


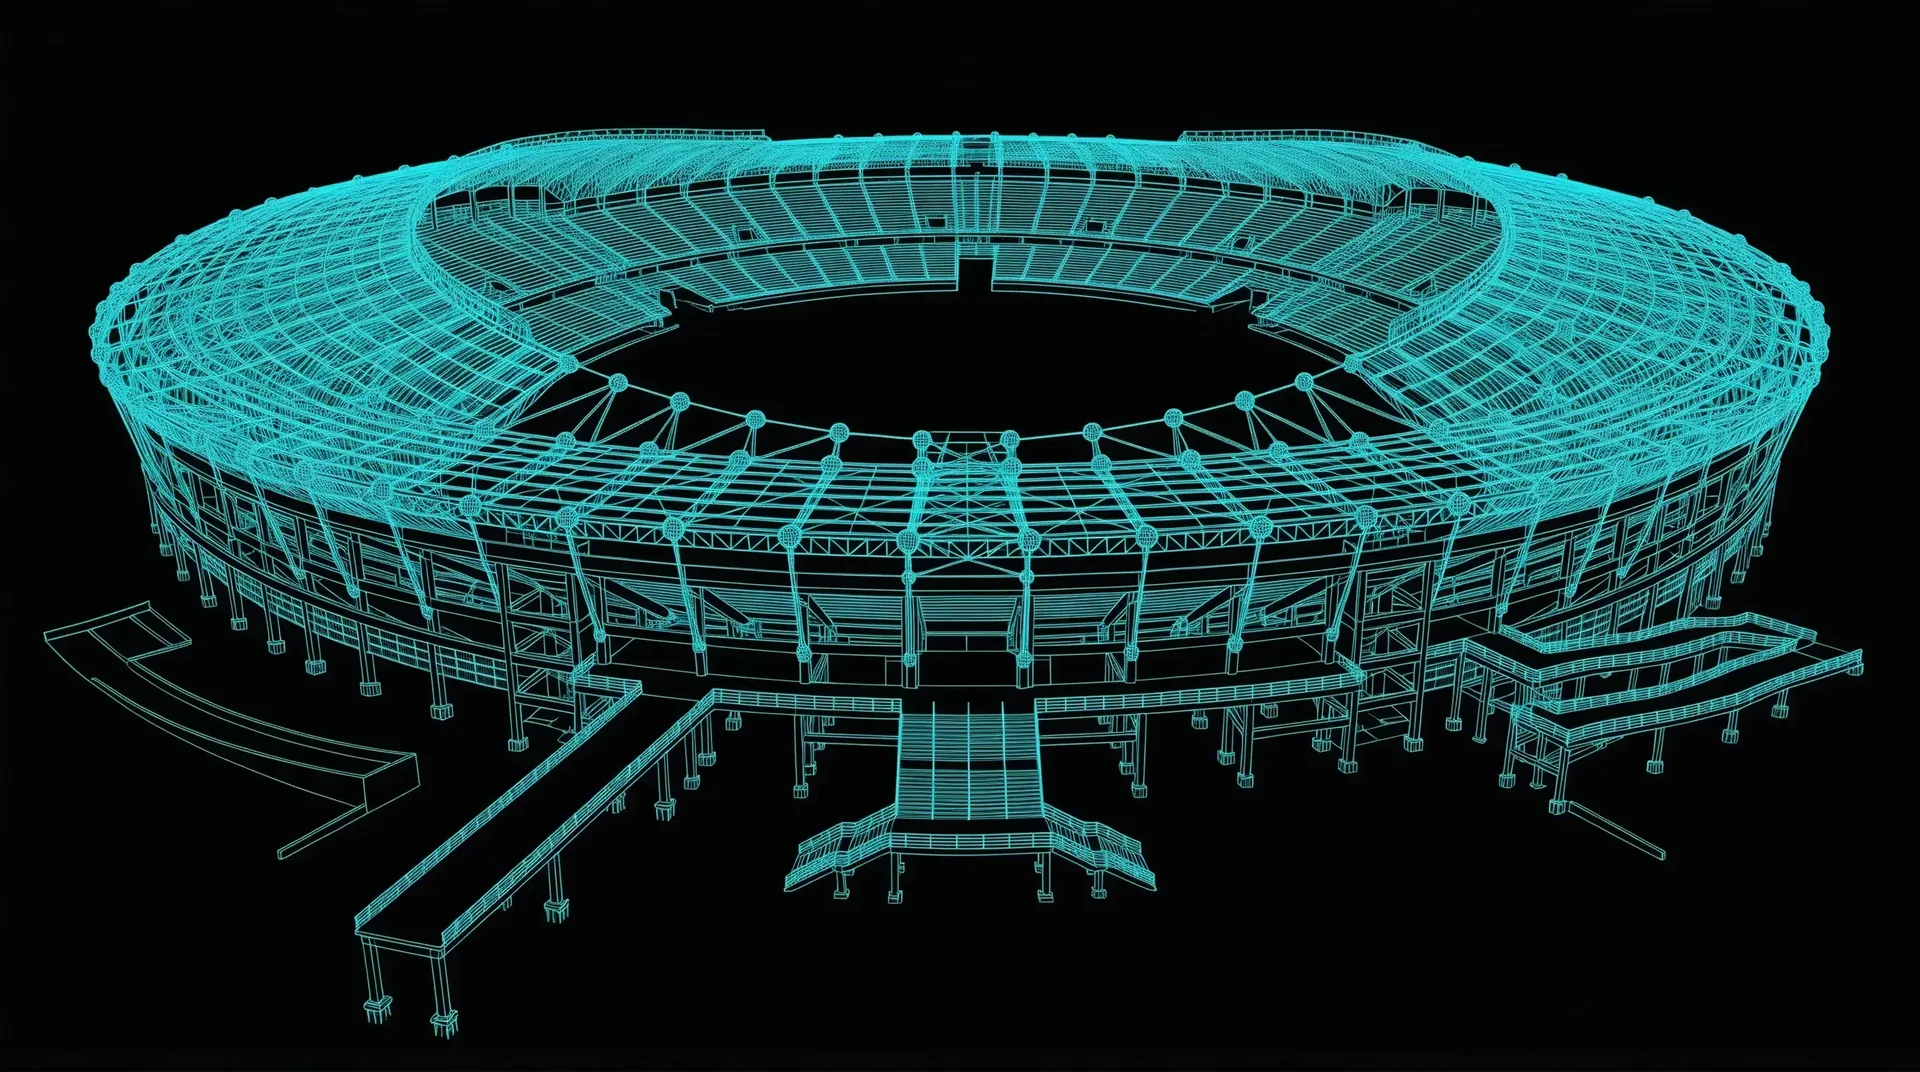
Armazém pré-fabricado de aço
Vão livre de mais de 100 m | Redução de 30% no CAPEX | Remessa padronizada
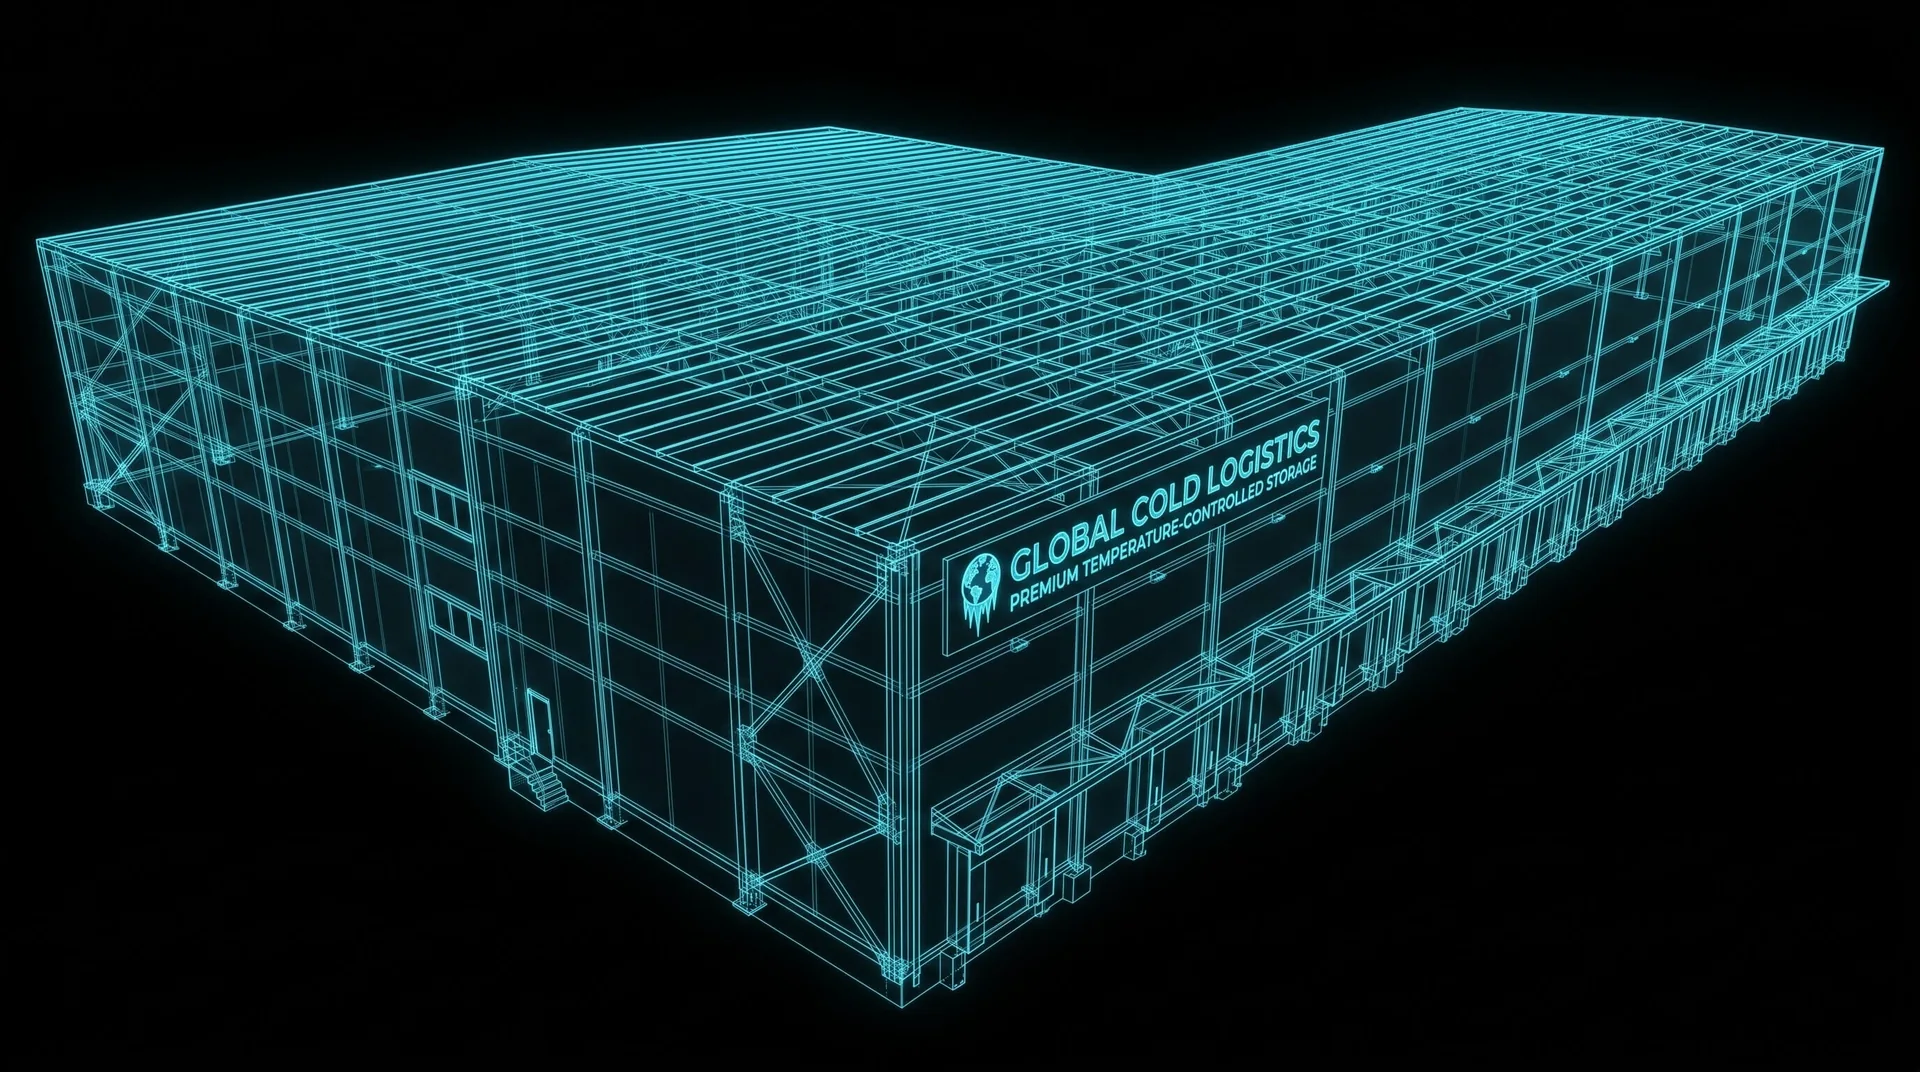
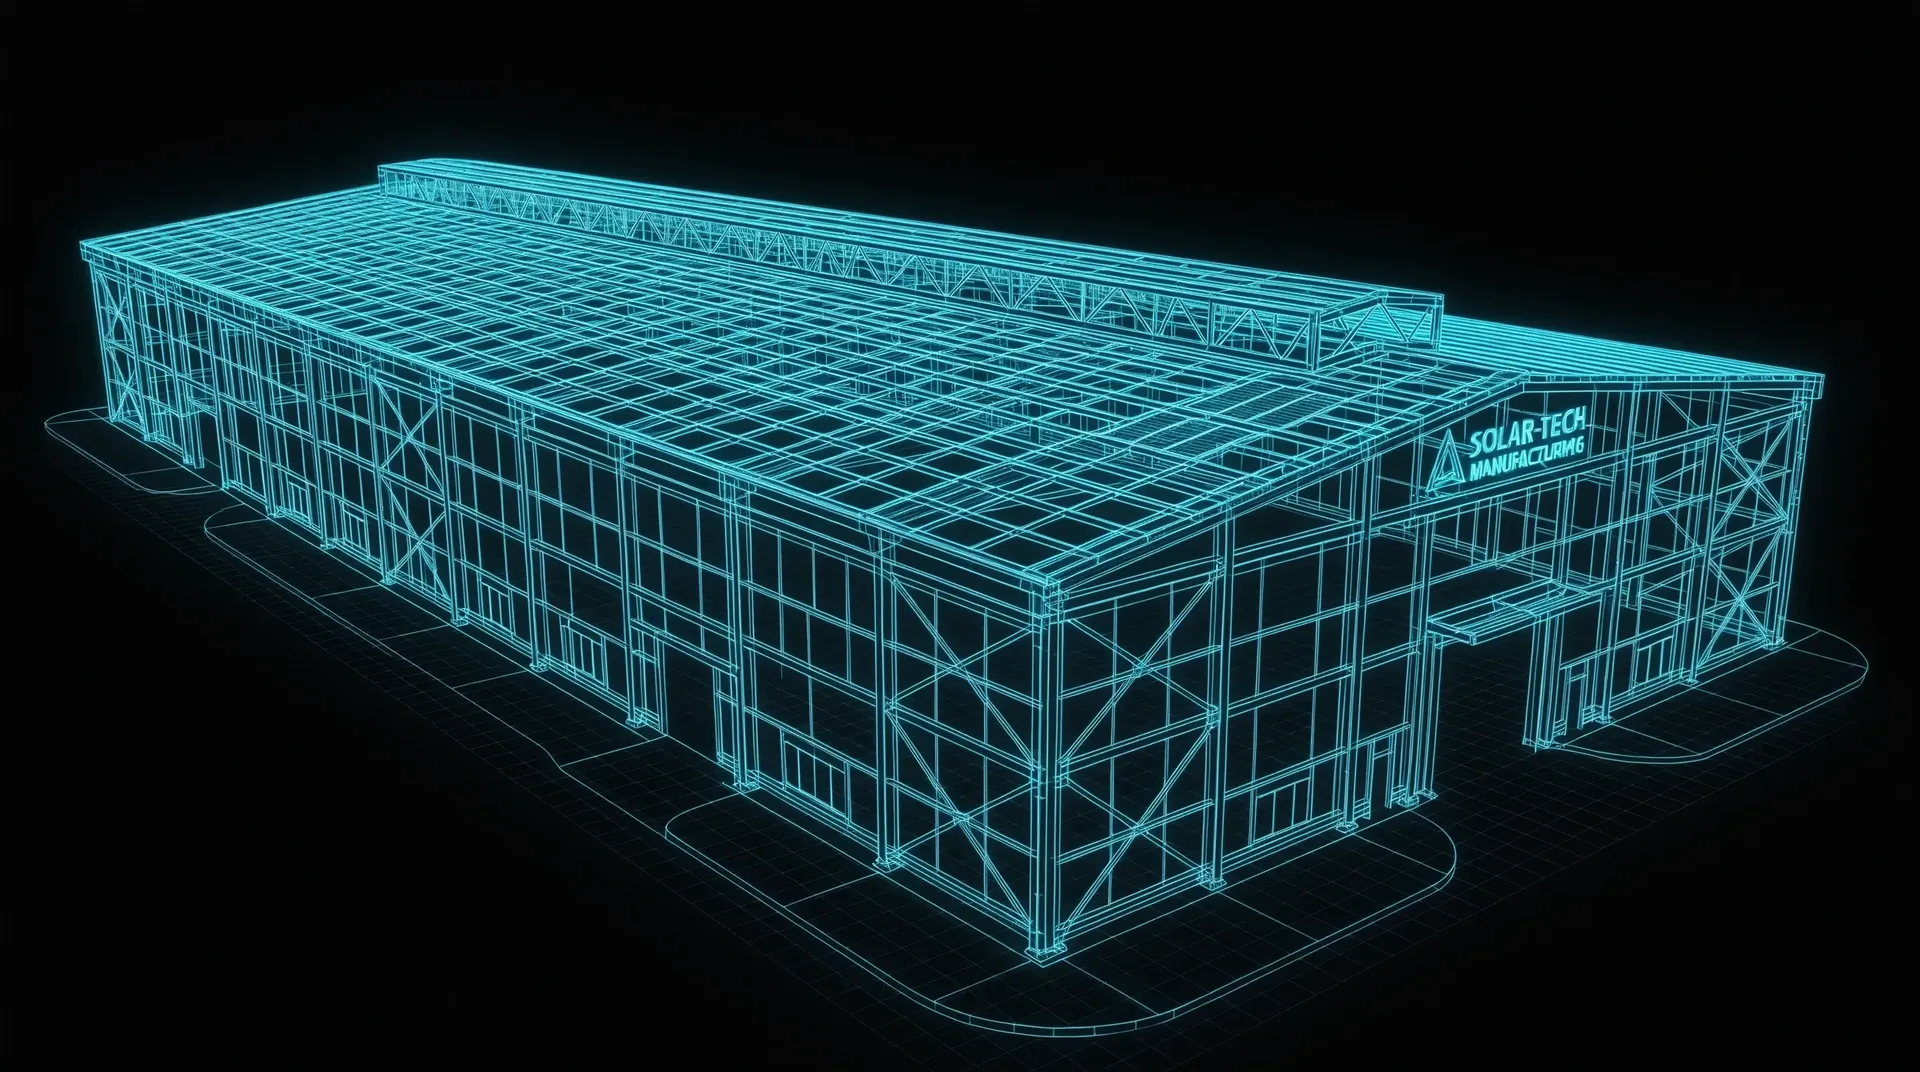
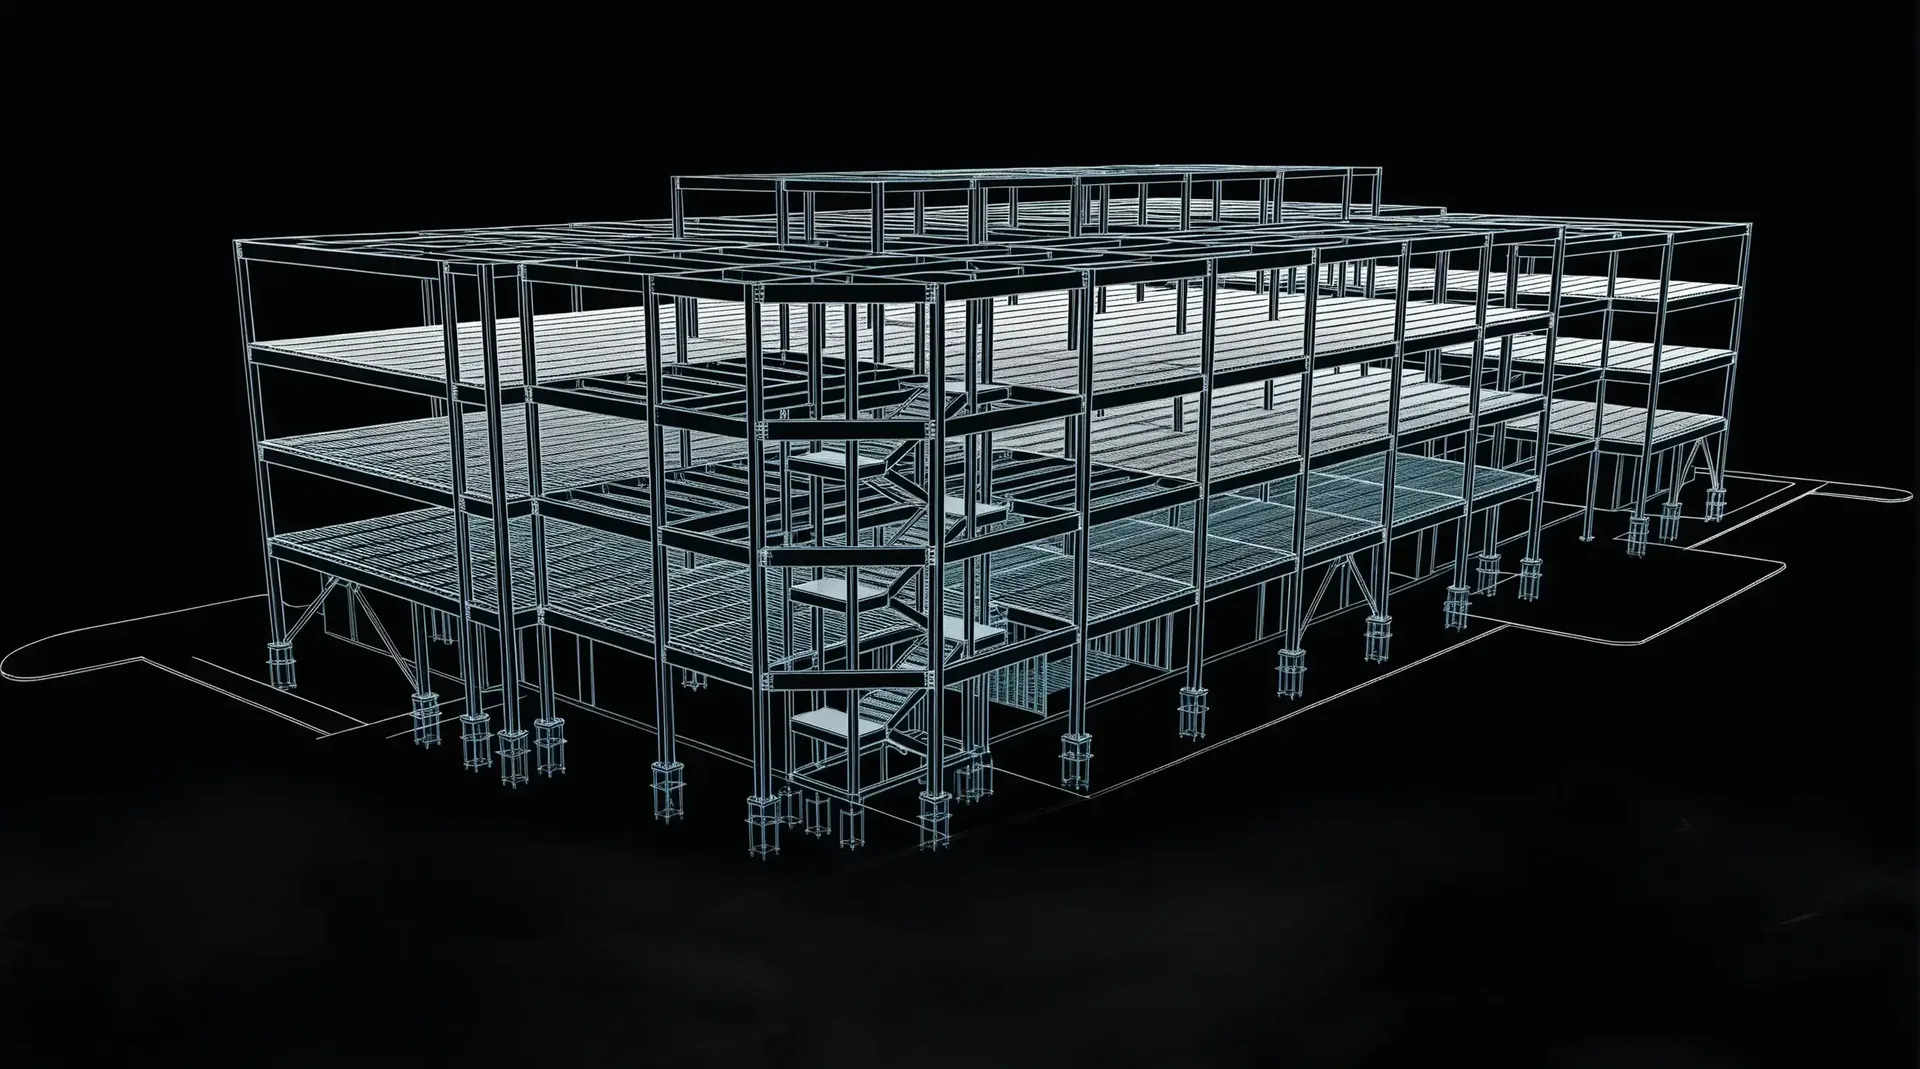
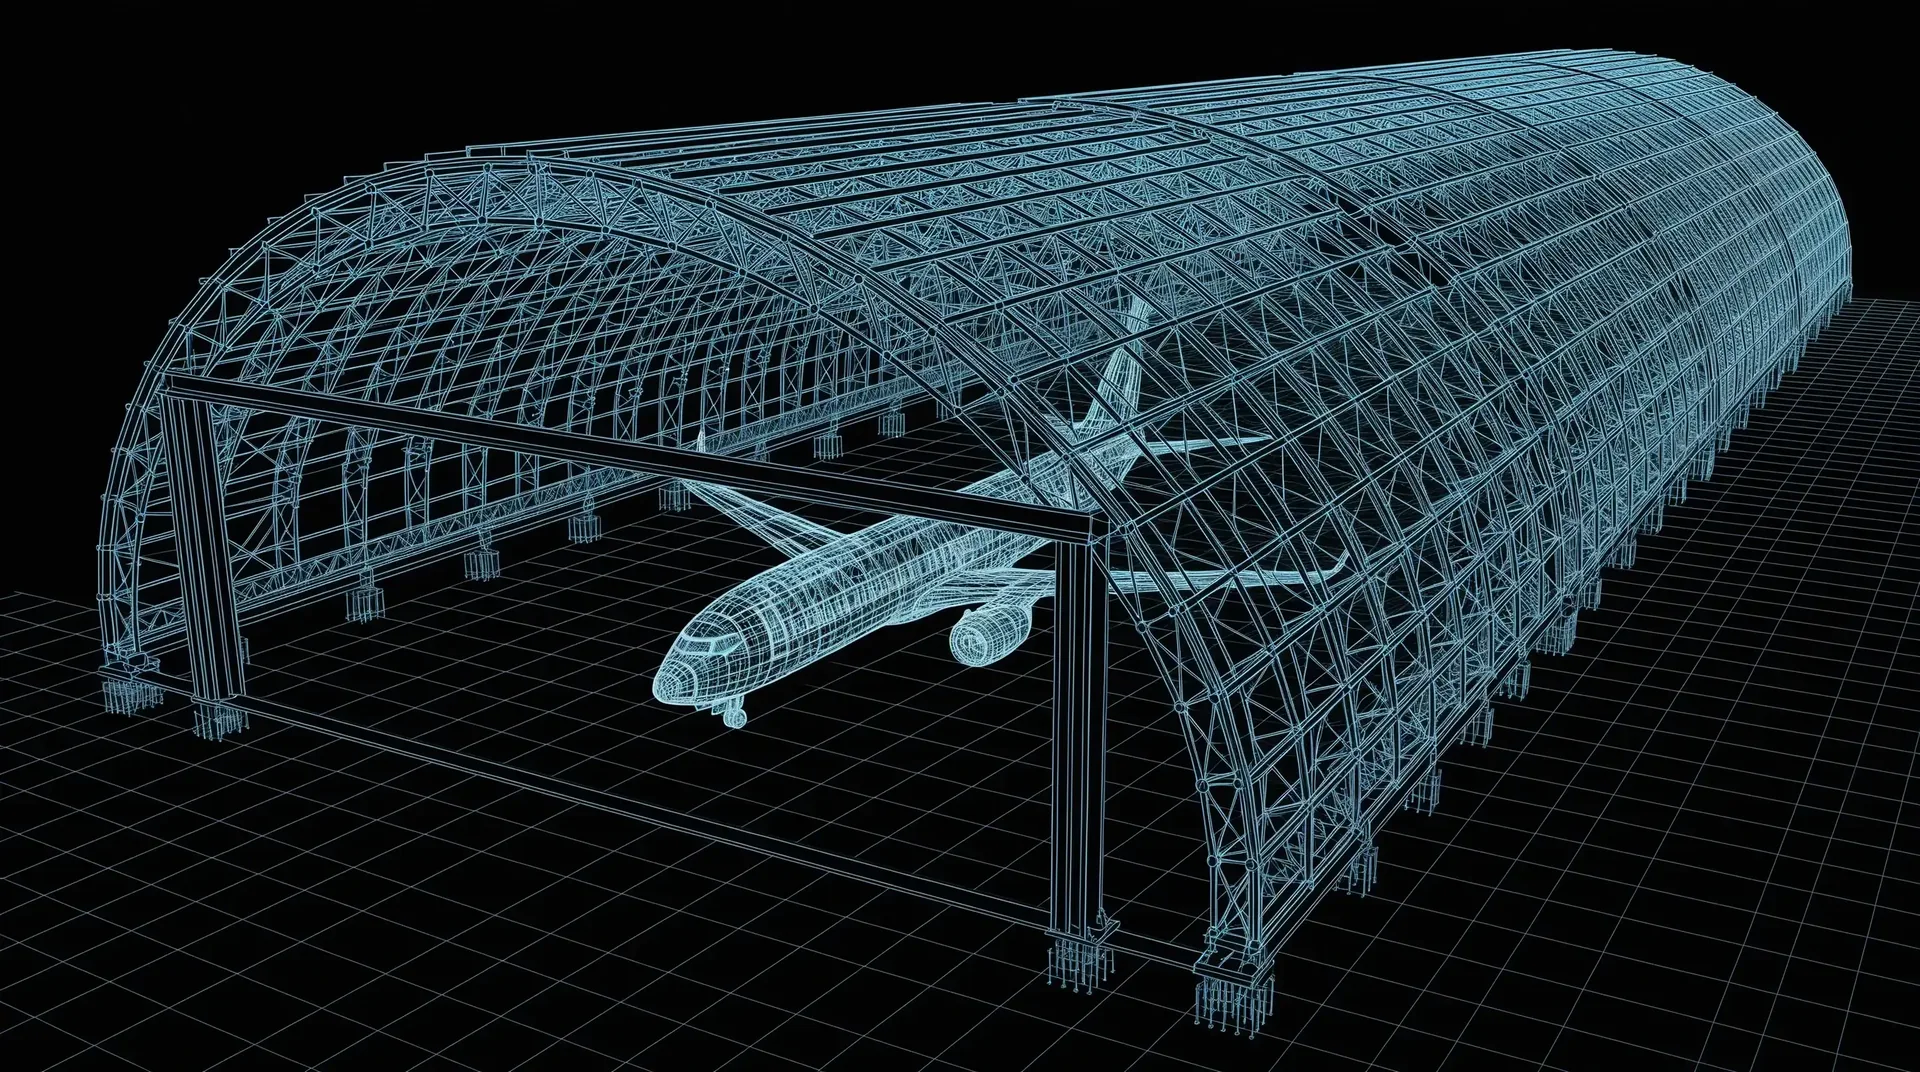
Compare o edifício construído com sua imagem de raio-X estrutural e, em seguida, selecione um componente destacado para visualizar seus detalhes de engenharia.
PRONTO PARA CONSTRUIR.
ZERO RETRABALHO
Estrutura em porta-a-porta
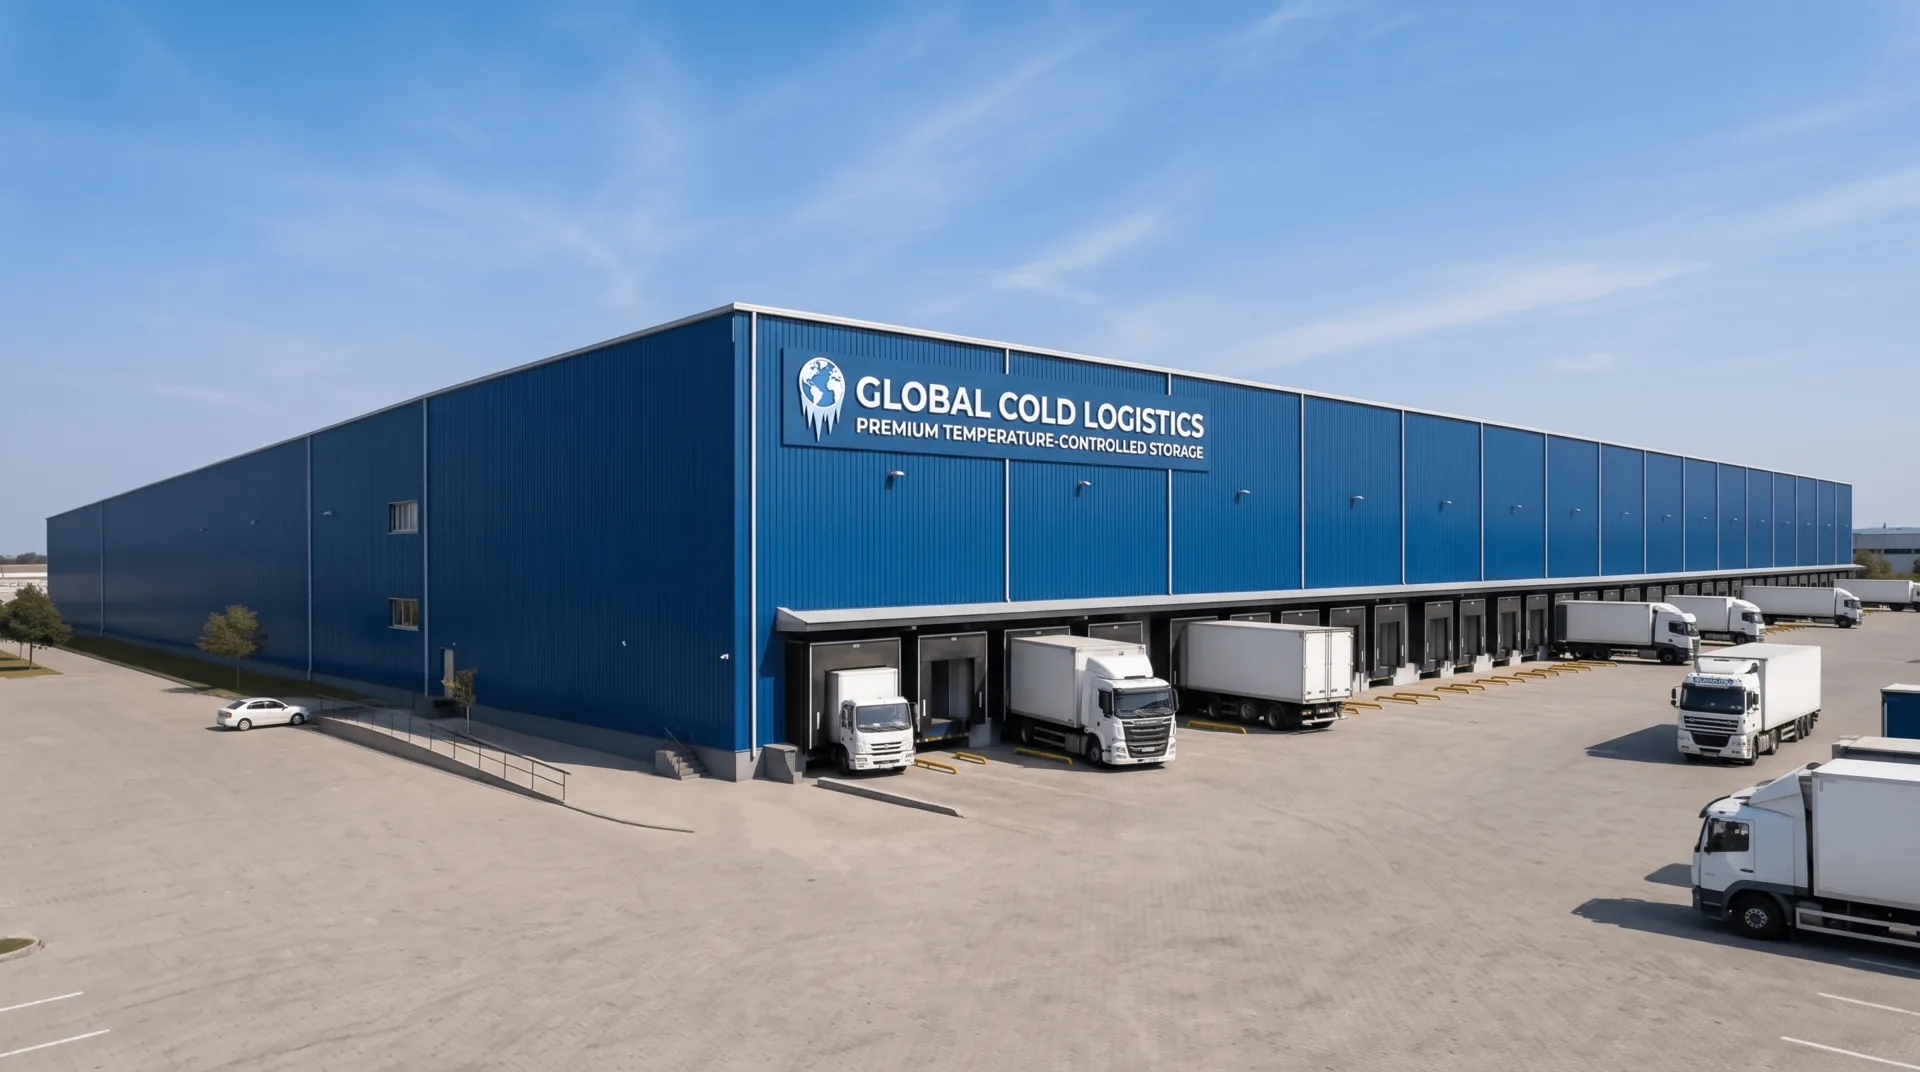
A estrutura em portal é, atualmente, o sistema de estrutura de aço leve mais maduro e eficiente na construção industrial global. Utilizando colunas de seção em H de alta resistência e vigas cônicas como esqueleto principal de suporte de carga, combinadas com aço de parede fina moldado a frio (pereiras C/Z), a estrutura em portal de aço alcança um vão livre interno sem colunas de até 40 a 50 metros com peso próprio extremamente baixo. Seja para oficinas de fabricação que exigem o levantamento frequente de materiais pesados ou para centros de logística que buscam maximizar o espaço cúbico, as construções metálicas pré-fabricadas reduzem o tempo de construção pela metade, garantindo ao mesmo tempo a máxima segurança contra ventos e sismos, além de permitir uma monetização significativamente mais rápida da produção ou do aluguel.



Certificado de Qualificação
Seus projetos são protegidos por normas de nível internacional. Da certificação CE (EN 1090) à ISO 9001, nossas certificações não são apenas papel — elas são a realidade rigorosa do nosso dia a dia na fábrica.











Da planta ao canteiro de obras. Fricção zero.











Engenharia de detalhe
Utilizando plataformas BIM avançadas, como o Tekla Structures, a modelagem 3D detalhada e os desenhos de oficina são executados em estrita conformidade com a norma AISC 360 ou o Eurocódigo 3 (EN 1993). Os projetos de conexões são rigorosamente verificados, com desenhos de fabricação gerados de acordo com as normas de tolerância da ISO 2768-m. É realizada uma detecção de conflitos de 100% com os principais sistemas arquitetônicos e de MEP para garantir a ausência total de conflitos estruturais durante a montagem em campo.
Organização de peças e otimização de materiais
Os layouts de encaixe inteligente são realizados com o uso de softwares avançados, como o FastCAM/SigmaNEST, em conformidade com as normas dimensionais EN 10029 / ASTM A6. Levando em conta a largura do corte (2 mm a 5 mm, dependendo da espessura da chapa) e as margens para contração térmica, a aproveitamento da matéria-prima ultrapassa 92%. As sobras são rastreadas digitalmente por meio de códigos de barras para garantir 100% de rastreabilidade do relatório de ensaio da usinagem (MTR).
Inspeção de entrada de matérias-primas
Todo o aço estrutural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) deve ser acompanhado de Relatórios de Ensaio de Fábrica (MTR) conforme a norma EN 10204 3.1. O controle de qualidade na recepção realiza inspeções dimensionais e visuais a 100% de acordo com a norma ASTM A6 / EN 10029, verificando as tolerâncias de espessura (Classe A/B) e a integridade da laminação interna por meio de ensaios ultrassônicos (UT) conforme a norma ASTM A435. A composição química e as propriedades mecânicas são verificadas pontualmente por laboratórios terceirizados credenciados.
Corte CNC e preparação de bordas
O perfilamento de chapas e o corte de componentes são realizados por meio de equipamentos CNC de oxicorte, plasma de alta definição e laser de fibra de vários kW. A qualidade da superfície de corte está em estrita conformidade com a norma EN ISO 9013 quanto à perpendicularidade e à rugosidade superficial de ±2,5°, com tolerância de 3/4. Máquinas de chanfradura CNC multieixos realizam ângulos de chanfradura para preparação de solda dentro de ±2,5° e dimensões da face da raiz dentro de ±1,0 mm.
Endireitamento de deformações causadas pela soldagem
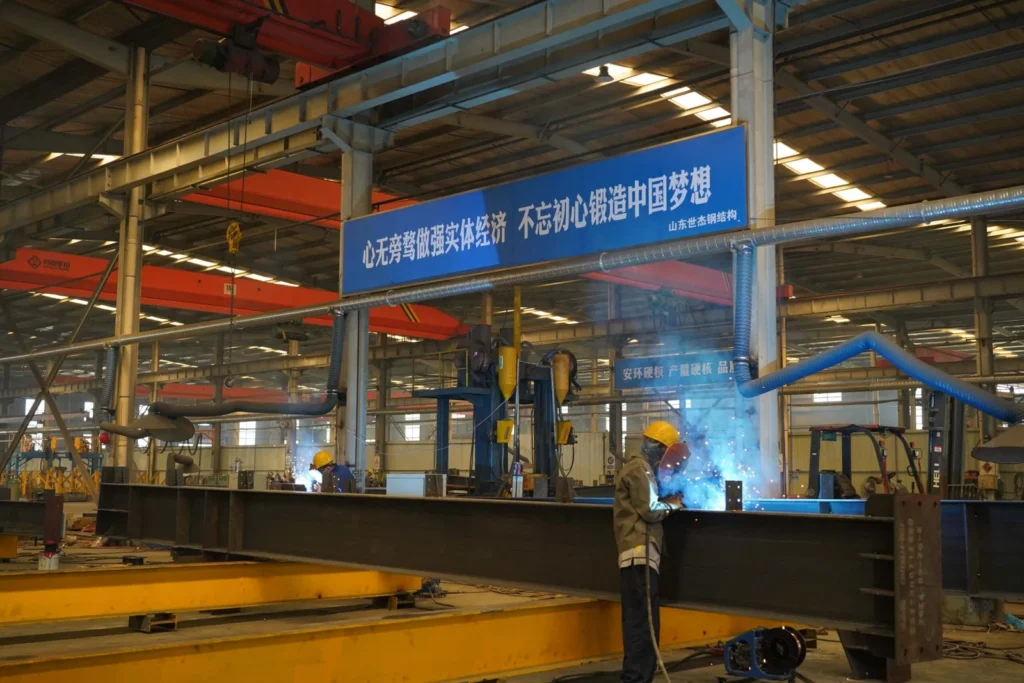
A soldagem é realizada exclusivamente por soldadores certificados pela AWS D1.1 ou pela EN ISO 9606, utilizando Especificações de Procedimentos de Soldagem (WPS) qualificadas, respaldadas por Registros de Qualificação de Procedimentos (PQR) de acordo com a AWS D1.1 / ISO 15614. A soldagem por arco submerso (SAW) e a soldagem por arco com eletrodo com núcleo fundente (FCAW) predominam nas soldas de penetração completa (CJP) e nas soldas em ângulo. A entrada de calor é rigorosamente controlada, alcançando níveis de qualidade de solda em conformidade com o Nível de Qualidade B da ISO 5817 ou com as normas AWS D1.1.
Ensaios Não Destrutivos (NDT)
A distorção angular pós-soldagem, a curvatura e a inclinação são corrigidas por meio de endireitadores hidráulicos automatizados de flanges e endireitamento térmico controlado por chama. As temperaturas de aquecimento para aços de alta resistência e baixa liga (HSLA) são rigorosamente mantidas entre 600 ℃ e 650 ℃ (resfriamento a ar, sem têmpera com água) para evitar a degradação da microestrutura. As tolerâncias de retidão pós-endireitamento atendem a ±3 mm, em conformidade com a Norma EN 1090-2, Classe de Execução 2 (EXC2), e as normas COSP da AISC.
Montagem de teste e alinhamento na oficina
Os protocolos de NDT são executados por pessoal de NDT certificado pela ISO 9712 / ASNT Nível II. 100% das soldas críticas de penetração completa da junta (CJP) são submetidas a ensaios ultrassônicos (UT, conforme ISO 17640 / ASTM E164) ou a ensaios por partículas magnéticas (MT, conforme ISO 17638 / ASTM E709). O Ensaio Radiográfico (RT) é aplicado conforme solicitado para seções pesadas. A aceitação das soldas está em estrita conformidade com o Nível de Aceitação 1 da ISO 11666 ou com os critérios da AWS D1.1.
Preparação da superfície e revestimento protetor
Geometrias complexas, treliças de grande vão e estruturas pesadas passam por uma montagem experimental física em escala 1:1 ou por uma montagem virtual por digitalização a laser 3D de alta precisão, de acordo com os requisitos da norma EN 1090-2/AISC. O alinhamento dos furos dos parafusos é verificado (taxa de aprovação ≥ 95% para parafusos de alta resistência), e as dimensões críticas (vão, curvatura, alinhamento espacial 3D) são verificadas dentro de limites de tolerância rigorosos (±2,0 mm) para eliminar riscos de ajuste no canteiro de obras.
Medir a espessura da camada de tinta
Os elementos estruturais são submetidos a jateamento automatizado para atingir o grau de limpeza SSPC-SP10 / NACE nº 2 / ISO 8501-1 Sa 2,5, com um perfil de superfície (profundidade de ancoragem) de 45–75 μm. Revestimentos protetores de alto desempenho são aplicados por meio da tecnologia de pulverização sem ar, em conformidade com a norma ISO 12944 (ambientes corrosivos C3 a CX), incluindo primers epóxi inorgânicos/orgânicos ricos em zinco, camadas intermediárias de óxido de ferro micáceo epóxi e camadas finais de poliuretano/fluorocarbono. A espessura da película seca (DFT) é verificada por meio de medidores magnéticos calibrados, seguindo rigorosamente a regra 90/10.
Inspeção Final de Qualidade e Certificação
O Controle de Qualidade Final (FQC) realiza uma auditoria abrangente e holística, inspecionando a estética da pintura (ausência de escorridos, poros e flacidez), a geometria crítica, os espaçamentos dos furos de parafusos e a rastreabilidade das marcações dos componentes feitas a laser ou com estêncil. Um Relatório Completo de Dados de Fabricação (MDR) — compreendendo MTRs, registros de ensaios não destrutivos (NDT), registros de inspeção de revestimento e Certificados de Conformidade — é compilado para dar suporte à Marcação CE (Declaração de Conformidade, DoP, conforme a norma EN 1090) e à aceitação final da AISC.
Embalagem para exportação e proteção logística
A embalagem de proteção é projetada para o transporte marítimo em contêineres (40HQ/OT/FR) e de carga fracionada, sob condições adversas de transporte marítimo. Os elementos estruturais são agrupados em paletes de aço de alta resistência, presos com cintas de aço de alta resistência à tração. As conexões usinadas e as superfícies de contato são envoltas em filme anticorrosivo VCI, acolchoamento de espuma EPE e almofadas de borracha reforçadas. Todo o material de embalagem de madeira está em total conformidade com as normas fitossanitárias da ISPM 15 e com as regras de Estiva e Fixação de Carga (CSS) da IMO.
Montagem em campo e gerenciamento de obras em nível global
Oferecemos supervisão internacional de montagem em obra e serviços de construção EPCM “chave na mão”, em conformidade com os protocolos de segurança da OSHA 1926, o COSP da AISC e as normas de montagem EN 1090-2. As equipes de campo, lideradas por engenheiros multilíngues de HSE e QA/QC, utilizam estações totais de alta precisão para manter a verticalidade estrutural dentro de H/1000 (≤25 mm no máximo). O aparafusamento estrutural de alta resistência é executado por meio de chaves calibradas ou pelo método de “giro da porca”, com documentação de auditoria de torque de 100%.
Histórico comprovado
Descubra como a SynJect garante a segurança e elimina os riscos nas obras dos projetos de infraestrutura mais exigentes do mundo.
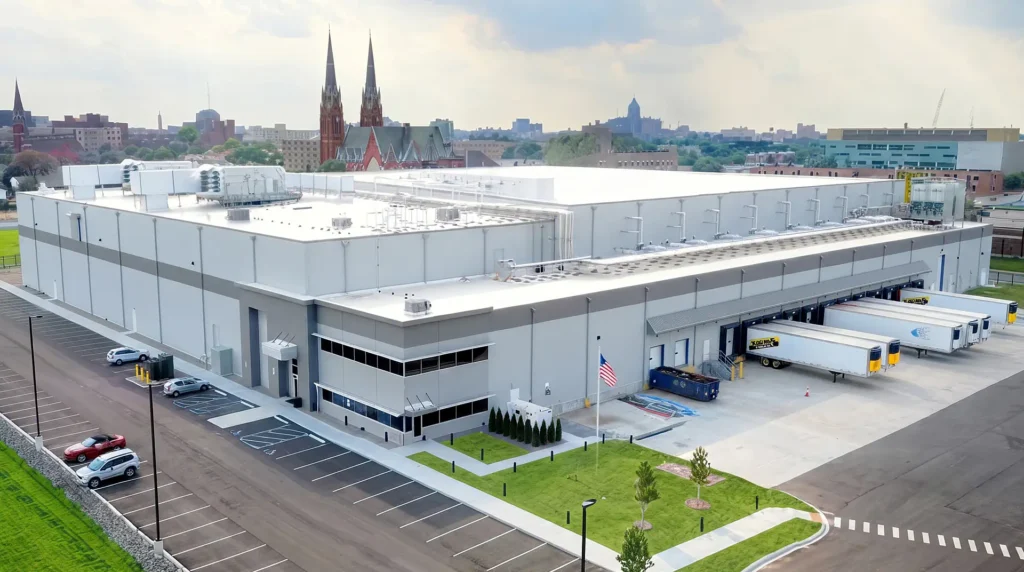 Ver projeto
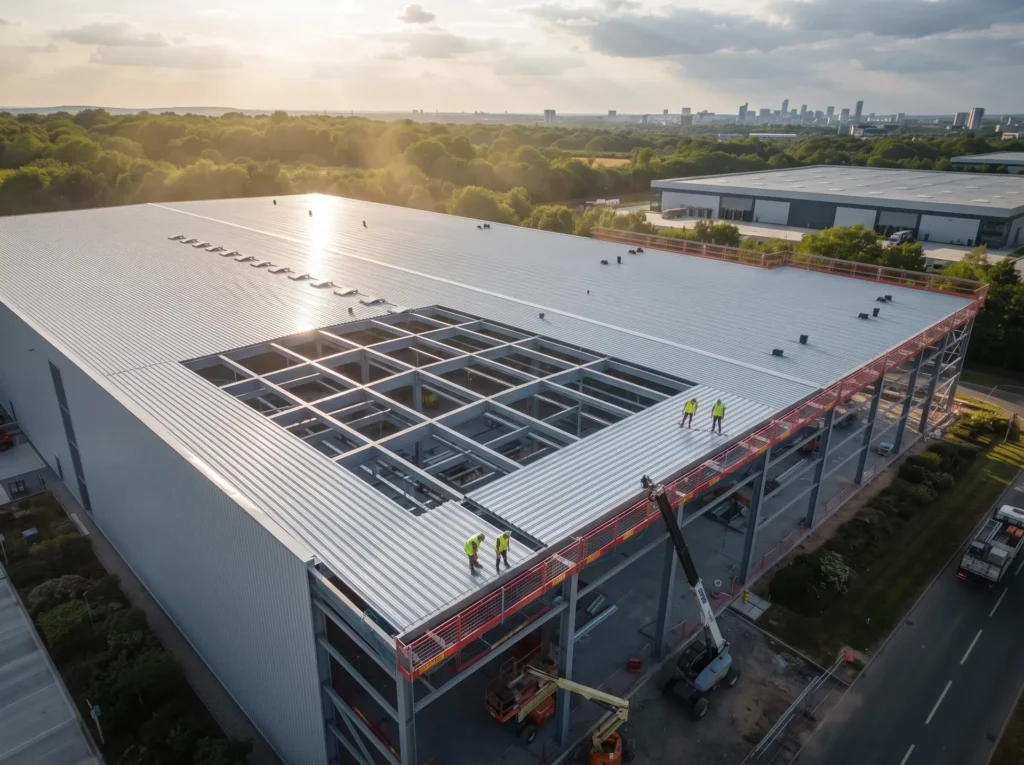
Edifícios industriais de aço
 Ver projeto
Edifícios comerciais de aço
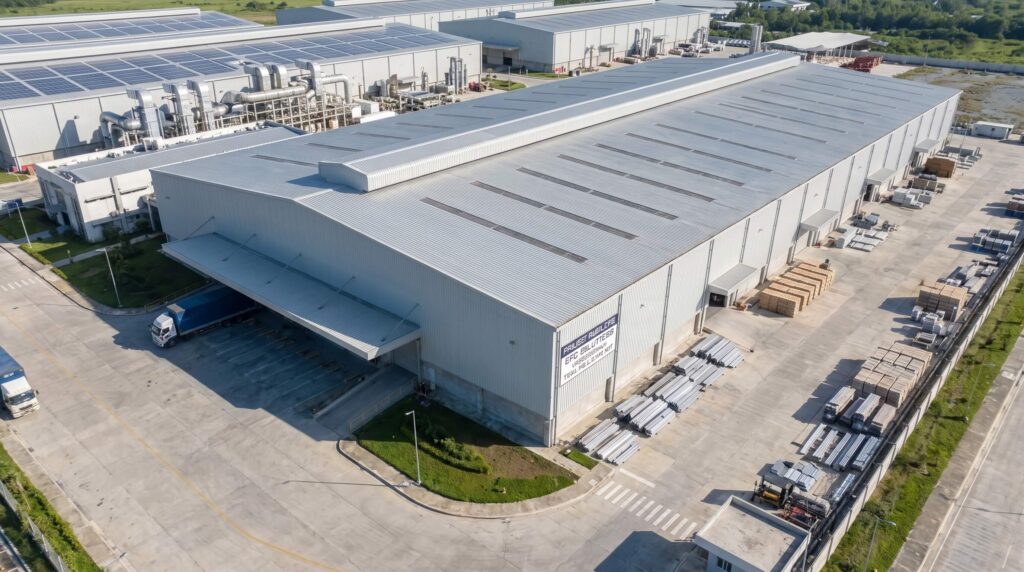 Ver projeto
Armazéns de aço
 Ver projeto
Edifícios de aviação e transporte
 Ver projeto
Galpões agrícolas de aço
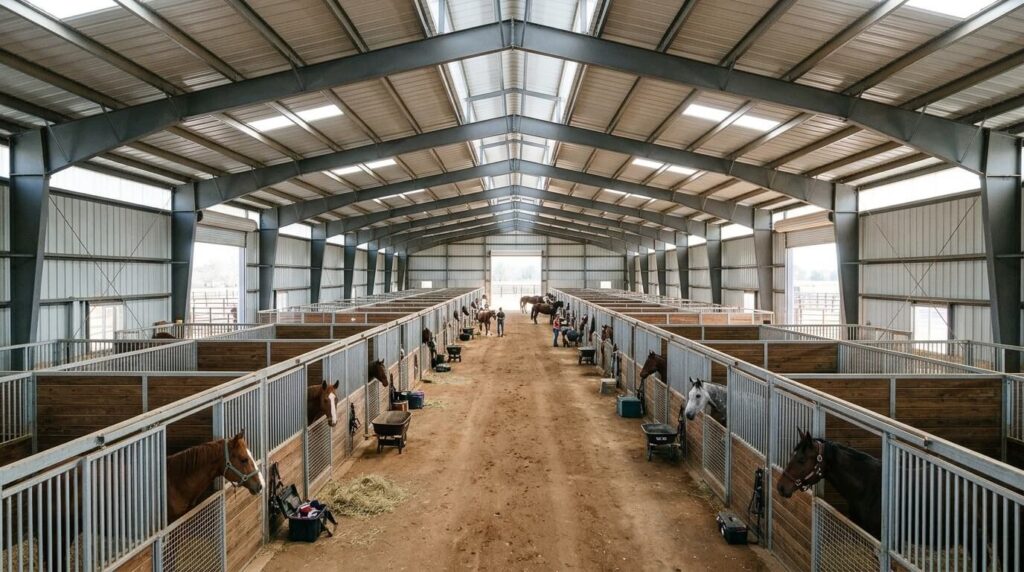 Ver projeto
Edifícios de aço para pecuária
 Ver projeto
Edifícios públicos de aço
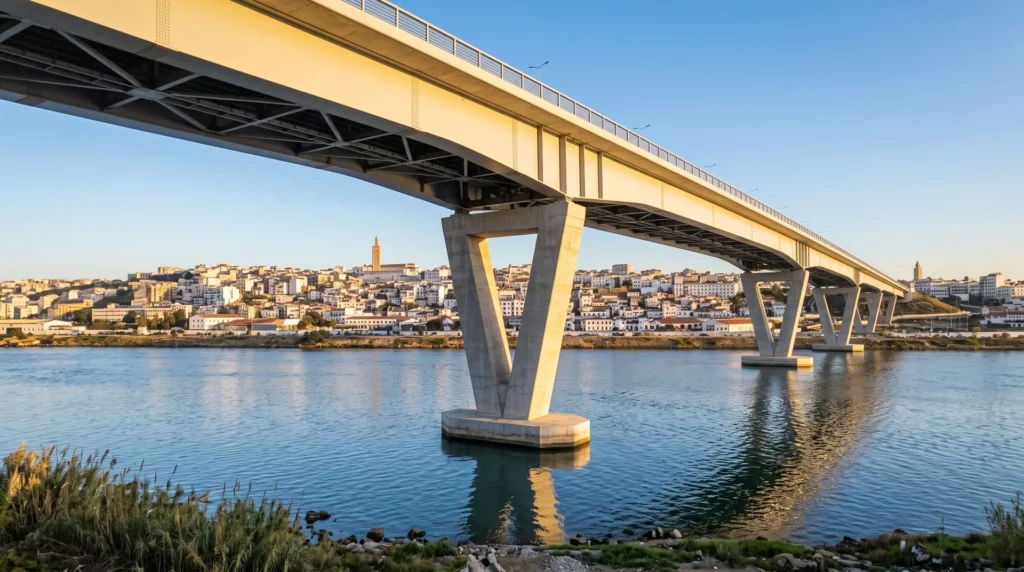 Ver projeto
Infraestrutura de aço
 Ver projeto
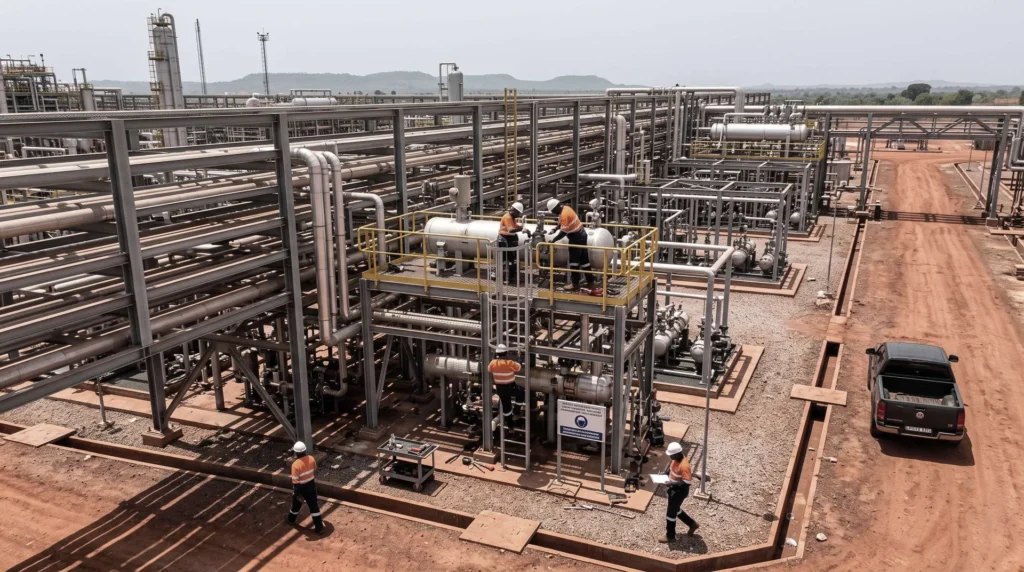
Instalações de aço para recursos
 Ver projeto
Soluções de energia solar
 Ver projeto
Casas contêiner
 Ver projeto
Estruturas de aço antidrone