


Gudang Baja Pabrikan
Lebar bentang bebas lebih dari 100 m | Pengurangan CAPEX sebesar 30% | Pengiriman terstandarisasi
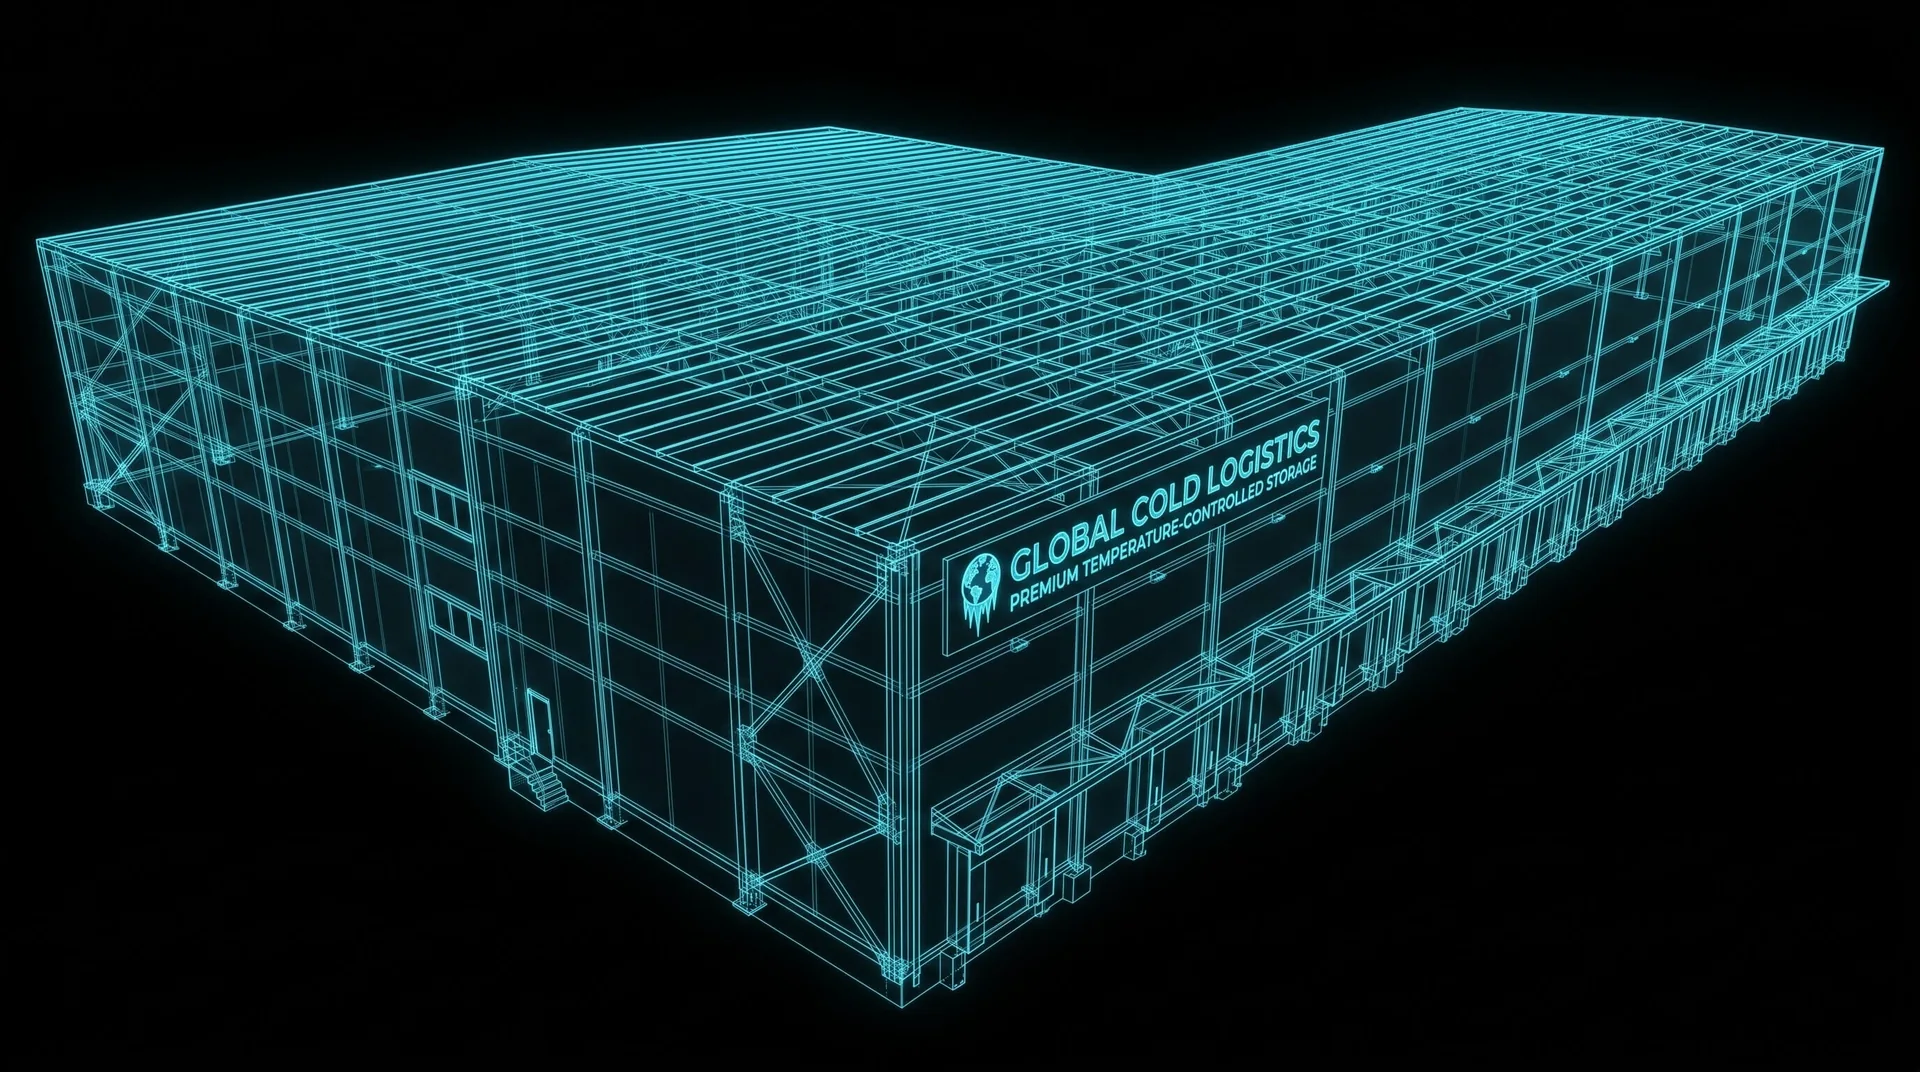
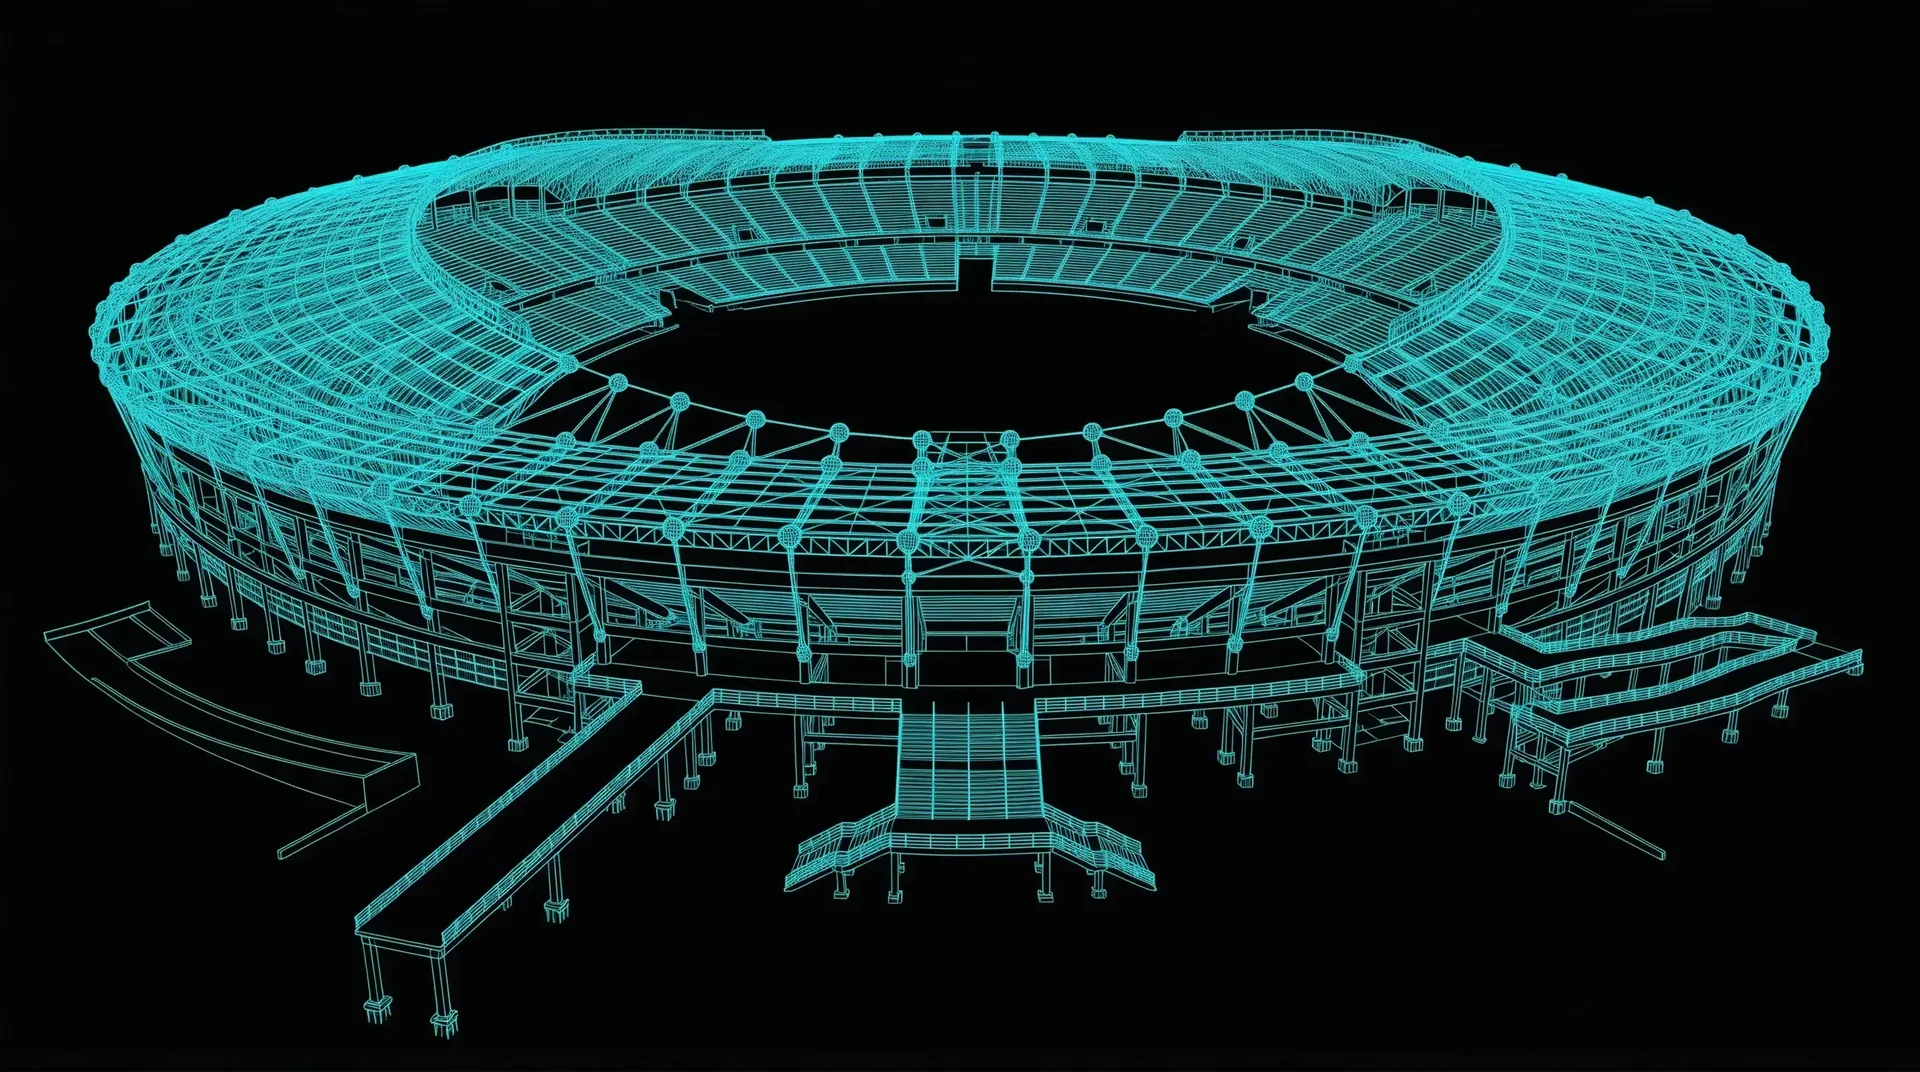
Bandingkan bangunan yang telah dibangun dengan gambar sinar-X strukturalnya, lalu pilih komponen yang disorot untuk melihat detail teknisnya.
SIAP UNTUK MEMBANGUN.
TIDAK ADA PENGERJAAN ULANG
Struktur Rangka Portal
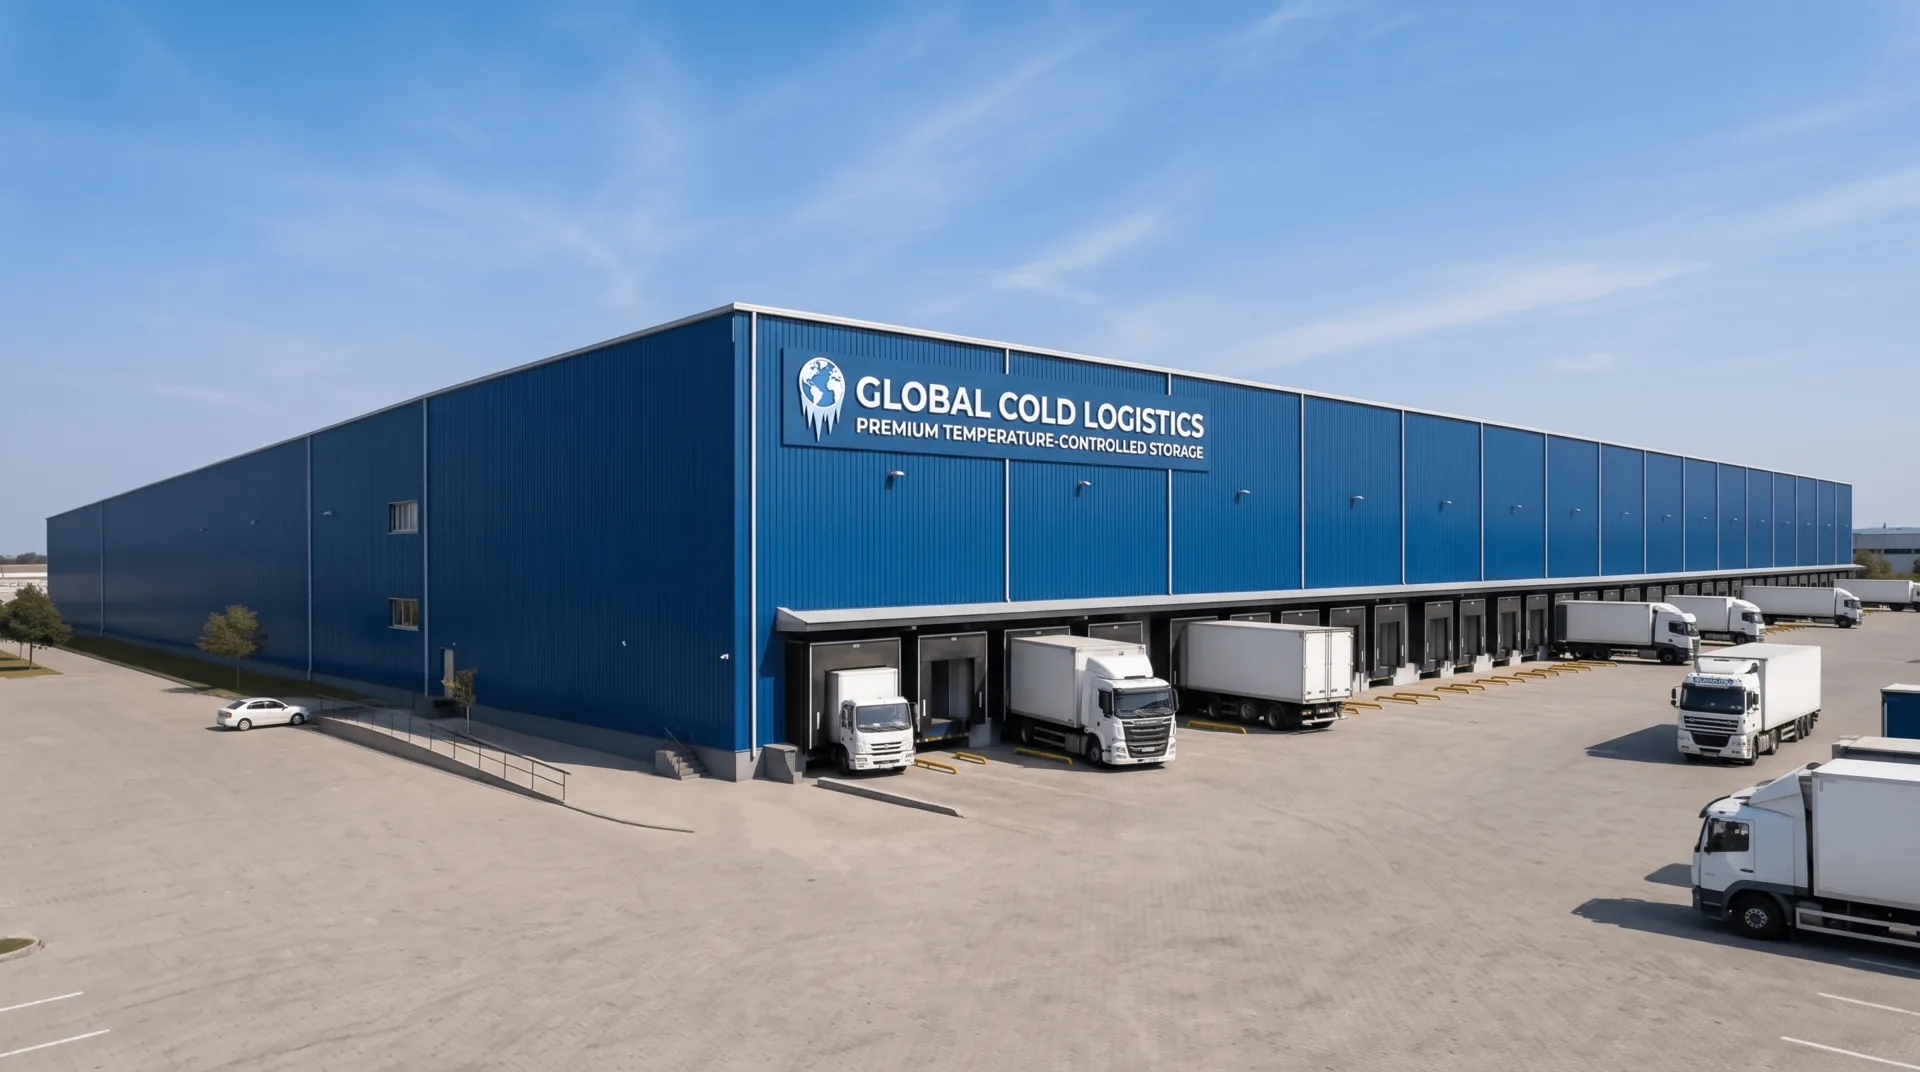
Rangka Portal merupakan sistem struktur baja ringan yang paling matang dan efisien dalam konstruksi industri global saat ini. Dengan memanfaatkan kolom berpenampang H berkekuatan tinggi dan balok meruncing sebagai rangka penahan beban utama, dikombinasikan dengan baja berdinding tipis yang dibentuk dingin (purlin C/Z), rangka portal baja mampu mencapai bentang bebas tanpa kolom internal hingga 40-50 meter dengan beban mati yang sangat rendah. Baik untuk bengkel manufaktur yang sering mengangkat material berat maupun pusat logistik yang memaksimalkan ruang kubik, bangunan logam prefabrikasi ini memangkas waktu konstruksi hingga setengahnya sekaligus memastikan keamanan optimal terhadap angin dan gempa, serta mempercepat realisasi pendapatan dari produksi atau penyewaan secara signifikan.



Sertifikat Kualifikasi
Proyek-proyek Anda dilindungi oleh standar kelas dunia. Mulai dari CE (EN 1090) hingga ISO 9001, kualifikasi kami bukan sekadar selembar kertas—melainkan merupakan praktik harian yang ketat di bengkel kami.











Dari cetak biru ke lokasi. Tanpa Gesekan.











Rekayasa Terperinci
Dengan memanfaatkan platform BIM canggih seperti Tekla Structures, pemodelan 3D terperinci dan gambar kerja disusun secara ketat sesuai dengan standar AISC 360 atau Eurocode 3 (EN 1993). Desain sambungan diverifikasi secara ketat, dengan gambar fabrikasi yang dihasilkan sesuai dengan standar toleransi ISO 2768-m. Deteksi tabrakan 100% dengan sistem arsitektur utama dan sistem MEP dilakukan untuk memastikan tidak adanya konflik struktural selama pemasangan di lapangan.
Penataan & Optimalisasi Bahan
Tata letak nesting cerdas dilakukan menggunakan perangkat lunak canggih seperti FastCAM/SigmaNEST sesuai dengan standar dimensi EN 10029 / ASTM A6. Dengan memperhitungkan lebar potongan (2 mm–5 mm tergantung ketebalan pelat) dan toleransi kontraksi termal, tingkat pemanfaatan bahan baku melebihi 92%. Sisa potongan dilacak secara digital menggunakan kode batang untuk memastikan keterlacakan laporan uji pabrik (MTR) sebesar 100%.
Pemeriksaan Bahan Baku Saat Masuk
Semua baja struktural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) harus dilengkapi dengan Laporan Uji Pabrik (MTR) sesuai EN 10204 3.1. Kontrol kualitas saat penerimaan melakukan inspeksi dimensi dan visual 100% sesuai dengan ASTM A6 / EN 10029, memverifikasi toleransi ketebalan (Kelas A/B) dan integritas laminasi internal melalui Pengujian Ultrasonik (UT) sesuai dengan ASTM A435. Komposisi kimia dan sifat mekanis diverifikasi secara acak oleh laboratorium pihak ketiga yang terakreditasi.
Pemotongan CNC & Persiapan Tepi
Pembentukan profil pelat dan pemotongan komponen dilakukan menggunakan peralatan CNC oxy-fuel, plasma definisi tinggi, dan laser serat berdaya multi-kW. Kualitas permukaan potongan sepenuhnya memenuhi standar EN ISO 9013 terkait ketegaklurusan dan kekasaran permukaan ±2,5°, dengan rentang toleransi 3/4. Mesin pemiringan CNC multi-sumbu menghasilkan sudut pemiringan persiapan pengelasan dalam batas ±2,5° dan dimensi permukaan akar dalam batas ±1,0 mm.
Perataan Distorsi Hasil Pengelasan
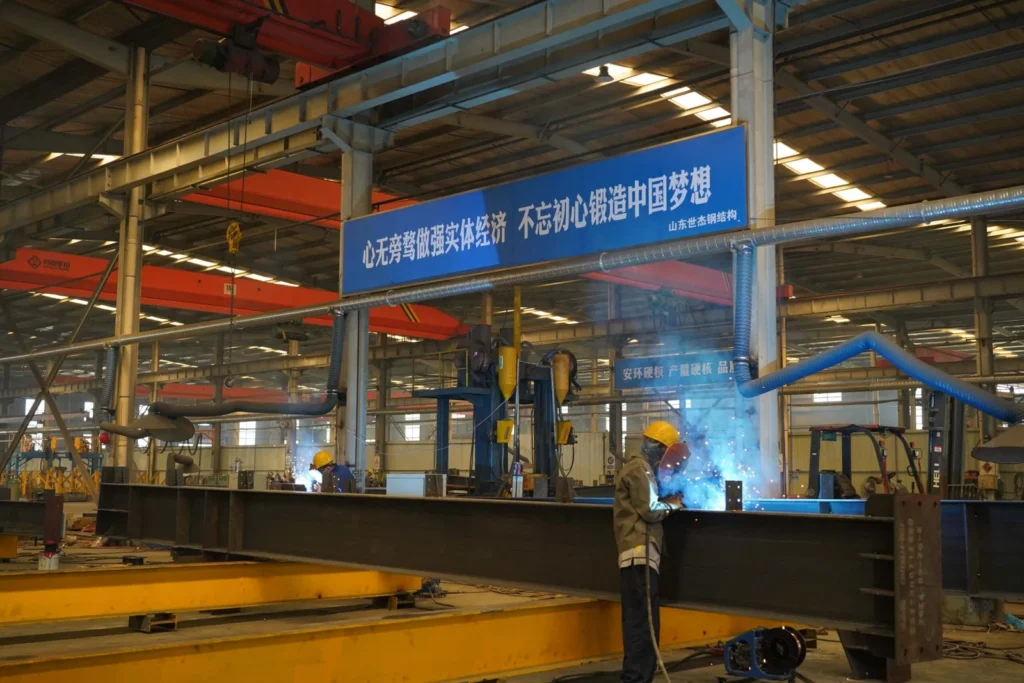
Pengelasan dilakukan secara eksklusif oleh tukang las bersertifikasi AWS D1.1 atau EN ISO 9606, menggunakan Spesifikasi Prosedur Pengelasan (WPS) yang memenuhi syarat dan didukung oleh Catatan Kualifikasi Prosedur (PQR) sesuai AWS D1.1 / ISO 15614. Pengelasan Busur Terendam (SAW) dan Pengelasan Busur Inti Fluks (FCAW) mendominasi pengelasan penetrasi sambungan penuh (CJP) dan pengelasan sudut. Masukan panas dikontrol secara ketat, sehingga menghasilkan tingkat kualitas pengelasan yang sesuai dengan Tingkat Kualitas B ISO 5817 atau standar AWS D1.1.
Pengujian Non-Destruktif (NDT)
Distorsi sudut, lengkungan, dan kemiringan pasca-pengelasan diperbaiki menggunakan alat pelurus flensa hidraulik otomatis dan proses pelurusan termal dengan api yang terkendali. Suhu pemanasan untuk baja High-Strength Low-Alloy (HSLA) dijaga secara ketat antara 600℃ - 650℃ (pendinginan udara, tanpa pendinginan air) untuk mencegah degradasi mikrostruktur. Toleransi kelurusan pasca-pelurusan memenuhi ±3 mm, sesuai dengan EN 1090-2 Kelas Eksekusi 2 (EXC2) dan standar COSP AISC.
Perakitan Uji Coba & Penyesuaian di Bengkel
Protokol NDT dilaksanakan oleh tenaga ahli NDT bersertifikasi ISO 9712 / ASNT Level II. 100% sambungan las Complete Joint Penetration (CJP) yang kritis menjalani Pengujian Ultrasonik (UT sesuai ISO 17640 / ASTM E164) atau Pengujian Partikel Magnetik (MT sesuai ISO 17638 / ASTM E709). Pengujian Radiografi (RT) diterapkan sesuai permintaan untuk bagian-bagian yang tebal. Penerimaan lasan sepenuhnya sesuai dengan kriteria ISO 11666 Tingkat Penerimaan 1 atau AWS D1.1.
Persiapan Permukaan & Lapisan Pelindung
Geometri yang kompleks, rangka bentang panjang, dan rangka berat menjalani perakitan uji fisik skala 1:1 atau perakitan virtual dengan pemindaian laser 3D presisi tinggi sesuai persyaratan EN 1090-2/AISC. Kesesuaian posisi lubang baut diverifikasi (tingkat kelulusan ≥ 95% untuk baut berkekuatan tinggi), dan dimensi kritis (rentang, lengkungan, keselarasan spasial 3D) diverifikasi dalam batas toleransi yang ketat (±2,0 mm) untuk menghilangkan risiko penyelarasan di lokasi proyek.
Mengukur Ketebalan Lapisan Cat
Bagian-bagian struktural menjalani proses peledakan pasir otomatis untuk mencapai tingkat kebersihan sesuai standar SSPC-SP10 / NACE No. 2 / ISO 8501-1 Sa 2.5, dengan profil permukaan (kedalaman jangkar) sebesar 45–75 μm. Lapisan pelindung berkinerja tinggi diaplikasikan menggunakan teknologi penyemprotan tanpa udara sesuai dengan ISO 12944 (lingkungan korosif C3 hingga CX), yang mencakup Primer Epoksi Kaya Seng Anorganik/Organik, lapisan menengah epoksi mikas oksida besi, serta lapisan akhir poliuretan/fluorokarbon. Ketebalan Lapisan Kering (DFT) diverifikasi menggunakan pengukur magnetik yang telah dikalibrasi dengan mematuhi aturan 90/10 secara ketat.
Pemeriksaan Kualitas Akhir & Sertifikasi
Pengendalian Kualitas Akhir (FQC) melakukan audit holistik yang komprehensif, dengan memeriksa estetika cat (tanpa noda lelehan, lubang jarum, atau cat yang mengendur), geometri kritis, jarak antar lubang baut, serta keterlacakan tanda komponen yang dibuat dengan laser atau stensil. Laporan Data Manufaktur (MDR) yang lengkap—yang terdiri dari MTR, catatan Pengujian Non-Destruktif (NDT), log pemeriksaan lapisan cat, dan Sertifikat Kesesuaian—disusun untuk mendukung Penandaan CE (DoP berdasarkan EN 1090) dan penerimaan akhir dari AISC.
Kemasan Ekspor & Perlindungan Logistik
Kemasan pelindung dirancang khusus untuk pengiriman laut dalam kontainer (40HQ/OT/FR) dan kargo curah di bawah kondisi pengangkutan laut yang berat. Komponen struktural dikemas dalam palet baja tugas berat dan diikat dengan tali baja berdaya tarik tinggi. Sambungan yang diolah secara mesin dan permukaan kontak dibungkus dengan film anti-korosi VCI, bantalan busa EPE, dan bantalan karet tebal. Semua kemasan kayu sepenuhnya mematuhi standar fitosanitari ISPM 15 dan peraturan Penataan dan Pengamanan Muatan (CSS) IMO.
Pemasangan Lapangan Global & Manajemen Lokasi
Kami menyediakan jasa pengawasan pemasangan struktur di lokasi internasional serta layanan konstruksi EPCM turnkey yang mematuhi protokol keselamatan OSHA 1926, COSP AISC, dan standar pemasangan EN 1090-2. Tim lapangan, yang dipimpin oleh insinyur HSE dan QA/QC yang multibahasa, menggunakan total station berpresisi tinggi untuk menjaga ketegakan struktural dalam batas H/1000 (maks. ≤25 mm). Pemasangan baut struktural berkekuatan tinggi dilakukan melalui metode kunci pas yang dikalibrasi atau metode putaran mur dengan dokumentasi audit torsi 100%.
Rekam Jejak yang Terbukti
Temukan bagaimana SynJect memastikan keandalan dan menghilangkan risiko di lokasi proyek pada proyek-proyek infrastruktur paling menantang di seluruh dunia.
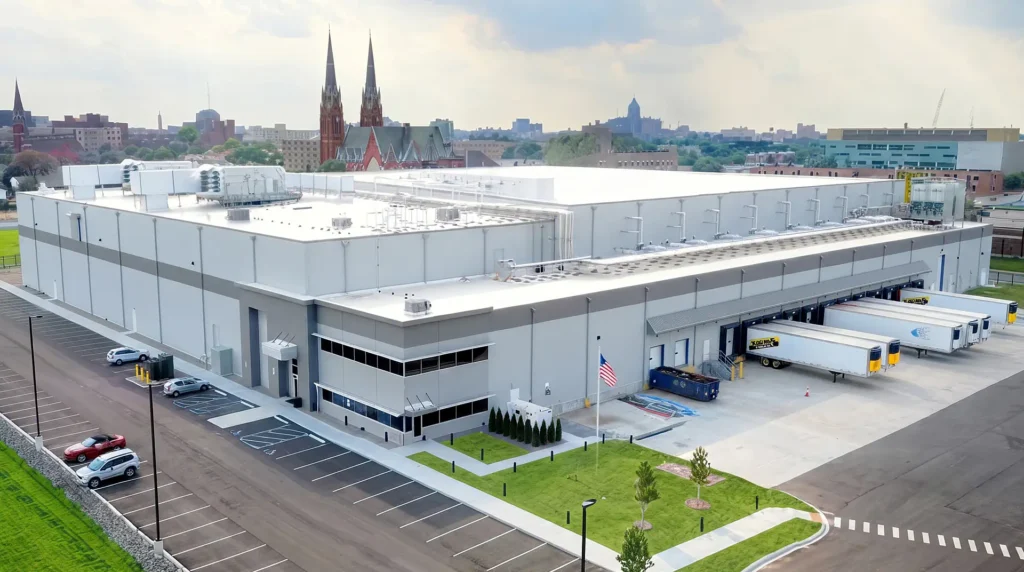 Lihat Proyek
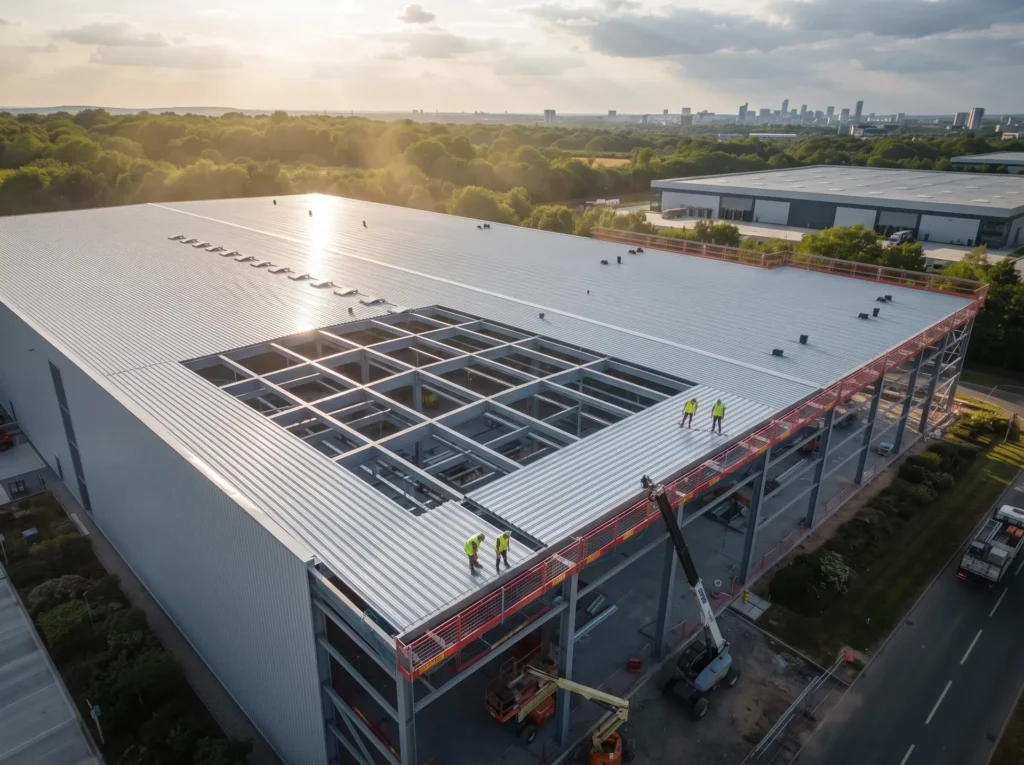
Bangunan industri baja
 Lihat Proyek
Bangunan komersial baja
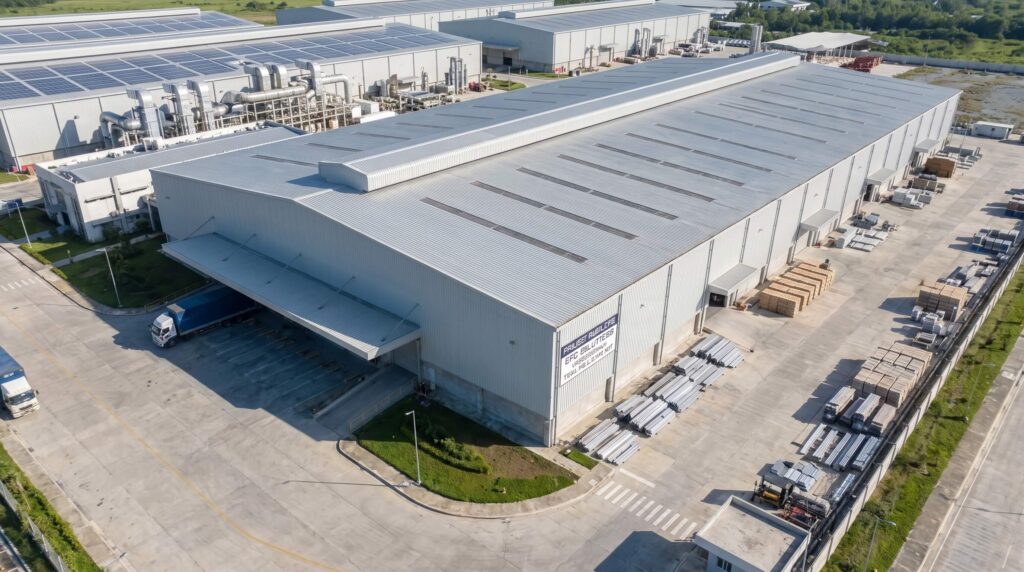 Lihat Proyek
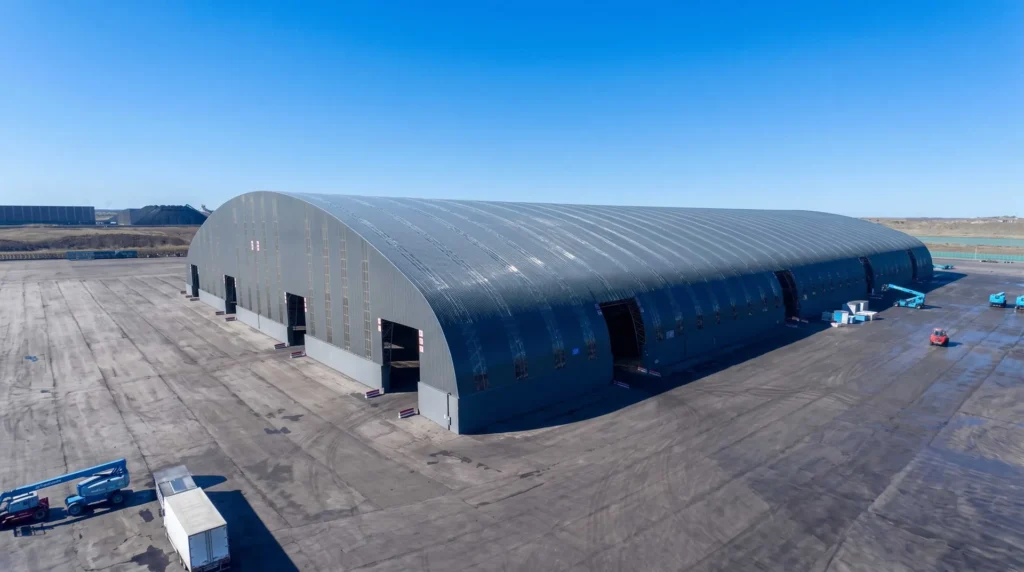
Gudang baja
 Lihat Proyek
Bangunan penerbangan dan transportasi
 Lihat Proyek
Gudang pertanian baja
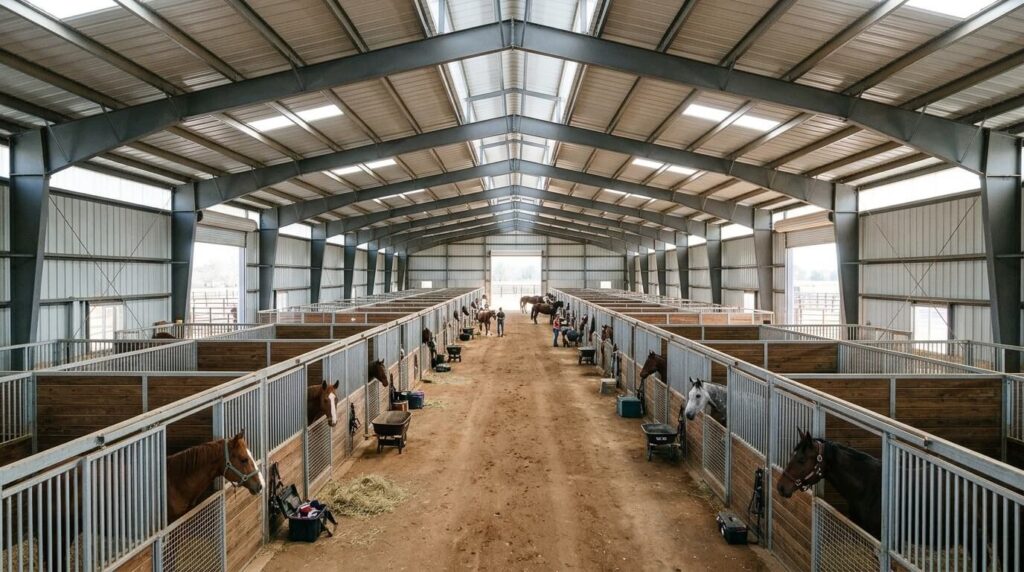 Lihat Proyek
Bangunan peternakan baja
 Lihat Proyek
Bangunan publik baja
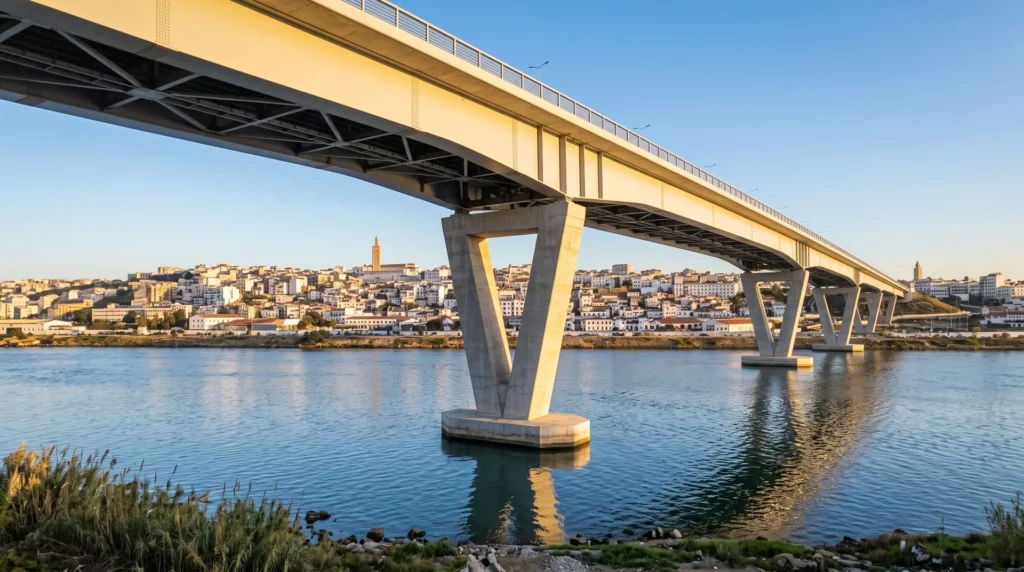 Lihat Proyek
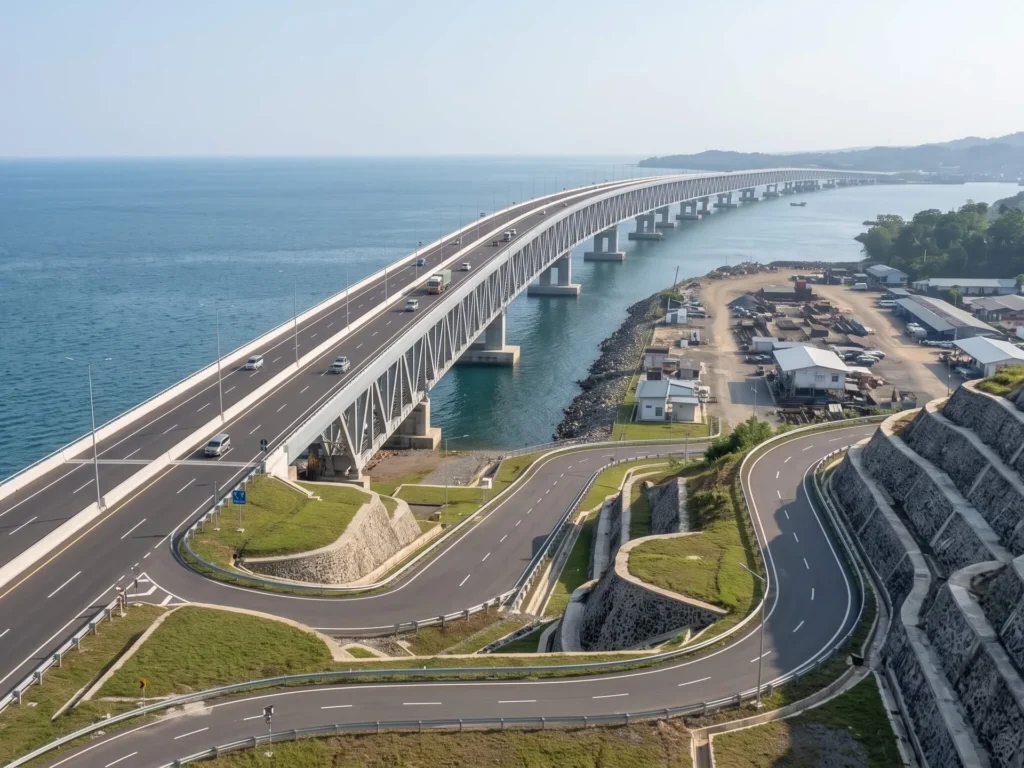
Infrastruktur baja
 Lihat Proyek
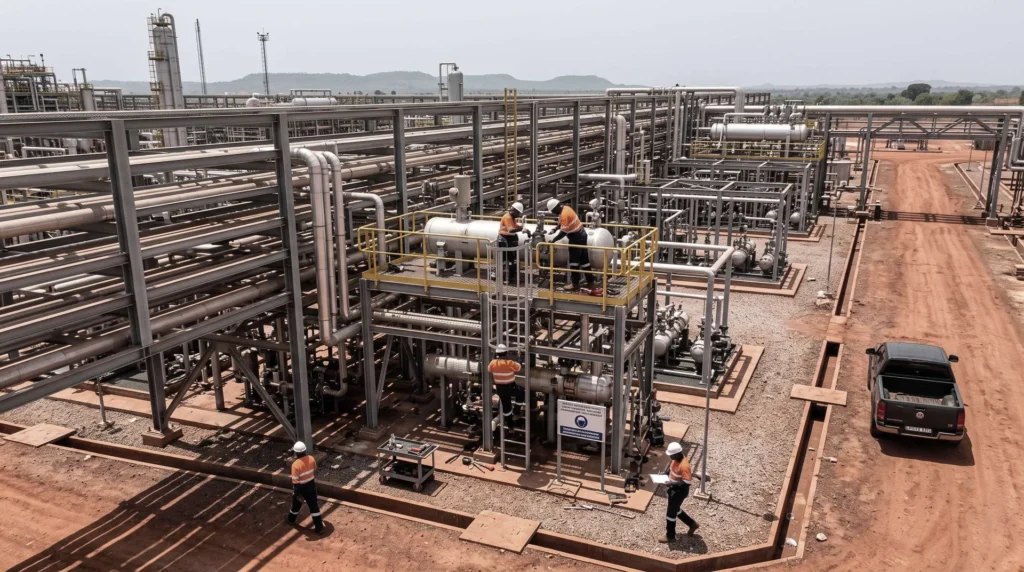
Fasilitas baja untuk sektor sumber daya
 Lihat Proyek
Solusi energi surya
 Lihat Proyek
Rumah kontainer
 Lihat Proyek
Struktur baja antidrone