

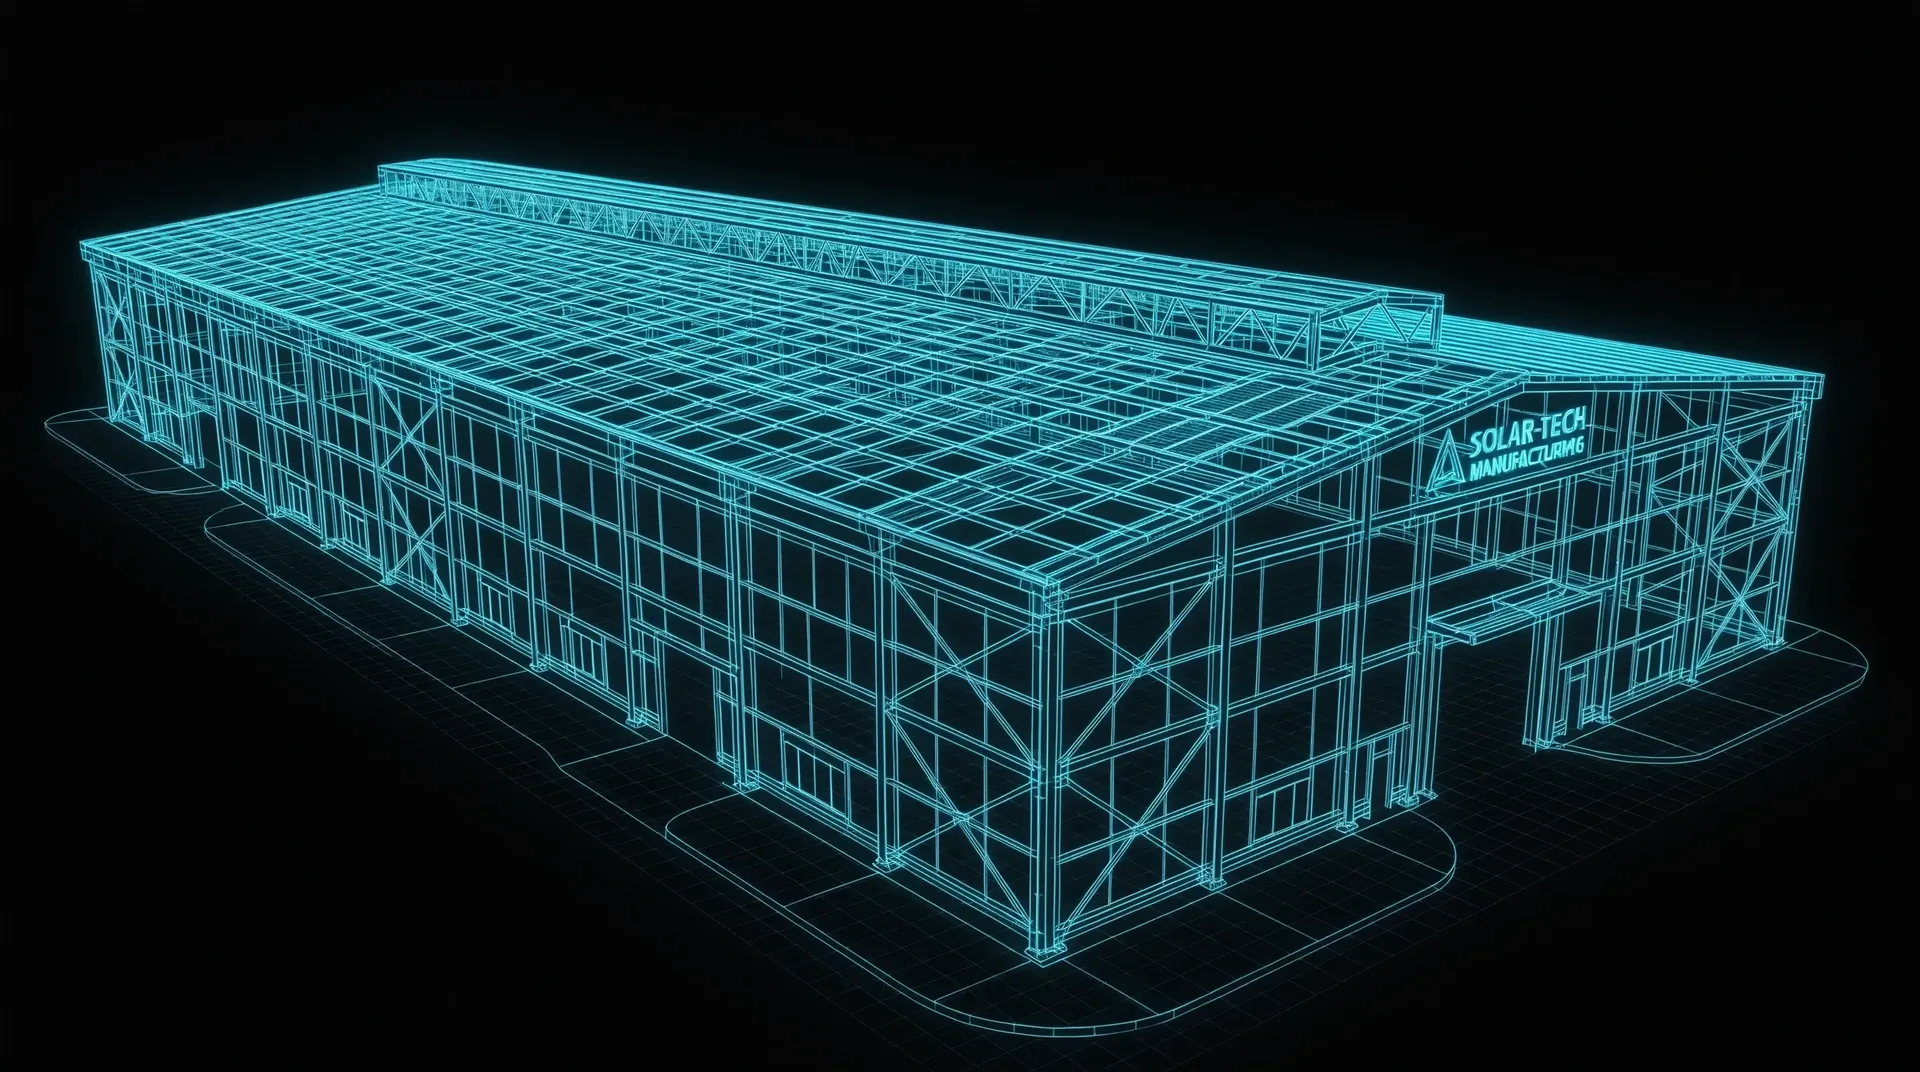
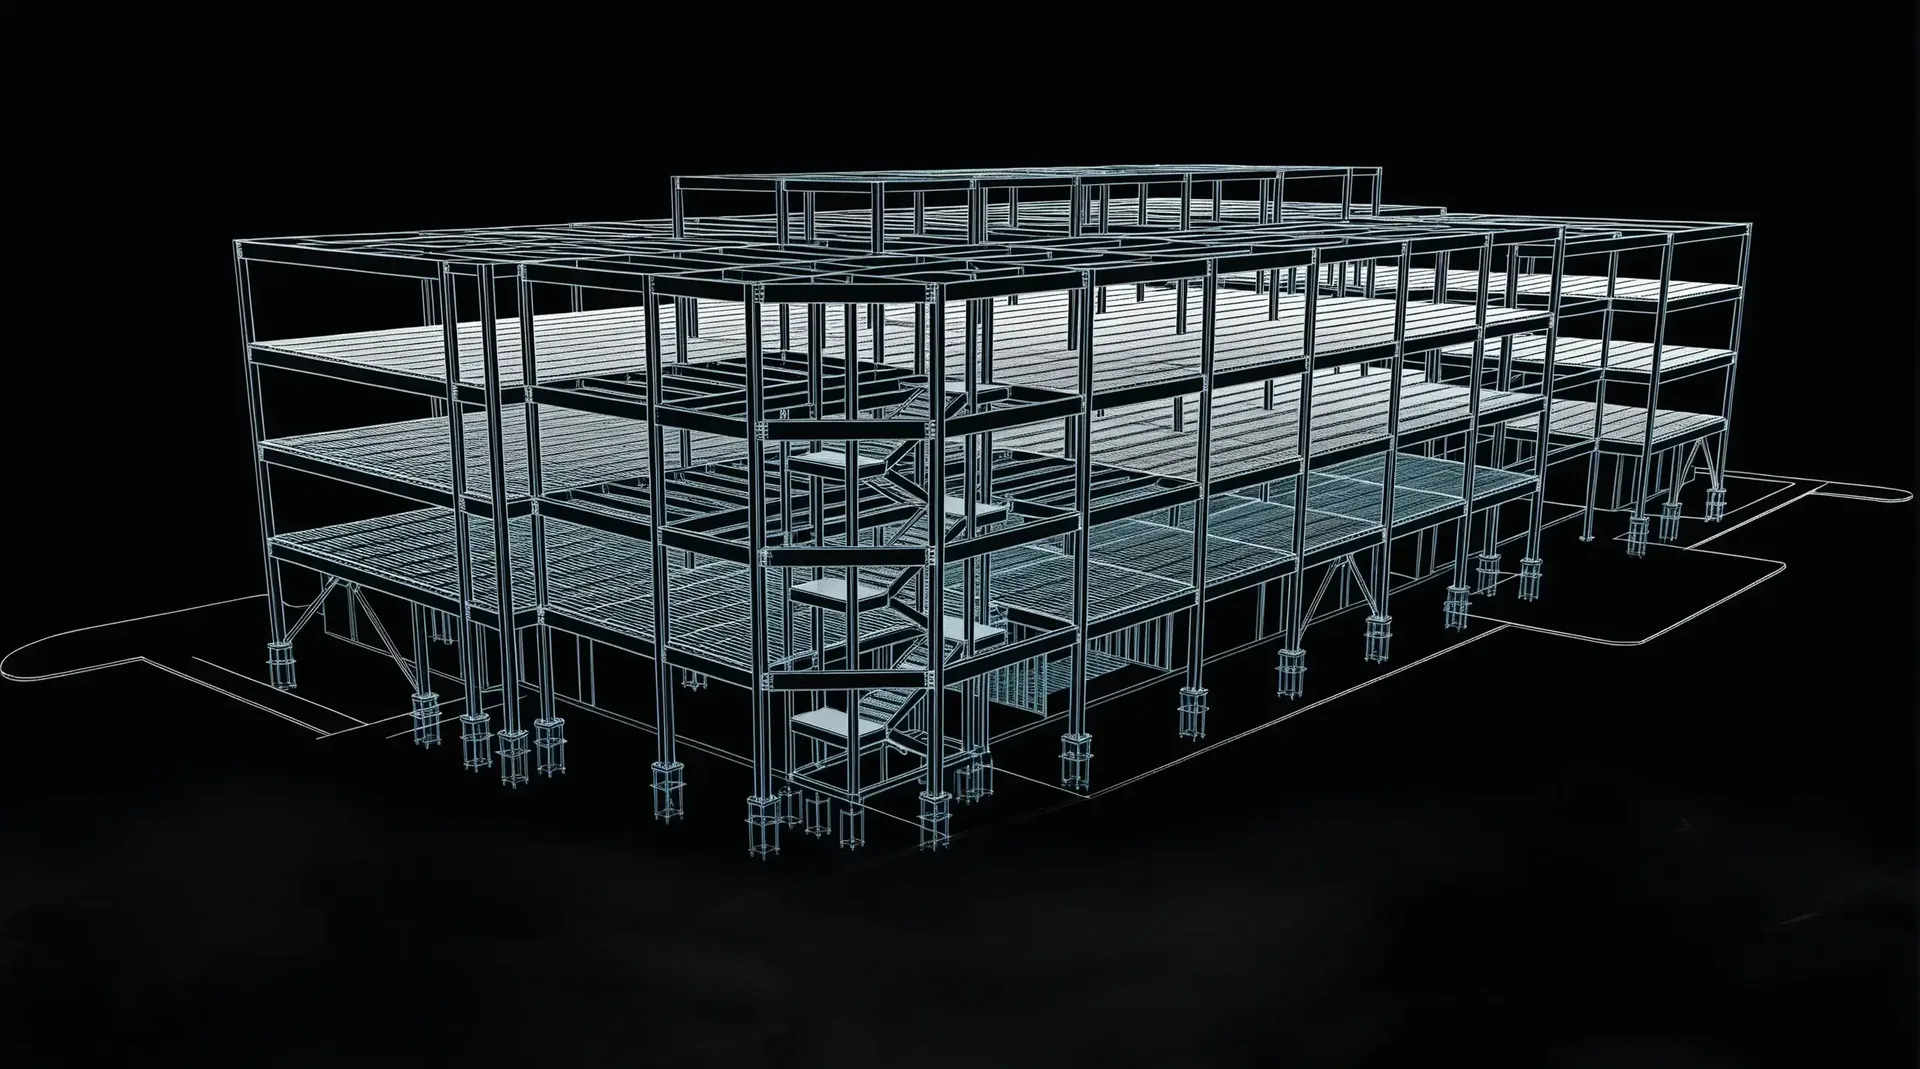

Almacén prefabricado de acero
Más de 100 m de luz libre | Reducción del 30 % en el CAPEX | Envío estandarizado
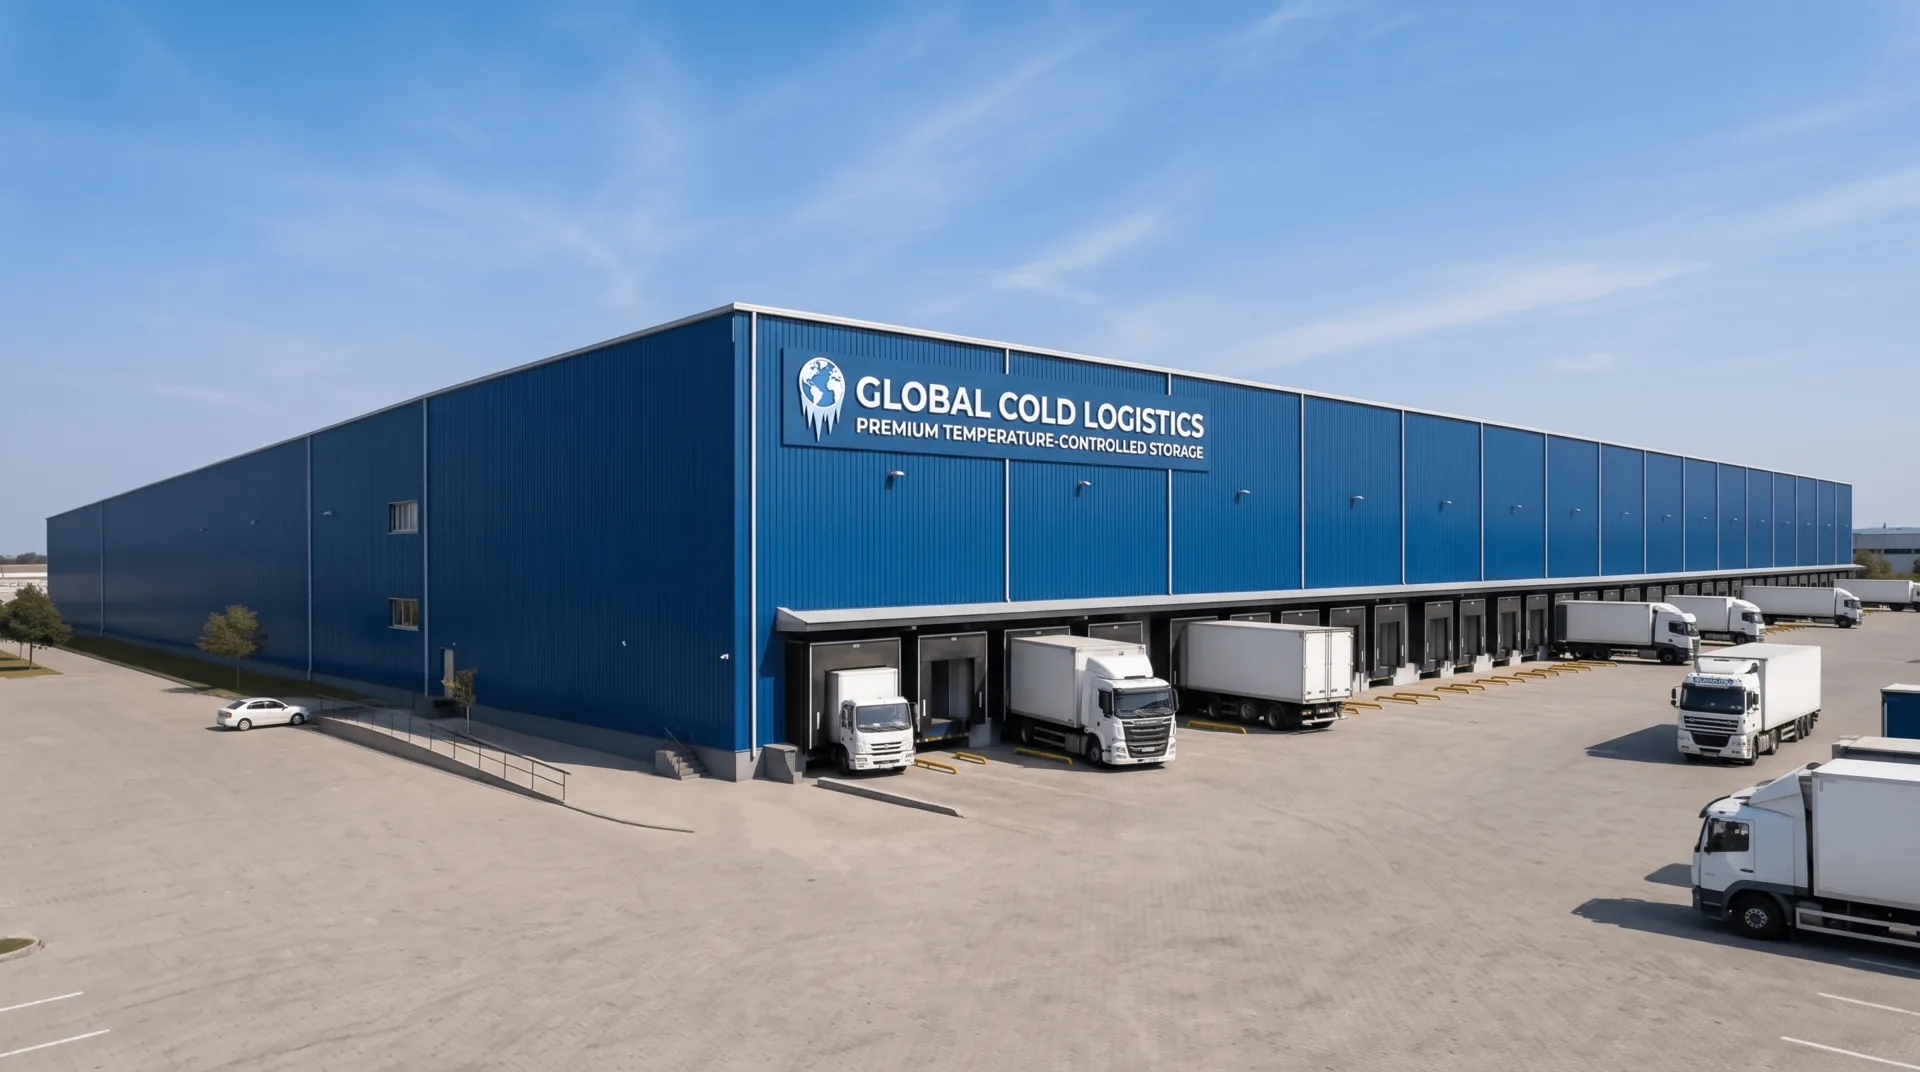
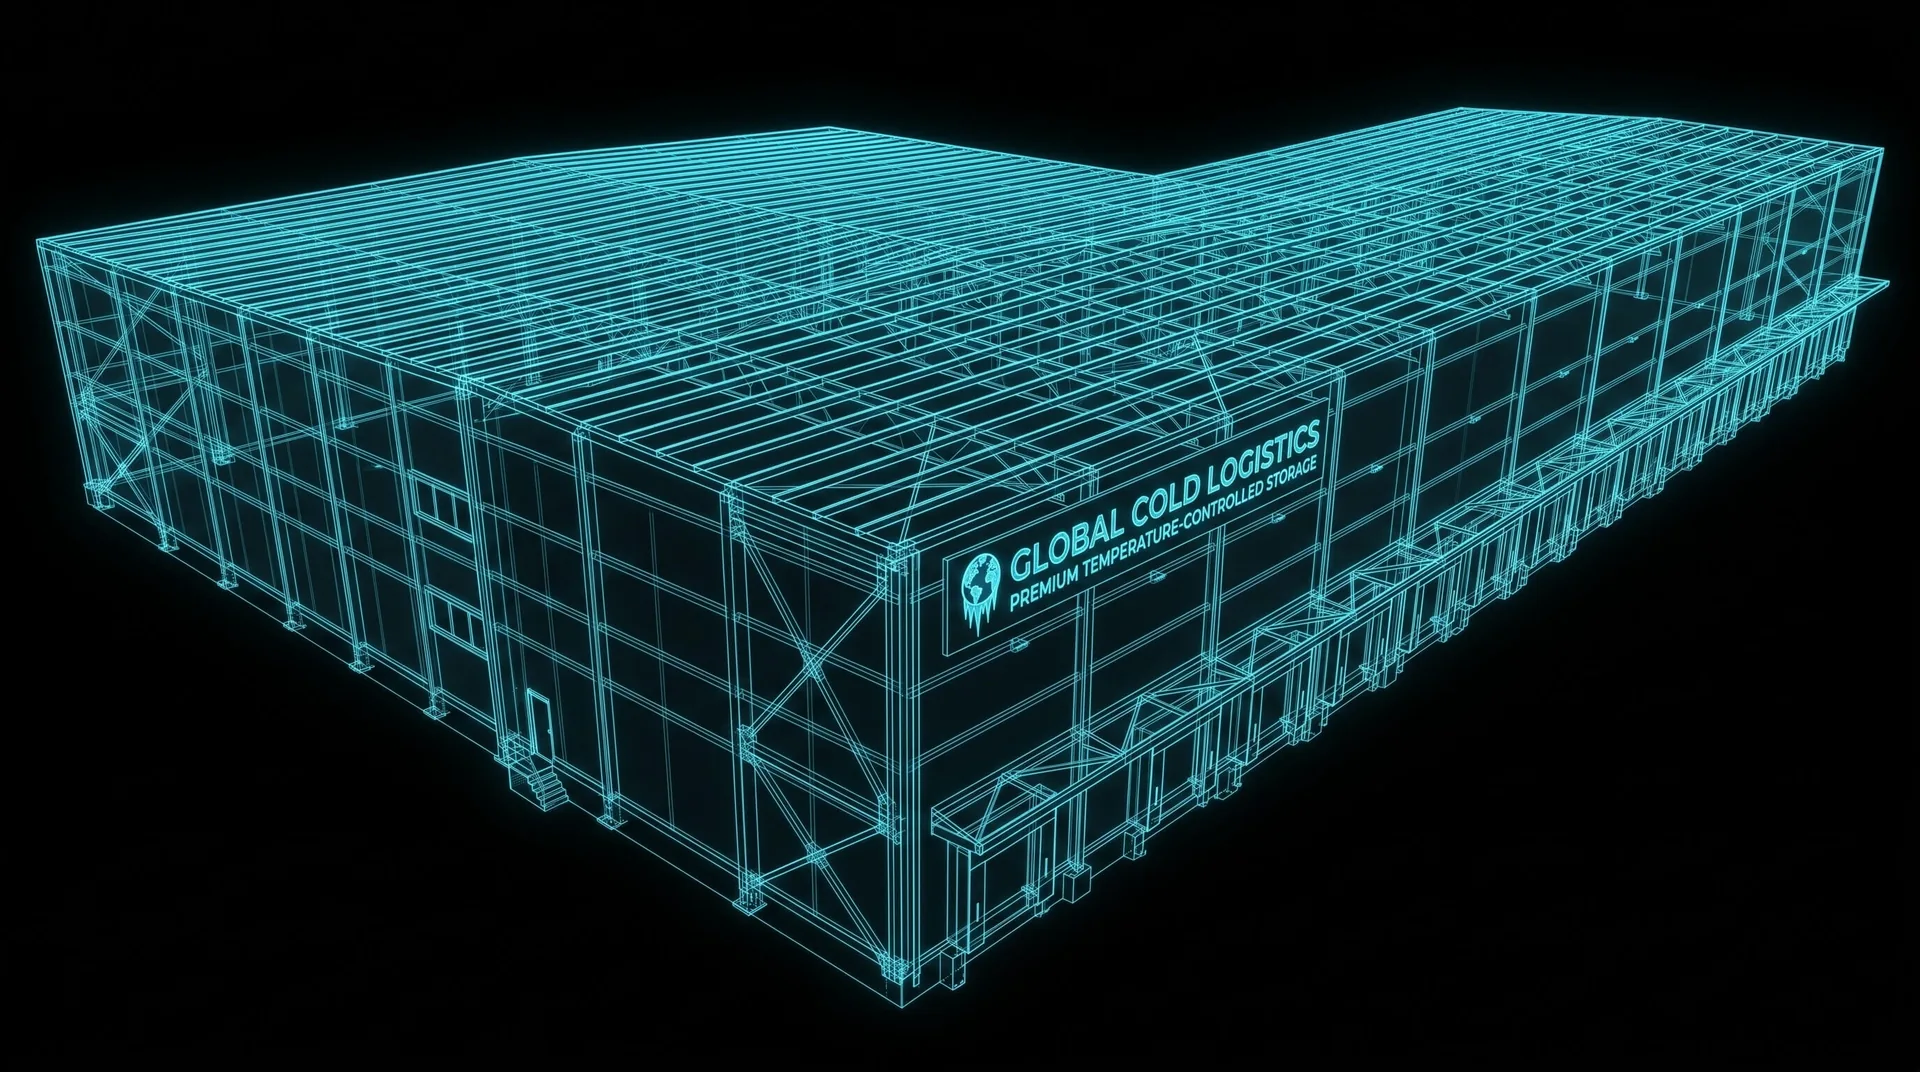
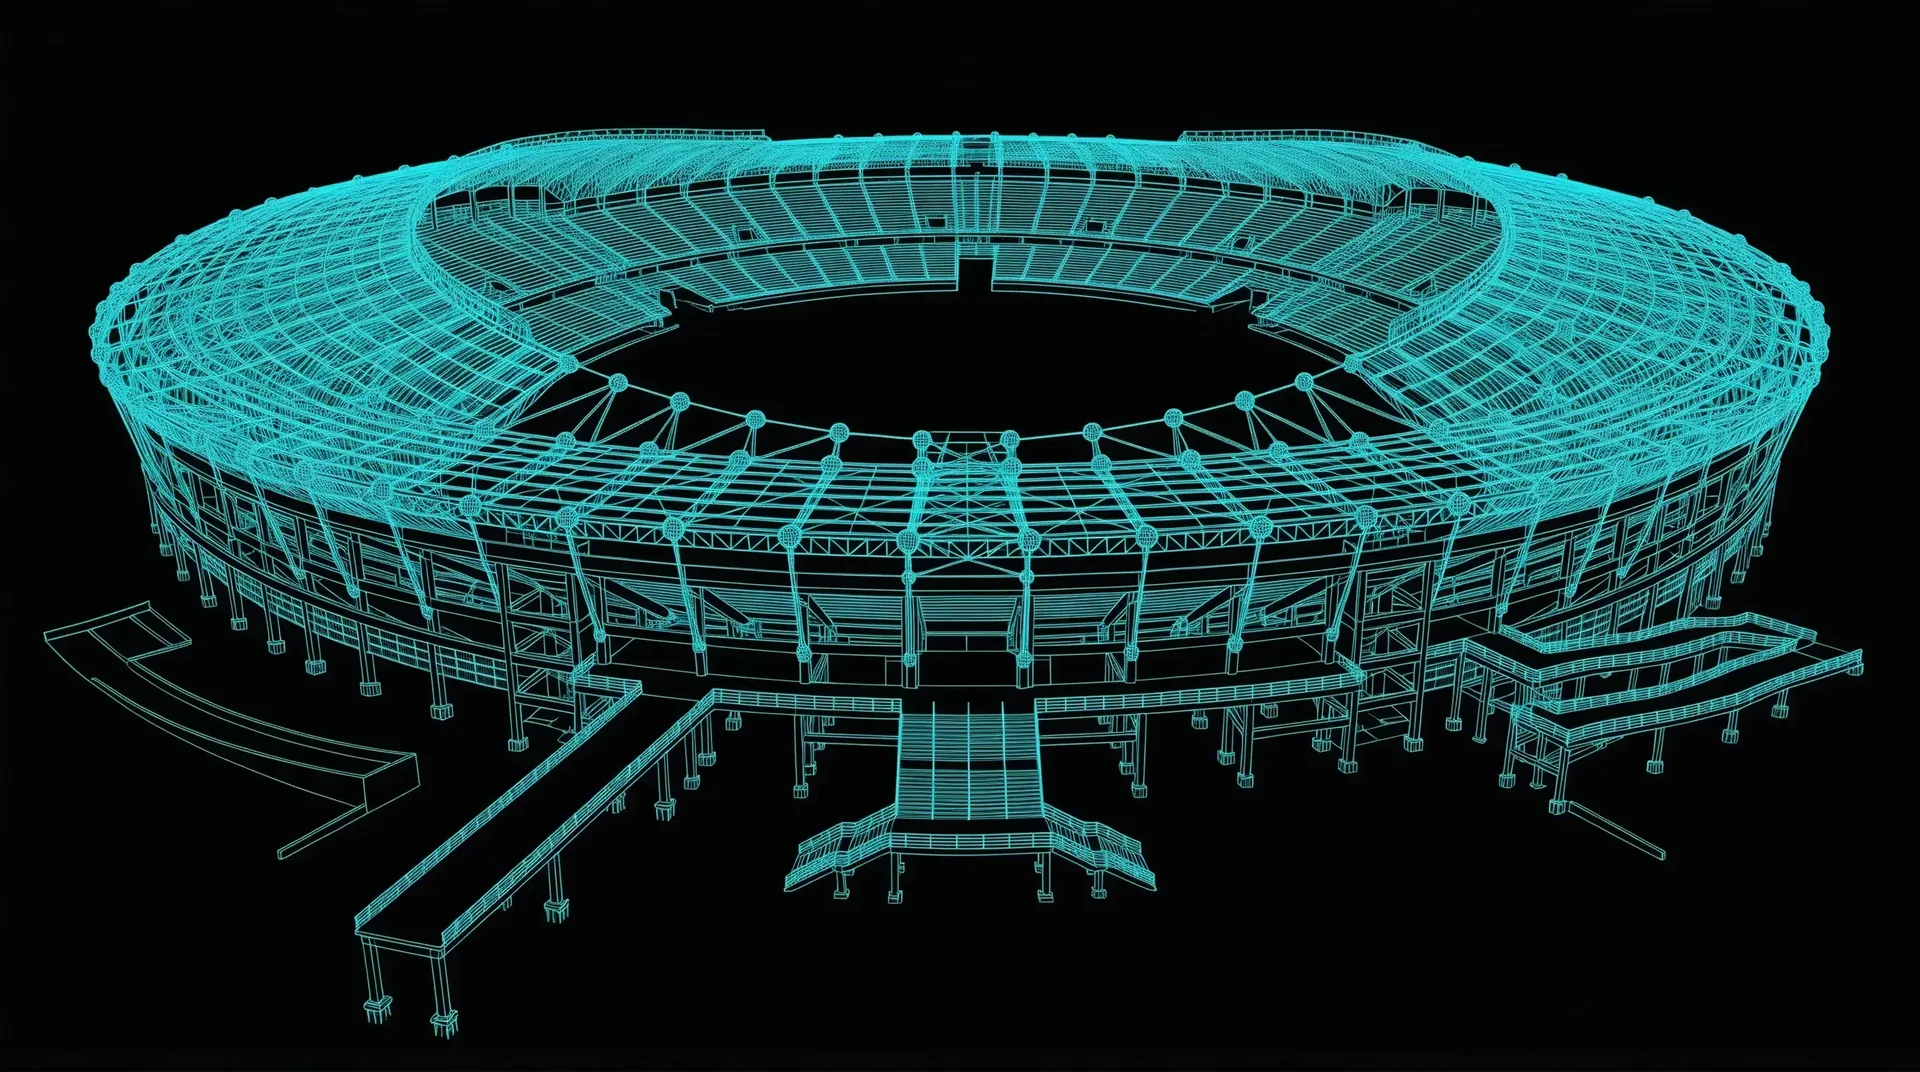
Compara el edificio construido con su «radiografía» estructural y, a continuación, selecciona un componente resaltado para ver sus detalles técnicos.
LISTO PARA CONSTRUIR.
CERO RETOQUES
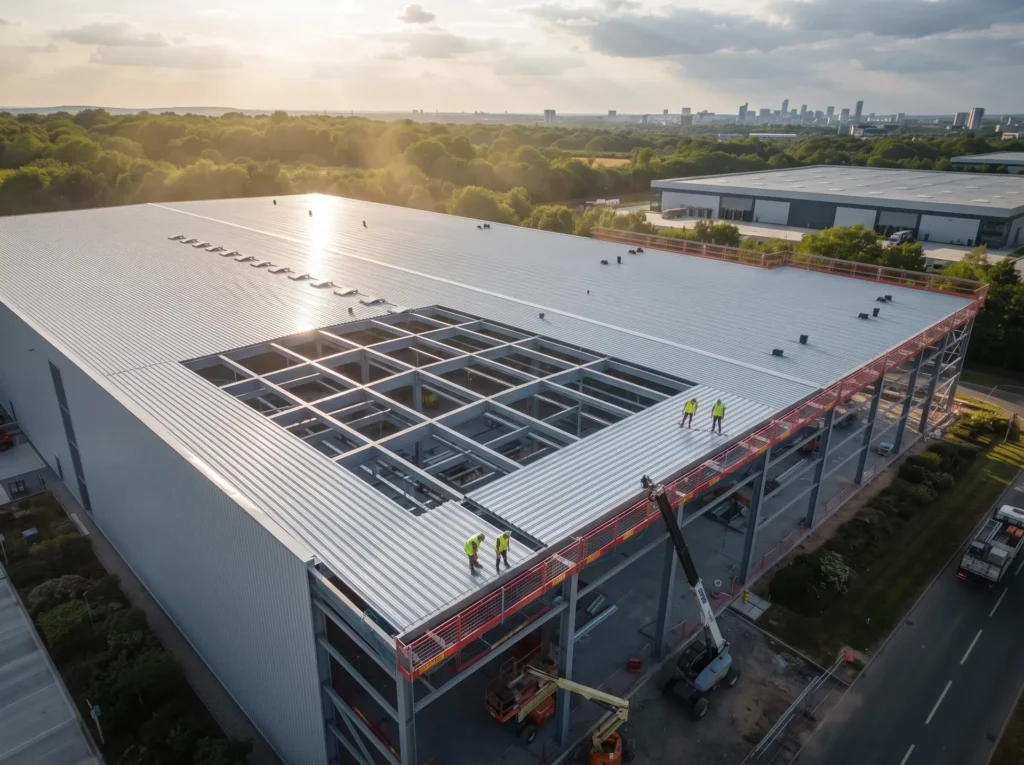
Estructura de pórtico
El pórtico de acero es, en la actualidad, el sistema de estructuras de acero ligero más consolidado y eficiente en el sector de la construcción industrial a nivel mundial. Mediante el uso de columnas de sección en H de alta resistencia y vigas cónicas como esqueleto principal de soporte de cargas, combinadas con acero de pared delgada conformado en frío (correas en C/Z), la estructura de pórtico de acero alcanza una luz libre interior sin columnas de hasta 40-50 metros con un peso propio extremadamente bajo. Ya sea para naves industriales que requieran la elevación frecuente de materiales pesados o para centros logísticos que necesiten aprovechar al máximo el espacio cúbico, los edificios metálicos prefabricados reducen el tiempo de construcción a la mitad, al tiempo que garantizan la máxima seguridad frente al viento y los seísmos, y permiten obtener beneficios de la producción o el alquiler mucho antes.



Certificado de cualificación
Tus proyectos están protegidos por normas de primer nivel. Desde la certificación CE (EN 1090) hasta la ISO 9001, nuestras certificaciones no son solo papel: son la rigurosa realidad cotidiana en nuestro taller.











Del plano a la obra. Cero fricción.











Ingeniería de detalle
Mediante el uso de plataformas BIM avanzadas, como Tekla Structures, se realizan modelos 3D detallados y planos de taller que cumplen estrictamente con la norma AISC 360 o el Eurocódigo 3 (EN 1993). Los diseños de las uniones se verifican rigurosamente y los planos de fabricación se generan según las normas de tolerancia de la norma ISO 2768-m. Se lleva a cabo una detección de colisiones al 100 % con los principales sistemas arquitectónicos y de instalaciones (MEP) para garantizar que no se produzcan conflictos estructurales durante el montaje in situ.
Optimización de la disposición y de los materiales
Los diseños de anidamiento inteligente se realizan mediante software avanzado como FastCAM/SigmaNEST, de conformidad con las normas dimensionales EN 10029 y ASTM A6. Teniendo en cuenta el ancho de corte (entre 2 mm y 5 mm, dependiendo del espesor de la chapa) y los márgenes de contracción térmica, el aprovechamiento de la materia prima supera el 92 %. Los recortes se controlan digitalmente mediante códigos de barras para garantizar una trazabilidad del 100 % del informe de ensayo de fábrica (MTR).
Inspección de entrada de materias primas
Todo el acero estructural (Q355B/C/D, ASTM A572 Gr. 50, S355JR/J2) debe ir acompañado de informes de ensayo de fábrica (MTR) conforme a la norma EN 10204 3.1. El control de calidad de entrada lleva a cabo inspecciones dimensionales y visuales al 100 % conforme a las normas ASTM A6 y EN 10029, verificando las tolerancias de espesor (Clase A/B) y la integridad de la laminación interna mediante ensayos por ultrasonidos (UT) según la norma ASTM A435. La composición química y las propiedades mecánicas se verifican por muestreo en laboratorios externos acreditados.
Corte CNC y preparación de cantos
El perfilado de chapas y el corte de componentes se realizan mediante equipos CNC de oxicorte, plasma de alta definición y láser de fibra de varios kW. La calidad de la superficie de corte cumple estrictamente con la norma EN ISO 9013 en cuanto a perpendicularidad y rugosidad superficial de ±2,5°, con una tolerancia de rango 3/4. Las máquinas de biselado CNC multieje realizan ángulos de biselado para la preparación de la soldadura con una tolerancia de ±2,5° y dimensiones de la cara de la raíz con una tolerancia de ±1,0 mm.
Enderezado de deformaciones por soldadura
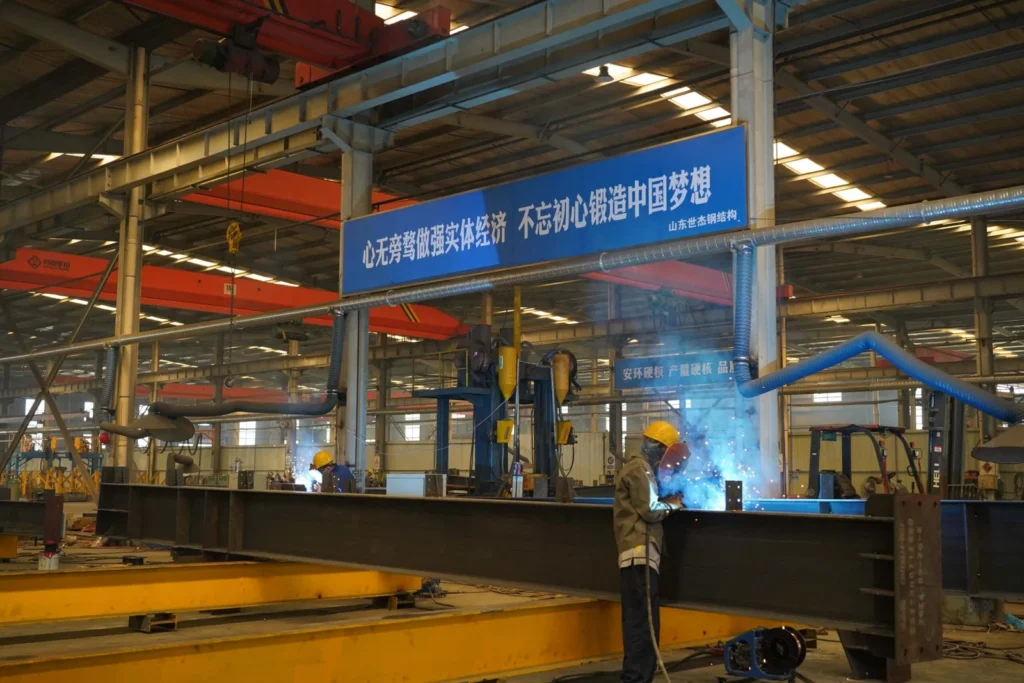
La soldadura la realizan exclusivamente soldadores certificados según la norma AWS D1.1 o EN ISO 9606, utilizando especificaciones de procedimientos de soldadura (WPS) homologadas y respaldadas por registros de cualificación de procedimientos (PQR) conforme a las normas AWS D1.1 e ISO 15614. La soldadura por arco sumergido (SAW) y la soldadura por arco con alambre tubular con fundente (FCAW) son las técnicas predominantes en las uniones de penetración completa (CJP) y en las soldaduras en ángulo. El aporte de calor se controla estrictamente, lo que permite alcanzar niveles de calidad de soldadura conformes con el nivel de calidad B de la norma ISO 5817 o con las normas AWS D1.1.
Ensayos no destructivos (NDT)
La distorsión angular, la curvatura y el barrido posteriores a la soldadura se corrigen mediante enderezadoras hidráulicas automáticas de bridas y un proceso controlado de enderezado térmico con llama. Las temperaturas de calentamiento para los aceros de alta resistencia y baja aleación (HSLA) se mantienen estrictamente entre 600 ℃ y 650 ℃ (enfriamiento al aire, sin temple con agua) para evitar la degradación microestructural. Las tolerancias de rectitud tras el enderezado cumplen con ±3 mm, de conformidad con la norma EN 1090-2, Clase de Ejecución 2 (EXC2), y las normas COSP de la AISC.
Montaje de prueba y alineación en taller
Los protocolos de NDT son aplicados por personal de NDT certificado según la norma ISO 9712 y el nivel II de la ASNT. El 100 % de las soldaduras críticas de penetración completa de la junta (CJP) se someten a ensayos por ultrasonidos (UT según la norma ISO 17640 / ASTM E164) o a ensayos por partículas magnéticas (MT según la norma ISO 17638 / ASTM E709). Se aplican ensayos radiográficos (RT) según se solicite para secciones de gran espesor. La aceptación de las soldaduras se ajusta estrictamente al Nivel de Aceptación 1 de la norma ISO 11666 o a los criterios de la norma AWS D1.1.
Preparación de superficies y recubrimientos protectores
Las geometrías complejas, las vigas de gran luz y las estructuras pesadas se someten a un montaje de prueba físico a escala 1:1 o a un montaje virtual mediante escaneo láser 3D de alta precisión, de acuerdo con los requisitos de las normas EN 1090-2 y AISC. Se verifica la alineación de los orificios de los pernos (índice de aceptación ≥ 95 % para pernos de alta resistencia) y se comprueban las dimensiones críticas (luz, curvatura y alineación espacial en 3D) dentro de estrictos límites de tolerancia (±2,0 mm) para eliminar los riesgos de ajuste in situ.
Medir el espesor de la capa de pintura
Los elementos estructurales se someten a un granallado automatizado para alcanzar el grado de limpieza SSPC-SP10 / NACE n.º 2 / ISO 8501-1 Sa 2,5, con un perfil superficial (profundidad de anclaje) de 45-75 μm. Se aplican recubrimientos protectores de alto rendimiento mediante tecnología de pulverización sin aire, de conformidad con la norma ISO 12944 (entornos corrosivos de C3 a CX), que incluyen imprimaciones epoxi inorgánicas/orgánicas ricas en zinc, capas intermedias de epoxi con óxido de hierro micáceo y capas de acabado de poliuretano o fluorocarbono. El espesor de la película seca (DFT) se verifica mediante medidores magnéticos calibrados, respetando estrictamente la regla del 90/10.
Inspección final de calidad y certificación
El Control de Calidad Final (FQC) lleva a cabo una auditoría integral y holística, en la que se inspecciona el aspecto estético de la pintura (ausencia de chorreos, poros o descuelgues), la geometría crítica, el paso de los orificios de los pernos y la trazabilidad de las marcas de los componentes, ya sean realizadas con láser o con plantilla. Se elabora un informe completo de datos de fabricación (MDR) —que incluye los informes de seguimiento de la fabricación (MTR), los registros de ensayos no destructivos (NDT), los registros de inspección de recubrimientos y los certificados de conformidad— para respaldar el marcado CE (Declaración de Prestaciones, DoP, según la norma EN 1090) y la aceptación final de la AISC.
Embalaje para exportación y protección logística
El embalaje de protección está diseñado para el transporte marítimo en contenedores (40HQ/OT/FR) y de carga a granel en condiciones de tránsito marítimo exigentes. Los elementos estructurales se agrupan sobre plataformas de acero de alta resistencia y se sujetan con flejes de acero de alta resistencia a la tracción. Las uniones mecanizadas y las superficies de contacto se recubren con película anticorrosiva VCI, relleno de espuma EPE y cojines de goma de gran resistencia. Todo el embalaje de madera cumple íntegramente con las normas fitosanitarias de la NIMF 15 y con las normas de la OMI sobre estiba y sujeción de la carga (CSS).
Montaje sobre el terreno y gestión de obras a nivel mundial
Ofrecemos servicios internacionales de supervisión del montaje in situ y de construcción EPCM «llave en mano», cumpliendo con los protocolos de seguridad de la norma OSHA 1926, el COSP de la AISC y las normas de montaje EN 1090-2. Los equipos de obra, dirigidos por ingenieros multilingües especializados en HSE y QA/QC, utilizan estaciones totales de alta precisión para mantener la verticalidad estructural dentro de un margen de H/1000 (≤25 mm como máximo). El apriete de pernos estructurales de alta resistencia se lleva a cabo mediante llaves calibradas o el método de «giro de tuerca», con documentación que acredita el 100 % de la verificación del par de apriete.
Trayectoria contrastada
Descubre cómo SynJect garantiza la seguridad y elimina los riesgos in situ en los proyectos de infraestructura más exigentes del mundo.
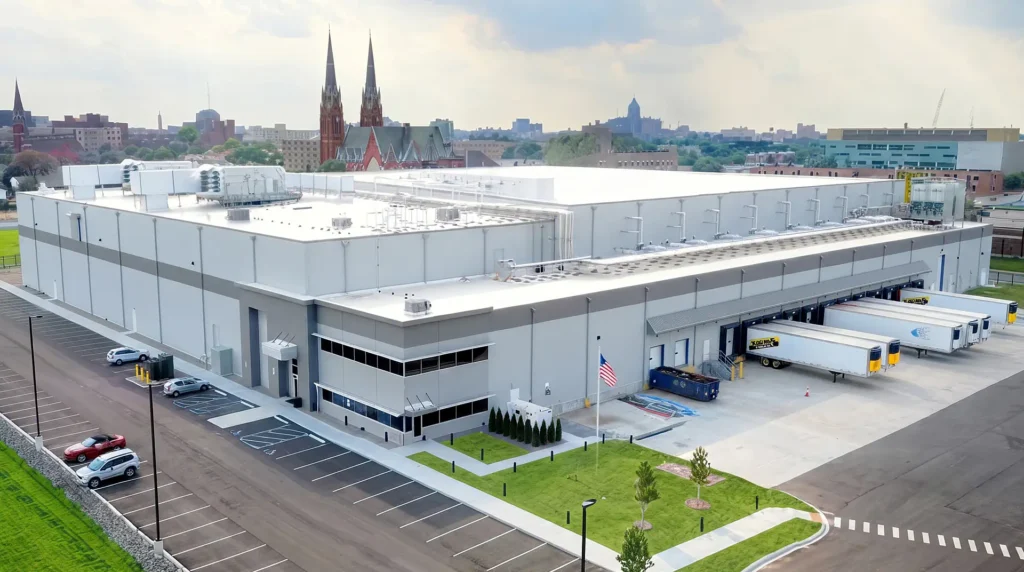 Ver proyecto
Edificios industriales de acero
 Ver proyecto
Edificios comerciales de acero
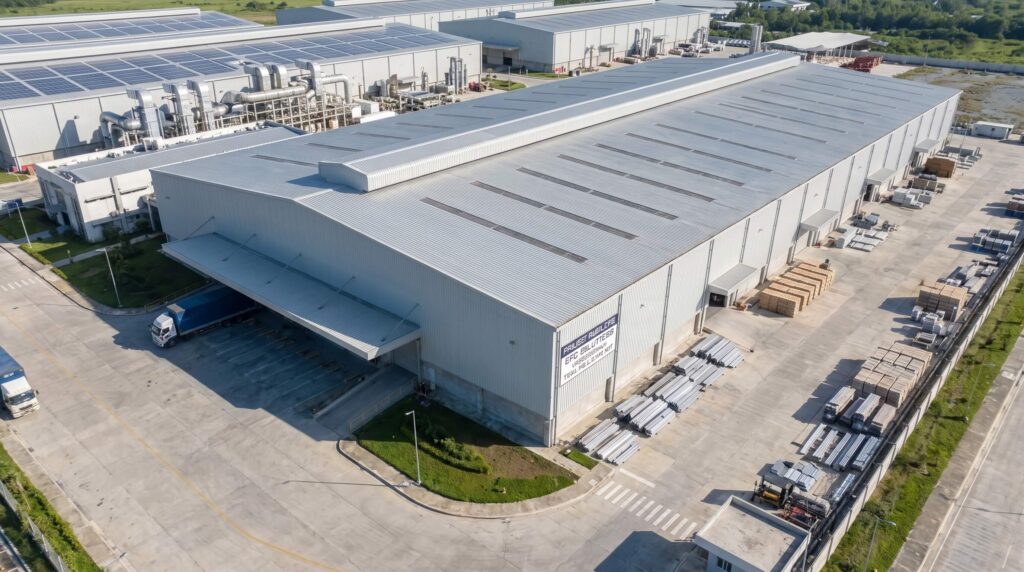 Ver proyecto
Almacenes de acero
 Ver proyecto
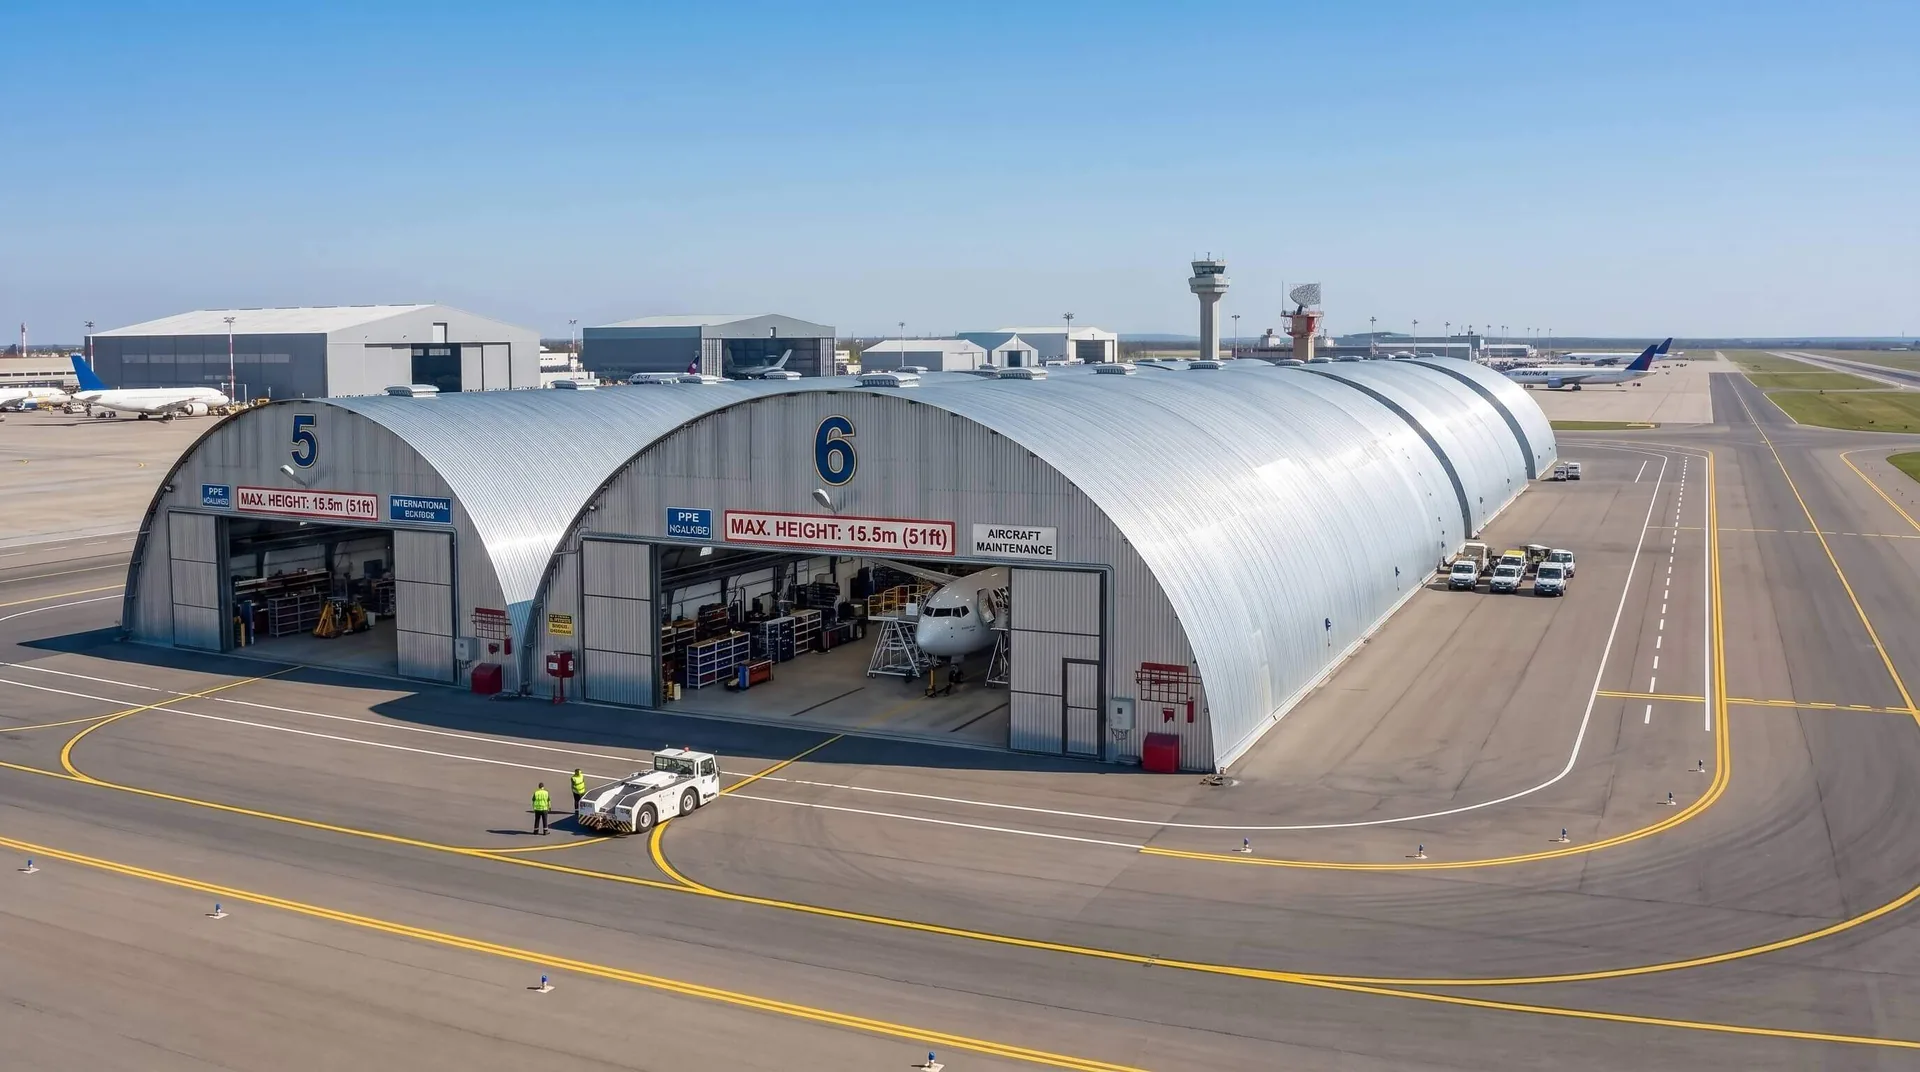
Edificios de aviación y transporte
 Ver proyecto
Cobertizos agrícolas de acero
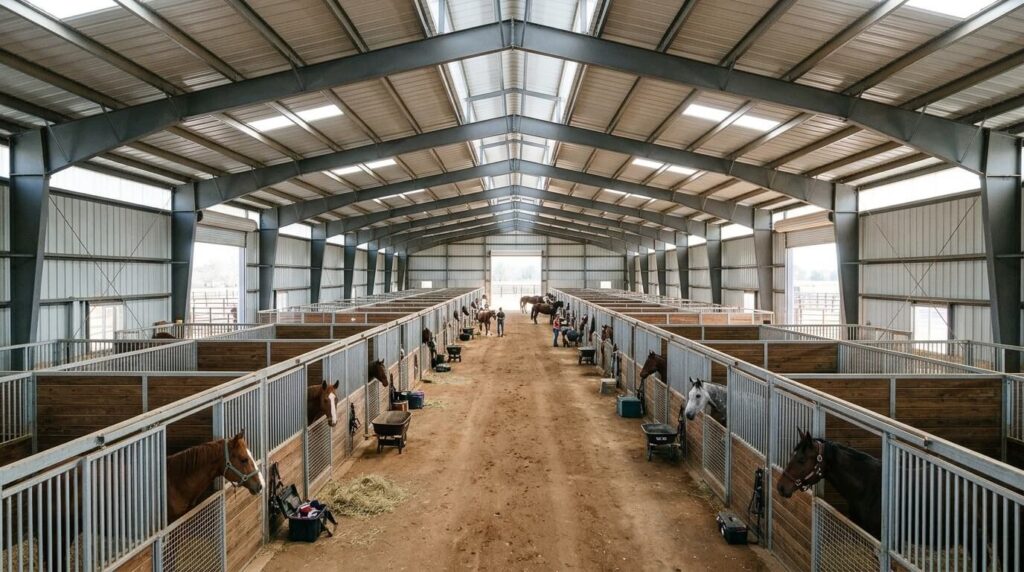 Ver proyecto
Edificios de acero para ganadería
 Ver proyecto
Edificios públicos de acero
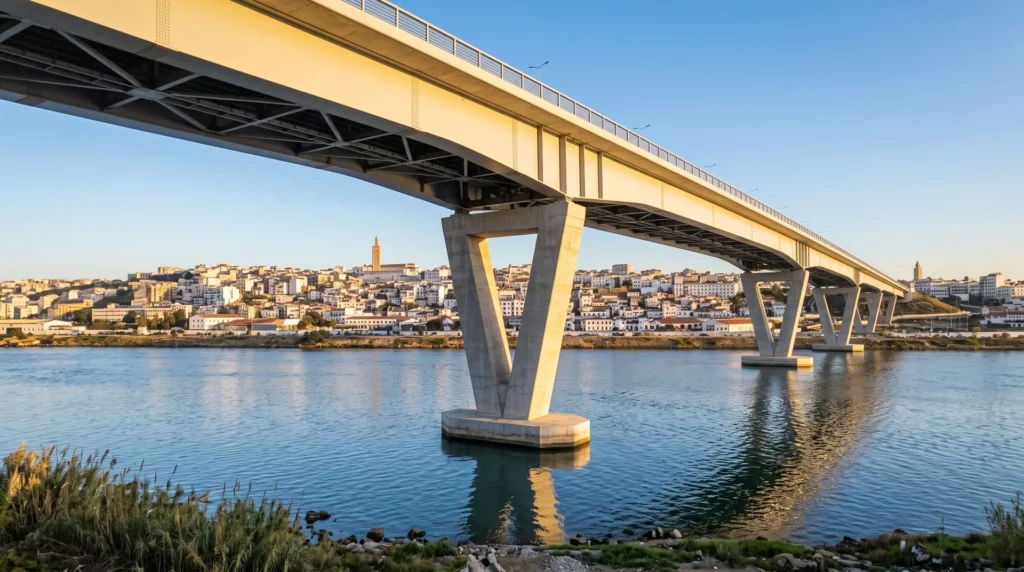 Ver proyecto
Infraestructura de acero
 Ver proyecto
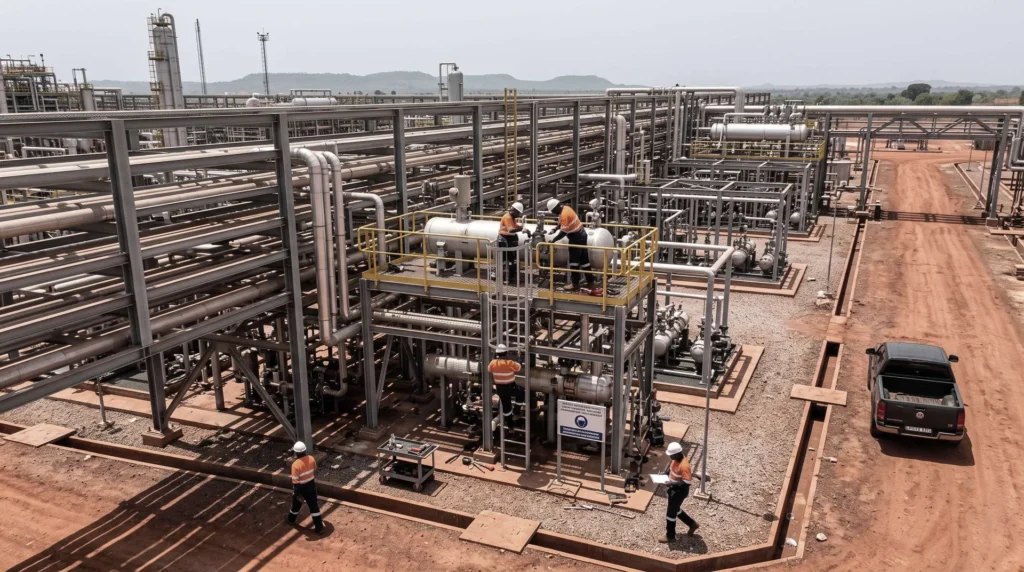
Instalaciones de acero para recursos
 Ver proyecto
Soluciones de energía solar
 Ver proyecto
Viviendas contenedor
 Ver proyecto
Estructuras de acero antidrones