POINTS CLÉS
- Chaque étape est régie par une norme spécifique. Les certificats EN 10204 pour les matériaux, les normes ISO 3834 et EN 1090-2 pour le soudage et l’exécution, et la norme ISO 12944 pour les revêtements. Renseignez-vous sur la norme applicable à chaque étape.
- Les enregistrements doivent permettre de remonter jusqu’au composant concerné. Les numéros de coulée, les numéros de joint et les marquages sur les pièces relient chaque résultat d’essai à un composant réel.
- La présence d’un témoin tiers est la norme, et non l’exception. SGS ou Bureau Veritas peuvent assister à n’importe quelle étape avant l’expédition.
- Les signaux d’alerte apparaissent tôt. Des lots mélangés, des registres WPS manquants et des visites d’assistance refusées révèlent la faiblesse d’un fournisseur bien avant la livraison.
Le contrôle qualité des structures en acier incombe au fabricant, et non à vous. En tant que maître d’œuvre EPC ou maître d’ouvrage, votre rôle consiste plutôt à savoir à quoi ressemble un processus conforme et à exiger des preuves à chaque étape clé. Ce guide présente les six étapes que tout fournisseur fiable suit, de la production à la livraison. À chaque étape, il cite la norme industrielle applicable, énumère ce que vous devez exiger et montre comment nous la mettons en œuvre.
La chaîne : six étapes, de la production à la livraison
Considérez la qualité comme un relais. Chaque étape transmet des preuves à la suivante, et aucune étape ne peut être corrigée par des essais ultérieurs. Les six étapes sont les suivantes : réception des matériaux, fabrication et soudage, contrôles non destructifs (CND) et essais de raccordement, traitement de surface, validation avant expédition et réception sur site. Un plan professionnel d’inspection de la qualité des structures métalliques attribue une norme, une méthode de contrôle et un document de suivi à chaque étape.
Par conséquent, lorsque vous comparez des fournisseurs, ne leur demandez pas s’ils « disposent d’un service de contrôle qualité ». Demandez-leur ce qui se passe à chaque étape, selon quelle norme, et quel document vous recevrez. Un fournisseur fiable vous répondra sans hésitation. La suite de ce guide vous montre exactement à quoi devraient ressembler ces réponses.
Étape 1 — Contrôle à la réception des matériaux
La norme : les matériaux entrent en production accompagnés de certificats d’essai d’usine EN 10204 3.1, et 3.2 pour les ouvrages critiques. De nouveaux essais mécaniques sont effectués conformément à la norme produit applicable à chaque coulée. En réalité, cette étape relève entièrement de la responsabilité de l’usine.
Ce qu’il faut exiger du fournisseur : des certificats mentionnant le numéro de coulée, la nuance et les caractéristiques mécaniques. La preuve d’un échantillonnage par coulée pour la limite d’élasticité, la résistance à la traction et l’allongement. Pour les tôles épaisses, les rapports d’essai dans la direction Z, car la déchirure lamellaire commence à l’intérieur de la tôle. De plus, demandez comment sont gérées les coulées mélangées — la seule réponse acceptable est « elles ne partagent jamais un même rapport ».
Notre méthode : chaque lot arrive dans notre zone de réception accompagné d’un certificat 3.1. Notre équipe vérifie la correspondance entre les numéros de coulée estampillés et le certificat avant que l’acier ne soit acheminé vers la découpe. Un contrôle rigoureux de la qualité des structures en acier garantit la traçabilité de chaque numéro de coulée jusqu’à l’élément fini.
 Traçabilité des numéros de coulée à la réception des matériaux : le premier point de contrôle de tout contrôle qualité rigoureux des structures métalliques.
Étape 2 — Contrôle de la fabrication et du soudage
La norme : la norme EN 1090-2 régit l’exécution, et la norme ISO 3834 régit la qualité du soudage. Lorsque la réglementation américaine s’applique, la norme AWS D1.1 fait office de référence.
Ce qu’il faut exiger du fournisseur : la spécification de procédure de soudage (WPS) et le dossier de qualification de la procédure (PQR) pour votre projet. Les certificats de qualification des soudeurs en cours de validité. La confirmation que les consommables sont adaptés au métal de base, car une électrode inadaptée peut passer le test sur échantillon mais se fissurer en service.
Notre démarche : nos travaux de soudage sont réalisés conformément à la norme ISO 3834 et à la norme EN 1090-2 au niveau EXC2, certificat 2787-CPR-01627. La spécification de procédure de soudage (WPS), le rapport de qualification de procédure (PQR) et les certificats des soudeurs sont disponibles pour audit sur demande. Vous pouvez ainsi vérifier le système plutôt que de vous contenter de lui faire confiance.
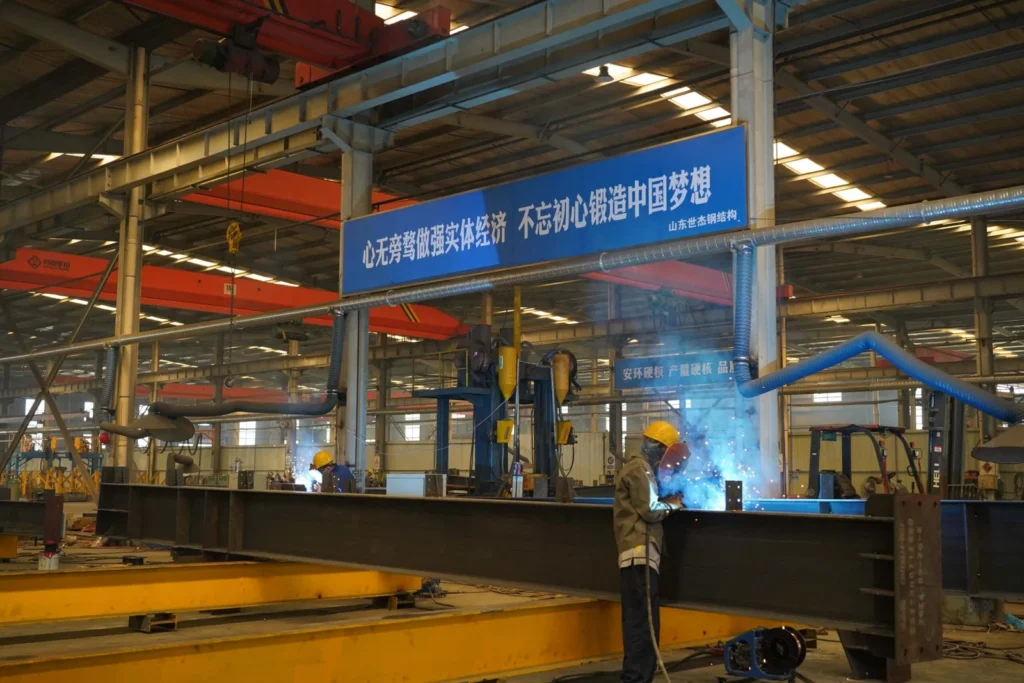
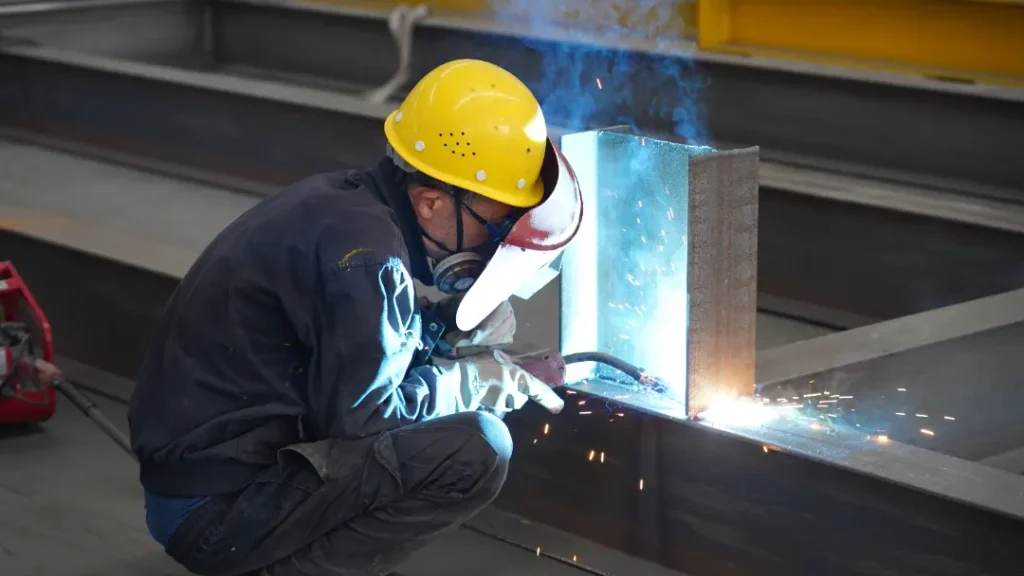 Les profilés surépais sont soudés dans des conditions contrôlées en atelier, puis inspectés selon la classe d’exécution avant d’être revêtus et emballés.
Assurance qualité en interne : des essais mécaniques et non destructifs documentés sont effectués pour chaque expédition SynJect, avec la présence d’un témoin tiers disponible sur demande.
Étape 3 — Contrôles non destructifs et essais de raccordement
La norme : la classe d’exécution définit le niveau des essais non destructifs. Des essais par ultrasons et radiographiques valident la soudure ; l’échantillon prélevé respecte la classe et le cahier des charges du projet.
Ce qu’il faut exiger du fournisseur : des rapports de CND précisant le joint, la méthode et les critères d’acceptation. Ensuite, des certificats de boulons indiquant le coefficient de couple, la précharge et le coefficient de glissement. Pour l’acier faiblement allié, la confirmation que le temps de repos après soudage a été respecté — sinon, la mesure par ultrasons est nulle.
Notre méthode : les joints principaux sont contrôlés au niveau défini par la classe, et les résultats sont consignés en fonction du numéro de joint. De même, nos inspecteurs respectent sans exception la règle relative au temps de repos. En résumé, un contrôle qualité d’une structure en acier valide la soudure à la fois par le contrôle et par la documentation.
 Contrôle par ultrasons d’une soudure achevée : gel de couplage, bloc d’étalonnage et résultats consignés en fonction du numéro de joint.
Étape 4 — Traitement de surface et revêtement
La norme : un décapage par grenaillage selon la norme Sa 2,5 précède l’application du revêtement, et l’épaisseur du film sec est conforme à la norme ISO 12944 ou au système SSPC. L’épaisseur de l’enduit ignifuge respecte les spécifications de résistance au feu.
Ce qu’il faut exiger du fournisseur : des mesures de l’épaisseur du film sec (DFT) prises à des points définis, et non des estimations. Des registres de préparation de surface datés avant l’application de la première couche, car un revêtement appliqué sur une surface contaminée présente une défaillance précoce. De plus, chaque enregistrement doit mentionner l’élément, le revêtement et la mesure.
Notre méthode : notre atelier de peinture mesure l’épaisseur du film sec (DFT) pour chaque élément et consigne les valeurs. De plus, les mesures relatives à la protection ignifuge accompagnent l’expédition. Ainsi, la conformité aux normes d’incendie et de corrosion est attestée par des documents, et non par des suppositions.

Étape 5 — Inspection finale et validation avant expédition
La norme : la validation fait suite à une inspection finale documentée — dimensions, marquage, emballage et ensemble complet des registres. La présence d’un témoin tiers est organisée sur demande.
Ce qu’il faut exiger du fournisseur : l’accès pour SGS ou Bureau Veritas afin d’assister aux contrôles dimensionnels, aux essais non destructifs (END) et aux mesures de revêtement avant la fermeture du conteneur. Le dossier complet : certificats d’usine, registres WPS, rapports d’essais non destructifs (END), registres de revêtement et liste de colisage.
Notre procédure : nous faisons appel à un témoin tiers à ce stade pour les commandes destinées à l’exportation. Chaque élément est marqué, et la liste de colisage fait correspondre chaque lot à son marquage. L’expédition part ensuite accompagnée des justificatifs.

Inspection finale et validation avant expédition
Étape 6 — Montage sur site et réception définitive
La norme : le montage respecte la norme d’exécution et le plan de montage. La réception finale consiste à comparer la structure construite aux dossiers « tel que construit ».
Ce qu’il faut exiger du fournisseur : des tableaux de couple, des séquences de montage et des listes de contrôle de réception fournis avec l’expédition. Accompagnement tout au long du montage et de la remise. Les documents sont liés aux marquages des éléments, de sorte que toute question ultérieure trouve une réponse étayée par des preuves.
Notre méthode : chaque expédition comprend des tableaux de couples de serrage, des séquences de montage et des listes de contrôle. Nos ingénieurs restent à votre disposition tout au long du montage et de la remise. Une inspection crédible de la qualité d’une structure métallique ne s’arrête pas au port ; elle s’achève lors de la remise.
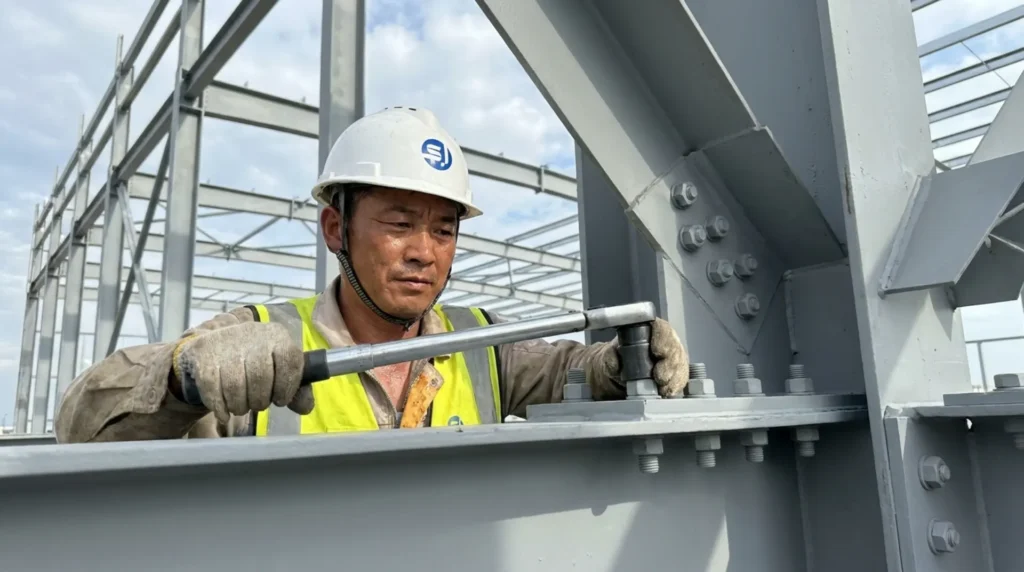 Vérification des boulons à haute résistance : coefficient de couple, précontrainte et coefficient de glissement confirmés sur un banc d’essai étalonné avant que l’assemblage ne soit validé.
Signaux d’alerte révélant un fournisseur peu fiable
Les problèmes apparaissent dans le processus bien avant de se manifester dans la structure. Plus précisément, soyez attentif à ces signaux pendant la phase de fabrication de votre projet. Un fournisseur qui s’oppose aux visites de contrôle en dit long. Il en va de même pour un fournisseur dont les certificats existent mais dont les registres font défaut.
- Lotissages. Des numéros de coulée qui ne correspondent pas au certificat indiquent un contrôle des matériaux défaillant.
- Absence de WPS ou de PQR. Souder sans procédures qualifiées conduit à l’échec des audits et, par la suite, à la défaillance des assemblages.
- Rapports de CND sans numéros de joints. Des résultats dont on ne peut retracer l’origine ne peuvent être justifiés.
- Absence d’option de contrôle par un tiers. Un fournisseur sûr de lui accueille volontiers SGS ou Bureau Veritas ; un fournisseur peu fiable trouve des excuses.
- Devis forfaitaires sans documents justificatifs. Un prix sans justificatifs vous fait supporter l’intégralité du risque.
Les critères de sélection méritent un guide à part entière ; nos sept points de contrôle pour choisir un transformateur d’acier couvrent cette étape. En attendant, les signaux d’alerte ci-dessus sont ceux que vous devez surveiller pendant l’exécution des travaux.
Comment SynJect maîtrise l’ensemble du processus
SynJect exploite une usine de fabrication de 80 000 m² dotée d’un service qualité interne. Les six étapes ci-dessus ne sont pas une théorie pour nous ; elles constituent la routine quotidienne qui sous-tend chaque commande à l’exportation. Les matériaux sont réceptionnés sous contrôle conforme à la norme EN 10204 3.1. Le soudage est réalisé conformément aux normes ISO 3834 et EN 1090-2 EXC2. Les contrôles non destructifs (CND), le revêtement et la validation avant expédition respectent les niveaux définis par la classe, avec un enregistrement complet des données.
Notre système de gestion soutient ce processus : ISO 9001 (128224QJ0034R0S), ISO 14001 (128224E0234R0S) et ISO 45001 (128224S0217R0S), ainsi que le marquage CE. Une assistance d’un organisme indépendant (SGS ou Bureau Veritas) est organisée sur demande, et l’ensemble complet des documents d’accompagnement est expédié avec les marchandises. En d’autres termes, la discipline d’inspection de la qualité des structures métalliques décrite dans ce guide est celle-là même à laquelle nous nous soumettons lors des audits.
Normes référencées
- SynJect — Certificats, classe d’exécution et conformité
- SynJect — Sept vérifications avant de signer : choisir un constructeur métallique
- CEN — Normes EN 1090-2 / EN : exécution des structures métalliques
- American Welding Society — AWS D1.1 Code de soudage des structures
- ISO — ISO 3834 : qualité du soudage, ISO 12944 : revêtements, ISO 9001/14001/45001
- SGS — inspection, essais et vérification indépendants
Foire aux questions
Quelles normes régissent chaque étape de la production ?
Les matériaux sont conformes à la norme EN 10204 3.1/3.2, le soudage aux normes ISO 3834 et EN 1090-2, les revêtements à la norme ISO 12944 ou SSPC, et la réception finale à la norme d’exécution applicable. Un plan d’inspection de qualité rigoureux pour les structures métalliques précise la norme applicable à chaque étape et joint un rapport à chacune d’entre elles.
Comment un maître d’œuvre (EPC) peut-il évaluer la fiabilité d’un fournisseur avant la livraison ?
Demandez des justificatifs étape par étape : registres des numéros de coulée, WPS et PQR, rapports de CND avec numéros de joints, et registres de revêtement. Demandez ensuite à assister à une étape ou à envoyer SGS ou Bureau Veritas. Un fournisseur fiable répondra par des documents. Un fournisseur peu fiable se contentera de vous rassurer.
Nous sommes un EPC, pas un inspecteur. Qui effectue les contrôles ?
L’usine effectue tous les contrôles : contrôle à la réception, contrôle des soudures, CND, mesure des revêtements et validation finale. Votre rôle consiste à exiger les registres à chaque étape clé et, lorsque cela s’avère nécessaire, à désigner SGS ou Bureau Veritas pour assister aux opérations en votre nom. Cette répartition des tâches correspond exactement au fonctionnement des projets d’exportation.
Quels documents doivent accompagner une expédition de structures métalliques ?
Le dossier comprend les certificats d’essais d’usine, les procédures de soudage (WPS) et les dossiers de qualification des soudeurs, les rapports de CND, les relevés d’épaisseur de revêtement, les rapports dimensionnels et une liste de colisage référencée par les repères des éléments. Ensemble, ces documents permettent à votre équipe de chantier de vérifier la structure par rapport aux dossiers sans avoir à faire de suppositions.
Pourquoi l’acier faiblement allié doit-il reposer avant le contrôle par ultrasons ?
L’acier faiblement allié, tel que les matériaux de classe Q355, conserve des contraintes résiduelles après le soudage. Un contrôle effectué trop tôt produit de fausses indications, et le résultat est invalide. La période de repos fait partie de la norme, ce n’est pas une manœuvre dilatoire — un fournisseur qui la néglige rogne sur la qualité des preuves.
La chaîne d’inspection modifie-t-elle mon délai de livraison ?
Elle est intégrée au calendrier plutôt qu’ajoutée à celui-ci. Les essais, l’enregistrement des données et les visites des témoins sont planifiés à chaque étape ; la chaîne d’inspection garantit ainsi la qualité sans allonger les délais de livraison. Pour un entrepôt de 15 000 m², notre délai reste compris entre 12 et 14 semaines, de la commande à l’assemblage final.
Les matériaux sont conformes à la norme EN 10204 3.1/3.2, les soudures aux normes ISO 3834 et EN 1090-2, les revêtements à la norme ISO 12944 ou SSPC, et la réception finale à la norme d’exécution applicable. Un plan d’inspection de la qualité des structures métalliques rigoureux précise la norme applicable à chaque étape et joint un rapport à chacune d’entre elles.
Demandez des justificatifs étape par étape : registres des numéros de coulée, WPS et PQR, rapports de CND avec numéros de joints, et registres de revêtement. Demandez ensuite à assister à une étape ou à y envoyer SGS ou Bureau Veritas. Un fournisseur fiable répondra par des documents. Un fournisseur peu sérieux se contentera de vous rassurer.
L’usine effectue tous les contrôles : contrôle à la réception, contrôle des soudures, CND, mesure de l’épaisseur de revêtement et validation finale. Votre rôle consiste à exiger les registres à chaque étape clé et, lorsque cela s’avère nécessaire, à désigner SGS ou Bureau Veritas pour assister en votre nom. Cette répartition des tâches correspond exactement au fonctionnement des projets d’exportation.
Le dossier comprend les certificats d’essais d’usine, les procédures de soudage (WPS) et les dossiers de qualification des soudeurs, les rapports de CND, les registres d’épaisseur de revêtement, les rapports dimensionnels et une liste de colisage référencée par les marques des éléments. Ensemble, ces documents permettent à votre équipe de chantier de vérifier la structure par rapport aux registres, sans avoir à faire de suppositions.
Les aciers faiblement alliés, tels que les matériaux de classe Q355, conservent des contraintes résiduelles après le soudage. Effectuer des essais trop tôt produit de fausses indications, et le résultat est nul. La période de repos fait partie intégrante de la norme, ce n’est pas une manœuvre dilatoire — un fournisseur qui la néglige rogne sur la qualité des preuves.
Elle est intégrée au calendrier plutôt qu’ajoutée à celui-ci. Les essais, les enregistrements et les visites de contrôle sont planifiés à chaque étape, de sorte que la chaîne de production confirme la qualité sans allonger les délais de livraison. Pour un entrepôt de 15 000 m², notre délai reste compris entre 12 et 14 semaines, de la commande à l’assemblage final.