النقاط الرئيسية
- لكل مرحلة معيار خاص بها. شهادات EN 10204 للمواد، وISO 3834 وEN 1090-2 لللحام والتنفيذ، وISO 12944 للطلاء. اسأل عن المعيار المطبق في كل مرحلة.
- يجب أن تعود السجلات إلى العضو المعني. تربط أرقام التسخين وأرقام الوصلات وعلامات القطع كل نتيجة اختبار بمكون حقيقي.
- تعد شهادة الجهة الخارجية أمرًا عاديًا وليس استثنائيًا. يمكن لـ SGS أو Bureau Veritas الإشراف على أي مرحلة قبل الشحن.
- تظهر العلامات التحذيرية في وقت مبكر. فالدفعات المختلطة، وسجلات WPS المفقودة، ورفض زيارات الشهود، كلها أمور تكشف عن ضعف المورد قبل التسليم بوقت طويل.
تفتيش جودة الهياكل الفولاذية هو مسؤولية المصنع، وليس مسؤوليتك. بدلاً من ذلك، تتمثل مهمتك كمقاول EPC أو مالك المشروع في معرفة الشكل الذي يجب أن تكون عليه العملية السليمة، والمطالبة بالأدلة في كل مرحلة رئيسية. يرشدك هذا الدليل عبر المراحل الست التي يمر بها كل مورد موثوق، من الإنتاج إلى التسليم. في كل مرحلة، يحدد الدليل المعيار الصناعي، ويسرد ما يجب أن تطلبه، ويوضح كيفية تنفيذنا لذلك.
السلسلة: ست مراحل من الإنتاج إلى التسليم
فكر في الجودة كسباق تتابع. كل مرحلة تسلم الأدلة إلى المرحلة التالية، ولا يمكن إصلاح أي مرحلة عن طريق الاختبار لاحقًا. المراحل الست هي: المواد الواردة، والتصنيع واللحام، واختبارات الكشف غير التدميري (NDT) واختبارات التوصيل، ومعالجة الأسطح، والإفراج قبل الشحن، وقبول الموقع. تحدد خطة فحص جودة الهياكل الفولاذية الاحترافية معيارًا وطريقة فحص وسجلًا لكل مرحلة.
لذلك، عند مقارنة الموردين، لا تسأل عما إذا كان لديهم «مراقبة جودة». اسأل عما يحدث في كل مرحلة، وبموجب أي معيار، وما هي الوثيقة التي ستتلقاها. المورد الموثوق يجيب دون تردد. ويوضح باقي هذا الدليل بالضبط كيف يجب أن تكون هذه الإجابات.
المرحلة 1 — فحص المواد الواردة
المعيار: تدخل المواد مرحلة الإنتاج مصحوبة بشهادات اختبار المصنع وفقًا للمعيار EN 10204 3.1، و3.2 للأعمال الحرجة. ويُجرى إعادة الاختبار الميكانيكي وفقًا لمعيار المنتج الساري لكل دفعة. في الواقع، هذه المرحلة تقع بالكامل على عاتق المصنع.
ما يجب طلبه من المورد: شهادات تحدد رقم الدفعة، والدرجة، والقيم الميكانيكية. دليل على أخذ عينات لكل دفعة لاختبار الخضوع والشد والاستطالة. بالنسبة للألواح السميكة، سجلات اختبار الاتجاه Z، لأن التمزق الرقائقي يبدأ من داخل اللوح. بالإضافة إلى ذلك، اسأل عن كيفية التعامل مع الدفعات المختلطة — الإجابة الوحيدة المقبولة هي «لا يتم تجميعها أبدًا في تقرير واحد».
كيف نقوم بذلك: تدخل كل دفعة إلى منطقة الاستلام لدينا مصحوبة بشهادة 3.1. يقوم فريقنا بالتحقق من أرقام الدفعات المطبوعة بالاستنسل ومقارنتها بالشهادة قبل نقل الفولاذ إلى مرحلة القطع. يضمن الفحص المنضبط لجودة الهياكل الفولاذية إمكانية تتبع كل رقم دفعة حتى الوصول إلى العنصر النهائي.
 إمكانية تتبع رقم الدفعة عند استلام المواد: نقطة المراقبة الأولى في أي عملية فحص منظمة لجودة الهياكل الفولاذية.
المرحلة 2 — مراقبة التصنيع واللحام
المعيار: تنظم المواصفة EN 1090-2 عملية التنفيذ، بينما تنظم المواصفة ISO 3834 جودة اللحام. وفي الحالات التي ينطبق فيها المعيار الأمريكي، يُعتبر معيار AWS D1.1 هو المرجع.
ما يجب طلبه من المورد: مواصفات إجراءات اللحام وسجل تأهيل الإجراءات لمشروعك. شهادات تأهيل عمال اللحام السارية. تأكيد أن المواد الاستهلاكية تتوافق مع المعدن الأساسي، لأن القطب غير المتوافق قد يجتاز اختبار العينة التجريبية لكنه قد يتشقق أثناء التشغيل.
كيف نقوم بذلك: تتم عمليات اللحام لدينا وفقًا لتنسيق ISO 3834 والمعيار EN 1090-2 في فئة EXC2، الشهادة رقم 2787-CPR-01627. تتوفر مواصفات إجراءات اللحام (WPS) وسجل تأهيل الإجراءات (PQR) وشهادات عمال اللحام للتدقيق عند الطلب. وبالتالي، يمكنك التحقق من النظام بدلاً من الاعتماد عليه.
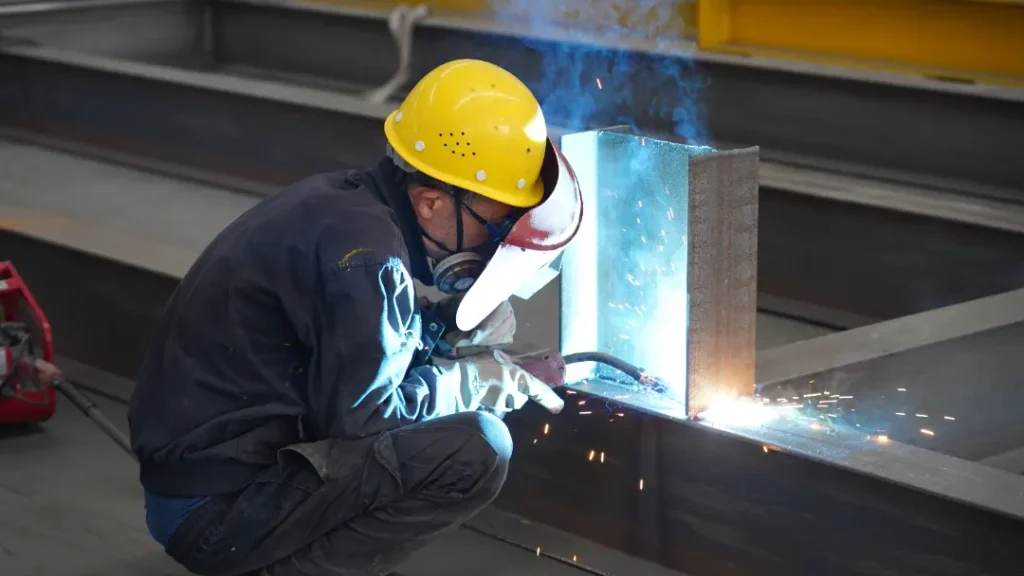 تُلحم المقاطع المركبة في ظروف ورشة عمل خاضعة للرقابة، ثم تُفحص وفقًا لفئة التنفيذ قبل الطلاء والتعبئة.
ضمان الجودة الداخلي: اختبارات ميكانيكية واختبارات غير مدمرة موثقة لكل شحنة من SynJect، مع توفر شهود من أطراف ثالثة عند الطلب.
المرحلة 3 — الاختبارات غير المدمرة واختبارات الوصلات
المعيار: تحدد فئة التنفيذ مستوى الاختبارات غير المدمرة (NDT). تثبت الاختبارات بالموجات فوق الصوتية والأشعة سليمة اللحام؛ وتتوافق العينات المأخوذة مع الفئة ومواصفات المشروع.
ما يجب طلبه من المورد: تقارير الاختبارات غير المدمرة (NDT) التي تحدد اسم الوصلة والطريقة ومعايير القبول. بعد ذلك، شهادات البراغي التي تغطي معامل عزم الدوران، والتحميل المسبق، ومعامل الانزلاق. بالنسبة للفولاذ منخفض السبائك، تأكيد الالتزام بفترة الراحة بعد اللحام — وإلا فإن قراءة الموجات فوق الصوتية (UT) تعتبر باطلة.
كيف نقوم بذلك: يتم فحص الوصلات الرئيسية وفقًا للمستوى المحدد للفئة، ويتم تسجيل النتائج مقابل رقم الوصلة. وبالمثل، يلتزم مفتشونا بقاعدة فترة الراحة دون استثناء. باختصار، يثبت فحص جودة الهيكل الفولاذي صحة اللحام من خلال كل من الفحص والوثائق.
 اختبار بالموجات فوق الصوتية على لحام مكتمل: هلام التوصيل، وكتلة المعايرة، والنتائج المسجلة مقابل رقم الوصلة.
المرحلة 4 — المعالجة السطحية والطلاء
المعيار: تسبق عملية الطلاء عملية التنظيف بالسفع إلى درجة Sa 2.5، ويخضع سمك الطبقة الجافة لمعيار ISO 12944 أو نظام SSPC. أما سمك الطبقة المقاومة للحريق فيتوافق مع تصميم تصنيف مقاومة الحريق.
ما يجب طلبه من المورد: قراءات سماكة الطبقة الجافة (DFT) المأخوذة من نقاط محددة، وليس تقديرات. سجلات تحضير السطح المؤرخة قبل الطبقة الأولى، لأن الطلاء فوق الأوساخ يفشل مبكرًا. علاوة على ذلك، يجب أن يذكر كل سجل اسم العنصر، والطبقة، والقراءة.
كيف نقوم بذلك: يقيس ورشة الطلاء لدينا سماكة الطبقة الجافة لكل عنصر ويسجل القيم. كما أن قراءات مقاومة الحريق تُرفق مع الشحنة. وبالتالي، فإن الامتثال لمعايير مقاومة الحريق والتآكل يتم تقديمه في شكل مستندات، وليس افتراضات.

المرحلة 5 — الفحص النهائي والإفراج قبل الشحن
المعيار: يتم الإفراج عن الشحنة بعد إجراء فحص نهائي موثق — الأبعاد، ووضع العلامات، والتعبئة، ومجموعة السجلات الكاملة. يتم ترتيب حضور شاهد من طرف ثالث عند الطلب.
ما يجب طلبه من المورد: السماح لشركة SGS أو Bureau Veritas بمراقبة فحوصات الأبعاد، واختبارات الكشف غير التدميري (NDT)، وقراءات الطلاء قبل إغلاق الحاوية. حزمة المستندات الكاملة: شهادات المصنع، وسجلات إجراءات اللحام (WPS)، وتقارير اختبارات الكشف غير التدميري (NDT)، وسجلات الطلاء، وقائمة التعبئة.
كيف نقوم بذلك: ندعو شاهدًا من طرف ثالث في هذه المرحلة لطلبات التصدير. يتم وضع علامة على كل قطعة، وتربط قائمة التعبئة كل حزمة بعلامتها. بعد ذلك، تغادر الشحنة مع إرفاق الأدلة.

الفحص النهائي والإفراج قبل الشحن
المرحلة 6 — التركيب في الموقع والقبول النهائي
المعيار: يتم التركيب وفقًا لمعيار التنفيذ وخطة التركيب. ويقارن القبول النهائي الهيكل المبني بسجلات «كما تم البناء».
ما يجب طلبه من المورد: جداول عزم الدوران، وتسلسل عمليات التركيب، وقوائم مراجعة القبول المرفقة مع الشحنة. الدعم خلال مراحل التركيب والتسليم. يتم ربط السجلات بعلامات العناصر، بحيث يتم الرد على أي استفسار لاحق بالأدلة.
كيف نقوم بذلك: تتضمن كل شحنة جداول عزم الدوران، وتسلسل عمليات التركيب، وقوائم المراجعة. ويظل مهندسونا متاحين طوال فترة التركيب والتسليم. ولا ينتهي الفحص الموثوق لجودة الهياكل الفولاذية عند الميناء؛ بل ينتهي عند التسليم.
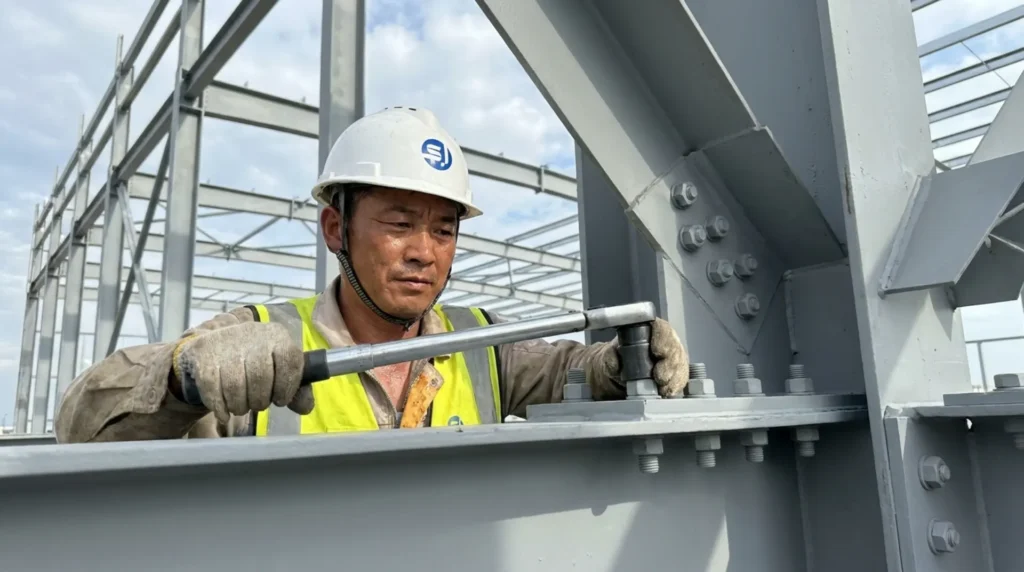 التحقق من البراغي عالية القوة: يتم تأكيد معامل عزم الدوران، والحمل المسبق، ومعامل الانزلاق على منصة معايرة قبل اعتماد الوصلة.
العلامات التحذيرية التي تكشف عن مورد غير موثوق به
تظهر المشكلات في العملية قبل ظهورها في الهيكل بفترة طويلة. على وجه التحديد، انتبه لهذه الإشارات أثناء مرحلة التصنيع لمشروعك. المورد الذي يرفض زيارات الشهود يحاول إيصال رسالة ما إليك. وكذلك الحال بالنسبة للمورد الذي يمتلك شهادات ولكن لا توجد سجلات تدعمها.
- الدفعات المختلطة. أرقام التسخين التي لا تتطابق مع الشهادة تشير إلى ضعف مراقبة المواد.
- عدم وجود WPS أو PQR. يؤدي اللحام دون إجراءات مؤهلة إلى فشل عمليات التدقيق، وبالتالي فشل الوصلات لاحقًا.
- تقارير الاختبارات غير التدميرية (NDT) التي لا تحتوي على أرقام الوصلات. النتائج التي لا يمكن تتبعها لا يمكن الدفاع عنها.
- عدم وجود خيار طرف ثالث. المورد الواثق يرحب بـ SGS أو Bureau Veritas؛ أما المورد الضعيف فيختلق الأعذار.
- عروض أسعار إجمالية بدون مستندات. السعر بدون أدلة يحول كل المخاطر إليك.
تستحق معايير مرحلة الاختيار دليلاً خاصاً بها؛ وتغطي فحوصاتنا السبعة لاختيار مصنع الصلب تلك الخطوة. وفي الوقت نفسه، فإن العلامات المذكورة أعلاه هي ما يجب عليك مراقبته أثناء تنفيذ العمل فعلياً.
كيف تتحكم SynJect في العملية بأكملها
تدير SynJect مصنع تصنيع بمساحة 80,000 متر مربع مزودًا بقسم داخلي للجودة. المراحل الست المذكورة أعلاه ليست مجرد نظرية بالنسبة لنا؛ بل هي الروتين اليومي وراء كل طلب تصدير. تخضع المواد الواردة لمراقبة وفقًا لمعيار EN 10204 3.1. ويتم إجراء عمليات اللحام وفقًا لمعياري ISO 3834 و EN 1090-2 EXC2. وتتبع الفحوصات غير التدميرية (NDT) والطلاء وإصدار تصريح الشحن قبل الإرسال المستويات المحددة للفئة مع سجلات كاملة.
ويدعم نظام الإدارة لدينا هذه العملية: ISO 9001 (128224QJ0034R0S)، وISO 14001 (128224E0234R0S)، وISO 45001 (128224S0217R0S)، بالإضافة إلى علامة CE. يتم ترتيب إشراف مستقل من قبل SGS أو Bureau Veritas عند الطلب، ويتم شحن مجموعة السجلات الكاملة مع البضائع. بعبارة أخرى، إن نفس إجراءات فحص جودة الهياكل الفولاذية الموضحة في هذا الدليل هي نفس الإجراءات التي نخضع لها في عملية التدقيق.
المعايير المشار إليها
- SynJect — الشهادات وفئة التنفيذ والامتثال
- SynJect — سبع خطوات للتحقق قبل التوقيع: اختيار مصنع الهياكل الفولاذية
- CEN — معايير EN 1090-2 / EN: تنفيذ الهياكل الفولاذية
- الجمعية الأمريكية للحام — AWS D1.1 مدونة اللحام الهيكلي
- ISO — ISO 3834 جودة اللحام، ISO 12944 الطلاءات، ISO 9001/14001/45001
- SGS — الفحص والاختبار والتحقق المستقل
الأسئلة المتكررة
ما هي المعايير التي تحكم كل مرحلة من مراحل الإنتاج؟
تخضع المواد لمعيار EN 10204 3.1/3.2، ويخضع اللحام لمعيار ISO 3834 و EN 1090-2، وتخضع الطلاءات لمعيار ISO 12944 أو SSPC، ويخضع القبول النهائي لمعيار التنفيذ الساري. تحدد خطة فحص جودة الهياكل الفولاذية الجادة المعيار المطبق لكل مرحلة وترفق سجلاً بكل منها.
كيف يمكن لشركة EPC أن تحكم على مدى موثوقية المورد قبل التسليم؟
اطلب أدلة لكل مرحلة على حدة: سجلات أرقام التسخين، ووثائق WPS و PQR، وتقارير الاختبار غير التدميري (NDT) مع أرقام الوصلات، وسجلات الطلاء. ثم اطلب حضور إحدى المراحل أو إرسال شركة SGS أو Bureau Veritas. المورد الموثوق يجيب بالوثائق. أما المورد الضعيف فيجيب بالتأكيدات.
نحن شركة EPC، ولسنا مفتشين. من الذي يقوم بإجراء الفحوصات؟
يقوم المصنع بإجراء كل فحص — فحص الواردات، ومراقبة اللحام، والفحص غير التدميري (NDT)، وقياس الطلاء، والإفراج النهائي. دوركم هو طلب السجلات عند كل مرحلة رئيسية، وعند الضرورة، تعيين SGS أو Bureau Veritas ليشهدوا نيابة عنكم. هذا التقسيم للعمل هو بالضبط الطريقة التي تدار بها مشاريع التصدير.
ما هي المستندات التي يجب أن ترافق شحنة الهياكل الفولاذية؟
تتضمن الحزمة شهادات اختبار المصنع، وسجلات إجراءات اللحام (WPS) وتأهيل عمال اللحام، وتقارير الفحص غير التدميري (NDT)، وسجلات سماكة الطلاء، وتقارير الأبعاد، وقائمة التعبئة المرتبطة بعلامات الأعضاء. تتيح هذه المستندات مجتمعة لفريق موقعك التحقق من الهيكل مقارنةً بالسجلات دون الحاجة إلى التخمين.
لماذا يحتاج الفولاذ منخفض السبائك إلى فترة راحة قبل إجراء الاختبار بالموجات فوق الصوتية؟
يحتفظ الفولاذ منخفض السبائك، مثل المواد من فئة Q355، بإجهاد متبقي بعد اللحام. ويؤدي إجراء الاختبار في وقت مبكر جدًا إلى ظهور مؤشرات خاطئة، وتكون النتيجة باطلة. وتعد فترة الراحة جزءًا من المعيار، وليست تكتيكًا للتأخير — فالمورد الذي يتجاهلها يتهاون في تقديم الأدلة.
هل تؤثر سلسلة عمليات الفحص على مهلة التسليم الخاصة بي؟
إنها مدمجة في الجدول الزمني وليست مضافة إليه. يتم التخطيط للاختبار والتسجيل وزيارات الشهود في كل مرحلة، لذا فإن سلسلة الفحص تؤكد الجودة دون إطالة مدة التسليم. بالنسبة لمستودع بمساحة 15,000 متر مربع، تظل الفترة الزمنية المحددة لدينا تتراوح بين 12 و14 أسبوعًا من تاريخ الطلب حتى اكتمال التجميع.
تتوافق المواد مع المعيار EN 10204 3.1/3.2، ويتوافق اللحام مع المعيارين ISO 3834 و EN 1090-2، ويتوافق الطلاء مع المعيار ISO 12944 أو SSPC، ويتوافق القبول النهائي مع معيار التنفيذ الساري. تحدد خطة فحص جودة الهياكل الفولاذية الجادة المعيار المطبق لكل مرحلة وترفق سجلاً بكل منها.
اطلب أدلة لكل مرحلة على حدة: سجلات أرقام التسخين، ووثائق WPS وPQR، وتقارير الفحص غير التدميري (NDT) مع أرقام الوصلات، وسجلات الطلاء. ثم اطلب حضور مرحلة ما أو إرسال ممثلين من SGS أو Bureau Veritas. المورد الموثوق يجيب بالوثائق، أما المورد الضعيف فيجيب بالتأكيدات.
يقوم المصنع بإجراء كل فحص — فحص الواردات، ومراقبة اللحام، والفحص غير التدميري (NDT)، وقياس الطلاء، والإفراج النهائي. ويتمثل دورك في المطالبة بالسجلات عند كل مرحلة رئيسية، وعند الضرورة، تعيين SGS أو Bureau Veritas ليشهدوا نيابة عنك. وهذا التقسيم للعمل هو بالضبط الطريقة التي تدار بها مشاريع التصدير.
تتضمن الحزمة شهادات اختبار المصنع، وسجلات إجراءات اللحام (WPS) وتأهيل عمال اللحام، وتقارير الفحص غير التدميري (NDT)، وسجلات سماكة الطلاء، وتقارير الأبعاد، وقائمة التعبئة المرتبطة بعلامات الأعضاء. تتيح هذه الوثائق مجتمعة لفريق موقعك التحقق من الهيكل مقارنةً بالسجلات دون الحاجة إلى التخمين.
يحتفظ الفولاذ منخفض السبائك، مثل المواد من فئة Q355، بإجهاد متبقي بعد اللحام. ويؤدي إجراء الاختبار في وقت مبكر جدًّا إلى ظهور مؤشرات خاطئة، وتكون النتيجة باطلة. وتعد فترة الراحة جزءًا من المعيار، وليست تكتيكًا للتأخير — فالمورد الذي يتخطاها يكون قد تجاهل الأدلة.
وهي مدمجة في الجدول الزمني بدلاً من إضافتها إليه. يتم التخطيط للاختبارات والتسجيل وزيارات الشهود في كل مرحلة، بحيث تؤكد سلسلة التوريد الجودة دون إطالة مدة التسليم. بالنسبة لمستودع بمساحة 15,000 متر مربع، تتراوح مدة إنجازنا بين 12 و14 أسبوعًا من تاريخ الطلب حتى اكتمال التجميع.