ОСНОВНЫЕ ВЫВОДЫ
- Каждый этап регулируется соответствующим стандартом. Сертификаты EN 10204 для материалов, ISO 3834 и EN 1090-2 для сварки и монтажа, ISO 12944 для нанесения покрытий. Уточняйте, какой стандарт применяется на каждом этапе.
- Документация должна обеспечивать отслеживаемость до конкретного изделия. Номера плавки, номера соединений и маркировка деталей связывают каждый результат испытаний с конкретным изделием.
- Присутствие независимого наблюдателя — это норма, а не исключение. Компании SGS или Bureau Veritas могут наблюдать за любым этапом до отгрузки.
- Предупреждающие сигналы появляются на ранних этапах. Смешанные партии, отсутствующие записи по технологическим процедурам сварки (WPS) и отказ от посещений наблюдателей указывают на слабость поставщика задолго до поставки.
Контроль качества стальных конструкций — это задача изготовителя, а не ваша. Вместо этого ваша задача как EPC-подрядчика или владельца проекта — знать, как должен выглядеть надлежащий процесс, и требовать подтверждающих документов на каждом этапе. В данном руководстве описаны шесть этапов, которые проходит каждый надежный поставщик — от производства до поставки. На каждом этапе в нём указан отраслевой стандарт, перечислены ваши требования и показано, как мы их выполняем.
Цепочка: шесть этапов от производства до поставки
Представьте себе качество как эстафету. Каждый этап передает подтверждающие данные следующему, и ни один этап нельзя исправить с помощью последующих испытаний. Шесть этапов: приемка поступающего материала, изготовление и сварка, неразрушающий контроль и испытания соединений, обработка поверхности, допуск к отгрузке и приемочная проверка на объекте. Профессиональный план контроля качества стальных конструкций предусматривает для каждого этапа соответствующий стандарт, метод проверки и форму отчета.
Поэтому, сравнивая поставщиков, не спрашивайте, «есть ли у них контроль качества». Спросите, что происходит на каждом этапе, по какому стандарту и какой документ вы получаете. Надежный поставщик ответит без колебаний. В оставшейся части этого руководства подробно описано, как именно должны звучать эти ответы.
Этап 1 — Приемка поступающего материала
Стандарт: материалы поступают в производство с заводскими сертификатами испытаний EN 10204 3.1, а для критически важных изделий — 3.2. Повторные механические испытания проводятся в соответствии с действующим стандартом на продукцию для каждой партии. Фактически этот этап полностью относится к ответственности завода.
Что следует требовать от поставщика: сертификаты с указанием номера партии, марки и механических характеристик. Подтверждение отбора проб по каждой партии для определения предела текучести, предела прочности при растяжении и относительного удлинения. Для толстых листов — протоколы испытаний в Z-направлении, поскольку ламеллярное разрывание начинается внутри листа. Кроме того, спросите, как обрабатываются смешанные партии — единственный приемлемый ответ: «они никогда не объединяются в один отчет».
Как мы это делаем: каждая партия поступает в наш приемный цех с сертификатом 3.1. Наша команда сверяет нанесенные трафаретом номера плавки с сертификатом до того, как сталь поступает на раскрой. Строгий контроль качества стальных конструкций обеспечивает отслеживаемость каждого номера плавки до готового элемента.
 Отслеживаемость номера плавки при приемке материала: первая контрольная точка в любой строго организованной системе контроля качества стальных конструкций.
Этап 2 — Контроль изготовления и сварки
Стандарт: EN 1090-2 регулирует выполнение работ, а ISO 3834 — качество сварки. Там, где применяется американский кодекс, в качестве эталона выступает AWS D1.1.
Что следует требовать от поставщика: спецификацию процедуры сварки (WPS) и протокол квалификации процедуры (PQR) для вашего проекта. Действующие сертификаты квалификации сварщиков. Подтверждение того, что расходные материалы соответствуют основному металлу, поскольку неподходящий электрод может пройти испытание на пробнике, но при этом дать трещину в процессе эксплуатации.
Как мы это делаем: наши сварочные работы проводятся в соответствии с требованиями ISO 3834 и EN 1090-2 на уровне EXC2, сертификат 2787-CPR-01627. Спецификация сварочной процедуры (WPS), протокол квалификации процедуры (PQR) и сертификаты сварщиков предоставляются для аудита по запросу. Таким образом, вы можете проверить систему, а не просто доверять ей.
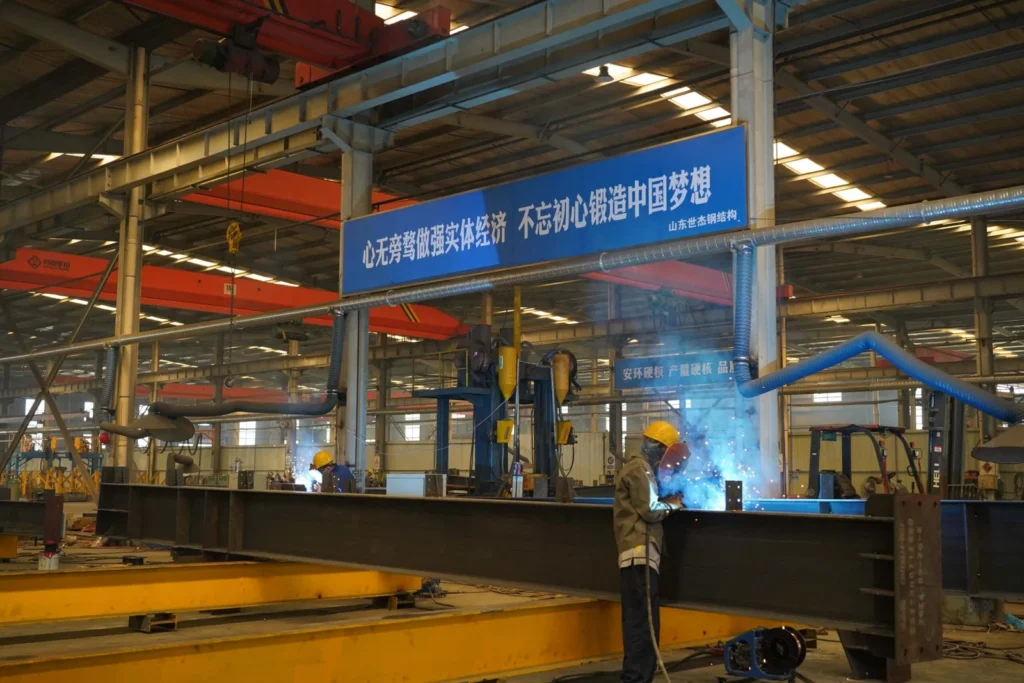
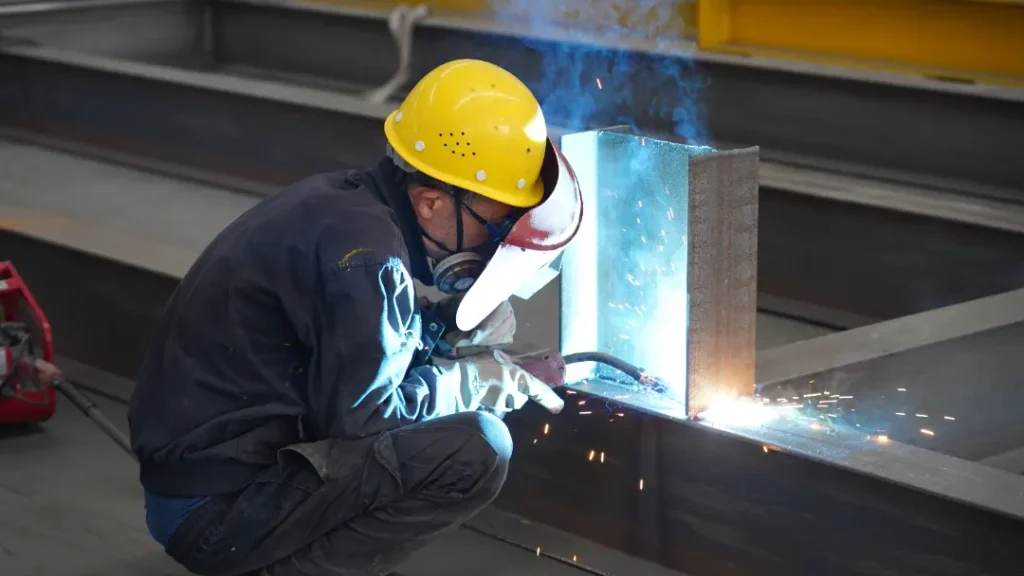 Наплавленные профили свариваются в контролируемых цеховых условиях, а затем проходят проверку на соответствие классу исполнения перед нанесением покрытия и упаковкой.
Внутренний контроль качества: за каждой отгрузкой SynJect стоит документально подтверждённое механическое и неразрушающее испытание; по запросу возможно присутствие независимого наблюдателя.
Этап 3 — неразрушающий контроль и испытания соединений
Стандарт: класс исполнения определяет уровень неразрушающего контроля. Ультразвуковые и радиографические испытания подтверждают качество сварного шва; выборочная проверка соответствует классу и проектной спецификации.
Что следует требовать от поставщика: отчеты о неразрушающих испытаниях с указанием соединения, метода и критериев приемки. Далее — сертификаты на болты, содержащие данные о коэффициенте крутящего момента, предварительной нагрузке и коэффициенте проскальзывания. Для низколегированной стали — подтверждение соблюдения периода отдыха после сварки; в противном случае результаты ультразвукового контроля считаются недействительными.
Как мы это делаем: основные соединения сканируются на уровне, определенном классом, а результаты регистрируются с указанием номера соединения. Кроме того, наши инспекторы без исключения соблюдают правило о времени выдержки. Одним словом, контроль качества стальных конструкций подтверждает качество сварного шва как с помощью сканирования, так и с помощью документации.
 Ультразвуковой контроль готового сварного шва: соединительный гель, калибровочный блок и результаты, зарегистрированные под номером соединения.
Этап 4 — Обработка поверхности и нанесение покрытия
Стандарт: перед нанесением покрытия проводится дробеструйная очистка до степени чистоты Sa 2,5, а толщина сухой пленки определяется в соответствии с ISO 12944 или системой SSPC. Толщина огнезащитного покрытия соответствует проектной огнестойкости.
Что следует требовать от поставщика: показания толщины сухой пленки (DFT), снятые в определённых точках, а не приблизительные оценки. Протоколы подготовки поверхности, датированные до нанесения первого слоя, поскольку покрытие, нанесённое на загрязнённую поверхность, быстро выходит из строя. Кроме того, в каждом протоколе должны быть указаны название элемента конструкции, тип покрытия и показания толщины.
Как мы это делаем: наш малярный цех измеряет толщину сухой пленки (DFT) для каждого элемента конструкции и регистрирует полученные значения. Кроме того, протоколы измерений толщины огнезащитного покрытия прилагаются к отгрузке. Таким образом, соответствие требованиям по огнестойкости и коррозионной стойкости подтверждается документально, а не основано на предположениях.

Этап 5 — Окончательный приемка и выдача на отгрузку
Стандарт: разрешение на отгрузку выдается после проведения задокументированной окончательной проверки — проверки размеров, маркировки, упаковки и полного комплекта документации. По запросу организуется присутствие независимого наблюдателя.
Что следует требовать от поставщика: обеспечить доступ представителям SGS или Bureau Veritas для наблюдения за проверкой размеров, неразрушающим контролем и измерением показателей покрытия до закрытия контейнера. Полный пакет документов: заводские сертификаты, записи по технологическим процедурам сварки (WPS), отчеты о неразрушающем контроле, журналы нанесения покрытия и упаковочный лист.
Как мы это делаем: на данном этапе для экспортных заказов мы приглашаем стороннего наблюдателя. Каждый элемент маркируется, а в упаковочном листе каждому связке соответствует своя маркировка. После этого груз отправляется с приложенными подтверждающими документами.

Окончательный осмотр и разрешение на отгрузку
Этап 6 — Монтаж на объекте и окончательный приемка
Стандарт: монтаж осуществляется в соответствии со стандартом выполнения работ и планом монтажа. При окончательной приемке построенная конструкция сравнивается с документацией по фактическому исполнению.
Что следует требовать от поставщика: графики затяжки болтов, последовательность монтажа и контрольные листы приемки, поставляемые вместе с грузом. Сопровождение на протяжении всего монтажа и передачи объекта. Документация привязана к маркировке элементов конструкции, поэтому на любой последующий запрос можно ответить, предоставив подтверждающие документы.
Как мы это делаем: каждая партия поставляется с графиками затяжки, последовательностью монтажа и контрольными списками. Наши инженеры остаются на связи на протяжении всего монтажа и сдачи объекта. Надежный контроль качества стальных конструкций не заканчивается в порту; он завершается при сдаче объекта.
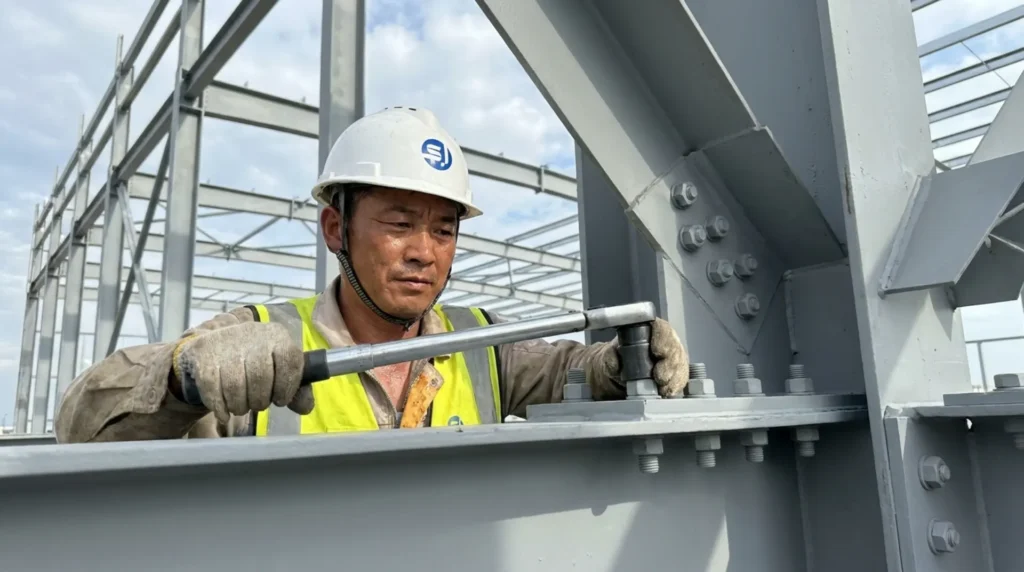 Проверка высокопрочных болтов: коэффициент момента затяжки, предварительное натяжение и коэффициент проскальзывания подтверждаются на откалиброванном стенде до того, как соединение будет признано надежным.
Предупреждающие сигналы, указывающие на ненадежного поставщика
Проблемы проявляются в процессе задолго до того, как они становятся заметны в конструкции. В частности, обращайте внимание на следующие признаки на этапе изготовления вашего проекта. Поставщик, который сопротивляется визитам наблюдателей, тем самым что-то вам сигнализирует. То же самое касается поставщика, у которого есть сертификаты, но отсутствуют соответствующие записи.
- Смешанные партии. Номера плавок, не совпадающие с сертификатом, свидетельствуют о слабом контроле за материалами.
- Отсутствие WPS или PQR. Сварка без утвержденных процедур приводит к провалу аудитов, а впоследствии — к отказу соединений.
- Отчеты о неразрушающем контроле без номеров сварных соединений. Результаты, которые невозможно отследить, невозможно обосновать.
- Отсутствие возможности привлечения третьей стороны. Уверенный в себе поставщик с радостью примет представителей SGS или Bureau Veritas; слабый — будет придумывать оправдания.
- Пакетные предложения без документации. Цена без подтверждающих документов перекладывает весь риск на вас.
Критерии этапа отбора заслуживают отдельного руководства; наши семь проверок при выборе производителя стальных конструкций охватывают именно этот этап. Между тем, вышеперечисленные признаки — это то, на что следует обращать внимание в ходе фактического выполнения работ.
Как SynJect контролирует весь процесс
SynJect управляет производственным предприятием площадью 80 000 м² с собственной службой контроля качества. Перечисленные выше шесть этапов для нас — не теория, а повседневная практика, лежащая в основе каждого экспортного заказа. Материалы поступают под контролем в соответствии с EN 10204 3.1. Сварка выполняется в соответствии с ISO 3834 и EN 1090-2 EXC2. Неразрушающий контроль, нанесение покрытий и допуск к отгрузке осуществляются в соответствии с уровнями, определёнными для каждого класса, с ведением полной документации.
Нашу систему управления поддерживает следующий процесс: ISO 9001 (128224QJ0034R0S), ISO 14001 (128224E0234R0S) и ISO 45001 (128224S0217R0S), а также маркировка CE. По запросу организуется независимое наблюдение со стороны SGS или Bureau Veritas, а полный комплект документации отправляется вместе с товаром. Другими словами, та же дисциплина контроля качества стальных конструкций, описанная в данном руководстве, является той дисциплиной, которой мы подчиняемся при проведении аудита.
Ссылочные стандарты
- SynJect — Сертификаты, класс исполнения и соответствие
- SynJect — Семь проверок перед подписанием: выбор производителя стальных конструкций
- CEN — EN 1090-2 / Стандарты EN: исполнение стальных конструкций
- Американское общество сварщиков — AWS D1.1 Кодекс сварки конструкций
- ISO — ISO 3834 Качество сварки, ISO 12944 Покрытия, ISO 9001/14001/45001
- SGS — независимый контроль, испытания и проверка
Часто задаваемые вопросы
Какие стандарты регулируют каждый этап производства?
Материалы — EN 10204 3.1/3.2, сварка — ISO 3834 и EN 1090-2, нанесение покрытий — ISO 12944 или SSPC, а окончательный приемка — в соответствии с действующим стандартом выполнения работ. В серьезном плане контроля качества стальных конструкций для каждого этапа указывается применимый стандарт и к каждому этапу прилагается протокол.
Как EPC-подрядчик может оценить надежность поставщика до поставки?
Попросите предоставить подтверждающие документы по каждому этапу: протоколы с номерами плавок, WPS и PQR, отчеты о неразрушающем контроле с указанием номеров соединений и журналы нанесения покрытий. Затем попросите разрешение присутствовать на одном из этапов или направьте туда представителей SGS или Bureau Veritas. Надежный поставщик предоставит документы. Ненадежный — будет давать пустые обещания.
Мы — EPC-подрядчик, а не инспектор. Кто проводит проверки?
Завод проводит все проверки — входной контроль, контроль сварки, неразрушающий контроль, измерение толщины покрытия и окончательное сдачу. Ваша роль заключается в том, чтобы требовать отчеты на каждом этапе и, в случае необходимости, назначать SGS или Bureau Veritas в качестве свидетелей от вашего имени. Именно по такому принципу разделения обязанностей и реализуются экспортные проекты.
Какие документы должны сопровождать партию стальных конструкций?
В комплект входят заводские сертификаты испытаний, инструкции по сварке (WPS) и протоколы аттестации сварщиков, отчеты о неразрушающем контроле, журналы измерения толщины покрытия, отчеты о габаритах и упаковочный лист с указанием номеров элементов конструкции. В совокупности они позволяют вашей команде на объекте сверять конструкцию с документацией без догадок.
Почему низколегированная сталь должна отстояться перед ультразвуковым контролем?
В низколегированной стали, такой как материал класса Q355, после сварки сохраняются остаточные напряжения. Проведение испытаний слишком рано приводит к ложным показаниям, и результат будет признан недействительным. Период отстоя является частью стандарта, а не тактикой затягивания — поставщик, который его пропускает, экономит на доказательствах.
Влияет ли цепочка контроля на сроки выполнения заказа?
Она встроена в график, а не добавляется к нему. Испытания, регистрация результатов и посещения свидетелей запланированы на каждом этапе, поэтому эта цепочка обеспечивает подтверждение качества без задержки поставки. Для склада площадью 15 000 м² наш срок от заказа до завершения монтажа составляет 12–14 недель.
Материалы соответствуют стандарту EN 10204 3.1/3.2, сварка — стандартам ISO 3834 и EN 1090-2, антикоррозионное покрытие — стандарту ISO 12944 или SSPC, а окончательный приемка — действующему стандарту на выполнение работ. Серьёзный план контроля качества стальных конструкций указывает применимый стандарт для каждого этапа и сопровождается соответствующей документацией.
Запросите подтверждающую документацию по каждому этапу: протоколы с номерами партий, WPS и PQR, отчеты о неразрушающем контроле с указанием номеров соединений, а также журналы нанесения покрытий. Затем попросите разрешение присутствовать на одном из этапов или направьте представителей SGS или Bureau Veritas. Надежный поставщик предоставит документы. Ненадежный — будет успокаивать вас словами.
Завод проводит все проверки — входной контроль, контроль сварки, неразрушающий контроль, измерение толщины покрытия и окончательную сдачу. Ваша роль заключается в том, чтобы требовать отчёты на каждом этапе и, в случае необходимости, назначать SGS или Bureau Veritas в качестве свидетелей от вашего имени. Именно по такому принципу разделения обязанностей и реализуются экспортные проекты.
В комплект входят заводские сертификаты испытаний, инструкции по сварке (WPS) и протоколы аттестации сварщиков, отчеты о неразрушающем контроле, журналы измерения толщины покрытия, отчеты о габаритах и упаковочный лист с указанием номеров деталей. В совокупности они позволяют вашей команде на объекте проверить конструкцию по документации без догадок.
Низколегированная сталь, такая как материал класса Q355, сохраняет остаточные напряжения после сварки. Слишком раннее проведение испытаний приводит к ложным показаниям, а результат — к пустотам. Период выдержки является частью стандарта, а не тактикой затягивания — поставщик, который его пропускает, экономит на доказательствах.
Этот период заложен в график, а не добавляется к нему. Испытания, ведение документации и визиты наблюдателей запланированы на каждом этапе, поэтому вся цепочка обеспечивает подтверждение качества без задержки поставки. Для склада площадью 15 000 м² наш срок составляет 12–14 недель от момента заказа до завершения монтажа.