.elementor-widget-text-editor .lead{font-size:18.5px;line-height:1.68;color:#33424C;margin:0 0 26px}
.elementor-widget-text-editor p{margin:0 0 22px;color:#33424C}
.elementor-widget-text-editor h2{font-size:27px;line-height:1.26;letter-spacing:-.018em;font-weight:700;color:#0F171C;margin:52px 0 20px;padding-top:26px;border-top:1px solid #E3E1DB;scroll-margin-top:20px}
.elementor-widget-text-editor h2:first-child{margin-top:8px;padding-top:0;border-top:0}
.elementor-widget-text-editor h3{font-size:18.5px;line-height:1.4;letter-spacing:-.01em;font-weight:650;color:#0F171C;margin:34px 0 12px}
.elementor-widget-text-editor strong{color:#0F171C;font-weight:650}
.elementor-widget-text-editor a{color:#B8431B;text-decoration:none;border-bottom:1px solid rgba(184,67,27,.32)}
.elementor-widget-text-editor ul,.elementor-widget-text-editor ol{margin:0 0 24px;padding-left:22px;color:#33424C}
.elementor-widget-text-editor li{margin:0 0 10px}
.elementor-widget-text-editor .table-wrap{margin:28px 0 30px;border:1px solid #E3E1DB;border-radius:3px;overflow-x:auto;background:#FCFCFB}
.elementor-widget-text-editor .table-wrap table{border-collapse:collapse;width:100%;font-size:14.5px;line-height:1.55;margin:0}
.elementor-widget-text-editor thead th{background:#F1EFEA;text-align:left;font-size:10.5px;letter-spacing:.13em;text-transform:uppercase;color:#6B7A85;font-weight:600;padding:12px 16px;border-bottom:1px solid #E3E1DB;white-space:nowrap}
.elementor-widget-text-editor tbody td{padding:13px 16px;border-bottom:1px solid #EFEDE8;vertical-align:top;color:#33424C}
.elementor-widget-text-editor tbody tr:last-child td{border-bottom:0}
.elementor-widget-text-editor tbody tr:nth-child(even){background:#FAF9F6}
.elementor-widget-text-editor tbody td:first-child{font-weight:600;color:#0F171C}
.elementor-widget-text-editor figure{margin:34px 0;border:1px solid #E3E1DB;border-radius:3px;overflow:hidden;background:#F7F6F3}
.elementor-widget-text-editor figure img{display:block;width:100%;height:auto;margin:0}
.elementor-widget-text-editor figcaption{font-size:12.5px;color:#6B7A85;padding:12px 16px;border-top:1px solid #E3E1DB;letter-spacing:.02em;line-height:1.6;background:#fff}
.elementor-widget-text-editor p.note{background:#FBEDE6;border-left:3px solid #B8431B;border-radius:0 3px 3px 0;padding:18px 22px;font-size:13.5px;line-height:1.72;color:#5C3A2C;margin-top:40px}
.elementor-widget-text-editor p.note strong{color:#B8431B}
.elementor-widget-text-editor .toc{background:#FCFCFB;border:1px solid #E3E1DB;border-radius:3px;padding:20px 24px;margin:0 0 34px}
.elementor-widget-text-editor .toc p{margin:0 0 6px}
.elementor-widget-text-editor .toc ol{margin:0;padding-left:20px}
.elementor-widget-text-editor .toc li{margin:0 0 6px;font-size:15px}
@media(max-width:780px){.elementor-widget-text-editor h2{font-size:21px;margin-top:38px}.elementor-widget-text-editor .table-wrap table{font-size:13px}.elementor-widget-text-editor p{font-size:16px}}
La construction de structures métalliques constitue une chaîne continue de six étapes, chacune transmettant des preuves tangibles à la suivante. Une charpente livrée avec des perçages non alignés entraînera des semaines de retouches sur le chantier. Il en va de même pour une procédure de soudage non conforme ou une couche d’apprêt ne répondant pas aux spécifications. C’est pourquoi les acheteurs expérimentés évaluent la construction de structures métalliques en fonction de ses contrôles plutôt que de son tonnage. Ce guide retrace cette chaîne dans l’ordre où elle se déroule au cours d’un projet. Il précise les normes, les limites mesurables et les points d’inspection à chaque étape.
Table des matières
- Base de conception et mise au point (étape 1).
- Fabrication, revêtement et logistique (étape 2).
- Séquence de montage par type de structure (étape 3).
- Intégrité des assemblages : soudage et boulonnage (étape 4).
- Plaquage, protection anticorrosion et protection contre l’incendie (étape 5).
- Vérification, contrôle, sécurité et remise (étape 6).
- Les défaillances dans la construction des structures métalliques.
- Comment SynJect gère la chaîne de production.
1. Étape 1 : Base de conception et mise au point des détails
Tout défaut en aval trouve son origine dans une décision prise avant le début de la fabrication. La base de conception définit le système structurel, les cas de charge et la classe d’exécution. L’élaboration des détails transforme ensuite cette base en plans d’atelier, en données CNC et en plan des boulons d’ancrage.
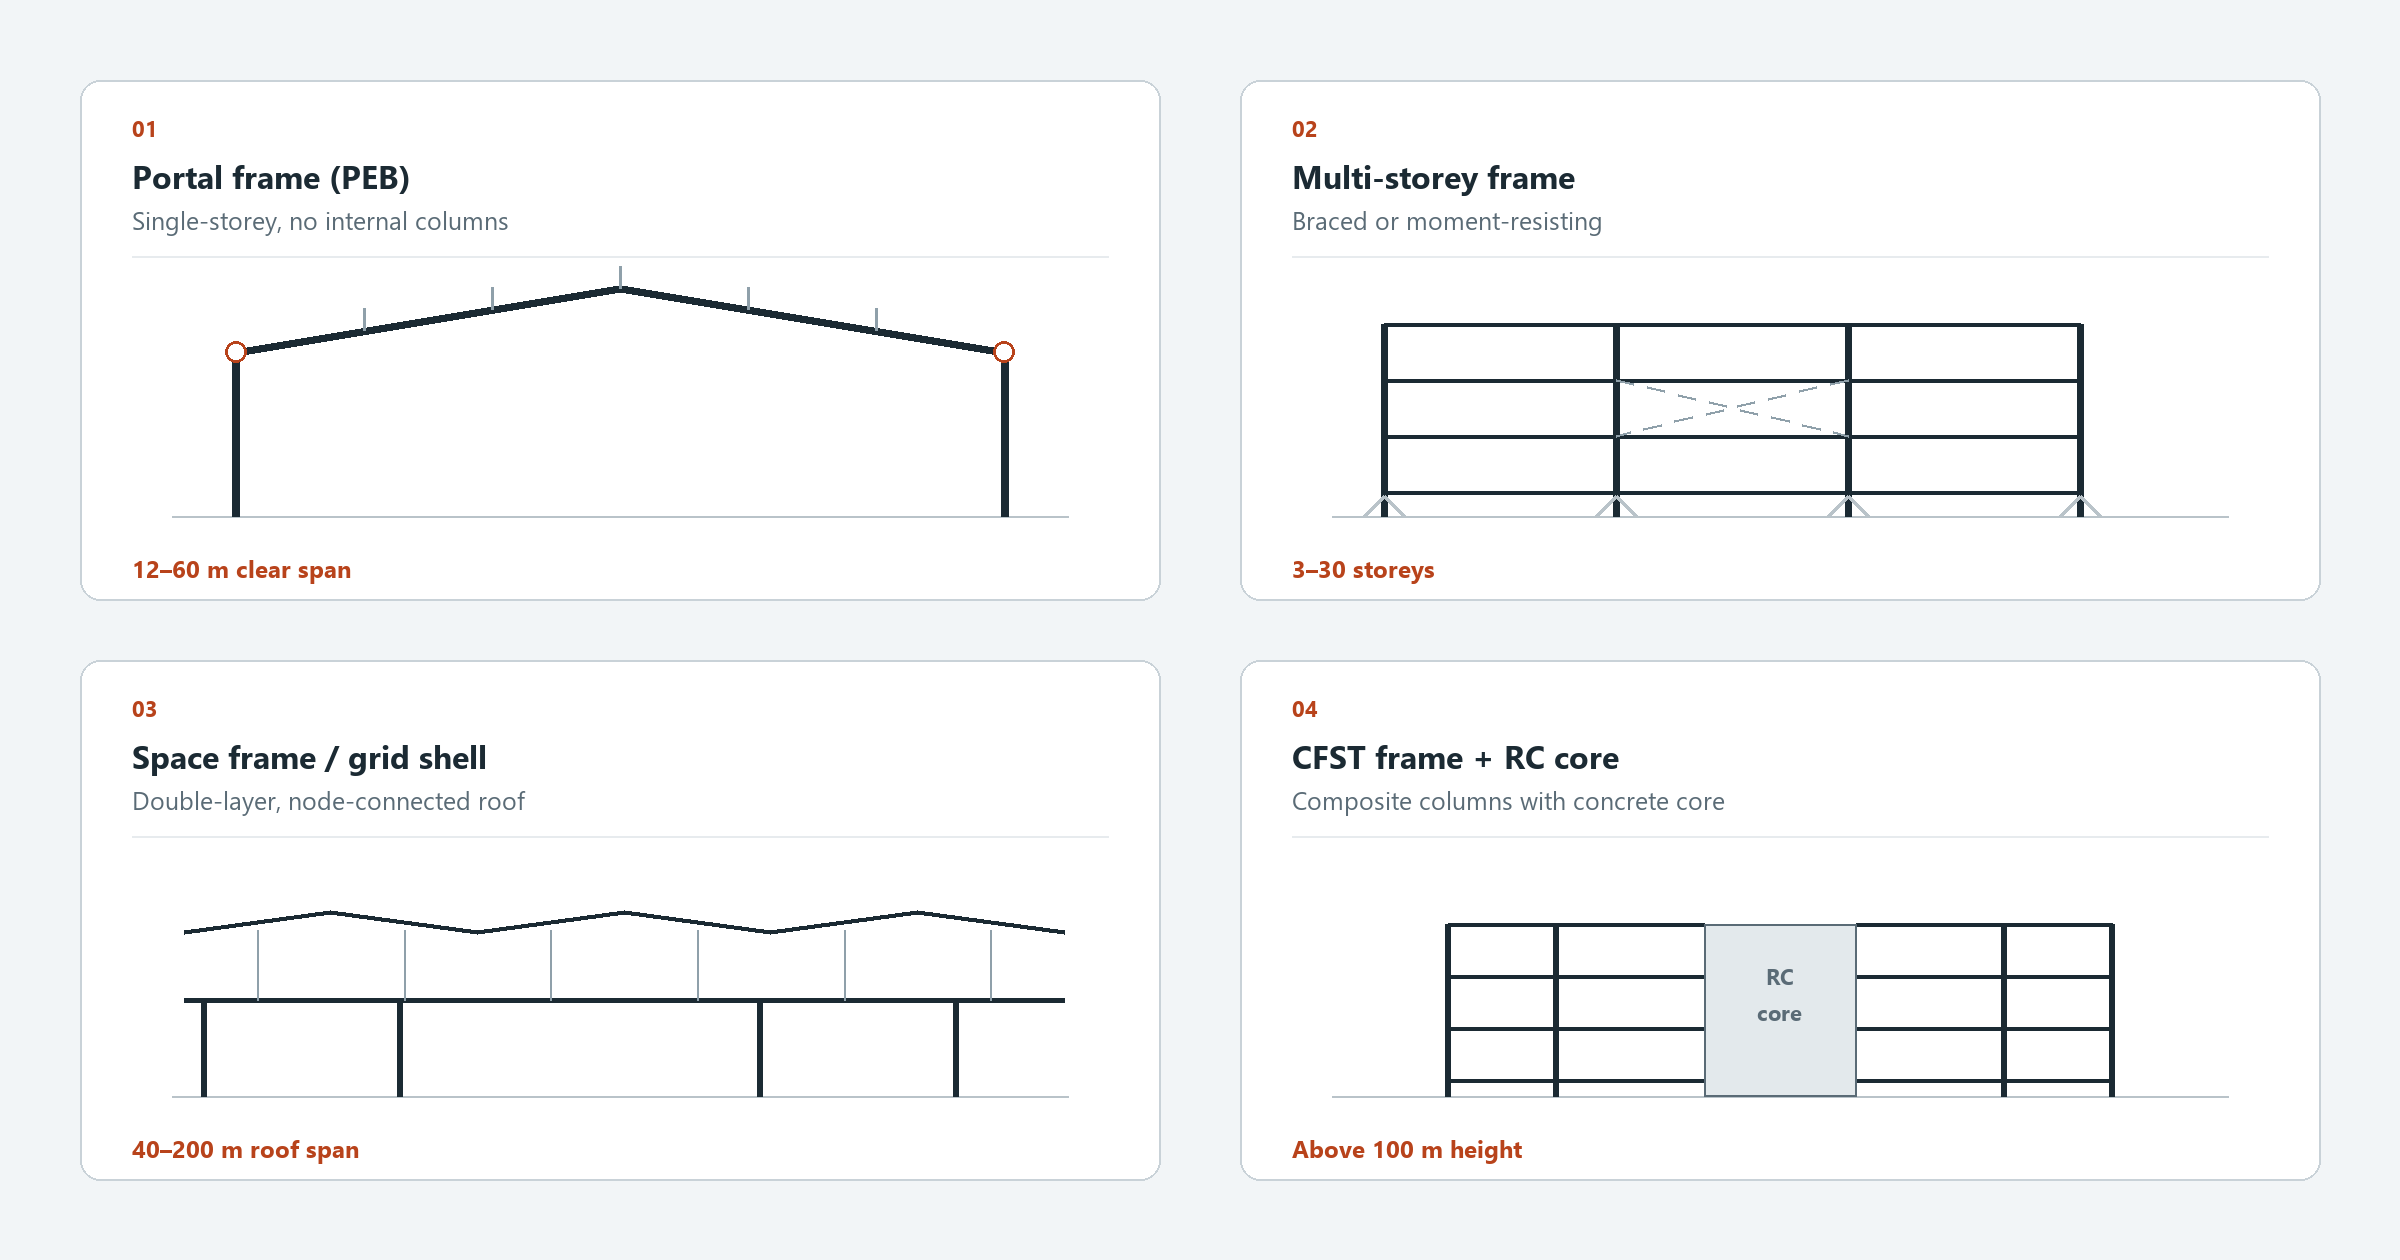
Les quatre systèmes structurels et leur domaine d’application
Les bâtiments en acier ne sont pas soumis à un seul et même référentiel normatif. Le type de système détermine le modèle d’analyse, la famille d’assemblages et le régime d’inspection.
| Système | Plage typique | Norme de conception applicable |
|---|---|---|
| Châssis en portique (PEB) | Portée libre de 12 à 60 m. Jusqu’à 80 m avec des contreforts | EN 1993-1-1. EN 1993-1-3 pour les éléments secondaires formés à froid. AISC 360 selon les pratiques américaines. |
| Structure métallique à plusieurs étages | 3 à 30 étages. Contreventée ou résistante aux moments | EN 1993-1-1 avec EN 1998-1 pour la résistance sismique. AISC 360 avec AISC 341. |
| Charpente spatiale et coque en treillis | Portées de toiture de 40 à 200 m | EN 1993-1-8 pour la résistance des nœuds et des assemblages. AISC 360, chapitre K, pour les profilés creux. |
| Tubes en acier remplis de béton avec noyau en béton armé | Immeubles de grande hauteur de plus de 100 m | Norme EN 1994-1-1 pour l’action composite. AISC 360, chapitre I. |
Base de conception : AISC 360 ou Eurocode 3
C’est l’autorité compétente du projet qui décide quelle famille s’applique. Il en va de même pour le cahier des charges du maître d’ouvrage et la norme interne de l’entreprise de conception-réalisation (EPC). Aux États-Unis, les charges sont définies selon la norme ASCE 7-22. La norme EN 1991 s’applique en Europe ainsi que dans la plupart des pays du Moyen-Orient, d’Afrique et d’Asie centrale. La conception parasismique suit la norme AISC 341 ou EN 1998-1. La classe d’exécution suit la norme EN 1090-2. La classe EXC2 couvre la plupart des bâtiments, tandis que la classe EXC3 s’applique aux ponts, aux ossatures soumises à une forte sismicité et aux structures soumises à des cycles de charge intenses.
Le mélange de familles de normes au sein d’un même projet entraîne des retouches. Une connexion détaillée selon la norme EN 1993-1-8 ne correspondra pas à une liste de boulons établie selon la spécification RCSC. Cette incompatibilité n’apparaît qu’au moment de la validation des connexions, c’est-à-dire trop tard. Nous fixons donc une famille de normes principale par projet. Nous consignons également chaque écart dans le document de base de conception.
Détaillage, BIM et plan des boulons d’ancrage
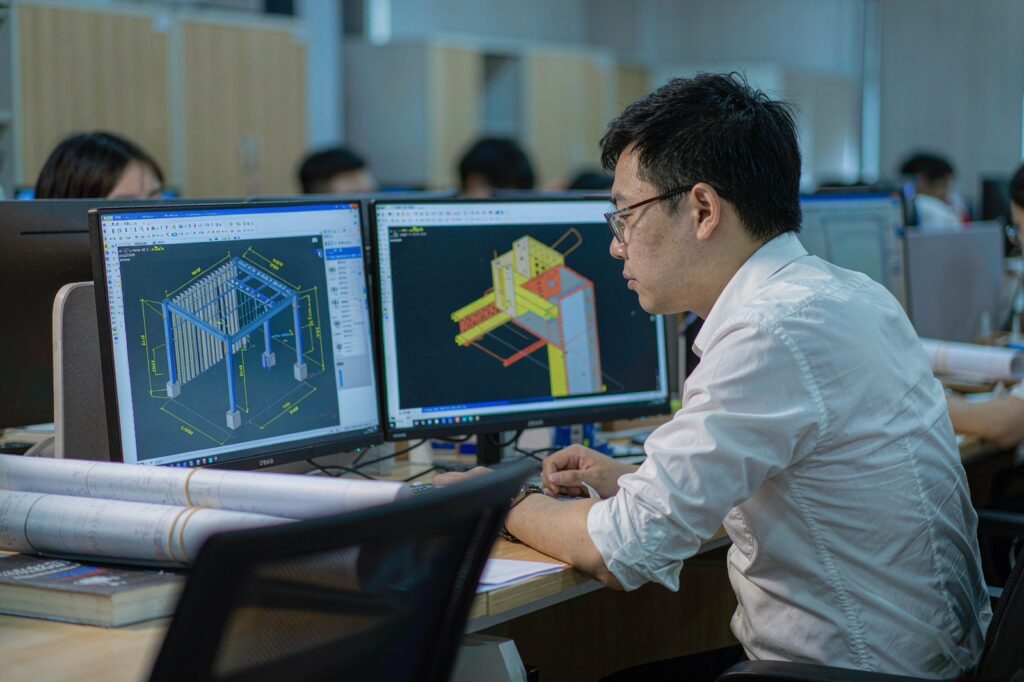
Par conséquent, la mise au point des détails constitue une deuxième étape de conception, et non une simple tâche de dessin. Son objectif est de rendre la charpente à la fois fabricable, expédiable, montable et économique. La coordination du modèle suit les principes de gestion de l’information de la norme ISO 19650. Nous élaborons le modèle jusqu’au niveau de détail (LOD) 400, de sorte que les boulons, les raidisseurs et les trous d’accès pour les soudures apparaissent sous forme de géométrie réelle plutôt que de symboles.
Trois vérifications à ce stade permettent d’éviter la plupart des retards sur chantier. Premièrement, la résolution des conflits avec les installations de génie civil, mécaniques, électriques et de protection incendie. Deuxièmement, l’accès aux soudures et le dégagement nécessaire pour les clés à boulons, vérifiés en 3D plutôt que supposés sur un détail en 2D. Troisièmement, un plan de mise en place des boulons d’ancrage est établi avant le coulage des fondations, avec des gabarits et une tolérance de position spécifiée de ±3 mm.
2. Étape 2 : Fabrication, revêtement et logistique
En résumé, la fabrication transforme l’intention de conception en éléments métalliques soumis à des tolérances contrôlées. La traçabilité des matériaux, la précision des perçages et l’essai d’assemblage déterminent si la charpente s’assemble correctement sur le chantier.
Contrôles des certificats et des nuances
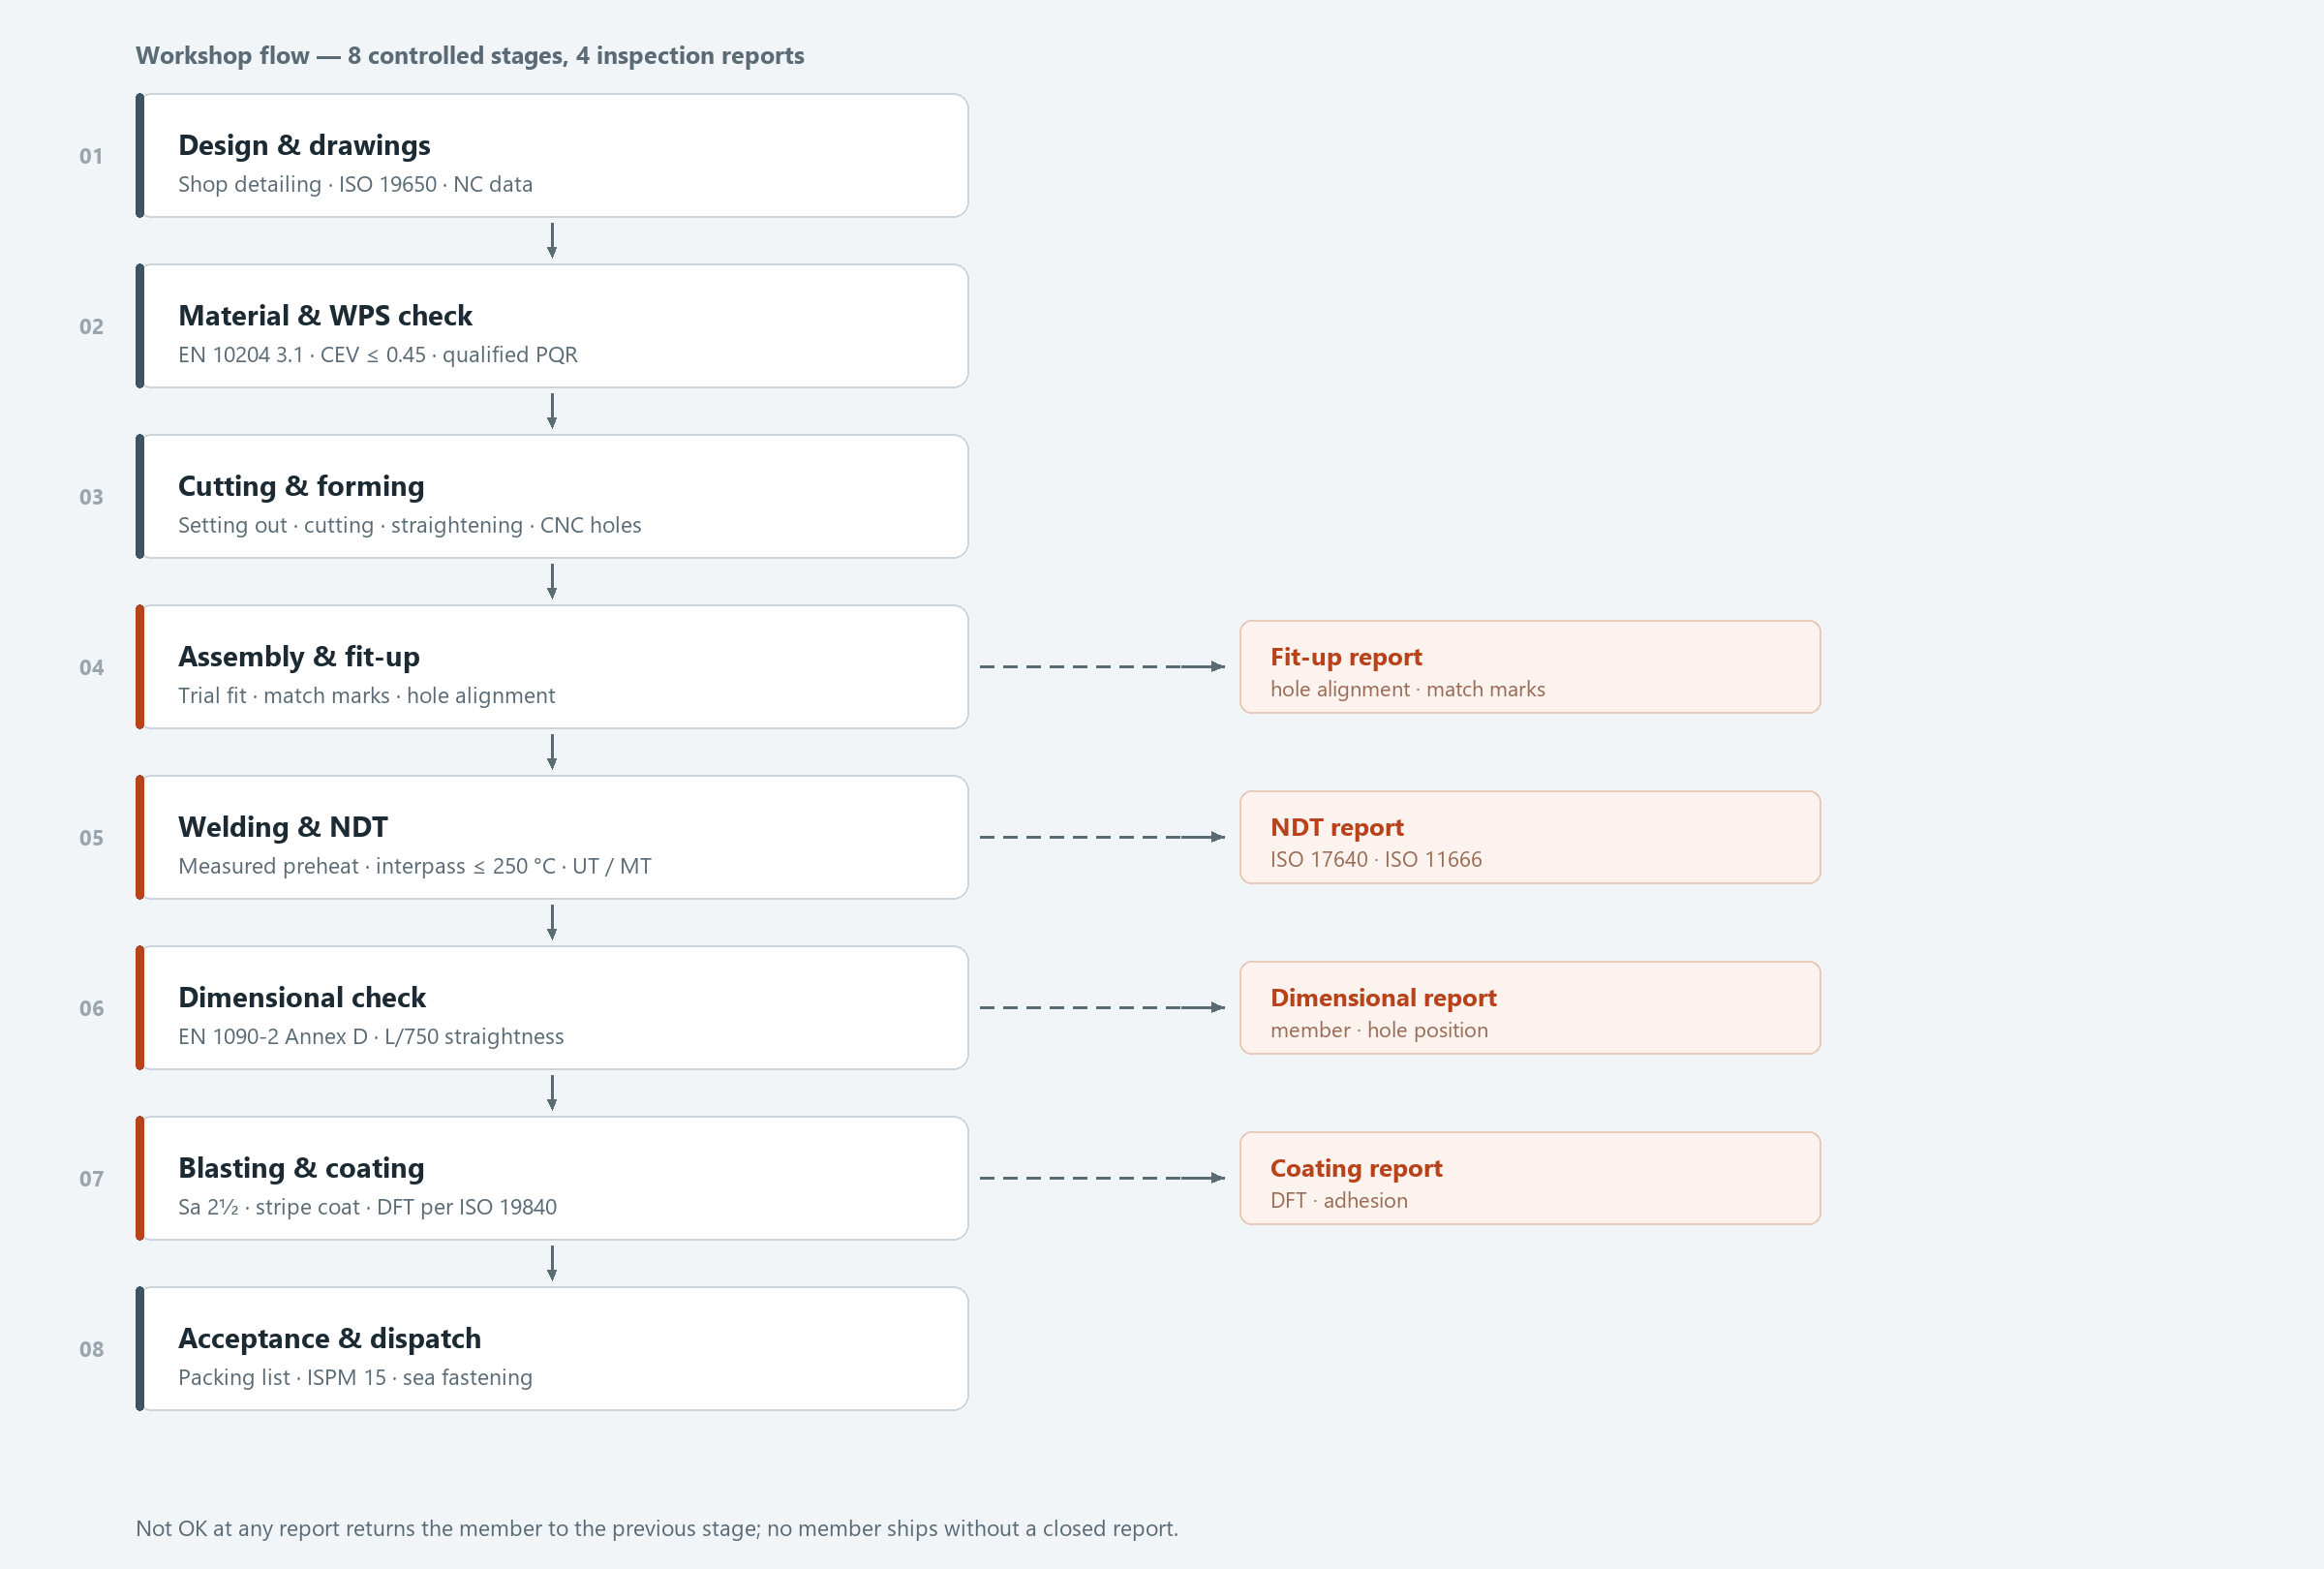
L’acier est livré avec des certificats d’usine EN 10204 3.1. Nous vérifions à nouveau la nuance, le numéro de coulée et les propriétés de résilience par rapport au registre des plans. Les nuances courantes sont le S275 et le S355J2 selon la norme EN 10025-2 pour les marchés européens et d’exportation. Les normes ASTM A992 ou A572 de nuance 50 s’appliquent aux pratiques américaines. Les profilés lourds soudés à l’arc submergé utilisent souvent le S355J2+N ou l’A913 Grade 65. Pour garantir la soudabilité, nous maintenons généralement l’équivalent carbone à 0,45 ou moins. Nous prescrivons également des essais de résilience Charpy à 27 J à −20 °C pour les matériaux de classe J2.
Limites de fabrication importantes sur chantier
| Paramètre | Limite | Référence |
|---|---|---|
| Longueur des éléments (atelier) | ±2 mm | EN 1090-2, annexe D. |
| Rectitude des poteaux soudés | L/750 | EN 1090-2, annexe D. |
| Position des trous au sein d’un groupe | ±1 mm | Plan d’atelier et pratique AISC 303. |
| Écart entre les groupes de trous | 3 mm maximum | Norme AISC 303. |
| Planéité de la plaque de base | 1 mm par 300 mm | EN 1090-2. |
| Certificat d’usine | EN 10204 3.1 avec traçabilité complète | EN 10204. |
Le perçage CNC, plutôt que le poinçonnage, garantit une qualité prévisible des trous sur les tôles de plus de 6 mm d’épaisseur. Les trous surdimensionnés ou fendus n’apparaissent qu’aux endroits prévus par le concepteur. Cette règle est essentielle, car un trou surdimensionné transforme insidieusement une liaison par roulement en un problème critique de glissement.
Essais d’assemblage et ingénierie du transport
Les nœuds complexes, les portiques inclinés et les segments de toiture de stade font l’objet d’un montage d’essai en atelier. Nous pré-assemblons les interfaces boulonnées pour vérifier l’alignement des trous, puis nous marquons des numéros de correspondance sur chaque face d’assemblage. Par exemple, nous procédons généralement à un montage d’essai d’un portique de 60 m de portée libre avec des contreforts coniques, divisé en trois sections. L’articulation en genou est ensuite testée avant l’expédition.
Les éléments surdimensionnés nécessitent un relevé du tracé avant l’intervention d’une grue. Lorsque le transport routier est impossible, une conception en colis fractionnés ou le transport par voie maritime permet de maintenir l’élément dans les limites d’expédition autorisées. L’emballage est conforme à la norme NIMP 15 pour le bois. L’arrimage maritime respecte le Code CSS de l’OMI. Enfin, chaque lot est accompagné d’une liste de colisage référencée par rapport au plan de montage, ce qui permet à l’équipe de chantier de regrouper l’acier par travée plutôt que par envoi.
3. Étape 3 : Séquençage du montage par type de structure
Le montage est le moment où la construction de la structure métallique devient irréversible. Dans la pratique, les décisions relatives à l’ordre de montage prises à ce stade sont rarement modifiées par la suite. L’ordre de montage, la stabilité temporaire et la fréquence des contrôles déterminent à la fois la sécurité et la géométrie finale.
Portiques à un étage
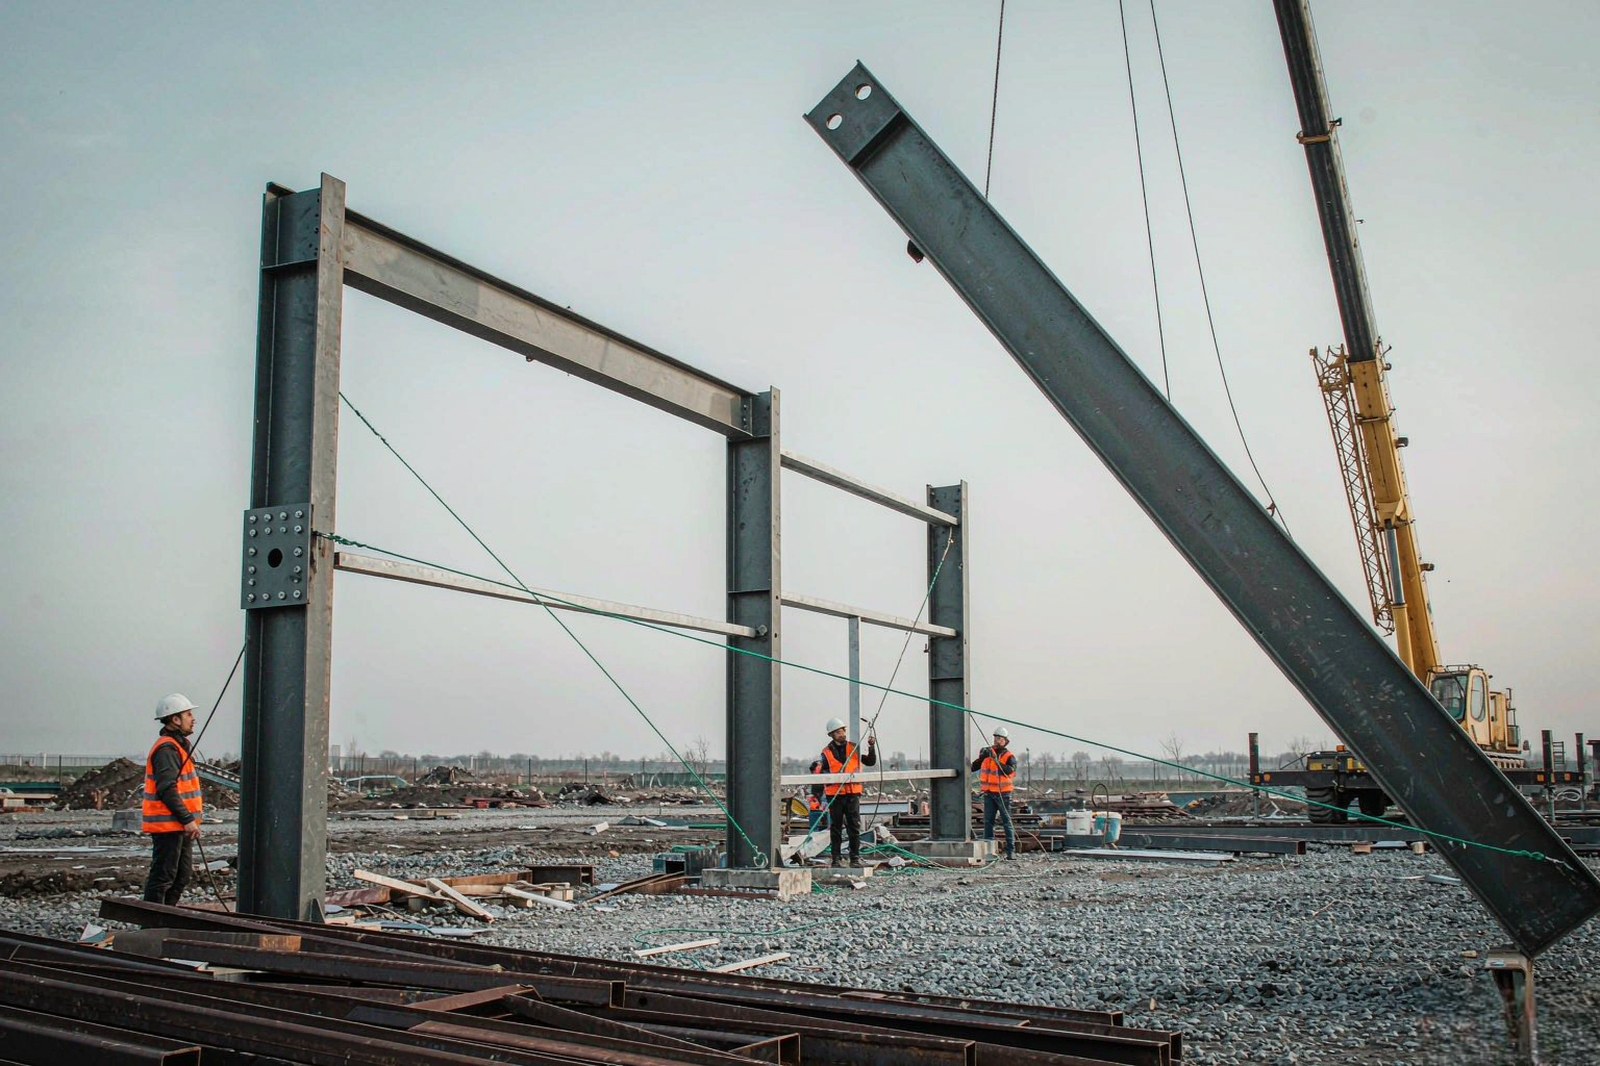
Nous montons d’abord la travée contreventée, puis nous achevons les travées dans un ordre contrôlé. Nous mettons chaque portique d’aplomb et le haubanons temporairement avant le serrage définitif des boulons. Les pannes et les contreventements transversaux suivent immédiatement, car un portique non contreventé est un mécanisme plutôt qu’une structure. De plus, nous ne retirons les haubans temporaires qu’une fois que le système de contreventement permanent est achevé et inspecté.
Châssis à plusieurs étages
Les travaux à plusieurs étages ont généralement trois étages d’avance sur le noyau en béton. Par conséquent, le plancher et le coffrage à béton suivent l’acier. L’équipe de géomètres rétablit l’alignement des poteaux tous les trois niveaux. Elle utilise une méthode de contrôle interne et transfère les repères à travers les ouvertures des planchers au lieu de se fier à des lignes de visée externes. Ainsi, les erreurs ne s’accumulent pas avec la hauteur.
Toitures à grande portée : levage intégral et glissement cumulatif
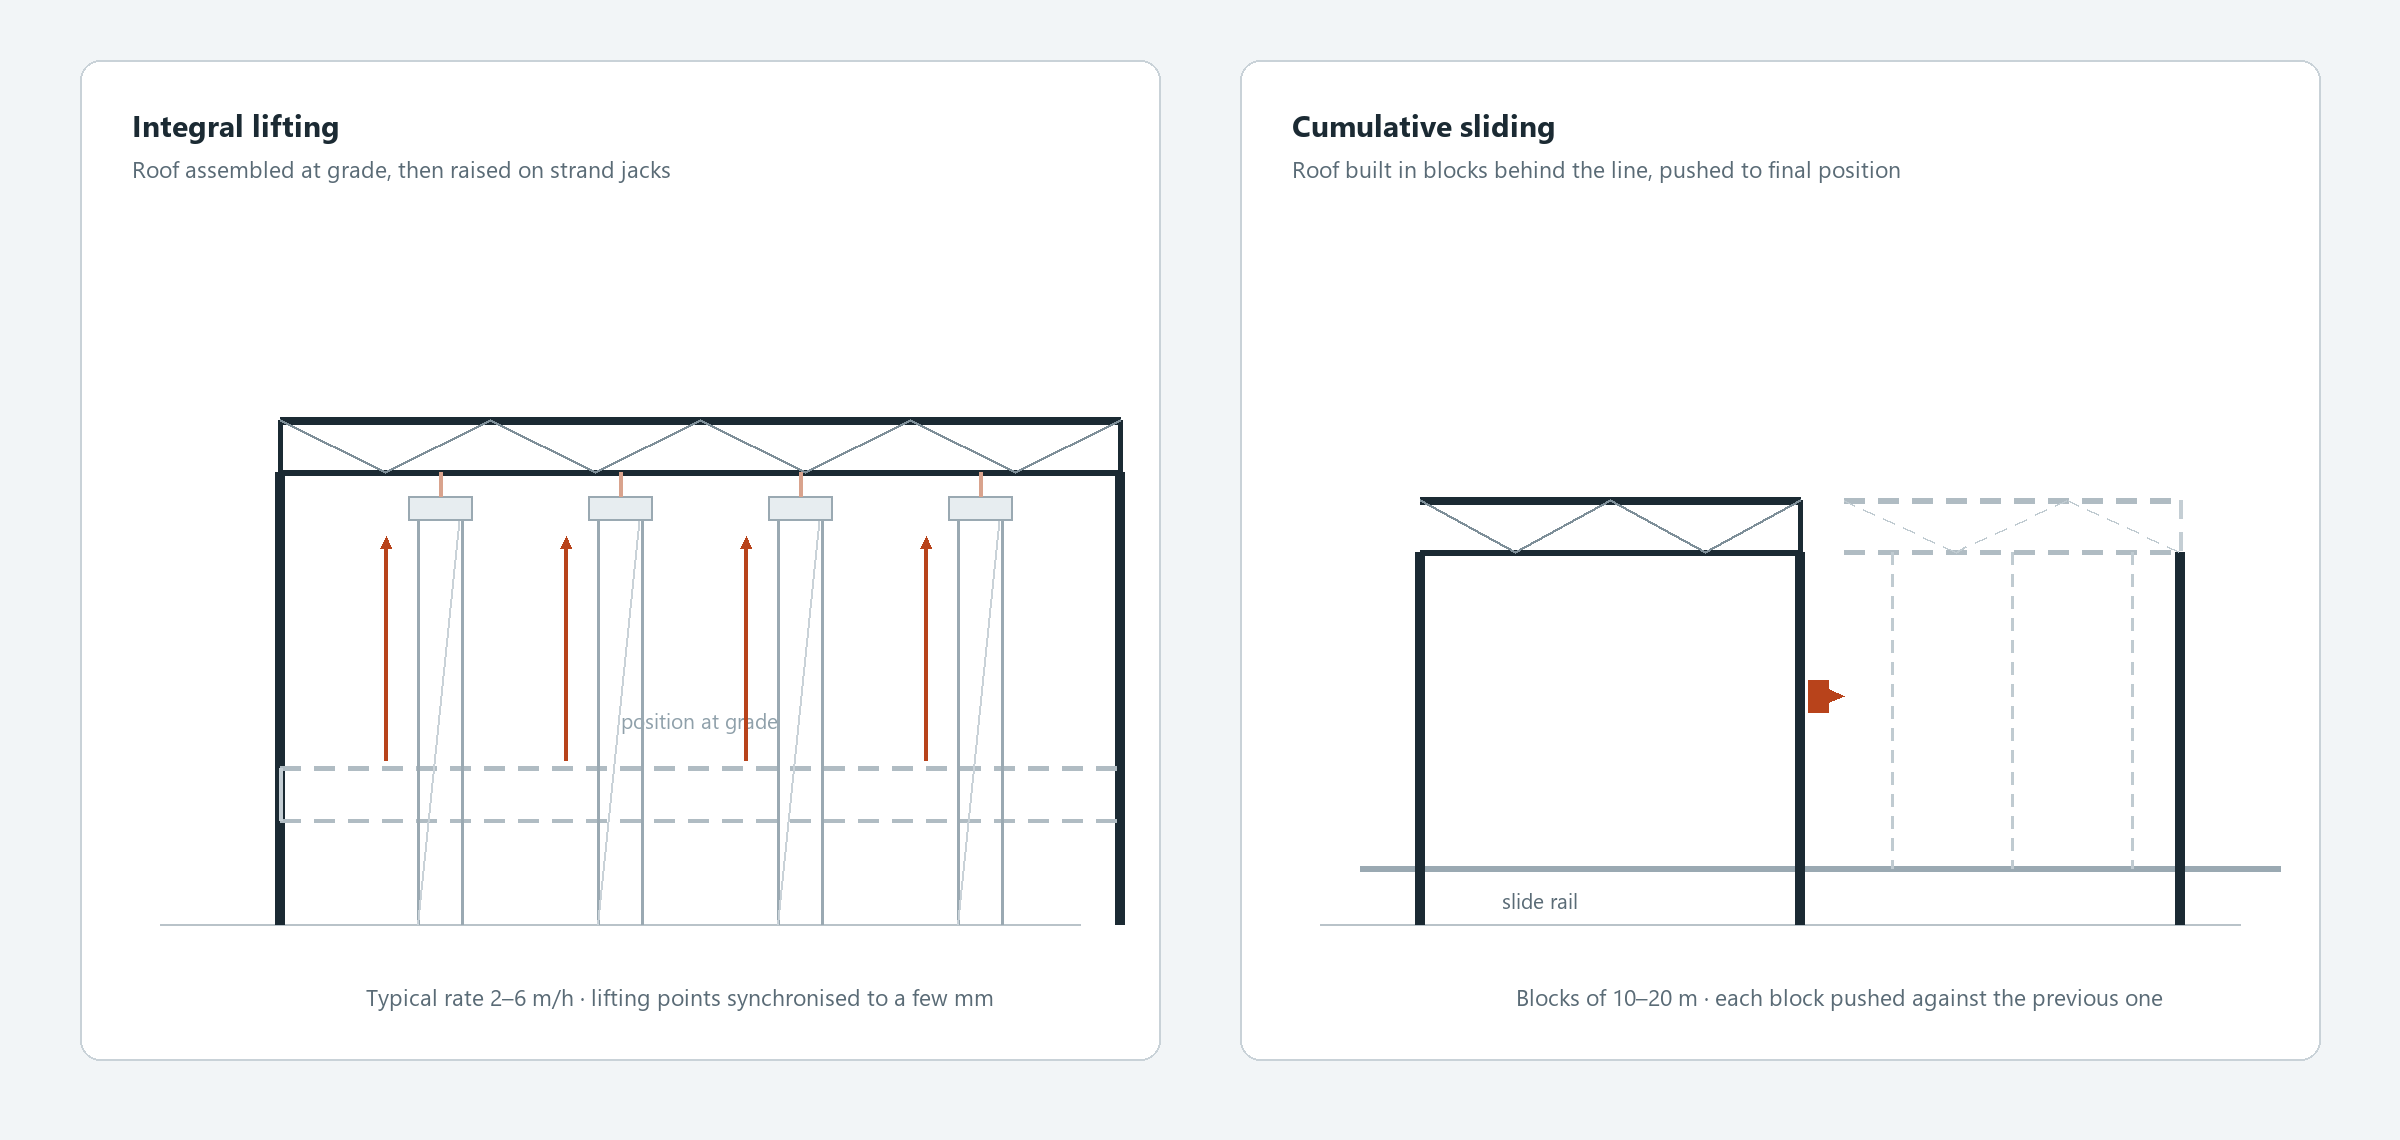
Nous assemblons les grandes toitures au niveau du sol, puis nous les déplaçons. Travailler en hauteur coûte plus cher et rend les inspections plus difficiles. Deux méthodes s’imposent.
- Levage intégral. Des vérins hydrauliques à câbles soulèvent une toiture achevée à partir de tours de soutien temporaires. La vitesse typique est de 2 à 6 m par heure, les points de levage étant synchronisés à quelques millimètres près. Les ingénieurs surveillent la charge par vérin et arrêtent le levage si un point sort de l’enveloppe définie.
- Glissement cumulatif. Nous assemblons la toiture par blocs de 10 à 20 m derrière la ligne définitive. Des vérins hydrauliques la poussent ensuite vers l’avant sur des rails, bloc après bloc, jusqu’à ce que la portée soit entièrement fermée.
Les tours temporaires, le cambrage préalable et le décoffrage par étapes déterminent l’état de contrainte final. Nous réglons généralement le cambrage en fonction de la déformation calculée sous charge morte. Nous simulons également la séquence de retrait des étais avant son exécution. En effet, un retrait des étais dans le mauvais ordre peut doubler le moment dans une poutre conçue pour un seul chemin de charge. Nous procédons donc à un retrait par étapes : généralement 25, 50, 75 et 100 % de l’ensemble des appuis. Des mesures de flèche sont effectuées à chaque étape.
Charpentes spatiales
Nous assemblons les structures spatiales vers l’extérieur à partir d’un repère fixe. Chaque nœud est positionné à l’aide de coordonnées tridimensionnelles plutôt qu’à l’aide d’un mètre ruban. Les nœuds à rotule boulonnés et les assemblages à manchon nécessitent un couple de serrage spécifique, appliqué dans le même sens de rotation. Cette pratique évite d’imposer une torsion au nœud.
4. Étape 4 : Intégrité des assemblages
Les assemblages supportent la structure et leur défaillance passe inaperçue. Par conséquent, le soudage et le boulonnage à haute résistance nécessitent chacun leur propre série d’essais de qualification.
Procédure, préchauffage et contrôle des soudures
Chaque soudure de production est réalisée conformément à une procédure de soudage (WPS) qualifiée, étayée par un dossier de qualification de la procédure. La qualification est conforme à la norme ISO 15614-1 dans la pratique européenne. Aux États-Unis, c’est la clause 4 de la norme AWS D1.1 qui s’applique. Les soudeurs sont titulaires d’une certification ISO 9606-1 ou conforme à la clause 6 de la norme AWS D1.1 pour la position et le procédé qu’ils utilisent.
| Contrôle | Spécifications types |
|---|---|
| WPS et PQR | ISO 15614-1 ou AWS D1.1, clause 4. |
| Qualification des soudeurs | ISO 9606-1 ou AWS D1.1, clause 6. |
| Niveau de qualité des soudures | EN ISO 5817, niveau C à EXC2. Niveau B à EXC3. |
| Préchauffage, S355 à 20–40 mm | 80 à 150 °C, conformément à la norme EN 1090-2, tableau 16, ou à la norme AWS D1.1, tableau 3.2. |
| Température entre passes | Limitée à 250 °C pour préserver la ténacité. |
| Apport de chaleur | 0,8 à 2,5 kJ/mm pour le soudage FCAW et GMAW. Jusqu’à 4,0 kJ/mm pour le soudage SAW. |
| Contrôle par ultrasons | ISO 17640, acceptation selon la norme ISO 11666. À effectuer au moins 24 h après le refroidissement. |
| Étendue des contrôles non destructifs | Environ 5 % pour EXC2. 10 % pour EXC3. 100 % sur les soudures soumises à des contraintes de traction critiques. |
Le contrôle de la déformation est une question de séquence. Nous équilibrons le soudage autour de l’axe neutre, veillons à ce que les passes soient symétriques et évitons de terminer un côté d’un élément surélevé avant l’autre. Nous mesurons le préchauffage de l’acier à l’aide d’un thermomètre à contact plutôt que de le déduire de la température ambiante. Une plaque froide évacue la chaleur de l’arc plus rapidement que ne le prévoit la procédure.
Assemblages boulonnés à haute résistance
Les assemblages boulonnés se répartissent en trois catégories. Les confondre est une erreur courante et coûteuse.
| Type d’assemblage | Méthode | Domaines d’application |
|---|---|---|
| Assemblage serré | Contact ferme, sans précontrainte spécifiée | Éléments secondaires, pannes, assemblages antidérapants. |
| Précontraint | Tour de l’écrou, clé calibrée, indicateur de tension direct ou boulon de contrôle de tension | Assemblages résistants aux moments et charpente parasismique. |
| Critiques au glissement | Précontraints avec un coefficient de glissement des surfaces d’appui d’au moins 0,50 | Trous surdimensionnés ou fendus. Assemblages sensibles à la fatigue. |
Les assemblages de boulons sont conformes à la norme ASTM F3125, grades A325 ou A490, selon la pratique américaine. La norme EN 14399-3 HR ou EN 14399-4 HV, classe 10.9, s’applique à la pratique européenne. La précontrainte cible est égale à 0,70 fois la résistance ultime du boulon multipliée par l’aire de contrainte de traction. Nous nettoyons les surfaces d’appui par grenaillage selon la norme Sa 2½ de la norme ISO 8501-1 et les laissons non peintes à l’intérieur de l’assemblage. La peinture détruit le coefficient de frottement.
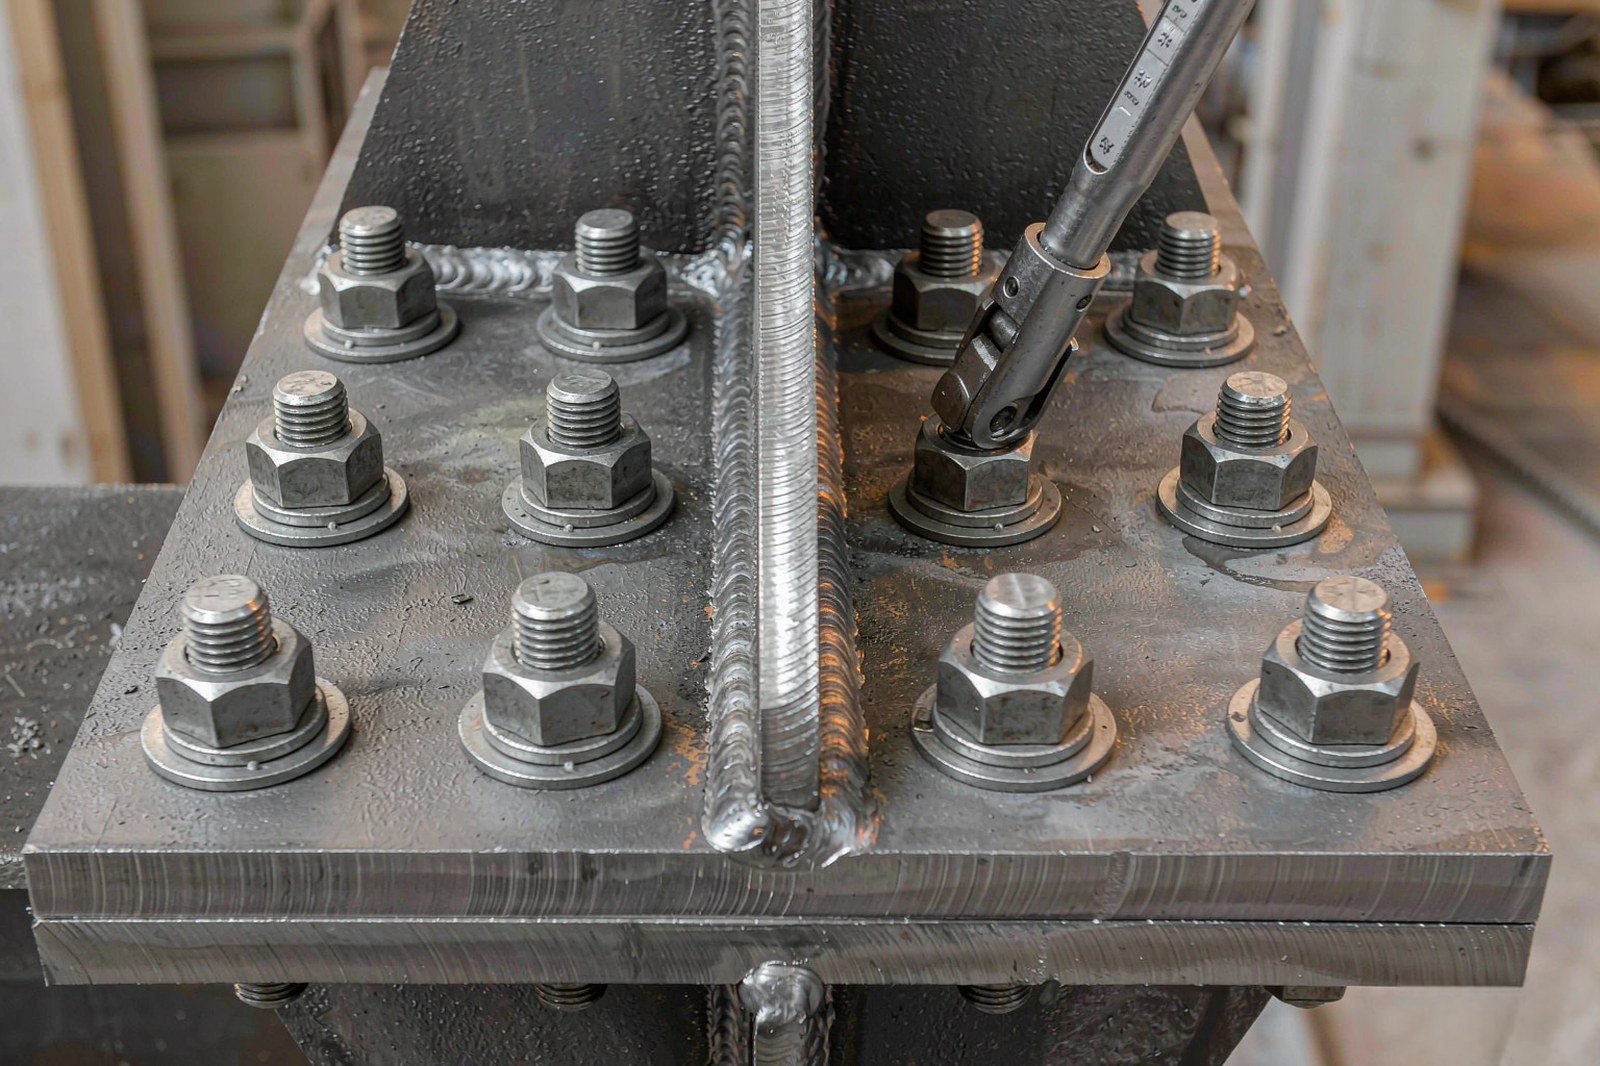
Le serrage s’effectue en deux étapes. Un premier passage permet de mettre l’assemblage en contact. Le serrage final s’effectue ensuite en partant de la partie la plus rigide de l’assemblage vers l’extérieur. De plus, les boulons à haute résistance ne servent jamais de boulons de montage provisoires. Une utilisation répétée détruit le revêtement et la relation couple-tension. Nous étalonnons quotidiennement chaque lot de clés à l’aide d’un appareil Skidmore-Wilhelm et consignons les résultats en fonction du lot de boulons.
5. Étape 5 : Plage de plancher, protection anticorrosion et protection contre l’incendie
La structure ne s’arrête pas au dernier boulon. Dans la pratique, c’est l’enveloppe qui détermine si l’ossature tiendra toute sa durée de vie. La construction d’une structure métallique n’est achevée que lorsque l’enveloppe résiste à l’eau, à la corrosion et au feu conformément à sa conception.
Plaques de recouvrement métalliques et goujons de cisaillement
Nos équipes posent le plancher composite avec des appuis d’extrémité corrects et referment les recouvrements latéraux avant de couler le béton. Nous soudons des goujons de cisaillement à travers le plancher conformément à la norme EN ISO 14555 ou à la clause 9 de la norme AWS D1.1. Les premiers goujons de chaque équipe sont courbés à 30 degrés pour un essai de flexion. Nous vérifions également la charge sur le tablier pendant la construction par rapport aux tableaux de portée du SDI ou du fabricant. Un chariot à béton peut surcharger un tablier non étayé bien avant que la dalle n’atteigne sa résistance de conception.
Protection contre la corrosion
Le choix du revêtement dépend en premier lieu de la catégorie de corrosivité du site, et non d’une épaisseur standard. La norme ISO 12944-2 définit les catégories de C2 à C5, et la norme ISO 12944-5 associe chacune d’elles à un système.
| Catégorie | Environnement | Épaisseur totale typique du film sec |
|---|---|---|
| C3 | Environnement urbain et industriel, concentration modérée en SO₂ | 160–200 µm. |
| C4 | Zones côtières et industrielles, forte humidité | 240–280 µm. |
| C5 | Zones côtières très polluées, chargées de sel ou de produits chimiques | 320–400 µm. |
| Galvanisation à chaud | Exposition extérieure, sans entretien | 85 µm en moyenne minimale selon la norme EN ISO 1461 pour une épaisseur supérieure à 6 mm. |
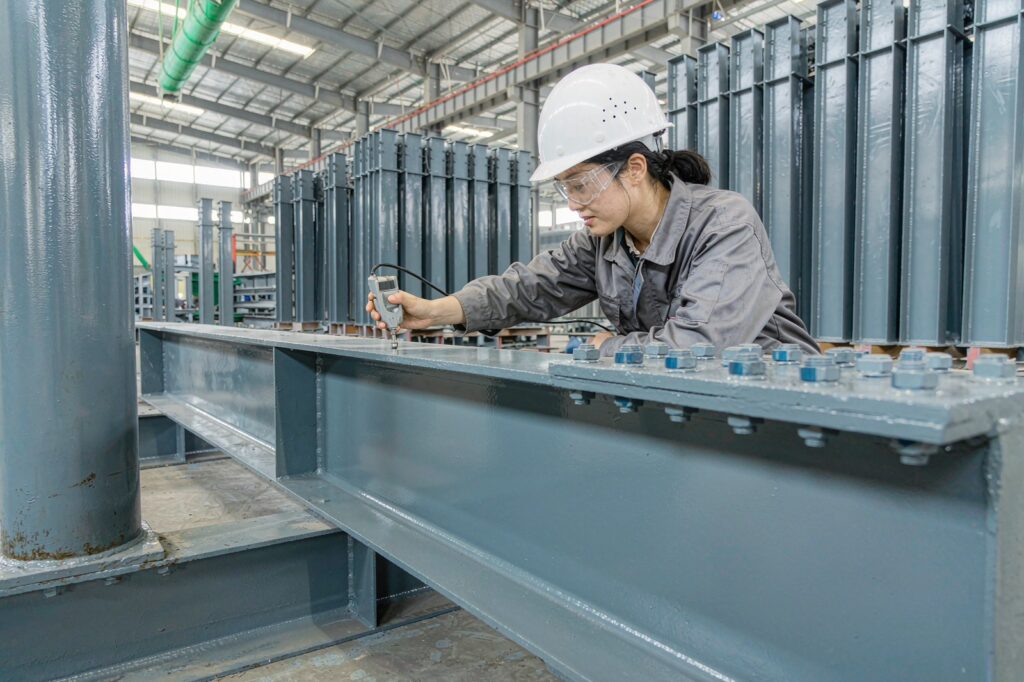
La préparation de surface est de niveau Sa 2½ selon la norme ISO 8501-1, avec un profil angulaire moyen. L’application est interrompue lorsque l’humidité relative dépasse 85 %. Elle est également interrompue lorsque la température de l’acier se situe à moins de 3 °C du point de rosée, car la condensation sous une couche fraîche garantit une défaillance prématurée. L’applicateur applique une couche en bandes sur les soudures, les têtes de boulons et les arêtes. Nous mesurons ensuite l’épaisseur du film sec selon la norme ISO 19840 en utilisant la règle des 80 %.
Protection contre l’incendie
Nous spécifions les revêtements intumescents en fonction de la durée de résistance au feu et du facteur de section. Chaque système est validé par un essai au four conformément à la norme EN 13381-8. Les panneaux et les revêtements projetés sont conformes à la norme EN 13381-4 ou à l’homologation nationale. Un élément classé R60 nécessite un film beaucoup plus fin avec un faible facteur de section qu’avec un facteur élevé. L’applicateur travaille donc à partir d’un barème adapté à la taille de chaque élément, et non à partir d’une épaisseur moyenne.
6. Étape 6 : Vérification, contrôle, sécurité et remise
Avant tout, la vérification n’est pas une inspection finale. Il s’agit d’une série de points de contrôle répartis tout au long de la chaîne de production, dont chacun génère un rapport sur lequel repose l’étape suivante.
Essais et prélèvements de contrôle
Nous prélevons des échantillons d’acier, de consommables de soudage, de boulons à haute résistance, de soudures et de revêtements de protection contre l’incendie par lot, conformément au plan d’inspection et d’essais du projet. Les essais de traction sont réalisés selon la norme EN ISO 6892-1 et les essais de choc selon la norme EN ISO 148-1. Le client ou un inspecteur tiers assiste à l’échantillonnage des boulons. Par exemple, un lot type de 2 000 tonnes génère plusieurs centaines de rapports avant expédition, et nous indexons chacun d’entre eux par rapport à un repère sur l’élément.
Contrôle par relevé
Le levé topographique assure la cohérence entre la géométrie de conception et la géométrie réelle de l’ouvrage. L’équipe vérifie à nouveau le repère de référence principal par rapport au réseau national avant le début du montage. Pour les travaux en hauteur, nous utilisons une méthode de contrôle interne avec des instruments à centrage forcé passés par les ouvertures des planchers. Les structures spatiales et les poutres courbes sont positionnées à l’aide de coordonnées tridimensionnelles mesurées par une station totale. Nous maintenons la verticalité des poteaux à 1:500 conformément à la norme AISC 303 et enregistrons l’élévation à chaque niveau au lieu de la supposer.
Ingénierie de montage et sécurité
Nous intégrons la sécurité dès la conception de la charpente métallique plutôt que de nous contenter de la superviser. Aux États-Unis, la sous-partie R de la norme OSHA 1926 exige un plan de montage et une réunion préalable au montage avant le début des travaux. La protection contre les chutes est obligatoire au-delà de 1,8 m. Elle prend généralement la forme d’un câble périphérique, de lignes de vie individuelles et de zones de plate-forme contrôlées.
Nous calculons chaque condition critique avant qu’elle ne se présente :
- Plans de levage à grue unique et en tandem, avec vérification des angles d’arrimage et du centre de gravité.
- Les forces d’appui temporaire et de haubanage, y compris l’action du vent sur la structure partiellement montée.
- Les charges exercées par les rails de grue et les stabilisateurs sur les dalles suspendues ou le sol remblayé.
- Le retrait progressif des étais et son effet sur les efforts subis par les éléments de structure.
De plus, les travaux à chaud nécessitent une surveillance anti-incendie, un système de confinement des étincelles et un système d’autorisation, car les scories de soudure atteignent l’étage inférieur à travers les ouvertures de la dalle.
Dossier de remise
Un dossier de remise complet contient les plans conformes à l’exécution, les certificats d’usine, les procédures de soudage (WPS) et les qualifications des soudeurs, les rapports de contrôles non destructifs (CND), les registres d’étalonnage des boulons, les relevés d’épaisseur de revêtement, les rapports de levés topographiques ainsi que le manuel d’exploitation et d’entretien. En comparaison, un dossier remis sans ces documents fait perdre du temps au client lors de la mise en service et, le cas échéant, lors d’une future déclaration de sinistre.
7. Les écueils de la construction de structures métalliques
La plupart des problèmes rencontrés sur les chantiers se répètent d’un projet à l’autre et d’un pays à l’autre. Ils se regroupent en une courte liste.
| Symptôme | Cause profonde | Mesure corrective |
|---|---|---|
| Les poteaux ne s’adaptent pas aux boulons d’ancrage | Plan d’ancrage établi après le coulage des fondations | Les cadres de coffrage et un plan de mise en place avec une tolérance de ±3 mm ont été validés trop tôt. |
| Mauvais alignement des trous sur le chantier | Trous percés, absence d’essai de montage, erreur cumulative en atelier | Perçage CNC, essai d’ajustement des interfaces boulonnées, marquage de repérage. |
| Fissuration des soudures dans les 48 heures | Pas de préchauffage sur la tôle épaisse, contrainte élevée, hydrogène | Procédure de soudage (WPS) qualifiée, préchauffage mesuré, maintien pendant 24 h avant le contrôle non destructif (CND). |
| Perte de tension des boulons en service | Boulons réutilisés ou clé non étalonnée | Assemblages à usage unique, étalonnage quotidien, traçabilité des lots. |
| Cloques sur le revêtement au bout de deux ans | Application proche du point de rosée, couches en bandes fines | Enregistrement des données climatiques, application en bandes, mesure de l’épaisseur du revêtement (DFT) et tests d’adhérence. |
| Déformation du toit supérieure aux prévisions | Retrait des étais hors séquence, cambrure ignorée | Simulation de libération par étapes, mesures de déformation à chaque étape. |
8. Comment SynJect gère la chaîne
SynJect propose la construction de structures métalliques sous la forme d’un ensemble coordonné. La base de conception, le détail BIM, la fabrication, le revêtement, la logistique et la supervision de chantier relèvent d’un système qualité unique. Nos travaux sont certifiés AISC et conformes à la norme EN 1090-2 (niveaux d’exécution EXC2 et EXC3) avec marquage CE. Nous sommes également certifiés ISO 9001, ISO 45001 et ISO 14001. La conception respecte les normes AISC 360 ou EN 1993, le soudage les normes AWS D1.1 ou ISO 9606, et le revêtement la norme ISO 12944 avec une préparation Sa 2½.
La différence concrète se situe au niveau des interfaces, là où la plupart des projets perdent du temps. Une seule et même équipe est responsable du plan des boulons d’ancrage, des plans d’atelier, de l’assemblage d’essai et de la séquence de montage. Ainsi, personne ne peut reprocher au fournisseur précédent un trou mal aligné.
Pour obtenir une estimation de référence des coûts et des délais de livraison d’un entrepôt à portique classique, consultez notre ventilation des coûts d’un entrepôt en acier PEB pour les Émirats arabes unis. Pour un séquençage spécifique à votre projet, envoyez vos plans à notre équipe d’ingénieurs via SynJect Steel Structure Solutions et nous vous ferons parvenir un plan de fabrication et de montage.
Foire aux questions
Combien de temps dure la construction d’une structure métallique ?
La fabrication d’un entrepôt de 2 000 m² prend généralement entre 6 et 10 semaines après validation des plans. Le montage de la charpente principale prend ensuite entre 2 et 4 semaines, en fonction du nombre de travées et de la disponibilité des grues. Les projets à grande portée ou à plusieurs étages allongent ces deux phases. Cependant, le chemin critique réside généralement dans la validation des détails plutôt que dans l’atelier de fabrication.
Quelle norme un projet d’exportation doit-il respecter ?
Respectez la norme mentionnée dans le contrat et les prescriptions des autorités locales chargées de la construction. Les normes EN 1090-2 et EN 1993 s’appliquent à l’Europe, au Moyen-Orient, à l’Afrique et à l’Asie centrale. Les normes AISC 360 et AISC 303 s’appliquent aux spécifications liées aux États-Unis. Une construction métallique qui mélange ces deux familles de normes sans liste écrite des dérogations entraîne des retards d’homologation au stade des assemblages.
Quelle tolérance est réaliste pour l’aplomb des poteaux ?
La norme AISC 303 fixe une tolérance de 1:500 pour la verticalité des poteaux, et la norme EN 1090-2 prévoit des tolérances essentielles comparables. Un poteau de 12 m présente donc un écart maximal d’environ 24 mm par rapport à la verticale parfaite. Des limites plus strictes sont envisageables, mais elles doivent faire l’objet d’un accord avant la fabrication. Elles impliquent en effet de modifier la méthode de levé et le plan de retenue temporaire.
Les boulons à haute résistance peuvent-ils remplacer entièrement le soudage sur chantier ?
Dans la plupart des ossatures de bâtiments, oui. Une ossature entièrement boulonnée, avec des assemblages conformes à la norme EN 14399-3 ou F3125, élimine les travaux à chaud sur le chantier. Elle réduit également les risques liés aux intempéries et accélère le montage. Le soudage reste nécessaire pour les assemblages à moment dans les ossatures parasismiques, pour les profilés composites et pour les réparations.
Comment la qualité de la soudure est-elle vérifiée pour une commande destinée à l’exportation ?
La vérification s’effectue à travers des documents et des essais physiques. L’atelier délivre des protocoles de soudage (WPS) et des rapports de qualification de procédé (PQR), des certificats de soudeurs et des rapports de contrôles non destructifs (CND) conformes aux normes ISO 17640 ou ISO 17636. Un inspecteur tiers assiste ensuite à l’échantillonnage et vérifie les numéros de coulée par rapport aux certificats d’usine. Cet inspecteur signe l’autorisation de livraison avant l’emballage.
Normes de référence. Conception : EN 1993, EN 1991, EN 1994, EN 1998, AISC 360, AISC 303, AISC 341, ASCE 7-22. Exécution et soudage : EN 1090-2, EN ISO 5817, EN ISO 9606-1, ISO 15614-1, EN ISO 14555, AWS D1.1. Matériaux et assemblage par boulonnage : EN 10025-2, EN 10204, ASTM F3125, spécification RCSC, EN 14399. Protection : ISO 12944, ISO 8501-1, ISO 19840, EN ISO 1461, EN 13381-4 et EN 13381-8. Sécurité : OSHA 1926, sous-partie R.