
Accueil / Produits / Structure à ossature spatiale / Système structurel secondaire
Système structurel secondaire
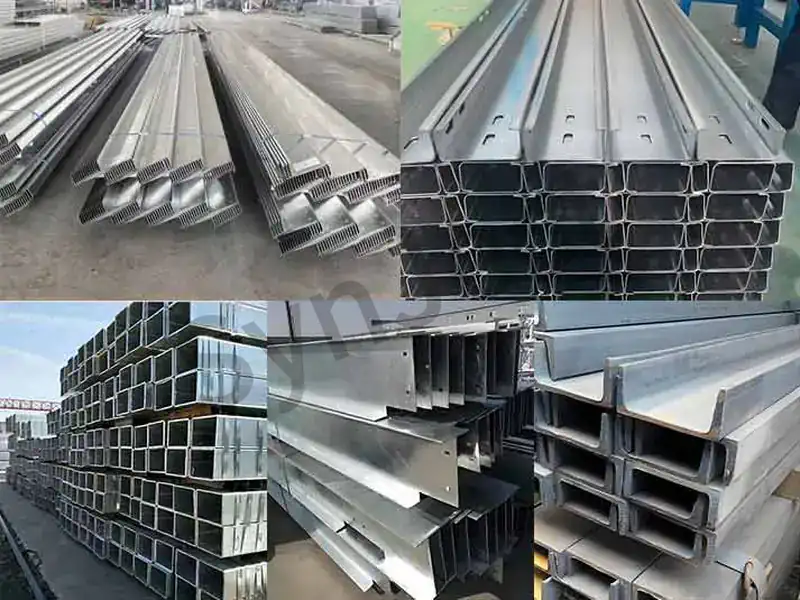
Pannes à ossature spatiale
Les pannes sont des éléments porteurs secondaires du système de toiture qui soutiennent les panneaux de toiture. Disposées perpendiculairement aux poutres de toiture, elles transfèrent les charges permanentes, les charges variables et les charges dues au vent des panneaux de toiture vers les poutres de toiture ou les chevrons de l’ossature rigide. Les formes courantes comprennent les pannes à profil en C, en Z, en H et à tube carré. Parmi celles-ci, les pannes à parois minces formées à froid en C et en Z sont les plus largement utilisées dans les bâtiments légers à ossature portique en raison de leur faible poids et de leur facilité d’installation. Les pannes à profil en Z peuvent être superposées pour former des portées continues, ce qui réduit les moments de flexion à mi-portée ; les pannes à profil en C sont simples à fabriquer et à assembler. Des tiges de flèche et des entretoises sont généralement installées entre les pannes afin de réduire la longueur effective hors plan de la toiture.
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Rubriques communes | Profilé en C, profilé en Z, tube carré, poutre en H |
| Hauteur de la section | C120~C350, Z120~Z350 |
| Plage d'épaisseur des parois | mm ~ 3,5 mm |
| Matériau | Q235B/Q355B (couche de galvanisation ≥ 180 g/m²) |
| Espacement | m ~ 1,5 m (en fonction du type de panneau et de la charge) |
| Portée | Pour les portées de 6 m à 9 m avec appuis simples, les profilés en Z continus peuvent être plus grands |
| Méthode de connexion | Vis autotaraudeuses pour les panneaux de toiture, boulons pour les chevrons de la charpente rigide |
| Accessoires | Tige de suspension, tube d'écartement pour panne en acier, entretoise, renfort de semelle |
| Traitement anticorrosion | Galvanisé (par défaut) ou peint après le formage de l'acier en bande |
| Norme d'exécution | GB 51022, GB/T 6725 |
Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Légèreté, économie d'acier: Les pannes à parois minces formées à froid permettent d'économiser entre 30 % et 50 % d'acier par rapport aux pannes en poutre en H. | Il convient de prêter attention aux dommages causés par la corrosion sur les éléments à parois minces : les rayures sur la couche de galvanisation apparues lors du transport ou de l'installation doivent être retouchées, faute de quoi la rouille s'installe facilement. |
| Installation facile: Les longueurs des pannes C/Z peuvent être personnalisées et assemblées par boulonnage sur place, ce qui garantit une construction rapide. | Nécessite des tirants de flèche pour contrer la torsion : les pannes sont particulièrement sensibles au flambage par flexion-torsion le long de la pente du toit ; les tirants de flèche doivent être installés conformément aux spécifications. |
| Les sections en Z peuvent se chevaucher de manière continue: Réduit les moments de flexion au milieu de la portée, ce qui permet d'utiliser des profilés de pannes de section plus petite. | Flexion inverse des pannes dans les zones soumises à une portance éolienne : les angles de toiture sont soumis à une forte aspiration due au vent ; la conception des pannes doit tenir compte des conditions de flexion inverse. |
| Système d'accessoires abouti: Les barres de flèche, les tubes d'espacement pour pannes en acier et les entretoises de semelle sont standardisés, ce qui permet de réaliser des économies globales intéressantes. | Risque de fuite au niveau des vis autotaraudeuses : les raccords entre les panneaux et les pannes nécessitent l'utilisation de rondelles étanches et un perçage standard. |
| Galvanisé, résistant à la corrosion: La protection anticorrosion est assurée en usine ; aucun travail de peinture n'est nécessaire sur site, ce qui réduit les coûts d'entretien. | Limite d'épaisseur de paroi : lorsque l'épaisseur dépasse 3,5 mm, on utilise généralement des poutres en H ou des tubes carrés pour garantir la capacité portante. |
Questions fréquentes
Quels sont les différents types de pannes ?
Profilés en C, en Z, tubes carrés, pannes en H. Les profilés de type C/Z sont couramment utilisés pour les installations légères.
Comment choisir entre les pannes en C et en Z ?
Les pannes en Z peuvent se chevaucher en continu, ce qui permet d'économiser de l'acier ; les pannes en C sont faciles à fabriquer et à installer, et sont souvent utilisées pour les portées plus courtes.
Quel est l'espacement recommandé entre les pannes ?
Généralement entre 0,5 et 1,5 m, en fonction de la rigidité des panneaux de toiture et des calculs de charge.
Pourquoi installer des tiges de tension sur les pannes ?
Afin de réduire la longueur effective hors plan des pannes et d'éviter le flambage par flexion-torsion.
De quel matériau sont faites les pannes ?
Bandes d'acier galvanisées à chaud de type Q235B/Q355B, généralement avec une épaisseur de revêtement de zingage ≥ 180 g/m².
Comment les pannes sont-elles fixées aux panneaux de toiture ?
Fixation aux pannes à l'aide de vis autotaraudeuses (avec rondelles étanches) traversant les panneaux, ou à l'aide de supports encastrés spécifiques.
À quoi sert un renfort de bride ?
Relie les pannes à la semelle inférieure du chevron à cadre rigide, empêchant ainsi la semelle inférieure de se déformer sous l'effet de la compression.
Quelle est la portée habituelle d'une panne ?
Les sections en C (à simple appui) mesurent généralement entre 6 et 8 m ; les sections en Z (à chevauchement continu) peuvent atteindre 9 m ou plus.
Les pannes galvanisées doivent-elles être peintes sur chantier ?
En règle générale, non ; les zones rayées lors du transport ou de l'installation doivent être retouchées avec de la peinture antirouille.
Quels sont les points à prendre en compte pour la conception des pannes dans les zones exposées à des vents violents ?
Les pannes situées dans les zones de succion due au vent aux bords et aux angles doivent faire l'objet d'une vérification de la flexion inverse, et les boulons de fixation ainsi que les tirants de tension doivent être renforcés.
Tige de suspension pour châssis spatial
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Matériaux courants | HPB300, acier rond (Q235) |
| Diamètre | (généralement φ12) |
| Espacement de la mise en page | En fonction de la portée des pannes : de 4 à 6 m, généralement 1 rangée ; de 6 à 9 m, généralement 2 rangées ; au-delà de 9 m, généralement 3 rangées. |
| Méthode de connexion | Extrémités filetées, boulonnées à l'âme de la panne |
| Accessoires | Tige de renfort diagonale, tube d'écartement pour panne en acier (tube) |
| Position de montage | Près de la semelle supérieure ou au centre de l'âme de la panne |
| Exigences en matière de tension | Il doit être tiré bien droit et tendu lors de la pose ; aucun jeu n'est autorisé. |
| Traitement anticorrosion | Galvanisation à chaud ou peinture antirouille |
| Outils d'installation | Clé, tendeur |
| Norme d'exécution | GB 51022 |
Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Structure simple: Les tiges de suspension rondes en acier sont faciles à trouver et peu coûteuses. | Il faut veiller à bien régler la tension : si elle est trop faible, le soutien sera insuffisant ; si elle est trop forte, cela risque de déformer les pannes. |
| Améliore considérablement la stabilité des pannes: Réduit la longueur effective hors plan des pannes, ce qui empêche le flambage par flexion-torsion. | Risque de rouille : l'acier rond fin rouille facilement ; il nécessite une galvanisation ou une peinture, ainsi qu'un entretien régulier. |
| Installation facile: Extrémités filetées, assemblage par boulonnage sur site, montage rapide. | Points de raccordement susceptibles de se desserrer : les écrous peuvent se desserrer sous l'effet de vibrations prolongées ; des contrôles réguliers sont nécessaires. |
| Réglable: La tension de la tige de suspension peut être réglée avec précision à l'aide d'écrous. | Une densification est nécessaire dans les zones exposées à des vents violents : les pentes raides et les zones de forte aspiration due au vent nécessitent un espacement plus dense des tiges de suspension. |
| Système d'accessoires abouti: Forme un système de contreventement complet comprenant un tube d'écartement en acier pour pannes, des tirants diagonaux et des entretoises. | Ne résiste pas à la compression : les tiges de suspension ne supportent que la traction ; les zones soumises à la compression nécessitent l'utilisation de tubes d'espacement en acier pour les pannes. |
Questions fréquentes
À quoi sert une tige de suspension ?
Relie les pannes adjacentes, réduit la longueur effective hors plan des pannes et empêche le flambage latéral et la torsion.
De quel matériau sont-elles faites et quel est leur diamètre, les tiges de suspension ?
Généralement de l'acier rond HPB300, d'un diamètre compris entre φ12 et φ14.
Comment les tiges de suspension sont-elles fixées ?
Les extrémités filetées traversent l'âme de la panne et sont serrées à l'aide de doubles écrous.
Quelle est la différence entre une tige de suspension et un amortisseur ?
Les barres de suspension supportent la traction ; les entretoises (tubes d'espacement des pannes en acier) supportent à la fois la traction et la compression, et sont utilisées au niveau des faîtes et des avant-toits.
À quelle fréquence faut-il installer une rangée de tiges de tension ?
En fonction de la portée : 4 à 6 m, généralement 1 rangée ; 6 à 9 m, généralement 2 rangées ; > 9 m, généralement 3 rangées.
Peut-on souder des barres de suspension aux pannes ?
Généralement fixées par des vis ; la soudure n'est pas recommandée afin d'éviter d'endommager la couche galvanisée et les pannes.
Que faire si une tige de suspension se détend ?
Resserrez les écrous ou remplacez-les si nécessaire.
Les lisses murales ont-elles besoin de tiges de renfort ?
Oui, les pannes murales ont également besoin de tirants de flèche pour garantir la stabilité hors plan.
Quel est le principe de disposition des tirants de flèche diagonaux ?
Disposés de part et d'autre de la faîtière et de l'avant-toit, formant des ensembles triangulaires stables grâce à des entretoises.
Comment protéger les tiges de suspension contre la corrosion ?
Il est préférable d'opter pour une galvanisation à chaud, ou pour deux couches de peinture antirouille + une couche de finition.
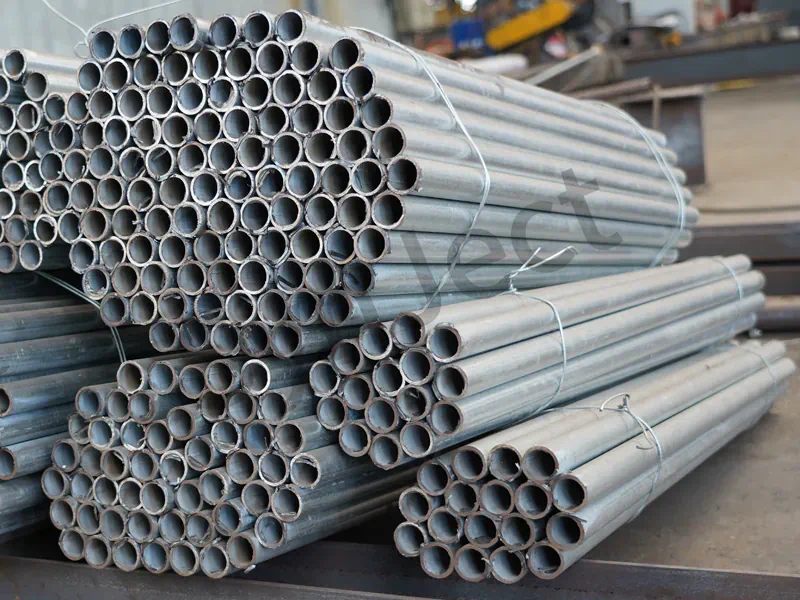
Tube d'écartement pour pannes de structure spatiale
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Caractéristiques techniques communes | φ32×2.0~2.5 |
| Matériau | Tuyau en acier soudé Q235 ou tuyau en acier galvanisé |
| Longueur | Égal à l'espacement des pannes (environ 0,5 à 1,5 m) |
| Position de montage | Emplacements des faîtes, des avant-toits et des barres de tension nécessitant une résistance à la compression |
| Lien avec la canne Sag Rod | Enfilée sur la tige de suspension ronde en acier, ses deux extrémités étant fermement plaquées contre les pannes |
| Méthode de connexion | La tige de suspension traverse le manchon et est bloquée par des écrous aux deux extrémités |
| Traitement anticorrosion | Galvanisation à chaud ou peinture antirouille |
| Fonction | Permet au système de tiges de flèche de supporter à la fois la traction et la compression |
| Accessoires | Tige de flèche en acier ronde, tige de flèche diagonale |
| Norme d'exécution | GB 51022 |
Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Structure simple: Tuyau en acier ordinaire enfilé sur la tige de suspension, faible coût. | Longueur exacte requise : si elle est trop longue, elle ne s'ajustera pas correctement ; si elle est trop courte, il y aura un espace ; une prise de mesures sur place est nécessaire. |
| Permet aux tiges de flèche de supporter la compression: Résout le problème lié au fait que les tiges de suspension en acier rond ne supportent pas la compression, permettant ainsi de former des entretoises stables. | Les deux extrémités doivent être bien ajustées : une fois installées, elles doivent épouser parfaitement les âmes des pannes, sans laisser d'espace. |
| Installation facile: S'installe en même temps que les tiges de suspension, sans nécessiter de soudure supplémentaire. | Risque de rouille : les parois minces des tuyaux nécessitent une galvanisation pour assurer leur protection contre la corrosion. |
| Normalisé: Les caractéristiques techniques correspondent à l'espacement des pannes, ce qui facilite le choix. | Jeu avec la tige de suspension : le diamètre intérieur du manchon doit être supérieur de 2 à 4 mm à celui de la tige de suspension afin de faciliter son insertion. |
| Améliore la rigidité globale de la toiture: Forme, avec les tirants de flèche et les tirants de flèche diagonaux, un système géométrique invariant. | Impossible de remplacer les tirants diagonaux : les entretoises à manchon doivent toujours fonctionner de concert avec les tirants diagonaux pour former un système complet. |
Questions fréquentes
Qu'est-ce qu'un tube d'espacement pour pannes en acier ?
Un petit tube d'écartement en acier placé sur une tige de tension ronde en acier, transformant ainsi le système de tiges de tension en une entretoise capable de supporter la compression.
Quelles sont les spécifications applicables aux tubes d'espacement pour pannes en acier ?
Généralement, des tubes en acier galvanisé de φ32 × 2,0 à 2,5.
Comment fonctionnent ensemble les tubes d'écartement pour pannes en acier et les tiges de contre-flèche ?
La tige de flèche traverse le manchon ; les extrémités du manchon s'appuient fermement contre les âmes des pannes, et les extrémités de la tige de flèche sont bloquées à l'aide d'écrous.
Où utilise-t-on les tubes d'écartement pour pannes en acier ?
Les faîtes, les avant-toits et autres zones soumises à la fois à la traction et à la compression.
Quelle est la longueur de la manche ?
Égal à l'entraxe des pannes, généralement compris entre 0,5 et 1,5 m.
Est-ce que ça peut fonctionner sans manchon ?
Non, les tiges de suspension rondes en acier standard ne peuvent supporter que la traction ; les zones de compression doivent être équipées de tiges à manchon.
Comment assurer la protection anticorrosion d'un tube d'écartement pour pannes en acier ?
Il est préférable d'opter pour une galvanisation à chaud ou une peinture antirouille.
Faut-il souder les extrémités du manchon ?
Non, les écrous de la tige de suspension se serrent fermement pour que le manchon soit bien serré.
Quel est le lien entre les tubes d'écartement des pannes en acier et les tirants de contre-flèche ?
Au niveau de la crête, des tirants diagonaux et des entretoises à manchon forment un ensemble triangulaire stable.
Un manchon peut-il servir directement de panne ?
Non, les tubes d'espacement des pannes en acier ne servent que de renforts et ne supportent pas les charges du toit.
Gouttières en acier à ossature spatiale
Les gouttières en acier sont des éléments métalliques en forme de rigole installés sur les bords des toits des usines et des bâtiments afin de recueillir et d'évacuer les eaux de pluie ; elles sont généralement placées le long des avant-toits ou sous forme de gouttières internes dans les noues, et sont reliées aux descentes pluviales par des évacuateurs. Selon leur matériau, elles peuvent être classées en gouttières en acier galvanisé, en acier inoxydable (201/304) et en acier prélaqué ; selon leur disposition, en gouttières extérieures (suspendues à l'extérieur des avant-toits) et en gouttières intérieures (encastrées dans la toiture). La conception des gouttières doit tenir compte du bassin versant, de l'intensité des précipitations, de la pente du fond et de la taille des évacuateurs afin d'éviter tout débordement, refoulement ou fuite lors des averses.
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Matériaux courants | Acier galvanisé, acier inoxydable 304/316, tôle d'acier prélaquée |
| Épaisseur de la plaque | mm ~ 4,0 mm |
| Formulaires de section | Rectangulaires, trapézoïdaux, courbes |
| Dimensions courantes | Largeur : 300 à 1 200 mm, profondeur : 150 à 800 mm |
| Pente | Pente longitudinale du fond de la gouttière ≥ 0,5 % (en pente vers le dalot) |
| Espacement des dalots | m (calculé en fonction du volume des précipitations) |
| Connexion | Soudé ou agrafé, chevauchement ≥ 100 mm |
| Anticorrosion | L'acier inoxydable ne nécessite aucun traitement anticorrosion ; l'acier galvanisé ou prélaqué doit être entretenu en fonction de l'environnement. |
| Accessoires | Dégorgeoirs, descentes pluviales, supports de gouttières, embouts |
| Norme d'exécution | GB 50015 « Norme relative à la conception des réseaux d'alimentation en eau et d'évacuation des eaux usées des bâtiments », GB 51022 |
Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Drainage organisé: Empêche l'eau de pluie de ruisseler de manière aléatoire sur les murs et les fondations. | Soudures susceptibles de présenter des fuites : un soudage de mauvaise qualité sur chantier entraîne des fuites ; des essais complets de soudage et d'étanchéité sont nécessaires. |
| Matériaux résistants à la corrosion: Les gouttières en acier inoxydable peuvent être utilisées dans des environnements humides et corrosifs. | Les régions froides nécessitent une protection contre le gel : les gouttières intérieures situées dans les zones froides doivent être isolées pour éviter qu'elles ne gèlent. |
| Préfabrication en usine: Fabriqué en segments, assemblé sur place, montage rapide. | Risques d'obstruction : les feuilles et la poussière bouchent facilement les dalots ; un nettoyage régulier est nécessaire. |
| Une apparence soignée: Les gouttières métalliques s'harmonisent esthétiquement avec les façades des bâtiments. | Les environnements corrosifs nécessitent des matériaux spécifiques : dans les zones chimiques ou côtières, il faut utiliser de l'acier inoxydable 316 ou un revêtement galvanisé renforcé. |
| Personnalisable: Dimensions et formes des sections transversales adaptées aux besoins architecturaux et de drainage. | Il faut tenir compte de la dilatation thermique : les gouttières longues doivent être équipées de joints de dilatation ou de supports coulissants. |
Questions fréquentes
Quels sont les matériaux utilisés pour la fabrication des gouttières en acier ?
Généralement : tôle d'acier galvanisée, acier inoxydable 304/316, tôle d'acier prélaquée.
Quelle est l'épaisseur des plaques de gouttière ?
Généralement entre 1,0 et 4,0 mm ; les gouttières en acier à grande portée utilisent des tôles épaisses ou des supports de gouttière supplémentaires.
Quelle est la différence entre les gouttières en acier extérieures et intérieures ?
Les gouttières en acier extérieures sont fixées à l'extérieur des avant-toits ; les gouttières en acier intérieures sont encastrées dans la toiture, encadrées par les pans de toit.
Quelle est la pente de la gouttière ?
La pente longitudinale du fond est généralement ≥ 0,5 %, en descente vers le dalot.
Quel est l'espacement entre les dalots ?
En règle générale, ≤ 30 m ou un par travée, en fonction de l'intensité des précipitations locales et de la superficie du bassin versant.
Comment traite-t-on les soudures des gouttières ?
Des essais d'étanchéité sont effectués une fois le soudage terminé, puis des revêtements anticorrosion ou imperméables sont appliqués à l'extérieur.
Comment protéger les gouttières en acier contre la corrosion ?
L'acier inoxydable fait exception ; les tôles galvanisées sont recouvertes d'une couche de finition ; les zones exposées à des produits chimiques utilisent de l'acier inoxydable 316.
Quels sont les points à prendre en compte concernant les gouttières en acier dans les régions froides ?
Les gouttières internes en acier doivent être isolées pour éviter les fissures dues au soulèvement par le gel et le gel des dalots.
Comment gère-t-on la dilatation des gouttières ?
Les longueurs supérieures à 30 m nécessitent des joints de dilatation ou la présence, à l'une des extrémités, d'un support coulissant.
Comment réparer des gouttières en acier qui fuient ?
Nettoyez les soudures, ressoudez-les, appliquez un revêtement imperméable ou remplacez les segments de tôle si nécessaire.
Certificat de qualification
Vos projets bénéficient d'une protection conforme aux normes internationales les plus strictes. De la norme CE (EN 1090) à la norme ISO 9001, nos certifications ne sont pas que des simples certificats sur papier : elles reflètent la rigueur qui caractérise notre travail au quotidien dans nos ateliers.




Avez-vous des plans ou un BOQ ?
Projets associés
Projets dans le cadre desquels ce sous-système a été conçu en détail, fabriqué et livré dans le cadre du lot de travaux de structure.
SynJect : Échelle. Précision. Certitude.
SYNJECT propose des solutions complètes en matière de structures métalliques, conçues pour la chaîne de valeur mondiale. Qu'il s'agisse d'investisseurs à la recherche d'un retour sur investissement ou d'ingénieurs exigeant une conformité parfaite, nous transformons des plans complexes en réalisations solides, dans le respect des délais et sans heurts.
Du plan au chantier. Zéro frottement.



Ingénierie détaillée
Grâce à l'utilisation de plateformes BIM de pointe telles que Tekla Structures, la modélisation 3D détaillée et les plans d'atelier sont réalisés dans le strict respect de la norme AISC-360 ou de l'Eurocode 3 (EN 1993). Les conceptions des assemblages sont rigoureusement vérifiées, et les plans de fabrication sont générés selon les normes de tolérance de la norme ISO 2768-m. Une détection à 100 % des interférences avec les principaux systèmes architecturaux et de génie civil (MEP) est effectuée afin de garantir l'absence totale de conflits structurels lors du montage sur chantier.
Imbrication et optimisation des matériaux
Les plans d'imbrication intelligents sont réalisés à l'aide de logiciels avancés tels que FastCAM/SigmaNEST, conformément aux normes dimensionnelles EN 10029 / ASTM A6. En tenant compte du trait de coupe (2 mm à 5 mm selon l'épaisseur de la tôle) et des marges de contraction thermique, le taux d'utilisation de la matière première dépasse 92 %. Les chutes sont suivies numériquement à l'aide de codes-barres afin de garantir une traçabilité à 100 % des rapports d'essai d'usine (MTR).
Contrôle à la réception des matières premières
Tout l'acier de construction (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) doit être accompagné de rapports d'essais en usine (MTR) conformes à la norme EN 10204 3.1. Le contrôle qualité à la réception effectue des contrôles dimensionnels et visuels à 100 % conformément aux normes ASTM A6 / EN 10029, en vérifiant les tolérances d'épaisseur (classe A/B) et l'intégrité interne de la lamination par contrôle par ultrasons (UT) selon la norme ASTM A435. La composition chimique et les propriétés mécaniques sont vérifiées par échantillonnage par des laboratoires tiers accrédités.
Découpe CNC et préparation des arêtes
Le profilage des tôles et la découpe des composants sont réalisés à l'aide d'équipements CNC : oxycoupage, plasma haute définition et laser à fibre de plusieurs kW. La qualité de la surface de coupe est strictement conforme à la norme EN ISO 9013 en matière de perpendicularité et de rugosité de surface ±2,5°, avec une tolérance de 3/4. Des machines de chanfreinage CNC multiaxiales réalisent des angles de chanfrein pour la préparation des soudures avec une tolérance de ±2,5° et des dimensions de la face de racine avec une tolérance de ±1,0 mm.
Redressage des déformations dues au soudage
Le soudage est exclusivement réalisé par des soudeurs certifiés AWS D1.1 ou EN ISO 9606, selon des spécifications de procédure de soudage (WPS) qualifiées et étayées par des dossiers de qualification de procédure (PQR) conformément aux normes AWS D1.1 / ISO 15614. Le soudage à l'arc submergé (SAW) et le soudage à l'arc avec fil fourré (FCAW) sont les techniques principalement utilisées pour les soudures à pénétration complète (CJP) et les soudures d'angle. L'apport thermique est strictement contrôlé, ce qui permet d'atteindre des niveaux de qualité de soudure conformes à la norme ISO 5817, niveau de qualité B, ou aux normes AWS D1.1.
Contrôles non destructifs (NDT)
La déformation angulaire, le cambrage et l'inclinaison post-soudage sont corrigés à l'aide de redresseurs de brides hydrauliques automatisés et d'un redressage thermique contrôlé à la flamme. Les températures de chauffage des aciers à haute résistance et faiblement alliés (HSLA) sont strictement maintenues entre 600 °C et 650 °C (refroidissement à l’air, sans trempe à l’eau) afin d’éviter toute dégradation microstructurale. Les tolérances de rectitude après redressage sont de ± 3 mm, conformément à la norme EN 1090-2, classe d’exécution 2 (EXC2), et aux normes COSP de l’AISC.
Montage d'essai et alignement en atelier
Les protocoles de NDT sont mis en œuvre par du personnel certifié ISO 9712 / ASNT niveau II. 100 % des soudures critiques à pénétration complète (CJP) sont soumises à un contrôle par ultrasons (UT selon les normes ISO 17640 / ASTM E164) ou à un contrôle par particules magnétiques (MT selon les normes ISO 17638 / ASTM E709). Des essais radiographiques (RT) sont effectués sur demande pour les sections de forte épaisseur. L'acceptation des soudures est strictement conforme au niveau d'acceptation 1 de la norme ISO 11666 ou aux critères de la norme AWS D1.1.
Préparation des surfaces et revêtement protecteur
Les géométries complexes, les fermes à grande portée et les charpentes lourdes font l'objet d'un montage d'essai physique à l'échelle 1:1 ou d'un montage virtuel par numérisation laser 3D de haute précision, conformément aux exigences des normes EN 1090-2 et AISC. L'alignement des trous de boulons est vérifié (taux de conformité ≥ 95 % pour les boulons à haute résistance), et les cotes critiques (portée, cambrure, alignement spatial en 3D) sont contrôlées dans des limites de tolérance strictes (±2,0 mm) afin d'éliminer les risques liés à l'ajustement sur chantier.
Mesurer l'épaisseur du film de peinture
Les éléments structurels sont soumis à un grenaillage automatisé afin d'atteindre un niveau de propreté conforme aux normes SSPC-SP10 / NACE n° 2 / ISO 8501-1 Sa 2,5, avec un profil de surface (profondeur d'ancrage) compris entre 45 et 75 μm. Des revêtements protecteurs haute performance sont appliqués à l’aide d’une technologie de projection sans air, conformément à la norme ISO 12944 (environnements corrosifs de classe C3 à CX), comprenant des apprêts époxy inorganiques/organiques riches en zinc, des couches intermédiaires époxy à base d’oxyde de fer micacé et des couches de finition en polyuréthane ou en fluorocarbone. L’épaisseur du film sec (DFT) est vérifiée à l’aide de jauges magnétiques étalonnées, dans le strict respect de la règle des 90/10.
Contrôle qualité final et certification
Le contrôle qualité final (FQC) consiste en un audit complet et global, portant sur l'aspect esthétique de la peinture (absence totale de coulures, de piqûres ou d'affaissements), la géométrie critique, l'espacement des trous de boulons et la traçabilité des marquages des composants, qu'ils soient réalisés au laser ou au pochoir. Un rapport complet sur les données de fabrication (MDR) — comprenant les rapports de contrôle de fabrication (MTR), les rapports de contrôles non destructifs (NDT), les registres d’inspection des revêtements et les certificats de conformité — est établi afin de justifier le marquage CE (déclaration de performance (DoP) selon la norme EN 1090) et la réception finale selon les normes AISC.
Emballage pour l'exportation et protection logistique
Les emballages de protection sont conçus pour le fret maritime en conteneurs (40HQ/OT/FR) et en vrac, dans des conditions de transport maritime difficiles. Les éléments structurels sont regroupés sur des patins en acier très résistants et cerclés à l’aide de sangles en acier à haute résistance. Les raccords usinés et les surfaces de contact sont enveloppés d’un film anticorrosion VCI, d’un rembourrage en mousse EPE et de coussins en caoutchouc épais. L’ensemble du matériel d’emballage en bois est entièrement conforme aux normes phytosanitaires NIMP 15 et aux règles de l’OMI relatives à l’arrimage et à l’arrimage des cargaisons (CSS).
Montage sur site et gestion de chantier à l'échelle mondiale
Nous proposons des services internationaux de supervision du montage sur site et de construction EPCM « clé en main », dans le respect des protocoles de sécurité OSHA 1926, du COSP de l’AISC et des normes de montage EN 1090-2. Les équipes de chantier, dirigées par des ingénieurs HSE et QA/QC multilingues, utilisent des stations totales de haute précision pour maintenir l'aplomb des structures dans une tolérance de H/1000 (≤ 25 mm max.). Le serrage des boulons structurels à haute résistance est réalisé à l’aide de clés calibrées ou selon la méthode du « tour de clé », avec une documentation complète de contrôle du couple d’application à 100 %.
Obtenez votre devis et votre plan de coûts en 24 heures
Découvrez combien vous pouvez économiser en tonnage d'acier et en frais de transport maritime avant le début de la fabrication
Réduction du poids de l'acier
La modélisation 3D 1:1 dans Tekla optimise les rapports poutre-poteau afin d'éliminer les coûts liés aux matériaux superflus.
Vérification de code sans conflit
Vérifié conformément à la norme EN 1090 et aux charges locales dues au vent et aux séismes.
Revue d'ingénieur à ingénieur
Vérifié par nos ingénieurs en chef — Aucun appel commercial insistant, uniquement des données exploitables et des prix d'usine.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
Ingénieurs en chef en ligne
🔒 100 % confidentiel et sécurisé, sans spam









