
Inicio / Productos / Estructura de armazón espacial / Sistema estructural secundario

Sistema estructural secundario

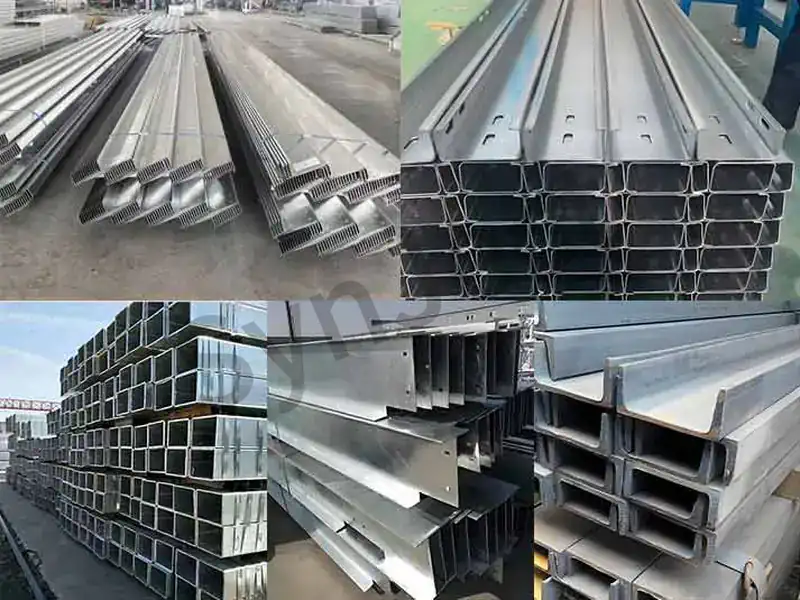
Correas y canaletas de acero que conforman el sistema estructural secundario de una estructura de armazón espacial
Se suministran correas en forma de Z, C o H soldadas por alta frecuencia, conformadas en frío, para una estructura de pórtico espacial

Vigas de estructura espacial

Las correas son elementos secundarios de soporte en el sistema de cubierta que sostienen los paneles del tejado. Dispuestas perpendicularmente a las vigas de la cubierta, transfieren las cargas muertas, las cargas vivas y las cargas de viento desde los paneles del tejado a las vigas de la cubierta o a las vigas del armazón rígido. Entre las formas más comunes se encuentran las correas de sección en C, en Z, en H y de tubo cuadrado. De entre ellas, las correas de pared delgada conformadas en frío con sección en C y en Z son las más utilizadas en edificios ligeros con estructura de pórtico, debido a su peso reducido y a su fácil instalación. Las correas de sección en Z pueden solaparse para formar luces continuas, lo que da lugar a momentos flectores más pequeños en el centro de la luz; las correas de sección en C son sencillas de fabricar y conectar. Normalmente se instalan varillas de soporte y puntales entre las correas para reducir la longitud efectiva fuera del plano de la cubierta.

Especificaciones técnicas

Parámetro Especificaciones
Secciones comunes Perfil en C, perfil en Z, tubo cuadrado, viga en H
Altura de la sección C120~C350, Z120~Z350
Rango de espesor de pared mm ~ 3,5 mm
Material Q235B/Q355B (capa galvanizada ≥180 g/m²)
Espaciado m ~ 1,5 m (depende del tipo de panel y de la carga)
Envergadura Con soporte simple, de 6 m a 9 m; los perfiles en Z continuos pueden ser más largos.
Método de conexión Tornillos autorroscantes para los paneles del tejado; pernos para las vigas del armazón rígido
Accesorios Varilla de suspensión, tubo espaciador de correas de acero, puntal, refuerzo de brida
Tratamiento anticorrosivo Galvanizado (por defecto) o pintado tras el conformado del acero en banda
Norma de ejecución GB 51022, GB/T 6725

Los valores corresponden a la gama que fabricamos habitualmente. Las dimensiones, calidades y sistemas de recubrimiento específicos de cada proyecto se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Peso ligero, ahorro de acero: Las correas de pared delgada conformadas en frío permiten ahorrar entre un 30 % y un 50 % de acero en comparación con las correas de viga en H. Hay que prestar atención a los daños por corrosión en los elementos de paredes delgadas: los arañazos en la capa galvanizada que se produzcan durante el transporte o la instalación deben retocarse; de lo contrario, aparecerá óxido con facilidad.
Instalación sencilla: Las longitudes de las correas C/Z se pueden personalizar y atornillar in situ, lo que garantiza una construcción rápida. Requiere varillas de soporte para la torsión: las correas son propensas a sufrir pandeo por flexión y torsión a lo largo de la pendiente del tejado; las varillas de soporte deben colocarse tal y como se ha previsto en el proyecto.
Las secciones en Z pueden solaparse de forma continua: Reduce los momentos flectores en el centro del vano, lo que permite utilizar secciones transversales de correas más pequeñas. Flexión inversa de las correas en zonas de empuje del viento: Las esquinas del tejado están sometidas a una gran succión del viento; el diseño de las correas debe tener en cuenta las condiciones de flexión inversa.
Sistema accesorio maduro: Las barras de flexión, los tubos espaciadores de correas de acero y los tirantes de brida están estandarizados, lo que ofrece una buena relación calidad-precio en general. Riesgo de fugas en los tornillos autorroscantes: Las uniones entre los paneles y las correas requieren arandelas impermeables y una perforación estándar.
Galvanizado anticorrosión: El tratamiento anticorrosión se realiza de fábrica, por lo que no es necesario pintarlo in situ y los costes de mantenimiento son bajos. Límite de espesor de la pared: cuando el espesor supera los 3,5 mm, se suele recurrir a vigas en H o tubos cuadrados para garantizar la capacidad de carga.

Preguntas frecuentes

¿Qué tipos de correas hay?

Perfiles de sección en C, en Z, tubos cuadrados y vigas en H. Los perfiles de tipo C y Z son habituales en las instalaciones ligeras.

Las correas en Z pueden solaparse de forma continua y permiten ahorrar acero; las correas en C son fáciles de fabricar e instalar, y suelen utilizarse para luces más cortas.

Normalmente entre 0,5 y 1,5 m, en función de la rigidez de los paneles del techo y de los cálculos de carga.

Para reducir la longitud efectiva fuera del plano de las correas y evitar el pandeo por flexión y torsión.

Banda de acero galvanizado por inmersión en caliente Q235B/Q355B, normalmente con un espesor de galvanizado ≥180 g/m².

Se fija a las correas mediante tornillos autorroscantes (con arandelas impermeables) que atraviesan los paneles, o mediante soportes ocultos específicos.

Une las correas al alma inferior de la viga del armazón rígido, evitando que el alma inferior sufra pandeo por compresión.

Las secciones en C (con soporte simple) suelen tener una longitud de entre 6 y 8 m; las secciones en Z (superpuestas de forma continua) pueden alcanzar los 9 m o más.

Por lo general, no; las zonas rayadas durante el transporte o la instalación requieren un retoque con pintura antioxidante.

Las correas situadas en las zonas de succión eólica de los bordes y las esquinas deben someterse a una verificación de flexión inversa, y es necesario reforzar los pernos de unión y las barras de tensión.

Varilla de sag

Barra de suspensión del bastidor espacial

Las barras de flexión (vigas de apoyo de alero) son elementos de tracción de acero redondos y delgados que se instalan en los sistemas de vigas de techo y de pared de las estructuras de acero ligero. Conectan las correas adyacentes para reducir la longitud efectiva fuera del plano de los elementos, evitando así que las correas sufran flexión lateral y deformación torsional bajo la acción de las cargas de viento, el peso propio y las cargas del tejado. Las barras de flexión suelen fabricarse con acero redondo HPB300, con diámetros habituales de φ12 o φ14, y se conectan al alma de la correa mediante extremos doblados o roscados con pernos. Las barras de flexión diagonales y los puntales se instalan normalmente en la cumbrera de los tejados de doble vertiente para formar un sistema triangular geométrico estable e invariable.

Especificaciones técnicas

Parámetro Especificaciones
Materiales habituales Acero redondo HPB300 (Q235)
Diámetro (normalmente φ12)
Espaciado en la maquetación En función de la luz de las correas: de 4 a 6 m, normalmente 1 fila; de 6 a 9 m, normalmente 2 filas; y por encima de 9 m, normalmente 3 filas.
Método de conexión Extremos roscados, atornillados al alma de la correa
Accesorios Barra de suspensión diagonal, tubo espaciador para correas de acero (tubo)
Posición de instalación Cerca del reborde superior o del centro del alma de la correa
Requisitos de tensado Durante la instalación, debe tirarse en línea recta y tensarse; no debe quedar holgura alguna.
Tratamiento anticorrosivo Galvanizado en caliente o pintura antioxidante
Herramientas de instalación Llave, tensor
Norma de ejecución GB 51022

Los valores corresponden a la gama que fabricamos habitualmente. Las dimensiones, calidades y sistemas de recubrimiento específicos de cada proyecto se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Estructura sencilla: Las varillas redondas de acero para el pendeo son fáciles de conseguir y económicas. Hay que controlar el grado de tensión: si está demasiado flojo, no ofrece sujeción; si está demasiado tenso, puede deformar las correas.
Mejora notablemente la estabilidad de las correas: Reduce la longitud efectiva fuera del plano de las correas, lo que evita el pandeo por flexión y torsión. Riesgo de oxidación: El acero redondo de sección delgada se oxida con facilidad; requiere galvanizado o pintura, así como mantenimiento.
Instalación sencilla: Extremos roscados, montaje con pernos in situ, construcción rápida. Nudos de unión propensos a aflojarse: las tuercas pueden aflojarse debido a la vibración prolongada; es necesario realizar comprobaciones periódicas.
Ajustable: La tensión de la barra de suspensión se puede ajustar con precisión mediante tuercas. Es necesario aumentar la densidad en zonas con vientos fuertes: las pendientes pronunciadas y las zonas con gran succión eólica requieren una mayor densidad en la disposición de las varillas de sujeción.
Sistema accesorio maduro: Forma un sistema de arriostramiento completo con un tubo espaciador de correas de acero, tirantes diagonales y puntales. No soportan la compresión: las barras de suspensión solo soportan tracción; las zonas de compresión requieren tubos espaciadores de correas de acero.

Preguntas frecuentes

¿Para qué sirve una barra de suspensión?

Une las correas adyacentes, reduce la longitud efectiva de las correas fuera del plano y evita el pandeo lateral y la torsión.

Normalmente, acero redondo HPB300, con un diámetro de φ12 a φ14.

Los extremos roscados atraviesan el alma de la correa y se aprietan con tuercas dobles.

Las varillas de suspensión soportan tracción; los puntales (tubos espaciadores de correas de acero) soportan tanto tracción como compresión, y se utilizan en las cumbreras y los aleros.

En función de la luz: de 4 a 6 m, normalmente 1 fila; de 6 a 9 m, normalmente 2 filas; más de 9 m, normalmente 3 filas.

Por lo general, se fijan con tornillos; no se recomienda soldarlas para evitar dañar la capa galvanizada y las correas.

Vuelve a apretar las tuercas o sustitúyelas si es necesario.

Sí, las vigas de pared (correas de pared) también necesitan varillas de soporte para garantizar la estabilidad fuera del plano.

Colocadas a ambos lados de la cumbrera y del alero, formando unidades triangulares estables con puntales.

Se recomienda el galvanizado en caliente, o bien dos capas de pintura antioxidante más una capa de acabado.

Tubo espaciador para correas de acero

Tubo espaciador para correas de estructura espacial

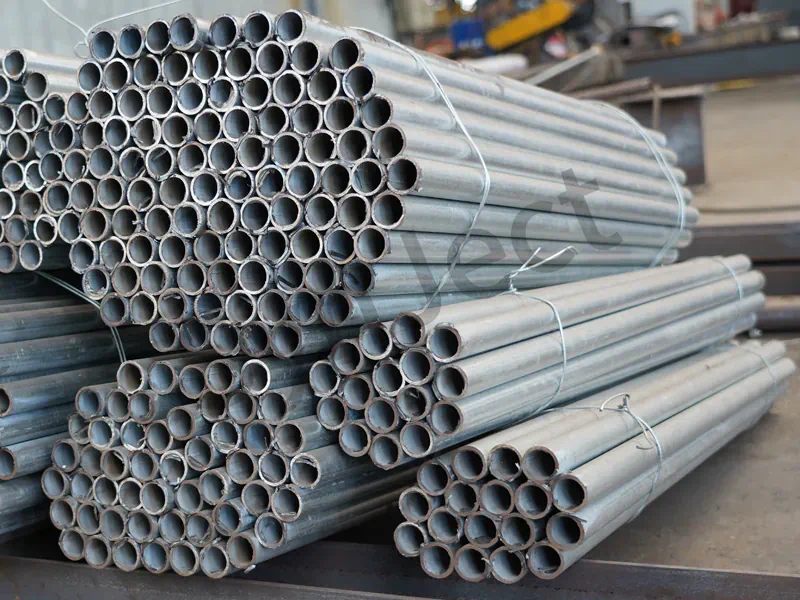
Los tubos espaciadores para correas de acero son tubos cortos de acero que se colocan sobre las varillas redondas de acero de sujeción en estructuras de acero ligero. Junto con las varillas de sujeción, forman puntales que se utilizan en zonas sometidas tanto a tracción como a compresión (como cumbreras, aleros y tejados de pendiente pronunciada). Los tubos espaciadores de correas de acero suelen estar fabricados con tubos de acero soldados Q235 o tubos de acero galvanizado, con diámetros habituales de φ32×2,0~2,5 y longitudes iguales a la distancia entre correas. Los tubos espaciadores de correas de acero convierten el sistema de varillas de flexión de un sistema sometido únicamente a tracción en un elemento sometido a dos fuerzas capaz de soportar compresión, lo que garantiza la invariabilidad geométrica del tejado.

Especificaciones técnicas

Parámetro Especificaciones
Especificaciones comunes φ32×2.0~2.5
Material Tubo de acero soldado Q235 o tubo de acero galvanizado
Longitud Igual que la distancia entre correas (aprox. 0,5~1,5 m)
Posición de instalación Ubicaciones de las cumbreras, los aleros y las barras de soporte que requieren resistencia a la compresión
Relación con la vara de Sag Colocado sobre la barra de suspensión redonda de acero, con ambos extremos bien ajustados contra las correas
Método de conexión La barra de suspensión atraviesa el manguito y queda fijada mediante tuercas en ambos extremos
Tratamiento anticorrosivo Galvanizado en caliente o pintura antioxidante
Función Permite que el sistema de varillas de flexión soporte tanto la tracción como la compresión
Accesorios Barra de suspensión redonda de acero, barra de suspensión diagonal
Norma de ejecución GB 51022

Los valores corresponden a la gama que fabricamos habitualmente. Las dimensiones, calidades y sistemas de recubrimiento específicos de cada proyecto se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Estructura sencilla: Tubo de acero común deslizado sobre la barra de tensión, de bajo coste. Longitud exacta necesaria: si es demasiado larga, no se ajusta bien; si es demasiado corta, queda un hueco; es necesario tomar las medidas in situ.
Permite que las varillas de flexión soporten la compresión: Resuelve el problema de que las barras de sujeción de acero redondo no soporten la compresión, formando puntales estables. Ambos extremos deben quedar bien ajustados: tras la instalación, ambos extremos deben encajar perfectamente en las almas de las correas, sin dejar huecos.
Instalación sencilla: Se instala al mismo tiempo que las barras de flexión, sin necesidad de soldaduras adicionales. Riesgo de oxidación: Las paredes delgadas de las tuberías requieren un galvanizado para protegerlas contra la corrosión.
Estandarizado: Las especificaciones se ajustan a la distancia entre correas, lo que facilita la selección. Holgura con la varilla de suspensión: El diámetro interior del manguito debe ser entre 2 y 4 mm mayor que el de la varilla de suspensión para facilitar su inserción.
Mejora la rigidez general del tejado: Forma un sistema geométrico invariable junto con las varillas de flecha y las varillas diagonales de flecha. No se pueden sustituir las varillas diagonales de suspensión: los puntales de manguito siguen necesitando la colaboración de las varillas diagonales de suspensión para formar un sistema completo.

Preguntas frecuentes

¿Qué es un tubo espaciador para correas de acero?

Un tubo espaciador corto de acero para correas, colocado sobre una barra de tensión redonda de acero, que convierte el sistema de barras de tensión en un puntal capaz de soportar compresión.

Normalmente, tubos de acero galvanizado de φ32 × 2,0~2,5.

La barra de flexión atraviesa el manguito; los extremos del manguito se apoyan firmemente contra las almas de las correas, y los extremos de la barra de flexión se fijan con tuercas.

Cimas, aleros y otras zonas sometidas tanto a tensión como a compresión.

Igual que la distancia entre correas, normalmente entre 0,5 y 1,5 m.

No, las varillas de acero redondas normales solo pueden soportar tracción; las zonas de compresión deben contar con puntales con manguitos.

Se recomienda el galvanizado en caliente o la pintura antioxidante.

No, las tuercas de la barra de suspensión se aprietan firmemente para que el manguito quede bien ajustado.

En la cumbrera, las varillas diagonales de flexión y los puntales de manguito forman una unidad triangular estable.

No, los tubos espaciadores de las correas de acero solo sirven como puntales y no soportan las cargas del tejado.

Canalones de alta resistencia, de acero galvanizado o inoxidable, suministrados para una estructura de pórtico espacial

Canalones de acero con estructura espacial

Los canalones de acero son elementos metálicos dispuestos en los bordes de los tejados de instalaciones y edificios para recoger y evacuar el agua de lluvia; suelen instalarse a lo largo de los aleros o como canalones internos de valle, conectándose a los bajantes a través de desagües. Según el material, se pueden clasificar en canalones de acero galvanizado, de acero inoxidable (201/304) y de acero con recubrimiento de color; según su disposición, en canalones externos (colgados fuera de los aleros) e internos (empotrados en el tejado). El diseño de los canalones debe tener en cuenta la cuenca de captación, la intensidad de las precipitaciones, la pendiente del fondo y el tamaño de los desagües para garantizar que no se produzcan desbordamientos, reflujos ni fugas durante las tormentas.

Especificaciones técnicas

Parámetro Especificaciones
Materiales habituales Acero galvanizado, acero inoxidable 304/316, chapa de acero con recubrimiento de color
Espesor de la chapa mm ~ 4,0 mm
Formularios de la sección Rectangulares, trapezoidales, curvas
Dimensiones habituales Ancho: 300-1200 mm; profundidad: 150-800 mm
Pendiente Pendiente longitudinal del fondo del canalón ≥ 0,5 % (con inclinación hacia el desagüe)
Distancia entre los desagües m (calculado en función del volumen de precipitaciones)
Conexión Soldadas o con costura, solapamiento ≥100 mm
Anticorrosión El acero inoxidable no necesita protección anticorrosiva; el acero galvanizado o pintado debe mantenerse según las condiciones del entorno.
Accesorios Desagües, bajantes, soportes para canalones, tapas de cierre
Norma de ejecución GB 50015 «Norma para el diseño de sistemas de abastecimiento de agua y saneamiento en edificios», GB 51022

Los valores corresponden a la gama que fabricamos habitualmente. Las dimensiones, calidades y sistemas de recubrimiento específicos de cada proyecto se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Drenaje organizado: Evita que el agua de lluvia se deslice sin control por las paredes y los cimientos. Soldaduras propensas a fugas: una soldadura deficiente realizada in situ provoca fugas; es necesario realizar pruebas completas de soldadura y de estanqueidad.
Materiales resistentes a la corrosión: Los canalones de acero inoxidable pueden utilizarse en entornos húmedos y corrosivos. Las regiones frías necesitan protección contra las heladas: los canalones interiores en zonas frías deben aislarse para evitar que se congelen.
Prefabricación en fábrica: Fabricado por segmentos, montado in situ, construcción rápida. Riesgos de obstrucción: Las hojas y el polvo obstruyen fácilmente los imbornales; es necesario limpiarlos con regularidad.
Aspecto impecable: Los canalones metálicos combinan estéticamente con las fachadas de los edificios. Los entornos corrosivos exigen materiales específicos: en las zonas químicas o costeras debe utilizarse acero inoxidable 316 o galvanizado de mayor espesor.
Personalizable: Dimensiones y formas de la sección transversal personalizadas según las necesidades arquitectónicas y de drenaje. Hay que tener en cuenta la dilatación térmica: los canalones largos necesitan juntas de dilatación o soportes deslizantes.

Preguntas frecuentes

¿Qué materiales se utilizan para fabricar canalones de acero?

Normalmente, chapa de acero galvanizado, acero inoxidable 304/316 y chapa de acero con recubrimiento de color.

Por lo general, entre 1,0 y 4,0 mm; en los canalones de acero de gran luz se utilizan chapas gruesas o soportes adicionales para canalones.

Los canalones de acero externos se cuelgan fuera de los aleros; los canalones de acero internos se empotran en el interior del tejado, flanqueados por las superficies del mismo.

La pendiente longitudinal del fondo suele ser ≥0,5 %, con inclinación hacia el imbornal.

Por lo general, ≤30 m o uno por tramo, calculado en función de la intensidad de las precipitaciones locales y la superficie de la cuenca de captación.

Las pruebas de estanqueidad se realizan una vez finalizada la soldadura, tras lo cual se aplican recubrimientos exteriores anticorrosivos o impermeables.

El acero inoxidable está exento; las chapas galvanizadas se recubren con capas de acabado; en las zonas con presencia de sustancias químicas se utiliza acero inoxidable 316.

Los canalones de acero interiores necesitan aislamiento para evitar grietas provocadas por el levantamiento por heladas y que se congelen los desagües.

Las longitudes superiores a 30 m requieren juntas de dilatación o un extremo con un soporte deslizante.

Limpia las soldaduras, vuelve a soldar, aplica un recubrimiento impermeable o sustituye los segmentos de chapa si es necesario.

Certificado de cualificación

Tus proyectos están protegidos por normas de primer nivel. Desde la certificación CE (EN 1090) hasta la ISO 9001, nuestras certificaciones no son solo papel: son la rigurosa realidad cotidiana en nuestro taller.


AISCCEOTCSoldador internacional
Sistema de gestión de la calidad ISO 9001

¿Tienes los planos o la lista de cantidades (BOQ) preparados?

SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Kunlun Lu
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect

SynJect: Escala. Precisión. Certeza.

SYNJECT ofrece soluciones integrales de estructuras de acero diseñadas para la cadena de valor global. Desde inversionistas que buscan un retorno de inversión hasta ingenieros que exigen un cumplimiento exacto de las normas, transformamos planos complejos en realidades sólidas, a tiempo y sin contratiempos.

Del plano a la obra. Cero fricción.

Ingeniería de detalle y elaboración de planos de tallerOptimización de la disposición y de los materialesInspección de entrada de materias primasCorte CNC y preparación de cantosEnderezado de deformaciones por soldaduraEnsayos no destructivos (NDT)Montaje de prueba y alineación en tallerPreparación de superficies y recubrimientos protectoresMedir el espesor de la capa de pinturaInspección final de calidad y certificaciónEmbalaje para exportación y protección logísticaMontaje sobre el terreno y gestión de obras a nivel mundial
Etapa 01

Ingeniería de detalle

Mediante el uso de plataformas BIM avanzadas, como Tekla Structures, se realizan modelos 3D detallados y planos de taller que cumplen estrictamente con la norma AISC 360 o el Eurocódigo 3 (EN 1993). Los diseños de las uniones se verifican rigurosamente y los planos de fabricación se generan según las normas de tolerancia de la norma ISO 2768-m. Se lleva a cabo una detección de colisiones al 100 % con los principales sistemas arquitectónicos y de instalaciones (MEP) para garantizar que no se produzcan conflictos estructurales durante el montaje in situ.

NORMAAISC 360 / EN 1993
VALOR DE LA MÉTRICATolerancia: ±0,01 mm
Etapa 02

Optimización de la disposición y de los materiales

Los diseños de anidamiento inteligente se realizan mediante software avanzado como FastCAM/SigmaNEST, de conformidad con las normas dimensionales EN 10029 y ASTM A6. Teniendo en cuenta el ancho de corte (entre 2 mm y 5 mm, dependiendo del espesor de la chapa) y los márgenes de contracción térmica, el aprovechamiento de la materia prima supera el 92 %. Los recortes se controlan digitalmente mediante códigos de barras para garantizar una trazabilidad del 100 % del informe de ensayo de fábrica (MTR).

NORMAEN 10029 / ASTM A6
VALOR DE LA MÉTRICATasa de utilización: 95 %
Etapa 03

Inspección de entrada de materias primas

Todo el acero estructural (Q355B/C/D, ASTM A572 Gr. 50, S355JR/J2) debe ir acompañado de informes de ensayo de fábrica (MTR) conforme a la norma EN 10204 3.1. El control de calidad de entrada lleva a cabo inspecciones dimensionales y visuales al 100 % conforme a las normas ASTM A6 y EN 10029, verificando las tolerancias de espesor (Clase A/B) y la integridad de la laminación interna mediante ensayos por ultrasonidos (UT) según la norma ASTM A435. La composición química y las propiedades mecánicas se verifican por muestreo en laboratorios externos acreditados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DE LA MÉTRICAClase A/B y ASTM A435
Etapa 04

Corte CNC y preparación de cantos

El perfilado de chapas y el corte de componentes se realizan mediante equipos CNC de oxicorte, plasma de alta definición y láser de fibra de varios kW. La calidad de la superficie de corte cumple estrictamente con la norma EN ISO 9013 en cuanto a perpendicularidad y rugosidad superficial de ±2,5°, con una tolerancia de rango 3/4. Las máquinas de biselado CNC multieje realizan ángulos de biselado para la preparación de la soldadura con una tolerancia de ±2,5° y dimensiones de la cara de la raíz con una tolerancia de ±1,0 mm.

NORMAEN ISO 9013
VALOR DE LA MÉTRICARa ≤ 12,5 μm
Etapa 05

Enderezado de deformaciones por soldadura

La soldadura la realizan exclusivamente soldadores certificados según la norma AWS D1.1 o EN ISO 9606, utilizando especificaciones de procedimientos de soldadura (WPS) homologadas y respaldadas por registros de cualificación de procedimientos (PQR) conforme a las normas AWS D1.1 e ISO 15614. La soldadura por arco sumergido (SAW) y la soldadura por arco con alambre tubular con fundente (FCAW) son las técnicas predominantes en las uniones de penetración completa (CJP) y en las soldaduras en ángulo. El aporte de calor se controla estrictamente, lo que permite alcanzar niveles de calidad de soldadura conformes con el nivel de calidad B de la norma ISO 5817 o con las normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DE LA MÉTRICAISO 5817, nivel B
Etapa 06

Ensayos no destructivos (NDT)

La distorsión angular, la curvatura y el barrido posteriores a la soldadura se corrigen mediante enderezadoras hidráulicas automáticas de bridas y un proceso controlado de enderezado térmico con llama. Las temperaturas de calentamiento para los aceros de alta resistencia y baja aleación (HSLA) se mantienen estrictamente entre 600 ℃ y 650 ℃ (enfriamiento al aire, sin temple con agua) para evitar la degradación microestructural. Las tolerancias de rectitud tras el enderezado cumplen con ±3 mm, de conformidad con la norma EN 1090-2, Clase de Ejecución 2 (EXC2), y las normas COSP de la AISC.

NORMAEN 1090-2, EXC2 / COSP de la AISC
VALOR DE LA MÉTRICATolerancias: ±3 mm
Etapa 07

Montaje de prueba y alineación en taller

Los protocolos de NDT son aplicados por personal de NDT certificado según la norma ISO 9712 y el nivel II de la ASNT. El 100 % de las soldaduras críticas de penetración completa de la junta (CJP) se someten a ensayos por ultrasonidos (UT según la norma ISO 17640 / ASTM E164) o a ensayos por partículas magnéticas (MT según la norma ISO 17638 / ASTM E709). Se aplican ensayos radiográficos (RT) según se solicite para secciones de gran espesor. La aceptación de las soldaduras se ajusta estrictamente al Nivel de Aceptación 1 de la norma ISO 11666 o a los criterios de la norma AWS D1.1.

NORMAISO 11666 Nivel 1 / AWS D1.1
VALOR DE LA MÉTRICA100% UT
Etapa 08

Preparación de superficies y recubrimientos protectores

Las geometrías complejas, las vigas de gran luz y las estructuras pesadas se someten a un montaje de prueba físico a escala 1:1 o a un montaje virtual mediante escaneo láser 3D de alta precisión, de acuerdo con los requisitos de las normas EN 1090-2 y AISC. Se verifica la alineación de los orificios de los pernos (índice de aceptación ≥ 95 % para pernos de alta resistencia) y se comprueban las dimensiones críticas (luz, curvatura y alineación espacial en 3D) dentro de estrictos límites de tolerancia (±2,0 mm) para eliminar los riesgos de ajuste in situ.

NORMAAISC / EN 1090-2
VALOR DE LA MÉTRICATolerancia: ±2,0 mm
Etapa 09

Medir el espesor de la capa de pintura

Los elementos estructurales se someten a un granallado automatizado para alcanzar el grado de limpieza SSPC-SP10 / NACE n.º 2 / ISO 8501-1 Sa 2,5, con un perfil superficial (profundidad de anclaje) de 45-75 μm. Se aplican recubrimientos protectores de alto rendimiento mediante tecnología de pulverización sin aire, de conformidad con la norma ISO 12944 (entornos corrosivos de C3 a CX), que incluyen imprimaciones epoxi inorgánicas/orgánicas ricas en zinc, capas intermedias de epoxi con óxido de hierro micáceo y capas de acabado de poliuretano o fluorocarbono. El espesor de la película seca (DFT) se verifica mediante medidores magnéticos calibrados, respetando estrictamente la regla del 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DE LA MÉTRICA45 - 75 μm
Etapa 10

Inspección final de calidad y certificación

El Control de Calidad Final (FQC) lleva a cabo una auditoría integral y holística, en la que se inspecciona el aspecto estético de la pintura (ausencia de chorreos, poros o descuelgues), la geometría crítica, el paso de los orificios de los pernos y la trazabilidad de las marcas de los componentes, ya sean realizadas con láser o con plantilla. Se elabora un informe completo de datos de fabricación (MDR) —que incluye los informes de seguimiento de la fabricación (MTR), los registros de ensayos no destructivos (NDT), los registros de inspección de recubrimientos y los certificados de conformidad— para respaldar el marcado CE (Declaración de Prestaciones, DoP, según la norma EN 1090) y la aceptación final de la AISC.

NORMAEN 1090 / AISC
VALOR DE LA MÉTRICAControl de calidad y garantía de calidad: lanzamiento definitivo
Etapa 11

Embalaje para exportación y protección logística

El embalaje de protección está diseñado para el transporte marítimo en contenedores (40HQ/OT/FR) y de carga a granel en condiciones de tránsito marítimo exigentes. Los elementos estructurales se agrupan sobre plataformas de acero de alta resistencia y se sujetan con flejes de acero de alta resistencia a la tracción. Las uniones mecanizadas y las superficies de contacto se recubren con película anticorrosiva VCI, relleno de espuma EPE y cojines de goma de gran resistencia. Todo el embalaje de madera cumple íntegramente con las normas fitosanitarias de la NIMF 15 y con las normas de la OMI sobre estiba y sujeción de la carga (CSS).

NORMANIMF 15 / CSS de la OMI
VALOR DE LA MÉTRICA40HQ/OT/FR
Etapa 12

Montaje sobre el terreno y gestión de obras a nivel mundial

Ofrecemos servicios internacionales de supervisión del montaje in situ y de construcción EPCM «llave en mano», cumpliendo con los protocolos de seguridad de la norma OSHA 1926, el COSP de la AISC y las normas de montaje EN 1090-2. Los equipos de obra, dirigidos por ingenieros multilingües especializados en HSE y QA/QC, utilizan estaciones totales de alta precisión para mantener la verticalidad estructural dentro de un margen de H/1000 (≤25 mm como máximo). El apriete de pernos estructurales de alta resistencia se lleva a cabo mediante llaves calibradas o el método de «giro de tuerca», con documentación que acredita el 100 % de la verificación del par de apriete.

NORMAOSHA 1926 / EN 1090-2
VALOR DE LA MÉTRICA≤ H/1000

Obtén tu presupuesto y plan de costos en 24 horas

Descubre cuánto puedes ahorrar en tonelaje de acero y en flete marítimo antes de que comience la fabricación

8–15%

Reducción del peso del acero

El modelado 3D 1:1 de Tekla optimiza las relaciones viga-columna para eliminar los costos de material redundante.

0,0 mm

Verificación de código sin conflictos

Se ha verificado de acuerdo con la norma EN 1090 y las cargas eólicas y sísmicas locales.

100%

Revisión de ingeniero a ingeniero

Verificado por nuestros ingenieros principales: sin llamadas de ventas agresivas, solo datos útiles y precio de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Mostrador de Ingeniería e Investigación

Ingenieros principales en línea

Dibujos
Dibujos

🔒 100 % privado y seguro, sin spam










