
Accueil / Produits / Poutre en treillis métallique

Poutre en treillis métallique

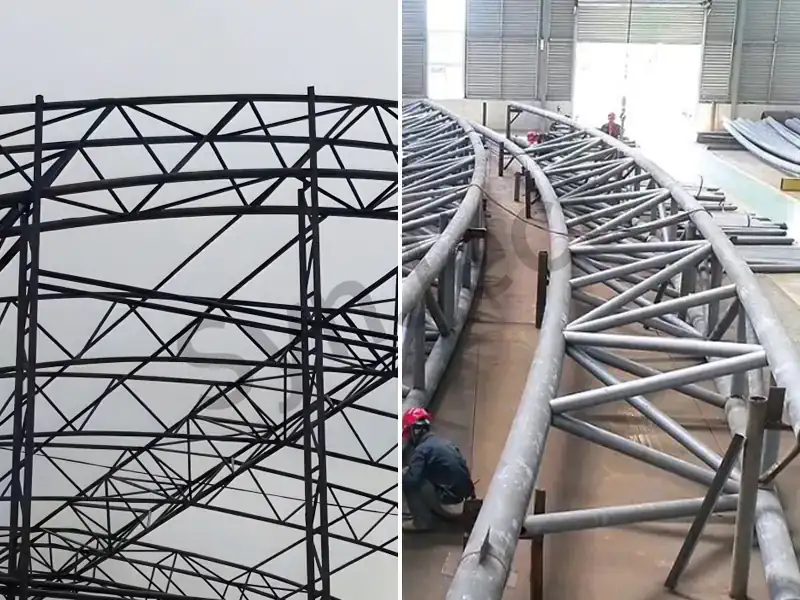
Les fermes métalliques en acier constituent la solution optimale par excellence pour les portées très importantes, comprises entre 50 et 150 mètres, et les bâtiments à géométrie complexe. Grâce à l’utilisation de soudures croisées à pénétration totale sur les tubes en acier (CHS/SHS) au niveau des nœuds, ce système de fermes offre non seulement une rigidité structurelle et une résistance sismique inégalées, mais confère également aux architectes une liberté absolue pour réaliser des dômes, des courbes et de grands porte-à-faux. Pour les investisseurs et les maîtres d'œuvre EPC chargés de la construction de stades internationaux, de terminaux d'aéroport, de parcs d'exposition et de halls industriels lourds, cette structure en treillis allie à la perfection un impact visuel digne d'un monument emblématique à une efficacité matérielle extrêmement élevée.
Poutre en treillis métallique

Structures à treillis spatiaux et à treillis tubulaires de grande portée

Éliminer les angles morts techniques, garantir une sécurité sans précédent

  • Dépasser les limites de portée : permet d'atteindre facilement des portées libres de 150 m sans poteaux, répondant ainsi aux exigences d'espace extrêmes des hangars aéronautiques et des méga-stades.
  • Esthétique géométrique paramétrique : prend en charge des formes architecturales extrêmement complexes, telles que les surfaces courbes en 3D et les paraboloïdes hyperboliques, en reproduisant fidèlement les dessins conceptuels des plus grands instituts de design.
  • Résistance extrême au vent et à la neige : ses caractéristiques de résistance aux charges en 3D lui permettent de résister aux blizzards polaires et aux super-typhons de catégorie 5+ dans les zones côtières.

Envoyez-nous vos plans conceptuels d'architecture ou vos modèles CAO/BIM. Notre équipe d'ingénieurs en structure de haut niveau vous fournira, dans un délai de 72 heures, un schéma détaillé de la charpente ainsi qu'une estimation du tonnage et des coûts.

COMPOSANTS

Ce que comprend ce système

03

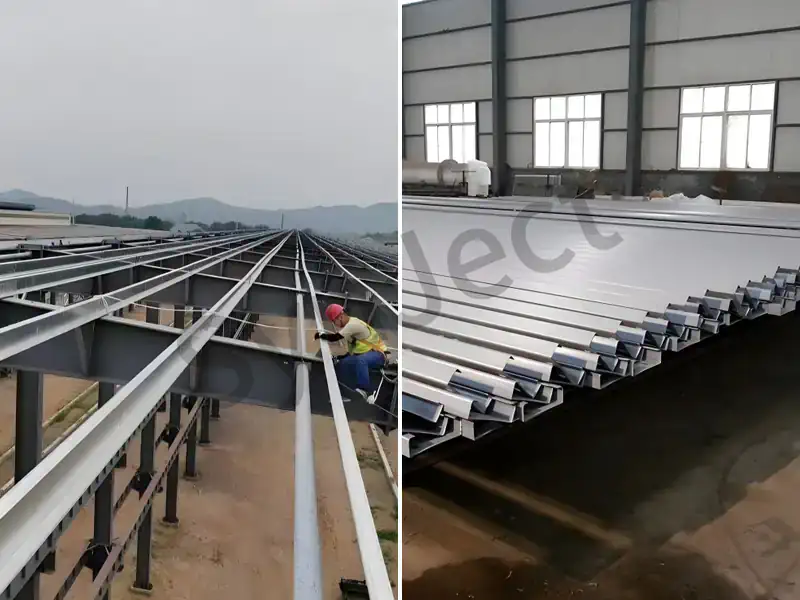
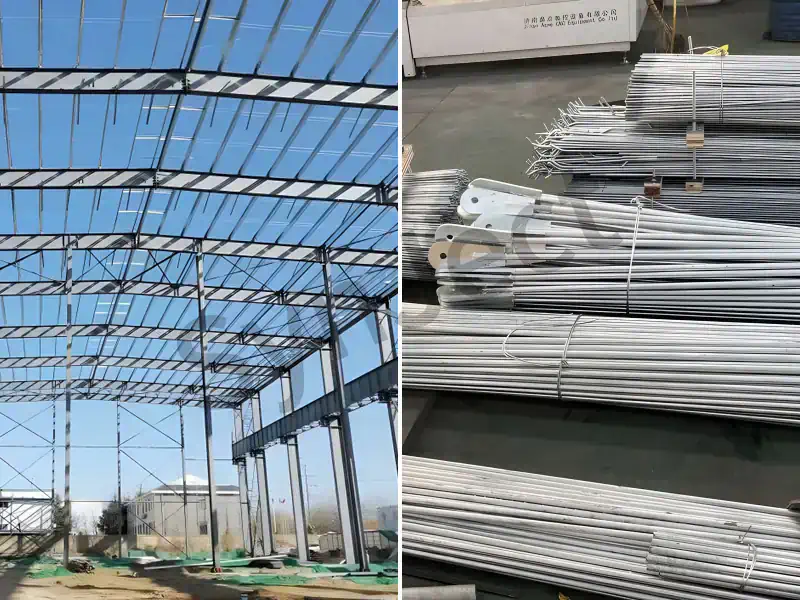
Contreventements de poteaux en acier · Contreventements horizontaux de toiture · Contreventements de semelle · Tiges de maintien · Tubes d'écartement pour pannes en acier · Gouttières en acier · Pannes de soutien d'avant-toit

04

Boulons d'ancrage · Boulons HSFG

Spécifications techniques

Paramètre Caractéristiques techniques
Personnalisation Disponible
Portée maximale sans poteaux m – plus de 100 m
Conformité et matériel ASTM A572 Gr50 / EN S355 / Q355D / Q355B / Q235B
CJP Soudage et NDT CJP + ASNT niveau II (contrôle par ultrasons).
Limite de déformation Contrôlé de manière stricte dans une plage comprise entre L/240 et L/360
Charge maximale due au vent et à la neige Vent : 250 km/h, Neige : 3,0 kN/m²
Capacité de survie en cas de catastrophe PGA sismique g
Logistique et coûts liés au site Segments d'une longueur strictement inférieure à 11,8 m
Tolérance avant assemblage Tolérance du trou d'assemblage < 2,0 mm
Classe de résistance des boulons de fixation au site Boulons à haute résistance de classe 10.9 à fixation par friction. Assemblages boulonnés à 100 %.
Épaisseur du revêtement (DFT) et norme Sablage ISO Sa 2,5, épaisseur totale de la couche appliquée (DFT) ≥ 150 μm
Indice de résistance au feu Conforme aux normes internationales de sécurité incendie (1 à 3 heures)
Étanchéité hermétique de la cavité interne soudure d'étanchéité sur toutes les extrémités de tuyaux apparentes.
Libération des contraintes thermiques des roulements Paliers lisses standard ou goupilles amortissantes.

Avantages et considérations techniques

Avantages Considérations techniques
Dimension spatiale et logistique
Transforme les poutres de flexion en éléments triangulaires soumis à la traction et à la compression, tout en maintenant un poids propre extrêmement faible. Permet d'obtenir facilement des portées sans poteaux de 50 à 150 mètres, ce qui en fait la seule solution adaptée aux stades et aux hangars.
Aspects liés aux coûts et à la logistique
Nous intégrons la méthode « Flat-Pack Detailing » dès la phase de conception. Nous décomposons les poutres triangulées 3D géantes en modules plats 2D reliés par des boulons à haute résistance. Cela permet d’atteindre un taux de chargement de 95 % dans les conteneurs 40HC, ce qui réduit directement vos frais de fret maritime de plus de 50 %.
Esthétique architecturale libre
Grâce à des structures tubulaires entrecroisées, il permet de réaliser à la perfection des architectures paramétriques très spectaculaires, telles que des paraboloïdes hyperboliques et des dômes.
Soudage de joints extrêmement difficile
Nous éliminons toute erreur humaine grâce à des équipements CNC de pointe. Nous utilisons des robots CNC à 6 axes pour une découpe précise des biseaux de selle, suivie d’un soudage à pénétration totale conforme à la norme AWS D1.1, réalisé par des soudeurs certifiés. Un contrôle par ultrasons (UT) à 100 % avant expédition garantit à votre responsable Assurance Qualité/Contrôle Qualité un bilan de sécurité sans aucun défaut.
Assemblage modulaire rapide
Par rapport aux poutres en acier à âme pleine ou au béton, le poids des poutres en treillis est réduit d’environ 30 %, ce qui diminue considérablement les contraintes portantes imposées aux fondations et permet de réaliser d’importantes économies sur les coûts de battage des pieux.
Tolérances d'amarrage en haute altitude
Nous prenons en charge votre risque en assumant les coûts initiaux. Toutes les portées complexes doivent faire l’objet d’un pré-assemblage physique à l’échelle 1:1 dans notre usine. Une fois que le balayage 3D réalisé à l’aide d’une station totale a confirmé des tolérances inférieures à 2 mm, des repères d’alignement sont estampillés avant l’expédition. Cela garantit un taux de réussite de 99,9 % dès le premier essai pour votre équipe à l’étranger, permettant un assemblage rapide, à la manière des Lego.
Maintenance
Les sections de tuyaux circulaires présentent naturellement des caractéristiques aérodynamiques optimales, ce qui réduit considérablement les forces destructrices hors plan exercées sur les bâtiments emblématiques lors de typhons et d'ouragans extrêmes.
Dimension « durée de vie »
Nous résolvons ce problème au niveau physique. Nous réalisons une soudure d'étanchéité à pénétration totale, 100 % hermétique, sur toutes les extrémités de tuyaux exposées. En isolant l'air et l'humidité, nous éliminons l'oxygène et, par conséquent, toute oxydation interne. Associé à des revêtements externes C4/C5 ultra-résistants, ce procédé garantit un cycle de vie de 50 ans sans entretien.

Certificat de qualification

Vos projets bénéficient d'une protection conforme aux normes internationales les plus strictes. De la norme CE (EN 1090) à la norme ISO 9001, nos certifications ne sont pas que des simples certificats sur papier : elles reflètent la rigueur qui caractérise notre travail au quotidien dans nos ateliers.


AISCCEOTCSoudeur international
Système de gestion de la qualité ISO 9001

Avez-vous des plans ou un BOQ ?

SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Kunlun Lu
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect

SynJect : Échelle. Précision. Certitude.

SYNJECT propose des solutions complètes en matière de structures métalliques, conçues pour la chaîne de valeur mondiale. Qu'il s'agisse d'investisseurs à la recherche d'un retour sur investissement ou d'ingénieurs exigeant une conformité parfaite, nous transformons des plans complexes en réalisations solides, dans le respect des délais et sans heurts.

Du plan au chantier. Zéro frottement.

Étude technique détaillée et élaboration des plans d'atelierImbrication et optimisation des matériauxContrôle à la réception des matières premièresDécoupe CNC et préparation des arêtesRedressage des déformations dues au soudageContrôles non destructifs (NDT)Montage d'essai et alignement en atelierPréparation des surfaces et revêtement protecteurMesurer l'épaisseur du film de peintureContrôle qualité final et certificationEmballage pour l'exportation et protection logistiqueMontage sur site et gestion de chantier à l'échelle mondiale
Étape 01

Ingénierie détaillée

Grâce à l'utilisation de plateformes BIM de pointe telles que Tekla Structures, la modélisation 3D détaillée et les plans d'atelier sont réalisés dans le strict respect de la norme AISC-360 ou de l'Eurocode 3 (EN 1993). Les conceptions des assemblages sont rigoureusement vérifiées, et les plans de fabrication sont générés selon les normes de tolérance de la norme ISO 2768-m. Une détection à 100 % des interférences avec les principaux systèmes architecturaux et de génie civil (MEP) est effectuée afin de garantir l'absence totale de conflits structurels lors du montage sur chantier.

NORMEAISC 360 / EN 1993
VALEUR MESURÉETolérance : ±0,01 mm
Étape 02

Imbrication et optimisation des matériaux

Les plans d'imbrication intelligents sont réalisés à l'aide de logiciels avancés tels que FastCAM/SigmaNEST, conformément aux normes dimensionnelles EN 10029 / ASTM A6. En tenant compte du trait de coupe (2 mm à 5 mm selon l'épaisseur de la tôle) et des marges de contraction thermique, le taux d'utilisation de la matière première dépasse 92 %. Les chutes sont suivies numériquement à l'aide de codes-barres afin de garantir une traçabilité à 100 % des rapports d'essai d'usine (MTR).

NORMEEN 10029 / ASTM A6
VALEUR MESURÉETaux d'utilisation : 95 %
Étape 03

Contrôle à la réception des matières premières

Tout l'acier de construction (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) doit être accompagné de rapports d'essais en usine (MTR) conformes à la norme EN 10204 3.1. Le contrôle qualité à la réception effectue des contrôles dimensionnels et visuels à 100 % conformément aux normes ASTM A6 / EN 10029, en vérifiant les tolérances d'épaisseur (classe A/B) et l'intégrité interne de la lamination par contrôle par ultrasons (UT) selon la norme ASTM A435. La composition chimique et les propriétés mécaniques sont vérifiées par échantillonnage par des laboratoires tiers accrédités.

NORMEEN 10204 3.1 / ASTM A435
VALEUR MESURÉEClasses A/B et ASTM A435
Étape 04

Découpe CNC et préparation des arêtes

Le profilage des tôles et la découpe des composants sont réalisés à l'aide d'équipements CNC : oxycoupage, plasma haute définition et laser à fibre de plusieurs kW. La qualité de la surface de coupe est strictement conforme à la norme EN ISO 9013 en matière de perpendicularité et de rugosité de surface ±2,5°, avec une tolérance de 3/4. Des machines de chanfreinage CNC multiaxiales réalisent des angles de chanfrein pour la préparation des soudures avec une tolérance de ±2,5° et des dimensions de la face de racine avec une tolérance de ±1,0 mm.

NORMEEN ISO 9013
VALEUR MESURÉERa ≤ 12,5 μm
Étape 05

Redressage des déformations dues au soudage

Le soudage est exclusivement réalisé par des soudeurs certifiés AWS D1.1 ou EN ISO 9606, selon des spécifications de procédure de soudage (WPS) qualifiées et étayées par des dossiers de qualification de procédure (PQR) conformément aux normes AWS D1.1 / ISO 15614. Le soudage à l'arc submergé (SAW) et le soudage à l'arc avec fil fourré (FCAW) sont les techniques principalement utilisées pour les soudures à pénétration complète (CJP) et les soudures d'angle. L'apport thermique est strictement contrôlé, ce qui permet d'atteindre des niveaux de qualité de soudure conformes à la norme ISO 5817, niveau de qualité B, ou aux normes AWS D1.1.

NORMEAWS D1.1 / EN ISO 9606
VALEUR MESURÉEISO 5817, niveau B
Étape 06

Contrôles non destructifs (NDT)

La déformation angulaire, le cambrage et l'inclinaison post-soudage sont corrigés à l'aide de redresseurs de brides hydrauliques automatisés et d'un redressage thermique contrôlé à la flamme. Les températures de chauffage des aciers à haute résistance et faiblement alliés (HSLA) sont strictement maintenues entre 600 °C et 650 °C (refroidissement à l’air, sans trempe à l’eau) afin d’éviter toute dégradation microstructurale. Les tolérances de rectitude après redressage sont de ± 3 mm, conformément à la norme EN 1090-2, classe d’exécution 2 (EXC2), et aux normes COSP de l’AISC.

NORMEEN 1090-2 EXC2 / COSP de l'AISC
VALEUR MESURÉETolérances : ±3 mm
Étape 07

Montage d'essai et alignement en atelier

Les protocoles de NDT sont mis en œuvre par du personnel certifié ISO 9712 / ASNT niveau II. 100 % des soudures critiques à pénétration complète (CJP) sont soumises à un contrôle par ultrasons (UT selon les normes ISO 17640 / ASTM E164) ou à un contrôle par particules magnétiques (MT selon les normes ISO 17638 / ASTM E709). Des essais radiographiques (RT) sont effectués sur demande pour les sections de forte épaisseur. L'acceptation des soudures est strictement conforme au niveau d'acceptation 1 de la norme ISO 11666 ou aux critères de la norme AWS D1.1.

NORMEISO 11666 niveau 1 / AWS D1.1
VALEUR MESURÉE100% UT
Étape 08

Préparation des surfaces et revêtement protecteur

Les géométries complexes, les fermes à grande portée et les charpentes lourdes font l'objet d'un montage d'essai physique à l'échelle 1:1 ou d'un montage virtuel par numérisation laser 3D de haute précision, conformément aux exigences des normes EN 1090-2 et AISC. L'alignement des trous de boulons est vérifié (taux de conformité ≥ 95 % pour les boulons à haute résistance), et les cotes critiques (portée, cambrure, alignement spatial en 3D) sont contrôlées dans des limites de tolérance strictes (±2,0 mm) afin d'éliminer les risques liés à l'ajustement sur chantier.

NORMEAISC / EN 1090-2
VALEUR MESURÉETolérance : ±2,0 mm
Étape 09

Mesurer l'épaisseur du film de peinture

Les éléments structurels sont soumis à un grenaillage automatisé afin d'atteindre un niveau de propreté conforme aux normes SSPC-SP10 / NACE n° 2 / ISO 8501-1 Sa 2,5, avec un profil de surface (profondeur d'ancrage) compris entre 45 et 75 μm. Des revêtements protecteurs haute performance sont appliqués à l’aide d’une technologie de projection sans air, conformément à la norme ISO 12944 (environnements corrosifs de classe C3 à CX), comprenant des apprêts époxy inorganiques/organiques riches en zinc, des couches intermédiaires époxy à base d’oxyde de fer micacé et des couches de finition en polyuréthane ou en fluorocarbone. L’épaisseur du film sec (DFT) est vérifiée à l’aide de jauges magnétiques étalonnées, dans le strict respect de la règle des 90/10.

NORMEISO 8501-1 Sa 2,5 / ISO 12944
VALEUR MESURÉE45 à 75 μm
Étape 10

Contrôle qualité final et certification

Le contrôle qualité final (FQC) consiste en un audit complet et global, portant sur l'aspect esthétique de la peinture (absence totale de coulures, de piqûres ou d'affaissements), la géométrie critique, l'espacement des trous de boulons et la traçabilité des marquages des composants, qu'ils soient réalisés au laser ou au pochoir. Un rapport complet sur les données de fabrication (MDR) — comprenant les rapports de contrôle de fabrication (MTR), les rapports de contrôles non destructifs (NDT), les registres d’inspection des revêtements et les certificats de conformité — est établi afin de justifier le marquage CE (déclaration de performance (DoP) selon la norme EN 1090) et la réception finale selon les normes AISC.

NORMEEN 1090 / AISC
VALEUR MESURÉEContrôle qualité/Assurance qualité – Validation finale
Étape 11

Emballage pour l'exportation et protection logistique

Les emballages de protection sont conçus pour le fret maritime en conteneurs (40HQ/OT/FR) et en vrac, dans des conditions de transport maritime difficiles. Les éléments structurels sont regroupés sur des patins en acier très résistants et cerclés à l’aide de sangles en acier à haute résistance. Les raccords usinés et les surfaces de contact sont enveloppés d’un film anticorrosion VCI, d’un rembourrage en mousse EPE et de coussins en caoutchouc épais. L’ensemble du matériel d’emballage en bois est entièrement conforme aux normes phytosanitaires NIMP 15 et aux règles de l’OMI relatives à l’arrimage et à l’arrimage des cargaisons (CSS).

NORMENIP 15 / CSS de l'OMI
VALEUR MESURÉE40HQ/OT/FR
Étape 12

Montage sur site et gestion de chantier à l'échelle mondiale

Nous proposons des services internationaux de supervision du montage sur site et de construction EPCM « clé en main », dans le respect des protocoles de sécurité OSHA 1926, du COSP de l’AISC et des normes de montage EN 1090-2. Les équipes de chantier, dirigées par des ingénieurs HSE et QA/QC multilingues, utilisent des stations totales de haute précision pour maintenir l'aplomb des structures dans une tolérance de H/1000 (≤ 25 mm max.). Le serrage des boulons structurels à haute résistance est réalisé à l’aide de clés calibrées ou selon la méthode du « tour de clé », avec une documentation complète de contrôle du couple d’application à 100 %.

NORMEOSHA 1926 /EN 1090-2
VALEUR MESURÉE≤ H/1 000

Questions fréquentes

Les structures en treillis tubulaire sont-elles généralement facturées au mètre carré ou à la tonne ? Quel est le montant du devis ?

En raison des grandes différences de formes géométriques et de portées, les structures en treillis sont généralement facturées au poids (en tonnes). Le prix FOB, qui comprend les tubes en acier à haute résistance, les goussets, les soudures à pénétration totale et le revêtement haute résistance, varie généralement entre 1 100 et 1 800 dollars la tonne. Le prix exact dépend de la complexité des nœuds d'intersection et des exigences en matière de revêtement.

Entièrement conformes. Nous utilisons des logiciels reconnus à l'échelle internationale, tels que SAP2000 et MIDAS, pour l'analyse structurelle. Les matériaux des tuyaux sont parfaitement équivalents aux normes ASTM A500 ou EN 10210, et les contrôles des soudures respectent strictement la norme AWS D1.1. Votre ingénieur agréé (PE) peut facilement vérifier et viser nos documents de sortie rédigés intégralement en anglais.

Nous avons mis au point un emballage souple spécialement conçu pour les structures tubulaires. Tous les segments de la charpente sont regroupés à l'aide d'élingues souples en nylon et protégés par des couches isolantes en caoutchouc aux points de contact. Même en cas de turbulences en mer, les dommages causés à la peinture sont réduits au minimum, ce qui vous permet d'économiser les coûts élevés liés aux retouches sur site.

Nous ne laissons jamais au hasard les opérations sur site en hauteur. Avant l'expédition, nous procédons à un pré-assemblage physique à l'échelle 1:1 dans notre atelier et vérifions les coordonnées spatiales à l'aide de stations totales. Lors du levage sur site, votre équipe n'a qu'à aligner les brides à l'aide des goupilles de guidage en suivant les repères, et les boulons passeront directement à travers les trous.

Il s'agit là d'une priorité absolue pour les structures tubulaires. Nous réalisons une soudure par pénétration à étanchéité totale sur 100 % des extrémités de tubes exposées, empêchant ainsi physiquement toute pénétration d'air et de vapeur d'eau. En l'absence d'oxygène à l'intérieur, la rouille ne peut tout simplement pas se former, ce qui garantit la capacité portante du cœur pendant 50 ans.

Tout à fait. Outre la fourniture de plans de levage 3D très détaillés, pour les projets dont la portée dépasse 80 m ou qui comportent des structures très complexes, nous vous recommandons vivement de faire venir dans votre pays nos superviseurs en structure seniors afin qu’ils dirigent les opérations de déchargement, d’assemblage au sol et de fermeture en hauteur à l’aide de grues sur chenilles.

Solution logistique de réduction dimensionnelle : nous intégrons des algorithmes logistiques dès la phase de conception détaillée. L’énorme treillis tridimensionnel est « réduit » et décomposé en treillis plans en 2D, ou en tubes d’acier séparés et en articulations à rotule à boulons haute résistance. Grâce à des palettes en acier spécialisées, nous parvenons à charger parfaitement 90 % des composants dans un conteneur standard 40HC, ce qui élimine d’emblée les surcoûts considérables liés à la location de conteneurs à toit ouvert (OT) ou de vraquiers.

Nous faisons preuve d’une extrême prudence en matière de protection anticorrosion des tubes en acier soumis à de fortes contraintes. Pour les fermes porteuses présentant des portées extrêmement importantes et des parois très épaisses, il existe en effet un risque de déformation dû à la libération des contraintes résiduelles si la température du bain de zinc lors de la galvanisation à chaud n’est pas correctement contrôlée. C'est pourquoi nous recommandons en priorité le « grenaillage de classe ISO Sa 2,5 + apprêt époxy riche en zinc + couche de finition en polyuréthane (système de revêtement de classe C4/C5) ». Ce système offre une protection anticorrosion de haute performance pendant 50 ans, équivalente à celle de la galvanisation à chaud à température ambiante, et garantit absolument l’absence totale de déformation des dimensions structurelles.

Obtenez votre devis et votre plan de coûts en 24 heures

Découvrez combien vous pouvez économiser en tonnage d'acier et en frais de transport maritime avant le début de la fabrication

8–15%

Réduction du poids de l'acier

La modélisation 3D 1:1 dans Tekla optimise les rapports poutre-poteau afin d'éliminer les coûts liés aux matériaux superflus.

0,0 mm

Vérification de code sans conflit

Vérifié conformément à la norme EN 1090 et aux charges locales dues au vent et aux séismes.

100%

Revue d'ingénieur à ingénieur

Vérifié par nos ingénieurs en chef — Aucun appel commercial insistant, uniquement des données exploitables et des prix d'usine.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Guichet « Ingénierie et recherche »

Ingénieurs en chef en ligne

Dessins
Dessins

🔒 100 % confidentiel et sécurisé, sans spam










