
Главная / Продукция / Каркасная конструкция / Вторичная несущая система
Вторичная несущая система
Прогоны пространственной рамы
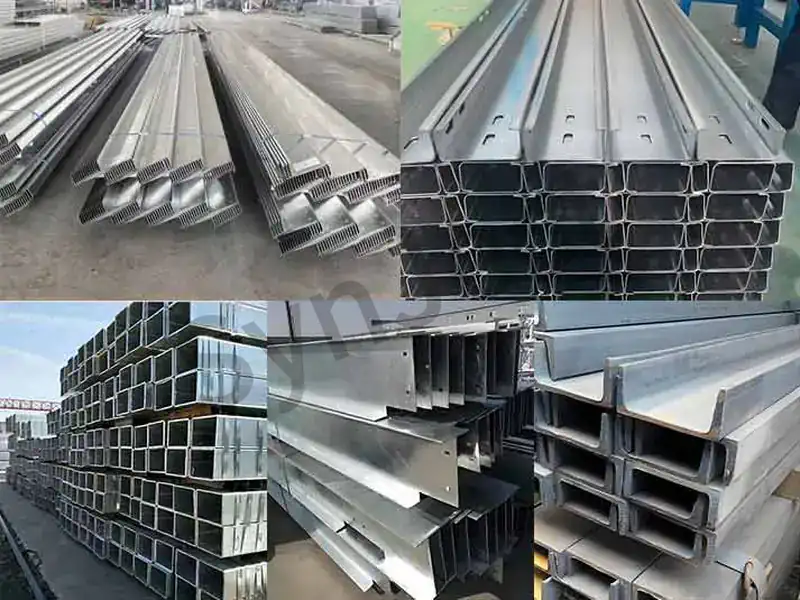
Прогоны — это вторичные несущие элементы кровельной системы, которые поддерживают кровельные панели. Расположенные перпендикулярно кровельным балкам, они передают постоянные, переменные и ветровые нагрузки от кровельных панелей на кровельные балки или стропила жесткого каркаса. Распространенными формами являются прогоны с C-образным, Z-образным сечением, H-образные балки и прогоны из квадратных труб. Среди них тонкостенные холодногнутые прогоны C- и Z-образного сечения наиболее широко используются в легких зданиях с портальными каркасами благодаря своей малой массе и простоте монтажа. Прогоны Z-образного сечения можно укладывать внахлёст для формирования непрерывных пролётов, что приводит к уменьшению изгибающих моментов в середине пролёта; прогоны C-образного сечения просты в изготовлении и соединении. Между прогонами обычно устанавливаются растяжки и распорки для уменьшения эффективной длины крыши вне плоскости.
Технические характеристики
| Параметр | Технические характеристики |
|---|---|
| Общие разделы | C-образный профиль, Z-образный профиль, квадратная труба, H-образный профиль |
| Высота секции | C120–C350, Z120–Z350 |
| Диапазон толщины стенок | мм ~ 3,5 мм |
| Материал | Q235B/Q355B (толщина оцинкованного слоя ≥180 г/м²) |
| Интервалы | м ~ 1,5 м (зависит от типа панели и нагрузки) |
| Пролет | При простой опоре — 6–9 м; длина непрерывных Z-образных профилей может быть больше |
| Способ подключения | Саморезы для крепления к кровельным панелям, болты для крепления к стропилам жесткого каркаса |
| Аксессуары | Прогибающаяся штанга, стальная труба-прокладка для обрешетины, растяжка, фланцевая распорка |
| Антикоррозионная обработка | Оцинкованная (по умолчанию) или окрашенная после формовки ленточной стали |
| Стандарт исполнения | GB 51022, GB/T 6725 |
Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.
Преимущества и инженерные аспекты
| Преимущества | Технические аспекты |
|---|---|
| Малый вес, экономия стали: Тонкостенные прогоны, изготовленные методом холодной штамповки, позволяют сэкономить 30–50 % стали по сравнению с прогонами из двутавровых балок. | Следует уделять внимание коррозионным повреждениям тонкостенных элементов: царапины на оцинкованном слое, возникшие при транспортировке или монтаже, необходимо зашпаклевать, иначе на них легко появится ржавчина. |
| Удобный монтаж: Длина прогонов C/Z может варьироваться в зависимости от требований заказчика; они монтируются на месте с помощью болтов, что обеспечивает быстрое возведение. | Требуется установка стяжек для предотвращения кручения: прогоны легко подвергаются изгибно-крутильному потери устойчивости вдоль уклона крыши; стяжки должны быть установлены в соответствии с проектом. |
| Z-профили могут непрерывно перекрываться: Снижает изгибающие моменты в середине пролета, что позволяет использовать обрешетины меньшего сечения. | Обратное изгибание прогонов в зонах ветровой подъемной силы: в углах крыши возникает сильное всасывающее действие ветра; при проектировании прогонов необходимо учитывать условия обратного изгибания. |
| Сформировавшаяся система аксессуаров: Прогибающиеся стержни, стальные трубы-распорки для прогонов и фланцевые раскосы имеют стандартизированные размеры, что обеспечивает хорошую общую экономичность. | Риск протечки при использовании саморезов: для соединений между панелями и прогонами необходимо использовать водонепроницаемые шайбы и выполнять стандартное сверление. |
| Оцинкованная антикоррозионная обработка: Антикоррозионная обработка выполняется на заводе, окраска на месте не требуется, низкие затраты на техническое обслуживание. | Предельное значение толщины стенки: при толщине более 3,5 мм обычно переходят к использованию двутавровых балок или квадратных труб для обеспечения необходимой несущей способности. |
Часто задаваемые вопросы
Какие бывают типы прогонов?
Прогоны типа «C», «Z», квадратные трубы, двутавровые балки. Прогоны типов «C» и «Z» широко используются в легких конструкциях.
Как выбрать между прогонами типа C и Z?
Прогоны типа Z могут непрерывно перекрываться, что позволяет экономить сталь; прогоны типа C просты в изготовлении и монтаже и часто используются для небольших пролетов.
Каково должно быть расстояние между обрешетинками?
Обычно 0,5–1,5 м, что определяется жесткостью кровельных панелей и расчетами нагрузки.
Зачем устанавливать прогибные стержни на прогонах?
Для уменьшения эффективной длины прогонов вне плоскости и предотвращения изгибно-крутильного потери устойчивости.
Из какого материала изготавливаются прогоны?
Стальная лента из марок Q235B и Q355B, подвергнутая горячему цинкованию, как правило, с толщиной цинкового покрытия ≥180 г/м².
Как прогоны крепятся к кровельным панелям?
Крепление к обрешетине осуществляется с помощью саморезов (с водонепроницаемыми шайбами), проходящих сквозь панели, либо с помощью специальных скрытых кронштейнов.
Какова функция фланцевой скобы?
Соединяет прогоны с нижним фланцем стропила жесткой рамы, предотвращая сжатие и потери устойчивости нижнего фланца.
Какова типичная длина пролета обрешетки?
C-образные секции (с простым креплением) обычно имеют длину 6–8 м; Z-образные секции (с непрерывным перекрытием) могут достигать 9 м и более.
Нужно ли окрашивать оцинкованные прогоны на месте?
Как правило, нет; на поцарапанных участках, появившихся во время транспортировки или монтажа, необходимо нанести антикоррозионную подкраску.
На что следует обратить внимание при проектировании обрешетины в районах с сильными ветрами?
Продольные прогоны в зонах краевого и углового ветрового всасывания требуют проверки на обратную изгибную прочность, а соединительные болты и растяжки должны быть уплотнены.
Опорная тяга пространственной рамы
Технические характеристики
| Параметр | Технические характеристики |
|---|---|
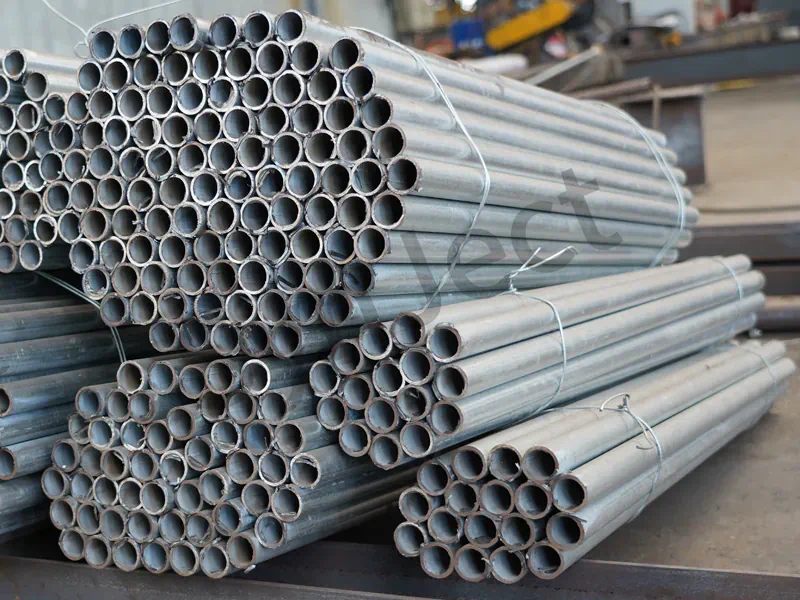
| Распространенные материалы | Круглая сталь HPB300 (Q235) |
| Диаметр | обычно φ12) |
| Межстрочный интервал | В зависимости от пролета обрешетки: при пролете 4–6 м — как правило, 1 ряд; при пролете 6–9 м — как правило, 2 ряда; при пролете свыше 9 м — как правило, 3 ряда. |
| Способ подключения | Концы с резьбой, привинченные к стержню обрешетки |
| Аксессуары | Диагональная растяжка, стальная труба-распорка для обрешетины (труба) |
| Положение при установке | Рядом с верхним фланцем или в центре стенки прогона |
| Требования к натяжению | При монтаже трос необходимо протянуть ровно и натянуть; провисание недопустимо |
| Антикоррозионная обработка | Горячее цинкование или антикоррозионная краска |
| Инструменты для установки | Ключ, натяжитель |
| Стандарт исполнения | GB 51022 |
Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.
Преимущества и инженерные аспекты
| Преимущества | Технические аспекты |
|---|---|
| Простая структура: Круглые стальные подпорные стержни легко найти и они недороги. | Необходимо контролировать степень натяжения: слишком слабое натяжение не обеспечивает достаточной опоры; слишком сильное натяжение может привести к деформации прогонов. |
| Значительно повышает устойчивость прогонов: Уменьшает эффективную длину прогонов вне плоскости, предотвращая изгибно-крутильную потерю устойчивости. | Риск коррозии: Тонкая круглая сталь легко подвергается коррозии; требует оцинкования или окраски, а также регулярного ухода. |
| Удобный монтаж: Резьбовые концы, скрепление болтами на месте монтажа, быстрое возведение. | Соединительные узлы, подверженные ослаблению: гайки могут ослабнуть под воздействием длительной вибрации; требуется проводить регулярные проверки. |
| Регулируемый: Натяжение штанги подвески можно точно отрегулировать с помощью гаек. | В районах с сильным ветром требуется увеличение плотности: на крутых склонах и в зонах сильного ветрового всасывания необходимо уменьшить расстояние между натяжными стержнями. |
| Сформировавшаяся система аксессуаров: Составляет полноценную систему раскосов, включающую стальную трубу-распорку для прогонов, диагональные раскосы и подкосы. | Не выдерживают сжатия: подвесные стержни способны выдерживать только растяжение; в зонах сжатия необходимо использовать стальные распорные трубы для прогонов. |
Часто задаваемые вопросы
Какова функция стержня для регулировки провисания?
Соединяет смежные прогоны, уменьшает эффективную длину прогона вне плоскости и предотвращает поперечное изгибание и кручение.
Из какого материала и какого диаметра изготавливаются опорные стержни?
Как правило, используется круглая сталь HPB300 диаметром φ12–φ14.
Как соединяются опорные стержни?
Резьбовые концы проходят через стержень обрешетки и затягиваются с помощью двойных гаек.
В чём заключается разница между амортизационной штангой и распоркой?
Натяжные стержни работают на растяжение; распорки (стальные трубы-распорки для обрешетины) работают как на растяжение, так и на сжатие и используются на коньках и карнизах.
С какой периодичностью следует устанавливать ряд натяжных стержней?
В зависимости от пролета: 4–6 м — обычно 1 ряд, 6–9 м — обычно 2 ряда, >9 м — обычно 3 ряда.
Можно ли приваривать подвесные стержни к прогонам?
Как правило, соединения выполняются с помощью болтов; сварка не рекомендуется, чтобы не повредить оцинкованное покрытие и прогоны.
Что делать, если трос подвески провис?
Затяните гайки или, при необходимости, замените их.
Нужны ли прогибные стержни для настенных ригелей?
Да, для стеновых прогонов также требуются стяжки, обеспечивающие устойчивость вне плоскости.
Каков принцип расположения диагональных растяжек?
Устанавливаются по обеим сторонам конька и карниза, образуя треугольные устойчивые конструкции с раскосами.
Как обеспечить антикоррозионную защиту натяжных стержней?
Предпочтительно горячее цинкование или два слоя антикоррозионной краски + финишный слой.
Распорная трубка для прогонов пространственной рамы
Технические характеристики
| Параметр | Технические характеристики |
|---|---|
| Общие технические характеристики | φ32×2.0~2.5 |
| Материал | Сварная стальная труба из стали марки Q235 или оцинкованная стальная труба |
| Длина | Равно расстоянию между обрешетинками (прибл. 0,5–1,5 м) |
| Положение при установке | Места на коньках крыши, карнизах и опорных стержнях, требующие устойчивости к сжатию |
| Связь с Саг-Родом | Надета на круглый стальной прогибной стержень, оба конца плотно прижаты к обрешетине |
| Способ подключения | Стяжной стержень проходит через втулку и фиксируется гайками с обоих концов |
| Антикоррозионная обработка | Горячее цинкование или антикоррозионная краска |
| Назначение | Позволяет системе растяжек выдерживать как растяжение, так и сжатие |
| Аксессуары | Круглая стальная стяжка, диагональная стяжка |
| Стандарт исполнения | GB 51022 |
Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.
Преимущества и инженерные аспекты
| Преимущества | Технические аспекты |
|---|---|
| Простая структура: Обычная стальная труба, надетая на прогибную штангу, низкая стоимость. | Требуется точная длина: если она слишком длинная, изделие не будет плотно прилегать, а если слишком короткая — останется зазор; необходимо произвести замер на месте. |
| Позволяет опорным стержням выдерживать сжатие: Решает проблему того, что круглые стальные стержни для прогиба не выдерживают сжатия, образуя стабильные раскосы. | Оба конца должны плотно прилегать: после монтажа оба конца должны плотно прилегать к стенкам обрешетины без зазоров. |
| Удобный монтаж: Устанавливается одновременно с растяжками, дополнительная сварка не требуется. | Риск коррозии: Тонкие стенки труб требуют оцинковки для защиты от коррозии. |
| Стандартизированный: Технические характеристики соответствуют расстоянию между прогонами, что упрощает выбор. | Зазор с опорной штангой: внутренний диаметр втулки должен быть на 2–4 мм больше диаметра опорной штанги, чтобы облегчить вставку. |
| Повышает общую жесткость кровли: Вместе с прогибными стержнями и диагональными прогибными стержнями образует систему геометрических инвариантов. | Невозможно заменить диагональные растяжки: втулочные растяжки по-прежнему должны взаимодействовать с диагональными растяжками, чтобы сформировать полноценную систему. |
Часто задаваемые вопросы
Что такое стальная трубка-прокладка для прогонов?
Короткая стальная трубка-прокладка для обрешетины, установленная на круглой стальной стяжке, превращающая систему стяжек в раскос, способный выдерживать сжатие.
Какие технические характеристики применяются к стальным трубчатым прокладкам для прогонов?
Как правило, используются оцинкованные стальные трубы φ32×2,0–2,5.
Как взаимодействуют стальные трубки-распорки для прогонов и стержни, предотвращающие прогиб?
Стяжка проходит через втулку; концы втулки плотно прижимаются к стенкам обрешетины, а концы стяжки фиксируются гайками.
Где применяются стальные трубы-прокладки для прогонов?
Гребни, карнизы и другие участки, подверженные как растяжению, так и сжатию.
Какова длина рукава?
Равно расстоянию между обрешетинками, как правило, 0,5–1,5 м.
Может ли это работать без втулки?
Нет, обычные круглые стальные растяжки могут выдерживать только растяжение; в зонах сжатия необходимо использовать втулочные растяжки.
Как обеспечить антикоррозионную защиту стальной трубы-распорки для прогонов?
Предпочтительно горячее цинкование или нанесение антикоррозионной краски.
Нужно ли сваривать концы рукава?
Нет, гайки прогибной штанги плотно затягиваются, чтобы втулка плотно прилегала.
Какова взаимосвязь между стальной трубкой-прокладкой для прогонов и диагональными стяжками?
На коньке диагональные прогибные стержни и втулочные раскосы образуют устойчивую треугольную конструкцию.
Может ли втулка непосредственно выполнять функцию обрешетки?
Нет, стальные трубы-распорки для прогонов служат лишь в качестве опор и не принимают на себя нагрузки от кровли.
Водосточные желоба со стальной пространственной рамой
Стальные водосточные желоба представляют собой металлические желоба, устанавливаемые по краям крыш промышленных объектов и зданий для сбора и отвода дождевой воды; как правило, они монтируются вдоль карниза или в виде внутренних желобов, соединяющихся с водоспускными трубами через сливные отверстия. По материалу изготовления их можно разделить на водосточные желоба из оцинкованной стали, из нержавеющей стали (201/304) и из стали с цветным покрытием; по расположению — на наружные водосточные желоба (подвешенные снаружи карниза) и внутренние водосточные желоба (встроенные в крышу). При проектировании водосточных желобов необходимо учитывать площадь водосбора, интенсивность осадков, уклон дна и размеры сливных отверстий, чтобы исключить перелив, обратный поток или протечки во время ливней.
Технические характеристики
| Параметр | Технические характеристики |
|---|---|
| Распространенные материалы | Оцинкованная сталь, нержавеющая сталь 304/316, стальной лист с цветным покрытием |
| Толщина листа | мм ~ 4,0 мм |
| Формы разделов | Прямоугольные, трапециевидные, изогнутые |
| Стандартные размеры | Ширина 300–1200 мм, глубина 150–800 мм |
| Уклон | Продольный уклон дна водосточной желоба ≥0,5 % (с уклоном в сторону сливного отверстия) |
| Расстояние между водостоками | м (рассчитано исходя из объема осадков) |
| Подключение | Сварные или швартовые, нахлест ≥100 мм |
| Антикоррозионная защита | Нержавеющая сталь не требует антикоррозионной защиты; оцинкованная/цветная сталь обслуживается с учетом условий окружающей среды |
| Аксессуары | Сливные отверстия, водосточные трубы, кронштейны для водосточных желобов, торцевые заглушки |
| Стандарт исполнения | GB 50015 «Стандарт по проектированию систем водоснабжения и водоотведения зданий», GB 51022 |
Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.
Преимущества и инженерные аспекты
| Преимущества | Технические аспекты |
|---|---|
| Организованная дренажная система: Предотвращает беспорядочное стекание дождевой воды по стенам и фундаменту. | Сварные швы, подверженные утечкам: некачественная сварка на объекте приводит к утечкам; требуется проведение полных испытаний сварных швов и проверка водонепроницаемости. |
| Коррозионно-стойкие материалы: Водосточные желоба из нержавеющей стали можно использовать во влажных и коррозионно-агрессивных средах. | В холодных регионах необходима защита от замерзания: внутренние водосточные желоба в холодных районах требуют утепления для предотвращения замерзания. |
| Заводская сборка: Изготавливается по частям, собирается на месте, быстрое возведение. | Риск засорения: листья и пыль легко забивают сливные отверстия; требуется регулярная очистка. |
| Ухоженный внешний вид: Металлические водосточные желоба гармонично сочетаются с фасадами зданий. | В агрессивных средах требуются специальные материалы: в химических и прибрежных зонах необходимо использовать нержавеющую сталь марки 316 или толстое цинковое покрытие. |
| Настраиваемый: Размеры и формы поперечного сечения подбираются индивидуально с учетом архитектурных требований и потребностей дренажной системы. | Необходимо учитывать тепловое расширение: длинные водосточные желоба требуют установки компенсационных швов или скользящих кронштейнов. |
Часто задаваемые вопросы
Из каких материалов изготавливаются стальные водосточные желоба?
Как правило, оцинкованный стальной лист, нержавеющая сталь 304/316, стальной лист с цветным покрытием.
Какова толщина листов для водосточных желобов?
Как правило, 1,0–4,0 мм; для стальных водосточных желобов с большим пролетом используются толстые листы или дополнительные кронштейны для желобов.
В чём заключается разница между наружными и внутренними стальными водосточными желобами?
Наружные стальные водосточные желоба подвешиваются снаружи карниза; внутренние стальные водосточные желоба встраиваются внутрь крыши и обрамляются кровельными поверхностями.
Каков уклон водосточной желоба?
Продольный уклон дна, как правило, составляет ≥0,5 % и направлен к шпигату.
Каково расстояние между сливными отверстиями?
Как правило, ≤30 м или один на каждый пролёт, в зависимости от интенсивности осадков в данном регионе и площади водосборного бассейна.
Как обрабатываются сварные швы водосточных желобов?
Испытания на водонепроницаемость проводятся после завершения всех сварочных работ, после чего наносятся наружные антикоррозионные или водонепроницаемые покрытия.
Как обеспечить антикоррозионную защиту стальных водосточных желобов?
Нержавеющая сталь не подлежит обработке; оцинкованные листы покрываются финишным слоем; в зонах, подверженных воздействию химических веществ, используется нержавеющая сталь марки 316.
На что следует обратить внимание при установке стальных водосточных желобов в холодных регионах?
Внутренние стальные водосточные желоба необходимо утеплить, чтобы предотвратить появление трещин от морозного пучения и замерзание сливных отверстий.
Как решается проблема расширения водосточных желобов?
При длине более 30 м требуется установка деформационных швов или одного конца со скользящим кронштейном.
Как отремонтировать протекающие стальные водосточные желоба?
Очистите сварные швы, переварите их, нанесите водонепроницаемое покрытие или, при необходимости, замените участки листов.
Свидетельство о квалификации
Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.




У вас уже есть чертежи или ведомость объемов работ (BOQ)?
Похожие проекты
Проекты, в рамках которых данная подсистема была спроектирована, изготовлена и отгружена в составе комплекта конструкций.
SynJect: Масштаб. Точность. Надежность.
SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.
От чертежа до стройплощадки. «Zero Friction».



Детальная проработка проекта
С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.
Расположение деталей и оптимизация материалов
Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).
Входной контроль сырья
Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.
Резка с ЧПУ и обработка кромок
Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.
Выпрямление деформаций после сварки
Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.
Неразрушающий контроль (NDT)
Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.
Пробная сборка и выравнивание в цехе
Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.
Подготовка поверхности и нанесение защитного покрытия
Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.
Измерение толщины лакокрасочного слоя
Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.
Заключительный контроль качества и сертификация
Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.
Упаковка для экспорта и обеспечение безопасности грузов при транспортировке
Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).
Глобальный монтаж на месте и управление строительной площадкой
Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.
Получите круглосуточный перечень работ и смету
Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления
Сокращение веса стальных конструкций
3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.
Верификация кода с нулевым количеством конфликтов
Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.
Обзор «от инженера к инженеру»
Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
Ведущие инженеры онлайн
🔒 100% конфиденциальность и безопасность, без спама









