
Accueil / Produits / Bâtiment en acier à plusieurs étages

Bâtiment en acier à plusieurs étages

Conçus pour les installations industrielles et les complexes commerciaux à grande hauteur, nos bâtiments en acier à plusieurs étages associent des poteaux caissonnés/CFST à haute résistance à des planchers à fermes composites. Réduisez les délais de construction de 40 %, bénéficiez d’une capacité de levage des ponts roulants comprise entre 20 et 32 t (personnalisable sur demande) et gagnez 6 % d’espace utile supplémentaire par rapport au béton.
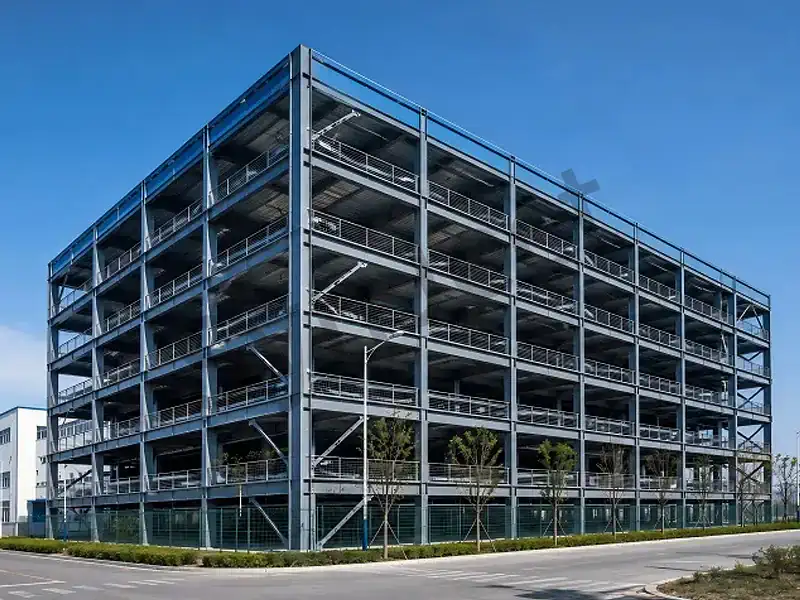
Immeuble en acier de six étages, avec des poteaux et des poutres apparents

Systèmes de construction à ossature métallique pour bâtiments à plusieurs étages

Une préfabrication efficace pour accélérer vos projets commerciaux et industriels

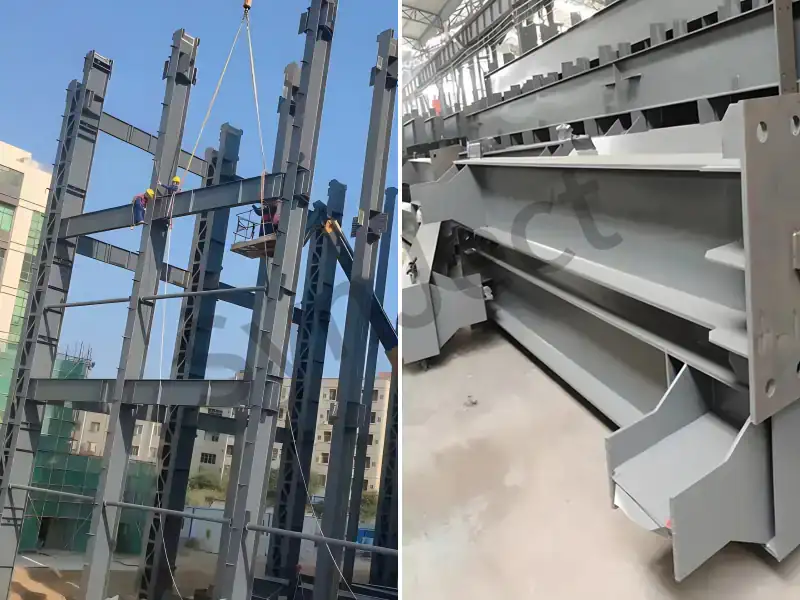
Nos bâtiments en acier à plusieurs étages offrent une efficacité spatiale maximale, une ductilité sismique supérieure et une rapidité de construction optimale pour les projets de bâtiments de hauteur moyenne à élevée. Bâtiment commercial à ossature métallique utilisant des poteaux caissonnés soudés de forte section, des poteaux en croix et des poutres à ailes larges laminées à chaud (ASTM A992 / ASTM A572 Gr. 50 / S355JR), notre ossature s'intègre parfaitement aux systèmes de planchers composites à revêtement métallique et aux enveloppes de murs-rideaux. Conçue à l’aide du logiciel BIM 3D Tekla, avec une détection à 100 % des interférences au niveau des assemblages, et fabriquée à l’aide de lignes automatisées de soudage à l’arc submergé (SAW) et de perçage CNC, cette structure en acier lourd réduit le poids mort de la structure jusqu’à 50 % par rapport au béton armé, ce qui permet de réduire la taille des fondations et de raccourcir la durée globale du projet de 30 à 45 %.

COMPOSANTS

Ce que comprend ce système

01

Poteaux en H · Poteaux caissonnés · Poteaux en acier CHS · Poteaux cruciformes · Poutrelles en H

02

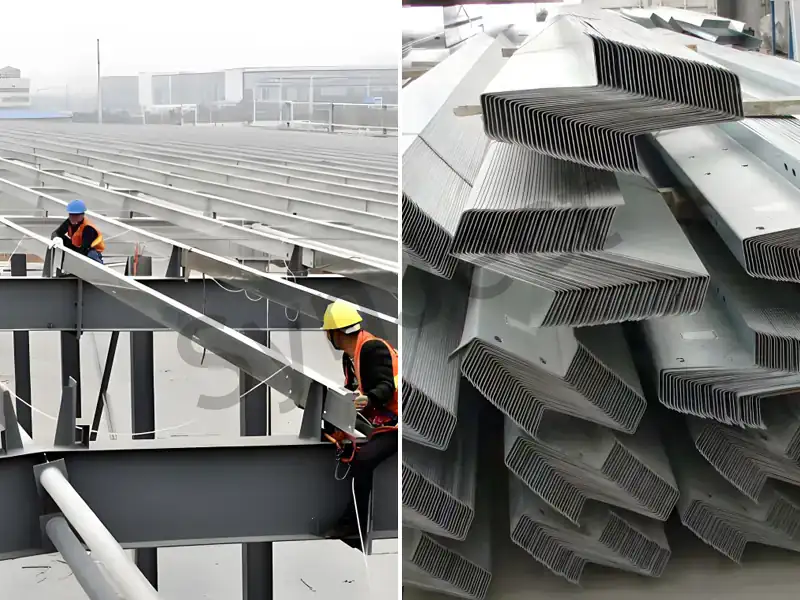
Pannes en Z · Pannes en C · Pannes RHS · Pannes en H · Pannes en U

03

Plancher à nervures ouvertes · Plancher à nervures fermées · Plancher à fermes · Caillebotis en acier · Escalier métallique en acier

04

Boulons d'ancrage · Boulons HSFG · Goujons de cisaillement à tête

Spécifications techniques

Catégorie de paramètres Caractéristiques techniques
Articles concernés 3 à 50 étages
Principales nuances d'acier ASTM A992 / ENS355JR /
ASTM A572 Gr50 (États-Unis) / EN 10025 S355 (UE) / AS/NZS 3679 300 (Australie) / Q355B / Q235B
Personnalisation Disponible
Corrosion et entretien Galvanisation à chaud, système époxy C4/C5
Logiciels de conception Tekla Structures, PKPM, SAP2000, 3D3S
Codes de conception AISC 360 (US), EN 1993 (EU),
GB 50017 (CN), AS 4100 (AU)
Résistance structurelle Un séisme exceptionnel d'une magnitude pouvant atteindre 12 degrés
Résilience face aux phénomènes météorologiques extrêmes Conçu pour une vitesse maximale de 250 km/h
Entièrement personnalisable en fonction des données spécifiques au site (par exemple, charge de neige importante pouvant atteindre 5,0 kN/m² pour les régions de la CEI et de la Russie)
Indice de résistance au feu Résistance au feu de 2 à 3 heures avec
revêtement ou parement intumescent
Certificats de fabrication et de soudage EN 1090 EXC3,AWS D1.1,
Soudeurs certifiés AWS
Méthode de raccordement au site Assemblages 100 % boulonnés
Logistique et emballage Emballage standard de palettes pour
déchargement rapide
Compatibilité avec les systèmes de plancher Usage commercial : compatible avec les planchers métalliques composites et le béton préfabriqué.
Usine : Convient aux caillebotis en acier et aux tôles larmées à usage intensif.
Charges dynamiques et lourdes Conçu pour accueillir des équipements lourds générant des vibrations et des ponts roulants (capacité de 20 à 32 t). Contrôle rigoureux de la déformation pour garantir la stabilité structurelle.
Assurance qualité/Contrôle qualité et traçabilité Contrôle par ultrasons (UT) et magnétoscopie (MT) à 100 % pour les soudures à pénétration totale. Sablage SA 2.5. Traçabilité totale des matériaux grâce aux certificats d'essai d'usine (MTC)

Avantages et considérations techniques

Principaux atouts Considérations techniques
Aspects liés aux coûts et au calendrier
Tous les éléments sont préfabriqués ; l'assemblage « à sec » sur chantier permet de réduire la durée des travaux de 30 % à 40 % par rapport au béton traditionnel.
Coût élevé de l'acier au mètre carré
Nous proposons une analyse du coût total de possession (TCO). Grâce à un poids réduit, les coûts liés aux fondations sont diminués d’environ 20 %. De plus, une mise en service avancée de trois mois permet de bénéficier de trois mois supplémentaires de revenus locatifs ou de production.
Durabilité et entretien
Grâce à la grande capacité portante de l'acier à haute résistance, il n'est pas nécessaire de prévoir des murs porteurs massifs. La surface utile augmente de 5 % à 8 %, et les coûts de rénovation futurs sont très faibles.
Risque de rouille dans certaines conditions climatiques
Pour les environnements à forte humidité ou à forte salinité, nous proposons des traitements anticorrosion hautement résistants, notamment la galvanisation à chaud ou des systèmes époxy multicouches à haute teneur en zinc, garantissant un fonctionnement à long terme sans entretien.
Dimension « Expérience utilisateur »
L'usinage CNC en 3D de tous les composants permet d'éviter tout soudage sur chantier, ce qui réduit considérablement le recours à des soudeurs étrangers coûteux et élimine les déchets de chantier.
Isolation acoustique et isolation antivibratoire
Pour les projets commerciaux, nous proposons des systèmes de plancher acoustiques spécifiques. Nous posons des panneaux d'isolation acoustique sur un platelage profilé, associés à du béton léger et à de la laine de roche haute densité dans les murs.
Dimensions de l'ouvrage sur site
Les composants linéaires en acier s'adaptent parfaitement aux conteneurs maritimes 40HC. Associés à une simulation 3D du remplissage, ils permettent d'atteindre un taux de chargement par conteneur supérieur à 90 %.
Dépendance vis-à-vis des grandes grues
Nous proposons un « service de conception optimisée pour le levage ». Indiquez-nous la capacité maximale de la grue disponible sur site, et nos ingénieurs diviseront les colonnes principales trop lourdes en plusieurs sections afin qu’elles puissent être assemblées par boulonnage sur place.

Certificat de qualification

Vos projets bénéficient d'une protection conforme aux normes internationales les plus strictes. De la norme CE (EN 1090) à la norme ISO 9001, nos certifications ne sont pas que des simples certificats sur papier : elles reflètent la rigueur qui caractérise notre travail au quotidien dans nos ateliers.


AISCCEOTCSoudeur international
Système de gestion de la qualité ISO 9001

Avez-vous des plans ou un BOQ ?

SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Kunlun Lu
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect

SynJect : Échelle. Précision. Certitude.

SYNJECT propose des solutions complètes en matière de structures métalliques, conçues pour la chaîne de valeur mondiale. Qu'il s'agisse d'investisseurs à la recherche d'un retour sur investissement ou d'ingénieurs exigeant une conformité parfaite, nous transformons des plans complexes en réalisations solides, dans le respect des délais et sans heurts.

Du plan au chantier. Zéro frottement.

Étude technique détaillée et élaboration des plans d'atelierImbrication et optimisation des matériauxContrôle à la réception des matières premièresDécoupe CNC et préparation des arêtesRedressage des déformations dues au soudageContrôles non destructifs (NDT)Montage d'essai et alignement en atelierPréparation des surfaces et revêtement protecteurMesurer l'épaisseur du film de peintureContrôle qualité final et certificationEmballage pour l'exportation et protection logistiqueMontage sur site et gestion de chantier à l'échelle mondiale
Étape 01

Ingénierie détaillée

Grâce à l'utilisation de plateformes BIM de pointe telles que Tekla Structures, la modélisation 3D détaillée et les plans d'atelier sont réalisés dans le strict respect de la norme AISC-360 ou de l'Eurocode 3 (EN 1993). Les conceptions des assemblages sont rigoureusement vérifiées, et les plans de fabrication sont générés selon les normes de tolérance de la norme ISO 2768-m. Une détection à 100 % des interférences avec les principaux systèmes architecturaux et de génie civil (MEP) est effectuée afin de garantir l'absence totale de conflits structurels lors du montage sur chantier.

NORMEAISC 360 / EN 1993
VALEUR MESURÉETolérance : ±0,01 mm
Étape 02

Imbrication et optimisation des matériaux

Les plans d'imbrication intelligents sont réalisés à l'aide de logiciels avancés tels que FastCAM/SigmaNEST, conformément aux normes dimensionnelles EN 10029 / ASTM A6. En tenant compte du trait de coupe (2 mm à 5 mm selon l'épaisseur de la tôle) et des marges de contraction thermique, le taux d'utilisation de la matière première dépasse 92 %. Les chutes sont suivies numériquement à l'aide de codes-barres afin de garantir une traçabilité à 100 % des rapports d'essai d'usine (MTR).

NORMEEN 10029 / ASTM A6
VALEUR MESURÉETaux d'utilisation : 95 %
Étape 03

Contrôle à la réception des matières premières

Tout l'acier de construction (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) doit être accompagné de rapports d'essais en usine (MTR) conformes à la norme EN 10204 3.1. Le contrôle qualité à la réception effectue des contrôles dimensionnels et visuels à 100 % conformément aux normes ASTM A6 / EN 10029, en vérifiant les tolérances d'épaisseur (classe A/B) et l'intégrité interne de la lamination par contrôle par ultrasons (UT) selon la norme ASTM A435. La composition chimique et les propriétés mécaniques sont vérifiées par échantillonnage par des laboratoires tiers accrédités.

NORMEEN 10204 3.1 / ASTM A435
VALEUR MESURÉEClasses A/B et ASTM A435
Étape 04

Découpe CNC et préparation des arêtes

Le profilage des tôles et la découpe des composants sont réalisés à l'aide d'équipements CNC : oxycoupage, plasma haute définition et laser à fibre de plusieurs kW. La qualité de la surface de coupe est strictement conforme à la norme EN ISO 9013 en matière de perpendicularité et de rugosité de surface ±2,5°, avec une tolérance de 3/4. Des machines de chanfreinage CNC multiaxiales réalisent des angles de chanfrein pour la préparation des soudures avec une tolérance de ±2,5° et des dimensions de la face de racine avec une tolérance de ±1,0 mm.

NORMEEN ISO 9013
VALEUR MESURÉERa ≤ 12,5 μm
Étape 05

Redressage des déformations dues au soudage

Le soudage est exclusivement réalisé par des soudeurs certifiés AWS D1.1 ou EN ISO 9606, selon des spécifications de procédure de soudage (WPS) qualifiées et étayées par des dossiers de qualification de procédure (PQR) conformément aux normes AWS D1.1 / ISO 15614. Le soudage à l'arc submergé (SAW) et le soudage à l'arc avec fil fourré (FCAW) sont les techniques principalement utilisées pour les soudures à pénétration complète (CJP) et les soudures d'angle. L'apport thermique est strictement contrôlé, ce qui permet d'atteindre des niveaux de qualité de soudure conformes à la norme ISO 5817, niveau de qualité B, ou aux normes AWS D1.1.

NORMEAWS D1.1 / EN ISO 9606
VALEUR MESURÉEISO 5817, niveau B
Étape 06

Contrôles non destructifs (NDT)

La déformation angulaire, le cambrage et l'inclinaison post-soudage sont corrigés à l'aide de redresseurs de brides hydrauliques automatisés et d'un redressage thermique contrôlé à la flamme. Les températures de chauffage des aciers à haute résistance et faiblement alliés (HSLA) sont strictement maintenues entre 600 °C et 650 °C (refroidissement à l’air, sans trempe à l’eau) afin d’éviter toute dégradation microstructurale. Les tolérances de rectitude après redressage sont de ± 3 mm, conformément à la norme EN 1090-2, classe d’exécution 2 (EXC2), et aux normes COSP de l’AISC.

NORMEEN 1090-2 EXC2 / COSP de l'AISC
VALEUR MESURÉETolérances : ±3 mm
Étape 07

Montage d'essai et alignement en atelier

Les protocoles de NDT sont mis en œuvre par du personnel certifié ISO 9712 / ASNT niveau II. 100 % des soudures critiques à pénétration complète (CJP) sont soumises à un contrôle par ultrasons (UT selon les normes ISO 17640 / ASTM E164) ou à un contrôle par particules magnétiques (MT selon les normes ISO 17638 / ASTM E709). Des essais radiographiques (RT) sont effectués sur demande pour les sections de forte épaisseur. L'acceptation des soudures est strictement conforme au niveau d'acceptation 1 de la norme ISO 11666 ou aux critères de la norme AWS D1.1.

NORMEISO 11666 niveau 1 / AWS D1.1
VALEUR MESURÉE100% UT
Étape 08

Préparation des surfaces et revêtement protecteur

Les géométries complexes, les fermes à grande portée et les charpentes lourdes font l'objet d'un montage d'essai physique à l'échelle 1:1 ou d'un montage virtuel par numérisation laser 3D de haute précision, conformément aux exigences des normes EN 1090-2 et AISC. L'alignement des trous de boulons est vérifié (taux de conformité ≥ 95 % pour les boulons à haute résistance), et les cotes critiques (portée, cambrure, alignement spatial en 3D) sont contrôlées dans des limites de tolérance strictes (±2,0 mm) afin d'éliminer les risques liés à l'ajustement sur chantier.

NORMEAISC / EN 1090-2
VALEUR MESURÉETolérance : ±2,0 mm
Étape 09

Mesurer l'épaisseur du film de peinture

Les éléments structurels sont soumis à un grenaillage automatisé afin d'atteindre un niveau de propreté conforme aux normes SSPC-SP10 / NACE n° 2 / ISO 8501-1 Sa 2,5, avec un profil de surface (profondeur d'ancrage) compris entre 45 et 75 μm. Des revêtements protecteurs haute performance sont appliqués à l’aide d’une technologie de projection sans air, conformément à la norme ISO 12944 (environnements corrosifs de classe C3 à CX), comprenant des apprêts époxy inorganiques/organiques riches en zinc, des couches intermédiaires époxy à base d’oxyde de fer micacé et des couches de finition en polyuréthane ou en fluorocarbone. L’épaisseur du film sec (DFT) est vérifiée à l’aide de jauges magnétiques étalonnées, dans le strict respect de la règle des 90/10.

NORMEISO 8501-1 Sa 2,5 / ISO 12944
VALEUR MESURÉE45 à 75 μm
Étape 10

Contrôle qualité final et certification

Le contrôle qualité final (FQC) consiste en un audit complet et global, portant sur l'aspect esthétique de la peinture (absence totale de coulures, de piqûres ou d'affaissements), la géométrie critique, l'espacement des trous de boulons et la traçabilité des marquages des composants, qu'ils soient réalisés au laser ou au pochoir. Un rapport complet sur les données de fabrication (MDR) — comprenant les rapports de contrôle de fabrication (MTR), les rapports de contrôles non destructifs (NDT), les registres d’inspection des revêtements et les certificats de conformité — est établi afin de justifier le marquage CE (déclaration de performance (DoP) selon la norme EN 1090) et la réception finale selon les normes AISC.

NORMEEN 1090 / AISC
VALEUR MESURÉEContrôle qualité/Assurance qualité – Validation finale
Étape 11

Emballage pour l'exportation et protection logistique

Les emballages de protection sont conçus pour le fret maritime en conteneurs (40HQ/OT/FR) et en vrac, dans des conditions de transport maritime difficiles. Les éléments structurels sont regroupés sur des patins en acier très résistants et cerclés à l’aide de sangles en acier à haute résistance. Les raccords usinés et les surfaces de contact sont enveloppés d’un film anticorrosion VCI, d’un rembourrage en mousse EPE et de coussins en caoutchouc épais. L’ensemble du matériel d’emballage en bois est entièrement conforme aux normes phytosanitaires NIMP 15 et aux règles de l’OMI relatives à l’arrimage et à l’arrimage des cargaisons (CSS).

NORMENIP 15 / CSS de l'OMI
VALEUR MESURÉE40HQ/OT/FR
Étape 12

Montage sur site et gestion de chantier à l'échelle mondiale

Nous proposons des services internationaux de supervision du montage sur site et de construction EPCM « clé en main », dans le respect des protocoles de sécurité OSHA 1926, du COSP de l’AISC et des normes de montage EN 1090-2. Les équipes de chantier, dirigées par des ingénieurs HSE et QA/QC multilingues, utilisent des stations totales de haute précision pour maintenir l'aplomb des structures dans une tolérance de H/1000 (≤ 25 mm max.). Le serrage des boulons structurels à haute résistance est réalisé à l’aide de clés calibrées ou selon la méthode du « tour de clé », avec une documentation complète de contrôle du couple d’application à 100 %.

NORMEOSHA 1926 /EN 1090-2
VALEUR MESURÉE≤ H/1 000

Questions fréquentes

Quel est le coût estimé au mètre carré pour une structure métallique à plusieurs étages ?

Le coût varie en fonction du nombre d'étages, des exigences en matière de charge (par exemple, bureaux ou entrepôt pour charges lourdes) et des charges locales dues au vent et à la neige. En règle générale, le prix FOB de l'ensemble de la charpente métallique principale et secondaire se situe entre 50 et 90 $/m². Nous vous recommandons de nous fournir vos plans préliminaires ; nous vous transmettrons alors un devis précis basé sur la nomenclature (BOM) dans les 48 heures.

Nous utilisons Tekla Structures pour la conception détaillée en 3D à l'échelle 1:1 et réalisons des essais de pré-assemblage sur les nœuds complexes avant leur sortie d'usine. Toutes les tolérances des composants sont strictement contrôlées au millimètre près.

Nous fournissons des plans d'installation en 3D très détaillés ainsi que des listes de référence des pièces. Les composants sont emballés par zone afin de garantir qu'ils soient déballés sur site dans l'ordre exact de levage. Si nécessaire, des superviseurs techniques peuvent être dépêchés sur le site à l'étranger pour apporter leur aide.

Tout à fait. Nos ingénieurs en structure maîtrisent les normes internationales les plus courantes. Nous vous fournirons des plans de modélisation 3D complets ainsi que des rapports de calculs structurels entièrement rédigés en anglais, générés par des logiciels professionnels. Votre ingénieur agréé (PE) local pourra examiner directement ces documents et les valider en vue de leur homologation par les autorités compétentes.

Non. Notre système de structure métallique à plusieurs étages utilise des assemblages 100 % boulonnés. Tous les poteaux, poutres et plaques de raccordement à profil en H sont percés avec précision à l'aide d'équipements à commande numérique avant de quitter l'usine. Les ouvriers sur chantier n'ont qu'à suivre nos plans de levage en 3D pour réaliser le montage à sec à l'aide de boulons à haute résistance (classe 10.9).

Dans les environnements côtiers ou à forte salinité, nous n’utilisons jamais d’apprêt antirouille ordinaire. Nous équipons votre projet d’un système de revêtement anticorrosion hautement résistant, une galvanisation à chaud avec un poids de revêtement de zinc ≥ 600 g/m² (correspondant à une épaisseur totale d'environ 84 μm), ou une couche d'apprêt époxy riche en zinc multicouche associée à une couche de finition en polyuréthane, garantissant ainsi la sécurité à long terme de la charpente de votre bâtiment.

Le délai de livraison se divise en deux phases distinctes : la conception détaillée et la préparation des matériaux prennent généralement entre 1 et 2 semaines ; la fabrication en série en usine (y compris la découpe, le soudage, le perçage et le revêtement) prend entre 4 et 5 semaines. Par conséquent, le premier lot de conteneurs entièrement chargés des principaux composants en acier peut généralement être expédié vers le port dans un délai de 30 à 45 jours après confirmation de la commande.

Obtenez votre devis et votre plan de coûts en 24 heures

Découvrez combien vous pouvez économiser en tonnage d'acier et en frais de transport maritime avant le début de la fabrication

8–15%

Réduction du poids de l'acier

La modélisation 3D 1:1 dans Tekla optimise les rapports poutre-poteau afin d'éliminer les coûts liés aux matériaux superflus.

0,0 mm

Vérification de code sans conflit

Vérifié conformément à la norme EN 1090 et aux charges locales dues au vent et aux séismes.

100%

Revue d'ingénieur à ingénieur

Vérifié par nos ingénieurs en chef — Aucun appel commercial insistant, uniquement des données exploitables et des prix d'usine.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Guichet « Ingénierie et recherche »

Ingénieurs en chef en ligne

Dessins
Dessins

🔒 100 % confidentiel et sécurisé, sans spam










