
Beranda / Produk / Struktur Rangka Ruang / Sistem Struktur Sekunder

Sistem Struktur Sekunder

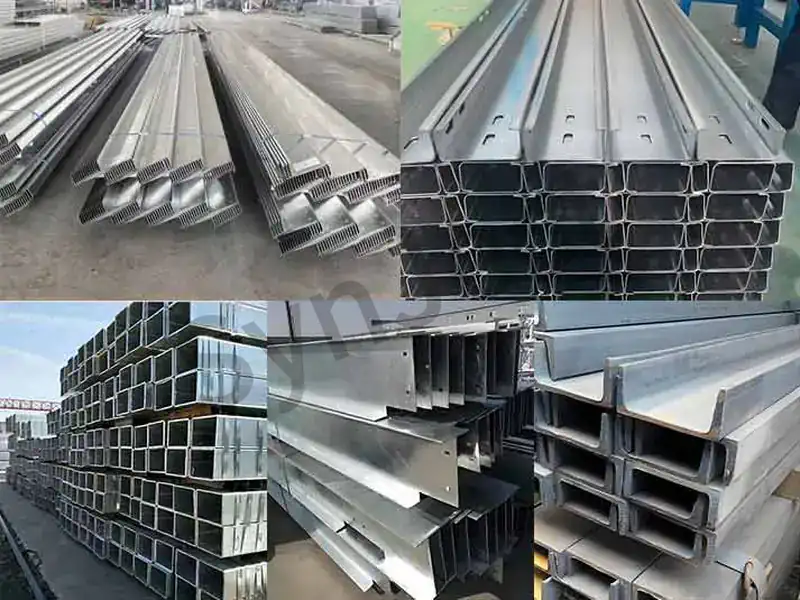
Purlins dan talang baja yang membentuk sistem struktur sekunder pada struktur rangka ruang
Purlins berbentuk Z, C, atau H yang dilas dengan frekuensi tinggi yang dipasok untuk struktur rangka ruang

Purlins Rangka Ruang

Purlins adalah elemen penahan beban sekunder dalam sistem atap yang menopang panel atap. Disusun secara tegak lurus terhadap balok atap, purlins ini mentransfer beban mati, beban hidup, dan beban angin dari panel atap ke balok atap atau kasau rangka kaku. Bentuk yang umum meliputi purlin penampang C, penampang Z, balok H, dan tabung persegi. Di antara semuanya, purlin penampang C dan Z yang dibentuk dingin dengan dinding tipis paling banyak digunakan pada bangunan ringan rangka portal karena bobotnya yang ringan dan pemasangannya yang mudah. Purlins penampang Z dapat ditumpuk untuk membentuk bentang yang berkelanjutan, sehingga menghasilkan momen lentur di tengah bentang yang lebih kecil; purlins penampang C mudah diproduksi dan dihubungkan. Batang penahan lengkungan dan strut biasanya dipasang di antara purlins untuk mengurangi panjang efektif atap di luar bidang.

Spesifikasi teknis

Parameter Spesifikasi
Bagian Umum Operasi caesar, sayatan Z, pipa persegi, balok H
Tinggi Bagian C120–C350, Z120–Z350
Kisaran Ketebalan Dinding mm ~ 3,5 mm
Bahan Q235B/Q355B (Lapisan galvanis ≥180 g/m²)
Jarak m ~ 1,5 m (tergantung pada jenis panel dan beban)
Rentang Dengan penyangga sederhana, panjang 6 m–9 m; untuk profil Z yang bersambung, ukurannya bisa lebih besar
Metode Koneksi Sekrup yang dapat menembus sendiri untuk panel atap, baut untuk kasau rangka kaku
Aksesori Batang penopang, tabung penyangga purlin baja, strut, penyangga flensa
Perawatan Anti-korosi Galvanis (standar), atau dicat setelah proses pembentukan baja strip
Standar Pelaksanaan GB 51022, GB/T 6725

Nilai-nilai tersebut merupakan rentang yang kami produksi secara rutin. Ukuran, kelas, dan sistem pelapisan yang spesifik untuk setiap proyek dikonfirmasi pada gambar kerja yang telah disetujui sebelum dilanjutkan ke tahap produksi.

Keunggulan dan pertimbangan teknik

Keunggulan Pertimbangan Teknik
Ringan, hemat baja: Purlin berdinding tipis yang dibentuk secara dingin menghemat 30%–50% baja dibandingkan dengan purlin balok H. Kerusakan akibat korosi pada elemen berdinding tipis perlu diperhatikan: Goresan pada lapisan galvanis yang terjadi selama pengangkutan/pemasangan harus diperbaiki, karena jika tidak, karat akan mudah muncul.
Pemasangan yang mudah: Panjang purlin C/Z dapat disesuaikan dan dipasang dengan baut di lokasi, sehingga memastikan proses pembangunan yang cepat. Diperlukan batang penahan lengkungan untuk menahan torsi: Purlin mudah mengalami tekukan akibat lentur-torsi sepanjang kemiringan atap; batang penahan lengkungan harus dipasang sesuai rancangan.
Bagian berbentuk Z dapat saling tumpang tindih secara terus-menerus: Mengurangi momen lentur di bagian tengah bentang, sehingga memungkinkan penggunaan penampang purlin yang lebih kecil. Tekukan balik pada purlin di zona angina angkat: Sudut-sudut atap mengalami gaya hisap angin yang tinggi; perancangan purlin harus memperhitungkan kondisi tekukan balik.
Sistem aksesori yang sudah matang: Batang penyangga, tabung spacer purlin baja, dan penyangga flensa telah distandarisasi, sehingga memberikan efisiensi biaya yang baik secara keseluruhan. Risiko kebocoran pada sekrup self-tapping: Sambungan antara panel dan purlin memerlukan ring kedap air serta pengeboran standar.
Galvanis anti-korosi: Perlindungan anti-korosi telah dilakukan di pabrik, sehingga tidak perlu pengecatan di lokasi, dan biaya perawatannya rendah. Batas ketebalan dinding: Ketebalan yang melebihi 3,5 mm biasanya diganti dengan balok H atau tabung persegi agar memenuhi kapasitas dukung.

Pertanyaan umum

Apa saja jenis-jenis purlin?

Purlins tipe C-section, Z-section, tabung persegi, dan H-beam. Tipe C/Z umumnya digunakan untuk bangunan ringan.

Purlins tipe Z dapat saling tumpang tindih secara berkesinambungan dan menghemat penggunaan baja; purlins tipe C mudah dibuat dan dipasang, serta sering digunakan untuk bentang yang lebih pendek.

Umumnya 0,5–1,5 m, yang ditentukan berdasarkan kekakuan panel atap dan perhitungan beban.

Untuk mengurangi panjang efektif purlin di luar bidang dan mencegah terjadinya tekuk lentur-torsi.

Baja lembaran Q235B/Q355B yang dilapisi seng dengan metode hot-dip, biasanya dengan ketebalan lapisan seng ≥180 g/m².

Dipasang pada purlin menggunakan sekrup self-tapping (dengan ring kedap air) yang menembus panel, atau dengan menggunakan braket tersembunyi khusus.

Menghubungkan purlin ke flensa bawah kasau rangka kaku, sehingga mencegah terjadinya tekuk tekan pada flensa bawah.

Potongan C (dengan penyangga sederhana) biasanya berukuran 6–8 m; potongan Z (tumpang tindih berkelanjutan) dapat mencapai 9 m atau lebih.

Secara umum, tidak; bagian yang tergores selama pengiriman/pemasangan perlu diperbaiki dengan cat anti karat.

Purlins yang berada di zona hisapan angin tepi/sudut perlu melalui verifikasi tekukan balik, dan baut sambungan serta batang penahan kelengkungan harus diperkuat.

Batang Penyeimbang

Batang Penopang Kerangka Ruang

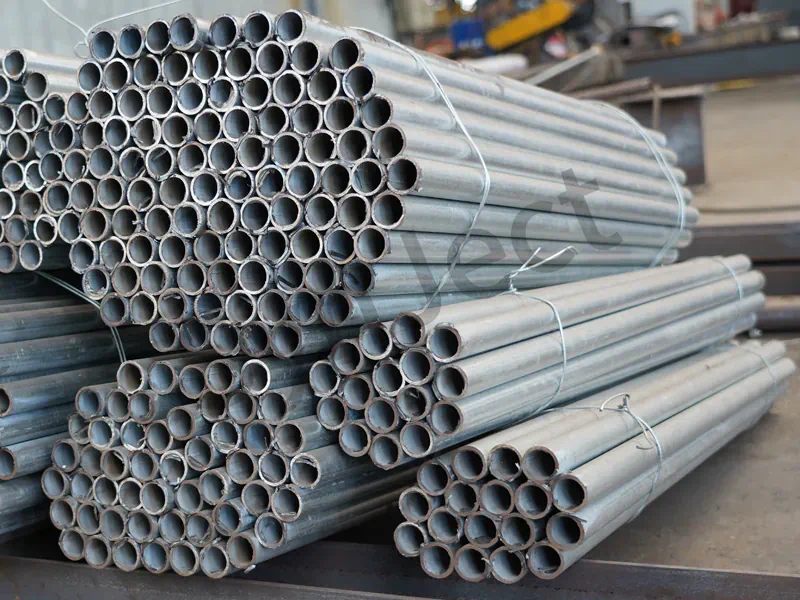
Batang penopang (Eave Strut Purlin) adalah elemen tarik berbentuk bulat ramping yang terbuat dari baja, yang dipasang pada sistem girt atap dan dinding pada struktur baja ringan. Batang-batang ini menghubungkan purlin atau girts dinding yang berdekatan untuk mengurangi panjang efektif di luar bidang elemen tersebut, sehingga mencegah purlin (atau girts) mengalami lentur lateral dan deformasi torsi akibat beban angin, beban mati, dan beban atap. Batang penopang biasanya terbuat dari baja bulat HPB300 dengan diameter umum φ12 atau φ14, yang dihubungkan ke bagian tengah purlin melalui ujung yang dibengkokkan atau berulir dengan baut. Batang penopang dan strut diagonal biasanya dipasang di bubungan atap dua kemiringan untuk membentuk sistem segitiga geometris yang stabil dan tidak berubah.

Spesifikasi teknis

Parameter Spesifikasi
Bahan-bahan Umum Baja bulat HPB300 (Q235)
Diameter (umumnya φ12)
Jarak Tata Letak Berdasarkan bentang purlin: 4–6 m umumnya 1 baris, 6–9 m umumnya 2 baris, di atas 9 m umumnya 3 baris.
Metode Koneksi Ujung-ujung berulir, dipasang dengan baut ke bagian tengah purlin
Aksesori Batang penopang diagonal, tabung penyangga purlin baja (tabung)
Posisi Pemasangan Di dekat flensa atas atau bagian tengah web purlin
Persyaratan Pengencangan Harus ditarik lurus dan dikencangkan saat pemasangan; tidak boleh ada kelonggaran
Perawatan Anti-korosi Galvanisasi celup panas atau cat anti karat
Alat Pemasangan Kunci pas, pengencang
Standar Pelaksanaan GB 51022

Nilai-nilai tersebut merupakan rentang yang kami produksi secara rutin. Ukuran, kelas, dan sistem pelapisan yang spesifik untuk setiap proyek dikonfirmasi pada gambar kerja yang telah disetujui sebelum dilanjutkan ke tahap produksi.

Keunggulan dan pertimbangan teknik

Keunggulan Pertimbangan Teknik
Struktur sederhana: Batang baja bundar untuk penopang mudah didapatkan dan harganya terjangkau. Tingkat ketegangan harus dikendalikan: Jika terlalu longgar, tidak akan memberikan penyangga; jika terlalu kencang, dapat menyebabkan purlin berubah bentuk.
Secara signifikan meningkatkan stabilitas purlin: Mengurangi panjang efektif purlin di luar bidang, sehingga mencegah terjadinya tekuk lentur-torsional. Risiko karat: Baja bulat yang ramping mudah berkarat; perlu dilapisi seng atau dicat serta dirawat.
Pemasangan yang mudah: Ujung berulir, pemasangan baut di lokasi, konstruksi cepat. Sambungan yang rentan kendur: Mur dapat kendur akibat getaran dalam jangka panjang; diperlukan pemeriksaan rutin.
Dapat disesuaikan: Ketegangan batang Sag dapat disetel secara presisi menggunakan mur. Diperlukan penambahan kepadatan di daerah berangin kencang: Lereng curam dan zona hisapan angin yang luas memerlukan jarak antar batang penopang yang lebih rapat.
Sistem aksesori yang sudah matang: Membentuk sistem penguat yang lengkap dengan tabung penyangga purlin baja, batang diagonal penahan kelengkungan, dan strut. Tidak tahan tekan: Batang penyangga hanya dapat menahan tarikan; zona tekan memerlukan tabung spacer purlin baja.

Pertanyaan umum

Apa fungsi batang penopang?

Menghubungkan purlin yang berdekatan, mengurangi panjang efektif purlin di luar bidang, serta mencegah terjadinya tekukan lateral dan torsi.

Biasanya menggunakan baja bulat HPB300, dengan diameter φ12–φ14.

Ujung-ujung berulir dimasukkan melalui bagian tengah purlin dan dikencangkan dengan mur ganda.

Batang sag menahan gaya tarik; strut (tabung penyangga purlin baja) menahan gaya tarik dan tekan, yang digunakan pada bagian bubungan dan atap tepi.

Berdasarkan bentang: 4–6 m biasanya 1 baris, 6–9 m biasanya 2 baris, >9 m biasanya 3 baris.

Umumnya dipasang dengan baut; pengelasan tidak disarankan untuk menghindari kerusakan pada lapisan galvanis dan purlin.

Kencangkan kembali mur-mur tersebut, atau ganti jika perlu.

Ya, balok dinding (purlins dinding) juga memerlukan batang penahan lengkungan untuk memastikan stabilitas di luar bidang.

Dipasang di kedua sisi bubungan dan atap tepi, membentuk unit segitiga yang kokoh dengan penyangga.

Disarankan untuk menggunakan galvanisasi celup panas, atau dua lapis cat anti karat + lapisan akhir.

Tabung Pengatur Jarak Purlin Baja

Tabung Pengatur Jarak Purlin Rangka Ruang

Tabung spacer purlin baja adalah tabung baja pendek yang dipasang di atas batang penahan lengkung baja bulat pada struktur baja ringan. Bersama dengan batang penahan lengkung tersebut, tabung-tabung ini membentuk strut yang digunakan di area yang mengalami gaya tarik dan tekan sekaligus (seperti puncak atap, tepi atap, dan atap dengan kemiringan curam). Tabung spacer purlin baja umumnya terbuat dari pipa baja las Q235 atau pipa baja galvanis, dengan diameter umum φ32×2,0–2,5, dan panjang yang sama dengan jarak antar purlin. Tabung spacer purlin baja mengubah sistem batang penopang dari sistem yang hanya menahan tarikan menjadi elemen dua gaya yang mampu menahan tekan, sehingga memastikan kestabilan geometris atap.

Spesifikasi teknis

Parameter Spesifikasi
Spesifikasi Umum φ32×2.0~2.5
Bahan Pipa baja las Q235 atau pipa baja galvanis
Panjang Sama dengan jarak antar purlin (sekitar 0,5–1,5 m)
Posisi Pemasangan Lokasi bubungan atap, atap tepi, dan batang penopang yang memerlukan ketahanan terhadap tekan
Hubungan dengan Sag Rod Dipasang melingkari batang baja bundar penopang atap, dengan kedua ujungnya ditekan rapat ke purlin
Metode Koneksi Batang penopang melewati selongsong, dikunci dengan mur di kedua ujungnya
Perawatan Anti-korosi Galvanisasi celup panas atau cat anti karat
Fungsi Memungkinkan sistem batang penopang untuk menahan gaya tarik dan gaya tekan
Aksesori Batang penopang melengkung berbahan baja bulat, batang penopang melengkung diagonal
Standar Pelaksanaan GB 51022

Nilai-nilai tersebut merupakan rentang yang kami produksi secara rutin. Ukuran, kelas, dan sistem pelapisan yang spesifik untuk setiap proyek dikonfirmasi pada gambar kerja yang telah disetujui sebelum dilanjutkan ke tahap produksi.

Keunggulan dan pertimbangan teknik

Keunggulan Pertimbangan Teknik
Struktur sederhana: Pipa baja biasa dipasang pada batang penopang, biayanya murah. Panjang yang tepat yang dibutuhkan: Jika terlalu panjang, tidak akan pas; jika terlalu pendek, akan ada celah; perlu dilakukan pengukuran di lokasi.
Memungkinkan batang penahan melengkung menahan gaya tekan: Mengatasi masalah batang baja bulat yang tidak mampu menahan tekanan, sehingga membentuk penyangga yang stabil. Kedua ujungnya harus menekan dengan rapat: Setelah pemasangan, kedua ujungnya harus menempel erat pada bagian tengah purlin tanpa celah.
Pemasangan yang mudah: Dipasang secara bersamaan dengan batang penopang, tidak memerlukan pengelasan tambahan. Risiko karat: Dinding pipa yang tipis perlu dilapisi seng untuk mencegah korosi.
Terstandarisasi: Spesifikasinya sesuai dengan jarak purlin, sehingga memudahkan pemilihan. Jarak dengan batang penopang: Diameter dalam selongsong harus 2–4 mm lebih besar daripada batang penopang agar mudah dimasukkan.
Meningkatkan kekakuan atap secara keseluruhan: Bersama dengan batang sag dan batang sag diagonal, membentuk suatu sistem invarian geometris. Tidak dapat mengganti batang penahan diagonal: Penopang selongsong tetap harus bekerja sama dengan batang penahan diagonal untuk membentuk sistem yang utuh.

Pertanyaan umum

Apa itu tabung spacer purlin baja?

Sebuah tabung spacer purlin baja pendek yang dipasang di atas batang penahan lengkungan baja berbentuk bulat, sehingga mengubah sistem batang penahan lengkungan tersebut menjadi strut yang mampu menahan gaya tekan.

Umumnya pipa baja galvanis berdiameter φ32×2,0–2,5.

Batang penahan kelengkungan melewati selongsong; ujung-ujung selongsong menekan dengan kuat pada bagian tengah purlin, dan ujung-ujung batang penahan kelengkungan dikunci dengan mur.

Punggungan, tepi atap, dan bagian-bagian lain yang mengalami gaya tarik dan gaya tekan secara bersamaan.

Sama dengan jarak antar purlin, umumnya 0,5–1,5 m.

Tidak, batang penopang baja bulat biasa hanya dapat menahan tegangan tarik; pada zona kompresi harus dipasang penyangga selongsong.

Disarankan untuk menggunakan galvanisasi celup panas, atau cat anti karat.

Tidak, mur batang penahan terpasang dengan kencang agar selongsong terpasang rapat.

Di bagian punggung atap, batang penopang diagonal + penyangga selongsong membentuk satu kesatuan segitiga yang kokoh.

Tidak, tabung spacer purlin baja hanya berfungsi sebagai penyangga dan tidak menanggung beban atap.

Talang air berbahan baja galvanis atau baja tahan karat yang kokoh disediakan untuk struktur rangka ruang

Talang Baja Rangka Ruang

Talang baja adalah komponen saluran logam yang dipasang di tepi atap pabrik dan bangunan untuk menampung dan mengalirkan air hujan, biasanya dipasang di sepanjang atap atau sebagai talang baja internal di bagian lembah atap, yang terhubung ke pipa pembuangan melalui lubang pembuangan. Berdasarkan bahan, talang ini dapat dibagi menjadi talang baja galvanis, talang baja tahan karat (201/304), dan talang baja berlapis warna; sedangkan berdasarkan tata letak, talang ini dibagi menjadi talang eksternal (digantung di luar atap) dan talang internal (tertanam di dalam atap). Desain talang air harus mempertimbangkan luas daerah tangkapan air, intensitas curah hujan, kemiringan dasar, dan ukuran lubang pembuangan untuk memastikan tidak terjadi luapan, aliran balik, atau kebocoran selama hujan lebat.

Spesifikasi teknis

Parameter Spesifikasi
Bahan-bahan Umum Baja galvanis, baja tahan karat 304/316, lembaran baja berlapis cat
Ketebalan Pelat mm ~ 4,0 mm
Formulir Bagian Persegi panjang, trapesium, melengkung
Dimensi Umum Lebar 300–1200 mm, Kedalaman 150–800 mm
Kemiringan Kemiringan memanjang bagian bawah talang ≥0,5% (miring ke arah lubang pembuangan air)
Jarak Antara Lubang Pembuangan Air m (dihitung berdasarkan volume curah hujan)
Koneksi Dilas atau dijahit, tumpang tindih ≥100 mm
Anti-korosi Baja tahan karat tidak memerlukan perlindungan anti-korosi; baja galvanis/berwarna perlu dirawat sesuai dengan kondisi lingkungan
Aksesori Saluran pembuangan air, pipa pembuangan air hujan, braket talang air, penutup ujung talang
Standar Pelaksanaan GB 50015 "Standar perancangan sistem pasokan air dan drainase bangunan", GB 51022

Nilai-nilai tersebut merupakan rentang yang kami produksi secara rutin. Ukuran, kelas, dan sistem pelapisan yang spesifik untuk setiap proyek dikonfirmasi pada gambar kerja yang telah disetujui sebelum dilanjutkan ke tahap produksi.

Keunggulan dan pertimbangan teknik

Keunggulan Pertimbangan Teknik
Sistem drainase yang teratur: Mencegah air hujan mengalir sembarangan ke dinding dan pondasi. Sambungan las yang rentan bocor: Pengelasan di lapangan yang tidak memadai dapat menyebabkan kebocoran; diperlukan pengujian pengelasan menyeluruh dan uji kedap air.
Bahan tahan korosi: Talang air dari baja tahan karat dapat digunakan di lingkungan yang lembap dan korosif. Daerah dingin memerlukan perlindungan terhadap pembekuan: Talang air internal di daerah dingin perlu diisolasi untuk mencegah pembekuan.
Pabrikasi pra-fabrikasi: Diproduksi dalam bentuk segmen, dirakit di lokasi, proses pembangunan yang cepat. Risiko penyumbatan: Daun dan debu mudah menyumbat lubang pembuangan air; perlu dibersihkan secara rutin.
Penampilan yang rapi: Talang logam selaras secara estetika dengan fasad bangunan. Lingkungan yang korosif memerlukan bahan khusus: Di kawasan kimia atau pesisir, harus digunakan baja tahan karat 316 atau lapisan galvanis yang lebih tebal.
Dapat disesuaikan: Dimensi dan bentuk penampang disesuaikan dengan kebutuhan arsitektur dan drainase. Perlu diperhatikan faktor ekspansi termal: Talang air yang panjang memerlukan sambungan ekspansi atau braket geser.

Pertanyaan umum

Bahan apa saja yang digunakan untuk talang air baja?

Umumnya lembaran baja galvanis, baja tahan karat 304/316, dan lembaran baja berlapis cat.

Umumnya 1,0–4,0 mm; talang baja bentang lebar menggunakan pelat tebal atau braket talang tambahan.

Talang baja eksternal dipasang di bagian luar atap; sedangkan talang baja internal tertanam di dalam atap, diapit oleh permukaan atap.

Kemiringan dasar secara longitudinal umumnya ≥0,5%, dengan arah miring menuju lubang pembuangan air.

Secara umum ≤30 m atau satu per ruang, dihitung berdasarkan intensitas curah hujan setempat dan luas daerah tangkapan air.

Uji kedap air dilakukan setelah proses pengelasan selesai, dilanjutkan dengan pengaplikasian lapisan anti-korosi atau lapisan kedap air pada bagian luar.

Baja tahan karat dikecualikan; lembaran galvanis dilapisi cat akhir; zona kimia menggunakan baja tahan karat 316.

Talang baja internal memerlukan isolasi untuk mencegah retakan akibat pembekuan tanah dan saluran pembuangan yang membeku.

Panjang yang melebihi 30 m memerlukan sambungan ekspansi atau salah satu ujungnya dilengkapi dengan braket geser.

Bersihkan sambungan las, las ulang, aplikasikan lapisan kedap air, atau ganti segmen pelat jika diperlukan.

Sertifikat Kualifikasi

Proyek-proyek Anda dilindungi oleh standar kelas dunia. Mulai dari CE (EN 1090) hingga ISO 9001, kualifikasi kami bukan sekadar selembar kertas—melainkan merupakan praktik harian yang ketat di bengkel kami.


AISCCEOTCTukang Las Internasional
Sistem Manajemen Mutu ISO 9001

Sudah punya gambar atau daftar kuantitas (BOQ)?

SynJect
Pabrik SynJect
Pabrik SynJect
Pabrik SynJect
Jalan Kunlun
Pabrik SynJect
Pabrik SynJect
Pabrik SynJect
Pabrik SynJect
Pabrik SynJect

SynJect: Skala. Ketepatan. Kepastian.

SYNJECT menghadirkan solusi struktur baja yang komprehensif, dirancang khusus untuk rantai nilai global. Mulai dari investor yang mengutamakan pengembalian investasi (ROI) hingga insinyur yang menuntut kepatuhan yang tepat, kami mewujudkan desain teknis yang kompleks menjadi hasil karya yang kokoh—tepat waktu dan tanpa hambatan.

Dari cetak biru ke lokasi. Tanpa Gesekan.

Rekayasa Terperinci & Penyusunan Gambar KerjaPenataan & Optimalisasi BahanPemeriksaan Bahan Baku Saat MasukPemotongan CNC & Persiapan TepiPerataan Distorsi Hasil PengelasanPengujian Non-Destruktif (NDT)Perakitan Uji Coba & Penyesuaian di BengkelPersiapan Permukaan & Lapisan PelindungMengukur Ketebalan Lapisan CatPemeriksaan Kualitas Akhir & SertifikasiKemasan Ekspor & Perlindungan LogistikPemasangan Lapangan Global & Manajemen Lokasi
Tahap 01

Rekayasa Terperinci

Dengan memanfaatkan platform BIM canggih seperti Tekla Structures, pemodelan 3D terperinci dan gambar kerja disusun secara ketat sesuai dengan standar AISC 360 atau Eurocode 3 (EN 1993). Desain sambungan diverifikasi secara ketat, dengan gambar fabrikasi yang dihasilkan sesuai dengan standar toleransi ISO 2768-m. Deteksi tabrakan 100% dengan sistem arsitektur utama dan sistem MEP dilakukan untuk memastikan tidak adanya konflik struktural selama pemasangan di lapangan.

STANDARAISC 360 / EN 1993
NILAI METRIKToleransi ±0,01 mm
Tahap 02

Penataan & Optimalisasi Bahan

Tata letak nesting cerdas dilakukan menggunakan perangkat lunak canggih seperti FastCAM/SigmaNEST sesuai dengan standar dimensi EN 10029 / ASTM A6. Dengan memperhitungkan lebar potongan (2 mm–5 mm tergantung ketebalan pelat) dan toleransi kontraksi termal, tingkat pemanfaatan bahan baku melebihi 92%. Sisa potongan dilacak secara digital menggunakan kode batang untuk memastikan keterlacakan laporan uji pabrik (MTR) sebesar 100%.

STANDAREN 10029 / ASTM A6
NILAI METRIKTingkat pemanfaatan 95%
Tahap 03

Pemeriksaan Bahan Baku Saat Masuk

Semua baja struktural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) harus dilengkapi dengan Laporan Uji Pabrik (MTR) sesuai EN 10204 3.1. Kontrol kualitas saat penerimaan melakukan inspeksi dimensi dan visual 100% sesuai dengan ASTM A6 / EN 10029, memverifikasi toleransi ketebalan (Kelas A/B) dan integritas laminasi internal melalui Pengujian Ultrasonik (UT) sesuai dengan ASTM A435. Komposisi kimia dan sifat mekanis diverifikasi secara acak oleh laboratorium pihak ketiga yang terakreditasi.

STANDAREN 10204 3.1 / ASTM A435
NILAI METRIKKelas A/B dan ASTM A435
Tahap 04

Pemotongan CNC & Persiapan Tepi

Pembentukan profil pelat dan pemotongan komponen dilakukan menggunakan peralatan CNC oxy-fuel, plasma definisi tinggi, dan laser serat berdaya multi-kW. Kualitas permukaan potongan sepenuhnya memenuhi standar EN ISO 9013 terkait ketegaklurusan dan kekasaran permukaan ±2,5°, dengan rentang toleransi 3/4. Mesin pemiringan CNC multi-sumbu menghasilkan sudut pemiringan persiapan pengelasan dalam batas ±2,5° dan dimensi permukaan akar dalam batas ±1,0 mm.

STANDAREN ISO 9013
NILAI METRIKRa ≤ 12,5 μm
Tahap 05

Perataan Distorsi Hasil Pengelasan

Pengelasan dilakukan secara eksklusif oleh tukang las bersertifikasi AWS D1.1 atau EN ISO 9606, menggunakan Spesifikasi Prosedur Pengelasan (WPS) yang memenuhi syarat dan didukung oleh Catatan Kualifikasi Prosedur (PQR) sesuai AWS D1.1 / ISO 15614. Pengelasan Busur Terendam (SAW) dan Pengelasan Busur Inti Fluks (FCAW) mendominasi pengelasan penetrasi sambungan penuh (CJP) dan pengelasan sudut. Masukan panas dikontrol secara ketat, sehingga menghasilkan tingkat kualitas pengelasan yang sesuai dengan Tingkat Kualitas B ISO 5817 atau standar AWS D1.1.

STANDARAWS D1.1 / EN ISO 9606
NILAI METRIKISO 5817 Tingkat B
Tahap 06

Pengujian Non-Destruktif (NDT)

Distorsi sudut, lengkungan, dan kemiringan pasca-pengelasan diperbaiki menggunakan alat pelurus flensa hidraulik otomatis dan proses pelurusan termal dengan api yang terkendali. Suhu pemanasan untuk baja High-Strength Low-Alloy (HSLA) dijaga secara ketat antara 600℃ - 650℃ (pendinginan udara, tanpa pendinginan air) untuk mencegah degradasi mikrostruktur. Toleransi kelurusan pasca-pelurusan memenuhi ±3 mm, sesuai dengan EN 1090-2 Kelas Eksekusi 2 (EXC2) dan standar COSP AISC.

STANDAREN 1090-2 EXC2 / COSP AISC
NILAI METRIKToleransi ±3 mm
Tahap 07

Perakitan Uji Coba & Penyesuaian di Bengkel

Protokol NDT dilaksanakan oleh tenaga ahli NDT bersertifikasi ISO 9712 / ASNT Level II. 100% sambungan las Complete Joint Penetration (CJP) yang kritis menjalani Pengujian Ultrasonik (UT sesuai ISO 17640 / ASTM E164) atau Pengujian Partikel Magnetik (MT sesuai ISO 17638 / ASTM E709). Pengujian Radiografi (RT) diterapkan sesuai permintaan untuk bagian-bagian yang tebal. Penerimaan lasan sepenuhnya sesuai dengan kriteria ISO 11666 Tingkat Penerimaan 1 atau AWS D1.1.

STANDARISO 11666 Tingkat 1 / AWS D1.1
NILAI METRIK100% UT
Tahap 08

Persiapan Permukaan & Lapisan Pelindung

Geometri yang kompleks, rangka bentang panjang, dan rangka berat menjalani perakitan uji fisik skala 1:1 atau perakitan virtual dengan pemindaian laser 3D presisi tinggi sesuai persyaratan EN 1090-2/AISC. Kesesuaian posisi lubang baut diverifikasi (tingkat kelulusan ≥ 95% untuk baut berkekuatan tinggi), dan dimensi kritis (rentang, lengkungan, keselarasan spasial 3D) diverifikasi dalam batas toleransi yang ketat (±2,0 mm) untuk menghilangkan risiko penyelarasan di lokasi proyek.

STANDARAISC / EN 1090-2
NILAI METRIKToleransi ±2,0 mm
Tahap 09

Mengukur Ketebalan Lapisan Cat

Bagian-bagian struktural menjalani proses peledakan pasir otomatis untuk mencapai tingkat kebersihan sesuai standar SSPC-SP10 / NACE No. 2 / ISO 8501-1 Sa 2.5, dengan profil permukaan (kedalaman jangkar) sebesar 45–75 μm. Lapisan pelindung berkinerja tinggi diaplikasikan menggunakan teknologi penyemprotan tanpa udara sesuai dengan ISO 12944 (lingkungan korosif C3 hingga CX), yang mencakup Primer Epoksi Kaya Seng Anorganik/Organik, lapisan menengah epoksi mikas oksida besi, serta lapisan akhir poliuretan/fluorokarbon. Ketebalan Lapisan Kering (DFT) diverifikasi menggunakan pengukur magnetik yang telah dikalibrasi dengan mematuhi aturan 90/10 secara ketat.

STANDARISO 8501-1 Sa 2,5 / ISO 12944
NILAI METRIK45–75 μm
Tahap 10

Pemeriksaan Kualitas Akhir & Sertifikasi

Pengendalian Kualitas Akhir (FQC) melakukan audit holistik yang komprehensif, dengan memeriksa estetika cat (tanpa noda lelehan, lubang jarum, atau cat yang mengendur), geometri kritis, jarak antar lubang baut, serta keterlacakan tanda komponen yang dibuat dengan laser atau stensil. Laporan Data Manufaktur (MDR) yang lengkap—yang terdiri dari MTR, catatan Pengujian Non-Destruktif (NDT), log pemeriksaan lapisan cat, dan Sertifikat Kesesuaian—disusun untuk mendukung Penandaan CE (DoP berdasarkan EN 1090) dan penerimaan akhir dari AISC.

STANDAREN 1090 / AISC
NILAI METRIKQA/QC: Peluncuran Akhir
Tahap 11

Kemasan Ekspor & Perlindungan Logistik

Kemasan pelindung dirancang khusus untuk pengiriman laut dalam kontainer (40HQ/OT/FR) dan kargo curah di bawah kondisi pengangkutan laut yang berat. Komponen struktural dikemas dalam palet baja tugas berat dan diikat dengan tali baja berdaya tarik tinggi. Sambungan yang diolah secara mesin dan permukaan kontak dibungkus dengan film anti-korosi VCI, bantalan busa EPE, dan bantalan karet tebal. Semua kemasan kayu sepenuhnya mematuhi standar fitosanitari ISPM 15 dan peraturan Penataan dan Pengamanan Muatan (CSS) IMO.

STANDARISPM 15 / IMO CSS
NILAI METRIK40HQ/OT/FR
Tahap 12

Pemasangan Lapangan Global & Manajemen Lokasi

Kami menyediakan jasa pengawasan pemasangan struktur di lokasi internasional serta layanan konstruksi EPCM turnkey yang mematuhi protokol keselamatan OSHA 1926, COSP AISC, dan standar pemasangan EN 1090-2. Tim lapangan, yang dipimpin oleh insinyur HSE dan QA/QC yang multibahasa, menggunakan total station berpresisi tinggi untuk menjaga ketegakan struktural dalam batas H/1000 (maks. ≤25 mm). Pemasangan baut struktural berkekuatan tinggi dilakukan melalui metode kunci pas yang dikalibrasi atau metode putaran mur dengan dokumentasi audit torsi 100%.

STANDAROSHA 1926 / EN 1090-2
NILAI METRIK≤ H/1000

Dapatkan BOQ dan Rencana Biaya 24 Jam Anda

Lihat seberapa banyak tonase baja dan biaya pengiriman laut yang dapat Anda hemat sebelum proses fabrikasi dimulai

8–15%

Penghematan Berat Baja

Pemodelan 3D Tekla dengan skala 1:1 mengoptimalkan rasio balok-kolom untuk menghilangkan biaya bahan yang berlebihan.

0,0 mm

Verifikasi Kode Tanpa Konflik

Telah diverifikasi sesuai dengan standar EN 1090 serta beban angin dan gempa setempat.

100%

Tinjauan Antar-Insinyur

Telah diverifikasi oleh para insinyur utama kami—Tanpa panggilan penjualan yang memaksa, hanya data yang dapat ditindaklanjuti dan harga pabrik.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Meja Layanan Teknik & Pertanyaan

Insinyur Utama Online

Gambar
Gambar

🔒 100% Pribadi dan Aman, Tanpa Spam










