
Página inicial / Produtos / Estrutura de armação espacial / Sistema estrutural secundário

Sistema estrutural secundário

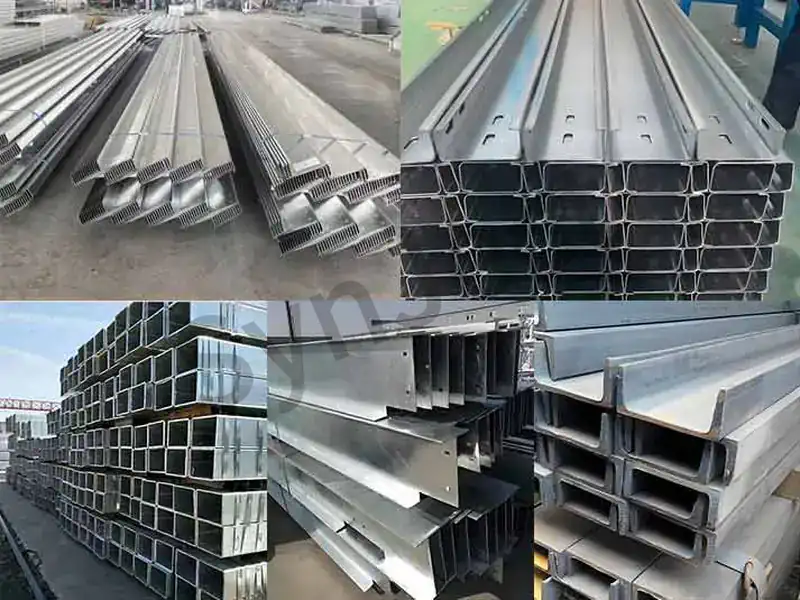
Tiras e calhas de aço que compõem o sistema estrutural secundário de uma estrutura espacial
Pernilhões em Z, C ou H soldados por alta frequência, fornecidos para uma estrutura espacial

Vigas de estrutura espacial

As terças são elementos secundários de suporte de carga no sistema de telhado que sustentam os painéis do telhado. Dispostas perpendicularmente às vigas do telhado, elas transferem cargas permanentes, cargas variáveis e cargas de vento dos painéis do telhado para as vigas do telhado ou para as vigas da estrutura rígida. As formas mais comuns incluem terças com seção em C, seção em Z, viga em H e tubo quadrado. Entre elas, as terças de parede fina moldadas a frio com seção em C e em Z são as mais utilizadas em edifícios leves com estrutura em portal, devido ao seu baixo peso e fácil instalação. As terças de seção Z podem ser sobrepostas para formar vãos contínuos, resultando em momentos fletores menores no meio do vão; as terças de seção C são simples de fabricar e conectar. Barras de sustentação e escoras são geralmente instaladas entre as terças para reduzir o comprimento efetivo fora do plano do telhado.

Especificações técnicas

Parâmetro Especificações
Seções comuns Perfil em C, perfil em Z, tubo quadrado, viga em H
Altura da seção C120~C350, Z120~Z350
Faixa de espessura da parede mm ~ 3,5 mm
Material Q235B/Q355B (camada galvanizada ≥180 g/m²)
Espaçamento m ~ 1,5 m (dependendo do tipo de painel e da carga)
Extensão Com apoio simples, de 6 m a 9 m; perfis em Z contínuos podem ter dimensões maiores
Método de conexão Parafusos auto-roscantes nos painéis do telhado, parafusos nas vigas da estrutura rígida
Acessórios Haste de suspensão, tubo espaçador de terça de aço, escora, suporte de flange
Tratamento anticorrosivo Galvanizado (padrão) ou pintado após a conformação da chapa de aço
Padrão de Execução GB 51022, GB/T 6725

Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Leve, com economia de aço: As terças de parede fina moldadas a frio economizam de 30% a 50% de aço em comparação com as terças em perfil H. Os danos causados pela corrosão em elementos de parede fina requerem atenção: os arranhões na camada galvanizada causados durante o transporte ou a instalação devem ser retocados; caso contrário, a ferrugem surge facilmente.
Instalação prática: Os comprimentos das terças C/Z podem ser personalizados e aparafusados no local, garantindo uma construção rápida. Requer hastes de sustentação para torção: as terças são facilmente afetadas pela flambagem por flexão e torção ao longo da inclinação do telhado; as hastes de sustentação devem ser instaladas conforme projetado.
As seções em Z podem se sobrepor continuamente: Reduz os momentos fletores no meio do vão, permitindo o uso de seções transversais menores nas terças. Flexão reversa para terças em zonas sujeitas a levantamento pelo vento: Os cantos do telhado estão sujeitos a forte sucção do vento; o projeto das terças deve levar em conta as condições de flexão reversa.
Sistema acessório maduro: As hastes de suspensão, os tubos espaçadores de terças de aço e os tirantes de flange são padronizados, proporcionando uma boa economia geral. Risco de vazamento com parafusos auto-roscantes: As conexões entre painéis e terças exigem arruelas à prova d’água e perfuração padrão.
Galvanizado anticorrosivo: O tratamento anticorrosivo é realizado na fábrica; não é necessária pintura no local; baixo custo de manutenção. Limite de espessura da parede: quando a espessura ultrapassa 3,5 mm, geralmente se recorre ao uso de vigas em H ou tubos quadrados para atender à capacidade de suporte.

Perguntas frequentes

Quais são os tipos de terças?

Perfis em C, em Z, tubos quadrados e vigas em H. Os tipos C/Z são comuns em instalações leves.

As terças em Z podem se sobrepor continuamente, economizando aço; as terças em C são fáceis de fabricar e instalar, sendo frequentemente utilizadas em vãos menores.

Geralmente entre 0,5 e 1,5 m, conforme determinado pela rigidez do painel do telhado e pelos cálculos de carga.

Para reduzir o comprimento efetivo fora do plano das terças e evitar o colapso por flexão-torção.

Fita de aço galvanizada por imersão a quente Q235B/Q355B, geralmente com espessura de galvanização ≥180 g/m².

Fixado às terças por meio de parafusos auto-roscantes (com arruelas à prova d’água) que penetram nos painéis, ou utilizando suportes ocultos específicos.

Conecta as terças à flange inferior da viga da estrutura rígida, evitando que a flange inferior sofra deformação por compressão.

Seções em C (com suporte simples) costumam ter de 6 a 8 m; seções em Z (sobreposição contínua) podem chegar a 9 m ou mais.

Geralmente, não; as áreas arranhadas durante o transporte ou a instalação requerem retoques com tinta antiferrugem.

As terças localizadas em zonas de sucção eólica nas bordas/cantos precisam de verificação de flexão reversa, e os parafusos de conexão e as hastes de sustentação devem ser reforçados.

Haste de suspensão

Haste de flacidez da estrutura espacial

As barras de sustentação (Eave Strut Purlin) são elementos de tensão de aço redondos e delgados, instalados nos sistemas de vigas de beirado e vigas de parede de estruturas de aço leve. Elas conectam terças ou vigas de parede adjacentes para reduzir o comprimento efetivo fora do plano dos elementos, impedindo que as terças (ou vigas de parede) sofram flexão lateral e deformação torcional sob cargas de vento, peso próprio e cargas do telhado. As barras de tensão utilizam normalmente aço redondo HPB300 com diâmetros comuns de φ12 ou φ14, conectadas à alma da viga por meio de extremidades curvadas ou roscadas com parafusos. Barras de tensão diagonais e escoras são geralmente instaladas na cumeeira de telhados de duas águas para formar um sistema triangular geométrico estável e invariável.

Especificações técnicas

Parâmetro Especificações
Materiais comuns Aço redondo HPB300 (Q235)
Diâmetro (geralmente φ12)
Espaçamento do layout Com base no vão das terças: de 4 a 6 m, geralmente 1 fileira; de 6 a 9 m, geralmente 2 fileiras; acima de 9 m, geralmente 3 fileiras.
Método de conexão Extremidades roscadas, aparafusadas à alma da terça
Acessórios Haste diagonal de sustentação, tubo espaçador para terças de aço (tubo)
Posição de instalação Próximo à flange superior ou ao centro da alma da viga
Requisitos de tensionamento Deve ser puxado em linha reta e tensionado durante a instalação; não é permitido que fique frouxo
Tratamento anticorrosivo Galvanização por imersão a quente ou tinta antiferrugem
Ferramentas de instalação Chave inglesa, tensionador
Padrão de Execução GB 51022

Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Estrutura simples: As hastes de aço redondas para sustentação são fáceis de encontrar e têm baixo custo. É preciso controlar o grau de tensão: se estiver muito frouxo, não oferece sustentação; se estiver muito apertado, pode deformar as terças.
Melhora significativamente a estabilidade das terças: Reduz o comprimento efetivo fora do plano das terças, evitando a flambagem por flexão e torção. Risco de ferrugem: O aço redondo fino enferruja facilmente; requer galvanização ou pintura e manutenção.
Instalação prática: Extremidades roscadas, aparafusamento no local, construção rápida. Pontos de conexão propensos a se soltar: as porcas podem se soltar devido à vibração prolongada; são necessárias verificações regulares.
Ajustável: O aperto da haste de suspensão pode ser ajustado com precisão por meio de porcas. É necessário aumentar a densidade em áreas com ventos fortes: encostas íngremes e grandes zonas de sucção eólica exigem um espaçamento menor entre as hastes de sustentação.
Sistema acessório maduro: Forma um sistema completo de contraventamento com tubo espaçador de terça de aço, tirantes diagonais e escoras. Não suportam compressão: as hastes de suspensão suportam apenas tração; as zonas de compressão exigem tubos espaçadores de aço para as terças.

Perguntas frequentes

Qual é a função de uma haste de suspensão?

Conecta as terças adjacentes, reduz o comprimento efetivo das terças fora do plano e evita a deformação lateral e a torção.

Normalmente, aço redondo HPB300, com diâmetro de φ12 a φ14.

As extremidades rosqueadas passam pela alma da viga e são apertadas com porcas duplas.

As barras de suspensão suportam tração; os tirantes (tubos espaçadores de terças de aço) suportam tanto tração quanto compressão e são utilizados nas cumeeiras e nos beirais.

Com base na extensão: 4 a 6 m, geralmente 1 fileira; 6 a 9 m, geralmente 2 fileiras; >9 m, geralmente 3 fileiras.

Geralmente fixadas com parafusos; não se recomenda a soldagem para evitar danos à camada galvanizada e às terças.

Aperte novamente as porcas ou substitua-as, se necessário.

Sim, as vigas de parede (terças) também precisam de hastes de sustentação para garantir a estabilidade fora do plano.

Fixadas em ambos os lados da cumeeira e dos beirais, formando unidades triangulares estáveis com escoras.

É preferível a galvanização por imersão a quente ou duas demãos de tinta antiferrugem + demão de acabamento.

Tubo espaçador para terças de aço

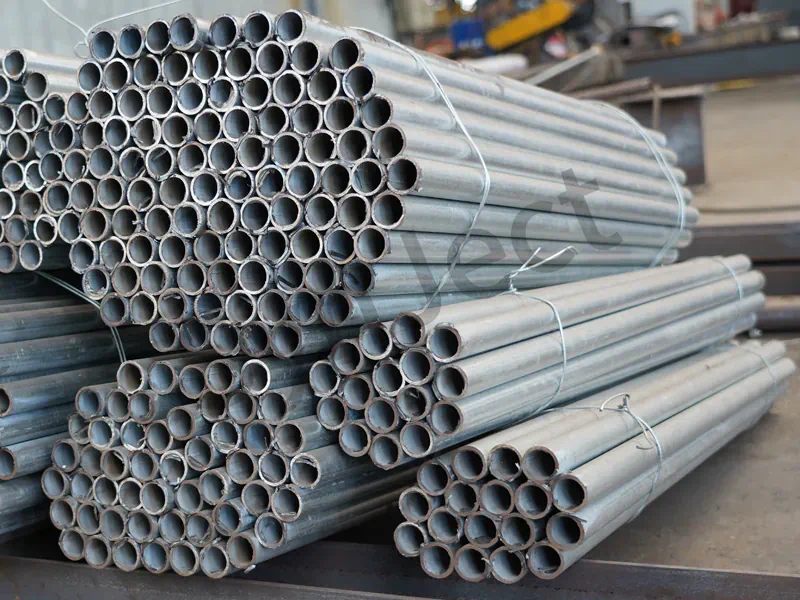
Tubo espaçador para terças em estrutura espacial

Os tubos espaçadores para terças de aço são tubos curtos de aço colocados sobre hastes redondas de aço em estruturas de aço leve. Juntamente com as hastes, eles formam escoras utilizadas em áreas sujeitas tanto à tração quanto à compressão (como cumeeiras, beirais e telhados de inclinação acentuada). Os tubos espaçadores de aço para terças são geralmente fabricados com tubos de aço soldados Q235 ou tubos de aço galvanizado, com diâmetros comuns de φ32×2,0~2,5 e comprimentos iguais ao espaçamento entre as terças. Os tubos espaçadores de terças de aço transformam o sistema de hastes de flacidez de um sistema exclusivamente de tração em um elemento de duas forças capaz de suportar compressão, garantindo a invariabilidade geométrica do telhado.

Especificações técnicas

Parâmetro Especificações
Especificações comuns φ32×2.0~2.5
Material Tubo de aço soldado Q235 ou tubo de aço galvanizado
Comprimento Igual ao espaçamento entre as terças (aprox. 0,5 a 1,5 m)
Posição de instalação Locais nas cumeeiras, beirais e barras de sustentação que exigem resistência à compressão
Relação com a Vara de Sagitário Encaixada sobre a haste de aço redonda de sustentação, com ambas as extremidades firmemente pressionadas contra as terças
Método de conexão A haste de suspensão passa pela manga, fixada por porcas em ambas as extremidades
Tratamento anticorrosivo Galvanização por imersão a quente ou tinta antiferrugem
Função Permite que o sistema de hastes de flacidez suporte tanto a tração quanto a compressão
Acessórios Haste de sustentação redonda de aço, haste de sustentação diagonal
Padrão de Execução GB 51022

Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Estrutura simples: Tubo de aço comum encaixado na haste de sustentação, de baixo custo. Comprimento exato necessário: se for muito longo, não fica bem ajustado; se for muito curto, deixa uma folga; é necessário fazer a medição no local.
Permite que as hastes de flacidez suportem compressão: Resolve o problema das hastes de sustentação de aço redondo que não suportam compressão, formando escoras estáveis. Ambas as extremidades devem se encaixar firmemente: Após a instalação, ambas as extremidades devem se encaixar firmemente nas almas das terças, sem deixar espaços.
Instalação prática: Instalado simultaneamente com as hastes de suspensão, sem necessidade de soldagem adicional. Risco de ferrugem: As paredes finas dos tubos exigem galvanização para proteção contra a corrosão.
Padronizado: As especificações correspondem ao espaçamento das terças, facilitando a seleção. Folga com a haste de suspensão: O diâmetro interno da luva deve ser 2 a 4 mm maior do que a haste de suspensão para facilitar a inserção.
Aumenta a rigidez geral do telhado: Forma um sistema geométrico invariável juntamente com as barras de flacidez e as barras diagonais de flacidez. Não é possível substituir as hastes diagonais de sustentação: as hastes com manga ainda precisam atuar em conjunto com as hastes diagonais de sustentação para formar um sistema completo.

Perguntas frequentes

O que é um tubo espaçador para terças de aço?

Um pequeno tubo espaçador de aço para terças, colocado sobre uma haste redonda de aço para compensação de flacidez, transformando o sistema de hastes de compensação de flacidez em um tirante capaz de suportar compressão.

Normalmente, tubos de aço galvanizado φ32×2,0~2,5.

A haste de flacidez passa pela manga; as extremidades da manga se encaixam firmemente contra as almas das terças, e as extremidades da haste de flacidez são travadas com porcas.

Cumeadas, beirais e outras áreas sujeitas tanto à tração quanto à compressão.

Igual ao espaçamento entre as terças, geralmente de 0,5 a 1,5 m.

Não, as hastes de aço redondas comuns só suportam tração; as zonas de compressão devem ter escoras com mangas.

É preferível a galvanização por imersão a quente ou tinta antiferrugem.

Não, as porcas da haste de suspensão se apertam firmemente para que a luva fique bem ajustada.

Na cumeeira, as hastes diagonais de flexão + os tirantes formam uma unidade triangular estável.

Não, os tubos espaçadores das terças de aço servem apenas como escoras e não suportam as cargas do telhado.

Calhas de alta resistência, em aço galvanizado ou inoxidável, fornecidas para uma estrutura espacial

Calhas de aço com estrutura espacial

As calhas de aço são componentes metálicos dispostos nas bordas dos telhados de fábricas e edifícios para coletar e escoar a água da chuva, geralmente instaladas ao longo dos beirais ou como calhas internas de vale, conectando-se aos tubos de queda por meio de saídas de água. Por material, elas podem ser divididas em calhas de aço galvanizado, calhas de aço inoxidável (201/304) e calhas de aço com revestimento colorido; por disposição, em calhas externas (suspensas fora dos beirais) e calhas internas (embutidas no telhado). O projeto das calhas deve levar em consideração a área de captação, a intensidade da chuva, a inclinação do fundo e as dimensões dos ralos para garantir que não haja transbordamento, refluxo ou vazamento durante tempestades.

Especificações técnicas

Parâmetro Especificações
Materiais comuns Aço galvanizado, aço inoxidável 304/316, chapa de aço com revestimento colorido
Espessura da chapa mm ~ 4,0 mm
Formulários da Seção Retangular, trapezoidal, curvo
Dimensões comuns Largura: 300 a 1.200 mm, Profundidade: 150 a 800 mm
Inclinação Inclinação longitudinal do fundo da calha ≥ 0,5% (inclinada em direção ao ralo)
Espaçamento entre os ralos de escoamento m (calculado com base no volume de chuva)
Conexão Soldado ou costurado, sobreposição ≥100 mm
Anticorrosão O aço inoxidável não requer proteção anticorrosiva; o aço galvanizado/colorido deve ser mantido de acordo com o ambiente
Acessórios Ralos, calhas de escoamento, suportes para calhas, tampas de extremidade
Padrão de Execução GB 50015 “Norma para o projeto de sistemas de abastecimento de água e drenagem em edifícios”, GB 51022

Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Drenagem organizada: Impede que a água da chuva escorra aleatoriamente pelas paredes e pelas fundações. Soldas propensas a vazamentos: uma soldagem mal executada no local leva a vazamentos; é necessário realizar testes completos de soldagem e estanqueidade.
Materiais resistentes à corrosão: As calhas de aço inoxidável podem ser utilizadas em ambientes úmidos e corrosivos. Regiões frias precisam de proteção contra o congelamento: as calhas internas em áreas frias exigem isolamento para evitar o congelamento.
Pré-fabricação em fábrica: Fabricado em segmentos, montado no local, construção rápida. Riscos de entupimento: Folhas e poeira entopem facilmente os ralos; é necessária uma limpeza regular.
Aparência cuidada: As calhas de metal combinam esteticamente com as fachadas dos edifícios. Ambientes corrosivos exigem materiais específicos: em áreas químicas ou costeiras, deve-se utilizar aço inoxidável 316 ou galvanização reforçada.
Personalizável: Dimensões e formas da seção transversal personalizadas de acordo com as necessidades arquitetônicas e de drenagem. É preciso levar em conta a expansão térmica: calhas longas precisam de juntas de dilatação ou suportes deslizantes.

Perguntas frequentes

Quais materiais são utilizados nas calhas de aço?

Normalmente, chapas de aço galvanizado, aço inoxidável 304/316 e chapas de aço com revestimento colorido.

Geralmente, de 1,0 a 4,0 mm; calhas de aço de grande vão utilizam chapas grossas ou suportes adicionais para calhas.

As calhas externas de aço são fixadas do lado de fora dos beirais; as calhas internas de aço são embutidas no interior do telhado, ladeadas pelas superfícies do telhado.

A inclinação longitudinal do fundo é geralmente ≥0,5%, inclinando-se em direção ao ralo.

Geralmente ≤30 m ou um por viga, calculado com base na intensidade da chuva local e na área de captação.

Os testes de estanqueidade são realizados após a conclusão da soldagem, seguidos pela aplicação de revestimentos externos anticorrosivos ou impermeáveis.

O aço inoxidável está isento; as chapas galvanizadas recebem camadas de acabamento; nas áreas de contato com produtos químicos, utiliza-se aço inoxidável 316.

As calhas internas de aço precisam de isolamento para evitar rachaduras causadas pelo congelamento e o congelamento dos ralos.

Comprimentos superiores a 30 m exigem juntas de dilatação ou uma extremidade com um suporte deslizante.

Limpe as soldas, refaça a solda, aplique um revestimento à prova d’água ou substitua segmentos da chapa, se necessário.

Certificado de Qualificação

Seus projetos são protegidos por normas de nível internacional. Da certificação CE (EN 1090) à ISO 9001, nossas certificações não são apenas papel — elas são a realidade rigorosa do nosso dia a dia na fábrica.


AISCCEOTCSoldador Internacional
Sistema de Gestão da Qualidade ISO 9001

Já tem os desenhos ou a lista de quantidades (BOQ) prontos?

SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Kunlun Lu
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect

SynJect: Escala. Precisão. Certeza.

A SYNJECT oferece soluções abrangentes de estruturas metálicas concebidas para a cadeia de valor global. Desde investidores que procuram retorno do investimento até engenheiros que exigem conformidade rigorosa, transformamos projetos complexos em realidades sólidas — dentro do prazo e sem complicações.

Da planta ao canteiro de obras. Fricção zero.

Engenharia detalhada e elaboração de desenhos de oficinaOrganização de peças e otimização de materiaisInspeção de entrada de matérias-primasCorte CNC e preparação de bordasEndireitamento de deformações causadas pela soldagemEnsaios Não Destrutivos (NDT)Montagem de teste e alinhamento na oficinaPreparação da superfície e revestimento protetorMedir a espessura da camada de tintaInspeção Final de Qualidade e CertificaçãoEmbalagem para exportação e proteção logísticaMontagem em campo e gerenciamento de obras em nível global
Etapa 01

Engenharia de detalhe

Utilizando plataformas BIM avançadas, como o Tekla Structures, a modelagem 3D detalhada e os desenhos de oficina são executados em estrita conformidade com a norma AISC 360 ou o Eurocódigo 3 (EN 1993). Os projetos de conexões são rigorosamente verificados, com desenhos de fabricação gerados de acordo com as normas de tolerância da ISO 2768-m. É realizada uma detecção de conflitos de 100% com os principais sistemas arquitetônicos e de MEP para garantir a ausência total de conflitos estruturais durante a montagem em campo.

NORMAAISC 360 / EN 1993
VALOR DA MÉTRICATolerância ±0,01 mm
Etapa 02

Organização de peças e otimização de materiais

Os layouts de encaixe inteligente são realizados com o uso de softwares avançados, como o FastCAM/SigmaNEST, em conformidade com as normas dimensionais EN 10029 / ASTM A6. Levando em conta a largura do corte (2 mm a 5 mm, dependendo da espessura da chapa) e as margens para contração térmica, a aproveitamento da matéria-prima ultrapassa 92%. As sobras são rastreadas digitalmente por meio de códigos de barras para garantir 100% de rastreabilidade do relatório de ensaio da usinagem (MTR).

NORMAEN 10029 / ASTM A6
VALOR DA MÉTRICATaxa de utilização: 95%
Etapa 03

Inspeção de entrada de matérias-primas

Todo o aço estrutural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) deve ser acompanhado de Relatórios de Ensaio de Fábrica (MTR) conforme a norma EN 10204 3.1. O controle de qualidade na recepção realiza inspeções dimensionais e visuais a 100% de acordo com a norma ASTM A6 / EN 10029, verificando as tolerâncias de espessura (Classe A/B) e a integridade da laminação interna por meio de ensaios ultrassônicos (UT) conforme a norma ASTM A435. A composição química e as propriedades mecânicas são verificadas pontualmente por laboratórios terceirizados credenciados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DA MÉTRICAClasse A/B e ASTM A435
Etapa 04

Corte CNC e preparação de bordas

O perfilamento de chapas e o corte de componentes são realizados por meio de equipamentos CNC de oxicorte, plasma de alta definição e laser de fibra de vários kW. A qualidade da superfície de corte está em estrita conformidade com a norma EN ISO 9013 quanto à perpendicularidade e à rugosidade superficial de ±2,5°, com tolerância de 3/4. Máquinas de chanfradura CNC multieixos realizam ângulos de chanfradura para preparação de solda dentro de ±2,5° e dimensões da face da raiz dentro de ±1,0 mm.

NORMAEN ISO 9013
VALOR DA MÉTRICARa ≤ 12,5 μm
Etapa 05

Endireitamento de deformações causadas pela soldagem

A soldagem é realizada exclusivamente por soldadores certificados pela AWS D1.1 ou pela EN ISO 9606, utilizando Especificações de Procedimentos de Soldagem (WPS) qualificadas, respaldadas por Registros de Qualificação de Procedimentos (PQR) de acordo com a AWS D1.1 / ISO 15614. A soldagem por arco submerso (SAW) e a soldagem por arco com eletrodo com núcleo fundente (FCAW) predominam nas soldas de penetração completa (CJP) e nas soldas em ângulo. A entrada de calor é rigorosamente controlada, alcançando níveis de qualidade de solda em conformidade com o Nível de Qualidade B da ISO 5817 ou com as normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DA MÉTRICAISO 5817 Nível B
Etapa 06

Ensaios Não Destrutivos (NDT)

A distorção angular pós-soldagem, a curvatura e a inclinação são corrigidas por meio de endireitadores hidráulicos automatizados de flanges e endireitamento térmico controlado por chama. As temperaturas de aquecimento para aços de alta resistência e baixa liga (HSLA) são rigorosamente mantidas entre 600 ℃ e 650 ℃ (resfriamento a ar, sem têmpera com água) para evitar a degradação da microestrutura. As tolerâncias de retidão pós-endireitamento atendem a ±3 mm, em conformidade com a Norma EN 1090-2, Classe de Execução 2 (EXC2), e as normas COSP da AISC.

NORMAEN 1090-2 EXC2 / COSP da AISC
VALOR DA MÉTRICATolerâncias de ±3 mm
Etapa 07

Montagem de teste e alinhamento na oficina

Os protocolos de NDT são executados por pessoal de NDT certificado pela ISO 9712 / ASNT Nível II. 100% das soldas críticas de penetração completa da junta (CJP) são submetidas a ensaios ultrassônicos (UT, conforme ISO 17640 / ASTM E164) ou a ensaios por partículas magnéticas (MT, conforme ISO 17638 / ASTM E709). O Ensaio Radiográfico (RT) é aplicado conforme solicitado para seções pesadas. A aceitação das soldas está em estrita conformidade com o Nível de Aceitação 1 da ISO 11666 ou com os critérios da AWS D1.1.

NORMAISO 11666 Nível 1 / AWS D1.1
VALOR DA MÉTRICA100% UT
Etapa 08

Preparação da superfície e revestimento protetor

Geometrias complexas, treliças de grande vão e estruturas pesadas passam por uma montagem experimental física em escala 1:1 ou por uma montagem virtual por digitalização a laser 3D de alta precisão, de acordo com os requisitos da norma EN 1090-2/AISC. O alinhamento dos furos dos parafusos é verificado (taxa de aprovação ≥ 95% para parafusos de alta resistência), e as dimensões críticas (vão, curvatura, alinhamento espacial 3D) são verificadas dentro de limites de tolerância rigorosos (±2,0 mm) para eliminar riscos de ajuste no canteiro de obras.

NORMAAISC / EN 1090-2
VALOR DA MÉTRICATolerância ±2,0 mm
Etapa 09

Medir a espessura da camada de tinta

Os elementos estruturais são submetidos a jateamento automatizado para atingir o grau de limpeza SSPC-SP10 / NACE nº 2 / ISO 8501-1 Sa 2,5, com um perfil de superfície (profundidade de ancoragem) de 45–75 μm. Revestimentos protetores de alto desempenho são aplicados por meio da tecnologia de pulverização sem ar, em conformidade com a norma ISO 12944 (ambientes corrosivos C3 a CX), incluindo primers epóxi inorgânicos/orgânicos ricos em zinco, camadas intermediárias de óxido de ferro micáceo epóxi e camadas finais de poliuretano/fluorocarbono. A espessura da película seca (DFT) é verificada por meio de medidores magnéticos calibrados, seguindo rigorosamente a regra 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DA MÉTRICA45 a 75 μm
Etapa 10

Inspeção Final de Qualidade e Certificação

O Controle de Qualidade Final (FQC) realiza uma auditoria abrangente e holística, inspecionando a estética da pintura (ausência de escorridos, poros e flacidez), a geometria crítica, os espaçamentos dos furos de parafusos e a rastreabilidade das marcações dos componentes feitas a laser ou com estêncil. Um Relatório Completo de Dados de Fabricação (MDR) — compreendendo MTRs, registros de ensaios não destrutivos (NDT), registros de inspeção de revestimento e Certificados de Conformidade — é compilado para dar suporte à Marcação CE (Declaração de Conformidade, DoP, conforme a norma EN 1090) e à aceitação final da AISC.

NORMAEN 1090 / AISC
VALOR DA MÉTRICALiberação Final de QA/QC
Etapa 11

Embalagem para exportação e proteção logística

A embalagem de proteção é projetada para o transporte marítimo em contêineres (40HQ/OT/FR) e de carga fracionada, sob condições adversas de transporte marítimo. Os elementos estruturais são agrupados em paletes de aço de alta resistência, presos com cintas de aço de alta resistência à tração. As conexões usinadas e as superfícies de contato são envoltas em filme anticorrosivo VCI, acolchoamento de espuma EPE e almofadas de borracha reforçadas. Todo o material de embalagem de madeira está em total conformidade com as normas fitossanitárias da ISPM 15 e com as regras de Estiva e Fixação de Carga (CSS) da IMO.

NORMAISPM 15 / CSS da OMI
VALOR DA MÉTRICA40HQ/OT/FR
Etapa 12

Montagem em campo e gerenciamento de obras em nível global

Oferecemos supervisão internacional de montagem em obra e serviços de construção EPCM “chave na mão”, em conformidade com os protocolos de segurança da OSHA 1926, o COSP da AISC e as normas de montagem EN 1090-2. As equipes de campo, lideradas por engenheiros multilíngues de HSE e QA/QC, utilizam estações totais de alta precisão para manter a verticalidade estrutural dentro de H/1000 (≤25 mm no máximo). O aparafusamento estrutural de alta resistência é executado por meio de chaves calibradas ou pelo método de “giro da porca”, com documentação de auditoria de torque de 100%.

NORMAOSHA 1926 /EN 1090-2
VALOR DA MÉTRICA≤ H/1000

Obtenha o seu BOQ e plano de custos em 24 horas

Veja quanto pode poupar em tonelagem de aço e frete marítimo antes do início da fabricação

8–15%

Redução do peso do aço

A modelação 3D 1:1 no Tekla otimiza as relações viga-coluna para eliminar custos com material redundante.

0,0 mm

Verificação de código sem conflitos

Verificado em conformidade com a norma EN 1090 e com as cargas eólicas e sísmicas locais.

100%

Revisão de Engenheiro para Engenheiro

Verificado pelos nossos engenheiros principais — Sem chamadas de vendas insistentes, apenas dados úteis e preço de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Balcão de Engenharia e Informações

Engenheiros-chefe online

Desenhos
Desenhos

🔒 100% privado e seguro, sem spam










