La norme EN 1090-2 EXC3 renforce les exigences sur six points spécifiques, qui sont tous mentionnés dans les plans d’atelier plutôt que dans le contrat. Les toitures de stades font partie du groupe à haut risque, car elles doivent supporter des foules, des portées importantes et des cycles de vent violents. Les acheteurs exigent donc expressément la norme EXC3. Cependant, rares sont les cahiers des charges qui précisent en quoi consistent les changements de classe en matière de soudage, d’essais, de tolérances et de documentation. Ce guide présente ces six changements ainsi que les justificatifs qu’un fabricant doit fournir pour chacun d’entre eux.
Table des matières
- Ce qui détermine la classe d’exécution.
- Les six différences entre EXC2 et EXC3.
- Géométrie, tolérances et budget d’assemblage.
- Traçabilité et chaîne des matériaux.
- Surveillance par un tiers et audit d’usine.
- Le dossier de documentation.
- Non-conformités courantes sur les dossiers relatifs aux stades.
- Ce que la formation ne couvre pas.
- Comment SynJect met en œuvre la norme EN 1090-2 EXC3.
1. Qu’est-ce qui détermine la classe d’exécution ?
En résumé, la classe d’exécution dépend des conséquences plutôt que de la valeur du contrat. La norme EN 1090-2 lie la classe aux conséquences d’une défaillance, au type de charge et au type de structure. Il existe quatre niveaux, allant de l’EXC1 pour les travaux mineurs à l’EXC4 pour les cas les plus graves. Par conséquent, un acheteur qui précise une classe dans l’appel d’offres obtient un prix cohérent. Un acheteur qui laisse cette question en suspens obtient un prix basé sur l’interprétation la plus souple.
Classes de conséquences et les quatre niveaux
L’EXC1 couvre les petites structures dont la défaillance ne met personne en danger. L’EXC2 couvre les bâtiments ordinaires et sert de valeur par défaut pour la plupart des ouvrages en acier. L’EXC3 couvre les structures dont la défaillance risque de coûter de nombreuses vies ou d’entraîner d’importantes pertes économiques. L’EXC4 couvre les cas particuliers tels que les ponts à grande portée soumis à de fortes contraintes de fatigue. Par exemple, la charpente d’un entrepôt relève généralement de la classe EXC2. La toiture d’un stade ou une passerelle enjambant une route très fréquentée relève généralement de la classe EXC3.
| Niveau | Conséquences d’une défaillance | Ouvrage typique | Coordination des soudures |
|---|---|---|---|
| EXC1 | Faible, peu de personnes concernées | Escaliers, petits auvents, charpentes agricoles | Niveau de coordination de base |
| EXC2 | Risque moyen, risque normal pour les bâtiments | Entrepôts, bureaux, structures à plusieurs étages | Exigences de qualité standard |
| EXC3 | Risque élevé, affluence ou fatigue importante | Toitures de stades, ponts, structures soumises à des cycles de charge intenses | Exigences de qualité exhaustives |
| EXC4 | Risque très élevé, exceptionnel | Grands ponts à grande portée, infrastructures critiques | Exigences complètes, plus les règles spécifiques au projet |
Pourquoi un stade se classe généralement en EXC3
De plus, trois caractéristiques font que la toiture d’un stade relève de la classe EXC3. Premièrement, la structure supporte des foules, ce qui rend les conséquences d’une défaillance très graves. Deuxièmement, les cycles de vent génèrent des millions de variations de contraintes au niveau des assemblages soudés. Troisièmement, la toiture sert souvent de voie d’évacuation et de réservoir de fumée. Par conséquent, le cahier des charges d’exécution doit prescrire la classe EXC3 pour l’acier primaire et peut autoriser la classe EXC2 pour les éléments secondaires.
Dans la pratique, cette distinction a une incidence financière. Appliquer la classe EXC3 de la norme EN 1090-2 à chaque panne et à chaque taquet de contreventement représente un gaspillage en termes d’efforts d’inspection. Appliquée uniquement aux fermes principales, elle protège les assemblages qui subissent réellement la fatigue. Nous demandons donc au concepteur de publier une matrice des classes par groupe d’éléments.
2. Six différences entre EXC2 et EXC3
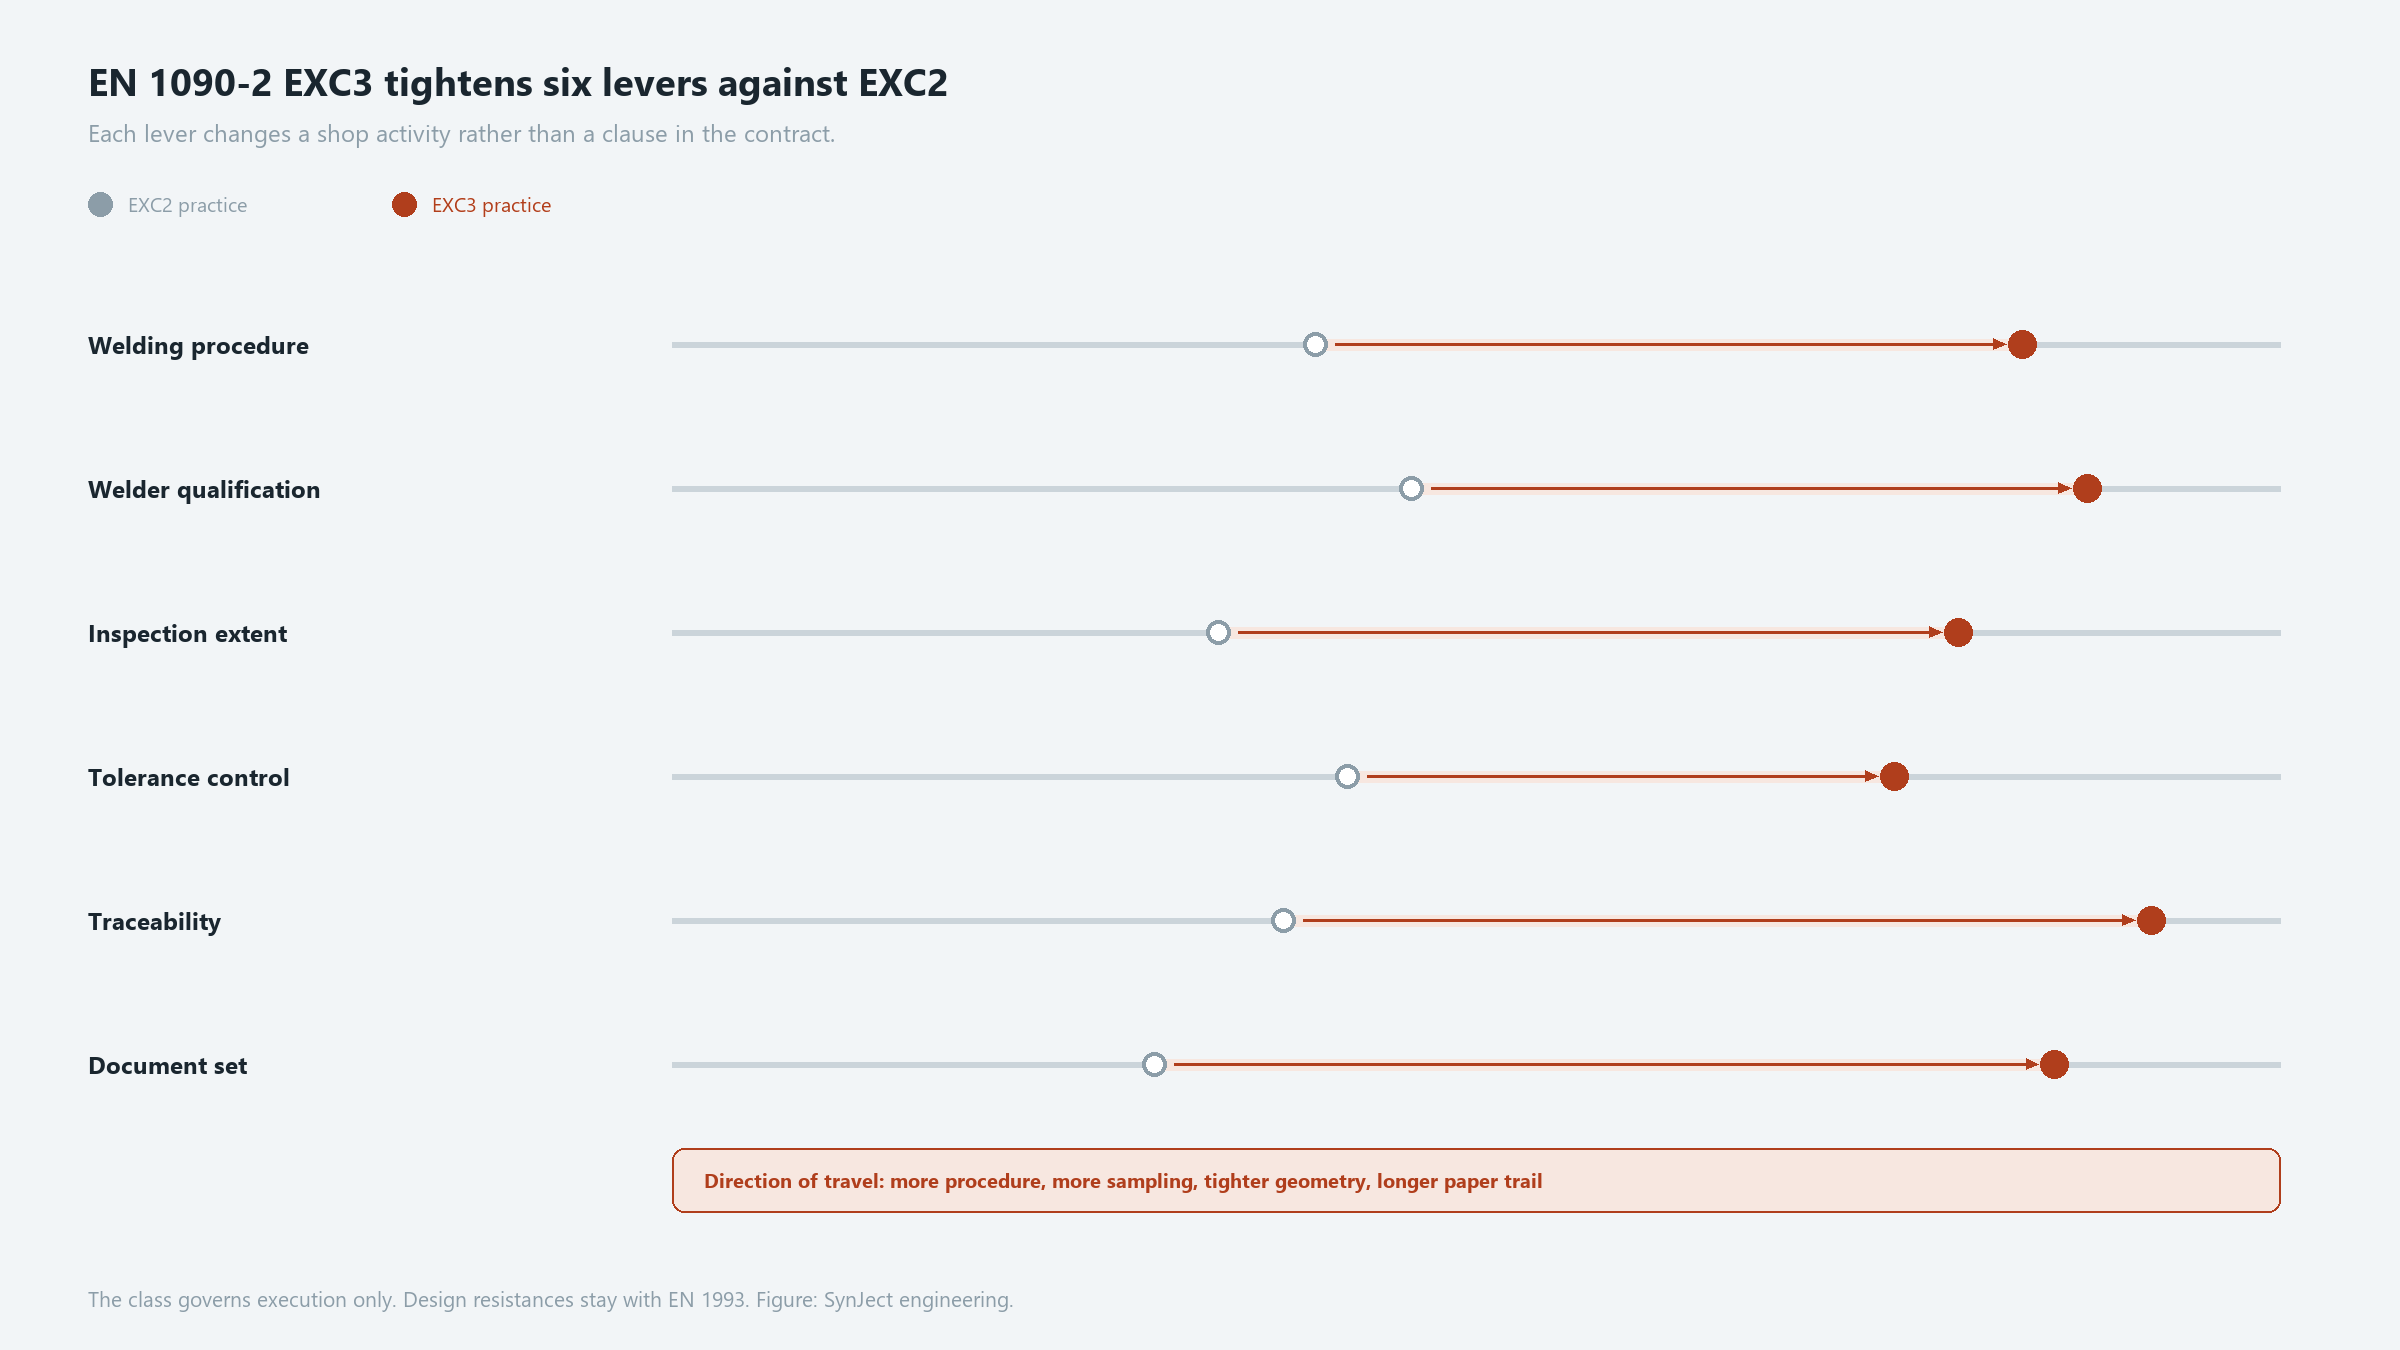
Plus précisément, six points distinguent la classe EXC3 de la norme EN 1090-2 de la classe EXC2 dans la pratique quotidienne. Ils concernent les procédures de soudage, la qualification des soudeurs, l’étendue des contrôles, les tolérances, la traçabilité et le dossier technique.
| Point | EXC2 en pratique | EXC3 dans la pratique |
|---|---|---|
| Procédure de soudage | Procédures préqualifiées acceptées pour les assemblages courants | Essais de procédure pour la nuance, l’épaisseur et la position réelles |
| Qualification des soudeurs | Certificat valide conforme à la norme ISO 9606-1 | Certificat valide avec domaine d’application spécifique au type de joint et à la position |
| Étendue de l’inspection | Contrôles par échantillonnage sur des joints sélectionnés | Échantillonnage plus large et davantage de catégories de joints inclus dans le champ d’application |
| Tolérances | Tolérances fonctionnelles essentielles et standard | Tolérances fonctionnelles plus strictes sur les éléments sensibles à la fatigue |
| Traçabilité | Niveau de l’élément lié au certificat d’usine | Numéro de coulée attribué à l’élément fini, consommables inclus |
| Dossier documentaire | Plan d’inspection avec procès-verbaux d’essais | Dossier de fabrication complet avec procès-verbaux certifiés |
Qualification de la procédure de soudage
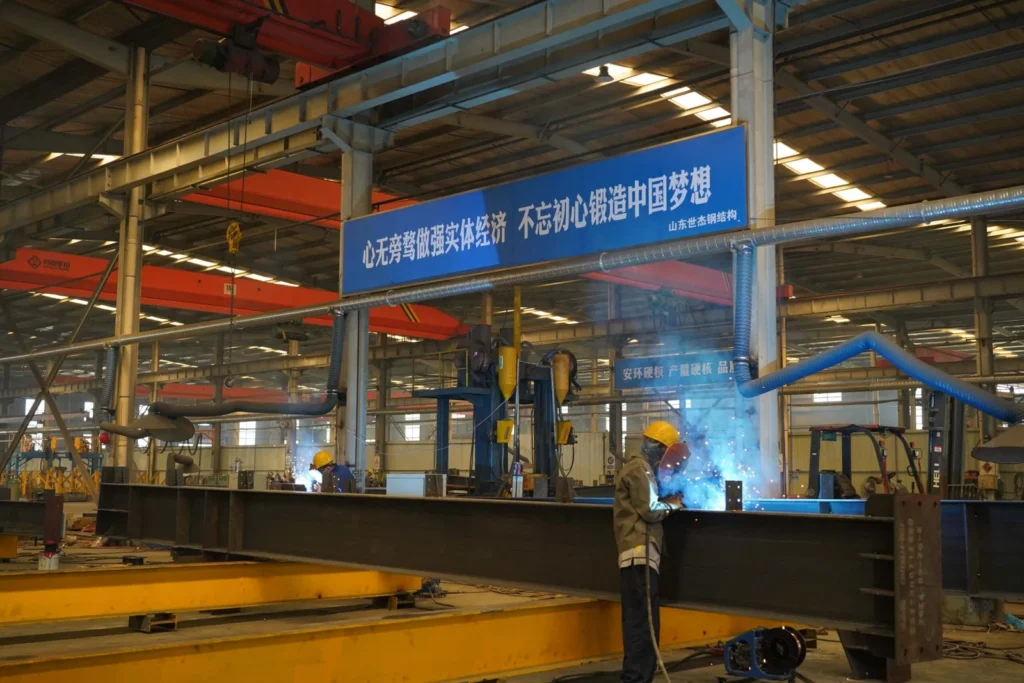
Par conséquent, la procédure de soudage est le premier élément qu’un auditeur examine. Avec l’EXC2, un fabricant peut utiliser une procédure préqualifiée pour un assemblage courant. Dans le cadre de l’EXC3, la procédure doit faire l’objet d’un essai conforme à la norme ISO 15614-1 couvrant la nuance, la plage d’épaisseurs et la position de soudage. Les essais de résilience entrent en jeu lorsque la température de conception l’exige. De plus, la procédure doit préciser les limites de préchauffage et de température entre passes, car les sections épaisses se fissurent en leur absence.
Qualification des soudeurs et des opérateurs
Par ailleurs, chaque soudeur doit être titulaire d’un certificat valide conforme à la norme ISO 9606-1 pour le type de joint et la position de soudage concernés. La norme EXC3 supprime la dérogation informelle accordée aux soudeurs de longue date ne disposant pas de documents justificatifs. Elle exige également qu’un coordinateur de soudage soit titulaire d’une qualification couvrant la plage de soudage concernée et qu’il valide les travaux. Nous tenons donc à jour un registre qui relie chaque soudeur à chaque domaine de compétence. Par conséquent, aucun soudeur ne travaille en dehors d’un domaine de compétence documenté.
Proportion de contrôles non destructifs
De plus, la norme EXC3 élargit l’échantillon d’inspection et la catégorie de joints qui y sont inclus. Le plan d’inspection et d’essais du projet fixe les pourcentages, tandis que la norme EN 1090-2 définit les exigences minimales qui s’y rapportent. Les essais commencent par un examen visuel, puis passent aux essais par ultrasons ou radiographiques sur les soudures à pénétration totale. Le contrôle par particules magnétiques couvre les soudures d’angle dans les détails sensibles à la fatigue. De plus, les techniciens doivent être certifiés selon la norme EN ISO 9712 au niveau 2.
Dans la pratique, la taille de l’échantillon n’est pas le seul critère déterminant. La norme EXC3 exige également que l’échantillon couvre chaque soudeur et chaque type de joint, et pas seulement chaque lot de production. Nous répartissons donc l’échantillon entre les soudeurs, les équipes et les postes. Ainsi, un opérateur peu performant ne peut pas se cacher derrière une bonne moyenne de lot.
3. Géométrie, tolérances et budget d’assemblage
Tolérances essentielles et tolérances fonctionnelles
À titre de comparaison, la norme EN 1090-2 distingue deux familles de tolérances. Les tolérances essentielles garantissent la sécurité de la structure et s’appliquent à toutes les classes. Les tolérances fonctionnelles garantissent l’assemblage, l’aspect et l’interface avec les autres corps de métier. La norme EXC3 renforce la deuxième famille de tolérances chaque fois que la conception en dépend.
Les recommandations publiques issues de la base de connaissances britannique sur la construction métallique expliquent cette distinction plus en détail et constituent toujours la référence gratuite la plus claire sur les quatre classes.
Ce qui devient plus strict en atelier
Concrètement, une commande conforme à la norme EN 1090-2 EXC3 modifie trois paramètres en atelier. La rectitude des poteaux soudés est ramenée à L/750 dans les cas les plus stricts. La planéité des plaques de base est maintenue à 1 mm pour 300 mm. La position des trous au sein d’un groupe reste à plus ou moins 1 mm, avec un décalage maximal de 3 mm entre les groupes. De plus, le cambrage et le préréglage doivent faire l’objet d’un enregistrement écrit, car une toiture dont le cambrage n’est pas respecté ne se fermera pas au niveau du faîte.
En conséquence, nous fixons la marge d’ajustement avant de découper la première tôle. Cette marge répartit la tolérance entre la fabrication, le retrait de soudure et le montage sur chantier. Pour un projet de stade, la tolérance sur chantier au niveau d’un assemblage boulonné est faible. Par conséquent, la majeure partie de la marge doit être prise en compte dans le gabarit d’atelier et lors de l’assemblage d’essai.
4. Traçabilité et chaîne des matériaux
Certificats d’usine et numéros de coulée
Dans la pratique, chaque tôle est livrée avec un certificat d’usine EN 10204 3.1. Ce document indique le numéro de coulée, la nuance et les résultats des essais mécaniques. La norme EXC3 exige que le fabricant conserve cette traçabilité tout au long des opérations de découpe, de perçage et de soudage. Par conséquent, nous reportons le numéro de coulée sur chaque pièce découpée avant qu’elle ne quitte la scie.
Préservation de l’identité tout au long du processus de fabrication
De plus, les consommables s’inscrivent dans cette même chaîne. Les lots d’électrodes, le gaz de protection et les lots de goujons doivent tous faire l’objet d’un enregistrement les reliant à l’élément concerné. La norme EXC3 exige également l’accord du coordinateur avant toute réparation. Une soudure de réparation nécessite sa propre procédure, son propre dossier et ses propres essais. Sans ce lien, un auditeur ne peut pas distinguer une réparation d’un travail d’origine.
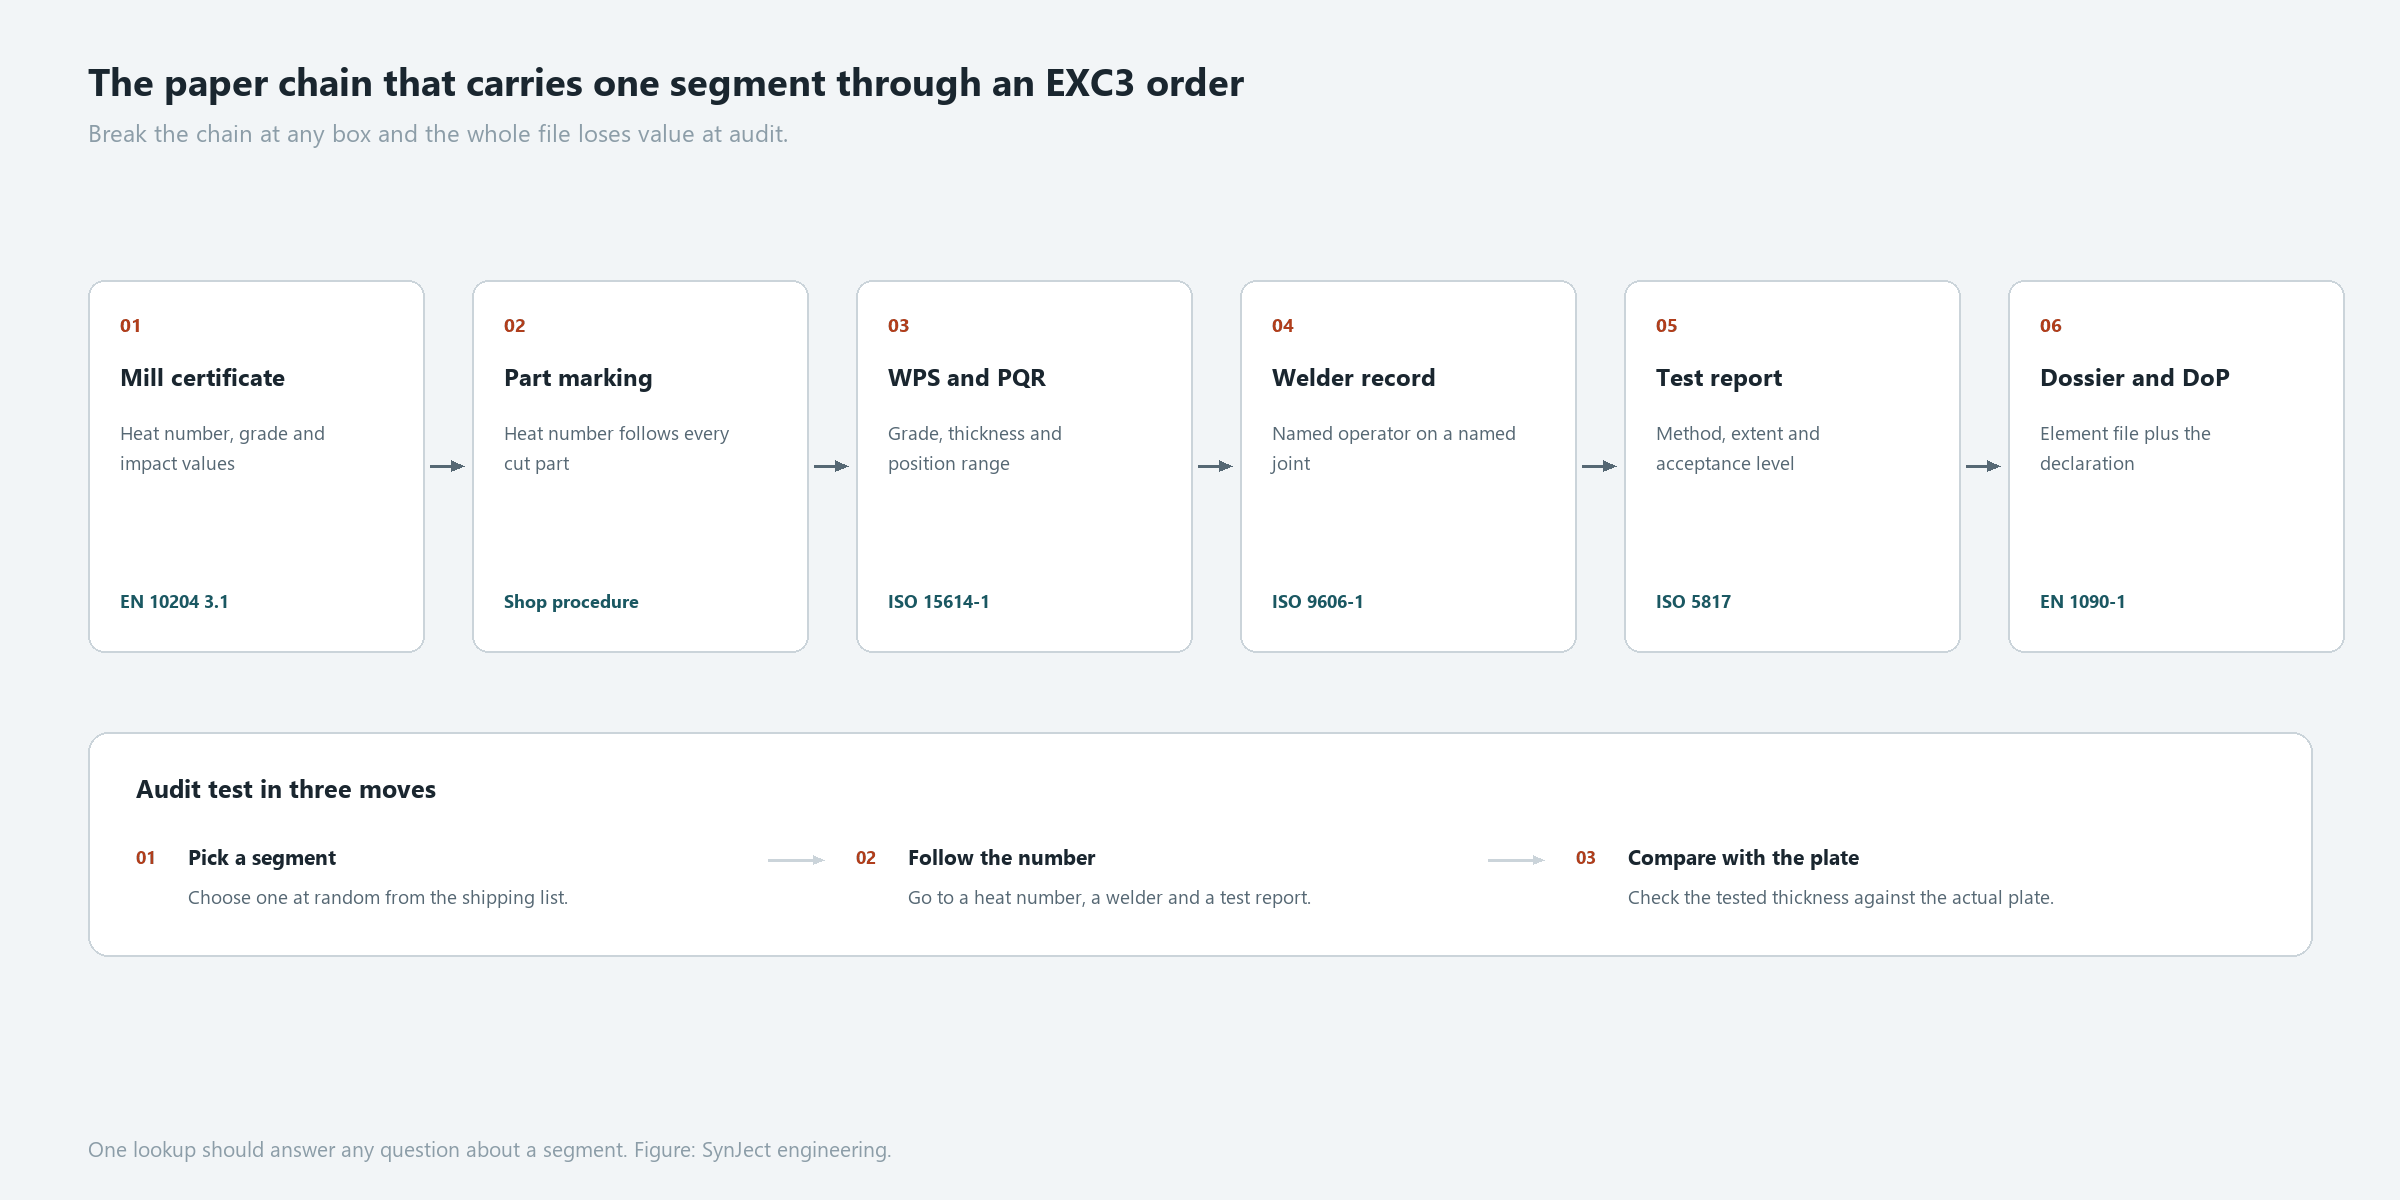
Par exemple, nous marquons chaque segment d’un numéro unique qui l’accompagne de l’imbrication à l’expédition. Ce numéro relie le plan, les numéros de coulée, le soudeur, le rapport d’essai et le dossier de revêtement. Ainsi, une simple recherche permet de répondre à toutes les questions concernant ce segment.
5. Surveillance par un organisme tiers et audit d’usine
Ce que l’organisme notifié vérifie réellement
Plus précisément, la norme EN 1090-1 exige un contrôle de production en usine, certifié par un organisme notifié. L’audit porte sur le manuel qualité, le protocole de soudage, l’étalonnage des équipements et le système de traçabilité. Il consiste également à assister à la production et aux essais sur des commandes réelles. Par conséquent, un certificat reflète un système en fonctionnement réel plutôt qu’un simple document encadré.
Comment la surveillance évolue en fonction de la classe
De plus, la fréquence de la surveillance augmente avec la classe d’exécution. Un champ d’application EXC3 implique des visites plus fréquentes et un échantillonnage plus approfondi des dossiers. L’auditeur peut également demander à assister à un essai de procédure ou à un essai non destructif. Par ailleurs, le certificat précise les classes et les types de produits couverts. Un acheteur doit prendre connaissance de ce champ d’application, car un certificat pour EXC2 ne couvre pas une commande EXC3.
Le cadre juridique repose sur le règlement européen relatif aux produits de construction, résumé par la Commission européenne. La norme harmonisée EN 1090-1 traduit ce cadre en une déclaration de performance et un marquage CE.
Coût d’un point de contrôle dans le cadre du programme
De plus, chaque point de contrôle suspend la production jusqu’à l’arrivée de l’inspecteur. Un essai de procédure peut nécessiter un délai de deux semaines, et un contrôle dimensionnel, de trois jours. Par conséquent, le plan d’inspection et d’essai doit distinguer les points de contrôle des points de vérification. Les points de vérification permettent de poursuivre les travaux pendant que le document attend d’être signé. Les points de contrôle arrêtent la chaîne de production ; ils doivent donc être situés aux rares endroits où les preuves disparaissent une fois couvertes. Parmi les bons candidats, on peut citer les passes de racine, l’application du revêtement avant assemblage et le contrôle dimensionnel final.
6. Le dossier de documentation
En conséquence, le dossier documentaire est le livrable qui survit à l’acier. Le tableau ci-dessous répertorie ce qu’un dossier EN 1090-2 EXC3 doit contenir lors de la remise.
| Document | Objectif | Émis par |
|---|---|---|
| Plan de contrôle et d’essais en fabrication | Précise les contrôles, leur étendue et les points de contrôle | Fabricant, approuvé par l’acheteur |
| Spécifications et rapports relatifs aux procédures de soudage | Prouve que chaque assemblage suit un parcours qualifié | Fabricant |
| Certificats des soudeurs et des opérateurs | Prouve que chaque opérateur dispose d’une gamme de compétences valide | Organisme de certification |
| Rapports d’essais non destructifs | Consigne les résultats et le niveau des techniciens | Organisme de contrôle |
| Rapport dimensionnel et de relevé | Enregistre la géométrie telle que construite par rapport aux tolérances | Fabricant |
| Rapport de revêtement avec épaisseur de film sec | Vérifie le système anticorrosion et les mesures | Fabricant |
| Tableau de traçabilité des matériaux | Relie les numéros de cuve aux éléments | Fabricant |
| Déclaration de performance et marquage CE | Confirme la norme harmonisée et la classe | Fabricant |
Comment lire le dossier en dix minutes
De plus, un acheteur peut vérifier rapidement le dossier en effectuant trois contrôles. Tout d’abord, ouvrez le tableau de traçabilité et choisissez un segment au hasard. Ensuite, suivez ce segment jusqu’à un numéro de coulée, un soudeur et un rapport d’essai. Troisièmement, comparez la plage d’épaisseur testée avec la tôle réelle. Si les trois éléments concordent, le système fonctionne dans la pratique. Si l’un d’entre eux ne correspond pas, le reste du lot mérite un examen plus approfondi.
7. Non-conformités courantes sur les ensembles destinés aux stades
En résumé, les mêmes quelques constatations reviennent dans presque tous les audits EN 1090-2 EXC3. Chacune d’entre elles remonte à une décision prise avant le début de la fabrication.
| Constat | Cause première | Mesure de contrôle pour y remédier |
|---|---|---|
| Procédure hors de la plage d’épaisseur testée | Ajout tardif d’une plaque de jonction plus épaisse lors de la conception détaillée | Vérification de la plage de la procédure lors de la validation du plan |
| Soudeur n’occupant pas un poste qualifié | Réparation en position suspendue soudée par un opérateur qualifié en atelier | Registre des positions et procédure de chantier |
| Traçabilité interrompue au niveau de la scie | Numéro de coulée enregistré par plaque, et non par pièce | Marquage au niveau de la pièce avant découpe |
| Accumulation de tolérances non prise en compte au niveau du raccord | Tolérances distinctes pour l’atelier et le chantier | Un seul budget de montage avec essai d’assemblage |
| Revêtement sous la tôle du système | Bords et projections de soudure non préparés | Vérification de la préparation de surface avant l’application de l’apprêt |
| Rapport d’essai manquant pour une réparation | Réparation traitée comme un travail de routine | Registre des réparations avec essais obligatoires |
Pourquoi les défaillances se concentrent-elles aux interfaces ?
De plus, la plupart des anomalies se concentrent aux points de jonction entre deux parties. Le concepteur ajoute une plaque, l’atelier conserve une ancienne procédure et l’inspecteur contrôle le mauvais assemblage. Par conséquent, le fait d’avoir un seul responsable pour la matrice de classification élimine la majeure partie du risque. Nous demandons cette matrice par écrit avant de valider tout plan. De plus, nous consignons chaque modification postérieure à la validation par rapport au champ d’application de la procédure.
8. Ce que la classe ne couvre pas
Cependant, les acheteurs interprètent parfois la norme EXC3 de manière plus large qu’elle ne le prévoit. La classe régit l’exécution, c’est-à-dire la fabrication, l’assemblage, le soudage, le boulonnage et l’inspection. Elle ne couvre pas les résistances de conception, qui relèvent de la norme EN 1993. Elle ne couvre pas la conception en matière de résistance au feu, qui suit la norme EN 1993-1-2 et les normes de protection contre l’incendie. Elle ne couvre pas les systèmes de câbles ni les équipements de toiture, qui obéissent à leurs propres règles.
De plus, la norme EXC3 ne transfère pas la responsabilité de la conception au fabricant. Un atelier titulaire de la certification continue de construire selon les plans de l’ingénieur. Par ailleurs, la certification couvre les travaux, et non le chantier. Le soudage sur chantier effectué par un tiers n’entre pas dans ce champ d’application, à moins que le fabricant ne le contrôle dans le cadre du même système. Par conséquent, le contrat doit préciser à qui incombe la responsabilité de chaque activité.
| Question | Couverts par la formation | Couverture par ailleurs |
|---|---|---|
| Résistance et flèche des éléments | Non, exécution uniquement | EN 1993-1-1 et le rapport de conception |
| Vérification de la fatigue du détail | En partie, par la qualité de l’exécution | EN 1993-1-9 et le rapport de conception |
| Qualité des soudures et étendue du contrôle | Oui | EN 1090-2 avec les niveaux d’acceptation de la norme ISO 5817 |
| Résistance au feu de l’ensemble | Non | EN 1993-1-2 et EN 13381 |
| Précontrainte des câbles et machinerie de toiture | Non | EN 1993-1-11 et normes relatives aux machines |
9. Comment SynJect met en œuvre la norme EN 1090-2 EXC3
Plus précisément, SynJect travaille conformément à la norme EN 1090-2 aux niveaux EXC2 et EXC3 avec marquage CE. Notre coordination des soudures respecte la norme ISO 3834, et nos procédures sont conformes à la norme ISO 15614-1, avec des soudeurs certifiés selon la norme ISO 9606-1. Nous sommes certifiés selon les normes de gestion ISO 9001, ISO 45001 et ISO 14001. Pour chaque commande, nous établissons un plan d’inspection et d’essais avant de procéder à la découpe de l’acier.
Toutefois, nous restons précis dans nos affirmations. Le champ d’application et la validité des certificats évoluant, nous joignons le certificat en vigueur à chaque dossier de préqualification. Nous ne publions pas de numéro de certificat sur cette page, car l’acheteur a besoin de la version en vigueur à la date de la commande. C’est pourquoi il convient de toujours demander le certificat en même temps que le devis.
Pour connaître les points d’inspection prévus dans ce système, consultez notre guide sur la construction de structures métalliques. Pour un projet de stade, envoyez vos plans via SynJect Steel Structure Solutions et nous vous renverrons la matrice des classes et la liste des documents.
Foire aux questions
La classe EXC3 est-elle obligatoire pour la toiture d’un stade ?
Aucune norme ne l’impose expressément. Cependant, la plupart des toitures de stades publics adoptent la norme EN 1090-2 EXC3 en raison des charges dues à la foule et de la fatigue. Le cahier des charges d’exécution doit préciser la classe par groupe d’éléments. Si le document ne le mentionne pas, le fabricant peut établir son devis selon la classe EXC2.
L’EXC3 coûte-t-il beaucoup plus cher que l’EXC2 ?
Le prix de l’acier varie peu. Les inspections, les essais et les formalités administratives entraînent des coûts supplémentaires, représentant généralement quelques pour cent du montant total du marché. Le coût le plus important réside dans les retouches nécessaires lorsqu’un atelier ne dispose pas du système requis. Par conséquent, un devis EXC3 bon marché indique généralement une lacune dans le cahier des charges.
Un fabricant titulaire d’un certificat EXC2 peut-il soumissionner pour des travaux EXC3 ?
Pas pour le périmètre EXC3. Le certificat de contrôle de production en usine précise les classes couvertes. Un acheteur doit vérifier ce périmètre avant de présélectionner des candidats. Dans la pratique, de nombreux ateliers élargissent leur périmètre, mais cette extension nécessite un audit et un nouveau certificat.
Qui prend en charge les frais d’inspection par un tiers ?
Généralement l’acheteur, par le biais d’un contrat d’inspection distinct. Parfois, le fabricant inclut la présence d’un témoin dans son prix. Dans tous les cas, le plan d’inspection et d’essai doit préciser les points de contrôle. Sinon, l’inspecteur arrive alors que les travaux ont déjà avancé.
Combien de temps faut-il pour clôturer le dossier ?
Le dossier est clôturé dans un délai de deux à trois semaines après la dernière expédition, à condition que les registres soient tenus à jour. Une traçabilité tardive est la cause habituelle des retards. Par conséquent, nous clôturons le dossier de chaque segment au fur et à mesure de son expédition plutôt qu’à la fin de la commande.
Normes de référence. Exécution : EN 1090-2, EN 1090-1, ISO 3834, ISO 14731. Soudage : ISO 15614-1, ISO 9606-1, ISO 5817, ISO 9712, ISO 17636, ISO 17640, AWS D1.1. Conception : EN 1993-1-1, EN 1993-1-2, EN 1993-1-9, EN 1993-1-11. Protection : ISO 12944, EN 13381. Matériaux : EN 10025-2, EN 10204. Sécurité sur chantier : OSHA 1926, sous-partie R.
Lectures complémentaires. Les familles de toitures auxquelles s’appliquent ces classes d’exécution sont comparées dans l’article Structures de toiture des stades. Les installations sur site sont abordées dans l’article Bâtiments en acier destinés aux centres d’entraînement.
{« @type »: »FAQPage », »@id »: »https://synjectsteel.com/en-1090-2-exc3-stadium-steelwork/#faq », »mainEntity »:[{« @type »: »Question », »name »: »Is EXC3 compulsory for a stadium roof? », »acceptedAnswer »:{« @type »: »Answer », »text »: »No standard forces it by name. However, most public stadium roofs adopt EN 1090-2 EXC3 because of crowd loading and fatigue. The execution specification should name the class per element group. If the document stays silent, the fabricator may price the work at EXC2. »}},{« @type »: »Question », »name »: »Does EXC3 cost much more than EXC2? », »acceptedAnswer »:{« @type »: »Answer », »text »: »The steel price moves little. The inspection, testing and administration add cost, typically a few per cent of the package. The larger cost sits in rework when a shop lacks the system. Therefore, a cheap EXC3 quote usually signals a scope gap. »}},{« @type »: »Question », »name »: »Can a fabricator with an EXC2 certificate bid for EXC3 work? », »acceptedAnswer »:{« @type »: »Answer », »text »: »Not for the EXC3 scope. The factory production control certificate states the classes covered. A buyer should read that scope before shortlisting. In practice, many works extend their scope, but the extension needs an audit and a new certificate. »}},{« @type »: »Question », »name »: »Who pays for the third-party inspection? », »acceptedAnswer »:{« @type »: »Answer », »text »: »Usually the buyer, through a separate inspection contract. Sometimes the fabricator includes witnessing in the price. Either way, the inspection and test plan should name the hold points. Otherwise the inspector arrives after the work has moved on. »}},{« @type »: »Question », »name »: »How long does the documentation take to close? », »acceptedAnswer »:{« @type »: »Answer », »text »: »The dossier closes within two to three weeks after the last dispatch, assuming records stay current. Late traceability is the usual cause of delay. Consequently, we close each segment file as it ships rather than at the end of the order. »}}]}