A norma EN 1090-2 EXC3 eleva os requisitos em seis aspetos específicos, e cada um deles é visível na oficina, em vez de constar no contrato. As coberturas dos estádios enquadram-se no grupo de alto risco, uma vez que suportam grandes multidões, vãos extensos e ciclos de ventos fortes. Por isso, os compradores solicitam expressamente a EXC3. No entanto, poucos cadernos de encargos especificam quais são as alterações relativas à soldadura, aos ensaios, às tolerâncias e à documentação. Este guia apresenta essas seis alterações e os comprovativos que um fabricante deve apresentar para cada uma delas.
Índice
- O que determina a classe de execução.
- Seis diferenças entre a EXC2 e a EXC3.
- Geometria, tolerância e orçamento de montagem.
- Rastreabilidade e a cadeia de materiais.
- Supervisão por terceiros e a auditoria à fábrica.
- O pacote de documentação.
- Não-conformidades comuns em projetos de estádios.
- O que o curso não abrange.
- Como a SynJect aplica a norma EN 1090-2 EXC3.
1. O que determina a classe de execução
Em resumo, a classe de execução baseia-se nas consequências e não no valor do contrato. A norma EN 1090-2 associa a classe às consequências de uma falha, ao tipo de carga e ao tipo de estrutura. Existem quatro níveis, desde a EXC1 para obras de menor envergadura até à EXC4 para os casos mais graves. Por conseguinte, um comprador que especifique uma classe no concurso obtém um preço consistente. Um comprador que deixe essa questão em aberto obtém um preço com base na interpretação mais favorável.
Classes de consequência e os quatro níveis
A EXC1 abrange pequenas estruturas em que a falha não causa danos a ninguém. A EXC2 abrange edifícios comuns e funciona como padrão para a maioria das estruturas de aço. A EXC3 abrange estruturas em que a falha coloca em risco muitas vidas ou implica grandes perdas económicas. A EXC4 abrange casos especiais, tais como pontes de grande envergadura sujeitas a condições de fadiga severas. Por exemplo, a estrutura de um armazém é normalmente classificada no EXC2. O telhado de um estádio ou uma passarela sobre uma estrada com tráfego intenso é normalmente classificado no EXC3.
| Nível | Consequência da falha | Estrutura típica | Coordenação de soldadura |
|---|---|---|---|
| EXC1 | Baixa, poucas pessoas afetadas | Escadas, pequenos alpendres, estruturas agrícolas | Nível básico de coordenação |
| EXC2 | Médio, risco normal para edifícios | Armazéns, escritórios, estruturas de vários andares | Requisitos de qualidade padrão |
| EXC3 | Elevado, aglomerações ou fadiga severa | Telhados de estádios, pontes, estruturas sujeitas a ciclos intensos | Requisitos de qualidade abrangentes |
| EXC4 | Muito elevado, risco excecional | Grandes pontes de grande vão, infraestruturas críticas | Requisitos abrangentes, acrescidos das regras específicas do projeto |
Por que razão um estádio é normalmente classificado como EXC3
Além disso, três características fazem com que a cobertura de um estádio seja classificada como EXC3. Em primeiro lugar, a estrutura suporta grandes multidões, pelo que as consequências de uma falha são graves. Em segundo lugar, os ciclos de vento produzem milhões de variações de tensão nos detalhes soldados. Em terceiro lugar, a cobertura serve frequentemente como via de evacuação e reservatório de fumo. Por conseguinte, a especificação de execução deve indicar a classe EXC3 para o aço primário e pode permitir a classe EXC2 para os elementos secundários.
Na prática, esta distinção tem implicações financeiras. A aplicação do âmbito da norma EN 1090-2 EXC3 a todas as terças e a todos os suportes de contraventamento desperdiça esforços de inspeção. Quando aplicada apenas às treliças primárias, protege os detalhes que realmente suportam a fadiga. Por isso, solicitamos ao projetista que publique uma matriz de classes por grupo de elementos.
2. Seis diferenças entre EXC2 e EXC3
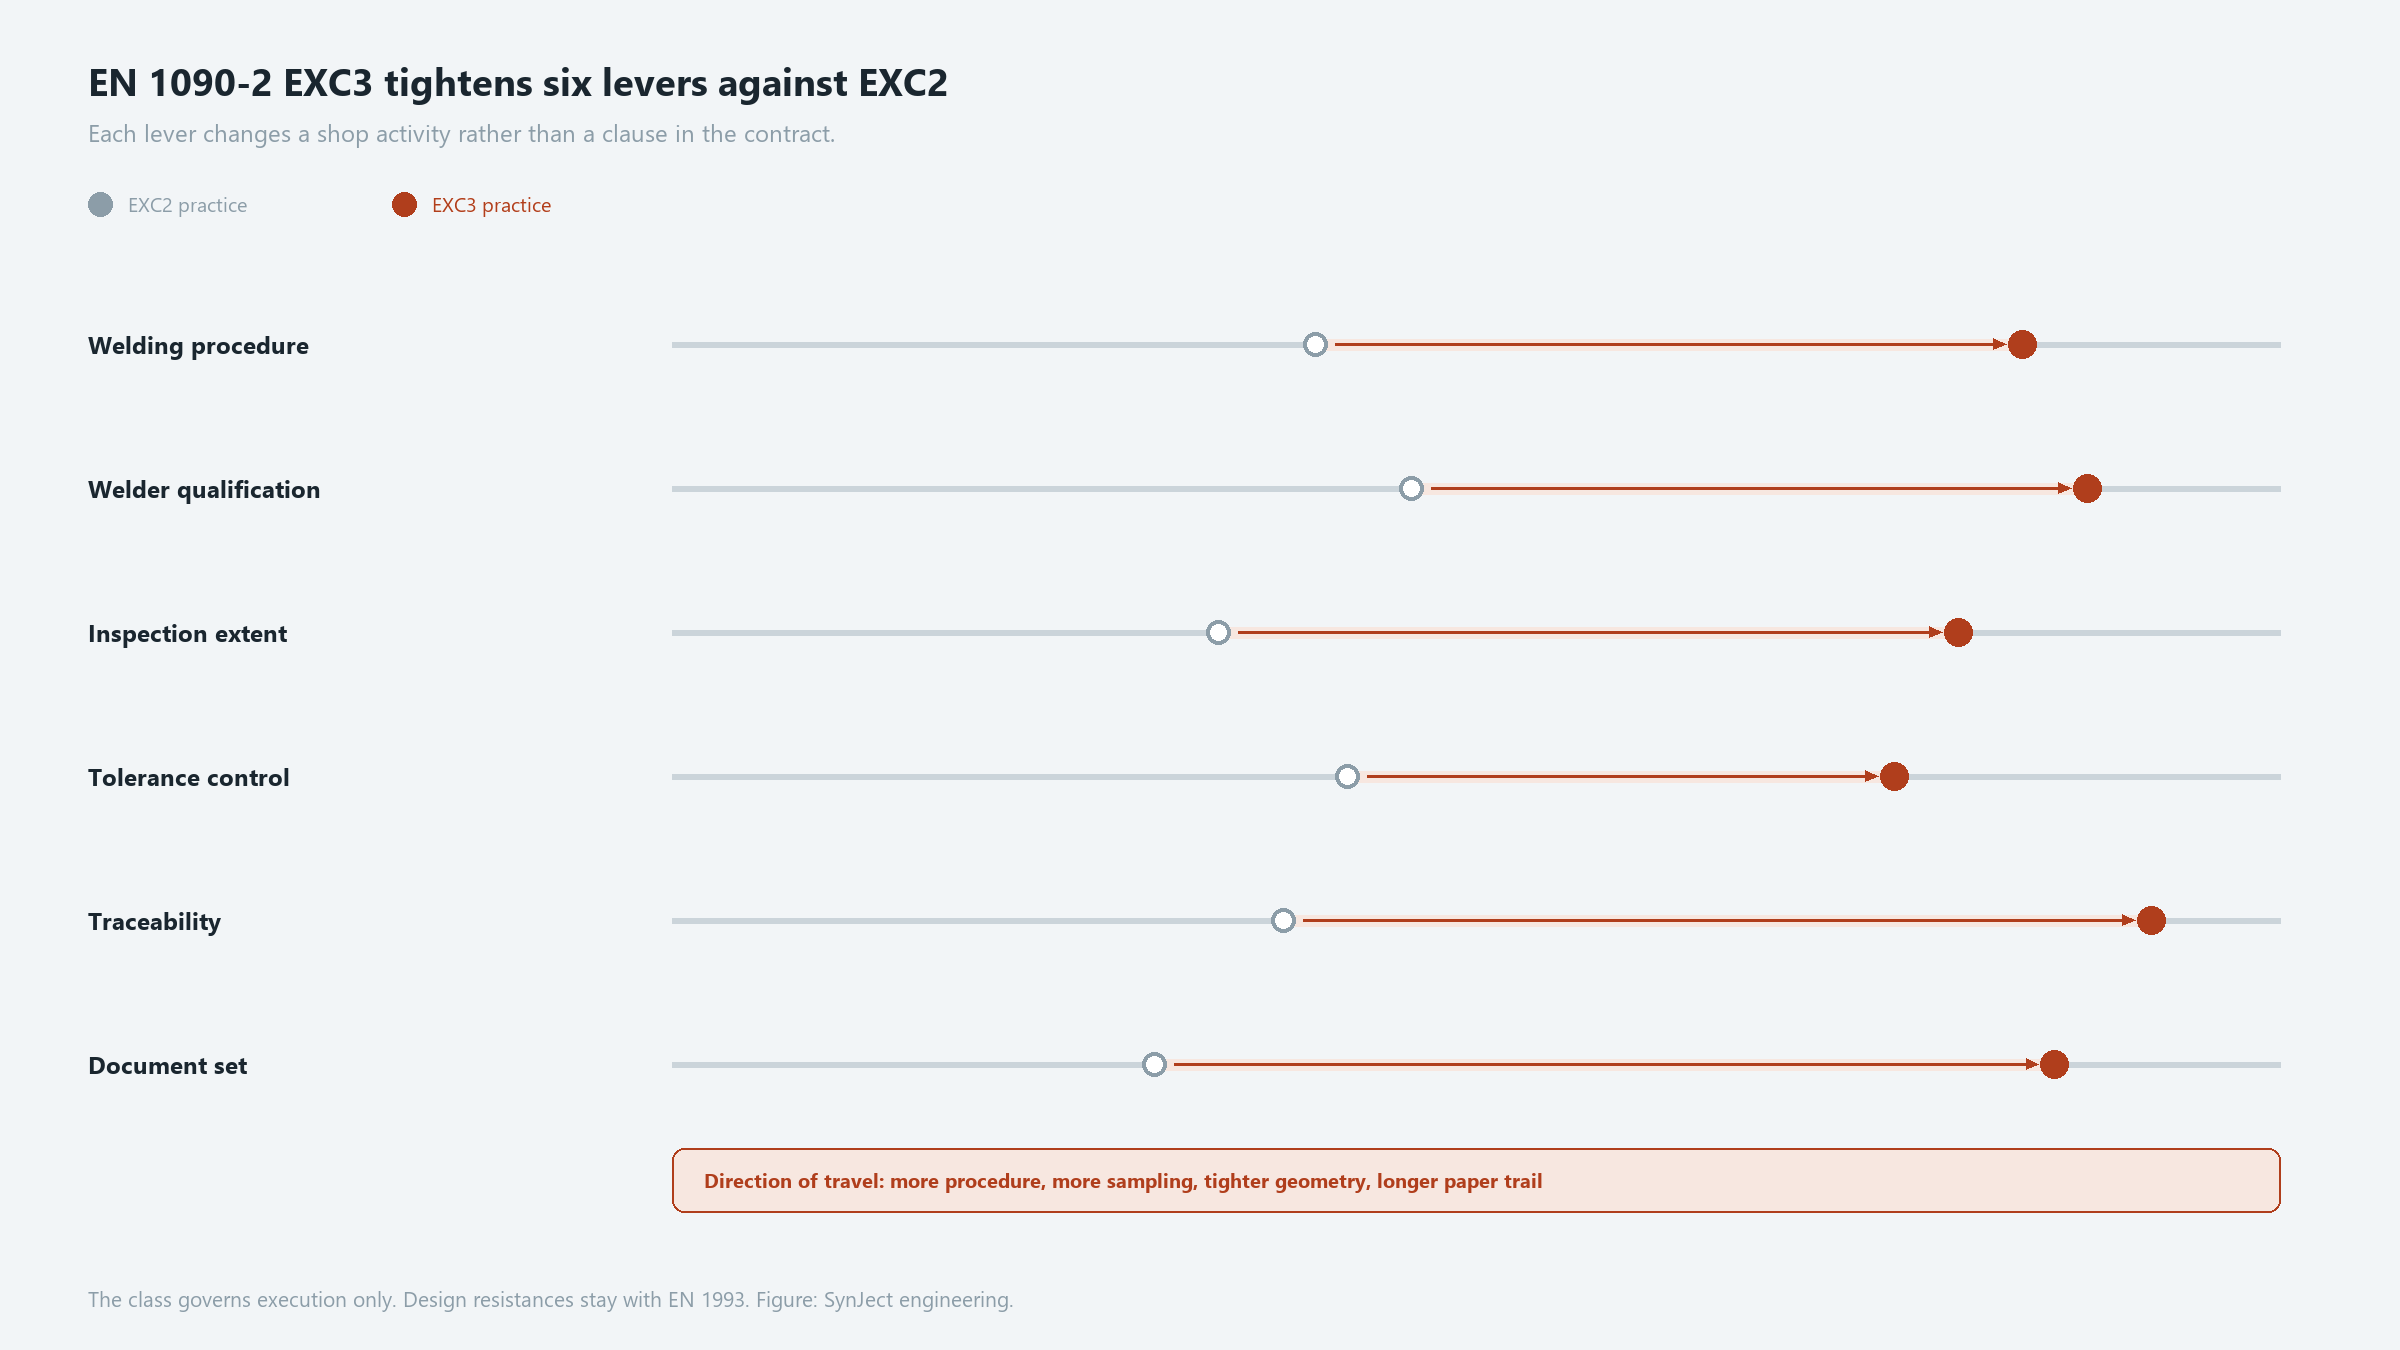
Mais concretamente, seis aspetos distinguem a norma EN 1090-2 EXC3 da EXC2 na prática quotidiana. Abrangem os procedimentos de soldadura, a qualificação dos soldadores, o âmbito da inspeção, as tolerâncias, a rastreabilidade e o conjunto de documentos.
| Item | EXC2 na prática | EXC3 na prática |
|---|---|---|
| Procedimento de soldadura | Procedimentos pré-qualificados aceites para juntas comuns | Ensaios de procedimento para a classe, espessura e posição reais |
| Qualificação do soldador | Certificado válido de acordo com a norma ISO 9606-1 | Certificado válido com âmbito específico para a junta e para a posição |
| Âmbito da inspeção | Ensaios por amostragem em juntas selecionadas | Amostragem mais abrangente e mais categorias de juntas incluídas no âmbito |
| Tolerância | Tolerâncias funcionais essenciais e padrão | Tolerâncias funcionais mais restritas em elementos sensíveis à fadiga |
| Rastreabilidade | Nível do elemento associado ao certificado de fábrica | Número de lote associado ao elemento acabado, incluindo consumíveis |
| Conjunto de documentos | Plano de inspeção com registos de ensaios | Dossiê completo de fabrico com registos testemunhados |
Qualificação do procedimento de soldadura
Por conseguinte, o procedimento de soldadura é o primeiro elemento que um auditor analisa. Ao abrigo da EXC2, um fabricante pode utilizar um procedimento pré-qualificado para uma junta comum. Ao abrigo da EXC3, o procedimento requer um ensaio de acordo com a norma ISO 15614-1 que abranja a classe, a gama de espessuras e a posição de soldadura. Os ensaios de impacto entram no âmbito de aplicação quando a temperatura de projeto assim o exigir. Além disso, o procedimento deve indicar os limites de pré-aquecimento e entre passagens, uma vez que as secções espessas racham sem eles.
Qualificação de soldadores e operadores
Além disso, cada soldador necessita de um certificado válido de acordo com a norma ISO 9606-1 para o tipo de junta e a posição em que está a trabalhar. A norma EXC3 elimina a tolerância informal concedida a soldadores com longa antiguidade que não possuam documentação. Exige também que um coordenador de soldadura seja responsável pela gama de espessuras e que aprove o trabalho. Por conseguinte, mantemos um registo atualizado que associa cada soldador a cada âmbito de qualificação. Consequentemente, nenhum soldador trabalha fora de um âmbito documentado.
Proporção de ensaios não destrutivos
Além disso, a norma EXC3 alarga a amostra de inspeção e a categoria de juntas que nela se enquadram. O plano de inspeção e ensaio do projeto define as percentagens, e a norma EN 1090-2 estabelece os requisitos mínimos subjacentes. Os ensaios começam com um exame visual, passando depois para ensaios ultrassónicos ou radiográficos em soldaduras de penetração total. Os ensaios por partículas magnéticas abrangem soldaduras em ângulo em detalhes sensíveis à fadiga. Além disso, os técnicos necessitam de certificação segundo a norma EN ISO 9712, no nível 2.
Na prática, a dimensão da amostra não é o único fator a ter em conta. A norma EXC3 exige também que a amostra abranja cada soldador e cada tipo de junta, e não apenas cada lote de produção. Por isso, distribuímos a amostra por soldadores, turnos e posições. Consequentemente, um operador com desempenho fraco não pode esconder-se atrás de uma boa média do lote.
3. Geometria, Tolerância e Orçamento de Ajuste
Tolerâncias essenciais e tolerâncias funcionais
Em comparação, a norma EN 1090-2 distingue duas famílias de tolerâncias. As tolerâncias essenciais protegem a segurança da estrutura e aplicam-se a todas as classes. As tolerâncias funcionais protegem o encaixe, a aparência e a interface com outras especialidades. A norma EXC3 torna mais rigorosa a segunda família sempre que o projeto dela dependa.
As orientações públicas da base de conhecimento sobre construção em aço do Reino Unido explicam esta distinção com mais pormenor e continuam a ser a referência gratuita mais clara sobre as quatro classes.
O que se torna mais rigoroso na oficina
Mais concretamente, uma encomenda ao abrigo da norma EN 1090-2 EXC3 altera três valores na oficina. A retidão das colunas soldadas torna-se mais rigorosa, passando a L/750 nos casos mais exigentes. A planicidade da placa de base mantém-se em 1 mm por cada 300 mm. A posição dos orifícios dentro de um grupo mantém-se em mais ou menos 1 mm, com um deslocamento máximo de 3 mm entre grupos. Além disso, a curvatura e a pré-ajuste exigem um registo escrito, porque um telhado que não cumpra a sua curvatura não se fechará na cumeeira.
Consequentemente, definimos a margem de ajuste antes de cortarmos a primeira chapa. A margem divide a tolerância entre a fabricação, a contração da soldadura e a montagem no local. Num projeto de estádio, a margem no local para uma junta aparafusada é reduzida. Por isso, a maior parte da folga tem de ser compensada no gabarito da oficina e na montagem de ensaio.
4. Rastreabilidade e a cadeia de materiais
Certificados de fábrica e números de lote
Na prática, cada chapa chega acompanhada de um certificado de fábrica EN 10204 3.1. Esse documento indica o número de lote, a classe e os resultados mecânicos. A norma EXC3 exige que o fabricante mantenha essa identificação ao longo do corte, da perfuração e da soldadura. Consequentemente, transferimos o número de lote para cada peça cortada antes de esta sair da serra.
Manter a identidade ao longo do processo de fabrico
Além disso, os consumíveis fazem parte da mesma cadeia. Os lotes de elétrodos, o gás de proteção e os lotes de pernos necessitam todos de um registo que os vincule ao elemento. A norma EXC3 exige também a aprovação do coordenador antes de qualquer reparação. Uma soldadura de reparação necessita do seu próprio procedimento, do seu próprio registo e dos seus próprios ensaios. Sem essa ligação, um auditor não consegue distinguir uma reparação do trabalho original.
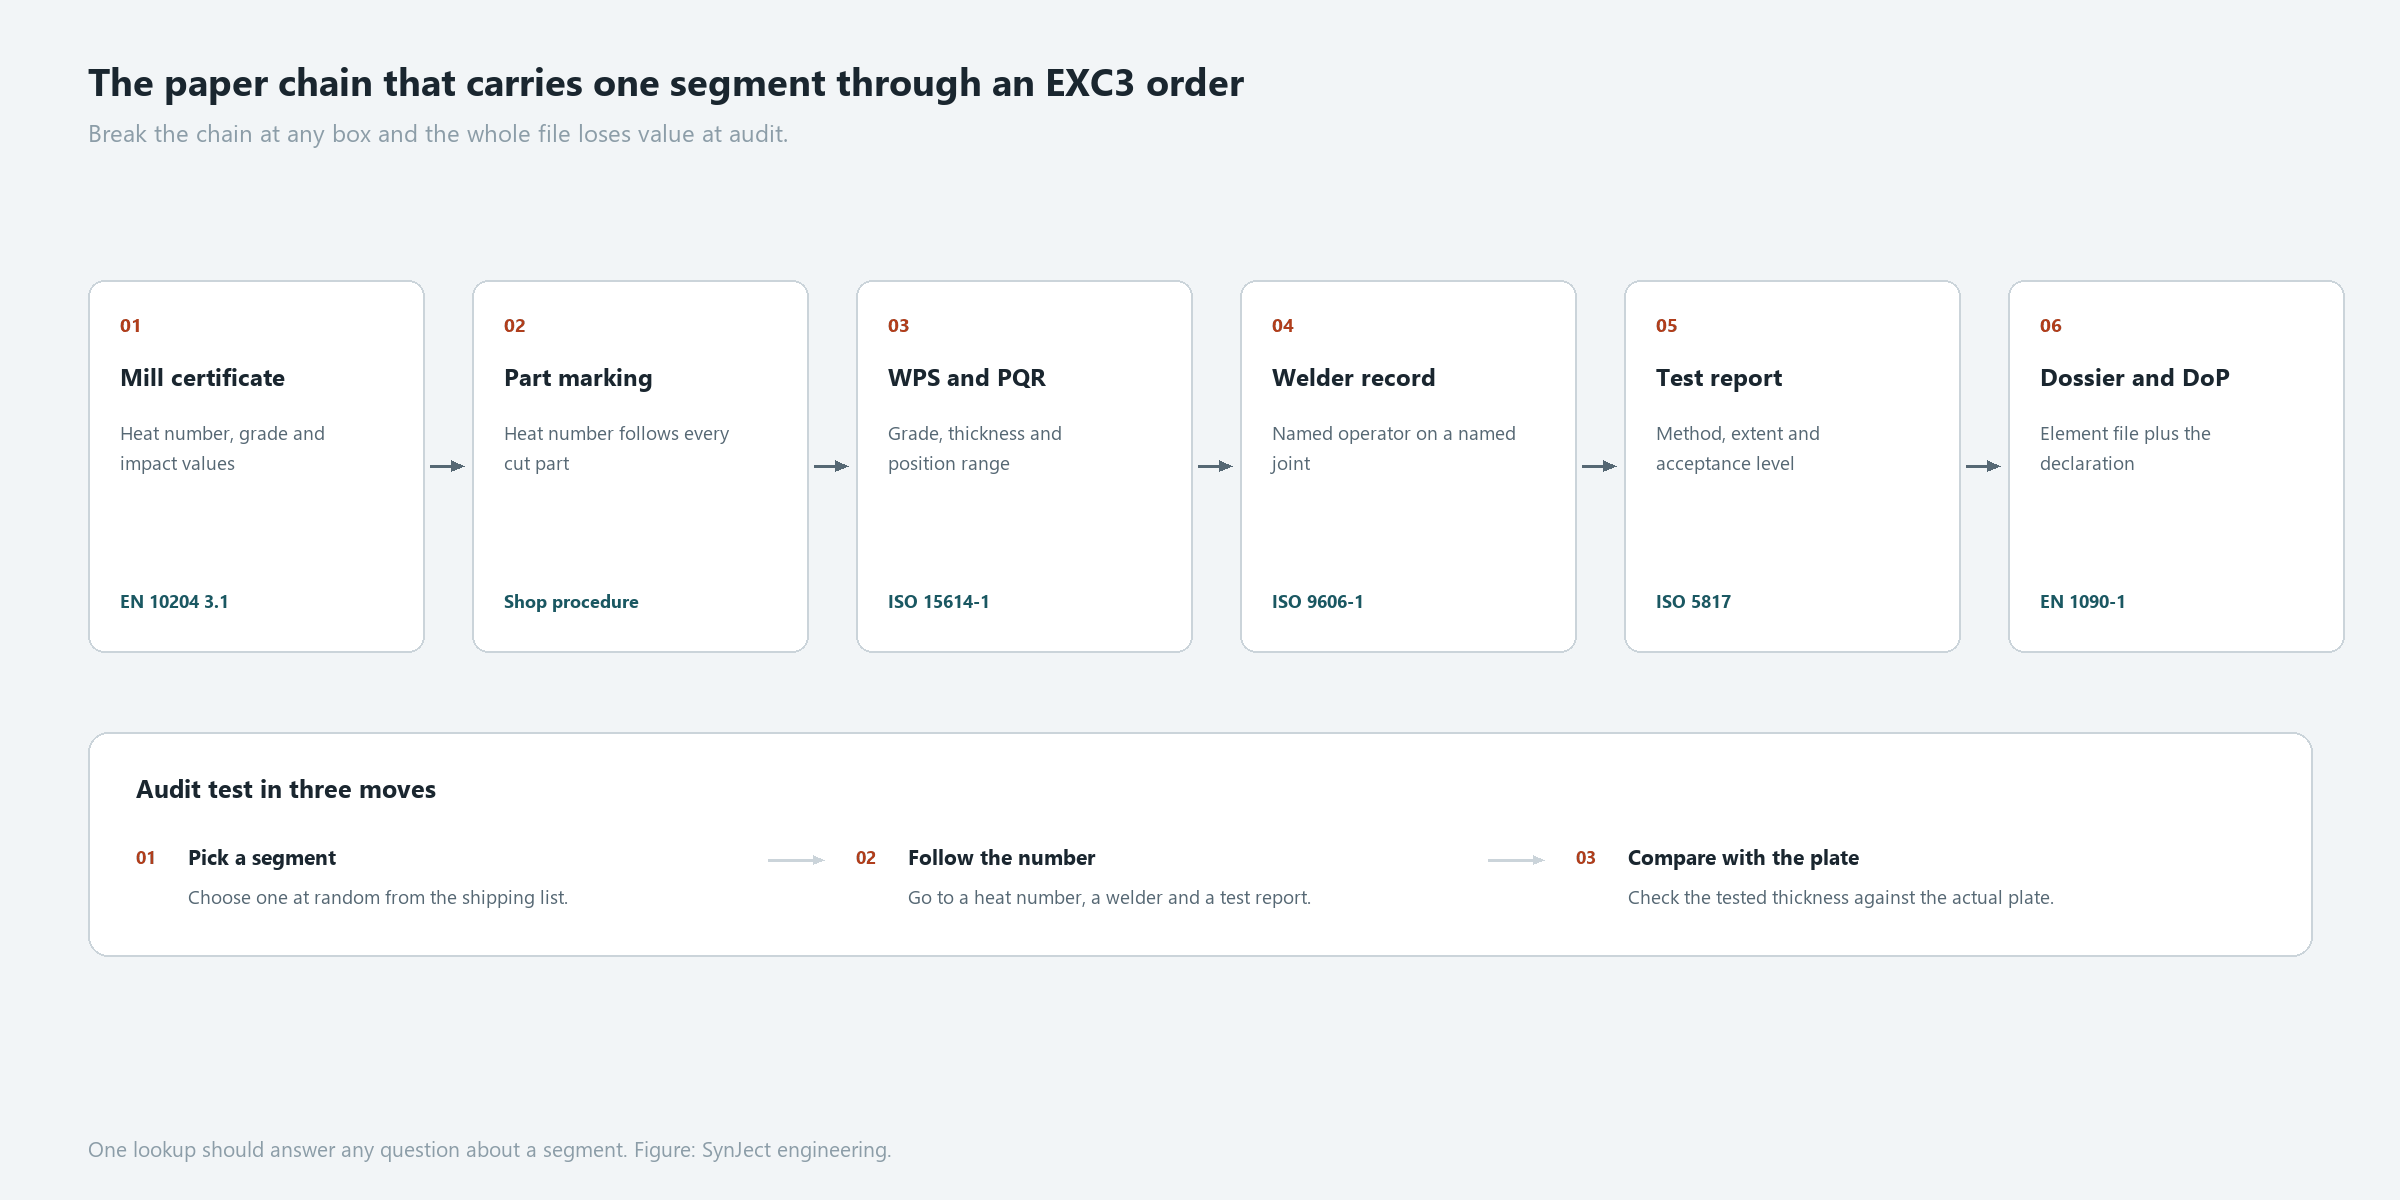
Por exemplo, marcamos cada segmento com um número único que o acompanha desde o agrupamento até à expedição. Esse número associa o desenho, os números de lote de aquecimento, o soldador, o relatório de ensaio e o registo de revestimento. Como resultado, uma única consulta responde a todas as questões sobre esse segmento.
5. Supervisão por terceiros e a auditoria à fábrica
O que o organismo notificado verifica efetivamente
Especificamente, a norma EN 1090-1 exige o controlo da produção na fábrica, e um organismo notificado certifica-o. A auditoria analisa o manual de qualidade, a coordenação da soldadura, a calibração do equipamento e o sistema de rastreabilidade. Também testemunha a produção e os ensaios em encomendas reais. Por conseguinte, um certificado reflete um sistema em funcionamento, em vez de um documento emoldurado.
Como a vigilância varia consoante a classe
Além disso, a frequência da vigilância aumenta com a classe de execução. Um âmbito EXC3 implica visitas mais frequentes e uma amostragem mais aprofundada dos registos. O auditor pode também solicitar a observação de um ensaio de procedimento ou de um ensaio não destrutivo. Adicionalmente, o certificado indica as classes e os tipos de produto abrangidos. Um comprador deve ler esse âmbito, pois um certificado para EXC2 não abrange uma encomenda EXC3.
O quadro jurídico baseia-se no regulamento europeu relativo aos produtos de construção, resumido pela Comissão Europeia. A norma harmonizada EN 1090-1 traduz esse quadro numa declaração de desempenho e numa marcação CE.
Quanto custa um ponto de testemunho no programa
Além disso, cada ponto de testemunho suspende a produção até à chegada do inspetor. Um ensaio de procedimento pode demorar duas semanas, e uma verificação dimensional pode demorar três dias. Por conseguinte, o plano de inspeção e ensaio deve separar os pontos de testemunho dos pontos de revisão. Os pontos de revisão permitem que o trabalho continue enquanto o registo aguarda assinatura. Os pontos de testemunho interrompem a linha de produção, pelo que devem ser localizados nos poucos pontos em que as provas desaparecem assim que são registadas. Boas opções incluem as passagens de raiz, o revestimento antes da montagem e a medição dimensional final.
6. O Pacote de Documentação
Consequentemente, o conjunto de documentos é o produto final que perdura para além da vida útil do aço. A tabela abaixo enumera o que um pacote EN 1090-2 EXC3 deve conter no momento da entrega.
| Documento | Finalidade | Emitido por |
|---|---|---|
| Plano de inspeção e ensaio de fabrico | Especifica as verificações, o âmbito e os pontos de controlo | Fabricante, aprovado pelo comprador |
| Especificações e relatórios do procedimento de soldadura | Comprovam que cada junta segue um procedimento qualificado | Fabricante |
| Certificados de soldadores e operadores | Comprova que cada operador possui uma área de competência válida | Organismo de certificação |
| Relatórios de ensaios não destrutivos | Regista os resultados e o nível do técnico | Agência de ensaios |
| Relatório dimensional e de levantamento | Regista a geometria real em comparação com as tolerâncias | Fabricante |
| Relatório de revestimento com espessura da película seca | Comprova o sistema de corrosividade e as leituras | Fabricante |
| Cronograma de rastreabilidade dos materiais | Associa os números de fornalha aos elementos | Fabricante |
| Declaração de desempenho e marcação CE | Confirma a norma harmonizada e a classe | Fabricante |
Como ler o dossiê em dez minutos
Além disso, um comprador pode verificar rapidamente o dossier com três passos. Primeiro, abra a tabela de rastreabilidade e escolha um segmento aleatoriamente. Segundo, siga esse segmento até um número de lote, um soldador e um relatório de ensaio. Em terceiro lugar, compare a gama de espessuras testadas com a chapa real. Se as três verificarem, o sistema funciona na prática. Se alguma delas não corresponder, o resto do lote merece uma análise mais aprofundada.
7. Não-conformidades comuns em projetos de estádios
Em resumo, o mesmo conjunto de constatações surge em quase todas as auditorias EN 1090-2 EXC3. Cada uma delas remonta a uma decisão tomada antes do início da fabricação.
| Constatacão | Causa principal | Controlo que a previne |
|---|---|---|
| Procedimento fora da gama de espessuras testada | Placa de junção mais espessa adicionada numa fase tardia da elaboração dos detalhes | Verificação da gama do procedimento aquando da aprovação do desenho |
| Soldador fora de uma posição qualificada | Reparação em posição suspensa soldada por um operador qualificado em oficina | Registo de posição e procedimento no local |
| Rastreabilidade interrompida na serra | Número de lote registado por chapa, e não por peça | Marcação ao nível da peça antes do corte |
| Acumulação de tolerâncias não verificada na emenda | Margens de tolerância independentes para a oficina e o local de obra | Um orçamento de montagem com montagem experimental |
| Revestimento abaixo da chapa do sistema | Bordas e salpicos de soldadura deixados sem preparação | Verificação da preparação da superfície antes da aplicação do primário |
| Falta o relatório de ensaio relativo a uma reparação | Reparação tratada como trabalho de rotina | Registo de reparação com ensaios obrigatórios |
Por que razão as falhas concentram-se nas interfaces
Além disso, a maioria das falhas concentra-se nos pontos de encontro entre duas partes. O projetista adiciona uma placa, a oficina mantém um procedimento antigo e o inspetor testa a junta errada. Por isso, um único responsável pela matriz de classes elimina a maior parte do risco. Solicitamos essa matriz por escrito antes de aprovarmos qualquer desenho. Além disso, registamos todas as alterações pós-aprovação em relação ao âmbito do procedimento.
8. O que a classe não abrange
No entanto, os compradores por vezes interpretam a EXC3 de forma mais abrangente do que esta realmente prevê. A classe rege a execução, ou seja, a fabricação, a montagem, a soldadura, o aparafusamento e a inspeção. Não abrange as resistências de projeto, que são da competência da norma EN 1993. Não abrange o projeto de resistência ao fogo, que segue a norma EN 1993-1-2 e as normas de proteção contra incêndios. Não abrange sistemas de cabos nem equipamento de telhado, que seguem as suas próprias regras.
Além disso, a EXC3 não transfere a responsabilidade pelo projeto para o fabricante. Uma oficina que possua o certificado continua a construir de acordo com os desenhos do engenheiro. Adicionalmente, o certificado abrange as obras, não o local de construção. A soldadura no local realizada por terceiros fica fora desse âmbito, a menos que o fabricante a controle ao abrigo do mesmo sistema. Consequentemente, o contrato deve indicar a quem cabe a responsabilidade por cada atividade.
| Pergunta | Abrangido pela aula | Abrangido noutro local |
|---|---|---|
| Resistência e deflexão dos elementos | Não, apenas execução | EN 1993-1-1 e o relatório de dimensionamento |
| Verificação da fadiga do detalhe | Parcialmente, através da qualidade da execução | EN 1993-1-9 e o relatório de projeto |
| Qualidade da soldadura e âmbito da inspeção | Sim | EN 1090-2 com os níveis de aceitação da ISO 5817 |
| Resistência ao fogo do conjunto | Não | EN 1993-1-2 e EN 13381 |
| Pretensão dos cabos e equipamento para telhados | Não | EN 1993-1-11 e normas relativas a máquinas |
9. Como a SynJect cumpre a norma EN 1090-2 EXC3
Mais especificamente, a SynJect trabalha de acordo com a norma EN 1090-2 nos níveis de execução EXC2 e EXC3, com marcação CE. A nossa coordenação de soldadura segue a norma ISO 3834 e os nossos procedimentos cumprem a norma ISO 15614-1, com soldadores certificados segundo a norma ISO 9606-1. Possuímos certificação de gestão segundo as normas ISO 9001, ISO 45001 e ISO 14001. Para cada encomenda, emitimos um plano de inspeção e ensaio antes de procedermos ao corte do aço.
No entanto, mantemos a informação precisa. O âmbito e a validade dos certificados variam, pelo que enviamos o certificado atual com cada pacote de pré-qualificação. Não publicamos o número do certificado nesta página, uma vez que o comprador necessita da versão que abrange a data da encomenda. Por esse motivo, solicite sempre o certificado juntamente com o orçamento.
Para conhecer os pontos de inspeção incluídos neste sistema, consulte o nosso guia sobre a construção de estruturas metálicas. Para um pacote de estádio, envie os desenhos através das soluções de estruturas metálicas da SynJect e nós enviar-lhe-emos a matriz de classes e a lista de documentos.
Perguntas Frequentes
A classe EXC3 é obrigatória para o telhado de um estádio?
Nenhuma norma o impõe explicitamente. No entanto, a maioria dos telhados de estádios públicos adota a norma EN 1090-2 EXC3 devido à carga de multidões e à fadiga. A especificação de execução deve indicar a classe por grupo de elementos. Se o documento não se pronunciar, o fabricante pode orçar o trabalho com base na EXC2.
O EXC3 custa muito mais do que o EXC2?
O preço do aço varia pouco. A inspeção, os ensaios e a administração acrescentam custos, normalmente alguns por cento do valor total do pacote. O custo mais significativo reside no retrabalho quando uma oficina não dispõe do sistema adequado. Por conseguinte, um orçamento barato para EXC3 indica, normalmente, uma lacuna no âmbito do projeto.
Pode um fabricante com um certificado EXC2 apresentar uma proposta para trabalhos EXC3?
Não para o âmbito do EXC3. O certificado de controlo de produção da fábrica indica as classes abrangidas. Um comprador deve ler esse âmbito antes de selecionar os candidatos. Na prática, muitos trabalhos alargam o seu âmbito, mas o alargamento requer uma auditoria e um novo certificado.
Quem paga a inspeção por terceiros?
Normalmente, o comprador, através de um contrato de inspeção separado. Por vezes, o fabricante inclui a presença de testemunhas no preço. Seja como for, o plano de inspeção e ensaio deve indicar os pontos de retenção. Caso contrário, o inspetor chega depois de o trabalho já ter avançado.
Quanto tempo demora a conclusão da documentação?
O dossiê é concluído no prazo de duas a três semanas após a última expedição, partindo do princípio de que os registos se mantêm atualizados. A rastreabilidade tardia é a causa habitual de atrasos. Consequentemente, encerramos o ficheiro de cada segmento à medida que este é expedido, em vez de o fazermos no final da encomenda.
Normas referenciadas. Execução: EN 1090-2, EN 1090-1, ISO 3834, ISO 14731. Soldadura: ISO 15614-1, ISO 9606-1, ISO 5817, ISO 9712, ISO 17636, ISO 17640, AWS D1.1. Concepção: EN 1993-1-1, EN 1993-1-2, EN 1993-1-9, EN 1993-1-11. Proteção: ISO 12944, EN 13381. Materiais: EN 10025-2, EN 10204. Segurança no local de obra: OSHA 1926, Subparte R.
Leitura relacionada. As famílias de coberturas às quais estas classes de execução se aplicam são comparadas em Estruturas de coberturas de estádios. As instalações no local são abordadas em Edifícios de aço para bases de treino.
{“@type”:”FAQPage”,”@id”:”https://synjectsteel.com/en-1090-2-exc3-stadium-steelwork/#faq”,”mainEntity”:[{“@type”:”Question”,”name”:”Is EXC3 compulsory for a stadium roof?”,”acceptedAnswer”:{“@type”:”Answer”,”text”:”No standard forces it by name. However, most public stadium roofs adopt EN 1090-2 EXC3 because of crowd loading and fatigue. The execution specification should name the class per element group. If the document stays silent, the fabricator may price the work at EXC2.”}},{“@type”:”Question”,”name”:”Does EXC3 cost much more than EXC2?”,”acceptedAnswer”:{“@type”:”Answer”,”text”:”The steel price moves little. The inspection, testing and administration add cost, typically a few per cent of the package. The larger cost sits in rework when a shop lacks the system. Therefore, a cheap EXC3 quote usually signals a scope gap.”}},{“@type”:”Question”,”name”:”Can a fabricator with an EXC2 certificate bid for EXC3 work?”,”acceptedAnswer”:{“@type”:”Answer”,”text”:”Not for the EXC3 scope. The factory production control certificate states the classes covered. A buyer should read that scope before shortlisting. In practice, many works extend their scope, but the extension needs an audit and a new certificate.”}},{“@type”:”Question”,”name”:”Who pays for the third-party inspection?”,”acceptedAnswer”:{“@type”:”Answer”,”text”:”Usually the buyer, through a separate inspection contract. Sometimes the fabricator includes witnessing in the price. Either way, the inspection and test plan should name the hold points. Otherwise the inspector arrives after the work has moved on.”}},{“@type”:”Question”,”name”:”How long does the documentation take to close?”,”acceptedAnswer”:{“@type”:”Answer”,”text”:”The dossier closes within two to three weeks after the last dispatch, assuming records stay current. Late traceability is the usual cause of delay. Consequently, we close each segment file as it ships rather than at the end of the order.”}}]}