
Главная / Продукция / Многоэтажное стальное здание

Многоэтажное стальное здание

Наши многоэтажные стальные здания, разработанные для вертикальных промышленных предприятий и коммерческих комплексов, сочетают в себе высокопрочные колонны типа «Box»/CFST с композитными ферменными перекрытиями. Сократите сроки строительства на 40%, обеспечьте грузоподъёмность мостового крана ≤20–32 т (настраивается по запросу) и получите на 6% больше полезной площади по сравнению с бетонными конструкциями.
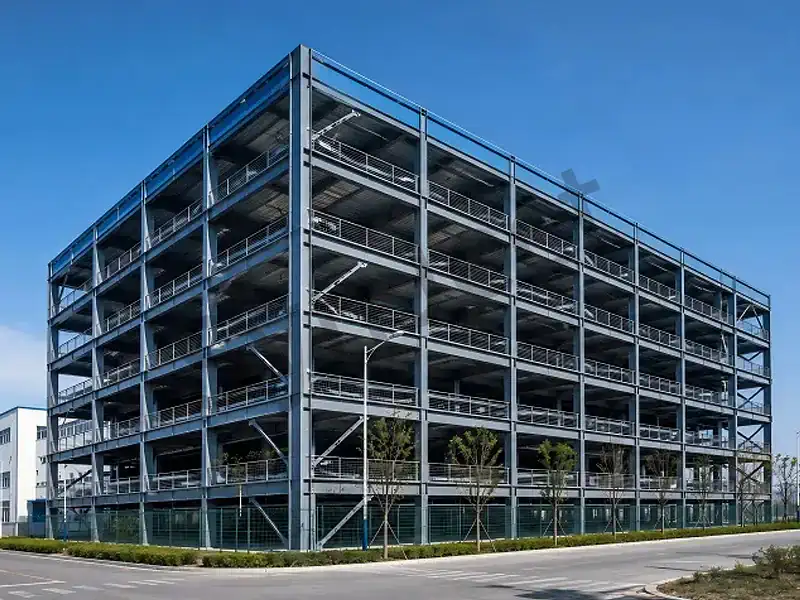
Шестиэтажное многоэтажное здание из стали с открытыми стальными колоннами и балками

Системы строительства многоэтажных зданий со стальным каркасом

Эффективное заводское изготовление для ускорения реализации ваших коммерческих и промышленных проектов

Наши многоэтажные стальные здания обеспечивают максимальную эффективность использования пространства, превосходную сейсмическую пластичность и высокую скорость строительства для средне- и высотных объектов. Коммерческие здания со стальным каркасом, в которых используются массивные сварные коробчатые колонны, крестообразные колонны и горячекатаные балки с широкими фланцами (ASTM A992 / ASTM A572 Gr. 50 / S355JR), идеально сочетаются с композитными системами перекрытий с металлическим настилом и фасадными системами. Разработанные с помощью 3D BIM-системы Tekla с 100%-ным обнаружением коллизий соединений и изготовленные с помощью автоматизированной сварки под флюсом (SAW) и линий сверления с ЧПУ, тяжелые стальные конструкции снижают собственный вес конструкции до 50% по сравнению с железобетоном, что позволяет использовать меньшие фундаменты и сократить общие сроки реализации проекта на 30–45%.

КОМПОНЕНТЫ

Что входит в систему

01

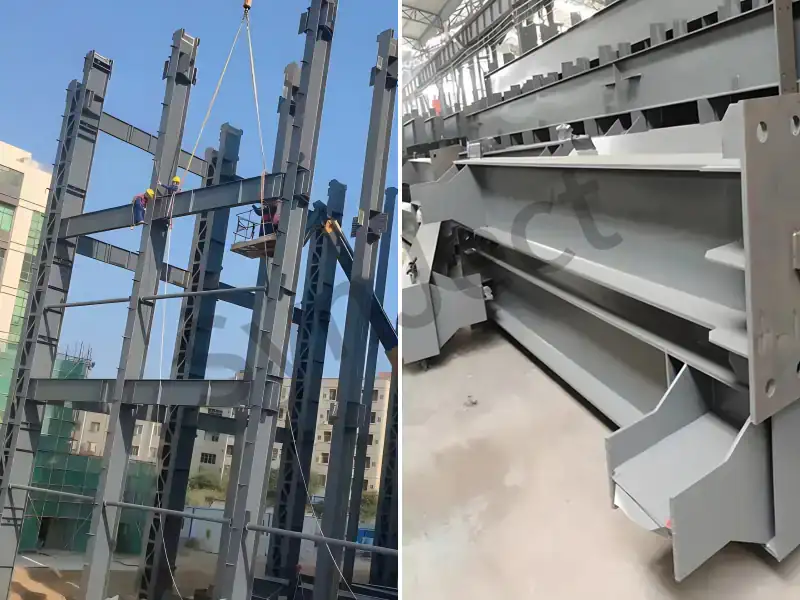
H-образные стойки · Коробчатые стойки · Стальные стойки CHS · Крестообразные стойки · H-образные балки

02

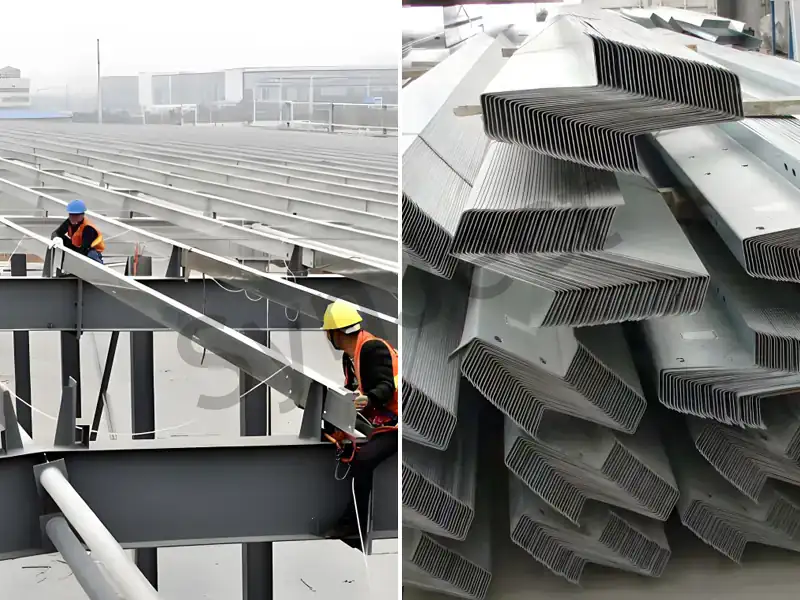
Z-образные прогоны · C-образные прогоны · Прогоны RHS · H-образные прогоны · Прогоны в форме U-образного швеллера

03

Настилы с открытыми ребрами · Настилы с закрытыми ребрами · Ферменные настилы · Стальные решетки · Металлические лестницы

04

Анкерные болты · Болты HSFG · Штифты с головкой и срезной частью

Технические характеристики

Категория параметра Технические характеристики
Соответствующие истории 3–50 этажей
Основные марки стали ASTM A992 / ENS355JR /
ASTM A572 Gr50 (США) / EN 10025 S355 (ЕС) / AS/NZS 3679 300 (Австралия) / Q355B / Q235B
Настройка В наличии
Коррозия и техническое обслуживание Горячее цинкование, эпоксидная система C4/C5
Программное обеспечение для проектирования Tekla Structures, PKPM, SAP2000, 3D3S
Нормы проектирования AISC 360 (US), EN 1993 (EU),
GB 50017 (CN), AS 4100 (AU)
Структурная устойчивость Редкое землетрясение силой до 12 градусов
Устойчивость к экстремальным погодным явлениям Расчетная скорость до 250 км/ч
Полностью настраивается с учетом местных условий (например, большая снеговая нагрузка до 5,0 кН/м² для регионов СНГ/России)
Класс огнестойкости Огнестойкость 2–3 часа при
огнезащитное покрытие или облицовка
Сертификаты по изготовлению и сварке EN 1090 EXC3,AWS D1.1,
Сварщики, сертифицированные AWS
Способ подключения к объекту 100 % болтовых соединений
Логистика и упаковка Стандартная упаковка на поддонах для
быстрая разгрузка
Совместимость с напольными системами Коммерческое применение: Подходит для композитных металлических настилов и сборного железобетона.
Промышленное применение: Подходит для тяжелых стальных решеток и рифлёной стали.
Динамические и высокие нагрузки Предназначено для размещения тяжелого вибрирующего оборудования и мостовых кранов (грузоподъемностью 20–32 т). Строгий контроль прогиба для обеспечения стабильности конструкции.
Контроль качества и обеспечение качества (QA/QC) и прослеживаемость 100 % ультразвуковой и магнитопорошковой контроля для сварных швов с полным провалом. Пескоструйная обработка по стандарту SA 2.5. 100 % прослеживаемость материала с помощью сертификатов заводских испытаний (MTC)

Преимущества и инженерные аспекты

Основные преимущества Технические аспекты
Аспект «Затраты и сроки»
Все компоненты изготавливаются заводским способом; «сухая» сборка на строительной площадке сокращает сроки строительства на 30–40 % по сравнению с традиционным бетонным строительством.
Высокая стоимость стали за квадратный метр
Мы проводим анализ совокупной стоимости владения (TCO). Благодаря меньшему весу затраты на фундамент сокращаются примерно на 20 %. Кроме того, завершение строительства на 3 месяца раньше означает 3 месяца досрочного получения дохода от аренды или производства.
Долговечность и техническое обслуживание
Благодаря высокой несущей способности высокопрочной стали нет необходимости в строительстве массивных несущих стен. Полевая площадь увеличивается на 5–8 %, при этом затраты на будущую модернизацию остаются очень низкими.
Риск появления ржавчины в определённых климатических условиях
Для условий с высокой влажностью и соленостью мы предлагаем высокоэффективные антикоррозионные покрытия, в том числе горячее цинкование или многослойные эпоксидные системы с высоким содержанием цинка, обеспечивающие длительную эксплуатацию без необходимости технического обслуживания.
Аспект пользовательского опыта
3D-обработка всех компонентов с использованием ЧПУ позволяет полностью исключить сварку на месте, что значительно снижает зависимость от услуг дорогостоящих зарубежных сварщиков и позволяет полностью избавиться от строительных отходов.
Звукоизоляция и виброизоляция
Для коммерческих проектов мы предлагаем специализированные акустические напольные системы. Мы укладываем звукоизоляционные маты на профилированную обрешетку, а в стенах используем сочетание легкого бетона и каменной ваты высокой плотности.
Размеры строительной площадки
Линейные стальные элементы идеально подходят для транспортных контейнеров типа 40HC. В сочетании с 3D-моделированием укладки груза коэффициент загрузки одного контейнера может превышать 90 %.
Зависимость от крупных кранов
Мы предлагаем услугу «Оптимизация конструкции подъемных механизмов». Сообщите нам максимальную грузоподъемность крана, имеющегося на объекте, и наши инженеры разбивают перегруженные основные стойки на несколько секций для соединения болтами на месте.

Свидетельство о квалификации

Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.


AISCCEOTCМеждународный сварщик
Система управления качеством ISO 9001

У вас уже есть чертежи или ведомость объемов работ (BOQ)?

SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Куньлунь Лу
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect

SynJect: Масштаб. Точность. Надежность.

SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.

От чертежа до стройплощадки. «Zero Friction».

Разработка технологической документации и рабочих чертежейРасположение деталей и оптимизация материаловВходной контроль сырьяРезка с ЧПУ и обработка кромокВыпрямление деформаций после сваркиНеразрушающий контроль (NDT)Пробная сборка и выравнивание в цехеПодготовка поверхности и нанесение защитного покрытияИзмерение толщины лакокрасочного слояЗаключительный контроль качества и сертификацияУпаковка для экспорта и обеспечение безопасности грузов при транспортировкеГлобальный монтаж на месте и управление строительной площадкой
Этап 01

Детальная проработка проекта

С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.

СТАНДАРТAISC 360 / EN 1993
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±0,01 мм
Этап 02

Расположение деталей и оптимизация материалов

Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).

СТАНДАРТEN 10029 / ASTM A6
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКоэффициент использования — 95 %
Этап 03

Входной контроль сырья

Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.

СТАНДАРТEN 10204 3.1 / ASTM A435
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКласс A/B и ASTM A435
Этап 04

Резка с ЧПУ и обработка кромок

Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.

СТАНДАРТEN ISO 9013
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯRa ≤ 12,5 мкм
Этап 05

Выпрямление деформаций после сварки

Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.

СТАНДАРТAWS D1.1 / EN ISO 9606
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯISO 5817, уровень B
Этап 06

Неразрушающий контроль (NDT)

Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.

СТАНДАРТEN 1090-2, EXC2 / AISC, COSP
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуски ±3 мм
Этап 07

Пробная сборка и выравнивание в цехе

Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.

СТАНДАРТISO 11666, уровень 1 / AWS D1.1
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ100% UT
Этап 08

Подготовка поверхности и нанесение защитного покрытия

Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.

СТАНДАРТAISC / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±2,0 мм
Этап 09

Измерение толщины лакокрасочного слоя

Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.

СТАНДАРТISO 8501-1 Sa 2,5 / ISO 12944
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ45–75 мкм
Этап 10

Заключительный контроль качества и сертификация

Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.

СТАНДАРТEN 1090 / AISC
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯОкончательное утверждение отдела контроля качества (QA/QC)
Этап 11

Упаковка для экспорта и обеспечение безопасности грузов при транспортировке

Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).

СТАНДАРТМСФЗ 15 / IMO CSS
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ40HQ/OT/FR
Этап 12

Глобальный монтаж на месте и управление строительной площадкой

Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.

СТАНДАРТOSHA 1926 / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ≤ H/1000

Часто задаваемые вопросы

Какова ориентировочная стоимость одного квадратного метра многоэтажного здания со стальным каркасом?

Стоимость зависит от количества этажей, требований к нагрузке (например, офисное здание или склад для тяжелых грузов) и местных ветровых и снеговых нагрузок. Как правило, цена FOB за полный комплект основной и вспомогательной стальной конструкции составляет от 50 до 90 долларов за квадратный метр. Мы рекомендуем предоставить нам ваши предварительные чертежи, и мы подготовим точный расчет по спецификации материалов (BOM) в течение 48 часов.

Мы используем программу Tekla Structures для 3D-проработки деталей в масштабе 1:1 и проводим испытания сложных узлов в условиях предварительной сборки перед отгрузкой с завода. Все допуски на детали строго контролируются с точностью до миллиметра.

Мы предоставляем высокодетализированные 3D-монтажные чертежи и таблицы нумерации деталей. Компоненты упаковываются по зонам, чтобы на объекте их распаковывали именно в той последовательности, в которой они поднимаются. При необходимости на зарубежный объект могут быть направлены технические супервайзеры для оказания помощи.

Безусловно. Наши инженеры-проектировщики в полной мере владеют основными международными нормами и стандартами. Мы предоставим полные чертежи 3D-моделирования и отчеты по расчетам конструкций на английском языке, подготовленные с помощью профессионального программного обеспечения. Ваш местный дипломированный инженер (PE) сможет напрямую проверить и утвердить эти документы для получения разрешения от компетентных органов.

Нет. В нашей системе многоэтажных стальных конструкций используются исключительно болтовые соединения. Все колонны H-образного сечения, балки и соединительные пластины перед отправкой с завода проходят точное сверление на станках с ЧПУ. Рабочим на строительной площадке необходимо лишь следовать нашим 3D-чертежам подъема для выполнения сухой сборки с использованием высокопрочных болтов (класс 10.9).

В прибрежных условиях или в средах с высокой соленостью мы никогда не используем обычную антикоррозионную грунтовку. Мы модернизируем ваш проект, применив систему антикоррозионного покрытия повышенной прочности, горячее цинкование с массой цинкового покрытия ≥600 г/м² (что соответствует толщине покрытия с обеих сторон примерно 84 мкм) или многослойную эпоксидную грунтовку с высоким содержанием цинка в сочетании с полиуретановым финишным слоем, что обеспечит долгосрочную безопасность каркаса вашего здания.

Срок выполнения заказа делится на два четких этапа: разработка рабочего проекта и подготовка материалов обычно занимают 1–2 недели; массовое заводское изготовление (включая резку, сварку, сверление и нанесение покрытий) занимает 4–5 недель. Таким образом, первая партия контейнеров, полностью загруженных основными стальными компонентами, обычно может быть отправлена в порт в течение 30–45 дней после подтверждения заказа.

Получите круглосуточный перечень работ и смету

Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления

8–15%

Сокращение веса стальных конструкций

3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.

0,0 мм

Верификация кода с нулевым количеством конфликтов

Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.

100%

Обзор «от инженера к инженеру»

Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Служба технической поддержки и консультаций

Ведущие инженеры онлайн

Чертежи
Чертежи

🔒 100% конфиденциальность и безопасность, без спама










