
Главная / Продукция / Стальная ферма

Стальная ферма

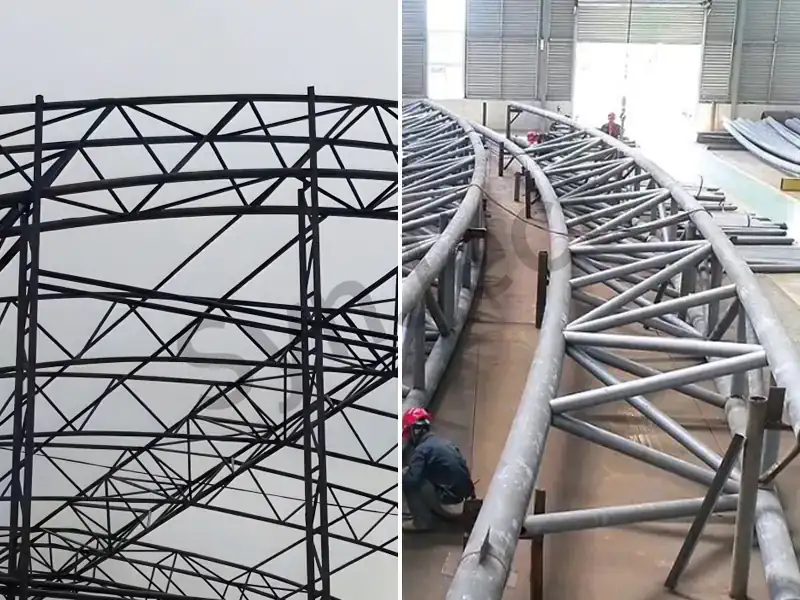
Стальные металлические фермы представляют собой идеальное решение для сверхбольших пролетов длиной от 50 до 150 м и зданий сложной геометрической формы. Благодаря использованию сварных соединений с полным проваром на стальных трубах (CHS/SHS) в узловых точках данная система ферм не только обеспечивает непревзойденную конструктивную жесткость и сейсмостойкость, но и предоставляет архитекторам абсолютную свободу для создания куполов, криволинейных конструкций и больших консолей. Для инвесторов и подрядчиков, работающих по схеме EPC (проектирование, закупки и строительство), при возведении международных стадионов, терминалов аэропортов, выставочных центров и цехов тяжелой промышленности ферменная конструкция идеально сочетает в себе визуальное воздействие уровня достопримечательности с чрезвычайно высокой эффективностью использования материалов.
Стальная ферма

Конструкции с пространственными фермами и трубчатыми фермами большой пролетности

Устранение «слепых зон» в проектировании, обеспечение беспрецедентного уровня безопасности

  • Преодоление ограничений по пролету: позволяет без труда создавать свободные пролеты длиной до 150 м без опор, что позволяет удовлетворить чрезвычайно высокие требования к пространству, предъявляемые авиационными ангарами и мегастадионами.
  • Параметрическая геометрическая эстетика: поддерживает чрезвычайно сложные архитектурные формы, такие как трехмерные криволинейные поверхности и поверхности гиперболического параболоида, идеально воссоздавая концептуальные чертежи ведущих проектных институтов.
  • Чрезвычайная устойчивость к сильному ветру и снегу: благодаря своим пространственным 3D несущим характеристикам конструкция способна выдерживать полярные метели и супертайфуны категории 5+ в прибрежных районах.

Пришлите нам свои эскизы архитектурных концепций или CAD/BIM-модели. Наша команда ведущих инженеров-конструкторов в течение 72 часов подготовит детализацию ферм и предоставит расчет веса и стоимости.

КОМПОНЕНТЫ

Что входит в систему

03

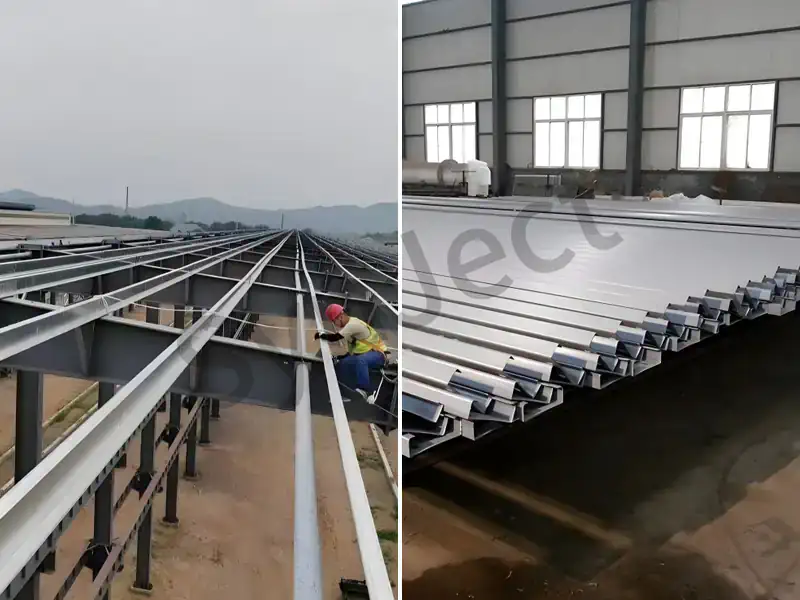
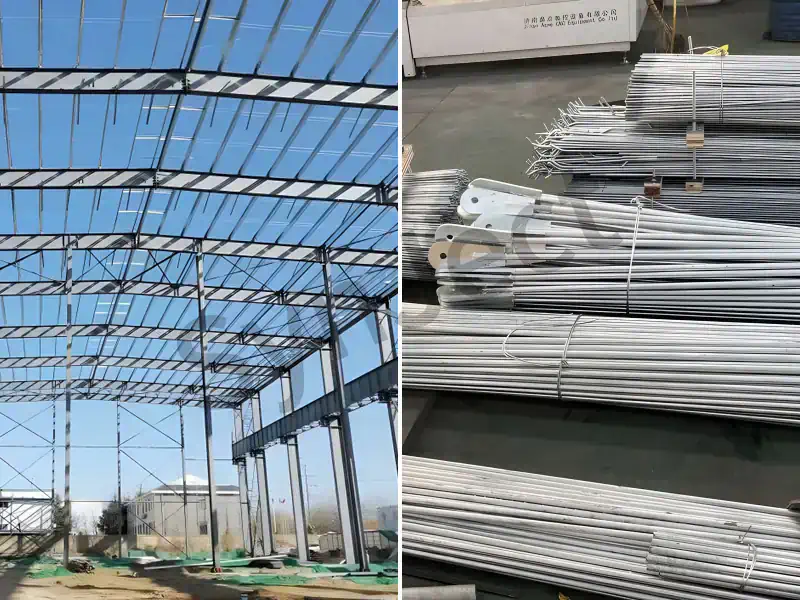
Распорки для стальных колонн · Горизонтальные раскосы для крыши · Распорка с фланцем · Стяжка · Стальная труба-распорка для прогонов · Стальные водосточные желоба · Прогон с карнизной распоркой

04

Анкерные болты · Болты HSFG

Технические характеристики

Параметр Технические характеристики
Настройка В наличии
Максимальная длина пролета без опор м – 100+м
Соответствие требованиям и материалы ASTM A572 Gr50 / EN S355 / Q355D / Q355B / Q235B
CJP «Сварка и неразрушающий контроль» (NDT) CJP + ASNT, уровень II по ультразвуковому контролю.
Предел прогиба Строго контролируется в пределах от L/240 до L/360
Максимальная ветровая и снеговая нагрузка Ветер 250 км/ч, снег 3,0 кН/м²
Способность выживать в условиях стихийных бедствий g сейсмическая пиковая ускоренность (PGA)
Логистика и затраты на строительную площадку Сегменты длиной строго менее 11,8 м
Допуски перед сборкой Допуск на отверстие в месте сращивания < 2,0 мм
Класс болтов для соединения конструкций Высокопрочные болты класса 10.9 с фрикционным соединением. 100 % болтовых соединений
Толщина пленки (DFT) и стандарт Дробеструйная обработка по стандарту ISO Sa 2.5, общая толщина сухого слоя (DFT) ≥150 мкм
Класс огнестойкости Соответствует требованиям международных норм пожарной безопасности в отношении продолжительности горения от 1 до 3 часов
Герметичное уплотнение внутренней полости герметичная сварка всех открытых концов труб.
Снятие тепловой нагрузки с подшипника Стандартные скользящие подшипники или амортизирующие штифты.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Космическое и логистическое измерение
Превращает изгибаемые балки в треугольные конструкции, работающие на растяжение/сжатие, при этом обеспечивая чрезвычайно низкий собственный вес. Позволяет без труда создавать пространства без колонн длиной от 50 до 150 м, что делает эту систему единственным решением для стадионов и ангаров.
Аспект затрат и логистики
На этапе проектирования мы внедряем технологию «Flat-Pack Detailing». Мы разбиваем огромные 3D-фермы на плоские 2D-модули, соединяемые высокопрочными болтами. Это позволяет повысить коэффициент загрузки контейнера 40HC до 95 %, что напрямую сокращает ваши надбавки за морские перевозки более чем на 50 %.
Свободная архитектурная эстетика
Благодаря пересекающимся трубчатым конструкциям она позволяет создавать впечатляющие параметрические архитектурные формы, такие как гиперболические параболоиды и купола.
Сварка чрезвычайно сложных соединений
Мы исключаем человеческий фактор благодаря использованию высококлассного оборудования с ЧПУ. Мы применяем 6-осевые роботы с ЧПУ для точной резки под угловую сварку, после чего сертифицированные сварщики выполняют сварку с полным проплавлением в соответствии со стандартом AWS D1.1. 100-процентный ультразвуковой контроль (УЗК) перед отгрузкой гарантирует вашему директору по обеспечению качества и контролю качества отсутствие дефектов.
Быстрая модульная сборка
По сравнению со стальными балками с сплошной перемычкой или бетоном вес ферм уменьшается примерно на 30 %, что значительно снижает нагрузку на фундамент и позволяет существенно сократить расходы на забивку свай.
Допуски при стыковке на большой высоте
Мы полностью берем на себя ваши риски, покрывая все затраты заранее. Все сложные пролеты должны пройти предварительную сборку в натуральную величину 1:1 на нашем заводе. После того как 3D-сканирование с помощью тахеометра подтвердит допуски <2 мм, перед отправкой на них наносятся ориентирные метки. Это гарантирует 99,9% успешности затяжки болтов с первого раза для вашей зарубежной команды, что позволяет осуществлять быструю сборку, как у конструктора «Лего».
Техническое обслуживание
Секции труб круглого сечения обладают естественной оптимальной аэродинамикой, что позволяет значительно снизить разрушительные силы, действующие вне плоскости на знаковые здания во время экстремальных тайфунов и ураганов.
Параметр продолжительности жизни
Мы решаем эту проблему на физическом уровне. На всех открытых концах труб мы выполняем 100% герметичную сварку с полным проваром. Изоляция от воздуха и влаги означает отсутствие кислорода, а значит — отсутствие внутреннего окисления. В сочетании с внешними сверхпрочными покрытиями C4/C5 мы обеспечиваем 50-летний срок службы оборудования без необходимости технического обслуживания.

Свидетельство о квалификации

Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.


AISCCEOTCМеждународный сварщик
Система управления качеством ISO 9001

У вас уже есть чертежи или ведомость объемов работ (BOQ)?

SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Куньлунь Лу
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect

SynJect: Масштаб. Точность. Надежность.

SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.

От чертежа до стройплощадки. «Zero Friction».

Разработка технологической документации и рабочих чертежейРасположение деталей и оптимизация материаловВходной контроль сырьяРезка с ЧПУ и обработка кромокВыпрямление деформаций после сваркиНеразрушающий контроль (NDT)Пробная сборка и выравнивание в цехеПодготовка поверхности и нанесение защитного покрытияИзмерение толщины лакокрасочного слояЗаключительный контроль качества и сертификацияУпаковка для экспорта и обеспечение безопасности грузов при транспортировкеГлобальный монтаж на месте и управление строительной площадкой
Этап 01

Детальная проработка проекта

С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.

СТАНДАРТAISC 360 / EN 1993
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±0,01 мм
Этап 02

Расположение деталей и оптимизация материалов

Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).

СТАНДАРТEN 10029 / ASTM A6
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКоэффициент использования — 95 %
Этап 03

Входной контроль сырья

Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.

СТАНДАРТEN 10204 3.1 / ASTM A435
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКласс A/B и ASTM A435
Этап 04

Резка с ЧПУ и обработка кромок

Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.

СТАНДАРТEN ISO 9013
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯRa ≤ 12,5 мкм
Этап 05

Выпрямление деформаций после сварки

Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.

СТАНДАРТAWS D1.1 / EN ISO 9606
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯISO 5817, уровень B
Этап 06

Неразрушающий контроль (NDT)

Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.

СТАНДАРТEN 1090-2, EXC2 / AISC, COSP
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуски ±3 мм
Этап 07

Пробная сборка и выравнивание в цехе

Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.

СТАНДАРТISO 11666, уровень 1 / AWS D1.1
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ100% UT
Этап 08

Подготовка поверхности и нанесение защитного покрытия

Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.

СТАНДАРТAISC / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±2,0 мм
Этап 09

Измерение толщины лакокрасочного слоя

Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.

СТАНДАРТISO 8501-1 Sa 2,5 / ISO 12944
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ45–75 мкм
Этап 10

Заключительный контроль качества и сертификация

Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.

СТАНДАРТEN 1090 / AISC
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯОкончательное утверждение отдела контроля качества (QA/QC)
Этап 11

Упаковка для экспорта и обеспечение безопасности грузов при транспортировке

Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).

СТАНДАРТМСФЗ 15 / IMO CSS
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ40HQ/OT/FR
Этап 12

Глобальный монтаж на месте и управление строительной площадкой

Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.

СТАНДАРТOSHA 1926 / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ≤ H/1000

Часто задаваемые вопросы

Стоимость трубчатых ферм обычно рассчитывается за квадратный метр или за тонну? Какова примерная стоимость?

В связи с огромным разнообразием геометрических форм и пролетов стоимость ферменных конструкций обычно указывается по весу (в тоннах). Цена на условиях FOB, включающая высокопрочные стальные трубы, угловые пластины, сварку с полным проваром и сверхпрочное покрытие, обычно колеблется от 1 100 до 1 800 долларов за тонну. Точная цена зависит от сложности пересекающихся узлов и требований к покрытию.

Полное соответствие требованиям. Для расчета конструкций мы используем признанное во всем мире программное обеспечение, такое как SAP2000 и MIDAS. Материалы труб полностью соответствуют стандартам ASTM A500 или EN 10210, а контроль сварных швов строго проводится в соответствии с требованиями стандарта AWS D1.1. Ваш инженер с квалификацией PE сможет без проблем проверить и заверить наши отчеты, составленные полностью на английском языке.

Мы разработали специальную гибкую упаковку для трубчатых конструкций. Все сегменты фермы связываются гибкими нейлоновыми стропами и в местах соприкосновения прокладываются резиновыми изолирующими слоями. Даже при сильной турбулентности на море риск повреждения лакокрасочного покрытия сводится к минимуму, что позволяет вам сэкономить на дорогостоящих затратах на косметический ремонт на месте.

Мы никогда не подвергаем риску высотные работы на объекте. Перед отправкой мы проводим физическую предварительную сборку в масштабе 1:1 в нашей мастерской и проверяем пространственные координаты с помощью тахеометров. Во время подъема на объекте вашей команде достаточно просто совместить фланцы с помощью направляющих штифтов в соответствии с маркировкой, и болты сразу же пройдут через отверстия.

Это является ключевым приоритетом для трубчатых конструкций. Мы выполняем 100-процентную полностью герметичную сварку сквозных швов на всех открытых концах труб, физически преграждая доступ воздуха и водяного пара. При отсутствии кислорода внутри ржавчина просто не может образоваться, что гарантирует несущую способность конструкции на протяжении 50 лет.

Безусловно. Помимо предоставления высокодетальных 3D-чертежей подъема узлов, для проектов с пролетами более 80 м или особо сложных конструкций мы настоятельно рекомендуем направить в вашу страну наших старших инспекторов по строительным конструкциям для руководства операциями разгрузки, наземной сборки и высотных работ по соединению с использованием гусеничных кранов.

Логистическое решение с уменьшением габаритов: мы внедряем логистические алгоритмы на этапе детального проектирования. Массивная трехмерная ферма «упрощается» и разбивается на плоские двумерные листовые фермы либо на отдельные стальные трубы и высокопрочные болтовые шаровые соединения. Используя специальные стальные поддоны, мы идеально укладываем 90 % компонентов в стандартный контейнер 40HC, что позволяет сразу же исключить огромные дополнительные расходы, связанные с арендой контейнеров с открытым верхом (OT) или наемных судов для перевозки насыпных грузов.

Мы с особой тщательностью подходим к вопросу антикоррозионной защиты стальных труб, подвергающихся высоким нагрузкам. В случае несущих ферм с чрезвычайно большими пролетами и очень толстыми стенками действительно существует риск деформации вследствие снятия остаточных напряжений, если температура цинковой ванны во время горячего цинкования не контролируется должным образом. Поэтому мы в первую очередь рекомендуем «дробеструйную обработку класса ISO Sa 2.5 + эпоксидную грунтовку с высоким содержанием цинка + полиуретановое финишное покрытие (система покрытия класса C4/C5)». Данная система обеспечивает 50-летнюю защиту от коррозии в тяжелых условиях, эквивалентную горячему цинкованию при комнатной температуре, и абсолютно гарантирует отсутствие деформации конструктивных размеров.

Получите круглосуточный перечень работ и смету

Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления

8–15%

Сокращение веса стальных конструкций

3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.

0,0 мм

Верификация кода с нулевым количеством конфликтов

Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.

100%

Обзор «от инженера к инженеру»

Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Служба технической поддержки и консультаций

Ведущие инженеры онлайн

Чертежи
Чертежи

🔒 100% конфиденциальность и безопасность, без спама










