
Página inicial / Produtos / Estrutura de armação espacial

Estrutura de armação espacial

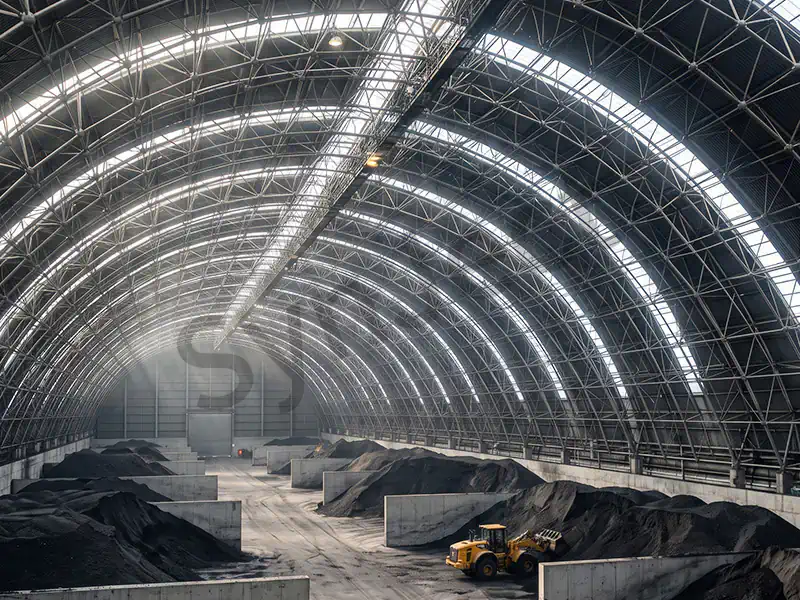
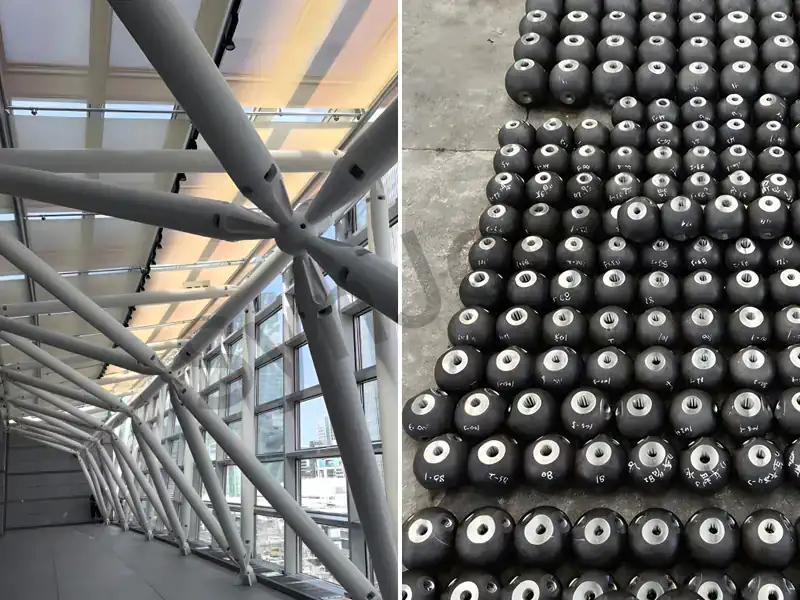
A estrutura de treliça espacial é uma estrutura de grade tridimensional altamente estaticamente indeterminada, formada pela conexão de múltiplos tubos de aço por meio de nós esféricos projetados com precisão (esferas aparafusadas ou soldadas) em padrões geométricos específicos. A essência estrutural da estrutura espacial reside na distribuição uniforme de cargas externas maciças ao longo da direção axial (tensão e compressão puras) de todos os elementos, eliminando completamente os momentos fletores localizados. Esse projeto mecânico baseado na “geometria para rigidez” torna o chassi de estrutura espacial a solução de engenharia definitiva para estádios internacionais, terminais de aeroportos, mega centros de exposições, enormes galpões industriais de carvão e cúpulas paramétricas de forma livre.
Estrutura de armação espacial

Estrutura espacial de grande vão

A solução definitiva para espaços sem colunas e sem limites

  • Ultrapassando os limites de 100 m, 100% de eficiência espacial: alcança sem esforço vãos livres internos sem colunas de 40 m a mais de 150 m, liberando totalmente as rotas logísticas no solo e atendendo perfeitamente às necessidades de estacionamento em hangares da Boeing, eventos em megaestádios ou montagem industrial pesada.
  • Peso próprio ultrabaixo, reduzindo em 30% os custos de fundação: em comparação com as vigas H tradicionais de alma maciça, o peso da superestrutura da estrutura espacial diminui drasticamente. Essa redução de carga elimina diretamente os altos custos com estacas profundas, reduzindo significativamente o orçamento geral de engenharia civil do projeto.
  • Liberdade de forma sem restrições: os nós esféricos modulares permitem que os elementos se conectem em qualquer ângulo espacial. Sejam telhados planos, hiperbólicos, cúpulas esféricas ou telhados ondulados, esse sistema concretiza com perfeição os desenhos conceituais paramétricos dos principais arquitetos.

Envie seus projetos arquitetônicos ou modelos CAD para receber, em até 72 horas, um esquema de detalhamento 3D gratuito e um orçamento da lista de materiais (BOM).

COMPONENTES

O que este sistema inclui

01

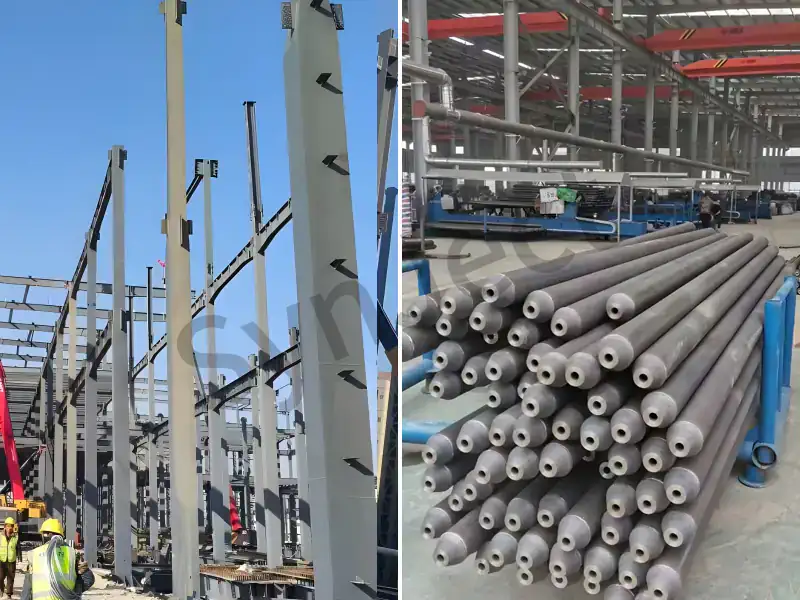
Colunas de aço · Escoras tubulares para estruturas espaciais

02

Tiras · Barra de sustentação · Tubo espaçador de tira de aço · Calhas de aço

03

Esfera aparafusada · Esfera oca de aço soldada · Cone para estrutura espacial · Parafuso de fixação com cabeça sextavada · Manga sextavada para estrutura espacial · Placa de vedação para estrutura espacial · Suportes para estrutura espacial

04

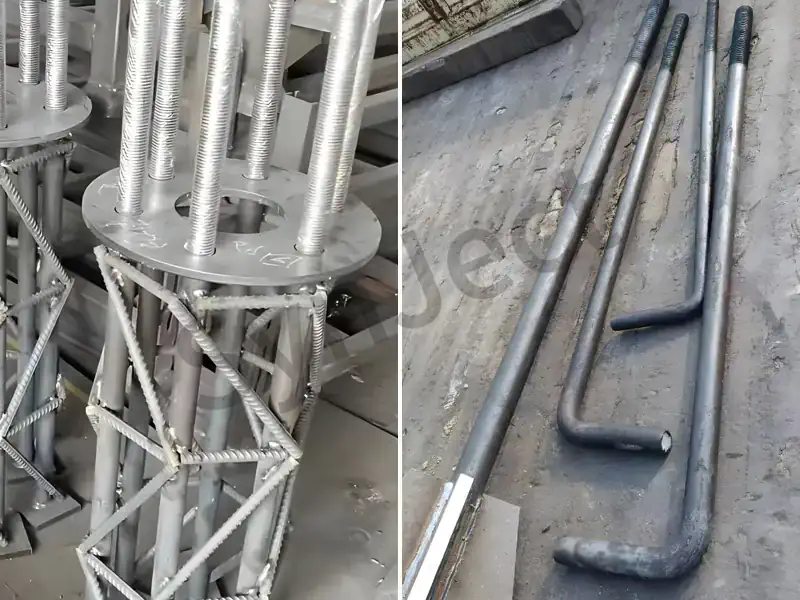
Parafusos de fixação · Parafusos HSFG

Especificações técnicas

Parâmetro Especificações
Personalização Disponível
Extensão m – mais de 150 m
Conformidade e Material ASTM A500, EN 10210 S355 / Q355D / Q460 / Q355B / Q235B
Geometria da grade Grelhas de pirâmides quadradas, pirâmides triangulares, etc.
Tipo de nó central Esfera aparafusada / Esfera soldada
Classe de parafusos de alta resistência Parafusos de alta resistência da classe 10.9
Tolerância Erro rigorosamente controlado dentro de ± 1,0 mm
Sistema de revestimento e código ISO Sa 2,5 + pintura pesada C4/C5 / galvanização por imersão a quente
Projeto sísmico e eólico Atende ao PGA local máximo; Resistência ao vento de até 250 km/h
Expedição com comprimento inferior a 11,8 metros
Ensaios não destrutivos UT Nível II da ASNT para esferas soldadas e placas de vedação

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Dimensão Espacial e de Investimento
A distribuição das cargas no espaço 3D torna a estrutura incrivelmente leve, permitindo alcançar facilmente vãos livres de 40 a 150 m. A superestrutura mais leve economiza diretamente os custos extremamente elevados de estacas profundas.
Dimensão Espacial e de Investimento
Rejeitamos o erro humano. Utilizamos exclusivamente máquinas CNC multieixos para corte e perfuração, mantendo as tolerâncias estritamente dentro de ±1,0 mm. Para projetos altamente complexos, exigimos uma pré-montagem física em escala 1:1 em nossa oficina antes da remessa, garantindo 100% de certeza de um encaixe perfeito no local da obra.
Logística e dimensões do local
Todos os componentes e nós são peças pequenas padronizadas que se encaixam densamente, como blocos de montar. As taxas de carregamento de contêineres 40HC ultrapassam 95%, evitando totalmente os custos exorbitantes de frete do tipo “Open Top (OT)” exigidos para vigas de aço de grande vão.
Logística e dimensões do local
Implementamos nosso exclusivo Sistema de Classificação BIM QR. Embalamos as peças em lotes com base na “sequência de montagem no ar”. Cada peça possui um código QR à prova d’água; os trabalhadores o escaneiam para visualizar a posição de instalação em 3D. Além disso, fornecemos de 3% a 5% de peças sobressalentes redundantes gratuitamente como padrão, eliminando completamente o risco de interrupções no trabalho devido à falta de peças.
Dimensões de construção e instalação
O sistema de estrutura espacial com esferas aparafusadas é 100% montado com parafusos no local, sem a necessidade de soldadores especializados. Mão de obra comum do exterior, utilizando andaimes e chaves elétricas, consegue realizar uma montagem rápida “no estilo Lego”, garantindo a segurança e, ao mesmo tempo, economizando custos de mão de obra significativos.
Dimensões de construção e instalação
Eliminamos a corrosão na origem. Todas as extremidades expostas dos tubos passam por uma vedação 100% hermética e de penetração total na fábrica (sem oxigênio no interior, não há ferrugem). Externamente, aplicamos jateamento de granalha ISO Sa 2.5 e revestimentos de alta resistência C4/C5, garantindo para você uma vida útil de 50 anos sem necessidade de manutenção.
Dimensão Estética e de Design
Seja uma cúpula, um paraboloide hiperbólico ou um telhado fluido, os nós esféricos permitem que os elementos se conectem em qualquer ângulo, tornando-a a solução ideal para concretizar as visões mais ousadas dos principais arquitetos.
Dimensão Estética e de Design
Contamos com uma equipe de engenharia estrutural de alto nível, equipada com bancos de dados de normas internacionais. Utilizando softwares avançados como SAP2000, MIDAS e Tekla para modelagem 3D e simulação em túnel de vento, fornecemos relatórios completos de cálculos em inglês, abrangendo as normas dos EUA e da UE, auxiliando seus engenheiros profissionais locais a obter as aprovações governamentais na primeira tentativa.

Certificado de Qualificação

Seus projetos são protegidos por normas de nível internacional. Da certificação CE (EN 1090) à ISO 9001, nossas certificações não são apenas papel — elas são a realidade rigorosa do nosso dia a dia na fábrica.


AISCCEOTCSoldador Internacional
Sistema de Gestão da Qualidade ISO 9001

Já tem os desenhos ou a lista de quantidades (BOQ) prontos?

SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Kunlun Lu
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect

SynJect: Escala. Precisão. Certeza.

A SYNJECT oferece soluções abrangentes de estruturas metálicas concebidas para a cadeia de valor global. Desde investidores que procuram retorno do investimento até engenheiros que exigem conformidade rigorosa, transformamos projetos complexos em realidades sólidas — dentro do prazo e sem complicações.

Da planta ao canteiro de obras. Fricção zero.

Engenharia detalhada e elaboração de desenhos de oficinaOrganização de peças e otimização de materiaisInspeção de entrada de matérias-primasCorte CNC e preparação de bordasEndireitamento de deformações causadas pela soldagemEnsaios Não Destrutivos (NDT)Montagem de teste e alinhamento na oficinaPreparação da superfície e revestimento protetorMedir a espessura da camada de tintaInspeção Final de Qualidade e CertificaçãoEmbalagem para exportação e proteção logísticaMontagem em campo e gerenciamento de obras em nível global
Etapa 01

Engenharia de detalhe

Utilizando plataformas BIM avançadas, como o Tekla Structures, a modelagem 3D detalhada e os desenhos de oficina são executados em estrita conformidade com a norma AISC 360 ou o Eurocódigo 3 (EN 1993). Os projetos de conexões são rigorosamente verificados, com desenhos de fabricação gerados de acordo com as normas de tolerância da ISO 2768-m. É realizada uma detecção de conflitos de 100% com os principais sistemas arquitetônicos e de MEP para garantir a ausência total de conflitos estruturais durante a montagem em campo.

NORMAAISC 360 / EN 1993
VALOR DA MÉTRICATolerância ±0,01 mm
Etapa 02

Organização de peças e otimização de materiais

Os layouts de encaixe inteligente são realizados com o uso de softwares avançados, como o FastCAM/SigmaNEST, em conformidade com as normas dimensionais EN 10029 / ASTM A6. Levando em conta a largura do corte (2 mm a 5 mm, dependendo da espessura da chapa) e as margens para contração térmica, a aproveitamento da matéria-prima ultrapassa 92%. As sobras são rastreadas digitalmente por meio de códigos de barras para garantir 100% de rastreabilidade do relatório de ensaio da usinagem (MTR).

NORMAEN 10029 / ASTM A6
VALOR DA MÉTRICATaxa de utilização: 95%
Etapa 03

Inspeção de entrada de matérias-primas

Todo o aço estrutural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) deve ser acompanhado de Relatórios de Ensaio de Fábrica (MTR) conforme a norma EN 10204 3.1. O controle de qualidade na recepção realiza inspeções dimensionais e visuais a 100% de acordo com a norma ASTM A6 / EN 10029, verificando as tolerâncias de espessura (Classe A/B) e a integridade da laminação interna por meio de ensaios ultrassônicos (UT) conforme a norma ASTM A435. A composição química e as propriedades mecânicas são verificadas pontualmente por laboratórios terceirizados credenciados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DA MÉTRICAClasse A/B e ASTM A435
Etapa 04

Corte CNC e preparação de bordas

O perfilamento de chapas e o corte de componentes são realizados por meio de equipamentos CNC de oxicorte, plasma de alta definição e laser de fibra de vários kW. A qualidade da superfície de corte está em estrita conformidade com a norma EN ISO 9013 quanto à perpendicularidade e à rugosidade superficial de ±2,5°, com tolerância de 3/4. Máquinas de chanfradura CNC multieixos realizam ângulos de chanfradura para preparação de solda dentro de ±2,5° e dimensões da face da raiz dentro de ±1,0 mm.

NORMAEN ISO 9013
VALOR DA MÉTRICARa ≤ 12,5 μm
Etapa 05

Endireitamento de deformações causadas pela soldagem

A soldagem é realizada exclusivamente por soldadores certificados pela AWS D1.1 ou pela EN ISO 9606, utilizando Especificações de Procedimentos de Soldagem (WPS) qualificadas, respaldadas por Registros de Qualificação de Procedimentos (PQR) de acordo com a AWS D1.1 / ISO 15614. A soldagem por arco submerso (SAW) e a soldagem por arco com eletrodo com núcleo fundente (FCAW) predominam nas soldas de penetração completa (CJP) e nas soldas em ângulo. A entrada de calor é rigorosamente controlada, alcançando níveis de qualidade de solda em conformidade com o Nível de Qualidade B da ISO 5817 ou com as normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DA MÉTRICAISO 5817 Nível B
Etapa 06

Ensaios Não Destrutivos (NDT)

A distorção angular pós-soldagem, a curvatura e a inclinação são corrigidas por meio de endireitadores hidráulicos automatizados de flanges e endireitamento térmico controlado por chama. As temperaturas de aquecimento para aços de alta resistência e baixa liga (HSLA) são rigorosamente mantidas entre 600 ℃ e 650 ℃ (resfriamento a ar, sem têmpera com água) para evitar a degradação da microestrutura. As tolerâncias de retidão pós-endireitamento atendem a ±3 mm, em conformidade com a Norma EN 1090-2, Classe de Execução 2 (EXC2), e as normas COSP da AISC.

NORMAEN 1090-2 EXC2 / COSP da AISC
VALOR DA MÉTRICATolerâncias de ±3 mm
Etapa 07

Montagem de teste e alinhamento na oficina

Os protocolos de NDT são executados por pessoal de NDT certificado pela ISO 9712 / ASNT Nível II. 100% das soldas críticas de penetração completa da junta (CJP) são submetidas a ensaios ultrassônicos (UT, conforme ISO 17640 / ASTM E164) ou a ensaios por partículas magnéticas (MT, conforme ISO 17638 / ASTM E709). O Ensaio Radiográfico (RT) é aplicado conforme solicitado para seções pesadas. A aceitação das soldas está em estrita conformidade com o Nível de Aceitação 1 da ISO 11666 ou com os critérios da AWS D1.1.

NORMAISO 11666 Nível 1 / AWS D1.1
VALOR DA MÉTRICA100% UT
Etapa 08

Preparação da superfície e revestimento protetor

Geometrias complexas, treliças de grande vão e estruturas pesadas passam por uma montagem experimental física em escala 1:1 ou por uma montagem virtual por digitalização a laser 3D de alta precisão, de acordo com os requisitos da norma EN 1090-2/AISC. O alinhamento dos furos dos parafusos é verificado (taxa de aprovação ≥ 95% para parafusos de alta resistência), e as dimensões críticas (vão, curvatura, alinhamento espacial 3D) são verificadas dentro de limites de tolerância rigorosos (±2,0 mm) para eliminar riscos de ajuste no canteiro de obras.

NORMAAISC / EN 1090-2
VALOR DA MÉTRICATolerância ±2,0 mm
Etapa 09

Medir a espessura da camada de tinta

Os elementos estruturais são submetidos a jateamento automatizado para atingir o grau de limpeza SSPC-SP10 / NACE nº 2 / ISO 8501-1 Sa 2,5, com um perfil de superfície (profundidade de ancoragem) de 45–75 μm. Revestimentos protetores de alto desempenho são aplicados por meio da tecnologia de pulverização sem ar, em conformidade com a norma ISO 12944 (ambientes corrosivos C3 a CX), incluindo primers epóxi inorgânicos/orgânicos ricos em zinco, camadas intermediárias de óxido de ferro micáceo epóxi e camadas finais de poliuretano/fluorocarbono. A espessura da película seca (DFT) é verificada por meio de medidores magnéticos calibrados, seguindo rigorosamente a regra 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DA MÉTRICA45 a 75 μm
Etapa 10

Inspeção Final de Qualidade e Certificação

O Controle de Qualidade Final (FQC) realiza uma auditoria abrangente e holística, inspecionando a estética da pintura (ausência de escorridos, poros e flacidez), a geometria crítica, os espaçamentos dos furos de parafusos e a rastreabilidade das marcações dos componentes feitas a laser ou com estêncil. Um Relatório Completo de Dados de Fabricação (MDR) — compreendendo MTRs, registros de ensaios não destrutivos (NDT), registros de inspeção de revestimento e Certificados de Conformidade — é compilado para dar suporte à Marcação CE (Declaração de Conformidade, DoP, conforme a norma EN 1090) e à aceitação final da AISC.

NORMAEN 1090 / AISC
VALOR DA MÉTRICALiberação Final de QA/QC
Etapa 11

Embalagem para exportação e proteção logística

A embalagem de proteção é projetada para o transporte marítimo em contêineres (40HQ/OT/FR) e de carga fracionada, sob condições adversas de transporte marítimo. Os elementos estruturais são agrupados em paletes de aço de alta resistência, presos com cintas de aço de alta resistência à tração. As conexões usinadas e as superfícies de contato são envoltas em filme anticorrosivo VCI, acolchoamento de espuma EPE e almofadas de borracha reforçadas. Todo o material de embalagem de madeira está em total conformidade com as normas fitossanitárias da ISPM 15 e com as regras de Estiva e Fixação de Carga (CSS) da IMO.

NORMAISPM 15 / CSS da OMI
VALOR DA MÉTRICA40HQ/OT/FR
Etapa 12

Montagem em campo e gerenciamento de obras em nível global

Oferecemos supervisão internacional de montagem em obra e serviços de construção EPCM “chave na mão”, em conformidade com os protocolos de segurança da OSHA 1926, o COSP da AISC e as normas de montagem EN 1090-2. As equipes de campo, lideradas por engenheiros multilíngues de HSE e QA/QC, utilizam estações totais de alta precisão para manter a verticalidade estrutural dentro de H/1000 (≤25 mm no máximo). O aparafusamento estrutural de alta resistência é executado por meio de chaves calibradas ou pelo método de “giro da porca”, com documentação de auditoria de torque de 100%.

NORMAOSHA 1926 /EN 1090-2
VALOR DA MÉTRICA≤ H/1000

Perguntas frequentes

Qual é a extensão máxima aplicável para estruturas espaciais? Ela pode ultrapassar 100 metros?

As estruturas espaciais são extremamente adequadas para vãos de grandes dimensões. O vão econômico situa-se geralmente entre 30 m e 80 m. Ao aumentar a profundidade (conchas de dupla ou tripla camada) e os diâmetros dos tubos, os vãos podem, sem dúvida, ultrapassar 100 m ou até mesmo 150 m, sem a necessidade de pilares internos.

O ciclo padrão é de 35 a 50 dias. O projeto de detalhamento e a modelagem 3D geralmente levam de 1 a 2 semanas. Após a aprovação dos desenhos, o corte CNC na fábrica, a usinagem dos nós e o revestimento de alta resistência levam de 3 a 4 semanas, seguidos imediatamente pelo carregamento no contêiner.

Esse é o nosso ponto forte. Nossa equipe de engenharia é especializada em softwares de projeto paramétrico, como o Rhino e o Tekla. Podemos transformar com precisão qualquer malha 3D complexa — hiperbólica, esférica ou fluida — fornecida pelo arquiteto em listas de materiais (BOMs) aptas para fabricação e desenhos de construção.

Para áreas altamente corrosivas, realizamos soldagem de vedação total nas extremidades cegas dos tubos (evitando a ferrugem interna). Externamente, aplicamos jateamento de granalha Sa 2.5 e tinta epóxi rica em zinco C4/C5, ou galvanização por imersão a quente. Após a montagem no local, aplique revestimento intumescente (de película fina) retardante de fogo por 1 a 2 horas; aplique revestimento retardante de fogo de película espessa (não intumescente) ou cubra com placas retardantes de fogo por 2 a 3 horas.

Ao utilizar um sistema de estrutura espacial esférica aparafusada, o trabalho no local é 100% livre de soldagem e totalmente a seco. Os trabalhadores precisam apenas de andaimes básicos, guindastes sobre esteiras e chaves de torque elétricas. Guiados por nossos manuais de montagem em 3D com código QR, os trabalhadores não qualificados podem montá-la como se fosse Lego.

Pelo contrário, as estruturas espaciais são o sistema de grande vão mais eficiente em termos de carga. Todos os elementos individuais podem ser dispostos de forma compacta, como blocos de montar. A aproveitamento do espaço de um contêiner padrão 40HC chega a mais de 90%, evitando completamente a penalidade multiplicadora de carga dos contêineres Open Top (OT).

Nosso sistema de embalagem supera as barreiras linguísticas. Cada esfera de nó e cada componente possui uma marcação permanente em aço e uma etiqueta com código QR. Os trabalhadores basta seguirem o “código de nível de instalação” indicado na caixa, escaneá-lo com um celular, e um diagrama intuitivo de montagem do nó em 3D aparece na tela.

Para evitar esse problema grave, nossas tolerâncias de perfuração CNC são rigorosamente controladas dentro de ±1,0 mm. Mais importante ainda, para projetos de grande porte ou altamente complexos, realizamos uma pré-montagem parcial ou total em escala 1:1 em nossa fábrica, verificamos as coordenadas com uma estação total e confirmamos a ausência de erros antes da desmontagem e do envio.

Obtenha o seu BOQ e plano de custos em 24 horas

Veja quanto pode poupar em tonelagem de aço e frete marítimo antes do início da fabricação

8–15%

Redução do peso do aço

A modelação 3D 1:1 no Tekla otimiza as relações viga-coluna para eliminar custos com material redundante.

0,0 mm

Verificação de código sem conflitos

Verificado em conformidade com a norma EN 1090 e com as cargas eólicas e sísmicas locais.

100%

Revisão de Engenheiro para Engenheiro

Verificado pelos nossos engenheiros principais — Sem chamadas de vendas insistentes, apenas dados úteis e preço de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Balcão de Engenharia e Informações

Engenheiros-chefe online

Desenhos
Desenhos

🔒 100% privado e seguro, sem spam










