
Accueil / Produits / Structures métalliques solaires / Éléments structurels
Éléments structurels
Chaque élément présent ici a pour fonction de transférer les charges du cadre du module vers la structure du bâtiment. La portée des rails est déterminée par l'espacement des pannes, le type de fixation par le profilé de la tôle, et le système anticorrosion par l'exposition de la toiture — ces quatre éléments sont spécifiés ensemble, et non séparément.
Le chemin de transmission des charges entre le module et la panne
Rails, pinces, poteaux et pannes
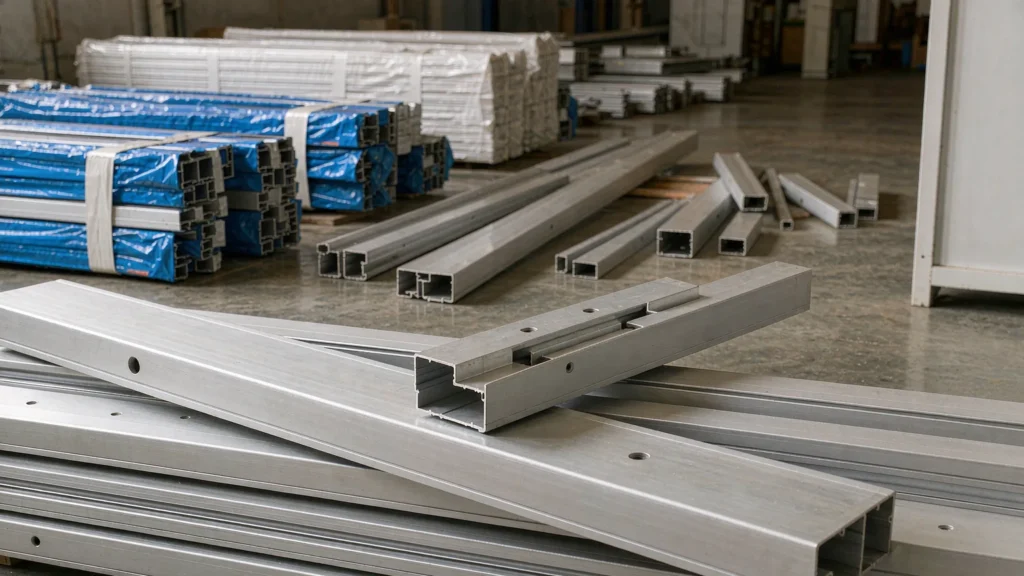
Rails
Les rails sont les éléments horizontaux qui supportent les modules et transfèrent leur charge aux poteaux ou aux pinces de toiture. L’aluminium est le matériau par défaut, car il ne nécessite pas de peinture et est léger à manipuler ; l’acier galvanisé est utilisé lorsque les portées ou les charges dépassent ce qu’un profilé en aluminium peut supporter de manière économique. La section du rail et l'espacement de ses fixations forment un ensemble indissociable : modifier l'un sans l'autre invalide le tableau des charges. La portée du rail est déterminée par l'espacement des pannes de la toiture qu'il soutient, c'est pourquoi ces deux éléments sont spécifiés ensemble.
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Matériau | Aluminium AL6005-T5 ou acier galvanisé Q235B/Q355B |
| Profil | Césarienne, section « hat » ou extrusion brevetée |
| Longueur | Jusqu'à 6,0 m en standard, découpé selon le plan |
| Splice | Barre de raccordement interne ou chevauchement, selon les données du fabricant |
| Réparation | À fixer au poteau ou à la pince à l'aide de fixations en acier inoxydable |
| Capacité de charge | Selon le tableau des portées ; la portée et l'espacement des fixations sont liés |
| Corrosion | Aluminium anodisé ; acier galvanisé à chaud ≥ 65 μm |
| Tolérances | Longueur de coupe ± 2 mm, position du trou ± 1 mm |
| Emballage | Regroupés par tableau et par ligne |
| Standard | EN 1999-1-1 pour l'aluminium, EN 1993 pour l'acier |
Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| L'aluminium ne nécessite aucun entretien | L'aluminium anodisé ne rouille pas et ne nécessite pas de nouvelle peinture, ce qui est important sur un toit où l'accès pour l'entretien est difficile et coûteux. |
| Rails en acier pour les grandes portées | L'acier galvanisé supporte une charge plus importante par section et coûte moins cher au mètre, au prix d'un poids plus élevé et de la nécessité d'entretenir le revêtement au niveau des extrémités coupées. |
| Les tables de portée ne sont pas interchangeables | La capacité indiquée tient compte d'un espacement de fixation et d'un type de serrage spécifiques. Le mélange de composants provenant de systèmes différents rend le tableau caduque. |
Questions fréquentes
Des rails en aluminium ou en acier ?
L'aluminium est utilisé pour la plupart des montages sur toiture et au sol : il est plus léger, ne nécessite aucun entretien du revêtement et convient aux portées normales. L'acier est utilisé lorsque la portée des rails ou la charge de neige dépasse les valeurs indiquées dans le tableau de l'aluminium, ou lorsque le marché local exige de l'acier galvanisé.
Comment détermine-t-on la portée d'un pont ferroviaire ?
D'après le tableau des charges correspondant au profilé, qui dépend de l'espacement des fixations et du type de serre-joint — il ne s'agit pas d'une valeur unique. Nous fournissons le tableau avec le schéma de disposition afin que les deux soient cohérents.
Peut-on couper les rails sur place ?
C'est possible, mais les extrémités coupées de l'acier galvanisé doivent être recouvertes d'un revêtement de protection et les copeaux d'aluminium doivent être retirés du toit. Les rails prédécoupés et étiquetés permettent de gagner du temps et d'éviter ces deux problèmes.
Comment assemble-t-on les rails ?
À l'aide d'une barre de jonction interne ou d'un chevauchement prévu à cet effet, conformément aux données du système. Un assemblage bout à bout avec une plaque à l'extérieur n'est pas équivalent et limitera la capacité.
Qu'en est-il de la dilatation thermique ?
Les longues portées en aluminium se dilatent de manière mesurable. Le système utilise des fixations à fente ou fixes-plus-flottantes afin que le rail puisse se déplacer sans exercer de contrainte sur les pinces.
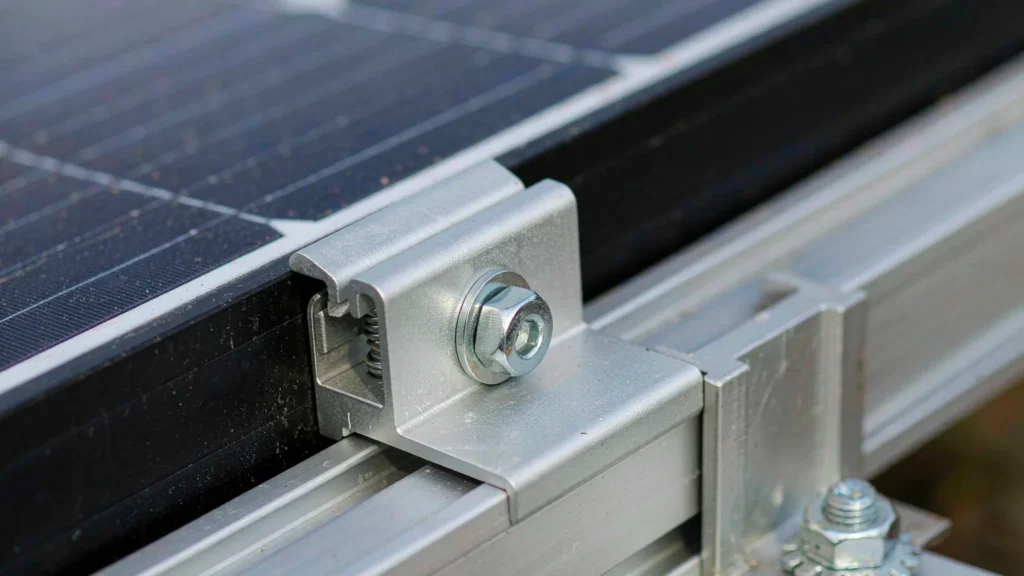
Pinces
Les pinces constituent la partie la plus petite et la plus cruciale d’un système de fixation. Une pince centrale maintient deux modules adjacents, une pince d’extrémité en maintient un contre le rail, et une pince de joint serre un joint debout sans perçage. Ces trois types de colliers supportent la même force de soulèvement due au vent que le reste de la structure, grâce à une surface de contact mesurée en centimètres carrés. Le collier est le point de jonction entre le générateur photovoltaïque et l'enveloppe du bâtiment ; son choix dépend donc du profil de la tôle de toiture plutôt que d'une préférence tirée d'un catalogue.
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Types | Pince intermédiaire, pince d'extrémité, pince pour joint debout, pince de suspension |
| Matériau | Corps en aluminium AL6005-T5, fixations en acier inoxydable A2-70 |
| Gamme de châssis de modules | 30 à 50 mm en général, confirmé par module |
| Gamme de pinces pour joints | Largeur de joint : généralement comprise entre 20 et 40 mm |
| Capacité de retrait | D'après les données d'essai du fabricant, vérifiées dans le cadre du projet |
| Élément de fixation | Acier inoxydable M8, avec écrou à bride dentelée |
| Corrosion | Corps anodisé, fixations en acier inoxydable, rondelles d'isolation là où cela est nécessaire |
| Couple | Valeur de couple spécifiée indiquée sur le dessin |
| Compatibilité | Modules avec et sans cadre |
| Standard | EN 1999-1-1, vérification de la portance éolienne dans le cadre d'un projet |
Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Une pince, deux modules | Les colliers centraux permettent de réduire de moitié le nombre de pièces par rapport à des fixations individuelles, ce qui accélère considérablement l'installation sur un grand ensemble. |
| Les pinces de jonction permettent d'éviter tout dommage au toit | L'absence de trou signifie qu'aucun élément d'étanchéité ne peut présenter de défaillance — ce qui constitue la principale cause des sinistres liés aux fuites sur les installations photovoltaïques en toiture. |
| Le couple est une spécification, pas une habitude | Les colliers serrés à un couple insuffisant glissent sous l'effet de la poussée vers le haut ; ceux serrés à un couple excessif écrasent le cadre du module. La valeur est indiquée sur le plan et vérifiée à l'aide d'une clé dynamométrique. |
Questions fréquentes
Quelle est la différence entre une pince intermédiaire et une pince d'extrémité ?
Une pince intermédiaire relie deux modules adjacents et les maintient tous les deux en place. Une pince d'extrémité maintient le bord extérieur du dernier module contre le rail. L'utilisation d'une pince intermédiaire au bord du panneau laisse le module extérieur non fixé d'un côté.
Comment savoir si la pince est adaptée à mon module ?
En fonction de l'épaisseur du cadre et de la largeur de la bride. Envoyez-nous la fiche technique du module et nous vous confirmerons la gamme de colliers adaptée ; les modules sans cadre nécessitent un collier totalement différent.
Les colliers de fixation peuvent-ils être utilisés sur n'importe quel joint de toiture ?
Non. Le profil du joint, sa largeur et son mode de fixation à la panne sont autant de facteurs qui déterminent la résistance à l'arrachement. Une pince adaptée au joint d'un fabricant donné peut ne pas convenir à celui d'un autre.
Quel couple faut-il appliquer ?
La valeur spécifiée pour la bride et la fixation, généralement comprise entre 15 et 20 N·m pour les vis M8 en acier inoxydable. Elle est indiquée sur le plan de montage et doit être vérifiée quotidiennement sur un échantillon.
Pourquoi choisir des fixations en acier inoxydable ?
En effet, la fixation est exposée aux mêmes intempéries que le toit pendant 25 ans. Les vis galvanisées d'une fixation en aluminium créent un couple galvanique et se corrodent au niveau du filetage, qui est justement l'endroit où s'exerce la charge.
Articles
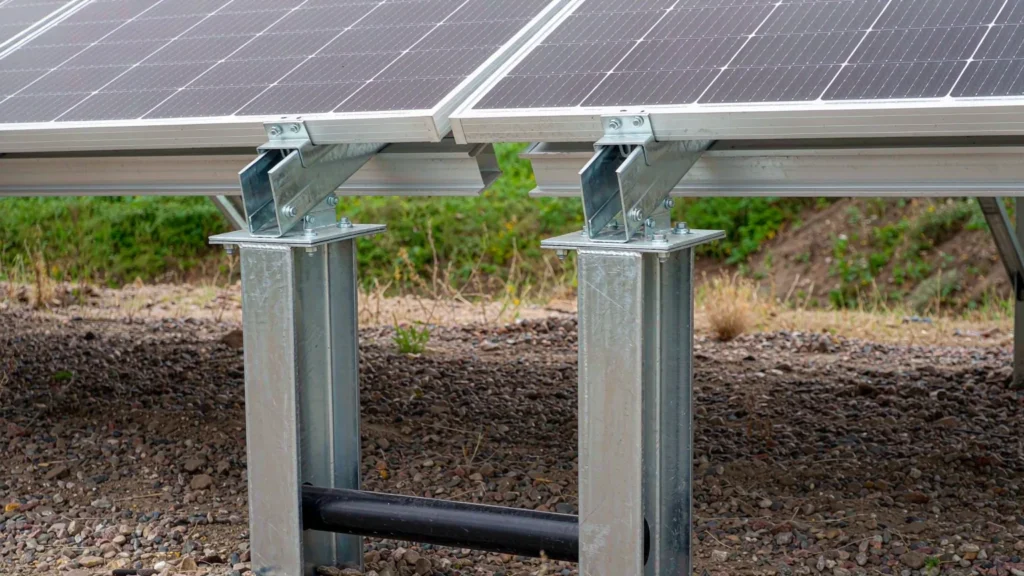
Les montants sont les éléments verticaux qui soutiennent le générateur depuis les rails jusqu'aux fondations. Dans le cas d’une installation au sol, ils constituent l’élément le plus long et le plus exposé à la flexion due au vent ; sur un toit, ce sont de courtes montants qui déterminent l’inclinaison. Le choix de la section dépend de la longueur en porte-à-faux et de la force de soulèvement, et non de la taille des modules. La hauteur et la section des poteaux sont déterminées par la géométrie du champ photovoltaïque et les conditions de vent, et non par la taille des modules.
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Section | Profilé en C, profilé en H ou profilé creux circulaire |
| Hauteur | Généralement entre 0,8 et 2,5 m au-dessus du sol |
| Matériau | Q235B / Q355B, galvanisé à chaud |
| Revêtement | Galvanisation à chaud ≥ 65 μm, ou ISO 12944 C4–C5-M |
| Connexion de base | Vis de fondation, pieu battu, ancrage coulé ou plaque de base |
| Connexion de la tête | Selle de rail boulonnée ou fixation directe sur le rail |
| Conception éolienne | Vérification de la poutre en porte-à-faux selon les normes ASCE 7 / EN 1991-1-4 |
| Tolérances | Verticalité ± 0,5°, espacement ± 10 mm |
| Emballage | Regroupés par rangée, avec indication de la longueur |
| Montage | Enfoncés ou vissés, pas de béton lorsque le sol le permet |
Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Section déterminée par le porte-à-faux, et non par la taille du module | Le poteau se comporte comme un porte-à-faux ; sa capacité de charge dépend donc du cube de la hauteur exposée. Un ensemble plus haut nécessite un poteau d'une taille disproportionnée. |
| Les poteaux enfoncés s'installent rapidement | L'absence de temps de prise du béton permet de mettre un réseau en service plusieurs jours plus tôt ; en contrepartie, cela implique une dépendance vis-à-vis des conditions du sol, qui doivent être connues avant de passer commande. |
| La tolérance de verticalité est plus importante qu'il n'y paraît | Un poteau dont la verticalité est déviée d'un demi-degré sur deux mètres entraîne un décalage du rail de 17 mm, ce qui suffit à empêcher les pinces du module de s'aligner à l'extrémité de la rangée. |
Questions fréquentes
À quelle profondeur faut-il enfoncer les poteaux ?
Cela dépend du type de sol, du soulèvement du sol et de la profondeur de gel, et est calculé au cas par cas. Dans un sol granuleux de bonne qualité, une vis de fondation de 1,0 à 1,5 m est couramment utilisée ; dans un sol argileux meuble, la profondeur d'enfoncement augmente considérablement.
Peut-on enfoncer les poteaux dans le sol au lieu de les sceller dans du béton ?
Oui, dans un sol adapté, et c'est beaucoup plus rapide. Lorsque le sol ne permet pas d'enfoncer un élément, on utilise à la place un pilier en béton ou une tige injectée de coulis.
Quelle section est la plus efficace ?
Il s'agit généralement d'un profilé en C ou en H cintré autour de son axe de résistance, orienté de manière à ce que la charge due au vent s'exerce dans le sens de la résistance. Les profilés creux circulaires sont utilisés lorsque la direction de la charge n'est pas définie.
Comment le rail est-il fixé au poteau ?
À l'aide d'une selle boulonnée ou d'un boulon traversant, selon le système. L'assemblage doit pouvoir résister à la fois à une force ascendante et à une charge vers le bas ; un simple boulon dans un trou oblong n'est donc pas suffisant.
Quel revêtement est utilisé ?
Galvanisation à chaud d'au moins 65 μm pour les supports au sol, et systèmes de peinture C4–C5-M dans les zones côtières ou industrielles. Les extrémités coupées et les soudures sont réparées à l'aide d'un composé riche en zinc.
Pannes pour installations photovoltaïques
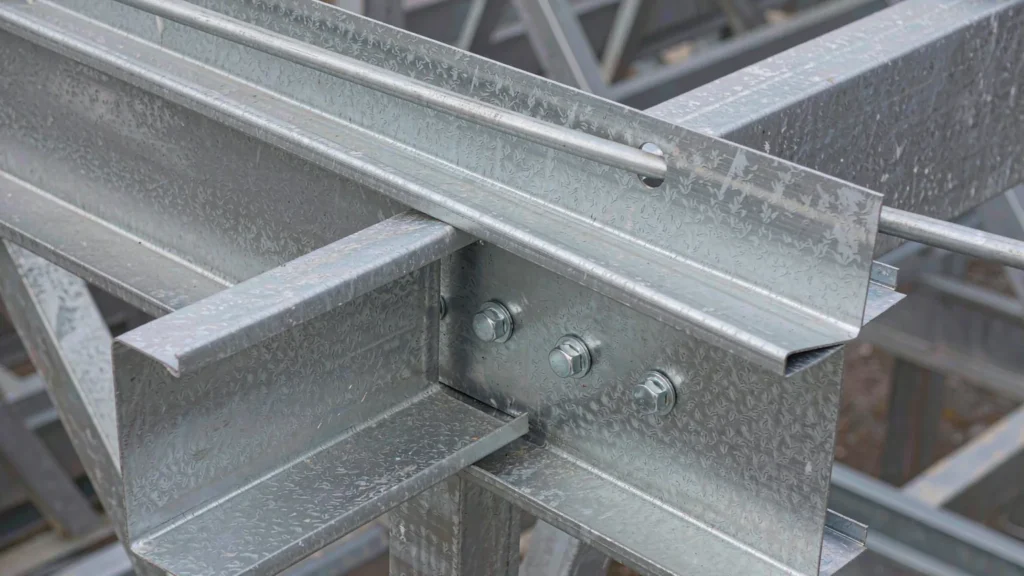
Dans une structure solaire, les pannes sont les éléments situés directement sous les modules ou la tôle de toiture, qui s'étendent entre les chevrons ou les poteaux. Sur un abri pour voiture, elles supportent également la tôle de toiture, ce qui signifie qu’elles doivent supporter à la fois la charge des modules et la portance due au vent sur l’auvent — deux cas de charge qui s’exercent dans des directions opposées et qui doivent tous deux être pris en compte. Sur un bâtiment, ces éléments sont souvent les pannes de toiture elles-mêmes, c’est pourquoi la disposition du champ de modules et celle de la toiture sont conçues conjointement.
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Section | Profilés en Z, en C ou en « chapeau », formés à froid |
| Épaisseur | 1,5 à 3,0 mm (valeur typique) |
| Matériau | Q235B / Q355B ou S350GD+Z |
| Revêtement | Galvanisation à chaud ou revêtement métallique AZ150 |
| Espacement | Généralement entre 0,8 et 1,5 m, par module ou par largeur de tôle |
| Connexion | Fixé par des boulons aux chevrons ou par des vis autoperceuses |
| Tour | Chevauchement emboîté au niveau des supports internes |
| Conception | Vérification de la charge vers le bas et de la portance due au vent |
| Tolérances | Longueur de coupe ± 2 mm |
| Standard | Norme EN 1993-1-3 relative aux profilés formés à froid |
Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Les profilés formés à froid sont légers et peu coûteux | Les tôles fines ont une capacité de charge élevée par kilogramme, mais elles sont sensibles au flambage local au niveau des trous de boulons et aux dommages liés à la manutention. |
| Uplift modifie le scénario de conception | Une panne soumise à une charge vers le bas peut céder sous l'effet d'une force ascendante si elle n'est pas retenue : les tirants de flèche ou les contreventements font partie intégrante du système, ce ne sont pas des éléments supplémentaires. |
| Le sertissage au niveau des supports permet d'économiser de l'acier | L'emboîtement des pannes au niveau des appuis internes permet de créer un élément continu et de réduire la déformation, au prix de tolérances plus strictes concernant la longueur du chevauchement. |
Questions fréquentes
Quelle est la différence entre une panne solaire et une panne de toiture ?
Il s'agit d'un élément dont la fonction est identique. Dans une installation solaire, il est généralement placé directement sous les rails des modules ou sous la tôle de la verrière ; son espacement est donc déterminé par la largeur des modules plutôt que par celle de la tôle de toiture.
Pourquoi les pannes ont-elles besoin de tiges de soutien ?
Pour maintenir la semelle de compression en place en cas de poussée vers le haut. Sans ces éléments, une panne légère peut se tordre et se déformer vers le haut, même si elle résiste parfaitement à une charge vers le bas.
Quel revêtement est utilisé ?
Galvanisation à chaud ou substrat revêtu d'un revêtement métallique (AZ150) avec protection des arêtes de coupe. Sur les sites côtiers, on privilégie l'augmentation de l'épaisseur du revêtement plutôt que le recours à la peinture.
Comment la longueur d'un tour est-elle déterminée ?
En fonction de la section et du moment de calcul au niveau de l'appui, généralement entre 10 et 15 % de la portée. Si le chevauchement est trop court, la continuité n'est pas assurée ; s'il est trop long, cela entraîne un gaspillage de matériau.
Les pannes peuvent-elles être découpées sur chantier ?
C'est possible, mais chaque extrémité coupée doit être retouchée au niveau du revêtement et les copeaux doivent être éliminés. Il est plus rapide de procéder à une découpe préalable selon le tracé, ce qui évite de laisser de l'acier à nu dans la structure.
Certificat de qualification
Vos projets bénéficient d'une protection conforme aux normes internationales les plus strictes. De la norme CE (EN 1090) à la norme ISO 9001, nos certifications ne sont pas que des simples certificats sur papier : elles reflètent la rigueur qui caractérise notre travail au quotidien dans nos ateliers.




Avez-vous des plans ou un BOQ ?
Projets associés
Projets dans le cadre desquels ce sous-système a été conçu en détail, fabriqué et livré dans le cadre du lot de travaux de structure.
SynJect : Échelle. Précision. Certitude.
SYNJECT propose des solutions complètes en matière de structures métalliques, conçues pour la chaîne de valeur mondiale. Qu'il s'agisse d'investisseurs à la recherche d'un retour sur investissement ou d'ingénieurs exigeant une conformité parfaite, nous transformons des plans complexes en réalisations solides, dans le respect des délais et sans heurts.
Du plan au chantier. Zéro frottement.



Ingénierie détaillée
Grâce à l'utilisation de plateformes BIM de pointe telles que Tekla Structures, la modélisation 3D détaillée et les plans d'atelier sont réalisés dans le strict respect de la norme AISC-360 ou de l'Eurocode 3 (EN 1993). Les conceptions des assemblages sont rigoureusement vérifiées, et les plans de fabrication sont générés selon les normes de tolérance de la norme ISO 2768-m. Une détection à 100 % des interférences avec les principaux systèmes architecturaux et de génie civil (MEP) est effectuée afin de garantir l'absence totale de conflits structurels lors du montage sur chantier.
Imbrication et optimisation des matériaux
Les plans d'imbrication intelligents sont réalisés à l'aide de logiciels avancés tels que FastCAM/SigmaNEST, conformément aux normes dimensionnelles EN 10029 / ASTM A6. En tenant compte du trait de coupe (2 mm à 5 mm selon l'épaisseur de la tôle) et des marges de contraction thermique, le taux d'utilisation de la matière première dépasse 92 %. Les chutes sont suivies numériquement à l'aide de codes-barres afin de garantir une traçabilité à 100 % des rapports d'essai d'usine (MTR).
Contrôle à la réception des matières premières
Tout l'acier de construction (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) doit être accompagné de rapports d'essais en usine (MTR) conformes à la norme EN 10204 3.1. Le contrôle qualité à la réception effectue des contrôles dimensionnels et visuels à 100 % conformément aux normes ASTM A6 / EN 10029, en vérifiant les tolérances d'épaisseur (classe A/B) et l'intégrité interne de la lamination par contrôle par ultrasons (UT) selon la norme ASTM A435. La composition chimique et les propriétés mécaniques sont vérifiées par échantillonnage par des laboratoires tiers accrédités.
Découpe CNC et préparation des arêtes
Le profilage des tôles et la découpe des composants sont réalisés à l'aide d'équipements CNC : oxycoupage, plasma haute définition et laser à fibre de plusieurs kW. La qualité de la surface de coupe est strictement conforme à la norme EN ISO 9013 en matière de perpendicularité et de rugosité de surface ±2,5°, avec une tolérance de 3/4. Des machines de chanfreinage CNC multiaxiales réalisent des angles de chanfrein pour la préparation des soudures avec une tolérance de ±2,5° et des dimensions de la face de racine avec une tolérance de ±1,0 mm.
Redressage des déformations dues au soudage
Le soudage est exclusivement réalisé par des soudeurs certifiés AWS D1.1 ou EN ISO 9606, selon des spécifications de procédure de soudage (WPS) qualifiées et étayées par des dossiers de qualification de procédure (PQR) conformément aux normes AWS D1.1 / ISO 15614. Le soudage à l'arc submergé (SAW) et le soudage à l'arc avec fil fourré (FCAW) sont les techniques principalement utilisées pour les soudures à pénétration complète (CJP) et les soudures d'angle. L'apport thermique est strictement contrôlé, ce qui permet d'atteindre des niveaux de qualité de soudure conformes à la norme ISO 5817, niveau de qualité B, ou aux normes AWS D1.1.
Contrôles non destructifs (NDT)
La déformation angulaire, le cambrage et l'inclinaison post-soudage sont corrigés à l'aide de redresseurs de brides hydrauliques automatisés et d'un redressage thermique contrôlé à la flamme. Les températures de chauffage des aciers à haute résistance et faiblement alliés (HSLA) sont strictement maintenues entre 600 °C et 650 °C (refroidissement à l’air, sans trempe à l’eau) afin d’éviter toute dégradation microstructurale. Les tolérances de rectitude après redressage sont de ± 3 mm, conformément à la norme EN 1090-2, classe d’exécution 2 (EXC2), et aux normes COSP de l’AISC.
Montage d'essai et alignement en atelier
Les protocoles de NDT sont mis en œuvre par du personnel certifié ISO 9712 / ASNT niveau II. 100 % des soudures critiques à pénétration complète (CJP) sont soumises à un contrôle par ultrasons (UT selon les normes ISO 17640 / ASTM E164) ou à un contrôle par particules magnétiques (MT selon les normes ISO 17638 / ASTM E709). Des essais radiographiques (RT) sont effectués sur demande pour les sections de forte épaisseur. L'acceptation des soudures est strictement conforme au niveau d'acceptation 1 de la norme ISO 11666 ou aux critères de la norme AWS D1.1.
Préparation des surfaces et revêtement protecteur
Les géométries complexes, les fermes à grande portée et les charpentes lourdes font l'objet d'un montage d'essai physique à l'échelle 1:1 ou d'un montage virtuel par numérisation laser 3D de haute précision, conformément aux exigences des normes EN 1090-2 et AISC. L'alignement des trous de boulons est vérifié (taux de conformité ≥ 95 % pour les boulons à haute résistance), et les cotes critiques (portée, cambrure, alignement spatial en 3D) sont contrôlées dans des limites de tolérance strictes (±2,0 mm) afin d'éliminer les risques liés à l'ajustement sur chantier.
Mesurer l'épaisseur du film de peinture
Les éléments structurels sont soumis à un grenaillage automatisé afin d'atteindre un niveau de propreté conforme aux normes SSPC-SP10 / NACE n° 2 / ISO 8501-1 Sa 2,5, avec un profil de surface (profondeur d'ancrage) compris entre 45 et 75 μm. Des revêtements protecteurs haute performance sont appliqués à l’aide d’une technologie de projection sans air, conformément à la norme ISO 12944 (environnements corrosifs de classe C3 à CX), comprenant des apprêts époxy inorganiques/organiques riches en zinc, des couches intermédiaires époxy à base d’oxyde de fer micacé et des couches de finition en polyuréthane ou en fluorocarbone. L’épaisseur du film sec (DFT) est vérifiée à l’aide de jauges magnétiques étalonnées, dans le strict respect de la règle des 90/10.
Contrôle qualité final et certification
Le contrôle qualité final (FQC) consiste en un audit complet et global, portant sur l'aspect esthétique de la peinture (absence totale de coulures, de piqûres ou d'affaissements), la géométrie critique, l'espacement des trous de boulons et la traçabilité des marquages des composants, qu'ils soient réalisés au laser ou au pochoir. Un rapport complet sur les données de fabrication (MDR) — comprenant les rapports de contrôle de fabrication (MTR), les rapports de contrôles non destructifs (NDT), les registres d’inspection des revêtements et les certificats de conformité — est établi afin de justifier le marquage CE (déclaration de performance (DoP) selon la norme EN 1090) et la réception finale selon les normes AISC.
Emballage pour l'exportation et protection logistique
Les emballages de protection sont conçus pour le fret maritime en conteneurs (40HQ/OT/FR) et en vrac, dans des conditions de transport maritime difficiles. Les éléments structurels sont regroupés sur des patins en acier très résistants et cerclés à l’aide de sangles en acier à haute résistance. Les raccords usinés et les surfaces de contact sont enveloppés d’un film anticorrosion VCI, d’un rembourrage en mousse EPE et de coussins en caoutchouc épais. L’ensemble du matériel d’emballage en bois est entièrement conforme aux normes phytosanitaires NIMP 15 et aux règles de l’OMI relatives à l’arrimage et à l’arrimage des cargaisons (CSS).
Montage sur site et gestion de chantier à l'échelle mondiale
Nous proposons des services internationaux de supervision du montage sur site et de construction EPCM « clé en main », dans le respect des protocoles de sécurité OSHA 1926, du COSP de l’AISC et des normes de montage EN 1090-2. Les équipes de chantier, dirigées par des ingénieurs HSE et QA/QC multilingues, utilisent des stations totales de haute précision pour maintenir l'aplomb des structures dans une tolérance de H/1000 (≤ 25 mm max.). Le serrage des boulons structurels à haute résistance est réalisé à l’aide de clés calibrées ou selon la méthode du « tour de clé », avec une documentation complète de contrôle du couple d’application à 100 %.
Obtenez votre devis et votre plan de coûts en 24 heures
Découvrez combien vous pouvez économiser en tonnage d'acier et en frais de transport maritime avant le début de la fabrication
Réduction du poids de l'acier
La modélisation 3D 1:1 dans Tekla optimise les rapports poutre-poteau afin d'éliminer les coûts liés aux matériaux superflus.
Vérification de code sans conflit
Vérifié conformément à la norme EN 1090 et aux charges locales dues au vent et aux séismes.
Revue d'ingénieur à ingénieur
Vérifié par nos ingénieurs en chef — Aucun appel commercial insistant, uniquement des données exploitables et des prix d'usine.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
Ingénieurs en chef en ligne
🔒 100 % confidentiel et sécurisé, sans spam









