
المكونات الهيكلية

سكة شمسية من الألومنيوم مزودة بشق على شكل حرف C، ومشابك وسطية، ومسامير من الفولاذ المقاوم للصدأ، ومسمار لولبي للتثبيت في الأرض

يتم تحديد كل مكون هنا بهدف نقل الحمل من إطار الوحدة إلى هيكل المبنى. ويتم تحديد طول مسافة السكة وفقًا للمسافة بين العوارض، ونوع المشبك وفقًا لشكل الصفيحة، ونظام مقاومة التآكل وفقًا لدرجة تعرض السقف للعوامل الخارجية — ويتم تحديد هذه العناصر الأربعة معًا، وليس كل على حدة.

مسار الحمل من الوحدة إلى العارضة

القضبان، والمشابك، والأعمدة، والمدادات

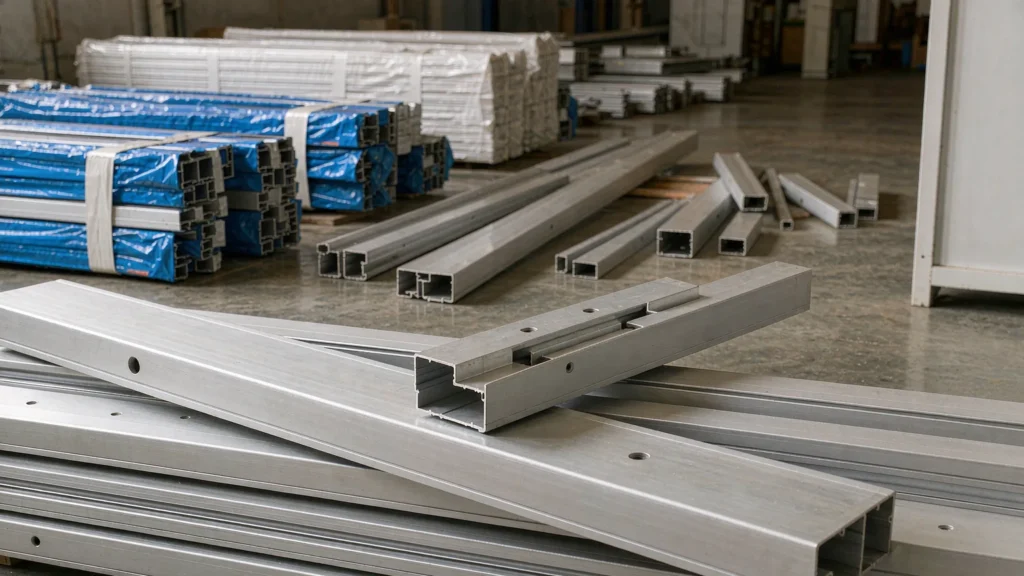
قضبان تثبيت الألواح الشمسية المصنوعة من الألومنيوم المبثوق ذات المقاطع ذات الشكل C وقضيب ربط داخلي عند الوصلة

السكك الحديدية

القضبان هي العناصر الأفقية التي تحمل الوحدات وتُحيل أحمالها إلى الأعمدة أو مشابك السقف. يُستخدم الألومنيوم بشكل افتراضي لأنه لا يحتاج إلى طلاء وهو خفيف الوزن وسهل المناولة؛ أما الفولاذ المجلفن فيُستخدم عندما تتجاوز المسافات بين القضبان أو الأحمال ما يمكن لمقاطع الألومنيوم تحمله من الناحية الاقتصادية. يُشكل مقطع القضيب ومسافة تثبيته زوجًا متناسقًا — فتغيير أحدهما دون الآخر يبطل صحة جدول الأحمال. ويتم تحديد مسافة امتداد القضيب بناءً على تباعد العوارض المستوية للسقف الذي يخدمه، ولهذا السبب يتم تحديدهما معًا.

المواصفات الفنية

المعلمة المواصفات
المواد الألومنيوم من نوع AL6005-T5، أو الفولاذ المجلفن من نوع Q235B/Q355B
الملف الشخصي القطع بالشرع، أو القطع بالقبعة، أو البثق الخاص
الطول يصل الطول القياسي إلى 6.0 م، ويتم قصه وفقًا للمخطط
الربط قضيب ربط داخلي أو تداخل، وفقًا لبيانات الشركة المصنعة
الإصلاح يُثبت بالبراغي على العمود أو يُثبت بمشبك باستخدام أدوات تثبيت من الفولاذ المقاوم للصدأ
سعة الحمولة حسب جدول المسافات بين الدعامات؛ حيث ترتبط المسافة بين الدعامات ومسافة التثبيت ببعضهما
التآكل ألومنيوم مطلي بالأنودة؛ فولاذ مجلفن بالغمس الساخن ≥ 65 ميكرومتر
التفاوت المسموح به طول القطع ± 2 مم، موضع الثقب ± 1 مم
التعبئة مجمعة حسب المصفوفة والصف
قياسي EN 1999-1-1 للألمنيوم، وEN 1993 للفولاذ

الأبعاد والدرجات الموضحة تمثل النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد القيم النهائية في الرسومات التنفيذية المعتمدة قبل إحالتها إلى مرحلة الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
الألمنيوم لا يحتاج إلى صيانة الألمنيوم المطلي بالأنود لا يصدأ ولا يحتاج إلى إعادة طلاء، وهو أمر مهم في حالة الأسطح التي يصعب الوصول إليها لإجراء الصيانة وتكون تكلفة ذلك باهظة.
القضبان الفولاذية في الأجزاء ذات المسافات الطويلة بين الدعامات يتحمل الفولاذ المجلفن حمولة أكبر لكل مقطع وتكلفته أقل لكل متر، ولكن ذلك يأتي على حساب الوزن والحاجة إلى العناية بطبقة الطلاء عند أطراف القطع.
جداول «Span» غير قابلة للتبادل تفترض السعة المنشورة وجود مسافة تثبيت محددة ونوع معين من المشابك. ويؤدي خلط مكونات من أنظمة مختلفة إلى إبطال صحة الجدول.

الأسئلة الشائعة

قضبان من الألومنيوم أم من الفولاذ؟

يُستخدم الألومنيوم في معظم أنظمة التثبيت على الأسطح والأرض — فهو أخف وزنًا، ولا يحتاج إلى صيانة للطلاء، ومناسب للمسافات العادية. أما الفولاذ فيُستخدم عندما يتجاوز طول القضيب أو حمل الثلج الحدود المحددة في جدول الألومنيوم، أو عندما يتطلب السوق المحلي استخدام الفولاذ المجلفن.

من جدول الأحمال الخاص بالمقطع الجانبي، والذي يعتمد على المسافة بين نقاط التثبيت ونوع المشبك — وليس رقمًا واحدًا. ونحن نرفق الجدول مع المخطط بحيث يتوافق الاثنان مع بعضهما.

يمكن ذلك، لكن أطراف قطع الصلب المجلفن تحتاج إلى طلاء إصلاحي، كما يجب إزالة برادة الألومنيوم من السقف. أما القضبان المقطوعة مسبقًا والموسومة بعلامات، فهي أسرع وتجنب هاتين المشكلتين.

باستخدام قضيب ربط داخلي أو تداخل مصمم خصيصًا، وفقًا لبيانات النظام. أما الوصلة التناكبية المزودة بلوحة خارجية فهي ليست مكافئة، وستحدد السعة.

تتوسع قضبان الألمنيوم الطويلة بشكل ملحوظ. ويستخدم النظام مثبتات مشقوقة أو ثابتة مع عائمة، بحيث يمكن للقضيب أن يتحرك دون أن يثقل كاهل المشابك.

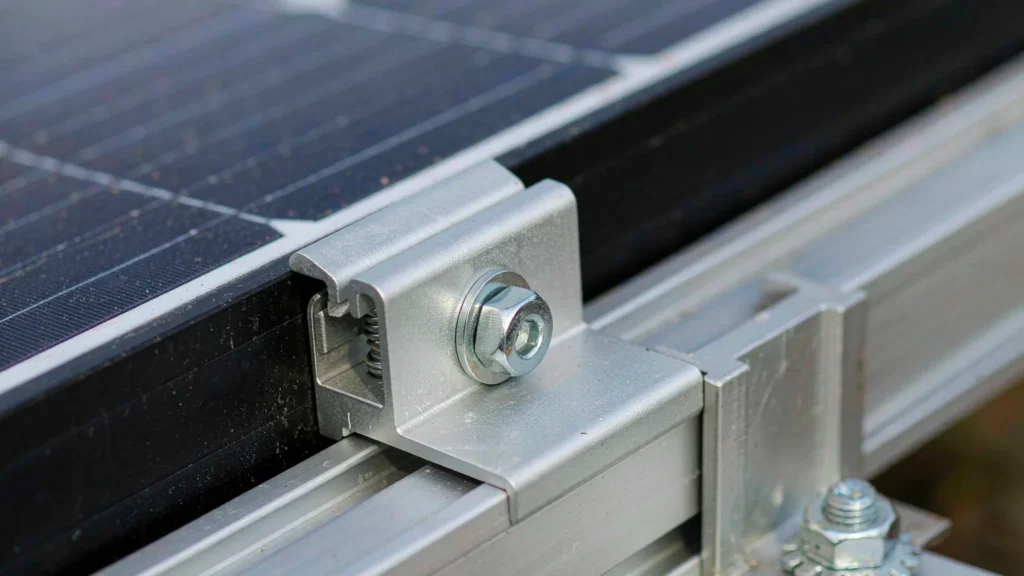
مشابك وسطية ونهائية مصنوعة من الألومنيوم المؤكسد، مزودة بمسامير من الفولاذ المقاوم للصدأ، لتثبيت إطارات الوحدات على سكة التثبيت

المشابك

تُعد المشابك أصغر الأجزاء وأهمها في نظام التثبيت. حيث تثبت المشبك الأوسط وحدتين متجاورتين، بينما يثبت المشبك الطرفي وحدة واحدة على السكة، أما المشبك الخاص باللحامات فيثبت اللحامات القائمة دون الحاجة إلى الحفر. وتتحمل المشابك الثلاثة جميعها نفس قوة الرفع الناتجة عن الرياح التي يتحملها باقي أجزاء الهيكل، وذلك من خلال مساحة تلامس تُقاس بالسنتيمتر المربع. ويُعد المشبك النقطة التي تلتقي فيها المصفوفة بغلاف المبنى، لذا فإن نوعه يتحدد وفقًا لشكل لوح السقف وليس وفقًا لتفضيلات الكتالوج.

المواصفات الفنية

المعلمة المواصفات
الأنواع مشبك وسط، مشبك طرفي، مشبك للوصلات القائمة، مشبك تعليق
المواد هيكل من الألومنيوم AL6005-T5، ومثبتات من الفولاذ المقاوم للصدأ A2-70
نطاق إطارات الوحدات 30–50 ملم عادةً، تم تأكيدها لكل وحدة
مجموعة مشابك اللحام عرض التماس: 20–40 مم (عادةً)
سعة السحب وفقًا لبيانات الاختبار الصادرة عن الشركة المصنعة، والتي تم التحقق منها في إطار المشروع
أداة تثبيت M8 من الفولاذ المقاوم للصدأ، مع صامولة ذات حافة مسننة
التآكل هيكل مطلي بالأنود، قطع تثبيت من الفولاذ المقاوم للصدأ، وحلقات عازلة عند الحاجة
عزم الدوران قيمة عزم الدوران المحددة الموضحة في الرسم
التوافق الوحدات المُؤطَّرة وغير المُؤطَّرة
قياسي EN 1999-1-1، فحص قوة الرفع الناتجة عن الرياح في المشروع

الأبعاد والدرجات الموضحة تمثل النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد القيم النهائية في الرسومات التنفيذية المعتمدة قبل إحالتها إلى مرحلة الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
مشبك واحد، وحدتان تُقلل المشابك الوسطى عدد القطع إلى النصف مقارنةً بوسائل التثبيت الفردية، مما يُسرّع عملية التركيب بشكل كبير في المصفوفات الكبيرة.
تمنع مشابك الوصلات حدوث أي تلف في السقف على الإطلاق عدم وجود فتحة يعني عدم وجود تفاصيل عزل مائي معرضة للفشل — وهو السبب الأكبر لمطالبات التعويض عن التسرب في أنظمة الطاقة الكهروضوئية المركبة على الأسطح.
العزم هو معيار، وليس عادة تنزلق المشابك التي لم تُربط بالضغط المناسب عند التعرض لقوة رفع؛ بينما تؤدي المشابك التي رُبطت بضغط زائد إلى سحق إطار الوحدة. وترد القيمة في الرسم ويتم التحقق منها باستخدام مفتاح عزم الدوران.

الأسئلة الشائعة

ما الفرق بين المشبك الأوسط والمشبك الطرفي؟

يقوم المشبك الأوسط بربط وحدتين متجاورتين وتثبيتهما معًا. أما المشبك الطرفي فيثبت الحافة الخارجية للوحدة الأخيرة على القضيب. ويؤدي استخدام المشبك الأوسط عند حافة المصفوفة إلى ترك الوحدة الخارجية غير مثبتة من أحد الجوانب.

حسب سماكة الإطار وعرض الحافة. أرسل ورقة بيانات الوحدة وسنقوم بتأكيد نطاق المشابك؛ أما الوحدات غير المُؤطَّرة فتحتاج إلى مشابك مختلفة تمامًا.

لا. إن شكل الوصلة وعرضها وطريقة تثبيتها على العارضة هي العوامل التي تحدد قدرة المقاومة للانزلاق. فقد لا يتمكن المشبك الذي يتناسب مع وصلة أحد المصنعين من الإمساك بوصلة مصنع آخر.

القيمة المحددة للمشبك والمثبت، والتي تتراوح عادةً بين 15 و20 نيوتن·متر بالنسبة للمسامير المقاومة للصدأ مقاس M8. وتُشار إليها في رسم التركيب، ويجب التحقق منها يوميًا على عينة.

لأن المشبك يتعرض لنفس الظروف الجوية التي يتعرض لها السقف لمدة 25 عامًا. وتؤدي البراغي المجلفنة في المشبك المصنوع من الألومنيوم إلى تكوين زوج كهروكيميائي، مما يؤدي إلى تآكلها عند منطقة الخيط، وهي المنطقة التي تتحمل الحمل.

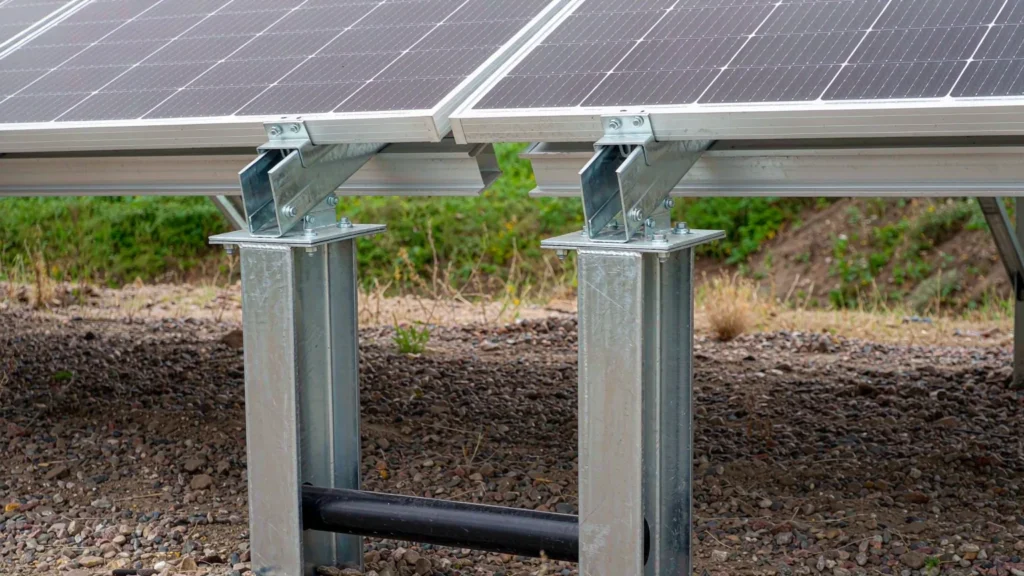
أعمدة تثبيت الألواح الشمسية المجلفنة ذات المقطع العرضي على شكل حرف C، مزودة بألواح تغطية مثبتة بمسامير وأقواس إمالة تحمل القضبان

المشاركات

الأعمدة هي العناصر الرأسية التي تحمل المصفوفة من القضبان وصولاً إلى الأساس. في حالة التركيب على الأرض، تُعد الأعمدة أطول عنصر منفرد وأكثرها تعرضًا للانحناء بفعل الرياح؛ أما في حالة التركيب على السطح، فهي أرجل قصيرة تحدد زاوية الميل. ويتم اختيار المقطع بناءً على طول الكابولي وقوة الرفع، وليس بناءً على حجم الوحدة. ويتم تحديد ارتفاع العمود ومقطعه وفقًا لهندسة المصفوفة وحالة الرياح، وليس بناءً على حجم الوحدة.

المواصفات الفنية

المعلمة المواصفات
القسم المقطع العرضي من النوع C، أو المقطع العرضي من النوع H، أو المقطع العرضي الدائري المجوف
الارتفاع يتراوح الارتفاع عادةً بين 0.8 و2.5 متر فوق سطح الأرض
المواد Q235B / Q355B، مجلفن بالغمس الساخن
الطلاء الجلفنة بالغمس الساخن ≥ 65 ميكرومتر، أو ISO 12944 C4–C5-M
التوصيل الأساسي المسمار الأرضي، الوتد المدفوع، القاعدة المصبوبة أو لوحة القاعدة
وصلة الرأس تثبيت السكة بواسطة مسمار أو التثبيت المباشر للسكة
تصميم الرياح تم فحص الهيكل الكابولي وفقًا لمعيار ASCE 7 / EN 1991-1-4
التفاوت المسموح به الاستقامة ± 0.5 درجة، التباعد ± 10 مم
التعبئة مجمعة حسب الصف، مع وضع علامات على الطول
التركيب مثبتة بالضغط أو بالبراغي، ولا حاجة إلى الخرسانة حيثما تسمح التربة بذلك

الأبعاد والدرجات الموضحة تمثل النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد القيم النهائية في الرسومات التنفيذية المعتمدة قبل إحالتها إلى مرحلة الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
يتم تحديد المقاطع بناءً على الكابولي، وليس على حجم الوحدة ينحني العمود كذراع متوازنة، لذا فإن سعته تعتمد على الارتفاع المكشوف مرفوعًا إلى القوة الثالثة. وتحتاج المصفوفة الأطول إلى عمود أكبر حجمًا بشكل غير متناسب.
يتم تركيب الأعمدة المدفوعة بسرعة إن عدم الحاجة إلى معالجة الخرسانة يعني أنه يمكن تشغيل المصفوفة قبل أيام من الموعد المحدد؛ لكن المقابل لذلك هو الاعتماد على ظروف التربة، التي يجب معرفتها قبل تقديم الطلب.
التفاوت في الاتجاه الرأسي أكثر أهمية مما يبدو أي عمود ينحرف عن الوضع الرأسي بمقدار نصف درجة على مسافة مترين يؤدي إلى تحريك القضيب بمقدار 17 ملم، وهو ما يكفي لمنع مشابك الوحدات من الاصطفاف عند نهاية الصف.

الأسئلة الشائعة

ما هو العمق المطلوب لوضع الأعمدة؟

يعتمد ذلك على نوع التربة، ومعدل الارتفاع، وعمق الصقيع، ويتم حسابه لكل مشروع على حدة. في التربة الحبيبية الجيدة، يُستخدم عادةً برغي أرضي بطول يتراوح بين 1.0 و1.5 متر؛ أما في الطين اللين، فيزداد عمق الغرس بشكل كبير.

نعم، في التربة المناسبة، ويكون ذلك أسرع بكثير. أما في الحالات التي لا تستطيع فيها التربة تحمل القسم المدفوع، فيُستخدم بدلاً من ذلك عمود خرساني أو دبوس مُحشو بالجص.

وعادةً ما يكون المقطع على شكل حرف C أو H، مثنيًّا حول محوره القوي، وموجهًا بحيث تؤثر حمل الرياح في الاتجاه القوي. وتُستخدم المقاطع الدائرية المجوفة عندما لا يكون اتجاه الحمل ثابتًا.

باستخدام سرج مثبت بمسامير أو مسمار عابر مباشر، حسب النظام المستخدم. يجب أن يكون الوصلة قادرة على مقاومة قوة الرفع وكذلك الحمل السفلية، لذا فإن استخدام مسمار واحد في فتحة مشقوقة لا يُعد كافياً.

تجلفنة بالغمس الساخن بسمك لا يقل عن 65 ميكرومتر لحوامل التثبيت الأرضية، واستخدام أنظمة طلاء من فئة C4–C5-M في المواقع الساحلية أو الصناعية. ويتم إصلاح الأطراف المقطوعة وخطوط اللحام بمركب غني بالزنك.

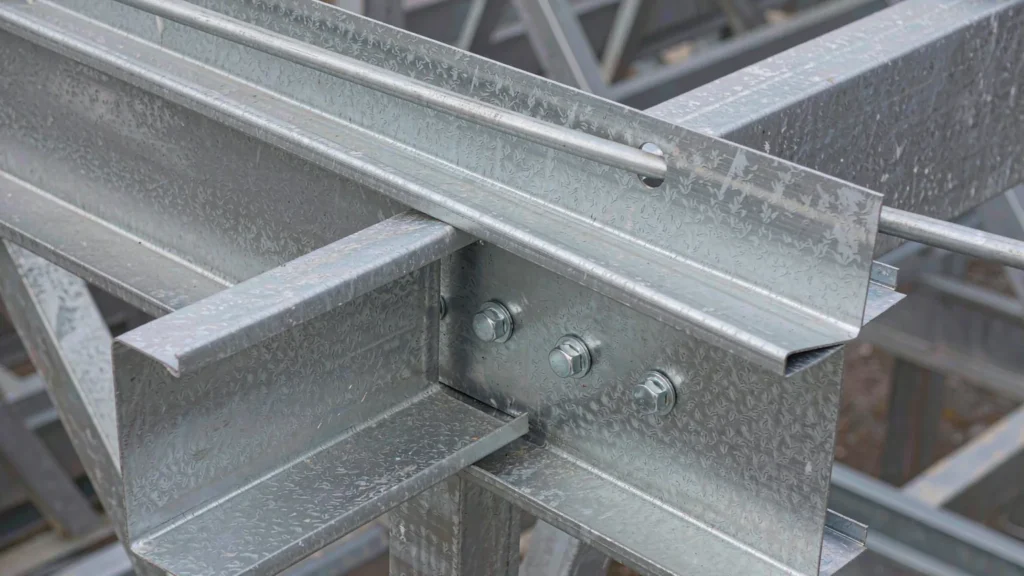
عوارض مجلفنة ذات مقطع على شكل حرف Z، متداخلة ومتراكبة فوق عارضة سقف، مع قضيب تثبيت يمر عبر الجزء المركزي

عوارض الألواح الكهروضوئية الشمسية

في الهيكل الشمسي، تُعد العوارض المتقاطعة هي العناصر التي تقع مباشرةً تحت الوحدات الشمسية أو صفائح السقف، وتمتد بين العوارض الخشبية أو الأعمدة. أما في مرائب السيارات، فإنها تحمل أيضًا ألواح السقف، مما يعني أنها تتحمل كلاً من حمل الألواح الشمسية وقوة الرفع الناتجة عن الرياح على المظلة — وهما حالتان من حالات الحمل تسحبان في اتجاهين متعاكسين ويجب التحقق من كلتيهما. وفي المباني، غالبًا ما تكون هذه العناصر هي العوارض السقفية نفسها، ولهذا السبب يتم تطوير تخطيط المصفوفة وتخطيط السقف معًا.

المواصفات الفنية

المعلمة المواصفات
القسم مقطع على شكل حرف Z أو C أو "القبعة"، مشكّل على البارد
السماكة 1.5–3.0 ملم (قيمة نموذجية)
المواد Q235B / Q355B، أو S350GD+Z
الطلاء الجلفنة بالغمس الساخن أو الطلاء المعدني AZ150
المسافات 0.8–1.5 م عادةً، لكل وحدة أو عرض لوح
الاتصال مثبت بمسامير على العارضة، أو مثبت بمسامير ذاتية الحفر
لفة تداخل متداخل عند الدعامات الداخلية
التصميم تم التحقق من الحمل السفلية وقوة الرفع الناتجة عن الرياح
التفاوت المسموح به طول القطع ± 2 مم
قياسي المعيار EN 1993-1-3 الخاص بالمقاطع المشكلة على البارد

الأبعاد والدرجات الموضحة تمثل النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد القيم النهائية في الرسومات التنفيذية المعتمدة قبل إحالتها إلى مرحلة الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
المقاطع المشكلة على البارد خفيفة الوزن ورخيصة الثمن تتميز الألواح الرقيقة بقدرة تحمل عالية لكل كيلوغرام، لكنها عرضة للانثناء الموضعي عند فتحات البراغي وللتلف أثناء المناولة.
تقوم «Uplift» بعكس سيناريو التصميم قد تتعرض العارضة التي تتحمل الحمل النزولي للفشل تحت تأثير القوة الرفعية إذا لم تكن مقيدة — فقضبان التثبيت أو العناصر المانعة تشكل جزءًا من النظام، وليست إضافات.
اللف حول الدعامات يوفر في استهلاك الفولاذ يؤدي تثبيت العوارض المتقاطعة على الدعامات الداخلية إلى تكوين عنصر هيكلي متواصل ويقلل من الانحراف، على أن يكون ذلك على حساب تشديد التفاوتات المسموح بها في طول التداخل.

الأسئلة الشائعة

ما الفرق بين العارضة الشمسية وعارضة السقف؟

وهو نفس العنصر من الناحية الوظيفية. وفي الهياكل الشمسية، يتم تثبيته عادةً مباشرةً تحت قضبان الوحدات أو لوح المظلة، لذا فإن المسافة بينه وبين الوحدات تُحدد بعرض الوحدة وليس بعرض لوح السقف.

لتثبيت حافة الضغط في حالة الرفع. فبدونها، قد تتعرض العارضة الخفيفة للالتواء والانحناء نحو الأعلى، على الرغم من أنها تتحمل الحمل الموجه نحو الأسفل دون مشكلة.

الجلفنة بالغمس الساخن أو ركيزة مطلية بطبقة معدنية (AZ150) مع حماية الحواف المقطوعة. وفي المواقع الساحلية، يتم زيادة سماكة الطلاء بدلاً من الاعتماد على الطلاء العادي.

يعتمد ذلك على المقطع وعامل التصميم عند نقطة الدعم، وعادةً ما يتراوح بين 10 و15% من طول الامتداد. فإذا كان طول التداخل قصيرًا جدًّا، فلن تتحقق الاستمرارية؛ أما إذا كان طويلًا جدًّا، فسيؤدي ذلك إلى إهدار المواد.

يمكنهم ذلك، لكن كل طرف مقطوع يحتاج إلى إصلاح الطلاء، كما يجب إزالة البرادة. ويُعد القطع المسبق وفقًا للمخطط أسرع، كما أنه يتجنب ترك أجزاء فولاذية مكشوفة في الهيكل.

شهادة التأهيل

تتمتع مشاريعكم بالحماية وفقًا لمعايير عالمية المستوى. بدءًا من شهادة CE (EN 1090) وصولاً إلى شهادة ISO 9001، فإن مؤهلاتنا ليست مجرد أوراق على الورق — بل هي واقع يومي صارم يُطبق فعليًّا في ورشة العمل لدينا.


AISCCEOTCلحام دولي
نظام إدارة الجودة ISO 9001

هل لديك رسومات أو قائمة كميات (BOQ) جاهزة؟

SynJect
مصنع SynJect
مصنع SynJect
مصنع SynJect
كونلون لو
مصنع SynJect
مصنع SynJect
مصنع SynJect
مصنع SynJect
مصنع SynJect

SynJect: الدقة. الدقة. اليقين.

تقدم شركة SYNJECT حلولاً شاملة للهياكل الفولاذية المصممة خصيصاً لسلسلة القيمة العالمية. بدءاً من المستثمرين الباحثين عن عائد على الاستثمار وصولاً إلى المهندسين الذين يطلبون الامتثال الدقيق للمعايير، فإننا نحول المخططات المعقدة إلى واقع ملموس ومتين — في الموعد المحدد ودون أي عقبات.

من المخطط إلى موقع البناء. بدون احتكاك.

الهندسة التفصيلية وإعداد الرسومات التنفيذيةالتجميع وتحسين استخدام الموادفحص المواد الخام عند الاستلامالقطع باستخدام الحاسب الآلي (CNC) وتجهيز الحوافتصويب تشوهات اللحامالاختبارات غير المتلفة (NDT)التركيب التجريبي ومحاذاة الورشةتحضير الأسطح والطلاء الوقائيقياس سماكة طبقة الطلاءالفحص النهائي للجودة وإصدار الشهاداتالتغليف الخاص بالتصدير والحماية اللوجستيةالتركيب الميداني وإدارة المواقع على الصعيد العالمي
المرحلة 01

الهندسة التفصيلية

باستخدام منصات BIM المتطورة مثل Tekla Structures، يتم تنفيذ النمذجة ثلاثية الأبعاد التفصيلية ورسومات الورشة بالتوافق التام مع معيار AISC 360 أو Eurocode 3 (EN 1993). يتم التحقق من تصاميم الوصلات بدقة، مع إنتاج رسومات التصنيع وفقًا لمعايير التفاوت المسموح بها في ISO 2768-m. كما يتم إجراء فحص شامل بنسبة 100% للكشف عن التضارب مع الأنظمة المعمارية الأساسية وأنظمة الهندسة الميكانيكية والكهربائية والصحية (MEP) لضمان عدم وجود أي تضارب هيكلي أثناء عملية التركيب الميداني.

المعيارAISC 360 / EN 1993
قيمة القياسالتفاوت المسموح به ±0.01 مم
المرحلة 02

التجميع وتحسين استخدام المواد

يتم تنفيذ تخطيطات التداخل الذكية باستخدام برامج متطورة مثل FastCAM/SigmaNEST وفقًا لمعايير الأبعاد EN 10029 / ASTM A6. ومع أخذ شق القطع (2 مم – 5 مم حسب سماكة الصفيحة) وهامش الانكماش الحراري في الاعتبار، يتجاوز معدل استغلال المواد الخام 92%. ويتم تتبع قصاصات القطع رقميًّا باستخدام الباركود لضمان إمكانية التتبع بنسبة 100% لتقرير اختبار المصنع (MTR).

المعيارEN 10029 / ASTM A6
قيمة القياسنسبة الاستخدام: 95%
المرحلة 03

فحص المواد الخام عند الاستلام

يجب أن تكون جميع أنواع الفولاذ الإنشائي (Q355B/C/D، ASTM A572 Gr.50، S355JR/J2) مصحوبة بتقارير اختبار المصنع (MTR) وفقًا للمعيار EN 10204 3.1. تقوم وحدة مراقبة الجودة عند الاستلام بإجراء فحوصات بصرية وفحوصات الأبعاد بنسبة 100% وفقًا لمعيار ASTM A6 / EN 10029، للتحقق من تفاوتات السماكة (الفئة A/B) وسلامة التصفيح الداخلي عن طريق الاختبار بالموجات فوق الصوتية (UT) وفقًا لمعيار ASTM A435. يتم التحقق العشوائي من التركيب الكيميائي والخصائص الميكانيكية من قبل مختبرات خارجية معتمدة.

المعيارEN 10204 3.1 / ASTM A435
قيمة القياسالفئة A/B و ASTM A435
المرحلة 04

القطع باستخدام الحاسب الآلي (CNC) وتجهيز الحواف

يتم تنفيذ تشكيل الألواح وقطع المكونات باستخدام معدات القطع بالأكسجين والوقود (CNC)، والبلازما عالية الدقة، والليزر الليفي بقدرة عدة كيلوواط. وتتوافق جودة سطح القطع بشكل صارم مع معيار EN ISO 9013 فيما يتعلق بالعموديّة وخشونة السطح بمقدار ±2.5°، مع تفاوت في النطاق 3/4. تقوم آلات الشطف متعددة المحاور التي تعمل بنظام التحكم الرقمي (CNC) بتنفيذ زوايا الشطف التحضيرية للحام ضمن نطاق ±2.5° وأبعاد سطح الجذر ضمن نطاق ±1.0 مم.

المعيارEN ISO 9013
قيمة القياسRa ≤ 12.5 ميكرومتر
المرحلة 05

تصويب تشوهات اللحام

يتم تنفيذ أعمال اللحام حصريًّا بواسطة عمال لحام معتمدين وفقًا لمعيار AWS D1.1 أو EN ISO 9606، باستخدام «مواصفات إجراءات اللحام» (WPS) المؤهلة والمدعومة بـ«سجلات تأهيل الإجراءات» (PQR) وفقًا لمعيار AWS D1.1 / ISO 15614. ويُستخدم اللحام بالقوس المغمور (SAW) واللحام بالقوس ذي القلب المنصهر (FCAW) بشكل رئيسي في اللحامات ذات الاختراق الكامل للمفصل (CJP) واللحامات الزاوية. ويتم التحكم في مدخلات الحرارة بشكل صارم، مما يضمن تحقيق مستويات جودة اللحام التي تتوافق مع مستوى الجودة B وفقًا لمعيار ISO 5817 أو معايير AWS D1.1.

المعيارAWS D1.1 / EN ISO 9606
قيمة القياسISO 5817 المستوى ب
المرحلة 06

الاختبارات غير المتلفة (NDT)

يتم تصحيح الانحراف الزاوي والانحناء والانحراف الجانبي بعد اللحام باستخدام آلات تقويم الحواف الهيدروليكية الآلية وعملية التقويم الحراري باللهب الخاضعة للتحكم. يتم الحفاظ بدقة على درجات حرارة التسخين للفولاذ عالي القوة منخفض السبائك (HSLA) في نطاق يتراوح بين 600℃ و650℃ (تبريد هوائي، بدون تبريد مائي) لمنع تدهور البنية المجهرية. تتوافق تفاوتات الاستقامة بعد عملية التقويم مع ±3 مم، بما يتوافق مع معيار EN 1090-2، فئة التنفيذ 2 (EXC2) ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC).

المعيارEN 1090-2 EXC2 / COSP وفقًا لمعايير AISC
قيمة القياسالتفاوتات المسموح بها ±3 مم
المرحلة 07

التركيب التجريبي ومحاذاة الورشة

يتم تنفيذ بروتوكولات الفحص غير التدميري (NDT) بواسطة موظفين معتمدين وفقًا لمعيار ISO 9712 / ASNT المستوى الثاني. تخضع 100% من اللحامات الحرجة ذات الاختراق الكامل للمفاصل (CJP) للاختبار بالموجات فوق الصوتية (UT وفقًا لمعيار ISO 17640 / ASTM E164) أو الاختبار بالجسيمات المغناطيسية (MT وفقًا لمعيار ISO 17638 / ASTM E709). يُطبق الاختبار الإشعاعي (RT) حسب الطلب على المقاطع الثقيلة. ويتوافق قبول اللحامات بشكل صارم مع معايير مستوى القبول 1 وفقًا لمعيار ISO 11666 أو معايير AWS D1.1.

المعيارISO 11666 المستوى 1 / AWS D1.1
قيمة القياس100% UT
المرحلة 08

تحضير الأسطح والطلاء الوقائي

تخضع الأشكال الهندسية المعقدة، والدعامات ذات الامتداد الطويل، والهياكل الثقيلة لتجربة تجميع مادي بنسبة 1:1 أو تجميع افتراضي باستخدام المسح الليزري ثلاثي الأبعاد عالي الدقة وفقًا لمتطلبات المواصفة القياسية EN 1090-2/AISC. يتم التحقق من محاذاة فتحات البراغي (معدل نجاح ≥ 95% للبراغي عالية القوة)، كما يتم التحقق من الأبعاد الحرجة (الامتداد، الانحناء، المحاذاة المكانية ثلاثية الأبعاد) ضمن حدود تفاوت ضيقة (±2.0 مم) للتخلص من مخاطر التثبيت في موقع العمل.

المعيارAISC / EN 1090-2
قيمة القياسالتفاوت المسموح به ±2.0 مم
المرحلة 09

قياس سماكة طبقة الطلاء

تخضع العناصر الهيكلية لعملية السفع بالخردق الآلية لتحقيق درجة نظافة وفقًا لمعايير SSPC-SP10 / NACE رقم 2 / ISO 8501-1 Sa 2.5، مع مظهر سطحي (عمق التثبيت) يتراوح بين 45 و75 ميكرومتر. يتم تطبيق طلاءات واقية عالية الأداء باستخدام تقنية الرش بدون هواء وفقًا لمعيار ISO 12944 (للبيئات المسببة للتآكل من C3 إلى CX)، وتشمل طبقات أولية من الإيبوكسي الغني بالزنك غير العضوي/العضوي، وطبقات وسيطة من أكسيد الحديد الميكاسي الإيبوكسي، وطبقات نهائية من البولي يوريثان/الفلووروكربون. يتم التحقق من سماكة الطبقة الجافة (DFT) باستخدام مقاييس مغناطيسية معايرة مع الالتزام الصارم بقاعدة 90/10.

المعيارISO 8501-1 Sa 2.5 / ISO 12944
قيمة القياس45 - 75 ميكرومتر
المرحلة العاشرة

الفحص النهائي للجودة وإصدار الشهادات

تقوم وحدة مراقبة الجودة النهائية (FQC) بإجراء تدقيق شامل ومتكامل، يتضمن فحص المظهر الجمالي للطلاء (عدم وجود تسربات أو ثقوب دقيقة أو ترهلات)، والهندسة الحرجة، ومسافات تباعد فتحات البراغي، وإمكانية تتبع علامات المكونات الموضوعة بالليزر أو بالاستنسل. يتم إعداد «تقرير بيانات التصنيع» (MDR) الكامل — الذي يشمل تقارير مراقبة التصنيع (MTRs)، وسجلات الاختبارات غير التدميرية (NDT)، وسجلات فحص الطلاء، وشهادات المطابقة — لدعم علامة CE (DoP بموجب المعيار EN 1090) والقبول النهائي من قبل AISC.

المعيارEN 1090 / AISC
قيمة القياسالإصدار النهائي لـ QA/QC
المرحلة 11

التغليف الخاص بالتصدير والحماية اللوجستية

تم تصميم التغليف الوقائي خصيصًا للشحن البحري في حاويات (40HQ/OT/FR) والشحن العام في ظل ظروف النقل البحري القاسية. يتم تجميع العناصر الهيكلية على منصات فولاذية شديدة التحمل باستخدام أشرطة فولاذية عالية الشد. يتم تغليف الوصلات المصنعة آليًّا وأسطح التلامس بفيلم VCI المضاد للتآكل، وحشوة رغوية من مادة EPE، ووسائد مطاطية ثقيلة. تتوافق جميع مواد التعبئة الخشبية تمامًا مع معايير الصحة النباتية ISPM 15 وقواعد المنظمة البحرية الدولية (IMO) الخاصة بتخزين البضائع وتثبيتها (CSS).

المعيارISPM 15 / نظام التحكم في المخاطر (CSS) التابع للمنظمة البحرية الدولية (IMO)
قيمة القياس40HQ/OT/FR
المرحلة 12

التركيب الميداني وإدارة المواقع على الصعيد العالمي

نقدم خدمات الإشراف الدولي على تركيب المنشآت وخدمات البناء المتكاملة (EPCM) وفقًا لبروتوكولات السلامة OSHA 1926، ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC)، ومعايير التركيب EN 1090-2. تستخدم الفرق الميدانية، بقيادة مهندسي الصحة والسلامة والبيئة (HSE) وضمان الجودة ومراقبة الجودة (QA/QC) متعددي اللغات، محطات قياس شاملة عالية الدقة للحفاظ على استقامة الهيكل ضمن حدود H/1000 (بحد أقصى ≤25 مم). يتم تنفيذ عمليات ربط البراغي الهيكلية عالية القوة باستخدام مفاتيح ربط معايرة أو طرق «تدوير الصامولة» مع توثيق تدقيق عزم الدوران بنسبة 100%.

المعيارOSHA 1926 /EN 1090-2
قيمة القياس≤ H/1000

احصل على قائمة الأعمال المطلوبة وخطة التكاليف على مدار 24 ساعة

اكتشف مقدار ما يمكنك توفيره من حمولة الصلب والشحن البحري قبل بدء عملية التصنيع

8–15%

تخفيض وزن الفولاذ

1:1 تعمل النمذجة ثلاثية الأبعاد باستخدام برنامج Tekla على تحسين نسب العوارض والأعمدة للتخلص من التكاليف الزائدة للمواد.

0.0 ملم

التحقق من الكود الخالي من التضارب

تم التحقق من مطابقتها لمعيار EN 1090 والأحمال المحلية الناتجة عن الرياح والزلازل.

100%

مراجعة من مهندس إلى مهندس

تم التحقق من صحة هذه المعلومات من قِبل كبار مهندسينا — لا مكالمات مبيعاتية مزعجة على الإطلاق، بل بيانات قابلة للتطبيق وأسعار المصنع فقط.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

مكتب الهندسة والاستفسارات

المهندسون الرئيسيون عبر الإنترنت

الرسومات
الرسومات

🔒 خصوصية وأمان بنسبة 100٪، بدون رسائل غير مرغوب فيها










