
Componentes estruturais

Trilho solar de alumínio com ranhura tipo C, braçadeiras intermediárias, parafusos de aço inoxidável e um parafuso helicoidal de fixação ao solo

Cada componente aqui existe para transferir a carga da estrutura do módulo para a estrutura do edifício. O vão do trilho é determinado pelo espaçamento das terças, o tipo de braçadeira pelo perfil da chapa e o sistema anticorrosão pela exposição do telhado — esses quatro elementos são especificados em conjunto, e não separadamente.

O caminho da carga do módulo até a terça

Traves, grampos, postes e terças

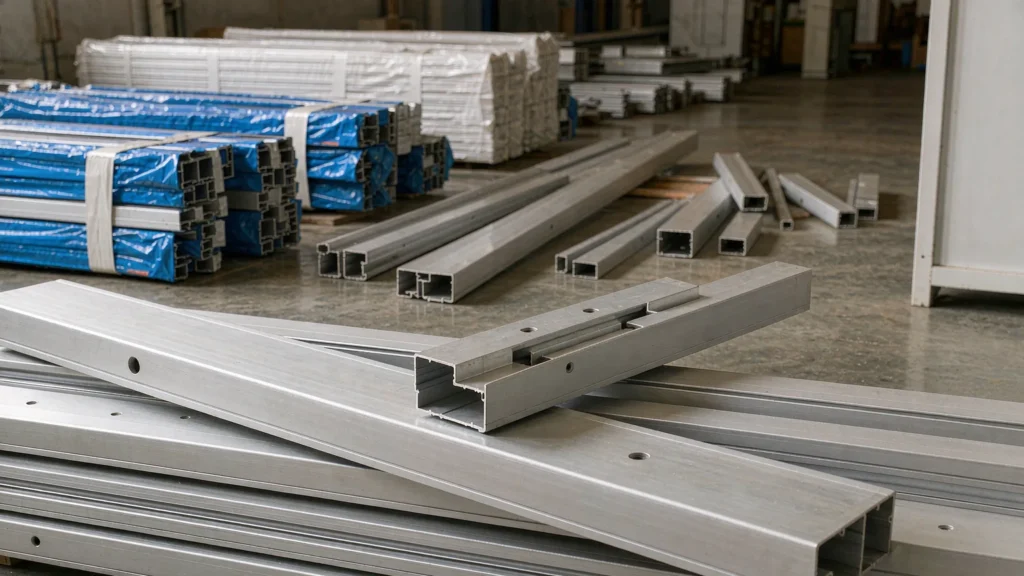
Trilhos de montagem para painéis solares de alumínio extrudado com seções de perfil em C e uma barra de emenda interna na junção

Trilhos

Os trilhos são os elementos horizontais que suportam os módulos e transferem sua carga para os postes ou grampos de telhado. O alumínio é o material padrão, pois não requer pintura e é leve para manuseio; o aço galvanizado é utilizado quando os vãos ou as cargas excedem o que um perfil de alumínio pode suportar de forma econômica. A seção do trilho e o espaçamento de fixação formam um conjunto combinado — alterar um sem o outro invalida a tabela de cargas. O vão do trilho é determinado pelo espaçamento das terças do telhado ao qual ele se destina, razão pela qual os dois são especificados em conjunto.

Especificações técnicas

Parâmetro Especificações
Material Alumínio AL6005-T5 ou aço galvanizado Q235B/Q355B
Perfil Seção em C, seção em chapéu ou extrusão exclusiva
Comprimento Até 6,0 m no padrão, cortado de acordo com o projeto
Emenda Barra de emenda interna ou sobreposição, conforme dados do fabricante
Reparo Fixado ao poste ou à braçadeira com parafusos de aço inoxidável
Capacidade de carga De acordo com a tabela de vãos; o vão e o espaçamento entre fixações estão interligados
Corrosão Alumínio anodizado; aço galvanizado por imersão a quente ≥ 65 μm
Tolerância Comprimento do corte ± 2 mm, posição do furo ± 1 mm
Embalagem Agrupados por matriz e linha
Padrão EN 1999-1-1 para alumínio, EN 1993 para aço

As dimensões e classes indicadas correspondem à linha de produtos que fabricamos rotineiramente. Os valores finais são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
O alumínio não requer manutenção O alumínio anodizado não enferruja e não precisa ser repintado, o que é importante em um telhado onde o acesso para manutenção é difícil e caro.
Trilhos de aço em trechos com vãos longos O aço galvanizado suporta maior carga por seção e custa menos por metro, em contrapartida ao peso e à necessidade de cuidados com o revestimento nas extremidades cortadas.
As tabelas de intervalos não são intercambiáveis A capacidade publicada pressupõe um espaçamento específico entre os fixadores e um determinado tipo de grampo. A combinação de componentes de sistemas diferentes invalida a validade da tabela.

Perguntas frequentes

Trilhos de alumínio ou de aço?

Alumínio para a maioria das estruturas de montagem em telhado e no solo — mais leve, sem necessidade de manutenção do revestimento e adequado para vãos normais. Aço nos casos em que o vão do trilho ou a carga de neve excedam os valores indicados na tabela do alumínio, ou quando o mercado local exigir aço galvanizado.

A partir da tabela de cargas do perfil, que depende do espaçamento entre as fixações e do tipo de braçadeira — não se trata de um único valor. Fornecemos a tabela juntamente com o projeto, para que ambos estejam em consonância.

É possível, mas as extremidades cortadas do aço galvanizado precisam de um revestimento de reparo, e as limalhas de alumínio devem ser removidas do telhado. Trilhos pré-cortados e etiquetados são mais rápidos e evitam ambos os problemas.

Com uma barra de emenda interna ou uma sobreposição projetada, conforme os dados do sistema. Uma junta de topo com uma placa na parte externa não é equivalente e determinará a capacidade.

Trilhos longos de alumínio se expandem de forma mensurável. O sistema utiliza fixações com ranhuras ou fixas mais flutuantes, de modo que o trilho possa se mover sem exercer carga sobre as braçadeiras.

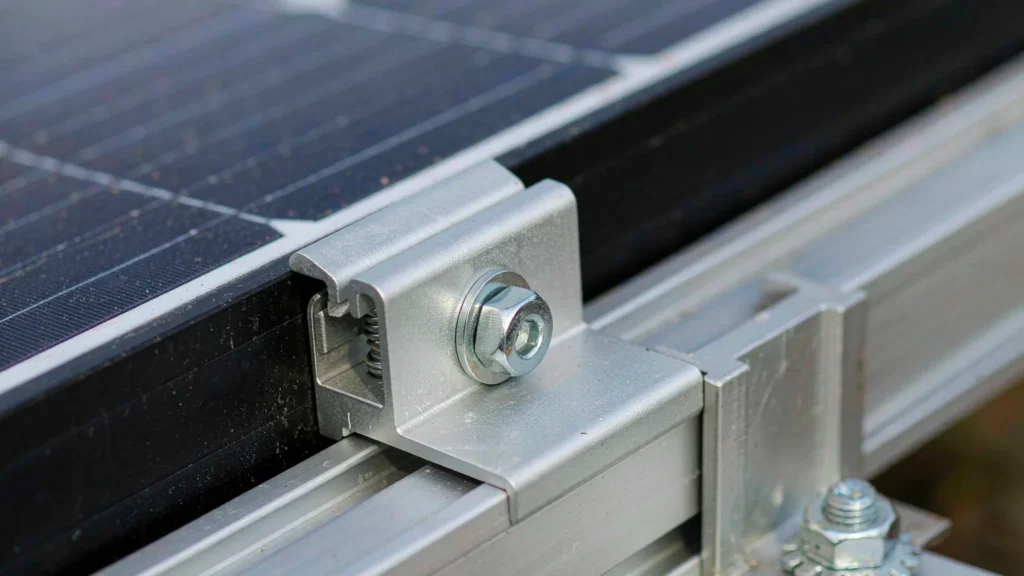
Braçadeiras intermediárias e finais de alumínio anodizado com parafusos de aço inoxidável que fixam as estruturas dos módulos em um trilho de montagem

Grampos

As braçadeiras são a parte mais pequena e mais crítica de um sistema de montagem. Uma braçadeira intermediária fixa dois módulos adjacentes, uma braçadeira de extremidade fixa um módulo contra o trilho e uma braçadeira de junção prende uma junção vertical sem a necessidade de perfuração. Todas as três suportam a mesma força de elevação do vento que o restante da estrutura, por meio de uma área de contato medida em centímetros quadrados. A braçadeira é o ponto onde o painel solar se encontra com a envolvente do edifício; portanto, seu tipo deve seguir o perfil da chapa do telhado, e não uma preferência de catálogo.

Especificações técnicas

Parâmetro Especificações
Tipos Braçadeira intermediária, braçadeira de extremidade, braçadeira para junção vertical, braçadeira de suspensão
Material Corpo em alumínio AL6005-T5, parafusos em aço inoxidável A2-70
Gama de estruturas de módulos 30–50 mm (valor típico), confirmado por módulo
Linha de grampos para costura Largura da junta: normalmente entre 20 e 40 mm
Capacidade de extração De acordo com os dados de testes do fabricante, verificados no projeto
Elemento de fixação Aço inoxidável M8, com porca de flange serrilhada
Corrosão Corpo anodizado, parafusos e porcas de aço inoxidável, arruelas isolantes onde necessário
Torque Valor de torque especificado indicado no desenho
Compatibilidade Módulos com moldura e sem moldura
Padrão EN 1999-1-1, verificação da força de elevação do vento no projeto

As dimensões e classes indicadas correspondem à linha de produtos que fabricamos rotineiramente. Os valores finais são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Uma braçadeira, dois módulos As braçadeiras centrais reduzem pela metade o número de peças em comparação com as fixações individuais, o que agiliza significativamente a instalação em um grande conjunto.
As braçadeiras para juntas evitam totalmente danos ao telhado A ausência de orifícios significa que não há detalhes de impermeabilização que possam falhar — a principal causa de reclamações por vazamentos em sistemas fotovoltaicos instalados em telhados.
O torque é uma especificação, não um hábito As braçadeiras com torque insuficiente escorregam sob a força de elevação; as braçadeiras com torque excessivo esmagam a estrutura do módulo. O valor consta no desenho e deve ser verificado com uma chave de torque.

Perguntas frequentes

Qual é a diferença entre uma braçadeira intermediária e uma braçadeira de extremidade?

Uma braçadeira intermediária une dois módulos adjacentes e os mantém fixos. Uma braçadeira de extremidade mantém a borda externa do último módulo encostada no trilho. O uso de uma braçadeira intermediária na borda do conjunto deixa o módulo externo sem fixação em um dos lados.

Depende da espessura da moldura e da largura da aba. Envie a ficha técnica do módulo e confirmaremos a faixa de fixação; os módulos sem moldura requerem um tipo de fixação totalmente diferente.

Não. O perfil da junção, sua largura e a forma como ela é fixada à terça determinam a capacidade de resistência ao arrancamento. Uma braçadeira adequada para a junção de um fabricante pode não se encaixar na de outro.

O valor especificado para a braçadeira e o fixador, normalmente na faixa de 15 a 20 N·m para parafusos M8 de aço inoxidável. Esse valor está indicado no desenho de instalação e deve ser verificado diariamente em uma amostra.

Isso porque a braçadeira fica exposta às mesmas condições climáticas que o telhado por 25 anos. Parafusos galvanizados em uma braçadeira de alumínio criam um par galvânico e sofrem corrosão na rosca, que é onde a carga é suportada.

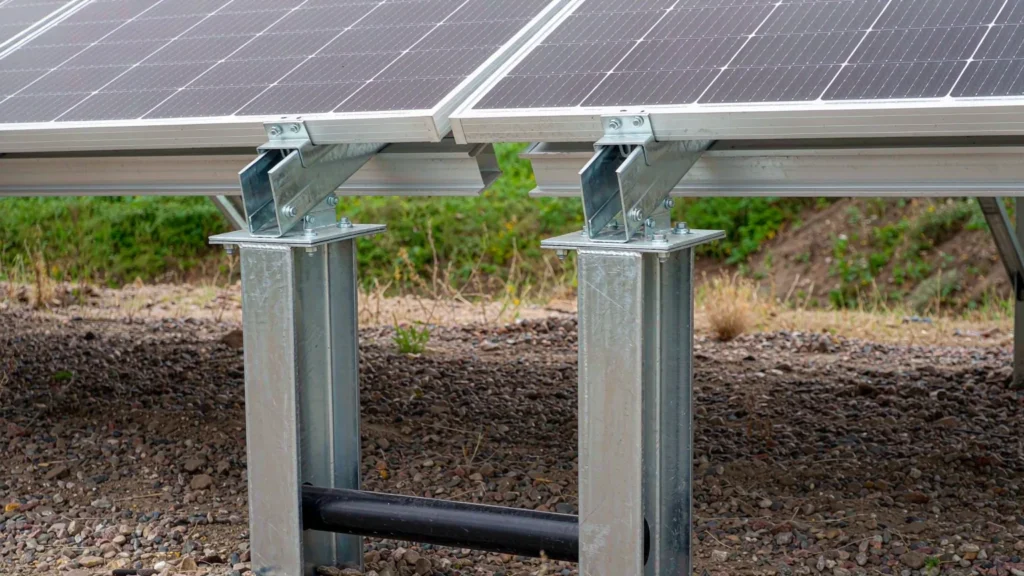
Postes de montagem solar galvanizados em perfil C, com placas de cobertura aparafusadas e suportes de inclinação que sustentam os trilhos

Postagens

Os postes são os elementos verticais que sustentam o painel, desde os trilhos até a fundação. Em uma instalação no solo, eles são o elemento único mais longo e o mais exposto à flexão causada pelo vento; em um telhado, são pernas curtas que definem a inclinação. A escolha da seção é determinada pelo comprimento do cantiléver e pela força de elevação, e não pelo tamanho do módulo. A altura e a seção do poste são definidas pela geometria do painel solar e pelas condições de vento, e não pelo tamanho do módulo.

Especificações técnicas

Parâmetro Especificações
Seção Seção em C, seção em H ou seção oca circular
Altura 0,8–2,5 m acima do solo (normalmente)
Material Q235B / Q355B, galvanizado por imersão a quente
Revestimento Galvanização por imersão a quente ≥ 65 μm, ou ISO 12944 C4–C5-M
Conexão da base Parafuso de fixação no solo, estaca cravada, fundida ou com placa de base
Conexão da cabeça Suporte de trilho aparafusado ou fixação direta no trilho
Projeto eólico Verificação do cantiléver de acordo com a norma ASCE 7 / EN 1991-1-4
Tolerância Verticalidade ± 0,5°, espaçamento ± 10 mm
Embalagem Agrupados por fileira, com marcação de comprimento
Montagem Cravejados ou aparafusados, sem concreto quando o solo permitir

As dimensões e classes indicadas correspondem à linha de produtos que fabricamos rotineiramente. Os valores finais são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Seção determinada pelo cantiléver, e não pelo tamanho do módulo O poste se deforma como um cantiléver; portanto, sua capacidade depende do cubo da altura exposta. Um conjunto mais alto requer um poste desproporcionalmente maior.
Os postes cravados são instalados rapidamente A ausência de cura do concreto significa que um painel pode ser colocado em operação dias antes; a desvantagem é a dependência das condições do solo, que precisam ser conhecidas antes do pedido.
A tolerância à verticalidade é mais importante do que parece Um poste com desvio vertical de meio grau ao longo de dois metros desloca o trilho em 17 mm, o que é suficiente para impedir que as braçadeiras do módulo fiquem alinhadas na extremidade da fileira.

Perguntas frequentes

Qual deve ser a profundidade dos postes?

Isso depende do solo, do levantamento do solo e da profundidade de congelamento, e é calculado caso a caso. Em solo granular de boa qualidade, é comum usar um parafuso de solo de 1,0 a 1,5 m; em argila macia, a profundidade de penetração aumenta substancialmente.

Sim, em solo adequado, e é muito mais rápido. Nos casos em que o solo não suporta uma seção cravada, utiliza-se, em vez disso, um pilar de concreto ou um pino injetado com argamassa.

Normalmente, trata-se de um perfil em C ou H curvado em torno de seu eixo de maior resistência, orientado de forma que a carga do vento atue na direção de maior resistência. Os perfis ocos circulares são utilizados quando a direção da carga não é fixa.

Com uma base aparafusada ou um parafuso de passagem direta, dependendo do sistema. A conexão deve ser capaz de resistir tanto à força de elevação quanto à carga descendente; portanto, um único parafuso em um orifício com ranhura não é adequado.

Galvanização por imersão a quente com espessura mínima de 65 μm para suportes de fixação no solo e sistemas de pintura C4–C5-M em locais costeiros ou industriais. As extremidades cortadas e as soldas são reparadas com composto rico em zinco.

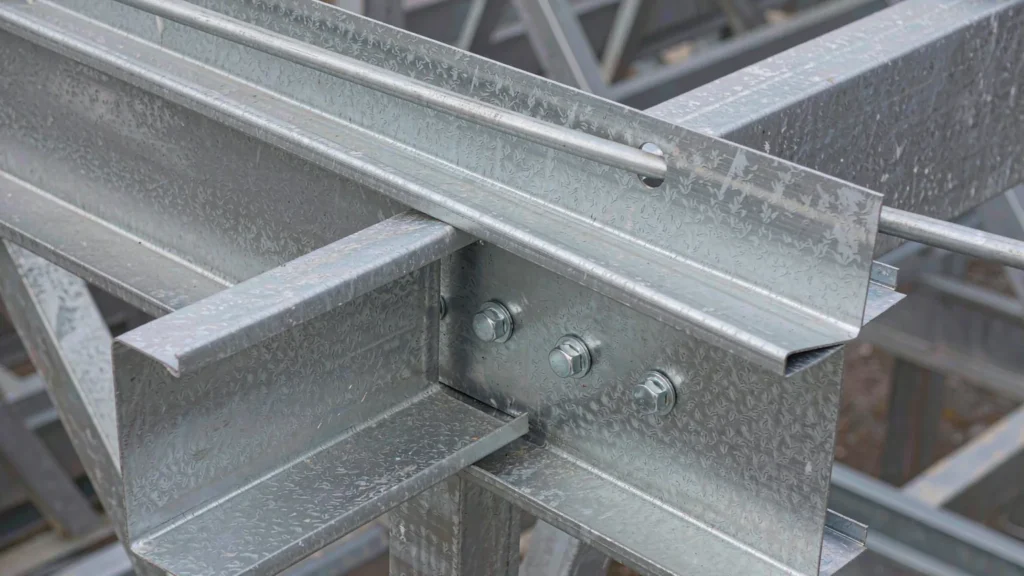
Pernilhões galvanizados com perfil em Z, encaixados e sobrepostos sobre uma viga, com uma haste de sustentação passando pela alma

Tiras para painéis solares fotovoltaicos

Em uma estrutura solar, as terças são os elementos que ficam diretamente abaixo dos módulos ou da chapa do telhado, estendendo-se entre as vigas ou os pilares. Em uma garagem coberta, elas também suportam a chapa do telhado, o que significa que suportam tanto a carga dos módulos quanto a força de elevação do vento sobre a cobertura — dois casos de carga que atuam em direções opostas e que devem ser verificados. Em um edifício, esses elementos costumam ser as próprias terças do telhado, razão pela qual o layout do painel solar e o layout do telhado são projetados em conjunto.

Especificações técnicas

Parâmetro Especificações
Seção Perfil em Z, C ou em forma de chapéu, moldado a frio
Espessura 1,5–3,0 mm (valor típico)
Material Q235B / Q355B ou S350GD+Z
Revestimento Galvanização por imersão a quente ou revestimento metálico AZ150
Espaçamento 0,8–1,5 m, normalmente, por módulo ou largura da chapa
Conexão Aparafusado à viga ou fixado com parafuso autoperfurante
Volta Sobreposição encaixada nos suportes internos
Design Verificado quanto à carga descendente e à força de elevação do vento
Tolerância Comprimento do corte ± 2 mm
Padrão EN 1993-1-3 para perfis moldados a frio

As dimensões e classes indicadas correspondem à linha de produtos que fabricamos rotineiramente. Os valores finais são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Os perfis moldados a frio são leves e baratos As chapas finas suportam uma carga elevada por quilograma, mas são sensíveis à deformação local nos orifícios dos parafusos e a danos durante o manuseio.
O Uplift inverte o cenário de projeto A terça que suporta carga descendente pode falhar sob ação de força ascendente se não for contida — as barras de contenção ou os blocos de apoio fazem parte do sistema, não são um complemento.
A solda por encaixe nos suportes economiza aço O encaixe das terças nos apoios internos cria um elemento contínuo e reduz a deflexão, em troca de tolerâncias mais restritas quanto ao comprimento da sobreposição.

Perguntas frequentes

Qual é a diferença entre uma terça solar e uma terça de telhado?

Funcionalmente, trata-se do mesmo elemento. Em uma estrutura solar, ele geralmente fica posicionado diretamente sob os trilhos dos módulos ou sob a chapa da cobertura, de modo que o espaçamento é determinado pela largura do módulo, e não pela chapa do telhado.

Para conter a flange de compressão no caso de esforço de elevação. Sem elas, uma terça leve pode torcer-se e entortar-se para cima, mesmo que se mantenha intacta sob carga descendente.

Galvanização por imersão a quente ou substrato com revestimento metálico (AZ150) com bordas de corte protegidas. Em locais costeiros, aumenta-se a espessura do revestimento, em vez de se recorrer à pintura.

De acordo com a seção transversal e o momento de projeto no apoio, normalmente 10 a 15% do vão. Se for muito curto, a sobreposição não proporciona continuidade; se for muito longo, há desperdício de material.

É possível, mas cada extremidade cortada precisa ter o revestimento reparado, e as limalhas devem ser removidas. O pré-corte de acordo com o projeto é mais rápido e evita que fique aço exposto na estrutura.

Certificado de Qualificação

Seus projetos são protegidos por normas de nível internacional. Da certificação CE (EN 1090) à ISO 9001, nossas certificações não são apenas papel — elas são a realidade rigorosa do nosso dia a dia na fábrica.


AISCCEOTCSoldador Internacional
Sistema de Gestão da Qualidade ISO 9001

Já tem os desenhos ou a lista de quantidades (BOQ) prontos?

SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Kunlun Lu
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect

SynJect: Escala. Precisão. Certeza.

A SYNJECT oferece soluções abrangentes de estruturas metálicas concebidas para a cadeia de valor global. Desde investidores que procuram retorno do investimento até engenheiros que exigem conformidade rigorosa, transformamos projetos complexos em realidades sólidas — dentro do prazo e sem complicações.

Da planta ao canteiro de obras. Fricção zero.

Engenharia detalhada e elaboração de desenhos de oficinaOrganização de peças e otimização de materiaisInspeção de entrada de matérias-primasCorte CNC e preparação de bordasEndireitamento de deformações causadas pela soldagemEnsaios Não Destrutivos (NDT)Montagem de teste e alinhamento na oficinaPreparação da superfície e revestimento protetorMedir a espessura da camada de tintaInspeção Final de Qualidade e CertificaçãoEmbalagem para exportação e proteção logísticaMontagem em campo e gerenciamento de obras em nível global
Etapa 01

Engenharia de detalhe

Utilizando plataformas BIM avançadas, como o Tekla Structures, a modelagem 3D detalhada e os desenhos de oficina são executados em estrita conformidade com a norma AISC 360 ou o Eurocódigo 3 (EN 1993). Os projetos de conexões são rigorosamente verificados, com desenhos de fabricação gerados de acordo com as normas de tolerância da ISO 2768-m. É realizada uma detecção de conflitos de 100% com os principais sistemas arquitetônicos e de MEP para garantir a ausência total de conflitos estruturais durante a montagem em campo.

NORMAAISC 360 / EN 1993
VALOR DA MÉTRICATolerância ±0,01 mm
Etapa 02

Organização de peças e otimização de materiais

Os layouts de encaixe inteligente são realizados com o uso de softwares avançados, como o FastCAM/SigmaNEST, em conformidade com as normas dimensionais EN 10029 / ASTM A6. Levando em conta a largura do corte (2 mm a 5 mm, dependendo da espessura da chapa) e as margens para contração térmica, a aproveitamento da matéria-prima ultrapassa 92%. As sobras são rastreadas digitalmente por meio de códigos de barras para garantir 100% de rastreabilidade do relatório de ensaio da usinagem (MTR).

NORMAEN 10029 / ASTM A6
VALOR DA MÉTRICATaxa de utilização: 95%
Etapa 03

Inspeção de entrada de matérias-primas

Todo o aço estrutural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) deve ser acompanhado de Relatórios de Ensaio de Fábrica (MTR) conforme a norma EN 10204 3.1. O controle de qualidade na recepção realiza inspeções dimensionais e visuais a 100% de acordo com a norma ASTM A6 / EN 10029, verificando as tolerâncias de espessura (Classe A/B) e a integridade da laminação interna por meio de ensaios ultrassônicos (UT) conforme a norma ASTM A435. A composição química e as propriedades mecânicas são verificadas pontualmente por laboratórios terceirizados credenciados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DA MÉTRICAClasse A/B e ASTM A435
Etapa 04

Corte CNC e preparação de bordas

O perfilamento de chapas e o corte de componentes são realizados por meio de equipamentos CNC de oxicorte, plasma de alta definição e laser de fibra de vários kW. A qualidade da superfície de corte está em estrita conformidade com a norma EN ISO 9013 quanto à perpendicularidade e à rugosidade superficial de ±2,5°, com tolerância de 3/4. Máquinas de chanfradura CNC multieixos realizam ângulos de chanfradura para preparação de solda dentro de ±2,5° e dimensões da face da raiz dentro de ±1,0 mm.

NORMAEN ISO 9013
VALOR DA MÉTRICARa ≤ 12,5 μm
Etapa 05

Endireitamento de deformações causadas pela soldagem

A soldagem é realizada exclusivamente por soldadores certificados pela AWS D1.1 ou pela EN ISO 9606, utilizando Especificações de Procedimentos de Soldagem (WPS) qualificadas, respaldadas por Registros de Qualificação de Procedimentos (PQR) de acordo com a AWS D1.1 / ISO 15614. A soldagem por arco submerso (SAW) e a soldagem por arco com eletrodo com núcleo fundente (FCAW) predominam nas soldas de penetração completa (CJP) e nas soldas em ângulo. A entrada de calor é rigorosamente controlada, alcançando níveis de qualidade de solda em conformidade com o Nível de Qualidade B da ISO 5817 ou com as normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DA MÉTRICAISO 5817 Nível B
Etapa 06

Ensaios Não Destrutivos (NDT)

A distorção angular pós-soldagem, a curvatura e a inclinação são corrigidas por meio de endireitadores hidráulicos automatizados de flanges e endireitamento térmico controlado por chama. As temperaturas de aquecimento para aços de alta resistência e baixa liga (HSLA) são rigorosamente mantidas entre 600 ℃ e 650 ℃ (resfriamento a ar, sem têmpera com água) para evitar a degradação da microestrutura. As tolerâncias de retidão pós-endireitamento atendem a ±3 mm, em conformidade com a Norma EN 1090-2, Classe de Execução 2 (EXC2), e as normas COSP da AISC.

NORMAEN 1090-2 EXC2 / COSP da AISC
VALOR DA MÉTRICATolerâncias de ±3 mm
Etapa 07

Montagem de teste e alinhamento na oficina

Os protocolos de NDT são executados por pessoal de NDT certificado pela ISO 9712 / ASNT Nível II. 100% das soldas críticas de penetração completa da junta (CJP) são submetidas a ensaios ultrassônicos (UT, conforme ISO 17640 / ASTM E164) ou a ensaios por partículas magnéticas (MT, conforme ISO 17638 / ASTM E709). O Ensaio Radiográfico (RT) é aplicado conforme solicitado para seções pesadas. A aceitação das soldas está em estrita conformidade com o Nível de Aceitação 1 da ISO 11666 ou com os critérios da AWS D1.1.

NORMAISO 11666 Nível 1 / AWS D1.1
VALOR DA MÉTRICA100% UT
Etapa 08

Preparação da superfície e revestimento protetor

Geometrias complexas, treliças de grande vão e estruturas pesadas passam por uma montagem experimental física em escala 1:1 ou por uma montagem virtual por digitalização a laser 3D de alta precisão, de acordo com os requisitos da norma EN 1090-2/AISC. O alinhamento dos furos dos parafusos é verificado (taxa de aprovação ≥ 95% para parafusos de alta resistência), e as dimensões críticas (vão, curvatura, alinhamento espacial 3D) são verificadas dentro de limites de tolerância rigorosos (±2,0 mm) para eliminar riscos de ajuste no canteiro de obras.

NORMAAISC / EN 1090-2
VALOR DA MÉTRICATolerância ±2,0 mm
Etapa 09

Medir a espessura da camada de tinta

Os elementos estruturais são submetidos a jateamento automatizado para atingir o grau de limpeza SSPC-SP10 / NACE nº 2 / ISO 8501-1 Sa 2,5, com um perfil de superfície (profundidade de ancoragem) de 45–75 μm. Revestimentos protetores de alto desempenho são aplicados por meio da tecnologia de pulverização sem ar, em conformidade com a norma ISO 12944 (ambientes corrosivos C3 a CX), incluindo primers epóxi inorgânicos/orgânicos ricos em zinco, camadas intermediárias de óxido de ferro micáceo epóxi e camadas finais de poliuretano/fluorocarbono. A espessura da película seca (DFT) é verificada por meio de medidores magnéticos calibrados, seguindo rigorosamente a regra 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DA MÉTRICA45 a 75 μm
Etapa 10

Inspeção Final de Qualidade e Certificação

O Controle de Qualidade Final (FQC) realiza uma auditoria abrangente e holística, inspecionando a estética da pintura (ausência de escorridos, poros e flacidez), a geometria crítica, os espaçamentos dos furos de parafusos e a rastreabilidade das marcações dos componentes feitas a laser ou com estêncil. Um Relatório Completo de Dados de Fabricação (MDR) — compreendendo MTRs, registros de ensaios não destrutivos (NDT), registros de inspeção de revestimento e Certificados de Conformidade — é compilado para dar suporte à Marcação CE (Declaração de Conformidade, DoP, conforme a norma EN 1090) e à aceitação final da AISC.

NORMAEN 1090 / AISC
VALOR DA MÉTRICALiberação Final de QA/QC
Etapa 11

Embalagem para exportação e proteção logística

A embalagem de proteção é projetada para o transporte marítimo em contêineres (40HQ/OT/FR) e de carga fracionada, sob condições adversas de transporte marítimo. Os elementos estruturais são agrupados em paletes de aço de alta resistência, presos com cintas de aço de alta resistência à tração. As conexões usinadas e as superfícies de contato são envoltas em filme anticorrosivo VCI, acolchoamento de espuma EPE e almofadas de borracha reforçadas. Todo o material de embalagem de madeira está em total conformidade com as normas fitossanitárias da ISPM 15 e com as regras de Estiva e Fixação de Carga (CSS) da IMO.

NORMAISPM 15 / CSS da OMI
VALOR DA MÉTRICA40HQ/OT/FR
Etapa 12

Montagem em campo e gerenciamento de obras em nível global

Oferecemos supervisão internacional de montagem em obra e serviços de construção EPCM “chave na mão”, em conformidade com os protocolos de segurança da OSHA 1926, o COSP da AISC e as normas de montagem EN 1090-2. As equipes de campo, lideradas por engenheiros multilíngues de HSE e QA/QC, utilizam estações totais de alta precisão para manter a verticalidade estrutural dentro de H/1000 (≤25 mm no máximo). O aparafusamento estrutural de alta resistência é executado por meio de chaves calibradas ou pelo método de “giro da porca”, com documentação de auditoria de torque de 100%.

NORMAOSHA 1926 /EN 1090-2
VALOR DA MÉTRICA≤ H/1000

Obtenha o seu BOQ e plano de custos em 24 horas

Veja quanto pode poupar em tonelagem de aço e frete marítimo antes do início da fabricação

8–15%

Redução do peso do aço

A modelação 3D 1:1 no Tekla otimiza as relações viga-coluna para eliminar custos com material redundante.

0,0 mm

Verificação de código sem conflitos

Verificado em conformidade com a norma EN 1090 e com as cargas eólicas e sísmicas locais.

100%

Revisão de Engenheiro para Engenheiro

Verificado pelos nossos engenheiros principais — Sem chamadas de vendas insistentes, apenas dados úteis e preço de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Balcão de Engenharia e Informações

Engenheiros-chefe online

Desenhos
Desenhos

🔒 100% privado e seguro, sem spam










