
Inicio / Productos / Estructuras de acero para instalaciones solares / Componentes estructurales
Componentes estructurales
Todos los componentes aquí presentes tienen como función transferir la carga desde el armazón del módulo a la estructura del edificio. La luz del riel viene determinada por la distancia entre correas, el tipo de abrazadera por el perfil de la chapa y el sistema anticorrosión por la exposición del tejado; estos cuatro elementos se especifican conjuntamente, no por separado.
La trayectoria de la carga desde el módulo hasta la correa
Rieles, abrazaderas, postes y correas
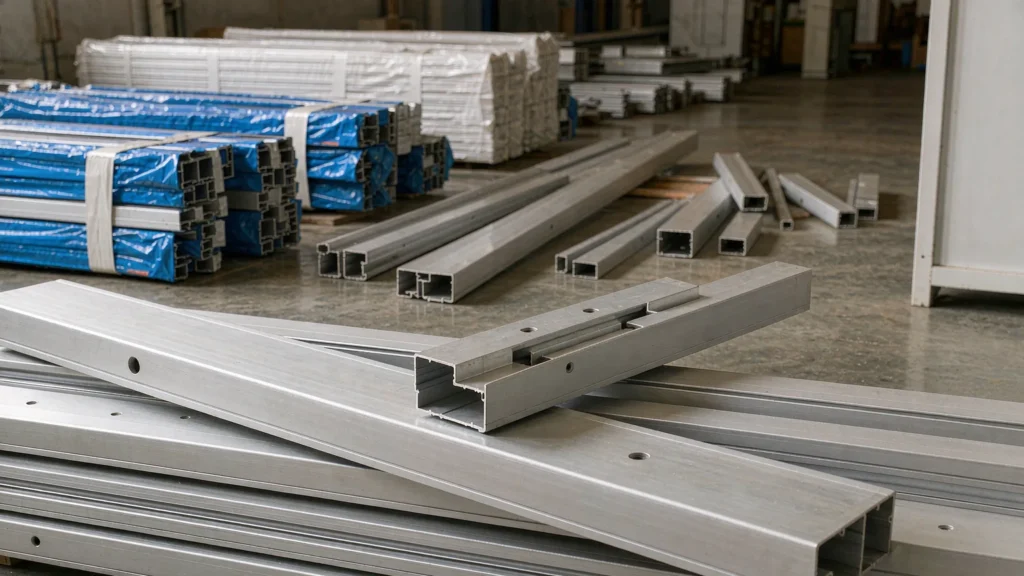
Rieles
Los rieles son los elementos horizontales que soportan los módulos y transfieren su carga a los postes o a las abrazaderas del tejado. El aluminio es el material predeterminado, ya que no necesita pintura y es ligero de manejar; el acero galvanizado se utiliza cuando los vanos o las cargas superan lo que un perfil de aluminio puede soportar de forma rentable. La sección del riel y la distancia entre fijaciones forman un conjunto coordinado: modificar uno sin el otro invalida la tabla de cargas. La luz del riel viene determinada por la distancia entre correas del tejado al que da servicio, por lo que ambos elementos se especifican conjuntamente.
Especificaciones técnicas
| Parámetro | Especificaciones |
|---|---|
| Material | Aluminio AL6005-T5 o acero galvanizado Q235B/Q355B |
| Perfil | Sección en C, sección en forma de sombrero o extrusión patentada |
| Longitud | Hasta 6,0 m de serie, cortado según plano |
| Empalme | Barra de empalme interna o solapamiento, según los datos del fabricante |
| Reparación | Se fija al poste o a la abrazadera con tornillería de acero inoxidable |
| Capacidad de carga | Según la tabla de vanos; el vano y la distancia entre fijaciones están relacionados |
| Corrosión | Aluminio anodizado; acero galvanizado por inmersión en caliente ≥ 65 μm |
| Tolerancia | Longitud de corte: ± 2 mm; posición del orificio: ± 1 mm |
| Embalaje | Agrupados por matriz y fila |
| Estándar | EN 1999-1-1 para el aluminio, EN 1993 para el acero |
Las dimensiones y calidades indicadas corresponden a la gama que fabricamos habitualmente. Los valores definitivos se confirman en el plano de taller aprobado antes de dar luz verde a la producción.
Ventajas y consideraciones de ingeniería
| Ventajas | Consideraciones técnicas |
|---|---|
| El aluminio no necesita mantenimiento | El aluminio anodizado no se oxida y no es necesario repintarlo, lo cual es importante en un tejado al que acceder para realizar tareas de mantenimiento resulta difícil y costoso. |
| Rieles de acero en tramos largos | El acero galvanizado soporta una mayor carga por sección y cuesta menos por metro, a cambio de un mayor peso y de la necesidad de cuidar el recubrimiento en los extremos cortados. |
| Las tablas de intervalos no son intercambiables | La capacidad indicada se basa en una distancia específica entre fijaciones y un tipo concreto de abrazadera. La combinación de componentes de diferentes sistemas invalida la validez de la tabla. |
Preguntas frecuentes
¿Rieles de aluminio o de acero?
Aluminio para la mayoría de los soportes de tejado y de suelo: es más ligero, no requiere mantenimiento del recubrimiento y resulta adecuado para luces normales. Acero cuando la luz del riel o la carga de nieve superen los valores indicados en la tabla del aluminio, o cuando el mercado local exija acero galvanizado.
¿Cómo se determina la luz del carril?
A partir de la tabla de cargas del perfil, que depende de la distancia entre fijaciones y del tipo de abrazadera —no es una cifra única—. Proporcionamos la tabla junto con el plano para que ambos datos coincidan.
¿Se pueden cortar los rieles in situ?
Sí, pero los extremos cortados del acero galvanizado deben recubrirse con una capa protectora y hay que retirar las virutas de aluminio del tejado. Los rieles precortados y etiquetados son más rápidos y evitan ambos problemas.
¿Cómo se unen los rieles?
Con una barra de empalme interna o un solapamiento previsto, según los datos del sistema. Una unión a tope con una placa en el exterior no es equivalente y determinará la capacidad.
¿Y qué hay de la dilatación térmica?
Los tramos largos de aluminio se dilatan de forma apreciable. El sistema utiliza fijaciones ranuradas o fijas y flotantes, de modo que el riel pueda moverse sin ejercer presión sobre las abrazaderas.
Abrazaderas
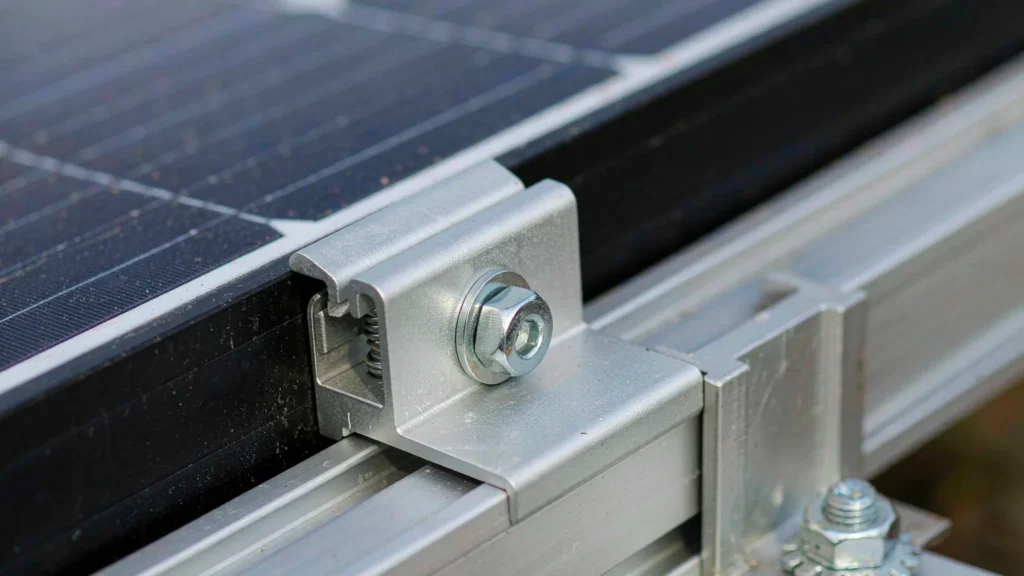
Las abrazaderas son la pieza más pequeña y crucial de un sistema de montaje. Una abrazadera central sujeta dos módulos adyacentes, una abrazadera de extremo sujeta uno de ellos al riel y una abrazadera para juntas se fija a una junta alzada sin necesidad de taladrar. Las tres soportan la misma fuerza de levantamiento por el viento que el resto de la estructura, a través de una superficie de contacto que se mide en centímetros cuadrados. La abrazadera es el punto en el que el campo fotovoltaico se une a la envolvente del edificio, por lo que su tipo debe adaptarse al perfil de la chapa del tejado, más que a una preferencia del catálogo.
Especificaciones técnicas
| Parámetro | Especificaciones |
|---|---|
| Tipos | Abrazadera intermedia, abrazadera de extremo, abrazadera para junta alzada, abrazadera de suspensión |
| Material | Cuerpo de aluminio AL6005-T5, elementos de fijación de acero inoxidable A2-70 |
| Gama de bastidores para módulos | Entre 30 y 50 mm, valor típico, confirmado por módulo |
| Gama de abrazaderas para juntas | Ancho de la junta: entre 20 y 40 mm (por lo general) |
| Capacidad de extracción | Según los datos de las pruebas del fabricante, verificados en el proyecto |
| Elemento de fijación | Acero inoxidable M8, con tuerca de brida dentada |
| Corrosión | Cuerpo anodizado, herrajes de acero inoxidable y arandelas aislantes donde sea necesario |
| Par | Valor de par especificado que figura en el plano |
| Compatibilidad | Módulos con marco y sin marco |
| Estándar | EN 1999-1-1, comprobación de la fuerza de empuje del viento en el proyecto |
Las dimensiones y calidades indicadas corresponden a la gama que fabricamos habitualmente. Los valores definitivos se confirman en el plano de taller aprobado antes de dar luz verde a la producción.
Ventajas y consideraciones de ingeniería
| Ventajas | Consideraciones técnicas |
|---|---|
| Una abrazadera, dos módulos | Las abrazaderas centrales reducen a la mitad el número de piezas en comparación con las fijaciones individuales, lo que agiliza considerablemente la instalación en una matriz de gran tamaño. |
| Las abrazaderas para juntas evitan por completo los daños en el tejado | Si no hay agujeros, no hay detalles de impermeabilización que puedan fallar —la principal causa de reclamaciones por goteras en instalaciones fotovoltaicas en azoteas—. |
| El par de apriete es una especificación, no una costumbre | Las abrazaderas apretadas con un par insuficiente se deslizan al producirse una fuerza de levantamiento; las apretadas con un par excesivo aplastan el marco del módulo. El valor figura en el plano y se comprueba con una llave dinamométrica. |
Preguntas frecuentes
¿Cuál es la diferencia entre una abrazadera intermedia y una abrazadera de extremo?
Una abrazadera intermedia une dos módulos adyacentes y los sujeta a ambos. Una abrazadera de extremo sujeta el borde exterior del último módulo contra el riel. El uso de una abrazadera intermedia en el borde del conjunto deja el módulo exterior sin fijar por un lado.
¿Cómo puedo saber si la abrazadera se adapta a mi módulo?
Depende del grosor del marco y de la anchura de la brida. Envíanos la ficha técnica del módulo y te confirmaremos el rango de sujeción; los módulos sin marco requieren un sistema de sujeción totalmente diferente.
¿Se pueden utilizar abrazaderas en cualquier junta del tejado?
No. El perfil de la junta, su anchura y la forma en que se fija a la correa son factores que determinan la capacidad de resistencia al desprendimiento. Una abrazadera que se adapta a la junta de un fabricante puede que no se sujete bien a la de otro.
¿Qué par de apriete se debe aplicar?
El valor especificado para la abrazadera y el elemento de fijación, que suele situarse entre 15 y 20 N·m para tornillos M8 de acero inoxidable. Este valor figura en el plano de instalación y debe comprobarse diariamente en una muestra.
¿Por qué utilizar elementos de fijación de acero inoxidable?
Porque la abrazadera está expuesta a las mismas condiciones climáticas que el tejado durante 25 años. Los pernos galvanizados de una abrazadera de aluminio crean un par galvánico y se corroen en la rosca, que es precisamente donde se transmite la carga.
Publicaciones
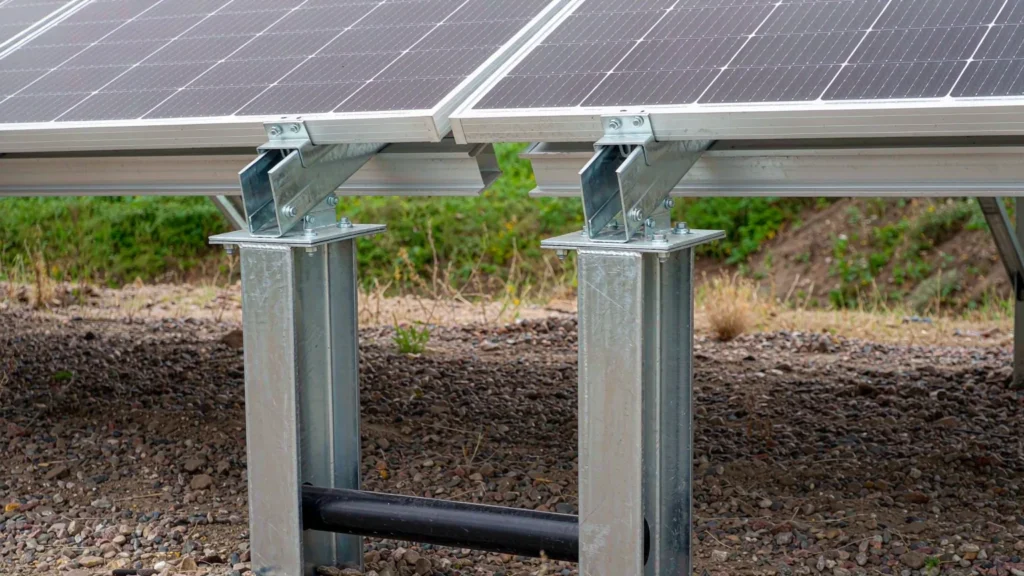
Los postes son los elementos verticales que sostienen el conjunto desde los rieles hasta los cimientos. En un montaje en suelo, son el elemento individual más largo y el más expuesto a la flexión provocada por el viento; en un tejado, son patas cortas que determinan la inclinación. La elección de la sección viene determinada por la longitud del voladizo y la fuerza de levantamiento, no por el tamaño del módulo. La altura y la sección del poste vienen determinadas por la geometría del campo fotovoltaico y las condiciones de viento, no por el tamaño del módulo.
Especificaciones técnicas
| Parámetro | Especificaciones |
|---|---|
| Sección | Sección en C, sección en H o sección hueca circular |
| Altura | Entre 0,8 y 2,5 m por encima del suelo, por lo general |
| Material | Q235B / Q355B, galvanizado por inmersión en caliente |
| Recubrimiento | Galvanizado en caliente ≥ 65 μm, o ISO 12944 C4–C5-M |
| Conexión de la base | Tornillo de anclaje, pilote hincado, empotrado o con placa de base |
| Conexión de la cabeza | Soporte de carril atornillado o fijación directa del carril |
| Diseño eólico | Comprobación del voladizo según la norma ASCE 7 / EN 1991-1-4 |
| Tolerancia | Verticalidad ± 0,5°, separación ± 10 mm |
| Embalaje | Agrupados por filas, con indicación de la longitud |
| Montaje | Clavados o atornillados, sin hormigón cuando el terreno lo permita |
Las dimensiones y calidades indicadas corresponden a la gama que fabricamos habitualmente. Los valores definitivos se confirman en el plano de taller aprobado antes de dar luz verde a la producción.
Ventajas y consideraciones de ingeniería
| Ventajas | Consideraciones técnicas |
|---|---|
| Sección determinada por el voladizo, no por el tamaño del módulo | El poste se dobla como un voladizo, por lo que su capacidad depende del cubo de la altura expuesta. Una estructura más alta requiere un poste desproporcionadamente más grande. |
| Los postes hincados se instalan rápidamente | Al no ser necesario el curado del hormigón, una matriz puede ponerse en servicio varios días antes; la contrapartida es la dependencia de las condiciones del suelo, que deben conocerse antes de realizar el pedido. |
| La tolerancia en la verticalidad es más importante de lo que parece | Un poste que se desvíe de la vertical en medio grado a lo largo de dos metros desplaza el riel 17 mm, lo cual es suficiente para que las abrazaderas del módulo no queden alineadas al final de la fila. |
Preguntas frecuentes
¿A qué profundidad deben clavarse los postes?
Depende del tipo de suelo, del levantamiento del terreno y de la profundidad de las heladas, y se calcula para cada proyecto. En suelos granulares de buena calidad, lo habitual es utilizar un tornillo de tierra de entre 1,0 y 1,5 m; en arcilla blanda, la profundidad de empotramiento aumenta considerablemente.
¿Se pueden clavar los postes en lugar de fijarlos con hormigón?
Sí, en un suelo adecuado, y es mucho más rápido. Cuando el suelo no permite la instalación de un perfil hincado, se utiliza en su lugar un pilar de hormigón o un perno inyectado.
¿Qué sección es la más eficiente?
Normalmente se trata de un perfil en C o en H doblado alrededor de su eje de mayor resistencia, orientado de tal forma que la carga del viento actúe en la dirección de mayor resistencia. Los perfiles huecos circulares se utilizan cuando la dirección de la carga no está fijada.
¿Cómo se fija el riel al poste?
Con una abrazadera atornillada o un perno pasante, según el sistema. La unión debe ser capaz de resistir tanto la fuerza de levantamiento como la carga hacia abajo, por lo que un solo perno en un orificio ranurado no es suficiente.
¿Qué recubrimiento se utiliza?
Galvanizado en caliente de al menos 65 μm para soportes de suelo, y sistemas de pintura C4–C5-M en emplazamientos costeros o industriales. Los extremos cortados y las soldaduras se reparan con un compuesto rico en zinc.
Correas para instalaciones fotovoltaicas solares
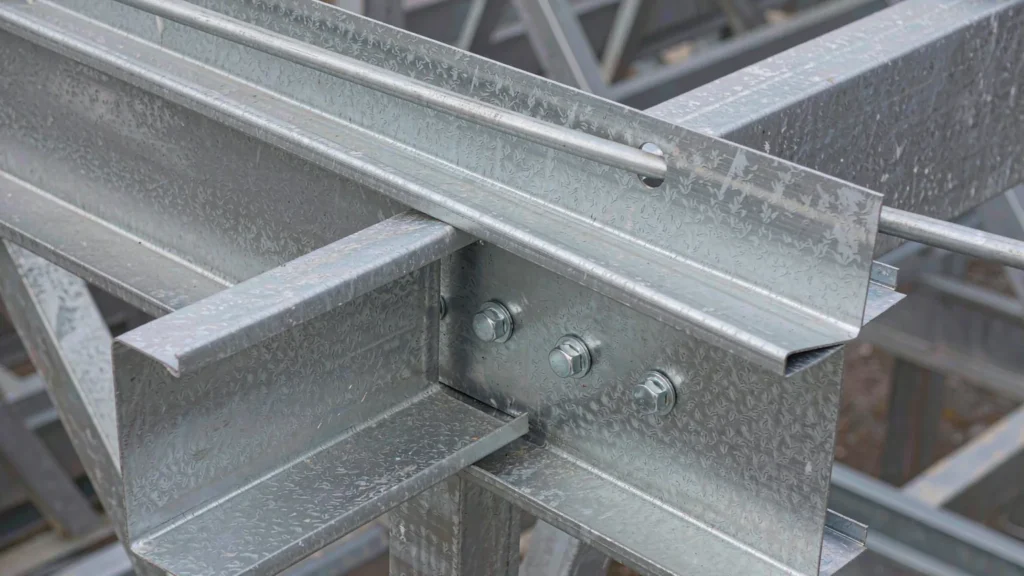
En una estructura solar, las correas son los elementos que se sitúan directamente debajo de los módulos o de la chapa del tejado, extendiéndose entre las vigas o los postes. En una marquesina para coches, también soportan la chapa del tejado, lo que significa que asumen tanto la carga de los módulos como la fuerza de empuje del viento sobre la cubierta —dos casos de carga que actúan en direcciones opuestas y que deben verificarse ambos—. En un edificio, estos elementos suelen ser las propias correas del tejado, por lo que la disposición del campo de módulos y la del tejado se diseñan conjuntamente.
Especificaciones técnicas
| Parámetro | Especificaciones |
|---|---|
| Sección | Perfil en Z, en C o con sombrero, conformado en frío |
| Espesor | 1,5–3,0 mm (valor típico) |
| Material | Q235B / Q355B o S350GD+Z |
| Recubrimiento | Galvanizado en caliente o recubrimiento metálico AZ150 |
| Espaciado | Entre 0,8 y 1,5 m, por lo general, por módulo o por ancho de lámina |
| Conexión | Atornillado a la viga o fijado con tornillos autoperforantes |
| Vuelta | Solapamiento anidado en los soportes internos |
| Diseño | Se ha comprobado la resistencia a la carga vertical y a la fuerza de elevación del viento |
| Tolerancia | Longitud de corte: ± 2 mm |
| Estándar | EN 1993-1-3 para perfiles conformados en frío |
Las dimensiones y calidades indicadas corresponden a la gama que fabricamos habitualmente. Los valores definitivos se confirman en el plano de taller aprobado antes de dar luz verde a la producción.
Ventajas y consideraciones de ingeniería
| Ventajas | Consideraciones técnicas |
|---|---|
| Los perfiles conformados en frío son ligeros y económicos | Las chapas finas tienen una gran capacidad de carga por kilogramo, pero son sensibles al pandeo local en los orificios de los pernos y a los daños que pueden sufrir durante su manipulación. |
| Uplift invierte el caso de diseño | La correa que soporta cargas descendentes puede fallar ante una fuerza ascendente si no está sujeta; las barras de flecha o los bloqueos forman parte del sistema, no son un complemento. |
| El reborde en los soportes ahorra acero | El encaje de las correas en los soportes internos crea un elemento continuo y reduce la deflexión, a cambio de unas tolerancias más estrictas en la longitud del solapamiento. |
Preguntas frecuentes
¿Cuál es la diferencia entre una correa solar y una correa de tejado?
Es un elemento con la misma función. En una instalación solar, suele colocarse directamente debajo de los rieles de los módulos o de la lámina de la cubierta, por lo que la distancia viene determinada por la anchura del módulo y no por la lámina del tejado.
¿Por qué las correas necesitan varillas de soporte?
Para sujetar la brida de compresión en caso de esfuerzo de levantamiento. Sin ellas, una correa ligera puede retorcerse y combarse hacia arriba, aunque no presente problemas bajo una carga descendente.
¿Qué recubrimiento se utiliza?
Galvanizado en caliente o sustrato con recubrimiento metálico (AZ150) con los bordes cortados protegidos. En emplazamientos costeros se aumenta el espesor del recubrimiento en lugar de recurrir a la pintura.
¿Cómo se determina la longitud de una vuelta?
En función de la sección y del momento de diseño en el apoyo, normalmente entre el 10 % y el 15 % de la luz. Si es demasiado corta, el solape no garantiza la continuidad; si es demasiado larga, se desperdicia material.
¿Se pueden cortar las correas in situ?
Se puede hacer, pero hay que retocar el recubrimiento de cada extremo cortado y retirar las virutas. Cortar previamente según el trazado es más rápido y evita dejar acero al descubierto en la estructura.
Certificado de cualificación
Tus proyectos están protegidos por normas de primer nivel. Desde la certificación CE (EN 1090) hasta la ISO 9001, nuestras certificaciones no son solo papel: son la rigurosa realidad cotidiana en nuestro taller.




¿Tienes los planos o la lista de cantidades (BOQ) preparados?
Proyectos relacionados
Proyectos en los que este subsistema se diseñó, fabricó y envió como parte del paquete estructural.
SynJect: Escala. Precisión. Certeza.
SYNJECT ofrece soluciones integrales de estructuras de acero diseñadas para la cadena de valor global. Desde inversionistas que buscan un retorno de inversión hasta ingenieros que exigen un cumplimiento exacto de las normas, transformamos planos complejos en realidades sólidas, a tiempo y sin contratiempos.
Del plano a la obra. Cero fricción.



Ingeniería de detalle
Mediante el uso de plataformas BIM avanzadas, como Tekla Structures, se realizan modelos 3D detallados y planos de taller que cumplen estrictamente con la norma AISC 360 o el Eurocódigo 3 (EN 1993). Los diseños de las uniones se verifican rigurosamente y los planos de fabricación se generan según las normas de tolerancia de la norma ISO 2768-m. Se lleva a cabo una detección de colisiones al 100 % con los principales sistemas arquitectónicos y de instalaciones (MEP) para garantizar que no se produzcan conflictos estructurales durante el montaje in situ.
Optimización de la disposición y de los materiales
Los diseños de anidamiento inteligente se realizan mediante software avanzado como FastCAM/SigmaNEST, de conformidad con las normas dimensionales EN 10029 y ASTM A6. Teniendo en cuenta el ancho de corte (entre 2 mm y 5 mm, dependiendo del espesor de la chapa) y los márgenes de contracción térmica, el aprovechamiento de la materia prima supera el 92 %. Los recortes se controlan digitalmente mediante códigos de barras para garantizar una trazabilidad del 100 % del informe de ensayo de fábrica (MTR).
Inspección de entrada de materias primas
Todo el acero estructural (Q355B/C/D, ASTM A572 Gr. 50, S355JR/J2) debe ir acompañado de informes de ensayo de fábrica (MTR) conforme a la norma EN 10204 3.1. El control de calidad de entrada lleva a cabo inspecciones dimensionales y visuales al 100 % conforme a las normas ASTM A6 y EN 10029, verificando las tolerancias de espesor (Clase A/B) y la integridad de la laminación interna mediante ensayos por ultrasonidos (UT) según la norma ASTM A435. La composición química y las propiedades mecánicas se verifican por muestreo en laboratorios externos acreditados.
Corte CNC y preparación de cantos
El perfilado de chapas y el corte de componentes se realizan mediante equipos CNC de oxicorte, plasma de alta definición y láser de fibra de varios kW. La calidad de la superficie de corte cumple estrictamente con la norma EN ISO 9013 en cuanto a perpendicularidad y rugosidad superficial de ±2,5°, con una tolerancia de rango 3/4. Las máquinas de biselado CNC multieje realizan ángulos de biselado para la preparación de la soldadura con una tolerancia de ±2,5° y dimensiones de la cara de la raíz con una tolerancia de ±1,0 mm.
Enderezado de deformaciones por soldadura
La soldadura la realizan exclusivamente soldadores certificados según la norma AWS D1.1 o EN ISO 9606, utilizando especificaciones de procedimientos de soldadura (WPS) homologadas y respaldadas por registros de cualificación de procedimientos (PQR) conforme a las normas AWS D1.1 e ISO 15614. La soldadura por arco sumergido (SAW) y la soldadura por arco con alambre tubular con fundente (FCAW) son las técnicas predominantes en las uniones de penetración completa (CJP) y en las soldaduras en ángulo. El aporte de calor se controla estrictamente, lo que permite alcanzar niveles de calidad de soldadura conformes con el nivel de calidad B de la norma ISO 5817 o con las normas AWS D1.1.
Ensayos no destructivos (NDT)
La distorsión angular, la curvatura y el barrido posteriores a la soldadura se corrigen mediante enderezadoras hidráulicas automáticas de bridas y un proceso controlado de enderezado térmico con llama. Las temperaturas de calentamiento para los aceros de alta resistencia y baja aleación (HSLA) se mantienen estrictamente entre 600 ℃ y 650 ℃ (enfriamiento al aire, sin temple con agua) para evitar la degradación microestructural. Las tolerancias de rectitud tras el enderezado cumplen con ±3 mm, de conformidad con la norma EN 1090-2, Clase de Ejecución 2 (EXC2), y las normas COSP de la AISC.
Montaje de prueba y alineación en taller
Los protocolos de NDT son aplicados por personal de NDT certificado según la norma ISO 9712 y el nivel II de la ASNT. El 100 % de las soldaduras críticas de penetración completa de la junta (CJP) se someten a ensayos por ultrasonidos (UT según la norma ISO 17640 / ASTM E164) o a ensayos por partículas magnéticas (MT según la norma ISO 17638 / ASTM E709). Se aplican ensayos radiográficos (RT) según se solicite para secciones de gran espesor. La aceptación de las soldaduras se ajusta estrictamente al Nivel de Aceptación 1 de la norma ISO 11666 o a los criterios de la norma AWS D1.1.
Preparación de superficies y recubrimientos protectores
Las geometrías complejas, las vigas de gran luz y las estructuras pesadas se someten a un montaje de prueba físico a escala 1:1 o a un montaje virtual mediante escaneo láser 3D de alta precisión, de acuerdo con los requisitos de las normas EN 1090-2 y AISC. Se verifica la alineación de los orificios de los pernos (índice de aceptación ≥ 95 % para pernos de alta resistencia) y se comprueban las dimensiones críticas (luz, curvatura y alineación espacial en 3D) dentro de estrictos límites de tolerancia (±2,0 mm) para eliminar los riesgos de ajuste in situ.
Medir el espesor de la capa de pintura
Los elementos estructurales se someten a un granallado automatizado para alcanzar el grado de limpieza SSPC-SP10 / NACE n.º 2 / ISO 8501-1 Sa 2,5, con un perfil superficial (profundidad de anclaje) de 45-75 μm. Se aplican recubrimientos protectores de alto rendimiento mediante tecnología de pulverización sin aire, de conformidad con la norma ISO 12944 (entornos corrosivos de C3 a CX), que incluyen imprimaciones epoxi inorgánicas/orgánicas ricas en zinc, capas intermedias de epoxi con óxido de hierro micáceo y capas de acabado de poliuretano o fluorocarbono. El espesor de la película seca (DFT) se verifica mediante medidores magnéticos calibrados, respetando estrictamente la regla del 90/10.
Inspección final de calidad y certificación
El Control de Calidad Final (FQC) lleva a cabo una auditoría integral y holística, en la que se inspecciona el aspecto estético de la pintura (ausencia de chorreos, poros o descuelgues), la geometría crítica, el paso de los orificios de los pernos y la trazabilidad de las marcas de los componentes, ya sean realizadas con láser o con plantilla. Se elabora un informe completo de datos de fabricación (MDR) —que incluye los informes de seguimiento de la fabricación (MTR), los registros de ensayos no destructivos (NDT), los registros de inspección de recubrimientos y los certificados de conformidad— para respaldar el marcado CE (Declaración de Prestaciones, DoP, según la norma EN 1090) y la aceptación final de la AISC.
Embalaje para exportación y protección logística
El embalaje de protección está diseñado para el transporte marítimo en contenedores (40HQ/OT/FR) y de carga a granel en condiciones de tránsito marítimo exigentes. Los elementos estructurales se agrupan sobre plataformas de acero de alta resistencia y se sujetan con flejes de acero de alta resistencia a la tracción. Las uniones mecanizadas y las superficies de contacto se recubren con película anticorrosiva VCI, relleno de espuma EPE y cojines de goma de gran resistencia. Todo el embalaje de madera cumple íntegramente con las normas fitosanitarias de la NIMF 15 y con las normas de la OMI sobre estiba y sujeción de la carga (CSS).
Montaje sobre el terreno y gestión de obras a nivel mundial
Ofrecemos servicios internacionales de supervisión del montaje in situ y de construcción EPCM «llave en mano», cumpliendo con los protocolos de seguridad de la norma OSHA 1926, el COSP de la AISC y las normas de montaje EN 1090-2. Los equipos de obra, dirigidos por ingenieros multilingües especializados en HSE y QA/QC, utilizan estaciones totales de alta precisión para mantener la verticalidad estructural dentro de un margen de H/1000 (≤25 mm como máximo). El apriete de pernos estructurales de alta resistencia se lleva a cabo mediante llaves calibradas o el método de «giro de tuerca», con documentación que acredita el 100 % de la verificación del par de apriete.
Obtén tu presupuesto y plan de costos en 24 horas
Descubre cuánto puedes ahorrar en tonelaje de acero y en flete marítimo antes de que comience la fabricación
Reducción del peso del acero
El modelado 3D 1:1 de Tekla optimiza las relaciones viga-columna para eliminar los costos de material redundante.
Verificación de código sin conflictos
Se ha verificado de acuerdo con la norma EN 1090 y las cargas eólicas y sísmicas locales.
Revisión de ingeniero a ingeniero
Verificado por nuestros ingenieros principales: sin llamadas de ventas agresivas, solo datos útiles y precio de fábrica.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
Ingenieros principales en línea
🔒 100 % privado y seguro, sin spam









