
Конструктивные элементы

Алюминиевая солнечная рейка с пазом для C-профиля, промежуточными зажимами, болтами из нержавеющей стали и спиральным анкерным шпильковым креплением

Каждый элемент здесь предназначен для передачи нагрузки от каркаса модуля на несущую конструкцию здания. Пролет рельса определяется расстоянием между прогонами, тип зажима — профилем листа, а система защиты от коррозии — условиями эксплуатации кровли — эти четыре параметра указываются вместе, а не по отдельности.

Путь передачи нагрузки от модуля к обрешетине

Рейки, зажимы, стойки и прогоны

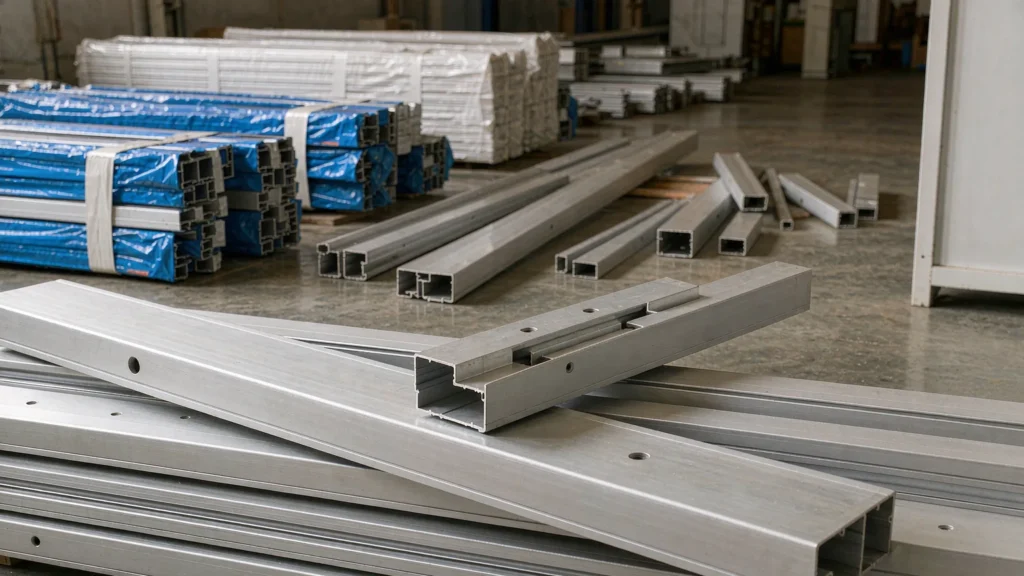
Экструдированные алюминиевые монтажные рейки для солнечных батарей с C-образным профилем и внутренней соединительной планкой в месте стыка

Рельсы

Рельсы — это горизонтальные элементы, которые удерживают модули и передают их нагрузку на стойки или кровельные зажимы. Алюминий используется по умолчанию, поскольку он не требует окраски и лёгкий в обращении; оцинкованная сталь применяется в тех случаях, когда пролёты или нагрузки превышают пределы, допустимые для алюминиевого профиля с экономической точки зрения. Сечение рельса и расстояние между креплениями составляют взаимосвязанную пару — изменение одного параметра без изменения другого делает таблицу нагрузок недействительной. Пролет рельса определяется расстоянием между обрешетинными элементами крыши, для которой он предназначен, поэтому эти два параметра указываются вместе.

Технические характеристики

Параметр Технические характеристики
Материал Алюминий AL6005-T5 или оцинкованная сталь Q235B/Q355B
Профиль К-образный профиль, профиль в форме шляпы или фирменный экструдированный профиль
Длина Стандартная длина — до 6,0 м, обрезка по чертежу
Сплайс Внутренняя соединительная планка или нахлест, согласно данным производителя
Ремонт Крепится к стойке или зажиму с помощью крепежа из нержавеющей стали
Грузоподъёмность Согласно таблице пролетов; пролет и расстояние между креплениями взаимосвязаны
Коррозия Анодированный алюминий; сталь с горячим цинковым покрытием ≥ 65 мкм
Допуски Длина отреза ± 2 мм, положение отверстия ± 1 мм
Упаковка Сгруппировано по массивам и строкам
Стандартный EN 1999-1-1 для алюминия, EN 1993 для стали

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Алюминий не требует ухода Анодированный алюминий не ржавеет и не требует повторной окраски, что особенно важно для крыши, где доступ для проведения технического обслуживания затруднен и обходится дорого.
Стальные рельсы на участках с большими пролетами Оцинкованная сталь выдерживает большую нагрузку на единицу сечения и обходится дешевле за метр, однако при этом она тяжелее и требует ухода за покрытием на обрезанных концах.
Таблицы диапазонов не являются взаимозаменяемыми Указанная производительность рассчитана с учетом конкретного шага крепления и типа зажимов. Использование компонентов из разных систем лишает таблицу смысла.

Часто задаваемые вопросы

Алюминиевые или стальные рельсы?

Алюминий для большинства кровельных и наземных креплений — он легче, не требует ухода за покрытием и подходит для стандартных пролетов. Сталь следует использовать в тех случаях, когда пролет рельса или снеговая нагрузка превышают значения, указанные в таблице для алюминия, либо если на местном рынке принято использовать оцинкованную сталь.

Из таблицы нагрузок для данного профиля, которая зависит от расстояния между креплениями и типа зажима — это не однозначное число. Мы предоставляем таблицу вместе со схемой, чтобы эти два элемента соответствовали друг другу.

Это возможно, но обрезанные концы оцинкованной стали требуют нанесения защитного покрытия, а алюминиевую стружку необходимо удалить с крыши. Готовые, заранее разрезанные и промаркированные рельсы позволяют сэкономить время и избежать обеих проблем.

С использованием внутренней соединительной планки или предусмотренного в проектных данных нахлеста. Стыковое соединение с пластиной снаружи не является эквивалентным и будет определять несущую способность.

Длинные алюминиевые профили подвергаются заметному расширению. В системе используются крепления с прорезями или фиксированные плюс плавающие, что позволяет профилю перемещаться без нагрузки на зажимы.

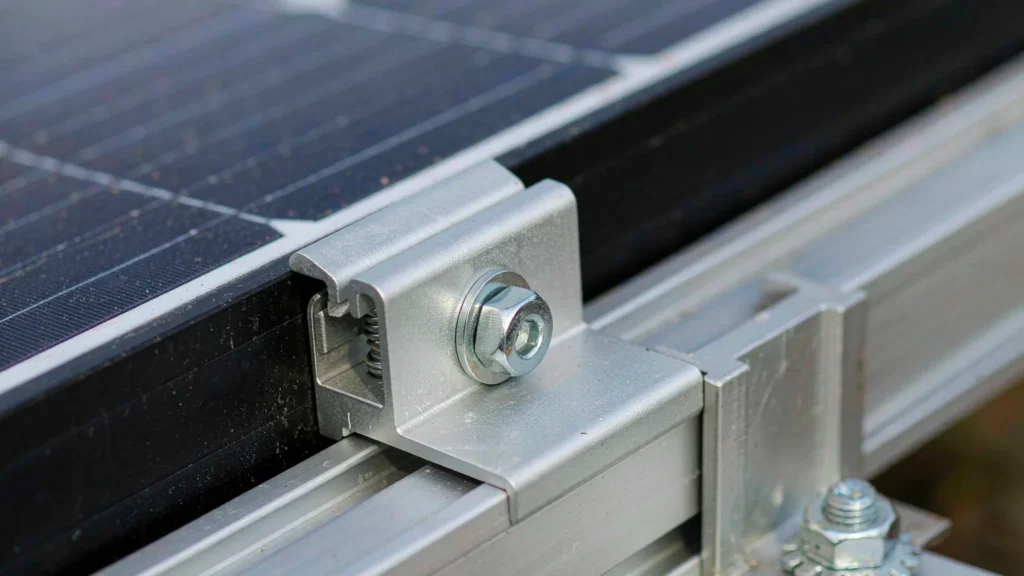
Анодированные алюминиевые промежуточные и концевые зажимы с болтами из нержавеющей стали, фиксирующие рамы модулей на монтажной рейке

Зажимы

Зажимы — это самые маленькие и наиболее важные детали монтажной системы. Средний зажим скрепляет два соседних модуля, торцевой зажим фиксирует один модуль к рейке, а зажим для фальцевого соединения закрепляется на фальце без сверления. Все три типа зажимов выдерживают такую же ветровую нагрузку, как и остальная часть конструкции, благодаря площади контакта, измеряемой в квадратных сантиметрах. Зажим является точкой соприкосновения солнечной батареи с ограждающей конструкцией здания, поэтому его тип определяется профилем кровельного листа, а не предпочтениями из каталога.

Технические характеристики

Параметр Технические характеристики
Типы Средний зажим, торцевой зажим, зажим для фальцевого соединения, подвесной зажим
Материал Корпус из алюминия AL6005-T5, крепеж из нержавеющей стали A2-70
Ассортимент рамок для модулей Обычно 30–50 мм, подтверждено для каждого модуля
Ассортимент зажимов для швов Ширина шва: обычно 20–40 мм
Грузоподъёмность выдвижного механизма Согласно данным испытаний производителя, подтвержденным в ходе реализации проекта
Крепеж Нержавеющая сталь M8, с гайкой с зазубренным фланцем
Коррозия Анодированный корпус, крепеж из нержавеющей стали, изолирующие шайбы там, где это необходимо
Крутящий момент Указанное значение крутящего момента, указанное на чертеже
Совместимость Модули в раме и без рамы
Стандартный EN 1999-1-1, проверка подъемной силы ветра в проекте

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Один зажим, два модуля Средние зажимы позволяют сократить количество деталей вдвое по сравнению с отдельными креплениями, что значительно ускоряет монтаж на больших массивах.
Зажимы для швов полностью исключают повреждение кровли Отсутствие отверстий означает, что не может выйти из строя ни одна гидроизоляционная деталь — это самая основная причина обращений по поводу протечек в крышных фотоэлектрических системах.
Крутящий момент — это технический параметр, а не привычка Затянутые с недостаточным моментом зажимы соскальзывают под воздействием подъемной силы; затянутые с избыточным моментом зажимы деформируют раму модуля. Значение указано на чертеже и проверяется с помощью динамометрического ключа.

Часто задаваемые вопросы

В чём заключается разница между средним зажимом и концевым зажимом?

Средний зажим соединяет два соседних модуля и удерживает их оба. Концевой зажим прижимает внешний край последнего модуля к рейке. При использовании среднего зажима на краю массива внешний модуль остается незакреплённым с одной стороны.

В зависимости от толщины рамы и ширины фланца. Пришлите техническое описание модуля, и мы уточним диапазон зажимов; для безрамных модулей требуется совершенно другой зажим.

Нет. На выдерживаемую нагрузку влияют форма шва, его ширина и способ крепления к обрешетине. Зажим, подходящий для шва одного производителя, может не зафиксировать шов другого.

Значение, указанное для зажима и крепежа, как правило, составляет 15–20 Н·м для нержавеющей стали M8. Оно указано на монтажном чертеже и должно ежедневно проверяться на образце.

Дело в том, что зажим в течение 25 лет подвергается воздействию тех же погодных условий, что и крыша. Оцинкованные болты в алюминиевом зажиме образуют гальваническую пару и подвергаются коррозии в области резьбы, именно там, где сосредоточена нагрузка.

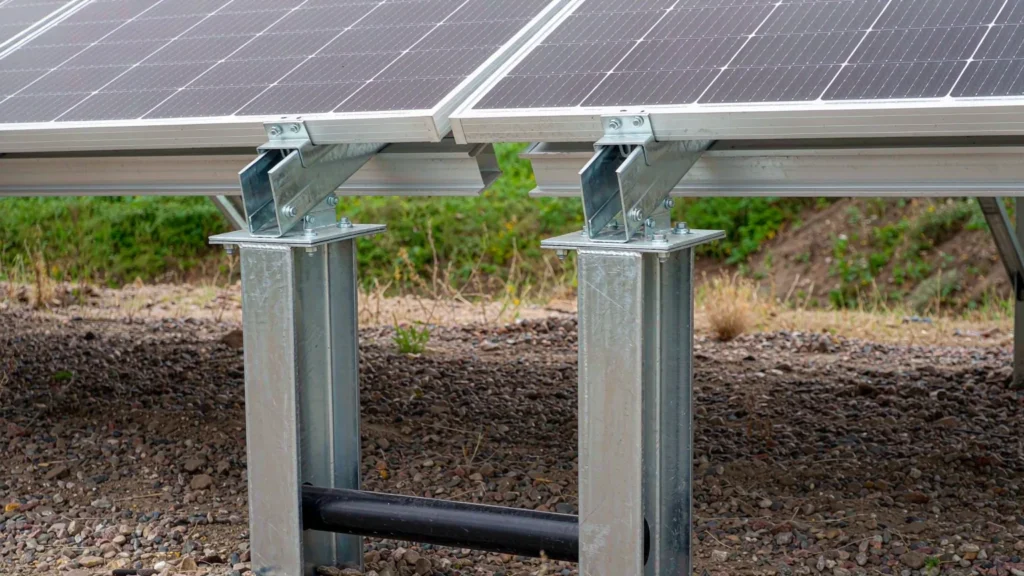
Оцинкованные солнечные опоры C-образного сечения с болтовыми накладками и кронштейнами наклона, на которых закреплены направляющие

Сообщения

Столбы — это вертикальные элементы, которые передают нагрузку от рельсов на фундамент. При наземной установке они являются самым длинным отдельным элементом и наиболее подвержены изгибу под действием ветра; при установке на крыше они представляют собой короткие опоры, определяющие угол наклона. Выбор сечения зависит от длины консоли и силы подъема, а не от размера модуля. Высота и сечение опоры определяются геометрией массива и ветровой нагрузкой, а не размером модуля.

Технические характеристики

Параметр Технические характеристики
Раздел C-образный профиль, H-образный профиль или круглый полый профиль
Высота Обычно 0,8–2,5 м над землей
Материал Q235B / Q355B, горячеоцинкованная
Покрытие Горячее цинкование ≥ 65 мкм или ISO 12944 C4–C5-M
Подключение к базовому модулю Гвинтовый фундамент, забивная свая, монолитный фундамент или фундаментная плита
Соединение головки Крепление рельсового седла с помощью болтов или прямое крепление рельса
Проектирование ветровых установок Расчет консольной конструкции в соответствии со стандартами ASCE 7 / EN 1991-1-4
Допуски Вертикальность ± 0,5°, шаг ± 10 мм
Упаковка Сгруппированы по рядам, с отметками длины
Монтаж Набиваемые или ввинчиваемые — без бетона, если позволяет грунт

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Раздел определяется консолью, а не размером модуля Столб изгибается как консоль, поэтому его несущая способность зависит от куба открытой высоты. Для более высокой конструкции требуется непропорционально более массивный столб.
Вбиваемые столбы устанавливаются быстро Отсутствие необходимости в отверждении бетона позволяет ввести массив в эксплуатацию на несколько дней раньше; в качестве компромисса при этом возникает зависимость от состояния грунта, о котором необходимо знать до оформления заказа.
Допуск по вертикальности имеет большее значение, чем кажется на первый взгляд Отклонение столба от вертикали на полградуса на протяжении двух метров приводит к смещению рельса на 17 мм, чего достаточно, чтобы зажимы модулей не совпали в конце ряда.

Часто задаваемые вопросы

На какую глубину нужно забивать столбы?

Это зависит от типа грунта, силы подъема и глубины промерзания и рассчитывается индивидуально для каждого проекта. В плотном сыпучем грунте обычно используется грунтовой винт длиной 1,0–1,5 м; в мягкой глине глубина заглубления значительно увеличивается.

Да, в подходящей почве, и это происходит гораздо быстрее. Там, где почва не удерживает забитый стержень, вместо него используют бетонную опору или зацементированный штифт.

Как правило, это профиль типа C или H, изогнутый вокруг своей оси прочности и ориентированный таким образом, чтобы ветровая нагрузка действовала в направлении прочности. Круглые полые профили используются в тех случаях, когда направление нагрузки не фиксировано.

С помощью привинчиваемого седла или сквозного болта, в зависимости от системы. Соединение должно выдерживать как подъемную, так и нисходящую нагрузку, поэтому одного болта в прорези не достаточно.

Горячее цинкование толщиной не менее 65 мкм для наземных опор, а также применение лакокрасочных систем класса C4–C5-M в прибрежных или промышленных зонах. Обрезанные концы и сварные швы обрабатываются составом с высоким содержанием цинка.

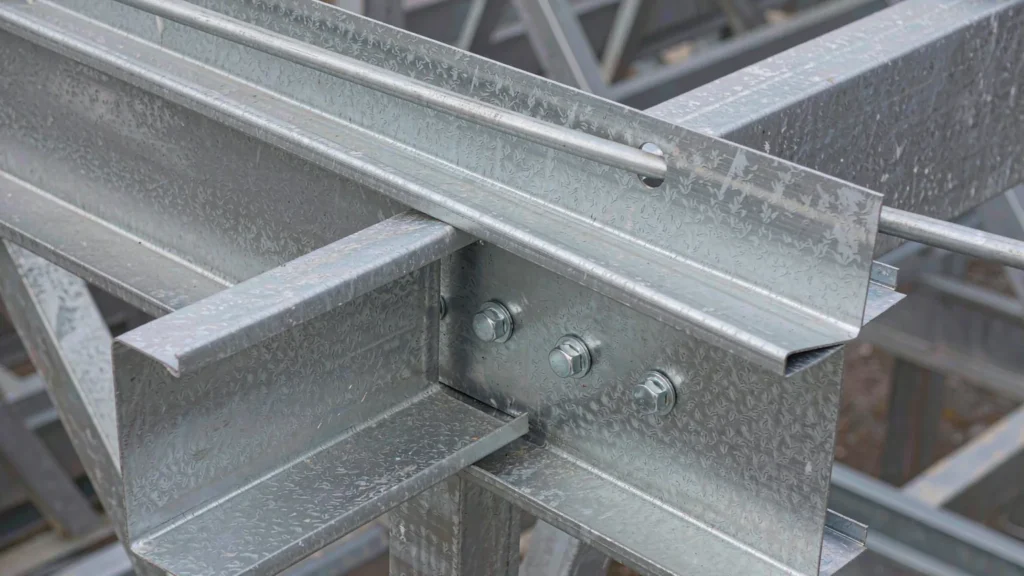
Оцинкованные прогоны Z-образного сечения, вложенные друг в друга и наложенные внахлёст на стропило, с прогибной тягой, проходящей через стенку

Солнечные фотоэлектрические прогоны

В солнечной конструкции прогоны — это элементы, расположенные непосредственно под модулями или кровельным листом и проходящие между стропилами или стойками. В навесе для автомобилей они также поддерживают кровельное покрытие, а это означает, что на них действуют как нагрузка от модулей, так и подъемная сила ветра, действующая на навес — два случая нагрузки, которые действуют в противоположных направлениях и оба должны быть учтены при расчете. В зданиях эти элементы часто являются самими кровельными прогонами, поэтому схема расположения солнечных батарей и планировка крыши разрабатываются совместно.

Технические характеристики

Параметр Технические характеристики
Раздел Профиль типа Z, C или «шляпа», холодногнутый
Толщина Обычно 1,5–3,0 мм
Материал Q235B / Q355B или S350GD+Z
Покрытие Горячее цинкование или металлическое покрытие AZ150
Интервалы Обычно 0,8–1,5 м, в зависимости от ширины модуля или листа
Подключение Крепление болтами к стропилу или саморезами
Круг Вложенный нахлест на внутренних опорах
Дизайн Проверено на нагрузку в направлении вниз и подъемную силу ветра
Допуски Длина отреза ± 2 мм
Стандартный Стандарт EN 1993-1-3 для холоднодеформированных профилей

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Холодногнутые профили отличаются легкостью и низкой стоимостью Тонкие листы обладают высокой несущей способностью на килограмм, но они подвержены локальному потери устойчивости в местах расположения отверстий под болты, а также повреждениям при транспортировке и погрузочно-разгрузочных работах.
Функция «Uplift» меняет исходные условия расчета на противоположные Прогон, воспринимающий нагрузку вниз, может выйти из строя под действием подъемной силы, если он не закреплён — стяжки или блокирующие элементы являются частью системы, а не дополнительными элементами.
Использование опорных опор позволяет сэкономить сталь Взаимное вложение прогонов на внутренних опорах позволяет создать непрерывный элемент и уменьшить прогиб, однако при этом требуются более жесткие допуски на длину нахлеста.

Часто задаваемые вопросы

В чём заключается разница между солнечной обрешетинкой и кровельной обрешетинкой?

Этот элемент выполняет ту же функцию. В солнечной конструкции он обычно располагается непосредственно под рейками модуля или под листом навеса, поэтому расстояние между ними определяется шириной модуля, а не размером кровельного листа.

Для фиксации сжимающего фланца в случае подъемной силы. Без них легкая обрешетина может скручиваться и выгибаться вверх, даже если при нагрузке вниз она ведет себя нормально.

Горячее цинкование или основа с металлическим покрытием (AZ150) с защитой обрезанных кромок. На прибрежных объектах масса покрытия увеличивается, а не полагаются на краску.

В зависимости от сечения и расчетного момента в опоре, как правило, 10–15 % от длины пролета. Если перекрытие слишком короткое, не обеспечивается непрерывность; если слишком длинное — происходит перерасход материала.

Это возможно, но каждый обрезанный край требует восстановления покрытия, а стружку необходимо удалить. Предварительная резка по чертежу выполняется быстрее и позволяет избежать появления участков с обнажённой сталью в конструкции.

Свидетельство о квалификации

Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.


AISCCEOTCМеждународный сварщик
Система управления качеством ISO 9001

У вас уже есть чертежи или ведомость объемов работ (BOQ)?

SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Куньлунь Лу
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect

SynJect: Масштаб. Точность. Надежность.

SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.

От чертежа до стройплощадки. «Zero Friction».

Разработка технологической документации и рабочих чертежейРасположение деталей и оптимизация материаловВходной контроль сырьяРезка с ЧПУ и обработка кромокВыпрямление деформаций после сваркиНеразрушающий контроль (NDT)Пробная сборка и выравнивание в цехеПодготовка поверхности и нанесение защитного покрытияИзмерение толщины лакокрасочного слояЗаключительный контроль качества и сертификацияУпаковка для экспорта и обеспечение безопасности грузов при транспортировкеГлобальный монтаж на месте и управление строительной площадкой
Этап 01

Детальная проработка проекта

С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.

СТАНДАРТAISC 360 / EN 1993
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±0,01 мм
Этап 02

Расположение деталей и оптимизация материалов

Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).

СТАНДАРТEN 10029 / ASTM A6
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКоэффициент использования — 95 %
Этап 03

Входной контроль сырья

Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.

СТАНДАРТEN 10204 3.1 / ASTM A435
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКласс A/B и ASTM A435
Этап 04

Резка с ЧПУ и обработка кромок

Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.

СТАНДАРТEN ISO 9013
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯRa ≤ 12,5 мкм
Этап 05

Выпрямление деформаций после сварки

Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.

СТАНДАРТAWS D1.1 / EN ISO 9606
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯISO 5817, уровень B
Этап 06

Неразрушающий контроль (NDT)

Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.

СТАНДАРТEN 1090-2, EXC2 / AISC, COSP
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуски ±3 мм
Этап 07

Пробная сборка и выравнивание в цехе

Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.

СТАНДАРТISO 11666, уровень 1 / AWS D1.1
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ100% UT
Этап 08

Подготовка поверхности и нанесение защитного покрытия

Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.

СТАНДАРТAISC / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±2,0 мм
Этап 09

Измерение толщины лакокрасочного слоя

Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.

СТАНДАРТISO 8501-1 Sa 2,5 / ISO 12944
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ45–75 мкм
Этап 10

Заключительный контроль качества и сертификация

Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.

СТАНДАРТEN 1090 / AISC
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯОкончательное утверждение отдела контроля качества (QA/QC)
Этап 11

Упаковка для экспорта и обеспечение безопасности грузов при транспортировке

Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).

СТАНДАРТМСФЗ 15 / IMO CSS
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ40HQ/OT/FR
Этап 12

Глобальный монтаж на месте и управление строительной площадкой

Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.

СТАНДАРТOSHA 1926 / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ≤ H/1000

Получите круглосуточный перечень работ и смету

Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления

8–15%

Сокращение веса стальных конструкций

3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.

0,0 мм

Верификация кода с нулевым количеством конфликтов

Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.

100%

Обзор «от инженера к инженеру»

Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Служба технической поддержки и консультаций

Ведущие инженеры онлайн

Чертежи
Чертежи

🔒 100% конфиденциальность и безопасность, без спама










