
Accueil / Produits / Structure à ossature spatiale / Système structurel principal
Système structurel principal
Piliers en acier à structure spatiale
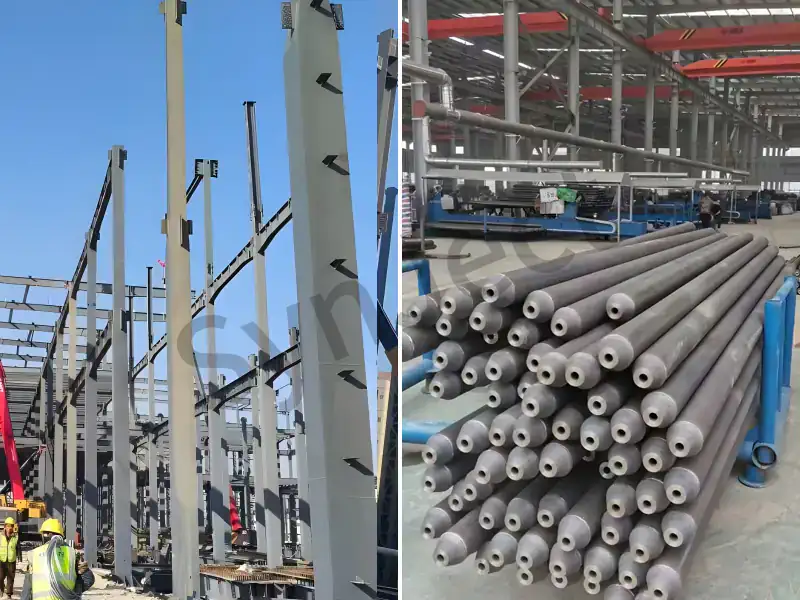
Les poteaux en acier constituent les principaux éléments verticaux porteurs des ateliers à structure métallique, des entrepôts, des gratte-ciel et des bâtiments à grande portée. Ils supportent la force axiale, le moment de flexion et la force de cisaillement transmis par les poutres en acier, les panneaux de toiture, les dalles de plancher et les poutres de grue, et transfèrent de manière fiable la charge vers les fondations. Selon la forme de leur section, elles peuvent être classées en colonnes à profilé en H, colonnes à caisson soudé (tube rectangulaire), colonnes à tube circulaire, colonnes cruciformes et colonnes en treillis ; selon leurs caractéristiques de contrainte, elles sont classées en colonnes soumises à une charge axiale, colonnes de charpente et colonnes courbées. Préfabriqués en usine et assemblés sur site à l’aide de boulons ou par soudage, les poteaux en acier se caractérisent par un poids propre faible, une résistance élevée et une rapidité de construction. En tant que squelette porteur vertical des bâtiments en acier, ils sont largement utilisés dans les installations industrielles, la logistique d’entreposage, les lieux publics, les gratte-ciel et la construction de ponts.
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Formulaires communs à toutes les sections | poutre en H, profilé caissonné soudé, tube circulaire, profilé en croix, treillis |
| Matériaux courants | Q235B, Q355B, Q390B, Q420B |
| Plage de hauteur de la section | mm ~ 1 500 mm (personnalisable pour des sections plus grandes) |
| Plage d'épaisseur des tôles | mm ~ 50 mm |
| Longueur d'un segment | m ~ 15 m (divisé en segments en raison des contraintes de transport) |
| Méthode de connexion | Assemblage boulonné à haute résistance, soudure à pénétration totale, assemblage mixte boulonné-soudé |
| Formulaire de base pour colonne | À charnière (palier à plaque plate), rigide (apparent/encastré/encapsulé) |
| Traitement anticorrosion | Sablage Sa2.5 + peinture époxy/alkyde, ou galvanisation à chaud |
| Protection contre les incendies | Revêtement ignifuge, panneau ignifuge, enrobage en béton |
| Norme d'exécution | GB 50017 « Norme relative à la conception des structures en acier », GB 50205 « Norme relative à la réception de la qualité de construction des structures en acier » |
Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Léger, grande capacité de charge: À charge égale, leur poids ne représente qu'entre 1/3 et 1/2 de celui des poteaux en béton, ce qui réduit considérablement le coût des fondations et augmente la hauteur libre utile. | Nécessite un traitement anticorrosion : l'acier est sensible à la rouille ; il doit donc être soumis à un dérouillage suivi d'une peinture ou d'une galvanisation à chaud, en fonction de l'environnement. Les zones côtières ou exposées à des produits chimiques nécessitent des revêtements plus épais. |
| Préfabriqué en usine, construction rapide: La production standardisée et l'assemblage des boulons sur chantier permettent de réduire les délais d'environ un tiers par rapport aux structures en béton. | Nécessite une protection contre l'incendie : les propriétés mécaniques de l'acier se dégradent rapidement à haute température ; l'application de revêtements ignifuges ou de bardages est obligatoire, conformément aux indices de résistance au feu. |
| Excellentes performances sismiques: La bonne plasticité et la bonne ténacité de l'acier permettent d'absorber et de dissiper l'énergie lors des séismes, ce qui confère une grande ductilité structurelle. | Une grande précision d'installation est requise : l'élévation et la verticalité de la base des colonnes doivent être rigoureusement contrôlées, ce qui peut être assuré grâce à des techniques de construction éprouvées. |
| Sélection flexible des sections: Les colonnes en H, en caisson, à tube circulaire et en treillis peuvent être personnalisées pour s'adapter à diverses charges et à différents styles architecturaux. | Le rapport d'élancement doit être contrôlé : les poteaux présentant un rapport d'élancement élevé nécessitent des calculs effectués par des professionnels ainsi que des systèmes de contreventement, dont la conformité doit être garantie par la vérification d'un bureau d'études. |
| Recyclable: Taux élevé de valorisation des matériaux après démolition, en phase avec les orientations en matière de construction durable et d'économie circulaire. | Coût influencé par les fluctuations du marché de l'acier : il est possible de maîtriser les coûts des matériaux en fixant les prix à l'avance et en comparant les offres de plusieurs aciéries. |
Questions fréquentes
Quels sont les différents types de poteaux en acier ?
Par type : poutres en H, profilés en caisson, tubes circulaires, colonnes en croix, colonnes en treillis ; par type de contrainte : colonnes soumises à une charge axiale, colonnes de charpente et colonnes courbées.
Qu'est-ce qui est le plus léger : un pilier en acier ou un pilier en béton ?
À capacité portante égale, le poids d'un poteau en acier représente environ 1/3 à 1/2 de celui d'un poteau en béton, ce qui réduit considérablement les dimensions des fondations et la profondeur d'ancrage.
Quels sont les matériaux couramment utilisés pour les poteaux en acier ?
Q235B et Q355B pour les installations industrielles ; Q390B et Q420B pour les immeubles de grande hauteur et les ouvrages lourds.
Quelles sont les différentes formes de socles de poteaux en acier ?
Assise articulée (appui à plaque plane) et assise rigide (apparente, encastrée, encadrée), déterminées par des calculs de structure.
Comment les poteaux en acier sont-ils fixés aux fondations ?
La plaque de base doit être fixée à l'aide de boulons d'ancrage encastrés, puis un coulis de nivellement non rétractable doit être injecté ; des clés de cisaillement peuvent s'avérer nécessaires en fonction de la structure.
Comment les assemblages sur chantier des poteaux en acier sont-ils réalisés ?
Soudure à rainure à pénétration totale de la bride + assemblage par boulons à haute résistance de l'âme, ou entièrement boulonné, ou entièrement soudé.
Comment protéger les poteaux en acier contre la corrosion ?
Sablage selon la norme Sa2.5, application d'une peinture époxy/alkyde (épaisseur totale du film sec déterminée en fonction de la classe d'environnement) ou galvanisation à chaud de l'ensemble.
Comment assurer la protection incendie des poteaux en acier ?
Appliquer des revêtements intumescents ou ignifuges, en couche fine ou épaisse, en fonction des indices de résistance au feu, ou recouvrir de panneaux ignifuges ou de béton.
Où utilise-t-on des colonnes à treillis ?
Convient aux poteaux soumis à des charges importantes, présentant une grande portée et un rapport d'élancement élevé, tels que les chevalets, les supports de tuyauterie et les poteaux d'usine à usage intensif.
Quel est l'écart admissible concernant la verticalité des colonnes ?
Conformément à la norme GB 50205, l'écart de verticalité des poteaux à un seul étage est de H/1 000 et ≤ 25 mm ; pour les poteaux à plusieurs étages, le contrôle s'effectue par étage.
Entretoise tubulaire pour structure spatiale
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Rubriques communes | Tube circulaire φ48 × 3 ~ φ299 × 18 |
| Matériau | Q235B, Q355B, Q390B |
| Formulaires de nœuds | Nœuds sphériques boulonnés, nœuds sphériques soudés, nœuds tubulaires croisés, nœuds en tôle |
| Caractéristiques de contrainte | Force principalement axiale (traction ou compression) |
| Indice de minceur | Éléments en traction ≤ 220, éléments en compression ≤ 180 (conformément aux normes) |
| Méthode de connexion | Soudage, assemblage par boulons, soudage par découpe en croix |
| Anticorrosion | Sablage + peinture, ou galvanisation à chaud |
| Structures concernées | Faisceaux, structures spatiales, coques réticulées |
| Fin du traitement | Tête conique soudée / plaque d'étanchéité, découpe en croix |
| Norme d'exécution | GB 50017, JGJ 7 « Spécifications techniques relatives aux structures en treillis » |
Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Répartition rationnelle des contraintes: Les sections à deux forces ne supportent qu'une force axiale, ce qui permet d'optimiser l'utilisation du matériau. | Nœuds complexes : le traitement des nœuds de coupe et des nœuds sphériques qui se croisent exige une grande précision. |
| Poids à vide réduit: Les structures en treillis permettent d'économiser plus de 30 % d'acier par rapport aux poutres à âme pleine. | Une grande précision de montage est requise : les écarts au niveau de la longueur des éléments et de la position des nœuds ont une incidence directe sur l'assemblage. |
| Convient aux grandes portées: Permet de réaliser des toitures de grande portée, supérieures à 50 m. | Exigences élevées en matière de protection contre la corrosion et les incendies : les structures spatiales présentent des surfaces complexes, ce qui rend l'application des revêtements difficile. |
| Préfabrication en usine: Production industrialisée standardisée, assemblage sur site. | La fatigue des nœuds doit faire l'objet d'une attention particulière : les soudures des nœuds se fissurent facilement sous l'effet de charges répétées ; une vérification de la résistance à la fatigue est nécessaire. |
| Esthétiquement agréable: Permet de créer diverses surfaces courbes et formes architecturales. | Coût relativement élevé : les frais de fabrication et d'installation sont plus élevés que pour les poutres en acier classiques. |
Questions fréquentes
Qu'est-ce qu'un montant tubulaire d'une structure spatiale ?
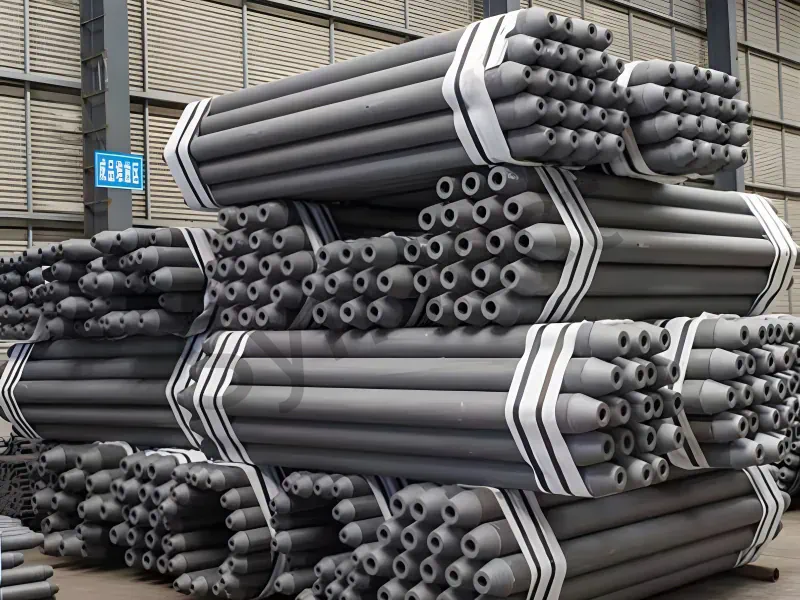
Élément de base supportant les efforts dans les structures spatiales telles que les treillis, les charpentes spatiales et les coques réticulées, agissant le plus souvent comme des éléments soumis à deux efforts.
Quels sont les profilés couramment utilisés pour les entretoises tubulaires des structures spatiales ?
Les tubes ronds sont les plus couramment utilisés pour les structures spatiales ; les treillis peuvent également être constitués de tubes carrés, de cornières doubles ou de poutres en H.
Quelles sont les caractéristiques de contrainte des entretoises tubulaires des structures spatiales ?
Principalement des forces axiales (traction ou compression), avec des moments de flexion très faibles.
Quels sont les types de nœuds utilisés pour les entretoises tubulaires des structures spatiales ?
Nœuds sphériques boulonnés, nœuds sphériques soudés, nœuds d'intersection et nœuds à plaque.
Quelles sont les limites du rapport d'élancement pour les entretoises tubulaires d'une structure spatiale ?
Les entretoises tubulaires de charpente spatiale soumises à la traction ont généralement une valeur ≤ 220, tandis que celles soumises à la compression ont une valeur ≤ 180.
Comment sont usinées les extrémités des éléments tubulaires circulaires ?
Soudé à un cône de structure spatiale ou à une plaque d'étanchéité de structure spatiale, ou soudé directement aux nœuds par découpe en lignes croisées.
Quels matériaux sont utilisés pour les entretoises tubulaires des structures spatiales ?
Les nuances Q235B, Q355B et Q390B, ainsi que la nuance Q420, peuvent être utilisées pour les grandes portées et les charges lourdes.
Comment assurer la protection anticorrosion des entretoises tubulaires d'une structure spatiale ?
Sablage + peinture époxy/alkyde ; pour les applications en extérieur, on peut également recourir à la galvanisation à chaud.
Quelles sont les exigences en matière de précision de montage ?
Les écarts de longueur et de position des nœuds doivent être strictement contrôlés, faute de quoi l'assemblage échouera.
Quels sont les avantages des entretoises tubulaires en treillis par rapport aux poutres à âme pleine ?
Économie d'acier, adapté aux grandes portées, grande liberté de conception, mais coûts de mise en œuvre et d'installation plus élevés.
Certificat de qualification
Vos projets bénéficient d'une protection conforme aux normes internationales les plus strictes. De la norme CE (EN 1090) à la norme ISO 9001, nos certifications ne sont pas que des simples certificats sur papier : elles reflètent la rigueur qui caractérise notre travail au quotidien dans nos ateliers.




Avez-vous des plans ou un BOQ ?
Projets associés
Projets dans le cadre desquels ce sous-système a été conçu en détail, fabriqué et livré dans le cadre du lot de travaux de structure.
SynJect : Échelle. Précision. Certitude.
SYNJECT propose des solutions complètes en matière de structures métalliques, conçues pour la chaîne de valeur mondiale. Qu'il s'agisse d'investisseurs à la recherche d'un retour sur investissement ou d'ingénieurs exigeant une conformité parfaite, nous transformons des plans complexes en réalisations solides, dans le respect des délais et sans heurts.
Du plan au chantier. Zéro frottement.



Ingénierie détaillée
Grâce à l'utilisation de plateformes BIM de pointe telles que Tekla Structures, la modélisation 3D détaillée et les plans d'atelier sont réalisés dans le strict respect de la norme AISC-360 ou de l'Eurocode 3 (EN 1993). Les conceptions des assemblages sont rigoureusement vérifiées, et les plans de fabrication sont générés selon les normes de tolérance de la norme ISO 2768-m. Une détection à 100 % des interférences avec les principaux systèmes architecturaux et de génie civil (MEP) est effectuée afin de garantir l'absence totale de conflits structurels lors du montage sur chantier.
Imbrication et optimisation des matériaux
Les plans d'imbrication intelligents sont réalisés à l'aide de logiciels avancés tels que FastCAM/SigmaNEST, conformément aux normes dimensionnelles EN 10029 / ASTM A6. En tenant compte du trait de coupe (2 mm à 5 mm selon l'épaisseur de la tôle) et des marges de contraction thermique, le taux d'utilisation de la matière première dépasse 92 %. Les chutes sont suivies numériquement à l'aide de codes-barres afin de garantir une traçabilité à 100 % des rapports d'essai d'usine (MTR).
Contrôle à la réception des matières premières
Tout l'acier de construction (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) doit être accompagné de rapports d'essais en usine (MTR) conformes à la norme EN 10204 3.1. Le contrôle qualité à la réception effectue des contrôles dimensionnels et visuels à 100 % conformément aux normes ASTM A6 / EN 10029, en vérifiant les tolérances d'épaisseur (classe A/B) et l'intégrité interne de la lamination par contrôle par ultrasons (UT) selon la norme ASTM A435. La composition chimique et les propriétés mécaniques sont vérifiées par échantillonnage par des laboratoires tiers accrédités.
Découpe CNC et préparation des arêtes
Le profilage des tôles et la découpe des composants sont réalisés à l'aide d'équipements CNC : oxycoupage, plasma haute définition et laser à fibre de plusieurs kW. La qualité de la surface de coupe est strictement conforme à la norme EN ISO 9013 en matière de perpendicularité et de rugosité de surface ±2,5°, avec une tolérance de 3/4. Des machines de chanfreinage CNC multiaxiales réalisent des angles de chanfrein pour la préparation des soudures avec une tolérance de ±2,5° et des dimensions de la face de racine avec une tolérance de ±1,0 mm.
Redressage des déformations dues au soudage
Le soudage est exclusivement réalisé par des soudeurs certifiés AWS D1.1 ou EN ISO 9606, selon des spécifications de procédure de soudage (WPS) qualifiées et étayées par des dossiers de qualification de procédure (PQR) conformément aux normes AWS D1.1 / ISO 15614. Le soudage à l'arc submergé (SAW) et le soudage à l'arc avec fil fourré (FCAW) sont les techniques principalement utilisées pour les soudures à pénétration complète (CJP) et les soudures d'angle. L'apport thermique est strictement contrôlé, ce qui permet d'atteindre des niveaux de qualité de soudure conformes à la norme ISO 5817, niveau de qualité B, ou aux normes AWS D1.1.
Contrôles non destructifs (NDT)
La déformation angulaire, le cambrage et l'inclinaison post-soudage sont corrigés à l'aide de redresseurs de brides hydrauliques automatisés et d'un redressage thermique contrôlé à la flamme. Les températures de chauffage des aciers à haute résistance et faiblement alliés (HSLA) sont strictement maintenues entre 600 °C et 650 °C (refroidissement à l’air, sans trempe à l’eau) afin d’éviter toute dégradation microstructurale. Les tolérances de rectitude après redressage sont de ± 3 mm, conformément à la norme EN 1090-2, classe d’exécution 2 (EXC2), et aux normes COSP de l’AISC.
Montage d'essai et alignement en atelier
Les protocoles de NDT sont mis en œuvre par du personnel certifié ISO 9712 / ASNT niveau II. 100 % des soudures critiques à pénétration complète (CJP) sont soumises à un contrôle par ultrasons (UT selon les normes ISO 17640 / ASTM E164) ou à un contrôle par particules magnétiques (MT selon les normes ISO 17638 / ASTM E709). Des essais radiographiques (RT) sont effectués sur demande pour les sections de forte épaisseur. L'acceptation des soudures est strictement conforme au niveau d'acceptation 1 de la norme ISO 11666 ou aux critères de la norme AWS D1.1.
Préparation des surfaces et revêtement protecteur
Les géométries complexes, les fermes à grande portée et les charpentes lourdes font l'objet d'un montage d'essai physique à l'échelle 1:1 ou d'un montage virtuel par numérisation laser 3D de haute précision, conformément aux exigences des normes EN 1090-2 et AISC. L'alignement des trous de boulons est vérifié (taux de conformité ≥ 95 % pour les boulons à haute résistance), et les cotes critiques (portée, cambrure, alignement spatial en 3D) sont contrôlées dans des limites de tolérance strictes (±2,0 mm) afin d'éliminer les risques liés à l'ajustement sur chantier.
Mesurer l'épaisseur du film de peinture
Les éléments structurels sont soumis à un grenaillage automatisé afin d'atteindre un niveau de propreté conforme aux normes SSPC-SP10 / NACE n° 2 / ISO 8501-1 Sa 2,5, avec un profil de surface (profondeur d'ancrage) compris entre 45 et 75 μm. Des revêtements protecteurs haute performance sont appliqués à l’aide d’une technologie de projection sans air, conformément à la norme ISO 12944 (environnements corrosifs de classe C3 à CX), comprenant des apprêts époxy inorganiques/organiques riches en zinc, des couches intermédiaires époxy à base d’oxyde de fer micacé et des couches de finition en polyuréthane ou en fluorocarbone. L’épaisseur du film sec (DFT) est vérifiée à l’aide de jauges magnétiques étalonnées, dans le strict respect de la règle des 90/10.
Contrôle qualité final et certification
Le contrôle qualité final (FQC) consiste en un audit complet et global, portant sur l'aspect esthétique de la peinture (absence totale de coulures, de piqûres ou d'affaissements), la géométrie critique, l'espacement des trous de boulons et la traçabilité des marquages des composants, qu'ils soient réalisés au laser ou au pochoir. Un rapport complet sur les données de fabrication (MDR) — comprenant les rapports de contrôle de fabrication (MTR), les rapports de contrôles non destructifs (NDT), les registres d’inspection des revêtements et les certificats de conformité — est établi afin de justifier le marquage CE (déclaration de performance (DoP) selon la norme EN 1090) et la réception finale selon les normes AISC.
Emballage pour l'exportation et protection logistique
Les emballages de protection sont conçus pour le fret maritime en conteneurs (40HQ/OT/FR) et en vrac, dans des conditions de transport maritime difficiles. Les éléments structurels sont regroupés sur des patins en acier très résistants et cerclés à l’aide de sangles en acier à haute résistance. Les raccords usinés et les surfaces de contact sont enveloppés d’un film anticorrosion VCI, d’un rembourrage en mousse EPE et de coussins en caoutchouc épais. L’ensemble du matériel d’emballage en bois est entièrement conforme aux normes phytosanitaires NIMP 15 et aux règles de l’OMI relatives à l’arrimage et à l’arrimage des cargaisons (CSS).
Montage sur site et gestion de chantier à l'échelle mondiale
Nous proposons des services internationaux de supervision du montage sur site et de construction EPCM « clé en main », dans le respect des protocoles de sécurité OSHA 1926, du COSP de l’AISC et des normes de montage EN 1090-2. Les équipes de chantier, dirigées par des ingénieurs HSE et QA/QC multilingues, utilisent des stations totales de haute précision pour maintenir l'aplomb des structures dans une tolérance de H/1000 (≤ 25 mm max.). Le serrage des boulons structurels à haute résistance est réalisé à l’aide de clés calibrées ou selon la méthode du « tour de clé », avec une documentation complète de contrôle du couple d’application à 100 %.
Obtenez votre devis et votre plan de coûts en 24 heures
Découvrez combien vous pouvez économiser en tonnage d'acier et en frais de transport maritime avant le début de la fabrication
Réduction du poids de l'acier
La modélisation 3D 1:1 dans Tekla optimise les rapports poutre-poteau afin d'éliminer les coûts liés aux matériaux superflus.
Vérification de code sans conflit
Vérifié conformément à la norme EN 1090 et aux charges locales dues au vent et aux séismes.
Revue d'ingénieur à ingénieur
Vérifié par nos ingénieurs en chef — Aucun appel commercial insistant, uniquement des données exploitables et des prix d'usine.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
Ingénieurs en chef en ligne
🔒 100 % confidentiel et sécurisé, sans spam









