
Inicio / Productos / Estructura de armazón espacial / Sistema estructural principal

Sistema estructural principal

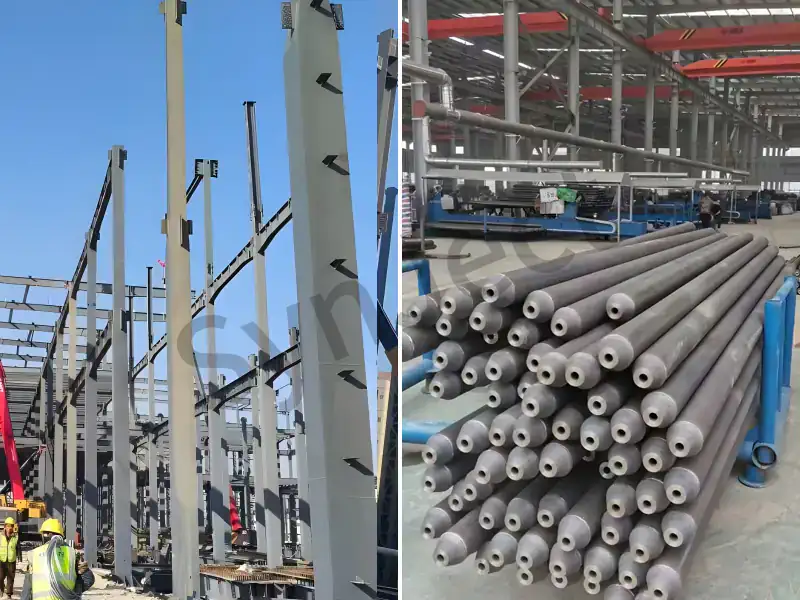
Columnas de acero que conforman el sistema estructural principal de una estructura de celosía espacial
Se suministraron columnas de sección en H soldadas, con placas de base soldadas en taller y ménsulas para grúas, destinadas a una estructura de celosía espacial.

Columnas de acero de estructura espacial

Los pilares de acero son los principales elementos verticales portantes en naves industriales con estructura de acero, almacenes, rascacielos y edificios de gran luz. Soportan la fuerza axial, el momento flector y la fuerza de corte transmitidos por las vigas de acero, los paneles de cubierta, las losas de forjado y las vigas de grúa, transfiriendo de forma fiable la carga a los cimientos. Según la forma de la sección, se pueden clasificar en columnas de perfil en H, columnas de caja soldada (tubo rectangular), columnas de tubo circular, columnas cruciformes y columnas en celosía; según sus características de esfuerzo, se dividen en columnas sometidas a carga axial, columnas de armazón y columnas flexionadas. Fabricadas en serie en fábrica y montadas in situ mediante pernos o soldadura, las columnas de acero se caracterizan por su peso propio reducido, su alta resistencia y su rápida velocidad de construcción. Como esqueleto portante vertical de los edificios de acero, se utilizan ampliamente en plantas industriales, logística de almacenes, recintos públicos, rascacielos de gran altura e ingeniería de puentes.

Especificaciones técnicas

Parámetro Especificaciones
Formularios comunes de la sección Viga en H, perfil cerrado soldado, tubo circular, en forma de cruz, en celosía
Materiales habituales Q235B, Q355B, Q390B, Q420B
Rango de altura de la sección mm ~ 1500 mm (personalizable para secciones más grandes)
Rango de espesor de la chapa mm ~ 50 mm
Longitud de un segmento m ~ 15 m (dividido en tramos debido a las limitaciones de transporte)
Método de conexión Unión con pernos de alta resistencia, soldadura de penetración completa, unión mixta de pernos y soldadura
Formulario de base de columna Articulado (cojinete de placa plana), rígido (a la vista/empotrado/encajado)
Tratamiento anticorrosivo Chorro de arena Sa2.5 + pintura epoxi/alquídica, o galvanizado por inmersión en caliente
Protección contra incendios Revestimiento ignífugo, tablero ignífugo, revestimiento de hormigón
Norma de ejecución GB 50017 «Norma para el diseño de estructuras de acero», GB 50205 «Norma para la aceptación de la calidad de la construcción de estructuras de acero»

Los valores corresponden a la gama que fabricamos habitualmente. Las dimensiones, calidades y sistemas de recubrimiento específicos de cada proyecto se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Ligero y con gran capacidad de carga: Con la misma carga, su peso es solo entre 1/3 y 1/2 del de los pilares de hormigón, lo que reduce considerablemente el coste de los cimientos y aumenta la altura libre útil. Requiere un tratamiento anticorrosivo: el acero es propenso a oxidarse; debe someterse a un proceso de eliminación de óxido y pintura o a un galvanizado en caliente, en función del entorno. Las zonas costeras o con presencia de sustancias químicas requieren recubrimientos más gruesos.
Prefabricado en fábrica, construcción eficiente: La producción estandarizada y el montaje de los pernos in situ acortan el plazo de ejecución en aproximadamente un tercio en comparación con las estructuras de hormigón. Requiere protección contra incendios: las propiedades mecánicas del acero se deterioran rápidamente a altas temperaturas; es obligatorio aplicar recubrimientos ignífugos o revestimientos de acuerdo con los índices de resistencia al fuego.
Excelente comportamiento sísmico: La buena plasticidad y tenacidad del acero permiten absorber y disipar la energía durante los terremotos, lo que proporciona una elevada ductilidad estructural. Se requiere una alta precisión en la instalación: la cota y la verticalidad de la base de la columna deben controlarse rigurosamente, lo cual puede lograrse mediante técnicas de construcción consolidadas.
Selección flexible de secciones: Las columnas en forma de H, de sección cuadrada, de tubo circular y en celosía pueden personalizarse para adaptarse a diversas cargas y diseños arquitectónicos. Es necesario controlar el índice de esbeltez: las columnas con un índice de esbeltez elevado requieren cálculos profesionales y sistemas de arriostramiento, avalados por la verificación de un instituto de diseño.
Reciclable: Alta tasa de recuperación de materiales tras la demolición, en consonancia con las directrices de la construcción sostenible y la economía circular. El coste se ve afectado por las fluctuaciones del mercado del acero: los costes de los materiales pueden controlarse fijando los precios por adelantado y comparando las ofertas de varias acerías.

Preguntas frecuentes

¿Cuáles son los tipos de columnas de acero?

Por sección: vigas en H, perfiles huecos, tubos circulares, columnas en forma de cruz y columnas en celosía; por tipo de esfuerzo: columnas sometidas a esfuerzo axial, de estructura y dobladas.

A igual capacidad de carga, el peso de un pilar de acero es aproximadamente entre 1/3 y 1/2 del de uno de hormigón, lo que reduce considerablemente el tamaño de los cimientos y la profundidad de empotramiento.

Q235B y Q355B para instalaciones industriales; Q390B y Q420B para edificios de gran altura y estructuras sometidas a grandes esfuerzos.

Base articulada (apoyo sobre placa plana) y base rígida (a la vista, empotrada, revestida), determinadas mediante cálculos estructurales.

Al fijar la placa base con pernos de anclaje empotrados, seguido de un relleno secundario con lechada sin contracción para nivelarla, puede ser necesario utilizar llaves de corte, dependiendo de la estructura.

Soldadura en ranura de penetración completa de la brida + unión con pernos de alta resistencia en el alma, o totalmente atornillada, o totalmente soldada.

Chorro de arena hasta el grado Sa2.5, recubrimiento con pintura epoxi/alquídica (espesor total de la película seca según la clase de entorno) o galvanizado en caliente de toda la superficie.

Aplicar revestimientos intumescentes o ignífugos, de capa fina o gruesa, según los índices de resistencia al fuego, o recubrir con placas ignífugas u hormigón.

Adecuado para columnas con cargas elevadas, grandes luces y un elevado índice de esbeltez, como caballetes, soportes para tuberías y columnas industriales de alta resistencia.

Según la norma GB 50205, la desviación de verticalidad de las columnas de un solo nivel es de H/1000 y ≤25 mm; en el caso de las columnas de varios niveles, se controla por nivel.

Estructura espacial con tirantes tubulares

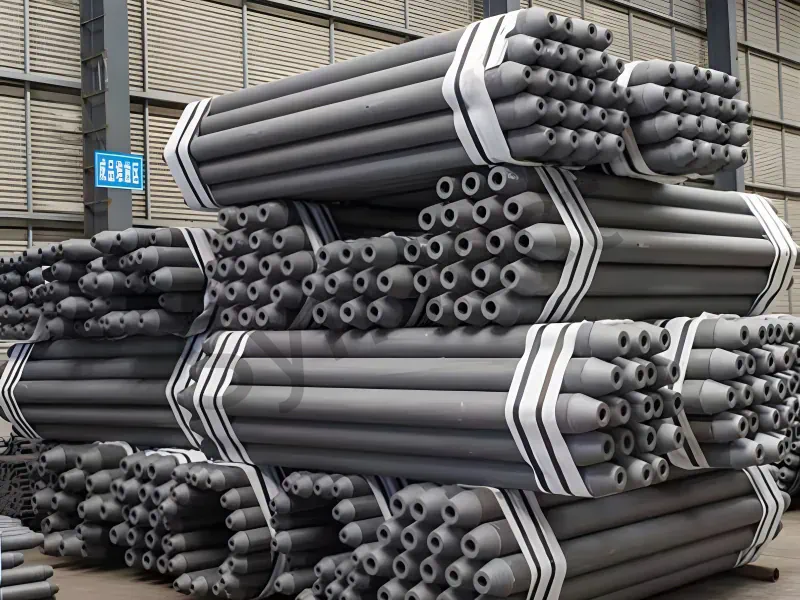
Puntal tubular para estructura espacial

Los puntales tubulares de estructura espacial son las unidades básicas que soportan las fuerzas en estructuras espaciales como las cerchas, las cáscaras reticuladas y las torres. Suelen ser elementos sometidos a dos fuerzas, articulados en ambos extremos, que soportan fuerzas axiales (tracción o compresión). La sección transversal es principalmente un tubo circular; entre los materiales más comunes se encuentran el Q235B, el Q355B y el Q390B. Los elementos se unen para formar una estructura integral mediante nudos (bolas atornilladas, bolas de acero huecas soldadas, uniones tubulares entrecruzadas, etc.), muy utilizados en cubiertas de gran luz (estadios, aeropuertos, andenes), torres de transmisión, torres de radiodifusión, caballetes y soportes para tuberías.

Especificaciones técnicas

Parámetro Especificaciones
Secciones comunes Tubo circular φ48×3~φ299×18
Material Q235B, Q355B, Q390B
Formularios de nodo Nudos esféricos atornillados, nudos esféricos soldados, nudos tubulares de intersección, nudos de placa
Características del estrés Fuerza principalmente axial (tracción o compresión)
Índice de delgadez Elementos a tracción ≤220, elementos a compresión ≤180 (según la normativa)
Método de conexión Soldadura, fijación con pernos, soldadura con corte en cruz
Anticorrosión Chorreado con arena + pintura, o galvanizado en caliente
Estructuras aplicables Armaduras, estructuras espaciales, capas reticuladas
Finalizar el procesamiento Cabeza cónica soldada/placa de sellado, corte en cruz
Norma de ejecución GB 50017, JGJ 7 «Especificaciones técnicas para estructuras de armazón espacial»

Los valores corresponden a la gama que fabricamos habitualmente. Las dimensiones, calidades y sistemas de recubrimiento específicos de cada proyecto se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Distribución racional de las tensiones: Las secciones de los elementos de dos fuerzas solo soportan la fuerza axial, lo que permite aprovechar al máximo el material. Nodos complejos: el procesamiento de nodos esféricos y de corte que se cruzan requiere una gran precisión.
Peso propio ligero: Las estructuras de vigas en celosía permiten ahorrar más del 30 % de acero en comparación con las vigas de alma maciza. Se requiere una alta precisión en la instalación: las desviaciones en la longitud de los elementos y en la posición de los nudos afectan directamente al montaje.
Adecuado para grandes luces: Permite construir cubiertas de gran luz, de más de 50 m. Elevados requisitos de protección contra la corrosión y el fuego: las estructuras espaciales presentan superficies complejas, lo que dificulta la aplicación del recubrimiento.
Prefabricación en fábrica: Producción estandarizada en fábrica, montaje in situ. Hay que prestar atención a la fatiga de los nudos: las soldaduras de los nudos se agrietan fácilmente bajo cargas repetidas; es necesario realizar una verificación de fatiga.
Estéticamente agradable: Permite crear diversas superficies curvas y formas arquitectónicas. Coste relativamente elevado: los gastos de fabricación e instalación son más elevados que los de las vigas de acero normales.

Preguntas frecuentes

¿Qué es un puntal tubular de estructura espacial?

La unidad básica que soporta las fuerzas en estructuras espaciales como las cerchas, los armazones espaciales y las cáscaras reticuladas, que actúan principalmente como elementos sometidos a dos fuerzas.

Los tubos circulares son los más habituales en las estructuras espaciales; en las vigas en celosía también se pueden utilizar tubos cuadrados, ángulos dobles o vigas en H.

Principalmente fuerzas axiales (tracción o compresión), con momentos flectores muy pequeños.

Nudos esféricos atornillados, nudos esféricos soldados, nudos de intersección y nudos de placa.

Los tirantes tubulares de las estructuras espaciales sometidas a tracción suelen tener un valor ≤220, mientras que los sometidos a compresión tienen un valor ≤180.

Soldado al cono del armazón espacial o a la placa de sellado del armazón espacial, o bien soldado directamente a los nudos mediante corte en línea de intersección.

Los aceros Q235B, Q355B y Q390B, así como el Q420, pueden utilizarse para grandes luces y cargas pesadas.

Chorreado con arena + pintura epoxi/alquídica; para aplicaciones en exteriores también se puede utilizar el galvanizado por inmersión en caliente.

Las desviaciones de longitud y de posición de los nudos deben controlarse estrictamente; de lo contrario, el montaje fracasará.

Ahorra acero, es adecuado para grandes luces y ofrece un diseño flexible, aunque los costes de fabricación e instalación son más elevados.

Certificado de cualificación

Tus proyectos están protegidos por normas de primer nivel. Desde la certificación CE (EN 1090) hasta la ISO 9001, nuestras certificaciones no son solo papel: son la rigurosa realidad cotidiana en nuestro taller.


AISCCEOTCSoldador internacional
Sistema de gestión de la calidad ISO 9001

¿Tienes los planos o la lista de cantidades (BOQ) preparados?

SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Kunlun Lu
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect

SynJect: Escala. Precisión. Certeza.

SYNJECT ofrece soluciones integrales de estructuras de acero diseñadas para la cadena de valor global. Desde inversionistas que buscan un retorno de inversión hasta ingenieros que exigen un cumplimiento exacto de las normas, transformamos planos complejos en realidades sólidas, a tiempo y sin contratiempos.

Del plano a la obra. Cero fricción.

Ingeniería de detalle y elaboración de planos de tallerOptimización de la disposición y de los materialesInspección de entrada de materias primasCorte CNC y preparación de cantosEnderezado de deformaciones por soldaduraEnsayos no destructivos (NDT)Montaje de prueba y alineación en tallerPreparación de superficies y recubrimientos protectoresMedir el espesor de la capa de pinturaInspección final de calidad y certificaciónEmbalaje para exportación y protección logísticaMontaje sobre el terreno y gestión de obras a nivel mundial
Etapa 01

Ingeniería de detalle

Mediante el uso de plataformas BIM avanzadas, como Tekla Structures, se realizan modelos 3D detallados y planos de taller que cumplen estrictamente con la norma AISC 360 o el Eurocódigo 3 (EN 1993). Los diseños de las uniones se verifican rigurosamente y los planos de fabricación se generan según las normas de tolerancia de la norma ISO 2768-m. Se lleva a cabo una detección de colisiones al 100 % con los principales sistemas arquitectónicos y de instalaciones (MEP) para garantizar que no se produzcan conflictos estructurales durante el montaje in situ.

NORMAAISC 360 / EN 1993
VALOR DE LA MÉTRICATolerancia: ±0,01 mm
Etapa 02

Optimización de la disposición y de los materiales

Los diseños de anidamiento inteligente se realizan mediante software avanzado como FastCAM/SigmaNEST, de conformidad con las normas dimensionales EN 10029 y ASTM A6. Teniendo en cuenta el ancho de corte (entre 2 mm y 5 mm, dependiendo del espesor de la chapa) y los márgenes de contracción térmica, el aprovechamiento de la materia prima supera el 92 %. Los recortes se controlan digitalmente mediante códigos de barras para garantizar una trazabilidad del 100 % del informe de ensayo de fábrica (MTR).

NORMAEN 10029 / ASTM A6
VALOR DE LA MÉTRICATasa de utilización: 95 %
Etapa 03

Inspección de entrada de materias primas

Todo el acero estructural (Q355B/C/D, ASTM A572 Gr. 50, S355JR/J2) debe ir acompañado de informes de ensayo de fábrica (MTR) conforme a la norma EN 10204 3.1. El control de calidad de entrada lleva a cabo inspecciones dimensionales y visuales al 100 % conforme a las normas ASTM A6 y EN 10029, verificando las tolerancias de espesor (Clase A/B) y la integridad de la laminación interna mediante ensayos por ultrasonidos (UT) según la norma ASTM A435. La composición química y las propiedades mecánicas se verifican por muestreo en laboratorios externos acreditados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DE LA MÉTRICAClase A/B y ASTM A435
Etapa 04

Corte CNC y preparación de cantos

El perfilado de chapas y el corte de componentes se realizan mediante equipos CNC de oxicorte, plasma de alta definición y láser de fibra de varios kW. La calidad de la superficie de corte cumple estrictamente con la norma EN ISO 9013 en cuanto a perpendicularidad y rugosidad superficial de ±2,5°, con una tolerancia de rango 3/4. Las máquinas de biselado CNC multieje realizan ángulos de biselado para la preparación de la soldadura con una tolerancia de ±2,5° y dimensiones de la cara de la raíz con una tolerancia de ±1,0 mm.

NORMAEN ISO 9013
VALOR DE LA MÉTRICARa ≤ 12,5 μm
Etapa 05

Enderezado de deformaciones por soldadura

La soldadura la realizan exclusivamente soldadores certificados según la norma AWS D1.1 o EN ISO 9606, utilizando especificaciones de procedimientos de soldadura (WPS) homologadas y respaldadas por registros de cualificación de procedimientos (PQR) conforme a las normas AWS D1.1 e ISO 15614. La soldadura por arco sumergido (SAW) y la soldadura por arco con alambre tubular con fundente (FCAW) son las técnicas predominantes en las uniones de penetración completa (CJP) y en las soldaduras en ángulo. El aporte de calor se controla estrictamente, lo que permite alcanzar niveles de calidad de soldadura conformes con el nivel de calidad B de la norma ISO 5817 o con las normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DE LA MÉTRICAISO 5817, nivel B
Etapa 06

Ensayos no destructivos (NDT)

La distorsión angular, la curvatura y el barrido posteriores a la soldadura se corrigen mediante enderezadoras hidráulicas automáticas de bridas y un proceso controlado de enderezado térmico con llama. Las temperaturas de calentamiento para los aceros de alta resistencia y baja aleación (HSLA) se mantienen estrictamente entre 600 ℃ y 650 ℃ (enfriamiento al aire, sin temple con agua) para evitar la degradación microestructural. Las tolerancias de rectitud tras el enderezado cumplen con ±3 mm, de conformidad con la norma EN 1090-2, Clase de Ejecución 2 (EXC2), y las normas COSP de la AISC.

NORMAEN 1090-2, EXC2 / COSP de la AISC
VALOR DE LA MÉTRICATolerancias: ±3 mm
Etapa 07

Montaje de prueba y alineación en taller

Los protocolos de NDT son aplicados por personal de NDT certificado según la norma ISO 9712 y el nivel II de la ASNT. El 100 % de las soldaduras críticas de penetración completa de la junta (CJP) se someten a ensayos por ultrasonidos (UT según la norma ISO 17640 / ASTM E164) o a ensayos por partículas magnéticas (MT según la norma ISO 17638 / ASTM E709). Se aplican ensayos radiográficos (RT) según se solicite para secciones de gran espesor. La aceptación de las soldaduras se ajusta estrictamente al Nivel de Aceptación 1 de la norma ISO 11666 o a los criterios de la norma AWS D1.1.

NORMAISO 11666 Nivel 1 / AWS D1.1
VALOR DE LA MÉTRICA100% UT
Etapa 08

Preparación de superficies y recubrimientos protectores

Las geometrías complejas, las vigas de gran luz y las estructuras pesadas se someten a un montaje de prueba físico a escala 1:1 o a un montaje virtual mediante escaneo láser 3D de alta precisión, de acuerdo con los requisitos de las normas EN 1090-2 y AISC. Se verifica la alineación de los orificios de los pernos (índice de aceptación ≥ 95 % para pernos de alta resistencia) y se comprueban las dimensiones críticas (luz, curvatura y alineación espacial en 3D) dentro de estrictos límites de tolerancia (±2,0 mm) para eliminar los riesgos de ajuste in situ.

NORMAAISC / EN 1090-2
VALOR DE LA MÉTRICATolerancia: ±2,0 mm
Etapa 09

Medir el espesor de la capa de pintura

Los elementos estructurales se someten a un granallado automatizado para alcanzar el grado de limpieza SSPC-SP10 / NACE n.º 2 / ISO 8501-1 Sa 2,5, con un perfil superficial (profundidad de anclaje) de 45-75 μm. Se aplican recubrimientos protectores de alto rendimiento mediante tecnología de pulverización sin aire, de conformidad con la norma ISO 12944 (entornos corrosivos de C3 a CX), que incluyen imprimaciones epoxi inorgánicas/orgánicas ricas en zinc, capas intermedias de epoxi con óxido de hierro micáceo y capas de acabado de poliuretano o fluorocarbono. El espesor de la película seca (DFT) se verifica mediante medidores magnéticos calibrados, respetando estrictamente la regla del 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DE LA MÉTRICA45 - 75 μm
Etapa 10

Inspección final de calidad y certificación

El Control de Calidad Final (FQC) lleva a cabo una auditoría integral y holística, en la que se inspecciona el aspecto estético de la pintura (ausencia de chorreos, poros o descuelgues), la geometría crítica, el paso de los orificios de los pernos y la trazabilidad de las marcas de los componentes, ya sean realizadas con láser o con plantilla. Se elabora un informe completo de datos de fabricación (MDR) —que incluye los informes de seguimiento de la fabricación (MTR), los registros de ensayos no destructivos (NDT), los registros de inspección de recubrimientos y los certificados de conformidad— para respaldar el marcado CE (Declaración de Prestaciones, DoP, según la norma EN 1090) y la aceptación final de la AISC.

NORMAEN 1090 / AISC
VALOR DE LA MÉTRICAControl de calidad y garantía de calidad: lanzamiento definitivo
Etapa 11

Embalaje para exportación y protección logística

El embalaje de protección está diseñado para el transporte marítimo en contenedores (40HQ/OT/FR) y de carga a granel en condiciones de tránsito marítimo exigentes. Los elementos estructurales se agrupan sobre plataformas de acero de alta resistencia y se sujetan con flejes de acero de alta resistencia a la tracción. Las uniones mecanizadas y las superficies de contacto se recubren con película anticorrosiva VCI, relleno de espuma EPE y cojines de goma de gran resistencia. Todo el embalaje de madera cumple íntegramente con las normas fitosanitarias de la NIMF 15 y con las normas de la OMI sobre estiba y sujeción de la carga (CSS).

NORMANIMF 15 / CSS de la OMI
VALOR DE LA MÉTRICA40HQ/OT/FR
Etapa 12

Montaje sobre el terreno y gestión de obras a nivel mundial

Ofrecemos servicios internacionales de supervisión del montaje in situ y de construcción EPCM «llave en mano», cumpliendo con los protocolos de seguridad de la norma OSHA 1926, el COSP de la AISC y las normas de montaje EN 1090-2. Los equipos de obra, dirigidos por ingenieros multilingües especializados en HSE y QA/QC, utilizan estaciones totales de alta precisión para mantener la verticalidad estructural dentro de un margen de H/1000 (≤25 mm como máximo). El apriete de pernos estructurales de alta resistencia se lleva a cabo mediante llaves calibradas o el método de «giro de tuerca», con documentación que acredita el 100 % de la verificación del par de apriete.

NORMAOSHA 1926 / EN 1090-2
VALOR DE LA MÉTRICA≤ H/1000

Obtén tu presupuesto y plan de costos en 24 horas

Descubre cuánto puedes ahorrar en tonelaje de acero y en flete marítimo antes de que comience la fabricación

8–15%

Reducción del peso del acero

El modelado 3D 1:1 de Tekla optimiza las relaciones viga-columna para eliminar los costos de material redundante.

0,0 mm

Verificación de código sin conflictos

Se ha verificado de acuerdo con la norma EN 1090 y las cargas eólicas y sísmicas locales.

100%

Revisión de ingeniero a ingeniero

Verificado por nuestros ingenieros principales: sin llamadas de ventas agresivas, solo datos útiles y precio de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Mostrador de Ingeniería e Investigación

Ingenieros principales en línea

Dibujos
Dibujos

🔒 100 % privado y seguro, sin spam










