
الصفحة الرئيسية / المنتجات / هيكل الإطار الفضائي / النظام الهيكلي الأساسي
النظام الهيكلي الأساسي
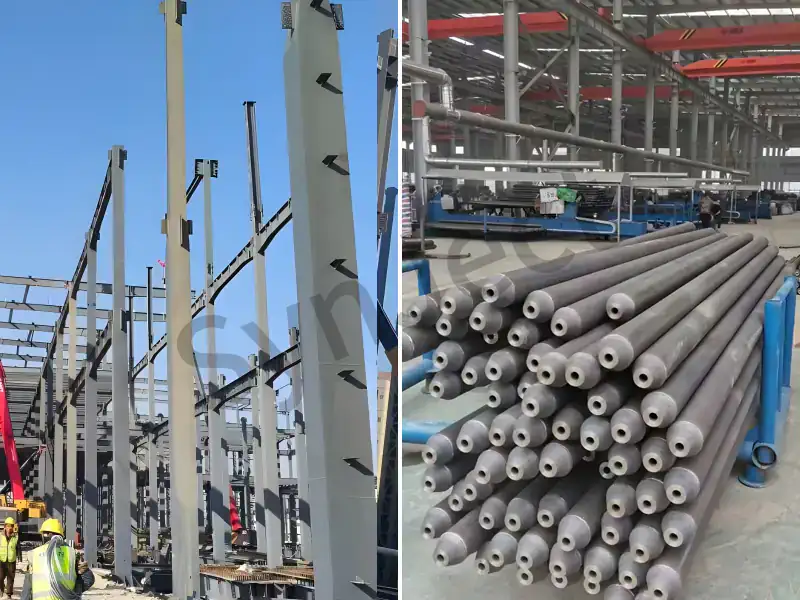
أعمدة فولاذية ذات هيكل فراغي
تُعد الأعمدة الفولاذية المكونات الرأسية الرئيسية الحاملة للأحمال في ورش العمل ذات الهياكل الفولاذية، والمستودعات، والمباني الشاهقة للغاية، والمباني ذات المسافات الكبيرة بين الدعامات. فهي تتحمل القوة المحورية، وعزم الانحناء، وقوة القص المنقولة من العوارض الفولاذية، وألواح السقف، وألواح الأرضيات، وعوارض الرافعات، وتقوم بنقل الحمل إلى الأساس بشكل موثوق. ويمكن تصنيفها حسب شكل المقطع إلى أعمدة على شكل حرف H، وأعمدة صندوقية ملحومة (أنابيب مستطيلة)، وأعمدة أنبوبية دائرية، وأعمدة صليبية، وأعمدة شبكية؛ أما حسب خصائص الإجهاد، فتنقسم إلى أعمدة محملة محوريًّا، وأعمدة إطارية، وأعمدة منحنية. يتم تصنيع الأعمدة الفولاذية مسبقًا في المصنع وتجميعها في الموقع باستخدام البراغي أو اللحام، وتتميز بوزن ثابت خفيف وقوة عالية وسرعة بناء عالية. وباعتبارها الهيكل الرأسي الحامل للقوة في المباني الفولاذية، فإنها تُستخدم على نطاق واسع في المنشآت الصناعية، واللوجستيات والتخزين، والأماكن العامة، والمباني الشاهقة للغاية، وهندسة الجسور.
المواصفات الفنية
| المعلمة | المواصفات |
|---|---|
| نماذج الأقسام المشتركة | عوارض على شكل حرف H، مقاطع صندوقية ملحومة، أنابيب دائرية، مقاطع صليبية، شبكية |
| المواد الشائعة | Q235B, Q355B, Q390B, Q420B |
| نطاق ارتفاع المقطع | مم ~ 1500 مم (قابلة للتخصيص للمقاطع الأكبر حجمًا) |
| نطاق سماكة الألواح | مم ~ 50 مم |
| طول المقطع الواحد | م ~ 15 م (مقسمة إلى أجزاء بسبب قيود النقل) |
| طريقة التوصيل | وصلة براغي عالية القوة، لحام بالاختراق الكامل، وصلة مختلطة بين البراغي واللحام |
| نموذج قاعدة العمود | مفصلي (محمل ذو صفيحة مسطحة)، صلب (ظاهر/مدمج/مغلف) |
| المعالجة المضادة للتآكل | السفع الرملي وفقًا لمعيار Sa2.5 + طلاء إيبوكسي/ألكيد، أو الجلفنة بالغمس الساخن |
| الحماية من الحرائق | طلاء مقاوم للحريق، لوح مقاوم للحريق، غلاف خرساني |
| معيار التنفيذ | GB 50017 «معيار تصميم الهياكل الفولاذية»، GB 50205 «معيار قبول جودة إنشاء الهياكل الفولاذية» |
القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.
المزايا والاعتبارات الهندسية
| المزايا | الاعتبارات الهندسية |
|---|---|
| خفيفة الوزن، ذات قدرة تحمل عالية: في ظل الحمل نفسه، لا يتجاوز وزنها سوى 1/3 إلى 1/2 وزن الأعمدة الخرسانية، مما يقلل بشكل كبير من تكلفة الأساسات ويزيد من الارتفاع الصافي القابل للاستخدام. | يتطلب معالجة مقاومة للتآكل: الفولاذ عرضة للصدأ؛ لذا يجب إزالة الصدأ منه + طلائه أو مجلفنته بالغمس الساخن وفقًا للبيئة المحيطة. وتتطلب المناطق الساحلية أو التي تتعرض للمواد الكيميائية طبقات طلاء أكثر سمكًا. |
| مُصنَّعة مسبقًا في المصنع، وبناء فعال: يؤدي الإنتاج المعياري وتجميع البراغي في الموقع إلى تقصير مدة التنفيذ بنحو الثلث مقارنةً بالهياكل الخرسانية. | يتطلب حماية من الحرائق: تتدهور الخصائص الميكانيكية للفولاذ بسرعة عند درجات الحرارة المرتفعة؛ لذا يُعد استخدام الطلاءات أو الكسوات المقاومة للحريق أمرًا إلزاميًا وفقًا لمستويات مقاومة الحريق. |
| أداء زلزالي ممتاز: إن الليونة والمتانة الجيدتين للفولاذ تمكنانه من امتصاص الطاقة وتبديدها أثناء الزلازل، مما يوفر ليونة هيكلية عالية. | يلزم دقة عالية في التركيب: يجب التحكم بدقة في ارتفاع قاعدة العمود واستقامته الرأسية، وهو ما يمكن تحقيقه من خلال تقنيات بناء مجربة. |
| اختيار المقاطع بمرونة: يمكن تخصيص الأعمدة ذات الشكل H، والأعمدة الصندوقية، والأعمدة الأنبوبية الدائرية، والأعمدة الشبكية لتتناسب مع الأحمال المختلفة والتصاميم المعمارية المتنوعة. | يجب التحكم في معامل النحافة: فالأعمدة ذات معامل النحافة المرتفع تتطلب حسابات احترافية وأنظمة تقوية، مع ضمان التحقق من صحة التصميم من قبل معهد التصميم. |
| قابل لإعادة التدوير: معدل استرداد عالٍ للمواد بعد الهدم، بما يتماشى مع توجهات البناء المستدام والاقتصاد الدائري. | تأثر التكلفة بتقلبات سوق الصلب: يمكن التحكم في تكاليف المواد من خلال تثبيت الأسعار مسبقًا ومقارنة عروض عدة مصانع للصلب. |
الأسئلة الشائعة
ما هي أنواع الأعمدة الفولاذية؟
حسب الشكل المقطعي: الأعمدة ذات المقطع على شكل حرف H، والأعمدة الصندوقية، والأعمدة ذات الأنابيب الدائرية، والأعمدة الصليبية، والأعمدة الشبكية؛ حسب نوع الحمل: الأعمدة المحملة محوريًّا، والأعمدة الإطارية، والأعمدة المثنية.
أيهما أخف وزنًا، العمود الفولاذي أم العمود الخرساني؟
في ظل قدرة تحمل متساوية، يبلغ وزن العمود الفولاذي حوالي 1/3 إلى 1/2 وزن العمود الخرساني، مما يقلل بشكل كبير من حجم الأساس وعمق التثبيت.
ما هي المواد الشائعة المستخدمة في صناعة الأعمدة الفولاذية؟
Q235B وQ355B للمصانع؛ وQ390B وQ420B للمباني الشاهقة والمنشآت ذات الأحمال الثقيلة.
ما هي أشكال قواعد الأعمدة الفولاذية؟
القاعدة المفصلية (محمل صفيحي مسطح) والقاعدة الصلبة (ظاهرة، مدمجة، مغلفة)، ويتم تحديدها بناءً على الحسابات الإنشائية.
كيف يتم ربط الأعمدة الفولاذية بالأساس؟
من خلال تثبيت اللوح الأساسي بمسامير تثبيت مدمجة، ثم حقن مادة ملء ثانوية غير قابلة للانكماش من أجل التسوية؛ وقد تكون هناك حاجة إلى استخدام مفاتيح القص حسب طبيعة الهيكل.
كيف يتم توصيل الوصلات الميدانية للأعمدة الفولاذية؟
لحام الشفة بنمط «الاختراق الكامل» + ربط الجزء المركزي بمسامير عالية القوة، أو ربط كامل بالمسامير، أو لحام كامل.
كيف يتم توفير الحماية من التآكل للأعمدة الفولاذية؟
السفع الرملي حتى درجة Sa2.5، أو الطلاء بطلاء إيبوكسي/ألكيد (بسماكة إجمالية للطبقة الجافة مصممة وفقًا لفئة البيئة)، أو الجلفنة بالغمس الساخن الشاملة.
كيف يتم توفير الحماية من الحرائق للأعمدة الفولاذية؟
يُوضع طلاء متضخم/مقاوم للحريق، سواء كان رقيقًا أو سميكًا، وفقًا لمستويات مقاومة الحريق، أو تُغطى بالألواح المقاومة للحريق أو الخرسانة.
أين تُستخدم الأعمدة الشبكية؟
مناسبة للأعمدة ذات الأحمال الكبيرة، والمسافات الكبيرة بين الدعامات، ونسبة النحافة الكبيرة، مثل الركائز، ودعامات الأنابيب، وأعمدة المنشآت الصناعية الثقيلة.
ما هو الانحراف المسموح به في استقامة الأعمدة؟
وفقًا للمعيار GB 50205، يبلغ انحراف الاستقامة الرأسية للأعمدة أحادية الطبقة H/1000 و≤25 مم؛ أما الأعمدة متعددة الطبقات فيتم التحكم في انحرافها لكل طبقة على حدة.
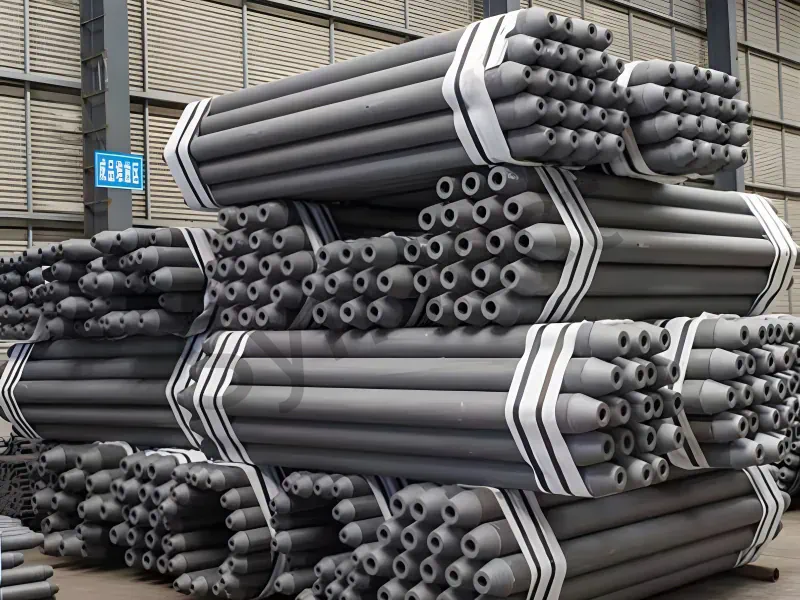
دعامة أنبوبية ذات هيكل فراغي
المواصفات الفنية
| المعلمة | المواصفات |
|---|---|
| الأقسام المشتركة | أنابيب دائرية φ48×3~φ299×18 |
| المواد | Q235B, Q355B, Q390B |
| نماذج العقد | العقد الكروية المثبتة بمسامير، والعقد الكروية الملحومة، والعقد الأنبوبية المتقاطعة، والعقد الصفيحية |
| خصائص الإجهاد | قوة محورية في المقام الأول (شد أو ضغط) |
| نسبة النحافة | أعضاء الشد ≤220، أعضاء الضغط ≤180 (وفقًا للمعايير) |
| طريقة التوصيل | اللحام، التثبيت بالبراغي، اللحام بالقطع المتقاطع |
| مقاومة التآكل | السفع الرملي + الطلاء، أو الجلفنة بالغمس الساخن |
| الهياكل التي ينطبق عليها هذا الأمر | الدعامات، الهياكل الفضائية، الأغلفة الشبكية |
| إنهاء المعالجة | رأس مخروطي ملحوم/لوحة مانعة للتسرب، قطع متقاطع |
| معيار التنفيذ | GB 50017، JGJ 7 «المواصفات الفنية لهياكل الإطارات الفضائية» |
القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.
المزايا والاعتبارات الهندسية
| المزايا | الاعتبارات الهندسية |
|---|---|
| التوزيع العقلاني للإجهاد: لا تتحمل المقاطع المكونة من قضيبين سوى القوة المحورية، مما يضمن الاستفادة القصوى من المواد. | العقد المعقدة: تتطلب معالجة العقد المتقاطعة والقطع الكروية دقة عالية. |
| الوزن الذاتي الخفيف: توفر الهياكل الدعامية أكثر من 30% من الفولاذ مقارنةً بالعوارض ذات الشبكة الصلبة. | يلزم دقة عالية في التركيب: تؤثر الانحرافات في طول العناصر وموضع العقد بشكل مباشر على عملية التجميع. |
| مناسبة للمسافات الكبيرة: يمكنها إنشاء أسقف ذات مسافة بين الدعامات كبيرة تزيد عن 50 مترًا. | متطلبات عالية لمقاومة التآكل والحماية من الحرائق: تتميز الهياكل الفراغية بأسطح معقدة، مما يجعل عملية تطبيق الطلاء صعبة. |
| التصنيع المسبق في المصنع: إنتاج مصنعي موحد، وتجميع في الموقع. | يجب إيلاء الاهتمام لإجهاد العقد: فاللحامات في العقد تتعرض للتشقق بسهولة تحت تأثير الأحمال المتكررة؛ ولذلك من الضروري إجراء فحص للتأكد من عدم وجود إجهاد. |
| جميل من الناحية الجمالية: يمكنها تشكيل أسطح منحنية متنوعة وأشكال معمارية مختلفة. | التكلفة المرتفعة نسبيًا: رسوم المعالجة والتركيب أعلى من تلك الخاصة بالعوارض الفولاذية العادية. |
الأسئلة الشائعة
ما هي دعامة الأنابيب ذات الهيكل الفراغي؟
الوحدة الأساسية الحاملة للقوى في الهياكل الفراغية مثل الدعامات، والهياكل الفراغية، والأغلفة الشبكية، والتي تعمل في الغالب كعناصر تتحمل قوتين.
ما هي المقاطع التي تُستخدم عادةً في دعامات الأنابيب ذات الهياكل الفضائية؟
تُعد الأنابيب الدائرية هي الأكثر شيوعًا في الهياكل الفراغية؛ كما يمكن استخدام الأنابيب المربعة أو الزوايا المزدوجة أو العوارض على شكل حرف H في صناعة الدعامات.
ما هي خصائص الإجهاد التي تتميز بها دعامات الأنابيب في الهياكل الفضائية؟
قوى محورية في المقام الأول (شد أو ضغط)، مع لحظات انحناء ضئيلة جدًّا.
ما هي أنواع العقد في دعامات الأنابيب ذات الهياكل الفراغية؟
العقد الكروية المثبتة بمسامير، والعقد الكروية الملحومة، والعقد المتقاطعة، والعقد الصفيحية.
ما هي حدود نسبة النحافة لدعامات الأنابيب في الهياكل الفضائية؟
يبلغ طول دعامة الأنبوب في الإطار الفراغي الخاضع للشد عمومًا ≤220، بينما يبلغ طول دعامة الأنبوب في الإطار الفراغي الخاضع للضغط ≤180.
كيف تتم معالجة أطراف الأنابيب الدائرية؟
يتم لحامها بإطار فراغي مخروطي الشكل/لوحة إحكام الإطار الفراغي، أو يتم لحامها مباشرةً بالعقد عبر قطع الخطوط المتقاطعة.
ما هي المواد المستخدمة في صناعة الدعامات الأنبوبية للإطار الفضائي؟
يمكن استخدام Q235B وQ355B وQ390B وQ420 في المسافات الكبيرة والأحمال الثقيلة.
كيفية توفير الحماية من التآكل لدعامات الأنابيب في الهياكل الفضائية؟
السفع الرملي + طلاء الإيبوكسي/الألكيد؛ ويمكن أيضًا استخدام الجلفنة بالغمس الساخن في التطبيقات الخارجية.
ما هي متطلبات دقة التركيب؟
يجب التحكم بدقة في انحرافات الطول وانحرافات موضع العقد، وإلا فسيفشل التجميع.
ما هي مزايا دعامات الأنابيب ذات الهيكل الفراغي مقارنةً بالعوارض ذات الوسط الصلب؟
توفر في استخدام الفولاذ، ومناسبة للمسافات الكبيرة، وتصميم مرن، على الرغم من أن تكاليف التصنيع والتركيب أعلى.
شهادة التأهيل
تتمتع مشاريعكم بالحماية وفقًا لمعايير عالمية المستوى. بدءًا من شهادة CE (EN 1090) وصولاً إلى شهادة ISO 9001، فإن مؤهلاتنا ليست مجرد أوراق على الورق — بل هي واقع يومي صارم يُطبق فعليًّا في ورشة العمل لدينا.




هل لديك رسومات أو قائمة كميات (BOQ) جاهزة؟
مشاريع ذات صلة
المشاريع التي تم فيها تصميم هذا النظام الفرعي وتصنيعه وشحنه كجزء من حزمة الأعمال الإنشائية.
SynJect: الدقة. الدقة. اليقين.
تقدم شركة SYNJECT حلولاً شاملة للهياكل الفولاذية المصممة خصيصاً لسلسلة القيمة العالمية. بدءاً من المستثمرين الباحثين عن عائد على الاستثمار وصولاً إلى المهندسين الذين يطلبون الامتثال الدقيق للمعايير، فإننا نحول المخططات المعقدة إلى واقع ملموس ومتين — في الموعد المحدد ودون أي عقبات.
من المخطط إلى موقع البناء. بدون احتكاك.



الهندسة التفصيلية
باستخدام منصات BIM المتطورة مثل Tekla Structures، يتم تنفيذ النمذجة ثلاثية الأبعاد التفصيلية ورسومات الورشة بالتوافق التام مع معيار AISC 360 أو Eurocode 3 (EN 1993). يتم التحقق من تصاميم الوصلات بدقة، مع إنتاج رسومات التصنيع وفقًا لمعايير التفاوت المسموح بها في ISO 2768-m. كما يتم إجراء فحص شامل بنسبة 100% للكشف عن التضارب مع الأنظمة المعمارية الأساسية وأنظمة الهندسة الميكانيكية والكهربائية والصحية (MEP) لضمان عدم وجود أي تضارب هيكلي أثناء عملية التركيب الميداني.
التجميع وتحسين استخدام المواد
يتم تنفيذ تخطيطات التداخل الذكية باستخدام برامج متطورة مثل FastCAM/SigmaNEST وفقًا لمعايير الأبعاد EN 10029 / ASTM A6. ومع أخذ شق القطع (2 مم – 5 مم حسب سماكة الصفيحة) وهامش الانكماش الحراري في الاعتبار، يتجاوز معدل استغلال المواد الخام 92%. ويتم تتبع قصاصات القطع رقميًّا باستخدام الباركود لضمان إمكانية التتبع بنسبة 100% لتقرير اختبار المصنع (MTR).
فحص المواد الخام عند الاستلام
يجب أن تكون جميع أنواع الفولاذ الإنشائي (Q355B/C/D، ASTM A572 Gr.50، S355JR/J2) مصحوبة بتقارير اختبار المصنع (MTR) وفقًا للمعيار EN 10204 3.1. تقوم وحدة مراقبة الجودة عند الاستلام بإجراء فحوصات بصرية وفحوصات الأبعاد بنسبة 100% وفقًا لمعيار ASTM A6 / EN 10029، للتحقق من تفاوتات السماكة (الفئة A/B) وسلامة التصفيح الداخلي عن طريق الاختبار بالموجات فوق الصوتية (UT) وفقًا لمعيار ASTM A435. يتم التحقق العشوائي من التركيب الكيميائي والخصائص الميكانيكية من قبل مختبرات خارجية معتمدة.
القطع باستخدام الحاسب الآلي (CNC) وتجهيز الحواف
يتم تنفيذ تشكيل الألواح وقطع المكونات باستخدام معدات القطع بالأكسجين والوقود (CNC)، والبلازما عالية الدقة، والليزر الليفي بقدرة عدة كيلوواط. وتتوافق جودة سطح القطع بشكل صارم مع معيار EN ISO 9013 فيما يتعلق بالعموديّة وخشونة السطح بمقدار ±2.5°، مع تفاوت في النطاق 3/4. تقوم آلات الشطف متعددة المحاور التي تعمل بنظام التحكم الرقمي (CNC) بتنفيذ زوايا الشطف التحضيرية للحام ضمن نطاق ±2.5° وأبعاد سطح الجذر ضمن نطاق ±1.0 مم.
تصويب تشوهات اللحام
يتم تنفيذ أعمال اللحام حصريًّا بواسطة عمال لحام معتمدين وفقًا لمعيار AWS D1.1 أو EN ISO 9606، باستخدام «مواصفات إجراءات اللحام» (WPS) المؤهلة والمدعومة بـ«سجلات تأهيل الإجراءات» (PQR) وفقًا لمعيار AWS D1.1 / ISO 15614. ويُستخدم اللحام بالقوس المغمور (SAW) واللحام بالقوس ذي القلب المنصهر (FCAW) بشكل رئيسي في اللحامات ذات الاختراق الكامل للمفصل (CJP) واللحامات الزاوية. ويتم التحكم في مدخلات الحرارة بشكل صارم، مما يضمن تحقيق مستويات جودة اللحام التي تتوافق مع مستوى الجودة B وفقًا لمعيار ISO 5817 أو معايير AWS D1.1.
الاختبارات غير المتلفة (NDT)
يتم تصحيح الانحراف الزاوي والانحناء والانحراف الجانبي بعد اللحام باستخدام آلات تقويم الحواف الهيدروليكية الآلية وعملية التقويم الحراري باللهب الخاضعة للتحكم. يتم الحفاظ بدقة على درجات حرارة التسخين للفولاذ عالي القوة منخفض السبائك (HSLA) في نطاق يتراوح بين 600℃ و650℃ (تبريد هوائي، بدون تبريد مائي) لمنع تدهور البنية المجهرية. تتوافق تفاوتات الاستقامة بعد عملية التقويم مع ±3 مم، بما يتوافق مع معيار EN 1090-2، فئة التنفيذ 2 (EXC2) ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC).
التركيب التجريبي ومحاذاة الورشة
يتم تنفيذ بروتوكولات الفحص غير التدميري (NDT) بواسطة موظفين معتمدين وفقًا لمعيار ISO 9712 / ASNT المستوى الثاني. تخضع 100% من اللحامات الحرجة ذات الاختراق الكامل للمفاصل (CJP) للاختبار بالموجات فوق الصوتية (UT وفقًا لمعيار ISO 17640 / ASTM E164) أو الاختبار بالجسيمات المغناطيسية (MT وفقًا لمعيار ISO 17638 / ASTM E709). يُطبق الاختبار الإشعاعي (RT) حسب الطلب على المقاطع الثقيلة. ويتوافق قبول اللحامات بشكل صارم مع معايير مستوى القبول 1 وفقًا لمعيار ISO 11666 أو معايير AWS D1.1.
تحضير الأسطح والطلاء الوقائي
تخضع الأشكال الهندسية المعقدة، والدعامات ذات الامتداد الطويل، والهياكل الثقيلة لتجربة تجميع مادي بنسبة 1:1 أو تجميع افتراضي باستخدام المسح الليزري ثلاثي الأبعاد عالي الدقة وفقًا لمتطلبات المواصفة القياسية EN 1090-2/AISC. يتم التحقق من محاذاة فتحات البراغي (معدل نجاح ≥ 95% للبراغي عالية القوة)، كما يتم التحقق من الأبعاد الحرجة (الامتداد، الانحناء، المحاذاة المكانية ثلاثية الأبعاد) ضمن حدود تفاوت ضيقة (±2.0 مم) للتخلص من مخاطر التثبيت في موقع العمل.
قياس سماكة طبقة الطلاء
تخضع العناصر الهيكلية لعملية السفع بالخردق الآلية لتحقيق درجة نظافة وفقًا لمعايير SSPC-SP10 / NACE رقم 2 / ISO 8501-1 Sa 2.5، مع مظهر سطحي (عمق التثبيت) يتراوح بين 45 و75 ميكرومتر. يتم تطبيق طلاءات واقية عالية الأداء باستخدام تقنية الرش بدون هواء وفقًا لمعيار ISO 12944 (للبيئات المسببة للتآكل من C3 إلى CX)، وتشمل طبقات أولية من الإيبوكسي الغني بالزنك غير العضوي/العضوي، وطبقات وسيطة من أكسيد الحديد الميكاسي الإيبوكسي، وطبقات نهائية من البولي يوريثان/الفلووروكربون. يتم التحقق من سماكة الطبقة الجافة (DFT) باستخدام مقاييس مغناطيسية معايرة مع الالتزام الصارم بقاعدة 90/10.
الفحص النهائي للجودة وإصدار الشهادات
تقوم وحدة مراقبة الجودة النهائية (FQC) بإجراء تدقيق شامل ومتكامل، يتضمن فحص المظهر الجمالي للطلاء (عدم وجود تسربات أو ثقوب دقيقة أو ترهلات)، والهندسة الحرجة، ومسافات تباعد فتحات البراغي، وإمكانية تتبع علامات المكونات الموضوعة بالليزر أو بالاستنسل. يتم إعداد «تقرير بيانات التصنيع» (MDR) الكامل — الذي يشمل تقارير مراقبة التصنيع (MTRs)، وسجلات الاختبارات غير التدميرية (NDT)، وسجلات فحص الطلاء، وشهادات المطابقة — لدعم علامة CE (DoP بموجب المعيار EN 1090) والقبول النهائي من قبل AISC.
التغليف الخاص بالتصدير والحماية اللوجستية
تم تصميم التغليف الوقائي خصيصًا للشحن البحري في حاويات (40HQ/OT/FR) والشحن العام في ظل ظروف النقل البحري القاسية. يتم تجميع العناصر الهيكلية على منصات فولاذية شديدة التحمل باستخدام أشرطة فولاذية عالية الشد. يتم تغليف الوصلات المصنعة آليًّا وأسطح التلامس بفيلم VCI المضاد للتآكل، وحشوة رغوية من مادة EPE، ووسائد مطاطية ثقيلة. تتوافق جميع مواد التعبئة الخشبية تمامًا مع معايير الصحة النباتية ISPM 15 وقواعد المنظمة البحرية الدولية (IMO) الخاصة بتخزين البضائع وتثبيتها (CSS).
التركيب الميداني وإدارة المواقع على الصعيد العالمي
نقدم خدمات الإشراف الدولي على تركيب المنشآت وخدمات البناء المتكاملة (EPCM) وفقًا لبروتوكولات السلامة OSHA 1926، ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC)، ومعايير التركيب EN 1090-2. تستخدم الفرق الميدانية، بقيادة مهندسي الصحة والسلامة والبيئة (HSE) وضمان الجودة ومراقبة الجودة (QA/QC) متعددي اللغات، محطات قياس شاملة عالية الدقة للحفاظ على استقامة الهيكل ضمن حدود H/1000 (بحد أقصى ≤25 مم). يتم تنفيذ عمليات ربط البراغي الهيكلية عالية القوة باستخدام مفاتيح ربط معايرة أو طرق «تدوير الصامولة» مع توثيق تدقيق عزم الدوران بنسبة 100%.
احصل على قائمة الأعمال المطلوبة وخطة التكاليف على مدار 24 ساعة
اكتشف مقدار ما يمكنك توفيره من حمولة الصلب والشحن البحري قبل بدء عملية التصنيع
تخفيض وزن الفولاذ
1:1 تعمل النمذجة ثلاثية الأبعاد باستخدام برنامج Tekla على تحسين نسب العوارض والأعمدة للتخلص من التكاليف الزائدة للمواد.
التحقق من الكود الخالي من التضارب
تم التحقق من مطابقتها لمعيار EN 1090 والأحمال المحلية الناتجة عن الرياح والزلازل.
مراجعة من مهندس إلى مهندس
تم التحقق من صحة هذه المعلومات من قِبل كبار مهندسينا — لا مكالمات مبيعاتية مزعجة على الإطلاق، بل بيانات قابلة للتطبيق وأسعار المصنع فقط.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
المهندسون الرئيسيون عبر الإنترنت
🔒 خصوصية وأمان بنسبة 100٪، بدون رسائل غير مرغوب فيها









