
Accueil / Produits / Maison LGS / Ouvertures et finitions

Ouvertures et finitions

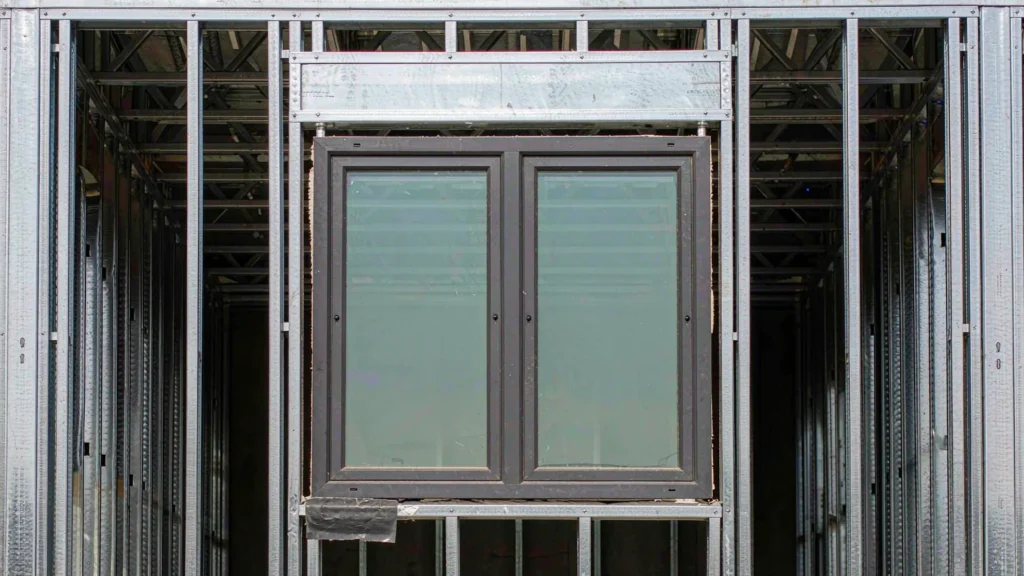
Cadre de fenêtre en aluminium gris foncé encastré dans une ouverture formée par des montants en acier galvanisé nu, avec linteau et solin de seuil

Les ouvertures sont encadrées et renforcées en usine plutôt que découpées sur chantier, ce qui permet de conserver intacte la disposition des contreventements. Les plafonds et les planchers sont fournis en fonction de la disposition des installations techniques.

Ce que nous fabriquons dans ce sous-système

  • Portes et fenêtres
  • Plafonds et revêtements de sol
Fenêtre en aluminium gris foncé à double vitrage, encastrée dans une ouverture à ossature métallique en acier de faible épaisseur, avec solin de seuil

Portes et fenêtres

C'est au niveau des ouvertures que les maisons LGS présentent le plus souvent des défauts après la remise des clés : une fenêtre percée a posteriori, un linteau qui n'a pas été posé, ou une porte qui frotte parce que le cadre a bougé. Le principe est simple : les ouvertures sont réalisées et renforcées en usine, et non découpées sur chantier.

Spécifications techniques

Paramètre Caractéristiques techniques
Matériau du cadre Aluminium à rupture de pont thermique ou PVC avec renfort en acier
Vitrage Double vitrage trempé, option Low-E
Coefficient U 1,4–1,8 W/(m²·K) : valeur typique pour l'ensemble cadre + vitrage
Charge due au vent ASTM E330 / EN 12210, classe à définir selon le projet
Étanchéité à l'eau ASTM E331 / EN 12208
Fuite d'air ASTM E283 / EN 12207, classe 4 (type)
Types d'ouverture À battants, coulissantes, fixes, oscillo-battantes
Réparation Vissés à travers le cadre aux montants en acier, scellés à l'aide de ruban d'étanchéité
Renfort Linteaux et montants de renfort montés en usine
Standard EN 14351-1 / norme locale

Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Les ouvertures réalisées en usine permettent de conserver les renforts intacts La réalisation d'une ouverture sur place implique généralement de couper les renforts de sangles. Les ouvertures prévues en usine sont conçues de manière à ce que les renforts soient détournés pour les contourner.
Les châssis à rupture thermique sont importants sur les murs en acier L'aluminium est un bon conducteur de chaleur ; une rupture thermique entre les profilés extérieur et intérieur empêche le cadre de devenir un pont thermique et évite la formation de condensation à l'intérieur.
Du ruban d'étanchéité, pas du mastic Le joint d'étanchéité au niveau d'une ouverture est une membrane collée intégrée à la barrière anti-humidité du mur. Un cordon de mastic appliqué autour du cadre ne tiendra pas plus de quelques saisons.

Questions fréquentes

Peut-on ajouter des fenêtres une fois la maison construite ?

Oui, mais l'ouverture doit être réalisée selon les règles de l'art : il faut prévoir un linteau, des montants de renfort et des contreventements adaptés. Percer un trou dans un panneau mural contreventé sans effectuer ces travaux compromet la stabilité de la structure.

Vitrage isolant à double vitrage trempé, doté d'un revêtement Low-E là où les apports solaires ou les déperditions thermiques sont un facteur important. Les caractéristiques techniques sont conformes à la réglementation énergétique locale.

Avec un système de ruban d'étanchéité intégré à la barrière hydrofuge du mur, ainsi qu'un cordon de soutien et un mastic d'étanchéité au niveau de la barrière pare-air interne. Pas uniquement avec du mastic externe.

Si le châssis ne comporte pas de rupture thermique, oui. La surface froide en aluminium descend en dessous du point de rosée et l'eau coule le long de la vitre — c'est pourquoi on prescrit des profilés à rupture thermique.

Verre feuilleté ou trempé et système de fermeture multipoints, conformément aux spécifications du projet. Sur certaines marchés, la classe de vitrage des ouvertures du rez-de-chaussée est imposée par la réglementation.

Plafond en plaques de plâtre posé sur des profilés en C galvanisés avec des tiges de suspension, vu d'en bas pendant la pose

Plafonds et revêtements de sol

Le plafond et le plancher sont les éléments de finition que l'acheteur touche réellement ; dans une maison LGS, ils assurent également des performances acoustiques et de résistance au feu. Ce n'est pas le panneau lui-même qui fait la différence en matière de satisfaction, mais ce qui se passe au niveau du périmètre, là où le plafond rejoint une ossature métallique qui bouge et conduit le bruit.

Spécifications techniques

Paramètre Caractéristiques techniques
Plafond Plaques de plâtre posées sur des profilés élastiques ou sur une ossature suspendue
Revêtements de sol Contreplaqué de charpente, panneau de ciment ou tablier en acier avec revêtement
Plafond acoustique Canal flexible recouvert de laine minérale
Résistance au feu Type de carte et nombre de couches par code, généralement entre 30 et 60 min
Détail du périmètre Jeu de dilatation avec mastic acoustique au niveau de l'ossature métallique
Vis Autoperceuses, à tête fraisée, résistantes à la corrosion
Terminer Couche d'apprêt et peinture, ou panneaux à fixation directe
Sous-couche Sous-couche acoustique pour revêtements de sol durs
Tolérances Niveau du plafond : ± 3 mm sur 3 m
Standard Norme EN 520 relative aux plaques de plâtre, réglementation locale en matière d'incendie

Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Le canal résilient assure la fonction acoustique La fixation directe des panneaux sur les montants en acier transmet les bruits d'impact. Une profilé de désolidarisation permet de les découpler, ce qui fait toute la différence entre une pièce silencieuse et un tambour.
Le joint périphérique est un élément de protection contre l'incendie et d'isolation acoustique L'espace entre le panneau et le cadre est colmaté à l'aide d'un mastic acoustique intumescent, et non pas avec du plâtre. Si l'on néglige cette étape, cela entraîne des fuites sonores et de fumée.
Une terrasse en acier nécessite une sous-couche adaptée Un revêtement de sol dur posé directement sur un plancher en acier produit un son creux. Une chape structurelle ou une sous-couche acoustique permet de résoudre ce problème à moindre coût.

Questions fréquentes

Comment réduire les bruits d'impact sur un plancher en acier ?

En dissociant les éléments et en ajoutant de la masse : une chape structurelle ou une sous-couche acoustique, ainsi qu’un plafond élastique en dessous. Il est bien plus facile d’intégrer cette solution dès la conception que de la corriger par la suite.

En général, il faut compter entre 30 et 60 minutes avec une ou deux couches de panneaux ignifuges posés sur l'ossature métallique. La classe de résistance au feu et les caractéristiques techniques des panneaux sont définies par la réglementation locale.

En effet, la charpente métallique subit des déformations thermiques, tandis que le panneau est rigide. Un jeu de dilatation comblé par un produit d'étanchéité permet d'absorber ces mouvements ; en revanche, un joint bout à bout serré finira par se fissurer.

Oui, sur une terrasse rigide dotée d'un support adapté et d'une colle souple. La pose directe de carrelage sur une terrasse en bois souple sans couche de désolidarisation entraîne généralement l'apparition de fissures.

Pas toujours. Dans les maisons, il est courant d'installer un plafond fixe directement sur des profilés de fixation ; on utilise une ossature suspendue lorsque l'accès aux installations techniques est nécessaire par le haut.

Certificat de qualification

Vos projets bénéficient d'une protection conforme aux normes internationales les plus strictes. De la norme CE (EN 1090) à la norme ISO 9001, nos certifications ne sont pas que des simples certificats sur papier : elles reflètent la rigueur qui caractérise notre travail au quotidien dans nos ateliers.


AISCCEOTCSoudeur international
Système de gestion de la qualité ISO 9001

Avez-vous des plans ou un BOQ ?

SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Kunlun Lu
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect

SynJect : Échelle. Précision. Certitude.

SYNJECT propose des solutions complètes en matière de structures métalliques, conçues pour la chaîne de valeur mondiale. Qu'il s'agisse d'investisseurs à la recherche d'un retour sur investissement ou d'ingénieurs exigeant une conformité parfaite, nous transformons des plans complexes en réalisations solides, dans le respect des délais et sans heurts.

Du plan au chantier. Zéro frottement.

Étude technique détaillée et élaboration des plans d'atelierImbrication et optimisation des matériauxContrôle à la réception des matières premièresDécoupe CNC et préparation des arêtesRedressage des déformations dues au soudageContrôles non destructifs (NDT)Montage d'essai et alignement en atelierPréparation des surfaces et revêtement protecteurMesurer l'épaisseur du film de peintureContrôle qualité final et certificationEmballage pour l'exportation et protection logistiqueMontage sur site et gestion de chantier à l'échelle mondiale
Étape 01

Ingénierie détaillée

Grâce à l'utilisation de plateformes BIM de pointe telles que Tekla Structures, la modélisation 3D détaillée et les plans d'atelier sont réalisés dans le strict respect de la norme AISC-360 ou de l'Eurocode 3 (EN 1993). Les conceptions des assemblages sont rigoureusement vérifiées, et les plans de fabrication sont générés selon les normes de tolérance de la norme ISO 2768-m. Une détection à 100 % des interférences avec les principaux systèmes architecturaux et de génie civil (MEP) est effectuée afin de garantir l'absence totale de conflits structurels lors du montage sur chantier.

NORMEAISC 360 / EN 1993
VALEUR MESURÉETolérance : ±0,01 mm
Étape 02

Imbrication et optimisation des matériaux

Les plans d'imbrication intelligents sont réalisés à l'aide de logiciels avancés tels que FastCAM/SigmaNEST, conformément aux normes dimensionnelles EN 10029 / ASTM A6. En tenant compte du trait de coupe (2 mm à 5 mm selon l'épaisseur de la tôle) et des marges de contraction thermique, le taux d'utilisation de la matière première dépasse 92 %. Les chutes sont suivies numériquement à l'aide de codes-barres afin de garantir une traçabilité à 100 % des rapports d'essai d'usine (MTR).

NORMEEN 10029 / ASTM A6
VALEUR MESURÉETaux d'utilisation : 95 %
Étape 03

Contrôle à la réception des matières premières

Tout l'acier de construction (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) doit être accompagné de rapports d'essais en usine (MTR) conformes à la norme EN 10204 3.1. Le contrôle qualité à la réception effectue des contrôles dimensionnels et visuels à 100 % conformément aux normes ASTM A6 / EN 10029, en vérifiant les tolérances d'épaisseur (classe A/B) et l'intégrité interne de la lamination par contrôle par ultrasons (UT) selon la norme ASTM A435. La composition chimique et les propriétés mécaniques sont vérifiées par échantillonnage par des laboratoires tiers accrédités.

NORMEEN 10204 3.1 / ASTM A435
VALEUR MESURÉEClasses A/B et ASTM A435
Étape 04

Découpe CNC et préparation des arêtes

Le profilage des tôles et la découpe des composants sont réalisés à l'aide d'équipements CNC : oxycoupage, plasma haute définition et laser à fibre de plusieurs kW. La qualité de la surface de coupe est strictement conforme à la norme EN ISO 9013 en matière de perpendicularité et de rugosité de surface ±2,5°, avec une tolérance de 3/4. Des machines de chanfreinage CNC multiaxiales réalisent des angles de chanfrein pour la préparation des soudures avec une tolérance de ±2,5° et des dimensions de la face de racine avec une tolérance de ±1,0 mm.

NORMEEN ISO 9013
VALEUR MESURÉERa ≤ 12,5 μm
Étape 05

Redressage des déformations dues au soudage

Le soudage est exclusivement réalisé par des soudeurs certifiés AWS D1.1 ou EN ISO 9606, selon des spécifications de procédure de soudage (WPS) qualifiées et étayées par des dossiers de qualification de procédure (PQR) conformément aux normes AWS D1.1 / ISO 15614. Le soudage à l'arc submergé (SAW) et le soudage à l'arc avec fil fourré (FCAW) sont les techniques principalement utilisées pour les soudures à pénétration complète (CJP) et les soudures d'angle. L'apport thermique est strictement contrôlé, ce qui permet d'atteindre des niveaux de qualité de soudure conformes à la norme ISO 5817, niveau de qualité B, ou aux normes AWS D1.1.

NORMEAWS D1.1 / EN ISO 9606
VALEUR MESURÉEISO 5817, niveau B
Étape 06

Contrôles non destructifs (NDT)

La déformation angulaire, le cambrage et l'inclinaison post-soudage sont corrigés à l'aide de redresseurs de brides hydrauliques automatisés et d'un redressage thermique contrôlé à la flamme. Les températures de chauffage des aciers à haute résistance et faiblement alliés (HSLA) sont strictement maintenues entre 600 °C et 650 °C (refroidissement à l’air, sans trempe à l’eau) afin d’éviter toute dégradation microstructurale. Les tolérances de rectitude après redressage sont de ± 3 mm, conformément à la norme EN 1090-2, classe d’exécution 2 (EXC2), et aux normes COSP de l’AISC.

NORMEEN 1090-2 EXC2 / COSP de l'AISC
VALEUR MESURÉETolérances : ±3 mm
Étape 07

Montage d'essai et alignement en atelier

Les protocoles de NDT sont mis en œuvre par du personnel certifié ISO 9712 / ASNT niveau II. 100 % des soudures critiques à pénétration complète (CJP) sont soumises à un contrôle par ultrasons (UT selon les normes ISO 17640 / ASTM E164) ou à un contrôle par particules magnétiques (MT selon les normes ISO 17638 / ASTM E709). Des essais radiographiques (RT) sont effectués sur demande pour les sections de forte épaisseur. L'acceptation des soudures est strictement conforme au niveau d'acceptation 1 de la norme ISO 11666 ou aux critères de la norme AWS D1.1.

NORMEISO 11666 niveau 1 / AWS D1.1
VALEUR MESURÉE100% UT
Étape 08

Préparation des surfaces et revêtement protecteur

Les géométries complexes, les fermes à grande portée et les charpentes lourdes font l'objet d'un montage d'essai physique à l'échelle 1:1 ou d'un montage virtuel par numérisation laser 3D de haute précision, conformément aux exigences des normes EN 1090-2 et AISC. L'alignement des trous de boulons est vérifié (taux de conformité ≥ 95 % pour les boulons à haute résistance), et les cotes critiques (portée, cambrure, alignement spatial en 3D) sont contrôlées dans des limites de tolérance strictes (±2,0 mm) afin d'éliminer les risques liés à l'ajustement sur chantier.

NORMEAISC / EN 1090-2
VALEUR MESURÉETolérance : ±2,0 mm
Étape 09

Mesurer l'épaisseur du film de peinture

Les éléments structurels sont soumis à un grenaillage automatisé afin d'atteindre un niveau de propreté conforme aux normes SSPC-SP10 / NACE n° 2 / ISO 8501-1 Sa 2,5, avec un profil de surface (profondeur d'ancrage) compris entre 45 et 75 μm. Des revêtements protecteurs haute performance sont appliqués à l’aide d’une technologie de projection sans air, conformément à la norme ISO 12944 (environnements corrosifs de classe C3 à CX), comprenant des apprêts époxy inorganiques/organiques riches en zinc, des couches intermédiaires époxy à base d’oxyde de fer micacé et des couches de finition en polyuréthane ou en fluorocarbone. L’épaisseur du film sec (DFT) est vérifiée à l’aide de jauges magnétiques étalonnées, dans le strict respect de la règle des 90/10.

NORMEISO 8501-1 Sa 2,5 / ISO 12944
VALEUR MESURÉE45 à 75 μm
Étape 10

Contrôle qualité final et certification

Le contrôle qualité final (FQC) consiste en un audit complet et global, portant sur l'aspect esthétique de la peinture (absence totale de coulures, de piqûres ou d'affaissements), la géométrie critique, l'espacement des trous de boulons et la traçabilité des marquages des composants, qu'ils soient réalisés au laser ou au pochoir. Un rapport complet sur les données de fabrication (MDR) — comprenant les rapports de contrôle de fabrication (MTR), les rapports de contrôles non destructifs (NDT), les registres d’inspection des revêtements et les certificats de conformité — est établi afin de justifier le marquage CE (déclaration de performance (DoP) selon la norme EN 1090) et la réception finale selon les normes AISC.

NORMEEN 1090 / AISC
VALEUR MESURÉEContrôle qualité/Assurance qualité – Validation finale
Étape 11

Emballage pour l'exportation et protection logistique

Les emballages de protection sont conçus pour le fret maritime en conteneurs (40HQ/OT/FR) et en vrac, dans des conditions de transport maritime difficiles. Les éléments structurels sont regroupés sur des patins en acier très résistants et cerclés à l’aide de sangles en acier à haute résistance. Les raccords usinés et les surfaces de contact sont enveloppés d’un film anticorrosion VCI, d’un rembourrage en mousse EPE et de coussins en caoutchouc épais. L’ensemble du matériel d’emballage en bois est entièrement conforme aux normes phytosanitaires NIMP 15 et aux règles de l’OMI relatives à l’arrimage et à l’arrimage des cargaisons (CSS).

NORMENIP 15 / CSS de l'OMI
VALEUR MESURÉE40HQ/OT/FR
Étape 12

Montage sur site et gestion de chantier à l'échelle mondiale

Nous proposons des services internationaux de supervision du montage sur site et de construction EPCM « clé en main », dans le respect des protocoles de sécurité OSHA 1926, du COSP de l’AISC et des normes de montage EN 1090-2. Les équipes de chantier, dirigées par des ingénieurs HSE et QA/QC multilingues, utilisent des stations totales de haute précision pour maintenir l'aplomb des structures dans une tolérance de H/1000 (≤ 25 mm max.). Le serrage des boulons structurels à haute résistance est réalisé à l’aide de clés calibrées ou selon la méthode du « tour de clé », avec une documentation complète de contrôle du couple d’application à 100 %.

NORMEOSHA 1926 /EN 1090-2
VALEUR MESURÉE≤ H/1 000

Obtenez votre devis et votre plan de coûts en 24 heures

Découvrez combien vous pouvez économiser en tonnage d'acier et en frais de transport maritime avant le début de la fabrication

8–15%

Réduction du poids de l'acier

La modélisation 3D 1:1 dans Tekla optimise les rapports poutre-poteau afin d'éliminer les coûts liés aux matériaux superflus.

0,0 mm

Vérification de code sans conflit

Vérifié conformément à la norme EN 1090 et aux charges locales dues au vent et aux séismes.

100%

Revue d'ingénieur à ingénieur

Vérifié par nos ingénieurs en chef — Aucun appel commercial insistant, uniquement des données exploitables et des prix d'usine.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Guichet « Ingénierie et recherche »

Ingénieurs en chef en ligne

Dessins
Dessins

🔒 100 % confidentiel et sécurisé, sans spam










