
Inicio / Productos / Casa LGS / Aperturas y remate

Aperturas y remate

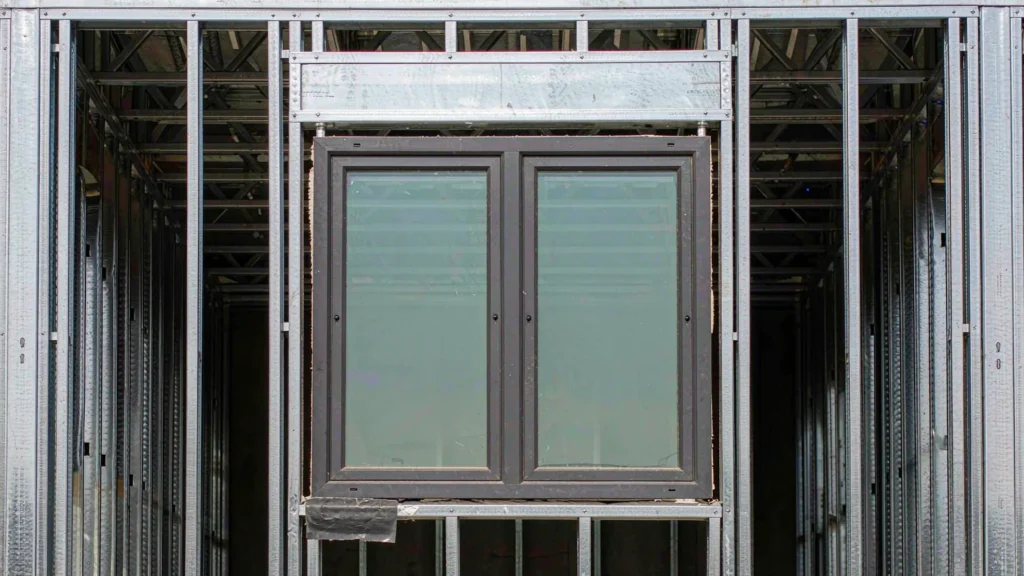
Marco de ventana de aluminio gris oscuro empotrado en un hueco de montantes de acero galvanizado sin revestimiento, con enrasado en el dintel y el alféizar

Las aberturas se enmarcan y refuerzan en fábrica, en lugar de cortarse in situ, lo que permite mantener intacto el esquema de arriostramiento. Los techos y los suelos se suministran de acuerdo con la distribución de las instalaciones.

Lo que fabricamos en este subsistema

  • Puertas y ventanas
  • Techos y suelos
Ventana de aluminio gris oscuro con doble acristalamiento, empotrada en un hueco con montantes de acero de perfil ligero y con vierteaguas en el alféizar

Puertas y ventanas

Las aberturas son los puntos en los que una vivienda de LGS suele presentar más problemas tras la entrega: una ventana que se ha abierto a posteriori, un dintel que no se ha instalado o una puerta que se atasca porque el marco se ha desplazado. El principio es sencillo: las aberturas se forman y se refuerzan en fábrica, no se cortan in situ.

Especificaciones técnicas

Parámetro Especificaciones
Material del marco De aluminio con rotura de puente térmico o de PVC con refuerzo de acero
Acristalamiento Aislamiento de doble templado, opción Low-E
Valor U 1,4–1,8 W/(m²·K), valor típico para el conjunto de marco y cristal
Carga del viento ASTM E330 / EN 12210, clase según el proyecto
Estanqueidad ASTM E331 / EN 12208
Fuga de aire ASTM E283 / EN 12207, clase 4 típica
Tipos de apertura Batientes, correderas, fijas, oscilobatientes
Reparación Atornillados a través del marco a los montantes de acero, sellados con cinta impermeabilizante
Refuerzo Dintel y montantes de apoyo instalados de fábrica
Estándar EN 14351-1 / normativa local

Las dimensiones y calidades indicadas corresponden a la gama que fabricamos habitualmente. Los valores definitivos se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Las aberturas prefabricadas mantienen intactos los refuerzos Hacer una abertura in situ suele implicar cortar los refuerzos de las correas. Las aberturas de fábrica están diseñadas de tal forma que los refuerzos se desvían a su alrededor.
Los marcos con rotura de puente térmico son importantes en las paredes de acero El aluminio es un buen conductor; un puente térmico entre el perfil exterior y el interior evita que el marco se convierta en un puente térmico y que se forme condensación en el interior.
Cinta impermeabilizante, no sellador El sellado impermeable de una abertura consiste en una membrana adhesiva integrada en la barrera impermeable de la pared. Un cordón de masilla alrededor del marco dejará de ser eficaz al cabo de unas pocas temporadas.

Preguntas frecuentes

¿Se pueden añadir ventanas una vez construida la casa?

Sí, pero hay que adaptar la abertura: hay que modificar el dintel, los montantes de apoyo y los refuerzos. Hacer un agujero en un panel de pared reforzado sin realizar esos trabajos pone en peligro la estructura.

Vidrio aislante de doble templado, con un recubrimiento Low-E en aquellas zonas en las que la ganancia solar o la pérdida de calor son importantes. Las especificaciones se ajustan a la normativa energética local.

Con un sistema de cinta impermeabilizante integrado en la barrera hidrorresistente de la pared, además de una cordón de relleno y sellador en la barrera de aire interna. No solo con masilla exterior.

Si el marco no tiene rotura de puente térmico, sí. La superficie fría de aluminio desciende por debajo del punto de rocío y el agua resbala por el cristal; por eso se especifican perfiles con rotura de puente térmico.

Vidrio laminado o templado y cierre multipunto, según las especificaciones del proyecto. En las aberturas de la planta baja, en algunos mercados, la clase de acristalamiento viene exigida por la normativa.

Techo de placas de yeso sobre perfiles en C galvanizados con varillas de suspensión, visto desde abajo durante la instalación

Techos y suelos

El techo y el suelo son los acabados que el comprador toca realmente y, en una vivienda de LGS, también aportan prestaciones acústicas y de resistencia al fuego. El detalle que determina la satisfacción no es el tablero, sino lo que ocurre en el perímetro, donde el techo se une a una estructura de acero que se mueve y conduce el sonido.

Especificaciones técnicas

Parámetro Especificaciones
Techo Placas de yeso sobre perfil elástico o rejilla suspendida
Suelos Contrachapado estructural, tablero de cemento o tablero de acero con capa superior
Techo acústico Canal flexible con lana mineral por encima
Resistencia al fuego Tipo de placa y número de capas por código; normalmente, entre 30 y 60 minutos
Detalle del perímetro Junta de dilatación con sellador acústico en el marco de acero
Tornillos Autoperforantes, con cabeza avellanada, con protección anticorrosión
Finalizar Revestimiento de enlucido y pintura, o paneles de fijación directa
Base Capa insonorizante para suelos duros
Tolerancia Nivel del techo: ± 3 mm en 3 m
Estándar Norma EN 520 para placas de yeso, normativa local contra incendios

Las dimensiones y calidades indicadas corresponden a la gama que fabricamos habitualmente. Los valores definitivos se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
El canal resiliente se encarga de la parte acústica Fijar el tablero directamente a los montantes de acero transmite el ruido de impacto. Un perfil elástico lo desacopla, y esa es la diferencia entre una habitación silenciosa y un tambor.
El espacio perimetral es un elemento de protección contra incendios y de aislamiento acústico El hueco entre el tablero y el marco se sella con sellador acústico intumescente, no se rellena con yeso. Si no se hace esto, se producen fugas tanto de sonido como de humo.
Las cubiertas de acero necesitan una capa base adecuada Los suelos duros instalados directamente sobre una cubierta de acero producen un sonido hueco. Una capa estructural o una capa base acústica resuelve este problema a un coste moderado.

Preguntas frecuentes

¿Cómo se reduce el ruido de impacto en un suelo de acero?

Mediante la separación y la incorporación de masa: una capa estructural superior o una capa base acústica, además de un techo elástico por debajo. Es mucho más fácil integrarlo en el diseño que solucionarlo a posteriori.

Normalmente, entre 30 y 60 minutos con una o dos capas de paneles ignífugos sobre la estructura de acero. La clasificación y las especificaciones de los paneles se rigen por la normativa local.

Esto se debe a que la estructura de acero se deforma térmicamente y el tablero es rígido. Una junta de dilatación con sellador absorbe esa deformación; en cambio, una junta a tope sin holgura acaba agrietándose.

Sí, sobre una terraza rígida con un sustrato adecuado y un adhesivo flexible. Si se colocan las baldosas directamente sobre una terraza de madera flexible sin una capa de desacoplamiento, suelen aparecer grietas.

No siempre. En las viviendas es habitual instalar un techo fijo directamente sobre un perfil de canal elástico; se utiliza una rejilla suspendida cuando es necesario acceder a las instalaciones desde arriba.

Certificado de cualificación

Tus proyectos están protegidos por normas de primer nivel. Desde la certificación CE (EN 1090) hasta la ISO 9001, nuestras certificaciones no son solo papel: son la rigurosa realidad cotidiana en nuestro taller.


AISCCEOTCSoldador internacional
Sistema de gestión de la calidad ISO 9001

¿Tienes los planos o la lista de cantidades (BOQ) preparados?

SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Kunlun Lu
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect

SynJect: Escala. Precisión. Certeza.

SYNJECT ofrece soluciones integrales de estructuras de acero diseñadas para la cadena de valor global. Desde inversionistas que buscan un retorno de inversión hasta ingenieros que exigen un cumplimiento exacto de las normas, transformamos planos complejos en realidades sólidas, a tiempo y sin contratiempos.

Del plano a la obra. Cero fricción.

Ingeniería de detalle y elaboración de planos de tallerOptimización de la disposición y de los materialesInspección de entrada de materias primasCorte CNC y preparación de cantosEnderezado de deformaciones por soldaduraEnsayos no destructivos (NDT)Montaje de prueba y alineación en tallerPreparación de superficies y recubrimientos protectoresMedir el espesor de la capa de pinturaInspección final de calidad y certificaciónEmbalaje para exportación y protección logísticaMontaje sobre el terreno y gestión de obras a nivel mundial
Etapa 01

Ingeniería de detalle

Mediante el uso de plataformas BIM avanzadas, como Tekla Structures, se realizan modelos 3D detallados y planos de taller que cumplen estrictamente con la norma AISC 360 o el Eurocódigo 3 (EN 1993). Los diseños de las uniones se verifican rigurosamente y los planos de fabricación se generan según las normas de tolerancia de la norma ISO 2768-m. Se lleva a cabo una detección de colisiones al 100 % con los principales sistemas arquitectónicos y de instalaciones (MEP) para garantizar que no se produzcan conflictos estructurales durante el montaje in situ.

NORMAAISC 360 / EN 1993
VALOR DE LA MÉTRICATolerancia: ±0,01 mm
Etapa 02

Optimización de la disposición y de los materiales

Los diseños de anidamiento inteligente se realizan mediante software avanzado como FastCAM/SigmaNEST, de conformidad con las normas dimensionales EN 10029 y ASTM A6. Teniendo en cuenta el ancho de corte (entre 2 mm y 5 mm, dependiendo del espesor de la chapa) y los márgenes de contracción térmica, el aprovechamiento de la materia prima supera el 92 %. Los recortes se controlan digitalmente mediante códigos de barras para garantizar una trazabilidad del 100 % del informe de ensayo de fábrica (MTR).

NORMAEN 10029 / ASTM A6
VALOR DE LA MÉTRICATasa de utilización: 95 %
Etapa 03

Inspección de entrada de materias primas

Todo el acero estructural (Q355B/C/D, ASTM A572 Gr. 50, S355JR/J2) debe ir acompañado de informes de ensayo de fábrica (MTR) conforme a la norma EN 10204 3.1. El control de calidad de entrada lleva a cabo inspecciones dimensionales y visuales al 100 % conforme a las normas ASTM A6 y EN 10029, verificando las tolerancias de espesor (Clase A/B) y la integridad de la laminación interna mediante ensayos por ultrasonidos (UT) según la norma ASTM A435. La composición química y las propiedades mecánicas se verifican por muestreo en laboratorios externos acreditados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DE LA MÉTRICAClase A/B y ASTM A435
Etapa 04

Corte CNC y preparación de cantos

El perfilado de chapas y el corte de componentes se realizan mediante equipos CNC de oxicorte, plasma de alta definición y láser de fibra de varios kW. La calidad de la superficie de corte cumple estrictamente con la norma EN ISO 9013 en cuanto a perpendicularidad y rugosidad superficial de ±2,5°, con una tolerancia de rango 3/4. Las máquinas de biselado CNC multieje realizan ángulos de biselado para la preparación de la soldadura con una tolerancia de ±2,5° y dimensiones de la cara de la raíz con una tolerancia de ±1,0 mm.

NORMAEN ISO 9013
VALOR DE LA MÉTRICARa ≤ 12,5 μm
Etapa 05

Enderezado de deformaciones por soldadura

La soldadura la realizan exclusivamente soldadores certificados según la norma AWS D1.1 o EN ISO 9606, utilizando especificaciones de procedimientos de soldadura (WPS) homologadas y respaldadas por registros de cualificación de procedimientos (PQR) conforme a las normas AWS D1.1 e ISO 15614. La soldadura por arco sumergido (SAW) y la soldadura por arco con alambre tubular con fundente (FCAW) son las técnicas predominantes en las uniones de penetración completa (CJP) y en las soldaduras en ángulo. El aporte de calor se controla estrictamente, lo que permite alcanzar niveles de calidad de soldadura conformes con el nivel de calidad B de la norma ISO 5817 o con las normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DE LA MÉTRICAISO 5817, nivel B
Etapa 06

Ensayos no destructivos (NDT)

La distorsión angular, la curvatura y el barrido posteriores a la soldadura se corrigen mediante enderezadoras hidráulicas automáticas de bridas y un proceso controlado de enderezado térmico con llama. Las temperaturas de calentamiento para los aceros de alta resistencia y baja aleación (HSLA) se mantienen estrictamente entre 600 ℃ y 650 ℃ (enfriamiento al aire, sin temple con agua) para evitar la degradación microestructural. Las tolerancias de rectitud tras el enderezado cumplen con ±3 mm, de conformidad con la norma EN 1090-2, Clase de Ejecución 2 (EXC2), y las normas COSP de la AISC.

NORMAEN 1090-2, EXC2 / COSP de la AISC
VALOR DE LA MÉTRICATolerancias: ±3 mm
Etapa 07

Montaje de prueba y alineación en taller

Los protocolos de NDT son aplicados por personal de NDT certificado según la norma ISO 9712 y el nivel II de la ASNT. El 100 % de las soldaduras críticas de penetración completa de la junta (CJP) se someten a ensayos por ultrasonidos (UT según la norma ISO 17640 / ASTM E164) o a ensayos por partículas magnéticas (MT según la norma ISO 17638 / ASTM E709). Se aplican ensayos radiográficos (RT) según se solicite para secciones de gran espesor. La aceptación de las soldaduras se ajusta estrictamente al Nivel de Aceptación 1 de la norma ISO 11666 o a los criterios de la norma AWS D1.1.

NORMAISO 11666 Nivel 1 / AWS D1.1
VALOR DE LA MÉTRICA100% UT
Etapa 08

Preparación de superficies y recubrimientos protectores

Las geometrías complejas, las vigas de gran luz y las estructuras pesadas se someten a un montaje de prueba físico a escala 1:1 o a un montaje virtual mediante escaneo láser 3D de alta precisión, de acuerdo con los requisitos de las normas EN 1090-2 y AISC. Se verifica la alineación de los orificios de los pernos (índice de aceptación ≥ 95 % para pernos de alta resistencia) y se comprueban las dimensiones críticas (luz, curvatura y alineación espacial en 3D) dentro de estrictos límites de tolerancia (±2,0 mm) para eliminar los riesgos de ajuste in situ.

NORMAAISC / EN 1090-2
VALOR DE LA MÉTRICATolerancia: ±2,0 mm
Etapa 09

Medir el espesor de la capa de pintura

Los elementos estructurales se someten a un granallado automatizado para alcanzar el grado de limpieza SSPC-SP10 / NACE n.º 2 / ISO 8501-1 Sa 2,5, con un perfil superficial (profundidad de anclaje) de 45-75 μm. Se aplican recubrimientos protectores de alto rendimiento mediante tecnología de pulverización sin aire, de conformidad con la norma ISO 12944 (entornos corrosivos de C3 a CX), que incluyen imprimaciones epoxi inorgánicas/orgánicas ricas en zinc, capas intermedias de epoxi con óxido de hierro micáceo y capas de acabado de poliuretano o fluorocarbono. El espesor de la película seca (DFT) se verifica mediante medidores magnéticos calibrados, respetando estrictamente la regla del 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DE LA MÉTRICA45 - 75 μm
Etapa 10

Inspección final de calidad y certificación

El Control de Calidad Final (FQC) lleva a cabo una auditoría integral y holística, en la que se inspecciona el aspecto estético de la pintura (ausencia de chorreos, poros o descuelgues), la geometría crítica, el paso de los orificios de los pernos y la trazabilidad de las marcas de los componentes, ya sean realizadas con láser o con plantilla. Se elabora un informe completo de datos de fabricación (MDR) —que incluye los informes de seguimiento de la fabricación (MTR), los registros de ensayos no destructivos (NDT), los registros de inspección de recubrimientos y los certificados de conformidad— para respaldar el marcado CE (Declaración de Prestaciones, DoP, según la norma EN 1090) y la aceptación final de la AISC.

NORMAEN 1090 / AISC
VALOR DE LA MÉTRICAControl de calidad y garantía de calidad: lanzamiento definitivo
Etapa 11

Embalaje para exportación y protección logística

El embalaje de protección está diseñado para el transporte marítimo en contenedores (40HQ/OT/FR) y de carga a granel en condiciones de tránsito marítimo exigentes. Los elementos estructurales se agrupan sobre plataformas de acero de alta resistencia y se sujetan con flejes de acero de alta resistencia a la tracción. Las uniones mecanizadas y las superficies de contacto se recubren con película anticorrosiva VCI, relleno de espuma EPE y cojines de goma de gran resistencia. Todo el embalaje de madera cumple íntegramente con las normas fitosanitarias de la NIMF 15 y con las normas de la OMI sobre estiba y sujeción de la carga (CSS).

NORMANIMF 15 / CSS de la OMI
VALOR DE LA MÉTRICA40HQ/OT/FR
Etapa 12

Montaje sobre el terreno y gestión de obras a nivel mundial

Ofrecemos servicios internacionales de supervisión del montaje in situ y de construcción EPCM «llave en mano», cumpliendo con los protocolos de seguridad de la norma OSHA 1926, el COSP de la AISC y las normas de montaje EN 1090-2. Los equipos de obra, dirigidos por ingenieros multilingües especializados en HSE y QA/QC, utilizan estaciones totales de alta precisión para mantener la verticalidad estructural dentro de un margen de H/1000 (≤25 mm como máximo). El apriete de pernos estructurales de alta resistencia se lleva a cabo mediante llaves calibradas o el método de «giro de tuerca», con documentación que acredita el 100 % de la verificación del par de apriete.

NORMAOSHA 1926 / EN 1090-2
VALOR DE LA MÉTRICA≤ H/1000

Obtén tu presupuesto y plan de costos en 24 horas

Descubre cuánto puedes ahorrar en tonelaje de acero y en flete marítimo antes de que comience la fabricación

8–15%

Reducción del peso del acero

El modelado 3D 1:1 de Tekla optimiza las relaciones viga-columna para eliminar los costos de material redundante.

0,0 mm

Verificación de código sin conflictos

Se ha verificado de acuerdo con la norma EN 1090 y las cargas eólicas y sísmicas locales.

100%

Revisión de ingeniero a ingeniero

Verificado por nuestros ingenieros principales: sin llamadas de ventas agresivas, solo datos útiles y precio de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Mostrador de Ingeniería e Investigación

Ingenieros principales en línea

Dibujos
Dibujos

🔒 100 % privado y seguro, sin spam










