
Главная / Продукция / Дом LGS / Начало и завершение

Начало и завершение

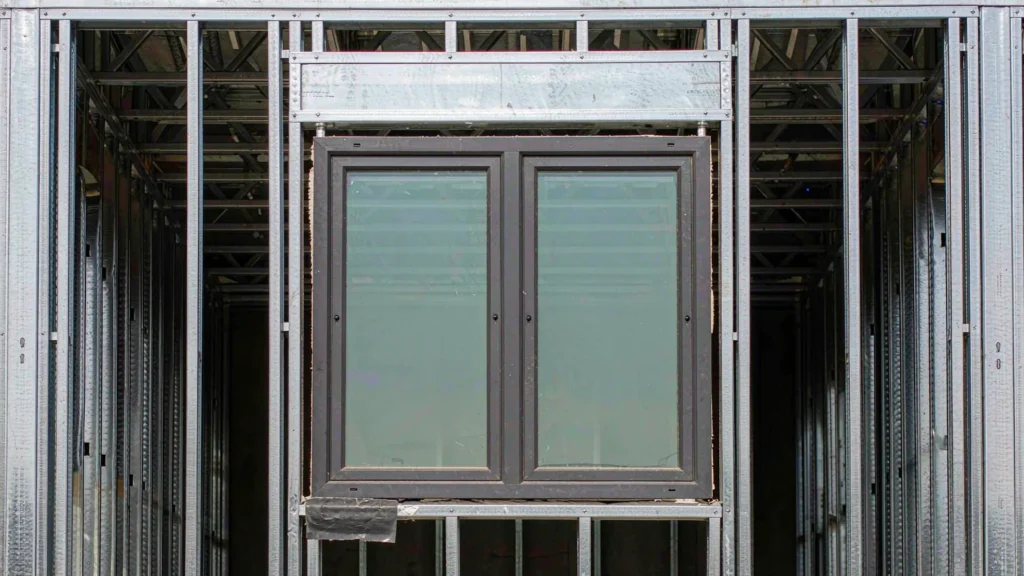
Темно-серая алюминиевая оконная рама, установленная в проем из оцинкованных стальных стоек без отделки, с перемычкой и водоотводящей обшивкой подоконника

Проемы обрамляются и укрепляются на заводе, а не вырезаются на месте, что позволяет сохранить схему расположения раскосов в неизменном виде. Потолок и пол поставляются в соответствии со схемой инженерных коммуникаций.

Что мы производим в этой подсистеме

  • Двери и окна
  • Потолок и пол
Темно-серое алюминиевое окно с двойным остеклением, вмонтированное в проем из тонколистовой стальной каркасной конструкции с отливом подоконника

Двери и окна

Проемы — это те места, где в домах компании LGS чаще всего возникают проблемы после сдачи объекта: позже прорезанное окно, неустановленный перемычка или дверь, которая заклинивает из-за смещения коробки. Принцип прост — проемы формируются и укрепляются на заводе, а не вырезаются на строительной площадке.

Технические характеристики

Параметр Технические характеристики
Материал рамы Алюминиевые с терморазрывом или из ПВХ со стальной вставкой
Остекление Двойное закаленное стекло с теплоизоляцией, вариант с покрытием Low-E
Коэффициент теплопередачи 1,4–1,8 Вт/(м²·К) — типичное значение для конструкции «рама + стекло»
Ветерная нагрузка ASTM E330 / EN 12210, класс в соответствии с проектом
Водонепроницаемость ASTM E331 / EN 12208
Утечка воздуха ASTM E283 / EN 12207, типовой класс 4
Типы открытий Распашные, раздвижные, неоткрывающиеся, поворотно-откидные
Ремонт Привинчены через раму к стальным стойкам, загерметизированы уплотнительной лентой
Армирование Перемычки и опорные стойки, установленные на заводе-изготовителе
Стандартный EN 14351-1 / местные нормы

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Проем, выполненный на заводе, позволяет сохранить целостность раскосов Вырезание проёма на месте монтажа обычно влечёт за собой обрезание ремней жесткости. В заводских проёмах ремни жесткости проложены таким образом, чтобы обходить проёмы.
Рамы с терморазрывом играют важную роль при монтаже на стальных стенах Алюминий является хорошим проводником тепла; терморазрыв между наружным и внутренним профилями предотвращает превращение рамы в «холодный мост» и образование конденсата внутри помещения.
Герметизирующая лента, а не герметик Герметизация проёма представляет собой мембрану, закреплённую лентой и интегрированную в гидроизоляционный слой стены. Слой мастики вокруг рамы придёт в негодность уже через несколько сезонов.

Часто задаваемые вопросы

Можно ли установить окна после того, как дом уже построен?

Да, но проем необходимо обустроить — установить перемычку, расположить опорные стойки и перенаправить раскосы. Прорезание отверстия в укреплённой стеновой панели без проведения этих работ ставит под угрозу прочность конструкции.

Двойное закаленное стекло с теплоизоляционным слоем и покрытием Low-E для помещений, где важно ограничить поступление солнечного тепла или теплопотери. Технические характеристики соответствуют местным нормам энергоэффективности.

С использованием системы гидроизоляционной ленты, интегрированной в гидроизоляционный барьер стены, а также уплотнительной шнура и герметика на внутреннем воздушном барьере. Не только с использованием наружной мастики.

Если в раме отсутствует терморазрыв, то да. Температура холодной алюминиевой поверхности опускается ниже точки росы, и вода стекает по стеклу — именно поэтому и предусмотрены профили с терморазрывом.

Многослойное или закаленное стекло и многоточечная система запирания, предусмотренные проектом. На проемах первого этажа в некоторых регионах класс остекления определяется нормативными требованиями.

Потолок из гипсокартона, установленный на оцинкованных швеллерах C-образного сечения с подвесными стержнями, вид снизу во время монтажа

Потолок и пол

Потолок и пол — это те элементы отделки, к которым покупатель фактически прикасается, а в домах LGS они также обеспечивают звукоизоляцию и огнестойкость. Деталь, от которой зависит удовлетворенность покупателя, — это не сама доска, а то, что происходит по периметру, где потолок соприкасается со стальным каркасом, который подвержен деформации и проводит звук.

Технические характеристики

Параметр Технические характеристики
Потолок Гипсокартон на упругом профиле или подвесной решетке
Напольные покрытия Конструкционная фанера, цементная плита или стальной настил с покрытием
Акустический потолок Эластичный канал и минеральная вата сверху
Огнестойкость Тип платы и количество слоёв в соответствии с техническим заданием, как правило, 30–60 мин
Детали периметра Зазор в конструкции с акустическим уплотнителем на стальном каркасе
Винты Саморежущие, с потайной головкой, с антикоррозионной защитой
Завершить Нанесение выравнивающего слоя и покраска или панели для непосредственной отделки
Подложка Акустическая подложка под твёрдые напольные покрытия
Допуски Уровень потолка ± 3 мм на 3 м
Стандартный Стандарт EN 520 для гипсокартона, местные нормы пожарной безопасности

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Акустическую нагрузку принимает на себя упругий канал Крепление плит непосредственно к стальным стойкам приводит к передаче ударного шума. Амортизирующий профиль обеспечивает их развязку — именно в этом заключается разница между тихой комнатой и барабаном.
Зазор по периметру — это конструктивный элемент, обеспечивающий противопожарную и звукоизоляцию Зазор между доской и рамой заделывается акустическим огненаполняющимся герметиком, а не заделывается штукатуркой. Если это не сделать, произойдет утечка как звука, так и дыма.
Для стального настила необходима подходящая подложка Твердое напольное покрытие, уложенное непосредственно на стальной настил, издает гулкий звук. Эту проблему можно решить с помощью конструктивного верхнего слоя или звукоизолирующей подложки при относительно небольших затратах.

Часто задаваемые вопросы

Как снизить ударный шум на стальном полу?

Путем обеспечения изоляции и увеличения массы: установка конструктивного верхнего слоя или звукоизолирующей подложки, а также упругого потолка под ними. Гораздо проще предусмотреть это при проектировании, чем исправлять впоследствии.

Как правило, 30–60 минут при укладке одного или двух слоев огнестойких плит на стальной каркас. Класс огнестойкости и технические характеристики плит определяются местными строительными нормами.

Поскольку стальной каркас деформируется под воздействием температурных перепадов, а плита является жесткой. Зазор, заполненный герметиком, поглощает эти деформации; в плотном стыковом соединении возникают трещины.

Да, на жестком настиле с подходящим основанием и с использованием эластичного клея. Прямая укладка плитки на гибкий деревянный настил без разделительного слоя, как правило, приводит к появлению трещин.

Не всегда. В жилых домах часто устанавливают потолок, закреплённый непосредственно на профиле; подвесная решётка используется в тех случаях, когда над потолком требуется обеспечить доступ к инженерным сетям.

Свидетельство о квалификации

Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.


AISCCEOTCМеждународный сварщик
Система управления качеством ISO 9001

У вас уже есть чертежи или ведомость объемов работ (BOQ)?

SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Куньлунь Лу
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect

SynJect: Масштаб. Точность. Надежность.

SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.

От чертежа до стройплощадки. «Zero Friction».

Разработка технологической документации и рабочих чертежейРасположение деталей и оптимизация материаловВходной контроль сырьяРезка с ЧПУ и обработка кромокВыпрямление деформаций после сваркиНеразрушающий контроль (NDT)Пробная сборка и выравнивание в цехеПодготовка поверхности и нанесение защитного покрытияИзмерение толщины лакокрасочного слояЗаключительный контроль качества и сертификацияУпаковка для экспорта и обеспечение безопасности грузов при транспортировкеГлобальный монтаж на месте и управление строительной площадкой
Этап 01

Детальная проработка проекта

С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.

СТАНДАРТAISC 360 / EN 1993
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±0,01 мм
Этап 02

Расположение деталей и оптимизация материалов

Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).

СТАНДАРТEN 10029 / ASTM A6
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКоэффициент использования — 95 %
Этап 03

Входной контроль сырья

Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.

СТАНДАРТEN 10204 3.1 / ASTM A435
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКласс A/B и ASTM A435
Этап 04

Резка с ЧПУ и обработка кромок

Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.

СТАНДАРТEN ISO 9013
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯRa ≤ 12,5 мкм
Этап 05

Выпрямление деформаций после сварки

Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.

СТАНДАРТAWS D1.1 / EN ISO 9606
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯISO 5817, уровень B
Этап 06

Неразрушающий контроль (NDT)

Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.

СТАНДАРТEN 1090-2, EXC2 / AISC, COSP
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуски ±3 мм
Этап 07

Пробная сборка и выравнивание в цехе

Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.

СТАНДАРТISO 11666, уровень 1 / AWS D1.1
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ100% UT
Этап 08

Подготовка поверхности и нанесение защитного покрытия

Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.

СТАНДАРТAISC / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±2,0 мм
Этап 09

Измерение толщины лакокрасочного слоя

Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.

СТАНДАРТISO 8501-1 Sa 2,5 / ISO 12944
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ45–75 мкм
Этап 10

Заключительный контроль качества и сертификация

Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.

СТАНДАРТEN 1090 / AISC
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯОкончательное утверждение отдела контроля качества (QA/QC)
Этап 11

Упаковка для экспорта и обеспечение безопасности грузов при транспортировке

Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).

СТАНДАРТМСФЗ 15 / IMO CSS
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ40HQ/OT/FR
Этап 12

Глобальный монтаж на месте и управление строительной площадкой

Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.

СТАНДАРТOSHA 1926 / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ≤ H/1000

Получите круглосуточный перечень работ и смету

Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления

8–15%

Сокращение веса стальных конструкций

3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.

0,0 мм

Верификация кода с нулевым количеством конфликтов

Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.

100%

Обзор «от инженера к инженеру»

Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Служба технической поддержки и консультаций

Ведущие инженеры онлайн

Чертежи
Чертежи

🔒 100% конфиденциальность и безопасность, без спама










