
Système d'ancrage

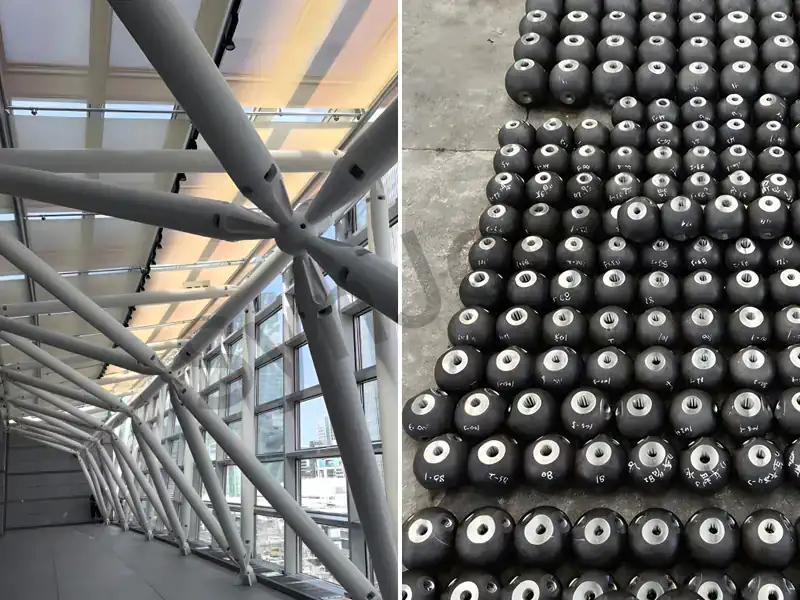
Boule boulonnée, vis sans tête à six pans creux et boulons à haute résistance, ainsi que les composants associés constituant le système d'ancrage d'une structure en treillis

Bille boulonnée · Bille creuse en acier soudée · Cône pour structure spatiale · Vis sans tête à six pans creux · Manchon hexagonal pour structure spatiale · Plaque d'étanchéité pour structure spatiale · Supports pour structure spatiale

Nœuds sphériques creux en acier, forgés ou soudés, dotés de trous taraudés, destinés à une structure en treillis

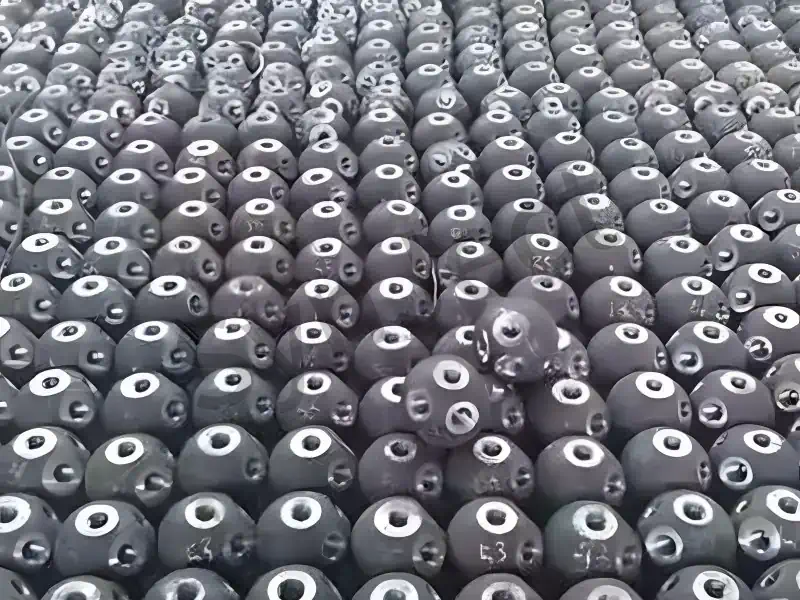
Boule boulonnée

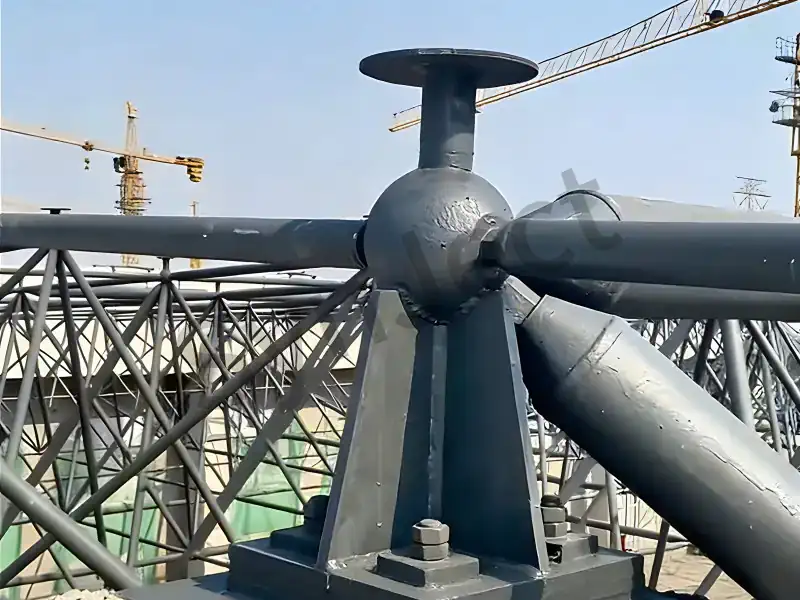
Les « Bolted Ball » sont des composants de raccordement essentiels dans les structures spatiales à nœuds sphériques boulonnés. Il s'agit de sphères en acier forgé dotées de plusieurs trous filetés, reliées au cône de la structure spatiale aux extrémités des éléments à l'aide de boulons HSFG, formant ainsi des nœuds de la grille spatiale. Les sphères boulonnées sont généralement forgées à partir d’acier de nuance 45, avec des diamètres allant de φ100 à φ400 mm et au-delà. Le nombre et l’angle des trous filetés sont déterminés par les positions géométriques dans l’espace. Les nœuds à sphères boulonnées ne nécessitent aucune soudure sur chantier, sont démontables et offrent une grande précision, ce qui en fait la forme de nœud la plus courante pour les structures spatiales de petite, moyenne et grande taille (hangars à charbon, stades, stations-service, plates-formes, auvents).

Spécifications techniques

Paramètre Caractéristiques techniques
Matériau Acier au carbone de haute qualité de nuance 45 (forgé)
Diamètre de la sphère mm ~ φ400 mm et plus
Nombre de trous filetés Angles géométriques de la structure spatiale : généralement compris entre 3 et 12
Caractéristiques techniques des boulons Correspond aux membres, généralement de M20 à M85
Traitement Forgeage → Usinage de trous filetés → Traitement anticorrosion
Accessoires vis HSFG, cône de châssis spatial, douilles, vis sans tête à six pans creux
Anticorrosion Sablage + peinture époxy/alkyde
Structures concernées Structures spatiales sphériques boulonnées, coques réticulées
Connexion Les éléments sont vissés dans les trous de la sphère à l'aide de boulons, puis serrés à l'aide de manchons
Norme d'exécution JGJ 7, JG/T 10

Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Aucune opération de soudage sur site n'est nécessaire: Assemblage entièrement vissé, mise en œuvre rapide sur chantier, qualité constante. Coût de fabrication élevé : les coûts de forgeage et d'usinage sont supérieurs à ceux d'une bille creuse en acier soudée.
Amovible: Facilite les travaux d'agrandissement, de modification et de remise en état après démolition des ouvrages. Diamètre de la sphère limité par les boulons : des boulons plus gros nécessitent des diamètres de sphère proportionnellement plus grands.
Haute précision: Les trous filetés usinés en usine garantissent des angles précis. Angles de perçage précis requis : les écarts d'angle ont une incidence sur la pose des éléments.
Grande capacité d'adaptation: Peut s'adapter à divers angles géométriques dans l'espace. Le serrage du manchon doit être contrôlé : une vis de fixation à six pans creux mal serrée aura une incidence sur la résistance à la contrainte du nœud.
Qualité contrôlable: Le couple de serrage des boulons peut faire l'objet d'un contrôle quantitatif. Exigences élevées en matière de résistance à la corrosion : les surfaces usinées doivent être revêtues à nouveau.

Questions fréquentes

Qu'est-ce qu'une sphère boulonnée ?

Une sphère en acier forgé dotée de trous filetés, intégrée dans des structures spatiales, qui relie différents éléments.

Acier au carbone de haute qualité de nuance 45, forgé.

φ100 à φ400 mm et plus, en fonction de la taille des boulons et des angles.

Les boules boulonnées sont fixées à l'aide de boulons et amovibles ; les boules creuses en acier soudées sont soudées sur place et non amovibles.

Les extrémités des éléments sont soudées au cône de la structure spatiale, boulonnées dans les trous de la sphère à l'aide de boulons HSFG, puis serrées à l'aide de manchons.

Sphère boulonnée, boulons HSFG, cône de structure spatiale, plaque d'étanchéité de structure spatiale, manchons, vis sans tête à six pans creux.

Sablage + peinture époxy/alkyde.

Structures spatiales de petite à grande taille, coques réticulées, par exemple : hangars à charbon, stades, stations-service, quais, auvents.

Vérifiez le couple de serrage des boulons et l'état de serrage des manchons.

Non, les trous filetés doivent être usinés en usine en respectant scrupuleusement les angles géométriques.

Nœuds sphériques creux soudés destinés à une structure en treillis

Bille en acier creuse soudée

Les sphères creuses en acier soudées constituent des éléments de liaison essentiels dans les structures spatiales à nœuds sphériques creux soudés ; elles sont constituées de sphères creuses en acier obtenues par emboutissage et soudage de deux hémisphères. Les extrémités des éléments sont directement assemblées et soudées sur la surface sphérique. Les sphères creuses en acier soudées sont généralement embouties à partir de tôles d’acier Q235B ou Q355B, avec des diamètres allant de φ140 à φ900 mm et plus, et des épaisseurs de paroi comprises entre 6 et 40 mm. Les nœuds sphériques soudés offrent une capacité portante élevée et une bonne rigidité, ce qui les rend adaptés aux structures spatiales à grande portée et à forte charge. Cependant, ils nécessitent d’importants travaux de soudage sur chantier et ne sont pas démontables ; ils sont principalement utilisés dans les stades à très grande portée, les terminaux d’aéroport et les nœuds de ponts.

Spécifications techniques

Paramètre Caractéristiques techniques
Matériau Tôles en acier Q235B, Q355B
Diamètre de la sphère mm ~ φ900 mm et plus
Épaisseur de la paroi mm ~ 40 mm
Formage Deux hémisphères pressés et soudés bout à bout
Connexion Extrémité de la pièce soudée directement sur la surface sphérique
Soudures Soudures bout à bout à pénétration totale, nécessitant des contrôles non destructifs (NDT)
Anticorrosion Sablage + peinture époxy/alkyde
Structures concernées Structures spatiales à grande portée et à haute résistance, coques réticulées, nœuds de pont
Traitement Emboutissage → Soudage bout à bout → Usinage des interfaces des pièces
Norme d'exécution JGJ 7, JG/T 11

Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Capacité de charge élevée: Les sphères creuses soudées présentent une grande rigidité, ce qui les rend adaptées aux structures lourdes de grande portée. Charge de travail importante liée au soudage sur site : le soudage des éléments aux sphères demande beaucoup de main-d'œuvre ; le contrôle qualité est difficile.
Grande capacité d'adaptation: Permet d'assembler les éléments sous n'importe quel angle. Non démontable : ne peut pas être démonté après soudage, ce qui rend les modifications difficiles.
Rigidité élevée des nœuds: La rigidité d'un nœud soudé est supérieure à celle d'un nœud à rotule boulonné. Les soudures doivent faire l'objet d'un contrôle non destructif (NDT) : les soudures à pénétration totale doivent être soumises à un contrôle par ultrasons (UT) ou par radiographie (RT).
Convient aux portées très importantes: Utilisé dans les stades, les terminaux, les ponts et autres ouvrages à grande portée. Déformation due au soudage : le soudage de la sphère et des éléments nécessite de maîtriser la déformation.
Préfabrication en usine: Les sphères sont embouties et soudées en usine ; seules les pièces de liaison sont soudées sur chantier. Coût relativement élevé : l'emboutissage, le soudage et les contrôles NDT entraînent des coûts élevés.

Questions fréquentes

Qu'est-ce qu'une boule en acier creuse soudée ?

Une sphère creuse en acier obtenue par emboutissage et soudage de deux hémisphères ; les éléments sont soudés directement sur sa surface.

Les rotules en acier creux soudées sont assemblées sur site, non démontables et offrent une capacité élevée ; les rotules boulonnées sont fixées par des boulons et sont démontables.

Tôles en acier embouties de type Q235B ou Q355B.

φ140 à φ900 mm et plus, en fonction des dimensions et des angles des éléments.

Les soudures bout à bout à pénétration totale doivent faire l'objet de contrôles par ultrasons ou par radiographie (contrôles NDT).

Structures spatiales à très grande portée et à haute résistance, coques réticulées, nœuds de ponts.

Les extrémités des profilés sont soudées directement sur la surface sphérique.

Sablage + peinture époxy/alkyde.

Non, la sphère doit rester hermétique.

Les rotules à boulons sont plus économiques pour les portées petites à moyennes ; les rotules en acier creux soudées sont plus sûres pour les très grandes portées soumises à des charges élevées.

Ensembles composés d'un cône conique et d'un manchon destinés à une structure en treillis

Cône à structure spatiale

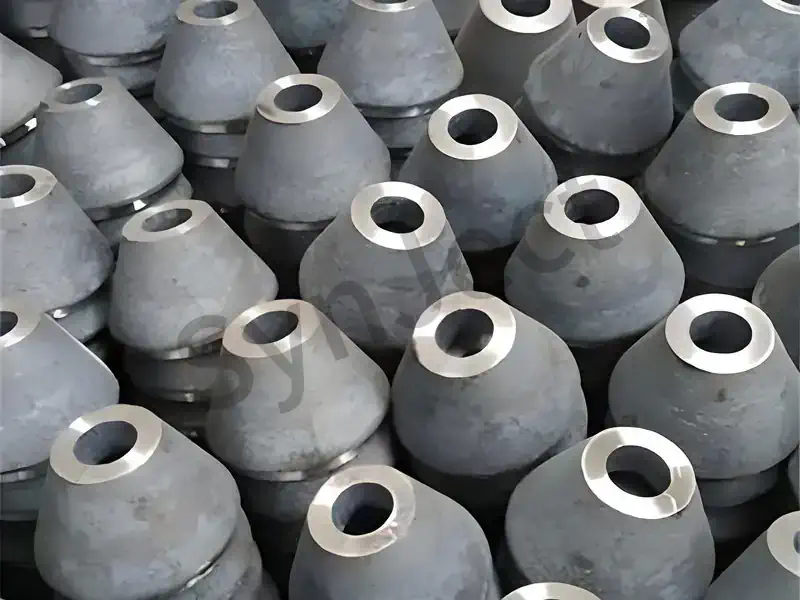
Les cônes pour structures spatiales sont des raccords de transition situés aux extrémités des éléments tubulaires circulaires dans les structures spatiales à nœuds sphériques boulonnés. Ils sont forgés ou tournés à partir d’acier rond ou de tôles d’acier ; une extrémité est soudée à l’élément tubulaire circulaire, tandis que l’autre est percée pour permettre le passage des boulons hsfg. Les cônes pour structures spatiales assurent une transition en douceur entre la section tubulaire circulaire et le boulon, jouant un rôle essentiel dans la transmission des forces axiales des éléments au niveau des nœuds sphériques boulonnés. Ils sont généralement associés à des plaques d'étanchéité pour structures spatiales, fabriquées à partir de matériaux Q235 ou Q355.

Spécifications techniques

Paramètre Caractéristiques techniques
Matériau Acier de nuance 45, Q235B, Q355B
Formulaires Tête conique forgée, tête conique tournée
Compatibilité entre les membres Tubes circulaires de φ75,5 à φ325
Vis assorties M20 à M85
Traitement Forgeage → Tournage
Connexion Soudure circonférentielle à l'extrémité de l'élément tubulaire circulaire
Anticorrosion Revêtement intégral de l'élément
Structures concernées Structures spatiales sphériques boulonnées
Accessoires Plaque d'étanchéité, manchon, boulon à haute résistance
Norme d'exécution JGJ 7, JG/T 10

Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Transmission de force fiable: La soudure périphérique à tête conique et le boulon assurent conjointement la transmission de la force axiale de l'élément. Les soudures circonférentielles nécessitent un contrôle non destructif (NDT) : la soudure entre la tête conique et le tube circulaire doit faire l'objet d'un contrôle par ultrasons.
Transition en douceur: La transition naturelle entre la section tubulaire et le boulon permet de réduire la concentration des contraintes. Coût plus élevé : le forgeage et l'usinage coûtent plus cher que la plaque d'étanchéité d'une structure spatiale.
Préfabrication en usine: Une production standardisée garantit une qualité constante. Impossible de percer à nouveau sur place : les dimensions du filetage doivent correspondre parfaitement à celles des boulons.
À associer avec une rotule boulonnée: Forme un système complet de nœuds sphériques boulonnés. La protection anticorrosion nécessite une attention particulière : les filetages usinés doivent être enduits de graisse antirouille.
Haute précision d'usinage: Le trou intérieur est adapté au boulon, ce qui facilite l'installation. Différence par rapport à la plaque d'étanchéité pour structure spatiale : les cônes pour structure spatiale sont destinés aux tubes de plus grand diamètre ; la plaque d'étanchéité pour structure spatiale est destinée aux petits diamètres.

Questions fréquentes

Qu'est-ce qu'une « tête conique » ?

Pièce de raccordement située à l'extrémité d'un élément tubulaire circulaire, soudée au tube à une extrémité et percée pour accueillir un boulon à l'autre extrémité.

Généralement Q235B ou Q355.

Les cônes pour structure spatiale sont destinés aux tubes de plus grand diamètre et assurent une transition en douceur ; les plaques d'étanchéité pour structure spatiale sont des pièces plates destinées aux petits tubes.

Soudé à l'extrémité du tube circulaire au moyen d'une soudure périphérique.

La tête conique est percée pour permettre le passage d'un boulon ; un manchon se serre contre la surface de la sphère boulonnée.

Les soudures circonférentielles doivent faire l'objet d'un contrôle par ultrasons afin de garantir une pénétration complète.

Enveloppé de part en part par les membres.

Tubes circulaires d'un diamètre supérieur à φ76 dans les structures spatiales sphériques boulonnées.

Non, elles nécessitent un usinage de précision en usine.

La tête conique est l'une des pièces standard d'un nœud sphérique boulonné.

Vis de fixation à six pans creux fournies pour une structure à ossature spatiale

Vis de fixation à six pans creux

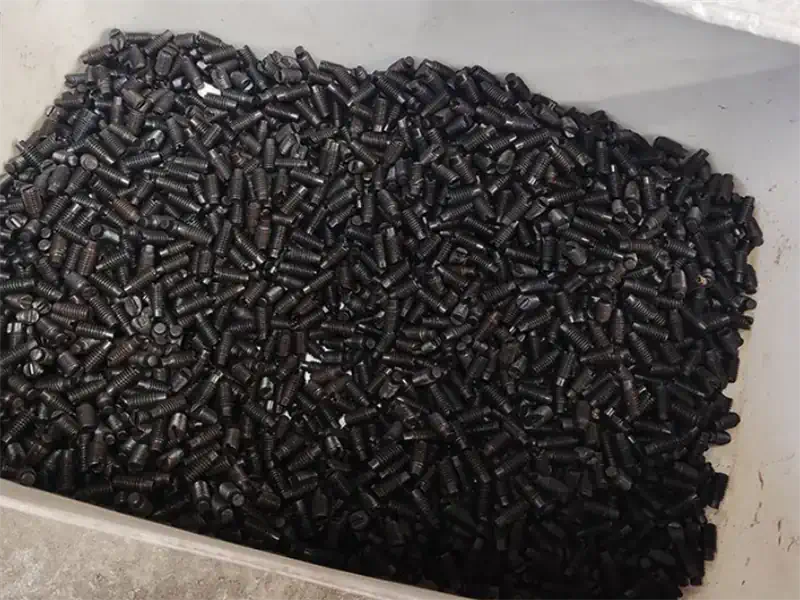
Les vis sans tête à six pans creux (vis de fixation) sont des vis utilisées dans les structures spatiales à nœuds sphériques boulonnés pour serrer les manchons. Vissées dans des trous filetés situés sur la paroi latérale du manchon, leurs extrémités s’enfoncent dans la rainure du boulon à haute résistance, ce qui fixe le manchon en place et empêche le boulon de se desserrer. Bien que de petite taille, les vis sans tête à six pans creux jouent un rôle essentiel dans la précision de l'assemblage des nœuds sphériques boulonnés et dans la stabilité à long terme face aux contraintes. Elles sont fabriquées en acier de nuance 45 et sont généralement de calibre M6 à M10.

Spécifications techniques

Paramètre Caractéristiques techniques
Caractéristiques techniques M6, M8, M10
Matériau Cr (trempé)
Formulaire Vis sans tête à six pans creux
Manchon assorti Manchon de jonction sphérique à boulonner correspondant
Fonction Serre le manchon, fixe la position du boulon
Quantité par manchon
Anticorrosion Traitement de noircissement
Installation Une fois serré après le montage, l'extrémité s'enfonce dans la rainure du boulon
Structures concernées Structures spatiales sphériques boulonnées
Norme d'exécution JGJ 7, JG/T 10

Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Corrige la position de la manche: Empêche le manchon de glisser sur le boulon. Force de serrage limitée : les vis sans tête à six pans creux ne servent qu'à le positionner ; elles ne peuvent pas transmettre de forces internes importantes.
Structure simple: Vis sans tête à six pans creux standard, à bas prix. Nécessite des contrôles réguliers : risque de se desserrer en cas de vibrations prolongées.
Installation facile: Il suffit de les serrer à l'aide d'un tournevis plat ou d'une clé Allen. Les caractéristiques techniques doivent correspondre : elles doivent correspondre parfaitement au trou fileté du manchon.
Empêche le desserrage des boulons: Assure le maintien d'une position stable du boulon en cas de vibrations prolongées. Exigences en matière de protection contre la corrosion : les petites vis rouillent facilement, ce qui nécessite un noircissement ou une galvanisation.
Compatible avec le système Node: Élément standard du nœud « sphère boulonnée ». Ne doit pas être omis : toute omission entraîne un glissement du manchon et une défaillance du nœud.

Questions fréquentes

Qu'est-ce qu'une vis de fixation ?

Une vis de blocage vissée dans la paroi latérale du manchon pour serrer le boulon.

Permet de fixer la position du manchon sur le boulon, empêchant ainsi tout desserrage.

Généralement de M6 à M10, en fonction des manchons.

Acier 40Cr trempé, généralement une vis sans tête à tête plat ou à empreinte hexagonale.

Vissé dans la paroi latérale du manchon, son extrémité s'enfonçant dans la rainure du boulon.

Non, cette omission entraîne un glissement de la gaine et une défaillance du nœud.

Oui, il s'agit généralement d'un traitement de noircissement.

Les vis sans tête à six pans creux ne transmettent pas de forces internes importantes ; elles servent uniquement à le maintenir en place.

Resserrez-les ou remplacez-les si nécessaire.

Ils font partie intégrante des nœuds sphériques boulonnés.

Manchons filetés hexagonaux à haute résistance destinés à une structure en treillis

Manchon hexagonal pour châssis spatial

Les manchons hexagonaux pour structures spatiales constituent des éléments essentiels de transmission des forces dans les structures spatiales à nœuds sphériques boulonnés. Se présentant sous la forme de longs cylindres hexagonaux, leur alésage intérieur est un trou rond lisse (sans filetage, d’où le terme « écrou sans filetage »). Ils sont emboîtés sur la tige lisse des boulons HSFG. Une goupille (vis de fixation/vis de blocage) vissée à travers la paroi latérale s'enfonce dans la rainure coulissante de la tige du boulon, reliant ainsi le manchon hexagonal pour structure spatiale et le boulon en un seul ensemble. Lors du montage, le serrage de l'hexagone extérieur du manchon à l'aide d'une clé entraîne le boulon, via la goupille, qui se visse alors dans la sphère boulonnée. L’assemblage est terminé lorsque la face d’extrémité du manchon hexagonal pour structure spatiale appuie fermement contre la surface sphérique. Le manchon hexagonal pour structure spatiale supporte la force de compression exercée par les éléments et la transfère directement à la sphère boulonnée, remplissant ainsi une double fonction : « faire tourner le boulon » et « transférer la compression » au niveau des nœuds à sphère boulonnée.

Spécifications techniques

Paramètre Caractéristiques techniques
Alias Manchon pour structure spatiale, écrou pour structure spatiale, écrou sans filetage
Caractéristiques esthétiques Cylindre long à extrémité hexagonale, alésage intérieur lisse (sans filetage interne)
Matériau Pièces forgées en acier Q235/Q355
Vis assorties M16~M85 (conformes à la norme GB/T 16939-2016 relative aux boulons HSFG)
Diamètre intérieur Légèrement plus grand que le diamètre de la tige du boulon (généralement de 1 mm), ajustement avec jeu
Accessoires Boulon à haute résistance, goupille (vis de blocage), tête conique/plaque d'étanchéité, sphère boulonnée
Principe de fonctionnement La goupille s'enclenche dans la rainure du boulon → la clé fait tourner le manchon hexagonal → ce qui entraîne le boulon à tourner → qui se visse dans le trou de la sphère → l'extrémité du manchon hexagonal du châssis spatial appuie contre la sphère
Stress Compression axiale subie par l'élément « Bears », transmise par la pression exercée par la face d'extrémité sur la sphère boulonnée
Fabrication Forgé ou tourné à partir d'acier rond, face hexagonale extérieure fraisée, alésage intérieur tourné à la surface lisse
Anticorrosion Revêtement intégral de l'élément
Norme d'exécution GB/T 16939-2016, JGJ 7, JG/T 10

Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Installation facile: En serrant la douille hexagonale, on fait tourner le boulon, ce qui évite de tourner directement la tête du boulon. L'alésage non fileté s'use facilement : les montages répétés sur le long terme usent l'alésage et la rainure de la goupille ; remplacez-le s'il est fortement usé.
Transmission de force optimale: L'extrémité du manchon exerce une pression directe sur la sphère boulonnée, transmettant ainsi la compression de l'élément. L'ajustement de la goupille exige une grande précision : l'écart entre la goupille et la rainure du boulon a une incidence directe sur le serrage.
Double fonction: Il entraîne la rotation du boulon et supporte la compression de l'élément. L'hexagone extérieur s'abîme facilement : l'utilisation de clés inadaptées ou l'application d'une force excessive endommage les faces de l'hexagone.
Appariement standardisé: Correspond point par point à la série de boulons GB/T 16939, avec une bonne interchangeabilité. Doit correspondre à la rainure du boulon : chaque type de boulon correspond à un emplacement spécifique de la douille hexagonale et de la goupille du châssis spatial ; ne pas les mélanger.
Qualité contrôlable: Le serrage est vérifié grâce au contact entre la face frontale du manchon et la surface sphérique. La protection anticorrosion nécessite une attention particulière : l'alésage intérieur et les trous d'épingle sont susceptibles de rouiller facilement ; appliquez de la graisse antirouille avant le montage.

Questions fréquentes

Qu'est-ce qu'un manchon hexagonal pour structure spatiale ?

Écrou hexagonal long sans filetage utilisé dans les nœuds sphériques boulonnés, enfilé sur des boulons HSFG.

Car son alésage intérieur est lisse et ne comporte pas de filetage interne.

Un long cylindre hexagonal extérieur ; en tournant la partie hexagonale extérieure, on actionne le boulon.

Non, c'est un trou rond et lisse qui s'adapte avec un jeu sur le boulon.

Une goupille (vis de réglage) traversant la paroi latérale s'enclenche dans une rainure située sur la tige du boulon ; en tournant la douille hexagonale du châssis spatial, on actionne le boulon par l'intermédiaire de la goupille.

L'extrémité du manchon épouse parfaitement la surface sphérique sans laisser d'espace, et le boulon est bien serré sans jeu, ce qui indique qu'il est complètement serré.

Il supporte une compression axiale, transmise directement à la sphère boulonnée par l'intermédiaire de la face d'extrémité.

Q235/Q355, déterminées par des calculs de contraintes.

L'alésage hexagonal du manchon de la structure spatiale s'emboîte sur le boulon, la goupille s'enclenche dans la rainure du boulon, et le boulon se visse dans le trou de la sphère.

Elles correspondent exactement aux spécifications de la norme GB/T 16939-2016 relatives aux boulons à haute résistance.

Plaques d'étanchéité avec joints en EPDM fournies pour une structure en treillis

Plaque d'étanchéité pour châssis spatial

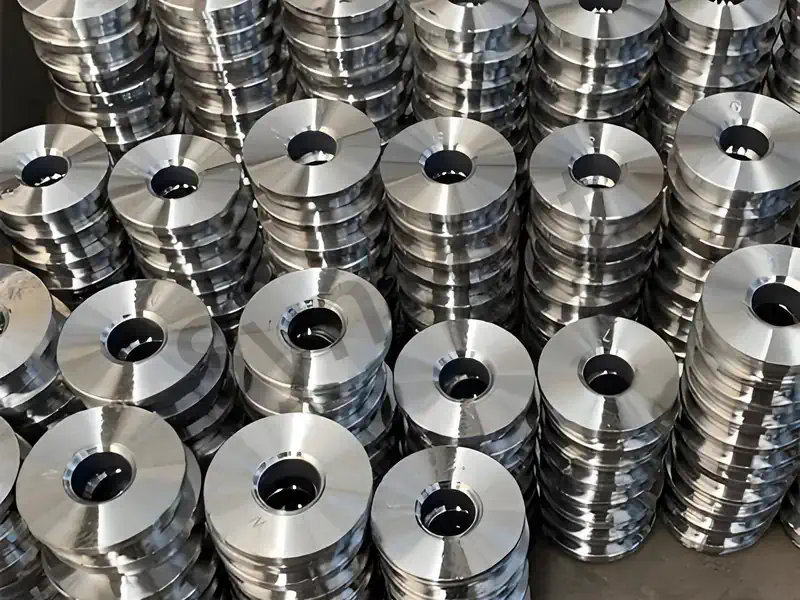
Les plaques d'étanchéité pour structures spatiales sont des éléments de recouvrement situés aux extrémités des éléments tubulaires circulaires de petit diamètre dans les structures spatiales à nœuds sphériques boulonnés. Il s'agit de plaques circulaires dotées d'un trou central, soudées à l'extrémité du tube circulaire, dont le trou central fileté permet la connexion à des boulons HSFG. Les plaques d'étanchéité pour structures spatiales fonctionnent exactement comme les cônes pour structures spatiales, mais sont utilisées pour des éléments de plus petit diamètre (généralement inférieurs à φ75), ce qui les rend plus économiques que ces derniers. Le matériau utilisé est du Q235 ou du Q355, et le trou central est usiné pour correspondre aux spécifications des boulons.

Spécifications techniques

Paramètre Caractéristiques techniques
Matériau Tôles en acier Q235B, Q355B
Épaisseur de la plaque mm ~ 20 mm
Compatibilité entre les membres Tubes circulaires de φ48 à φ75
Vis assorties M16~M36
Traitement Découpe de tôles d'acier → Tournage → Usinage de trous centraux
Connexion Soudure circonférentielle aux extrémités d'un tube circulaire
Anticorrosion Revêtement intégral de l'élément
Structures concernées Éléments de petit diamètre dans les structures spatiales sphériques boulonnées
Différence par rapport à la tête conique Pour les petits diamètres, on utilise une plaque d'étanchéité à structure spatiale ; pour les grands diamètres, on utilise un cône à structure spatiale.
Norme d'exécution JGJ 7, JG/T 10

Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Économique: L'utilisation d'une plaque d'étanchéité à structure spatiale pour les petits diamètres permet d'économiser du matériau par rapport à un cône à structure spatiale. Les soudures circonférentielles nécessitent un contrôle non destructif (NDT) : la soudure entre la plaque d'étanchéité et le tube circulaire doit faire l'objet d'un contrôle par ultrasons.
Traitement simple: Découpe et tournage simples de tôles d'acier. Convient uniquement aux petits diamètres : pour les grands diamètres, il faut utiliser un cône à structure spatiale.
Transmission de force fiable: La soudure circonférentielle et le boulon central transmettent les forces axiales. Le trou central doit être parfaitement centré : le trou fileté doit correspondre exactement au boulon.
À associer avec une rotule boulonnée: Pièce standard, bonne interchangeabilité. La protection anticorrosion doit faire l'objet d'une attention particulière : les revêtements au niveau de la soudure périphérique doivent être intacts.
Installation facile: À utiliser avec des douilles et des boulons. Impossible de percer à nouveau sur place : les diamètres des trous doivent être usinés en usine.

Questions fréquentes

Qu'est-ce qu'une plaque d'étanchéité ?

Une plaque circulaire dotée d'un trou central, soudée à l'extrémité d'un petit tube circulaire, reliée à des boulons HSFG.

Les plaques d'étanchéité pour structures spatiales sont destinées aux petits diamètres (inférieurs à φ75) ; les cônes pour structures spatiales sont destinés aux grands diamètres.

Tôles d'acier Q235B ou Q355B.

Soudé à l'extrémité du tube circulaire au moyen d'une soudure périphérique.

A été transformé en trou rond pour s'adapter au boulon à haute résistance.

Les soudures circonférentielles doivent faire l'objet d'un contrôle par ultrasons.

Tubes circulaires de petit diamètre dans des structures spatiales à nœuds sphériques boulonnés.

Enveloppé de part en part par les membres.

Ne convient pas aux grands diamètres, pour lesquels il faut utiliser un cône à structure spatiale.

Oui, ce sont des composants standard des nœuds sphériques boulonnés.

Supports de colonnes et de rives, moulés ou usinés, destinés à une structure en treillis

Supports de châssis spatial

Les supports de charpente spatiale (supports) sont des éléments de transition dans les charpentes spatiales (à sphères boulonnées ou soudées), soudés à des nœuds sphériques pour soutenir les pannes de toiture ou les panneaux de toiture. Une extrémité de la console est boulonnée ou soudée à la surface de la sphère boulonnée/soudée, tandis que l’autre extrémité soutient les pannes de toiture de type C/Z ou les tôles profilées. Cela permet de transférer les charges de la toiture des pannes → vers les consoles → puis vers les nœuds sphériques → et enfin vers les éléments constitutifs de l’ensemble de la charpente spatiale. Les formes courantes comprennent les supports courts en tube d’acier, les supports en cornière d’acier et les supports en tôle d’acier. Les longueurs et les angles des supports sont déterminés par les pentes de la toiture et les directions de disposition des pannes. Bien que de petite taille, les supports ont un impact direct sur la qualité de la pose de la toiture et l’étanchéité des nœuds, ce qui en fait des éléments de liaison indispensables dans les systèmes de toiture à structure spatiale.

Spécifications techniques

Paramètre Caractéristiques techniques
Formulaires courants Support court en tube d'acier, support en cornière d'acier, support en tôle d'acier
Caractéristiques techniques communes Tubes courts φ48 × 3,0 à φ89 × 4,0 ; cornières L50 × 5 à L80 × 6
Matériau Q235B
Position de soudage Vissé ou soudé à la surface d'une sphère creuse en acier vissée/soudée
Objet associé Pannes C/Z pour toiture, tôles profilées, panneaux d'éclairage
Longueur mm ~ 600 mm (en fonction de la pente du toit et de la hauteur des pannes ; au-delà de 600 mm, un contreventement supplémentaire est nécessaire pour assurer la stabilité)
Méthode de connexion Extrémités boulonnées ou soudées à des nœuds sphériques au moyen de soudures d'angle ou circonférentielles
Fonction Soutient les pannes de toiture et transfère les charges du toit vers les nœuds de la charpente spatiale
Anticorrosion Revêtement intégral avec la structure spatiale
Norme d'exécution JGJ 7 « Spécifications techniques relatives aux structures à ossature spatiale »

Les valeurs indiquées correspondent à la gamme que nous fabriquons habituellement. Les dimensions, les nuances et les systèmes de revêtement spécifiques à chaque projet sont validés sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Connexion simple: Les tubes courts ou les cornières sont directement boulonnés ou soudés aux nœuds sphériques ; mise en œuvre aisée. Le soudage peut endommager les nœuds sphériques : il convient de veiller à ne pas percer ni endommager la sphère lors du soudage.
Transmission directe de la force: Les charges du toit sont transmises directement aux nœuds sphériques par l'intermédiaire de supports, avec des chemins de contrainte bien définis. Les écarts d'angle ont une incidence sur la pose des pannes : des angles incorrects entraînent un positionnement irrégulier des pannes, ce qui nécessite un traçage précis.
S'adapte à la pente du toit: La longueur et l'angle des supports peuvent être adaptés en fonction de la pente d'évacuation des eaux de pluie du toit. La qualité des soudures doit faire l'objet d'un contrôle : les soudures entre les supports et les sphères doivent faire l'objet d'un contrôle visuel ; les boîtiers destinés à un usage intensif doivent être soumis à des contrôles NDT (contrôles non destructifs).
Très standardisé: Les caractéristiques techniques courantes et les modes de soudage sont bien établis et faciles à choisir. La protection anticorrosion nécessite des retouches : les zones soudées sur site doivent faire l'objet de retouches de peinture anticorrosion.
À associer avec des structures spatiales: Préfabriqués en usine avec des nœuds sphériques ou soudés sur place. Impossible de remplacer les roulements : les supports ne servent qu'à soutenir le toit ; ils ne transmettent pas les forces de réaction globales de la structure spatiale.

Questions fréquentes

À quoi sert une structure spatiale ?

Petit élément boulonné ou soudé à une boule creuse en acier boulonnée ou soudée, servant à soutenir les pannes de toiture.

Support en tube d'acier court, support en cornière, support en tôle d'acier ; les tubes courts sont courants.

Tubes courts φ48 × 3 à φ89 × 4, ou cornières L50 × 5 à L80 × 6.

Vissé ou soudé à la surface d'une boule en acier creuse elle-même vissée ou soudée, positionnée selon le sens de disposition des pannes.

En fonction de la pente du toit et de la hauteur des pannes, généralement entre 50 et 600 mm (au-delà de 600 mm, des entretoises supplémentaires sont nécessaires pour assurer la stabilité).

Les consoles soutiennent les pannes de toiture ; les éléments de liaison de la structure spatiale relient celle-ci aux sommets des poteaux, assurant ainsi la transmission des forces de réaction globales.

Une inspection visuelle suffit généralement ; toutefois, en cas de charges importantes ou de grandes portées, il peut être nécessaire de recourir à des essais non destructifs (NDT) par échantillonnage.

Sablage général + peinture de la structure spatiale ; retouches de peinture après les travaux de soudure sur site.

Oui, mais cela doit être réalisé par des soudeurs qualifiés, en veillant à ne pas brûler les nœuds sphériques.

Les écarts d'angle entraînent des pannes irrégulières et des écarts inégaux entre les panneaux de toiture, ce qui nécessite un traçage précis.

Certificat de qualification

Vos projets bénéficient d'une protection conforme aux normes internationales les plus strictes. De la norme CE (EN 1090) à la norme ISO 9001, nos certifications ne sont pas que des simples certificats sur papier : elles reflètent la rigueur qui caractérise notre travail au quotidien dans nos ateliers.


AISCCEOTCSoudeur international
Système de gestion de la qualité ISO 9001

Avez-vous des plans ou un BOQ ?

SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Kunlun Lu
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect

SynJect : Échelle. Précision. Certitude.

SYNJECT propose des solutions complètes en matière de structures métalliques, conçues pour la chaîne de valeur mondiale. Qu'il s'agisse d'investisseurs à la recherche d'un retour sur investissement ou d'ingénieurs exigeant une conformité parfaite, nous transformons des plans complexes en réalisations solides, dans le respect des délais et sans heurts.

Du plan au chantier. Zéro frottement.

Étude technique détaillée et élaboration des plans d'atelierImbrication et optimisation des matériauxContrôle à la réception des matières premièresDécoupe CNC et préparation des arêtesRedressage des déformations dues au soudageContrôles non destructifs (NDT)Montage d'essai et alignement en atelierPréparation des surfaces et revêtement protecteurMesurer l'épaisseur du film de peintureContrôle qualité final et certificationEmballage pour l'exportation et protection logistiqueMontage sur site et gestion de chantier à l'échelle mondiale
Étape 01

Ingénierie détaillée

Grâce à l'utilisation de plateformes BIM de pointe telles que Tekla Structures, la modélisation 3D détaillée et les plans d'atelier sont réalisés dans le strict respect de la norme AISC-360 ou de l'Eurocode 3 (EN 1993). Les conceptions des assemblages sont rigoureusement vérifiées, et les plans de fabrication sont générés selon les normes de tolérance de la norme ISO 2768-m. Une détection à 100 % des interférences avec les principaux systèmes architecturaux et de génie civil (MEP) est effectuée afin de garantir l'absence totale de conflits structurels lors du montage sur chantier.

NORMEAISC 360 / EN 1993
VALEUR MESURÉETolérance : ±0,01 mm
Étape 02

Imbrication et optimisation des matériaux

Les plans d'imbrication intelligents sont réalisés à l'aide de logiciels avancés tels que FastCAM/SigmaNEST, conformément aux normes dimensionnelles EN 10029 / ASTM A6. En tenant compte du trait de coupe (2 mm à 5 mm selon l'épaisseur de la tôle) et des marges de contraction thermique, le taux d'utilisation de la matière première dépasse 92 %. Les chutes sont suivies numériquement à l'aide de codes-barres afin de garantir une traçabilité à 100 % des rapports d'essai d'usine (MTR).

NORMEEN 10029 / ASTM A6
VALEUR MESURÉETaux d'utilisation : 95 %
Étape 03

Contrôle à la réception des matières premières

Tout l'acier de construction (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) doit être accompagné de rapports d'essais en usine (MTR) conformes à la norme EN 10204 3.1. Le contrôle qualité à la réception effectue des contrôles dimensionnels et visuels à 100 % conformément aux normes ASTM A6 / EN 10029, en vérifiant les tolérances d'épaisseur (classe A/B) et l'intégrité interne de la lamination par contrôle par ultrasons (UT) selon la norme ASTM A435. La composition chimique et les propriétés mécaniques sont vérifiées par échantillonnage par des laboratoires tiers accrédités.

NORMEEN 10204 3.1 / ASTM A435
VALEUR MESURÉEClasses A/B et ASTM A435
Étape 04

Découpe CNC et préparation des arêtes

Le profilage des tôles et la découpe des composants sont réalisés à l'aide d'équipements CNC : oxycoupage, plasma haute définition et laser à fibre de plusieurs kW. La qualité de la surface de coupe est strictement conforme à la norme EN ISO 9013 en matière de perpendicularité et de rugosité de surface ±2,5°, avec une tolérance de 3/4. Des machines de chanfreinage CNC multiaxiales réalisent des angles de chanfrein pour la préparation des soudures avec une tolérance de ±2,5° et des dimensions de la face de racine avec une tolérance de ±1,0 mm.

NORMEEN ISO 9013
VALEUR MESURÉERa ≤ 12,5 μm
Étape 05

Redressage des déformations dues au soudage

Le soudage est exclusivement réalisé par des soudeurs certifiés AWS D1.1 ou EN ISO 9606, selon des spécifications de procédure de soudage (WPS) qualifiées et étayées par des dossiers de qualification de procédure (PQR) conformément aux normes AWS D1.1 / ISO 15614. Le soudage à l'arc submergé (SAW) et le soudage à l'arc avec fil fourré (FCAW) sont les techniques principalement utilisées pour les soudures à pénétration complète (CJP) et les soudures d'angle. L'apport thermique est strictement contrôlé, ce qui permet d'atteindre des niveaux de qualité de soudure conformes à la norme ISO 5817, niveau de qualité B, ou aux normes AWS D1.1.

NORMEAWS D1.1 / EN ISO 9606
VALEUR MESURÉEISO 5817, niveau B
Étape 06

Contrôles non destructifs (NDT)

La déformation angulaire, le cambrage et l'inclinaison post-soudage sont corrigés à l'aide de redresseurs de brides hydrauliques automatisés et d'un redressage thermique contrôlé à la flamme. Les températures de chauffage des aciers à haute résistance et faiblement alliés (HSLA) sont strictement maintenues entre 600 °C et 650 °C (refroidissement à l’air, sans trempe à l’eau) afin d’éviter toute dégradation microstructurale. Les tolérances de rectitude après redressage sont de ± 3 mm, conformément à la norme EN 1090-2, classe d’exécution 2 (EXC2), et aux normes COSP de l’AISC.

NORMEEN 1090-2 EXC2 / COSP de l'AISC
VALEUR MESURÉETolérances : ±3 mm
Étape 07

Montage d'essai et alignement en atelier

Les protocoles de NDT sont mis en œuvre par du personnel certifié ISO 9712 / ASNT niveau II. 100 % des soudures critiques à pénétration complète (CJP) sont soumises à un contrôle par ultrasons (UT selon les normes ISO 17640 / ASTM E164) ou à un contrôle par particules magnétiques (MT selon les normes ISO 17638 / ASTM E709). Des essais radiographiques (RT) sont effectués sur demande pour les sections de forte épaisseur. L'acceptation des soudures est strictement conforme au niveau d'acceptation 1 de la norme ISO 11666 ou aux critères de la norme AWS D1.1.

NORMEISO 11666 niveau 1 / AWS D1.1
VALEUR MESURÉE100% UT
Étape 08

Préparation des surfaces et revêtement protecteur

Les géométries complexes, les fermes à grande portée et les charpentes lourdes font l'objet d'un montage d'essai physique à l'échelle 1:1 ou d'un montage virtuel par numérisation laser 3D de haute précision, conformément aux exigences des normes EN 1090-2 et AISC. L'alignement des trous de boulons est vérifié (taux de conformité ≥ 95 % pour les boulons à haute résistance), et les cotes critiques (portée, cambrure, alignement spatial en 3D) sont contrôlées dans des limites de tolérance strictes (±2,0 mm) afin d'éliminer les risques liés à l'ajustement sur chantier.

NORMEAISC / EN 1090-2
VALEUR MESURÉETolérance : ±2,0 mm
Étape 09

Mesurer l'épaisseur du film de peinture

Les éléments structurels sont soumis à un grenaillage automatisé afin d'atteindre un niveau de propreté conforme aux normes SSPC-SP10 / NACE n° 2 / ISO 8501-1 Sa 2,5, avec un profil de surface (profondeur d'ancrage) compris entre 45 et 75 μm. Des revêtements protecteurs haute performance sont appliqués à l’aide d’une technologie de projection sans air, conformément à la norme ISO 12944 (environnements corrosifs de classe C3 à CX), comprenant des apprêts époxy inorganiques/organiques riches en zinc, des couches intermédiaires époxy à base d’oxyde de fer micacé et des couches de finition en polyuréthane ou en fluorocarbone. L’épaisseur du film sec (DFT) est vérifiée à l’aide de jauges magnétiques étalonnées, dans le strict respect de la règle des 90/10.

NORMEISO 8501-1 Sa 2,5 / ISO 12944
VALEUR MESURÉE45 à 75 μm
Étape 10

Contrôle qualité final et certification

Le contrôle qualité final (FQC) consiste en un audit complet et global, portant sur l'aspect esthétique de la peinture (absence totale de coulures, de piqûres ou d'affaissements), la géométrie critique, l'espacement des trous de boulons et la traçabilité des marquages des composants, qu'ils soient réalisés au laser ou au pochoir. Un rapport complet sur les données de fabrication (MDR) — comprenant les rapports de contrôle de fabrication (MTR), les rapports de contrôles non destructifs (NDT), les registres d’inspection des revêtements et les certificats de conformité — est établi afin de justifier le marquage CE (déclaration de performance (DoP) selon la norme EN 1090) et la réception finale selon les normes AISC.

NORMEEN 1090 / AISC
VALEUR MESURÉEContrôle qualité/Assurance qualité – Validation finale
Étape 11

Emballage pour l'exportation et protection logistique

Les emballages de protection sont conçus pour le fret maritime en conteneurs (40HQ/OT/FR) et en vrac, dans des conditions de transport maritime difficiles. Les éléments structurels sont regroupés sur des patins en acier très résistants et cerclés à l’aide de sangles en acier à haute résistance. Les raccords usinés et les surfaces de contact sont enveloppés d’un film anticorrosion VCI, d’un rembourrage en mousse EPE et de coussins en caoutchouc épais. L’ensemble du matériel d’emballage en bois est entièrement conforme aux normes phytosanitaires NIMP 15 et aux règles de l’OMI relatives à l’arrimage et à l’arrimage des cargaisons (CSS).

NORMENIP 15 / CSS de l'OMI
VALEUR MESURÉE40HQ/OT/FR
Étape 12

Montage sur site et gestion de chantier à l'échelle mondiale

Nous proposons des services internationaux de supervision du montage sur site et de construction EPCM « clé en main », dans le respect des protocoles de sécurité OSHA 1926, du COSP de l’AISC et des normes de montage EN 1090-2. Les équipes de chantier, dirigées par des ingénieurs HSE et QA/QC multilingues, utilisent des stations totales de haute précision pour maintenir l'aplomb des structures dans une tolérance de H/1000 (≤ 25 mm max.). Le serrage des boulons structurels à haute résistance est réalisé à l’aide de clés calibrées ou selon la méthode du « tour de clé », avec une documentation complète de contrôle du couple d’application à 100 %.

NORMEOSHA 1926 /EN 1090-2
VALEUR MESURÉE≤ H/1 000

Obtenez votre devis et votre plan de coûts en 24 heures

Découvrez combien vous pouvez économiser en tonnage d'acier et en frais de transport maritime avant le début de la fabrication

8–15%

Réduction du poids de l'acier

La modélisation 3D 1:1 dans Tekla optimise les rapports poutre-poteau afin d'éliminer les coûts liés aux matériaux superflus.

0,0 mm

Vérification de code sans conflit

Vérifié conformément à la norme EN 1090 et aux charges locales dues au vent et aux séismes.

100%

Revue d'ingénieur à ingénieur

Vérifié par nos ingénieurs en chef — Aucun appel commercial insistant, uniquement des données exploitables et des prix d'usine.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Guichet « Ingénierie et recherche »

Ingénieurs en chef en ligne

Dessins
Dessins

🔒 100 % confidentiel et sécurisé, sans spam










