
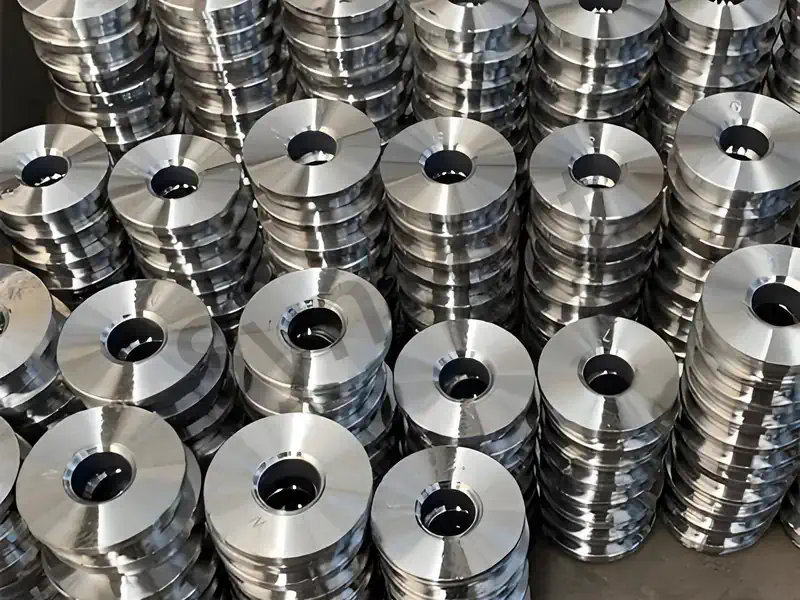
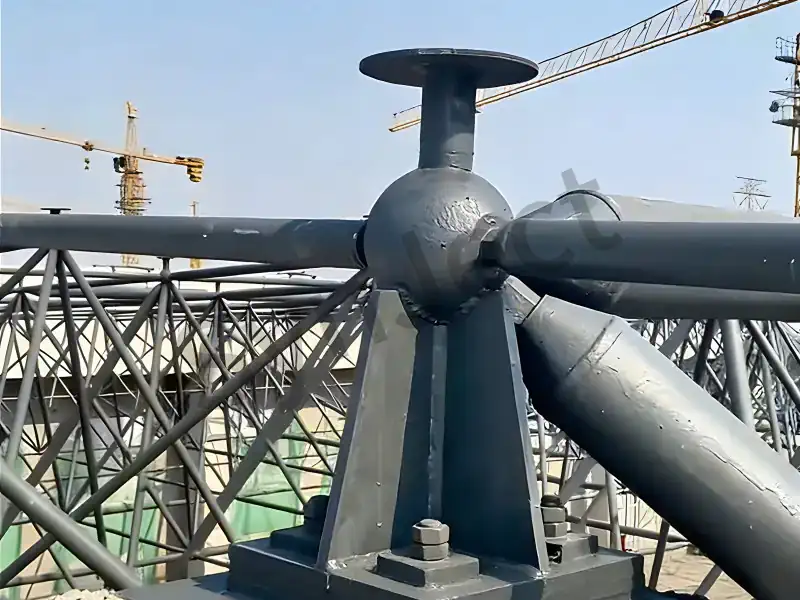
نظام التثبيت

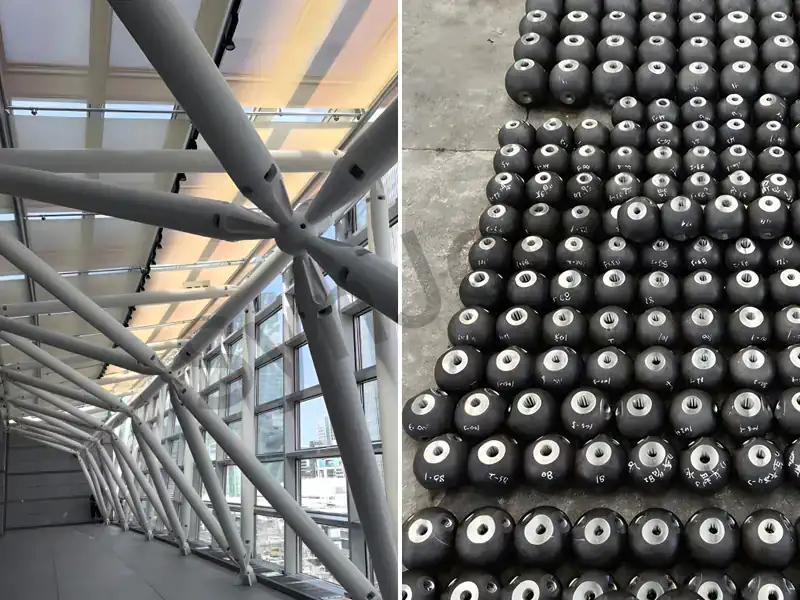
كرة مثبتة بمسامير، ومسمار تثبيت سداسي الرأس، ومسامير عالية القوة، بالإضافة إلى المكونات ذات الصلة التي تشكل نظام التثبيت لهيكل الإطار الفضائي

كرة مثبتة بمسامير · كرة فولاذية مجوفة ملحومة · مخروط هيكل فضائي · برغي تثبيت سداسي الرأس · جلبة سداسية للهيكل الفضائي · لوحة مانعة للتسرب للهيكل الفضائي · دعامات الهيكل الفضائي

عقد كروية فولاذية مجوفة، مصنوعة بالطرق أو اللحام، مزودة بثقوب ملولبة، تُستخدم في هياكل الإطارات الفراغية

كرة مثبتة بمسامير

تُعد «الكرات المثبتة بمسامير» مكونات ربط أساسية في الهياكل الفراغية ذات العقد الكروية المثبتة بمسامير. وهي عبارة عن كرات فولاذية مطروقة تحتوي على ثقوب ملولبة متعددة، يتم توصيلها بمخروط الهيكل الفراغي عند أطراف العناصر عبر مسامير HSFG، لتشكل عقدًا للشبكة الفراغية. عادةً ما تُصنع الكرات المثبتة بمسامير من الفولاذ من الدرجة 45، بأقطار تتراوح من φ100 إلى φ400 مم وما فوق. يتم تحديد عدد وزاوية الثقوب الملولبة وفقًا للمواقع الهندسية الفراغية. لا تتطلب العقد الكروية المثبتة بمسامير أي لحام في الموقع، وهي قابلة للفك وتتميز بدقة عالية، مما يجعلها الشكل الأكثر شيوعًا للعقد في الهياكل الفراغية الصغيرة والمتوسطة والكبيرة (مستودعات الفحم، والملاعب الرياضية، ومحطات الوقود، والمنصات، والمظلات).

المواصفات الفنية

المعلمة المواصفات
المواد فولاذ كربوني عالي الجودة من الدرجة 45 (مطروق)
قطر الكرة مم ~ φ400 مم وما فوق
عدد الثقوب الملولبة بالنسبة للزوايا الهندسية للإطار الفراغي، تتراوح عمومًا بين 3 و12
مواصفات البراغي تناسب الأعضاء، وعادةً ما تكون من M20 إلى M85
المعالجة الحدادة → تصنيع الثقوب الملولبة → المعالجة المضادة للتآكل
الملحقات مسامير hsfg، مخروط الإطار الفضائي، الأكمام، برغي تثبيت سداسي الرأس
مقاومة التآكل السفع الرملي + طلاء الإيبوكسي/الألكيد
الهياكل التي ينطبق عليها هذا الأمر الهياكل الفضائية الكروية المثبتة بمسامير، والأغلفة الشبكية
الاتصال يتم تثبيت الأعضاء في فتحات الكرة بواسطة براغي، ويتم إحكام ربطها بواسطة الأكمام
معيار التنفيذ JGJ 7, JG/T 10

القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
لا حاجة إلى اللحام في الموقع: تجميع مثبت بالكامل بمسامير، وسرعة في التركيب في الموقع، وجودة ثابتة. ارتفاع تكلفة التصنيع: تكاليف التشكيل بالضغط + التصنيع الآلي أعلى من تلك الخاصة بالكرات الفولاذية المجوفة الملحومة.
قابل للفصل: يسهل عمليات التوسع الهيكلي، والتعديل، وإعادة التأهيل بعد الهدم. قطر الكرة المحدد بواسطة البراغي: كلما زاد حجم البراغي، زاد قطر الكرة وفقًا لذلك.
دقة عالية: تضمن الثقوب الملولبة المصنعة آليًّا في المصنع دقة الزوايا. يلزم دقة زوايا الثقوب: تؤثر الانحرافات في الزوايا على تركيب العناصر.
قدرة كبيرة على التكيف: يمكنه التكيف مع مختلف الزوايا الهندسية المكانية. يجب التحكم في شد الأكمام: فارتخاء برغي التثبيت السداسي الداخلي سيؤثر على أداء العقدة تحت الضغط.
جودة قابلة للتحكم: يمكن إجراء اختبار كمي لعزم ربط البراغي. متطلبات عالية لمقاومة التآكل: يجب إعادة طلاء الأسطح المُشكلة آليًّا.

الأسئلة الشائعة

ما المقصود بالكرة المثبتة بمسامير؟

كرة فولاذية مزورة ذات فتحات ملولبة في الهياكل الفضائية، تربط بين العناصر المختلفة.

مصنوع من الفولاذ الكربوني عالي الجودة من الدرجة 45 والمطروق.

φ100~φ400 مم وما فوق، ويتم تحديدها وفقًا لحجم البراغي وزواياها.

الكرات المثبتة بمسامير قابلة للفك والتركيب؛ أما الكرات الفولاذية المجوفة الملحومة فهي ملحومة في الموقع وغير قابلة للفك.

يتم لحام أطراف العناصر بمخروط الهيكل الفراغي، وتثبيتها في فتحات الكرة بواسطة براغي HSFG، ثم إحكام ربطها باستخدام الأكمام.

كرة مثبتة بمسامير، مسامير HSFG، مخروط هيكل فضائي، لوحة إحكام هيكل فضائي، الأكمام، برغي تثبيت سداسي الرأس.

السفع الرملي + طلاء الإيبوكسي/الألكيد.

الهياكل الفراغية الصغيرة إلى الكبيرة، والأغلفة الشبكية، مثل مستودعات الفحم، والملاعب الرياضية، ومحطات الوقود، والمنصات، والمظلات.

تحقق من عزم ربط البراغي وحالة إحكام ربط الأكمام.

لا، يجب أن يتم تصنيع الثقوب الملولبة في المصنع بدقة تامة وفقًا للزوايا الهندسية.

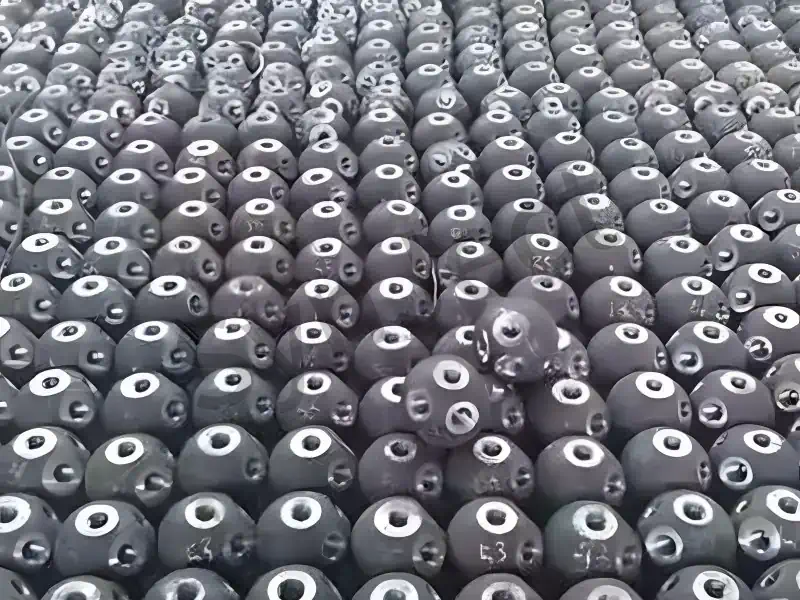
عقد كروية مجوفة ملحومة تم توريدها لهيكل إطار فضائي

كرة فولاذية مجوفة ملحومة

تُعد الكرات الفولاذية المجوفة الملحومة مكونات ربط أساسية في الهياكل الفضائية ذات العقد الكروية المجوفة الملحومة، وتتألف من كرات فولاذية مجوفة يتم تصنيعها عن طريق ضغط ولحام نصفين كرويين. تتقاطع أطراف العناصر مباشرةً وتُلحم على السطح الكروي. وعادةً ما تُصنع الكرات الفولاذية المجوفة الملحومة عن طريق الضغط من ألواح فولاذية من نوع Q235B أو Q355B، بأقطار تتراوح من φ140 إلى φ900 مم وما فوق، وسماكة جدران تتراوح بين 6 و40 مم. توفر العقد الكروية الملحومة قدرة تحمل عالية وصلابة جيدة، مما يجعلها مناسبة للهياكل الفراغية ذات المسافات الكبيرة والأحمال الثقيلة. ومع ذلك، فإنها تنطوي على أعباء عمل لحام ثقيلة في الموقع وهي غير قابلة للفك، وتستخدم في الغالب في الملاعب ذات المسافات الفائقة، ومحطات المطارات، وعقد الجسور.

المواصفات الفنية

المعلمة المواصفات
المواد ألواح فولاذية من نوع Q235B وQ355B
قطر الكرة مم ~ φ900 مم وما فوق
سماكة الجدار مم ~ 40 مم
التشكيل نصفا كرويان تم ضغطهما ولحامهما بالتوصيل التناكبي
الاتصال يتم لحام الطرف مباشرةً على السطح الكروي
اللحامات لحامات التناكب ذات الاختراق الكامل، التي تتطلب إجراء اختبارات غير تدميرية (NDT)
مقاومة التآكل السفع الرملي + طلاء الإيبوكسي/الألكيد
الهياكل التي ينطبق عليها هذا الأمر الهياكل الفراغية ذات الامتداد الكبير والمخصصة للأحمال الثقيلة، والأغلفة الشبكية، وعقد الجسور
المعالجة الضغط → اللحام التناكبي → تصنيع واجهات الأجزاء
معيار التنفيذ JGJ 7, JG/T 11

القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
قدرة تحمل عالية: تتميز الكرات المجوفة الملحومة بصلابة عالية، مما يجعلها مناسبة للهياكل الثقيلة ذات المسافات الكبيرة بين الدعامات. عبء عمل كبير في مجال اللحام في الموقع: يُعد لحام العناصر بالكرات عملية تتطلب جهدًا كبيرًا؛ كما أن مراقبة الجودة فيها صعبة.
قدرة كبيرة على التكيف: يمكن توصيل الأجزاء بأي زاوية. غير قابل للفك: لا يمكن تفكيكه بعد اللحام، مما يجعل إجراء التعديلات عليه أمرًا صعبًا.
صلابة عالية للعقدة: تبلغ صلابة العقدة الملحومة أكثر من الكرة المثبتة بمسامير. تتطلب اللحامات إجراء اختبارات غير تدميرية (NDT): تتطلب اللحامات ذات الاختراق الكامل إجراء اختبار بالموجات فوق الصوتية (UT) أو اختبار إشعاعي (RT).
مناسب للمسافات الفاصلة الكبيرة جدًّا: تُستخدم في الملاعب والمحطات والجسور وغيرها من الهياكل ذات المسافات الكبيرة بين الدعامات. التشوه الناتج عن اللحام: يتطلب لحام الكرة والأجزاء التحكم في التشوه.
التصنيع المسبق في المصنع: الكرات يتم ضغطها ولحامها في المصنع؛ ولا يتم لحام سوى العناصر الهيكلية في موقع البناء. التكلفة المرتفعة نسبيًا: تؤدي عمليات الضغط واللحام والاختبار غير التدميري (NDT) إلى ارتفاع التكاليف.

الأسئلة الشائعة

ما هي الكرة الفولاذية المجوفة الملحومة؟

كرة فولاذية مجوفة مصنوعة عن طريق ضغط ولحام نصفين كرويين؛ ويتم لحام الأجزاء مباشرةً على سطحها.

الكرات الفولاذية المجوفة الملحومة تُلحم في الموقع، وهي غير قابلة للفك، وتتميز بسعة عالية؛ أما الكرات المثبتة بمسامير فهي مثبتة بمسامير وقابلة للفك.

ألواح فولاذية مضغوطة من نوع Q235B أو Q355B.

φ140~φ900 مم وما فوق، وفقًا لحجم العناصر وزواياها.

تتطلب اللحامات التناكبية ذات الاختراق الكامل إجراء اختبارات بالموجات فوق الصوتية أو بالأشعة (NDT).

الهياكل الفضائية شديدة التحمل ذات الامتداد الفائق، والأغلفة الشبكية، وعقد الجسور.

يتم لحام أطراف العناصر مباشرةً على السطح الكروي.

السفع الرملي + طلاء الإيبوكسي/الألكيد.

لا، يجب أن تظل الكرة في حالة مغلقة.

تُعد الكرات المثبتة بمسامير أكثر اقتصادية في حالة المسافات الصغيرة والمتوسطة؛ أما الكرات الفولاذية المجوفة الملحومة فهي أكثر أمانًا في حالة المسافات الضخمة جدًّا والمخصصة للأحمال الثقيلة.

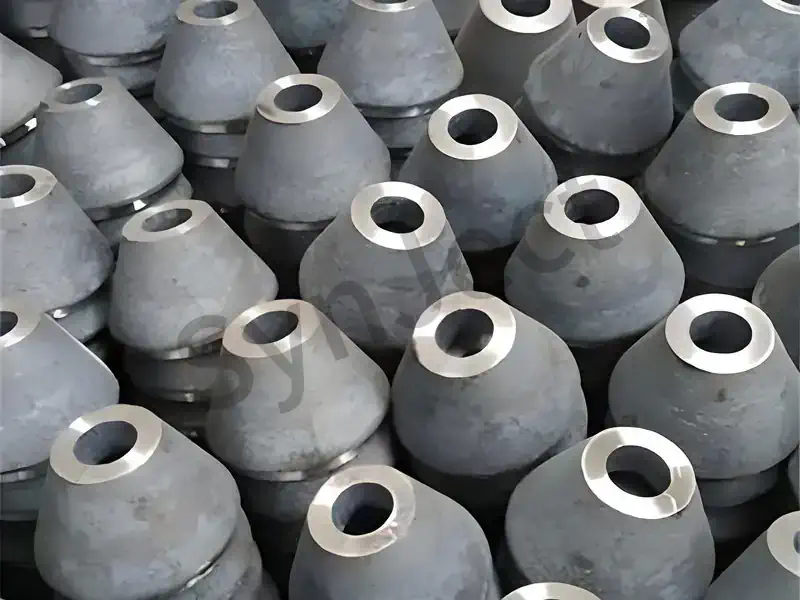
مجموعات المخروط والكم المدببة المُوردة لهيكل الإطار الفراغي

مخروط الإطار الفضائي

تُعد «مخروطات الهياكل الفضائية» وصلات انتقالية تُثبَّت في طرفي العناصر الأنبوبية الدائرية في الهياكل الفضائية ذات العقد الكروية المربوطة بمسامير. وتُصنع هذه المخروطات عن طريق الطرق أو الخراطة من الفولاذ الدائري أو الألواح الفولاذية، حيث يُلحم أحد طرفيها بالعنصر الأنبوبي الدائري، بينما يُثقب الطرف الآخر للسماح بمرور مسامير hsfg من خلاله. تتيح المخاريط الإطارية الانتقال السلس من المقطع الأنبوبي الدائري إلى البرغي، حيث تعمل كأجزاء أساسية تنقل القوى المحورية للأعضاء في العقد الكروية المثبتة بالبراغي. وعادةً ما تُستخدم المخاريط الإطارية مقترنةً بلوحات مانعة للتسرب للإطار الفضائي، باستخدام مواد من نوع Q235/Q355.

المواصفات الفنية

المعلمة المواصفات
المواد الفولاذ من الدرجة 45، Q235B، Q355B
النماذج رأس مخروطي مطروق، رأس مخروطي مشكّل بالخراطة
الأعضاء المتطابقون أنابيب دائرية φ75.5~φ325
مسامير متطابقة M20~M85
المعالجة التشكيل → الخراطة
الاتصال حلقة ملحومة بنهاية العنصر الأنبوبي الدائري
مقاومة التآكل طلاء شامل للعضو
الهياكل التي ينطبق عليها هذا الأمر الهياكل الفضائية الكروية المثبتة بمسامير
الملحقات لوحة مانعة للتسرب، جلبة، مسمار عالي القوة
معيار التنفيذ JGJ 7, JG/T 10

القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
نقل قوة موثوق به: يعمل اللحام الدائري الرأسي والمسمار معًا على نقل القوة المحورية للعضو. تتطلب اللحامات المحيطية إجراء اختبار غير تدميري (NDT): يتطلب اللحام بين الرأس المخروطي والأنبوب الدائري إجراء اختبار بالموجات فوق الصوتية.
انتقال سلس: يقلل الانتقال الطبيعي في المقطع من الأنبوب إلى البرغي من تركيز الإجهاد. تكلفة أعلى: تكلفة عملية الطرق + التصنيع الآلي أعلى من تكلفة لوحات الإحكام المستخدمة في الهياكل الفضائية.
التصنيع المسبق في المصنع: يضمن الإنتاج المعياري جودة ثابتة. لا يمكن إعادة حفرها في الموقع: يجب أن تتطابق أبعاد الخيوط تمامًا مع البراغي.
يتوافق مع الكرة المثبتة بمسامير: يشكل نظامًا كاملاً من العقد الكروية المثبتة بمسامير. يجب الاهتمام بمسألة مقاومة التآكل: يجب طلاء الخيوط المُشكَّلة آليًّا بشحم مقاوم للصدأ.
دقة معالجة عالية: يتناسب الفتحة الداخلية مع المسمار، مما يسهل عملية التركيب. الفرق بين المخروط الخاص بالإطار الفراغي ولوحة الإغلاق الخاصة بالإطار الفراغي: يُستخدم المخروط الخاص بالإطار الفراغي للأنابيب الأكبر حجمًا؛ بينما تُستخدم لوحة الإغلاق الخاصة بالإطار الفراغي للأنابيب ذات الأقطار الصغيرة.

الأسئلة الشائعة

ما المقصود بـ«رأس مخروطي»؟

قطعة انتقالية موجودة في نهاية أنبوب دائري، ملحومة بالأنبوب من أحد طرفيها ومثقوبة لتركيب مسمار في الطرف الآخر.

عادةً ما تكون من نوع Q235B أو Q355.

تُستخدم المخاريط ذات الهيكل الفراغي مع الأنابيب الأكبر حجمًا لتوفير انتقال سلس؛ أما لوحات الإحكام ذات الهيكل الفراغي فهي قطع مسطحة تُستخدم مع الأنابيب الصغيرة.

ملحومة بنهاية الأنبوب الدائري بواسطة لحام محيطي.

يتم حفر فتحة في الرأس المخروطي لتمرير مسمار من خلالها؛ حيث يتم شد الجلبة لتثبت بإحكام على سطح الكرة المثبتة بالمسمار.

تتطلب اللحامات المحيطية إجراء اختبار بالموجات فوق الصوتية لضمان الاختراق الكامل.

تم تغطية الملابس بشكل كامل مع الأعضاء.

أنابيب دائرية يزيد قطرها عن φ76 في الهياكل الفضائية الكروية المثبتة بمسامير.

لا، فهي تتطلب تصنيعًا آليًّا دقيقًا في المصنع.

يُعد الرأس المخروطي أحد الأجزاء القياسية لعقدة كروية مثبتة بمسامير.

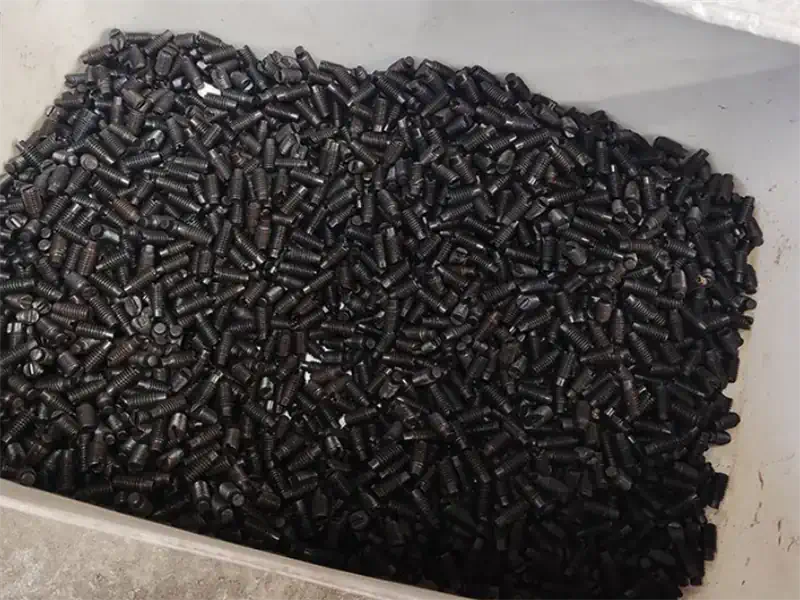
مسامير تثبيت ذات رأس سداسي مجوفة مرفقة بهيكل الإطار الفراغي

برغي تثبيت بمقبس سداسي

مسامير التثبيت ذات الرأس السداسي (مسامير غروب) هي مسامير تُستخدم في الهياكل الفضائية ذات العقد الكروية المثبتة بالبراغي لتشديد الأكمام. يتم تثبيتها في الثقوب الملولبة الموجودة على الجدار الجانبي للأكمام، حيث تضغط أطرافها على أخدود البرغي عالي القوة، مما يثبت الأكمام في مكانها ويمنع ارتخاء البرغي. على الرغم من صغر حجمها، تلعب مسامير التثبيت السداسية دورًا حيويًّا في دقة تجميع العقد الكروية المثبتة بالبراغي واستقرارها تحت الضغط على المدى الطويل. تُصنع مسامير التثبيت السداسية من الفولاذ من الدرجة 45، وعادةً ما تتراوح مقاساتها بين M6 وM10.

المواصفات الفنية

المعلمة المواصفات
المواصفات M6, M8, M10
المواد الكروم (المُصلب)
نموذج برغي تثبيت ذو رأس سداسي
كم مطابق جلبة عقدة كروية مثبتة بمسامير مطابقة
الوظيفة يشد الجلبة، ويثبت موضع البرغي
الكمية لكل غلاف
مقاومة التآكل معالجة التلوين باللون الأسود
التركيب يتم إحكام ربطه بعد التجميع، حيث تنضغط الطرفية داخل أخدود البرغي
الهياكل التي ينطبق عليها هذا الأمر الهياكل الفضائية الكروية المثبتة بمسامير
معيار التنفيذ JGJ 7, JG/T 10

القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
يضبط موضع الكم: يمنع الجلبة من الانزلاق على البرغي. قوة شد محدودة: لا تُستخدم براغي التثبيت ذات الرأس السداسي إلا لتحديد الموضع؛ ولا يمكنها نقل القوى الداخلية الكبيرة.
هيكل بسيط: برغي تثبيت قياسي ذو رأس سداسي، منخفض التكلفة. يتطلب فحوصات دورية: قد ينفك بسبب الاهتزازات المستمرة على المدى الطويل.
سهولة التركيب: يتم إحكام ربطها ببساطة باستخدام مفك براغي مسطح الرأس أو مفتاح سداسي. يجب أن تتطابق المواصفات: يجب أن تتطابق تمامًا مع الفتحة الملولبة في الجلبة.
يمنع ارتخاء البراغي: يحافظ على ثبات موضع المسمار في ظل الاهتزازات المستمرة على المدى الطويل. متطلبات مقاومة التآكل: تتعرض البراغي الصغيرة للصدأ بسهولة، مما يستلزم تلوينها باللون الأسود أو طلاءها بالزنك.
يتوافق مع نظام العقد: جزء قياسي من عقدة الكرة المثبتة بمسامير. لا يمكن إغفاله: يؤدي الإغفال إلى انزلاق الغلاف وفشل العقدة.

الأسئلة الشائعة

ما هو المسمار اللولبي المثبت؟

برغي تثبيت يُثبَّت في الجدار الجانبي للجلبة لتشديد المسمار.

يثبت موضع الجلبة على البرغي، مما يمنع انخلالها.

عادةً ما تكون من M6 إلى M10، لتتناسب مع الأكمام.

40Cr مُصلب، وعادةً ما يكون برغي تثبيت برأس مسطح أو برأس سداسي.

يُثبت بالبراغي في الجدار الجانبي للجلبة، بحيث يضغط طرفه داخل أخدود البرغي.

لا، فالتجاهل يؤدي إلى انزلاق الأكمام وفشل العقد.

نعم، عادةً ما يكون علاج التلون الأسود.

لا تنقل براغي التثبيت ذات الرأس السداسي أي قوى داخلية كبيرة؛ فهي تُستخدم فقط لتثبيت الموضع.

أعد ربطها، أو استبدلها إذا لزم الأمر.

وهي جزء قياسي من العقد الكروية المثبتة بمسامير.

أكمام ملولبة سداسية الشكل عالية القوة مخصصة لهيكل الإطار الفراغي

إطار فضائي ذو أكمام سداسية

تُعد الأكمام السداسية للإطار الفراغي أجزاءً حاسمةً في نقل القوة في الهياكل الفراغية ذات العقد الكروية المثبتة بالبراغي. وهي على شكل أسطوانات سداسية طويلة، ويكون تجويفها الداخلي عبارةً عن ثقب دائري أملس (غير ملولب، ومن هنا جاءت تسميتها «صامولة غير ملولبة»). وتُثبَّت هذه الأكمام على ساق البراغي الملساء. يتم تثبيت مسمار (برغي تثبيت/برغي ضبط) يتم تثبيته عبر الجدار الجانبي في الأخدود المنزلق الموجود على ساق البرغي، مما يربط الغلاف السداسي للإطار الفضائي بالبرغي كوحدة واحدة. أثناء التركيب، يؤدي شد السداسي الخارجي للغلاف السداسي للإطار الفضائي باستخدام مفتاح ربط إلى دفع البرغي عبر المسمار للانغماس في الكرة المثبتة بالبراغي. يكتمل التجميع عندما يضغط الوجه النهائي للغلاف السداسي للإطار الفراغي بإحكام على السطح الكروي. يتحمل الغلاف السداسي للإطار الفراغي قوة الضغط من العناصر، وينقلها مباشرةً إلى الكرة المثبتة بالبراغي، مما يؤدي وظيفة مزدوجة تتمثل في «تدوير البرغي» و«نقل الضغط» في عقد الكرة المثبتة بالبراغي.

المواصفات الفنية

المعلمة المواصفات
الأسماء المستعارة جلبة الإطار الفراغي، صامولة الإطار الفراغي، صامولة غير ملولبة
ميزات المظهر أسطوانة طويلة سداسية الشكل من الخارج، وفتحة داخلية ناعمة (بدون خيوط داخلية)
المواد المطروقات من نوع Q235/Q355
مسامير متطابقة M16~M85 (متوافقة مع مسامير hsfg وفقًا لمعيار GB/T 16939-2016)
قطر التجويف الداخلي أكبر قليلاً من قطر ساق المسمار (عادةً بمقدار 1 مم)، تركيب بفراغ
الملحقات برغي عالي القوة، دبوس (برغي تثبيت)، رأس مخروطي/لوحة مانعة للتسرب، كرة مثبتة بمسامير
مبدأ العمل يُثبَّت الدبوس في أخدود المسمار → تُدور المفتاح على الجزء السداسي للجلبة → مما يدفع المسمار للدوران → فيُثبَّت في فتحة الكرة → ويضغط طرف الجلبة السداسي للإطار الفراغي على الكرة
الإجهاد يتحمل العضو ضغطًا محوريًّا، يُنقل عبر الضغط الذي يمارسه السطح الطرفي على الكرة المثبتة بمسامير
التصنيع مصنوع من الفولاذ الدائري عن طريق الطرق أو الخراطة، والجزء الخارجي سداسي الشكل بعد الطحن، أما التجويف الداخلي فقد تم خراطته بشكل أملس
مقاومة التآكل طلاء شامل للعضو
معيار التنفيذ GB/T 16939-2016, JGJ 7, JG/T 10

القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
سهولة التركيب: يؤدي لف المفتاح السداسي ذي الأكمام إلى تدوير المسمار، مما يتيح تجنب تدوير رأس المسمار مباشرةً. يتآكل التجويف غير الملولب بسهولة: يؤدي التجميع المتكرر على المدى الطويل إلى تآكل التجويف وأخدود الدبوس؛ يجب استبداله في حالة التآكل الشديد.
نقل القوة بشكل واضح: يضغط طرف الجلبة مباشرةً على الكرة المثبتة بمسامير، مما ينقل الضغط إلى العنصر. يتطلب تركيب الدبوس دقة عالية: فالفجوة بين الدبوس وأخدود البرغي تؤثر بشكل مباشر على عملية الشد.
وظيفة مزدوجة: يعمل على تدوير المسمار ويتحمل الضغط الذي يتعرض له العنصر. يمكن نزع الجزء السداسي الخارجي بسهولة: قد تؤدي استخدام مفاتيح ربط غير مناسبة أو استخدام قوة مفرطة إلى إتلاف أسطح الجزء السداسي.
الإقران المعياري: تتوافق تمامًا مع سلسلة البراغي GB/T 16939، وتتمتع بقدرة جيدة على التبادل. يجب أن تتطابق مع أخدود البرغي: تختلف مواقع الأكمام السداسية والمسامير في الهيكل الفراغي باختلاف أنواع البراغي؛ لذا يجب عدم الخلط بينها.
جودة قابلة للتحكم: يتم التحقق من حالة الشد من خلال التلامس بين السطح الأمامي للجلبة والسطح الكروي. يجب الانتباه إلى مسألة مقاومة التآكل: يتراكم الصدأ بسهولة داخل التجويف الداخلي وفي فتحات المسامير؛ لذا يجب وضع شحم مقاوم للصدأ قبل التركيب.

الأسئلة الشائعة

ما هو الغلاف السداسي للإطار الفضائي؟

صامولة سداسية طويلة خالية من الخيوط تُستخدم في الوصلات الكروية المثبتة بمسامير، وتُلبس على مسامير HSFG.

لأن تجويفه الداخلي أملس وخالٍ من الخيوط الداخلية.

أسطوانة طويلة سداسية الشكل من الخارج؛ حيث يؤدي تدوير الجزء السداسي الخارجي إلى تحريك البرغي.

لا، إنها فتحة مستديرة ناعمة تتناسب مع البراغي بمسافة فراغ.

يُثبَّت مسمار (برغي تثبيت) يمر عبر الجدار الجانبي في أخدود موجود على ساق المسمار؛ ويؤدي تدوير الغلاف السداسي للإطار الفراغي إلى تحريك المسمار عبر هذا المسمار.

يناسب طرف الجلبة السطح الكروي تمامًا دون أي فجوات، كما أن المسمار مشدود بإحكام دون أي اهتزاز، مما يشير إلى أنه مشدود بالكامل.

يتحمل الضغط المحوري، الذي ينتقل مباشرةً إلى الكرة المثبتة بمسامير عبر السطح الطرفي.

Q235/Q355، وفقًا لحسابات الإجهاد.

يتم تثبيت تجويف الجلبة السداسية للإطار الفضائي على البرغي، ويستقر الدبوس في أخدود البرغي، ثم يُثبَّت البرغي في فتحة الكرة.

وهي تتوافق تمامًا مع مواصفات البراغي عالية القوة الواردة في المعيار GB/T 16939-2016.

ألواح مانعة للتسرب مزودة بحشوات من مادة EPDM مخصصة لهيكل الإطار الفراغي

لوحة إحكام الإغلاق للإطار الفضائي

لوحات إحكام الإطار الفراغي هي مكونات تغطية تُثبَّت عند طرفي العناصر الأنبوبية الدائرية ذات القطر الصغير في الهياكل الفراغية ذات العقد الكروية المربوطة بمسامير. وهي عبارة عن ألواح دائرية ذات فتحة مركزية، ملحومة بنهاية الأنبوب الدائري، حيث ترتبط الفتحة المركزية الملولبة بمسامير hsfg. تعمل لوحات إحكام الإغلاق في الهياكل الفراغية تمامًا مثل المخروطات المستخدمة في الهياكل الفراغية، ولكنها تُستخدم للأعضاء ذات القطر الأصغر (بشكل عام أقل من φ75)، مما يجعلها أكثر اقتصادية من المخروطات المستخدمة في الهياكل الفراغية. المادة المستخدمة هي Q235 أو Q355، ويتم تشكيل الفتحة المركزية آليًا لتتوافق مع مواصفات البراغي.

المواصفات الفنية

المعلمة المواصفات
المواد ألواح فولاذية من نوع Q235B وQ355B
سماكة اللوحة مم ~ 20 مم
الأعضاء المتطابقون أنابيب دائرية φ48~φ75
مسامير متطابقة M16~M36
المعالجة قطع الألواح الفولاذية → الخراطة → تصنيع الفتحة المركزية
الاتصال حلقة ملحومة بنهايات الأنبوب الدائري
مقاومة التآكل طلاء شامل للعضو
الهياكل التي ينطبق عليها هذا الأمر العناصر ذات القطر الصغير في الهياكل الفضائية الكروية المثبتة بمسامير
الفرق عن الرأس المخروطي تستخدم الأقطار الصغيرة لوحة إحكام الإغلاق ذات الهيكل الفراغي، بينما تستخدم الأقطار الكبيرة مخروطًا ذو هيكل فراغي
معيار التنفيذ JGJ 7, JG/T 10

القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
اقتصادي: إن استخدام لوحة إحكام الإغلاق ذات الهيكل الفراغي للأقطار الصغيرة يوفر في المواد مقارنةً بالمخروط ذي الهيكل الفراغي. تتطلب اللحامات المحيطية إجراء اختبار غير تدميري (NDT): يتطلب اللحام بين لوحة الإحكام والأنبوب الدائري إجراء اختبار بالموجات فوق الصوتية.
معالجة بسيطة: عمليات بسيطة لقطع الألواح الفولاذية وتدويرها. مناسب فقط للأقطار الصغيرة: أما الأقطار الكبيرة فيجب أن تستخدم مخروط الإطار الفراغي.
نقل قوة موثوق به: ينقل اللحام الدائري + المسمار المركزي القوى المحورية. يلزم وجود فتحة مركزية دقيقة: يجب أن تتطابق الفتحة الملولبة مع البرغي تمامًا.
يتوافق مع الكرة المثبتة بمسامير: قطعة قياسية، قابلة للتبادل بشكل جيد. يجب إيلاء الاهتمام لمكافحة التآكل: يجب أن تكون الطلاءات الموجودة عند لحام المحيط سليمة.
سهولة التركيب: تُستخدم مع الأكمام والمسامير. لا يمكن إعادة حفرها في الموقع: يجب أن يتم تحديد أبعاد الثقوب آليًّا في المصنع.

الأسئلة الشائعة

ما هي لوحة الإحكام؟

صفيحة دائرية بها فتحة في الوسط ملحومة بنهاية أنبوب دائري صغير، ومتصلة بمسامير hsfg.

تُستخدم لوحات الإحكام ذات الهيكل الفراغي للأقطار الصغيرة (أقل من φ75)؛ أما المخاريط ذات الهيكل الفراغي فهي مخصصة للأقطار الكبيرة.

ألواح فولاذية من نوع Q235B أو Q355B.

ملحومة بنهاية الأنبوب الدائري بواسطة لحام محيطي.

تم حفرها على شكل فتحة دائرية لتتناسب مع البرغي عالي القوة.

تتطلب اللحامات المحيطية إجراء اختبار بالموجات فوق الصوتية.

أنابيب دائرية ذات قطر صغير في الهياكل الفضائية ذات العقد الكروية المثبتة بمسامير.

تم تغطية الملابس بشكل كامل مع الأعضاء.

لا ينطبق ذلك على الأقطار الكبيرة، التي يجب أن تستخدم مخروطًا ذي هيكل فراغي.

نعم، إنها أجزاء قياسية في العقد الكروية المثبتة بمسامير.

دعامات الأعمدة والحواف المصبوبة أو المصنعة الموردة لهيكل الإطار الفراغي

دعامات الهيكل الفضائي

تُعد دعامات الهياكل الفراغية (الدعامات) مكونات انتقالية في الهياكل الفراغية (سواء كانت هياكل فراغية كروية مثبتة بمسامير أو ملحومة)، حيث يتم لحامها بالعقد الكروية لدعم عوارض السقف أو ألواح السقف. يتم تثبيت أحد طرفي الدعامة بمسامير أو لحامها على سطح الكرة المثبتة بمسامير/الملحومة، بينما يدعم الطرف الآخر عوارض السقف C/Z أو صفائح الفولاذ المشكلة. وهذا يسمح بنقل أحمال السقف من العوارض → الدعامات → العقد الكروية → الأعضاء إلى الهيكل الفضائي بأكمله. وتشمل الأشكال الشائعة الدعامات المصنوعة من الأنابيب الفولاذية القصيرة، والدعامات المصنوعة من الزوايا الفولاذية، والدعامات المصنوعة من الألواح الفولاذية. ويتم تحديد أطوال الدعامات وزواياها وفقًا لميل السقف واتجاهات توزيع العوارض. وعلى الرغم من صغر حجمها، فإن الدعامات تؤثر بشكل مباشر على جودة تركيب السقف ومعالجة العقد من حيث العزل المائي، مما يجعلها موصلات لا غنى عنها في أنظمة أسقف الهياكل الفراغية.

المواصفات الفنية

المعلمة المواصفات
النماذج الشائعة حامل أنبوب فولاذي قصير، حامل زاوية فولاذي، حامل صفيحة فولاذية
المواصفات العامة أنابيب قصيرة φ48×3.0~φ89×4.0؛ قضبان زاوية L50×5~L80×6
المواد Q235B
وضعية اللحام مثبتة بمسامير أو ملحومة على سطح كرة فولاذية مجوفة مثبتة بمسامير/ملحومة
الكائن الداعم عوارض السقف من نوع C/Z، صفائح فولاذية مقوّسة، ألواح الإضاءة
الطول مم ~ 600 مم (يتحدد حسب انحدار السقف وارتفاع العوارض؛ ويستلزم الطول الذي يزيد عن 600 مم استخدام دعامات إضافية لضمان الثبات)
طريقة التوصيل أطراف مثبتة بمسامير أو ملحومة بعقد كروية عبر لحامات زاوية/محيطية
الوظيفة يدعم عوارض السقف، وينقل أحمال السقف إلى عقد الهيكل الفراغي
مقاومة التآكل طلاء شامل للإطار الفضائي
معيار التنفيذ JGJ 7 «المواصفات الفنية لهياكل الإطارات الفضائية»

القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.

المزايا والاعتبارات الهندسية

المزايا الاعتبارات الهندسية
اتصال بسيط: يتم تثبيت الأنابيب القصيرة أو الزوايا مباشرةً بالبراغي أو اللحام على العقد الكروية؛ وهي سهلة المعالجة. قد يؤدي اللحام إلى إتلاف العقد الكروية: يجب توخي الحذر لتجنب إحداث ثقب في الكرة أو إتلافها أثناء عملية اللحام.
النقل المباشر للقوة: تُنقل أحمال السقف مباشرةً إلى العقد الكروية عبر الدعامات، مع مسارات إجهاد واضحة. يؤثر انحراف الزاوية على تركيب العوارض: فالزوايا غير الصحيحة تؤدي إلى عدم استواء العوارض، مما يتطلب رسمًا دقيقًا للمخططات.
يتكيف مع انحدار السقف: يمكن تعديل طول وزاوية الدعامة وفقًا لميلان تصريف المياه على السقف. تتطلب جودة اللحام إجراء فحص: تتطلب اللحامات بين الحامل والكرة إجراء فحص بصري؛ أما الحالات التي تتطلب متانة عالية فتحتاج إلى إجراء اختبار غير متلف (NDT).
مستوى عالٍ من التوحيد القياسي: المواصفات وأشكال اللحام الشائعة متوفرة بكثرة، ويسهل اختيارها. تحتاج الطبقة المضادة للتآكل إلى إصلاح: تحتاج المناطق الملحومة في الموقع إلى طلاء إصلاحي مضاد للتآكل.
تتوافق مع الهياكل الفضائية: تُصنع مسبقًا في المصنع بعقد كروية أو تُلحم في الموقع. لا يمكن استبدال المحامل: فالأقواس تدعم السقف فحسب، ولا تنقل قوى رد الفعل الإجمالية للإطار الفراغي.

الأسئلة الشائعة

ما الذي يدعمه الهيكل الفراغي؟

مكون قصير يتم تثبيته بمسامير أو لحامه على كرة فولاذية مجوفة مثبتة بمسامير أو ملحومة، وذلك لدعم عوارض السقف.

حامل أنبوبي فولاذي قصير، حامل زاوي فولاذي، حامل من الصفيحة الفولاذية؛ وتُعد الأنابيب القصيرة هي الأكثر شيوعًا.

أنابيب قصيرة φ48×3~φ89×4، أو زوايا فولاذية L50×5~L80×6.

يتم تثبيتها بمسامير أو لحامها على سطح كرة فولاذية مجوفة مثبتة بمسامير أو ملحومة، وتوضع وفقًا لاتجاه تخطيط العوارض.

حسب انحدار السقف وارتفاع العوارض، وعادةً ما يتراوح ذلك بين 50 و600 ملم (يتطلب الارتفاع الذي يزيد عن 600 ملم استخدام دعامات إضافية لضمان الثبات).

تدعم الدعامات عوارض السقف؛ بينما تربط دعامات الهيكل الفراغي الهيكل الفراغي بأطراف الأعمدة، مما يؤدي إلى نقل قوى التفاعل الكلية.

يُعتبر الفحص البصري كافياً في الغالب؛ إلا أن الأحمال الثقيلة أو المسافات الكبيرة بين الدعامات قد تتطلب إجراء اختبارات غير تدميرية (NDT) على عينات.

الرمل الشامل + الطلاء مع الهيكل الفضائي؛ إجراء عمليات طلاء تجميلية بعد اللحام في الموقع.

نعم، ولكن يجب أن يتم ذلك على يد عمال لحام مؤهلين، مع الحرص على عدم حرق الوصلات الكروية.

تؤدي الانحرافات في الزوايا إلى عدم استواء العوارض الخشبية وعدم انتظام الفجوات بين ألواح السقف، مما يتطلب رسمًا دقيقًا للمخططات.

شهادة التأهيل

تتمتع مشاريعكم بالحماية وفقًا لمعايير عالمية المستوى. بدءًا من شهادة CE (EN 1090) وصولاً إلى شهادة ISO 9001، فإن مؤهلاتنا ليست مجرد أوراق على الورق — بل هي واقع يومي صارم يُطبق فعليًّا في ورشة العمل لدينا.


AISCCEOTCلحام دولي
نظام إدارة الجودة ISO 9001

هل لديك رسومات أو قائمة كميات (BOQ) جاهزة؟

SynJect
مصنع SynJect
مصنع SynJect
مصنع SynJect
كونلون لو
مصنع SynJect
مصنع SynJect
مصنع SynJect
مصنع SynJect
مصنع SynJect

SynJect: الدقة. الدقة. اليقين.

تقدم شركة SYNJECT حلولاً شاملة للهياكل الفولاذية المصممة خصيصاً لسلسلة القيمة العالمية. بدءاً من المستثمرين الباحثين عن عائد على الاستثمار وصولاً إلى المهندسين الذين يطلبون الامتثال الدقيق للمعايير، فإننا نحول المخططات المعقدة إلى واقع ملموس ومتين — في الموعد المحدد ودون أي عقبات.

من المخطط إلى موقع البناء. بدون احتكاك.

الهندسة التفصيلية وإعداد الرسومات التنفيذيةالتجميع وتحسين استخدام الموادفحص المواد الخام عند الاستلامالقطع باستخدام الحاسب الآلي (CNC) وتجهيز الحوافتصويب تشوهات اللحامالاختبارات غير المتلفة (NDT)التركيب التجريبي ومحاذاة الورشةتحضير الأسطح والطلاء الوقائيقياس سماكة طبقة الطلاءالفحص النهائي للجودة وإصدار الشهاداتالتغليف الخاص بالتصدير والحماية اللوجستيةالتركيب الميداني وإدارة المواقع على الصعيد العالمي
المرحلة 01

الهندسة التفصيلية

باستخدام منصات BIM المتطورة مثل Tekla Structures، يتم تنفيذ النمذجة ثلاثية الأبعاد التفصيلية ورسومات الورشة بالتوافق التام مع معيار AISC 360 أو Eurocode 3 (EN 1993). يتم التحقق من تصاميم الوصلات بدقة، مع إنتاج رسومات التصنيع وفقًا لمعايير التفاوت المسموح بها في ISO 2768-m. كما يتم إجراء فحص شامل بنسبة 100% للكشف عن التضارب مع الأنظمة المعمارية الأساسية وأنظمة الهندسة الميكانيكية والكهربائية والصحية (MEP) لضمان عدم وجود أي تضارب هيكلي أثناء عملية التركيب الميداني.

المعيارAISC 360 / EN 1993
قيمة القياسالتفاوت المسموح به ±0.01 مم
المرحلة 02

التجميع وتحسين استخدام المواد

يتم تنفيذ تخطيطات التداخل الذكية باستخدام برامج متطورة مثل FastCAM/SigmaNEST وفقًا لمعايير الأبعاد EN 10029 / ASTM A6. ومع أخذ شق القطع (2 مم – 5 مم حسب سماكة الصفيحة) وهامش الانكماش الحراري في الاعتبار، يتجاوز معدل استغلال المواد الخام 92%. ويتم تتبع قصاصات القطع رقميًّا باستخدام الباركود لضمان إمكانية التتبع بنسبة 100% لتقرير اختبار المصنع (MTR).

المعيارEN 10029 / ASTM A6
قيمة القياسنسبة الاستخدام: 95%
المرحلة 03

فحص المواد الخام عند الاستلام

يجب أن تكون جميع أنواع الفولاذ الإنشائي (Q355B/C/D، ASTM A572 Gr.50، S355JR/J2) مصحوبة بتقارير اختبار المصنع (MTR) وفقًا للمعيار EN 10204 3.1. تقوم وحدة مراقبة الجودة عند الاستلام بإجراء فحوصات بصرية وفحوصات الأبعاد بنسبة 100% وفقًا لمعيار ASTM A6 / EN 10029، للتحقق من تفاوتات السماكة (الفئة A/B) وسلامة التصفيح الداخلي عن طريق الاختبار بالموجات فوق الصوتية (UT) وفقًا لمعيار ASTM A435. يتم التحقق العشوائي من التركيب الكيميائي والخصائص الميكانيكية من قبل مختبرات خارجية معتمدة.

المعيارEN 10204 3.1 / ASTM A435
قيمة القياسالفئة A/B و ASTM A435
المرحلة 04

القطع باستخدام الحاسب الآلي (CNC) وتجهيز الحواف

يتم تنفيذ تشكيل الألواح وقطع المكونات باستخدام معدات القطع بالأكسجين والوقود (CNC)، والبلازما عالية الدقة، والليزر الليفي بقدرة عدة كيلوواط. وتتوافق جودة سطح القطع بشكل صارم مع معيار EN ISO 9013 فيما يتعلق بالعموديّة وخشونة السطح بمقدار ±2.5°، مع تفاوت في النطاق 3/4. تقوم آلات الشطف متعددة المحاور التي تعمل بنظام التحكم الرقمي (CNC) بتنفيذ زوايا الشطف التحضيرية للحام ضمن نطاق ±2.5° وأبعاد سطح الجذر ضمن نطاق ±1.0 مم.

المعيارEN ISO 9013
قيمة القياسRa ≤ 12.5 ميكرومتر
المرحلة 05

تصويب تشوهات اللحام

يتم تنفيذ أعمال اللحام حصريًّا بواسطة عمال لحام معتمدين وفقًا لمعيار AWS D1.1 أو EN ISO 9606، باستخدام «مواصفات إجراءات اللحام» (WPS) المؤهلة والمدعومة بـ«سجلات تأهيل الإجراءات» (PQR) وفقًا لمعيار AWS D1.1 / ISO 15614. ويُستخدم اللحام بالقوس المغمور (SAW) واللحام بالقوس ذي القلب المنصهر (FCAW) بشكل رئيسي في اللحامات ذات الاختراق الكامل للمفصل (CJP) واللحامات الزاوية. ويتم التحكم في مدخلات الحرارة بشكل صارم، مما يضمن تحقيق مستويات جودة اللحام التي تتوافق مع مستوى الجودة B وفقًا لمعيار ISO 5817 أو معايير AWS D1.1.

المعيارAWS D1.1 / EN ISO 9606
قيمة القياسISO 5817 المستوى ب
المرحلة 06

الاختبارات غير المتلفة (NDT)

يتم تصحيح الانحراف الزاوي والانحناء والانحراف الجانبي بعد اللحام باستخدام آلات تقويم الحواف الهيدروليكية الآلية وعملية التقويم الحراري باللهب الخاضعة للتحكم. يتم الحفاظ بدقة على درجات حرارة التسخين للفولاذ عالي القوة منخفض السبائك (HSLA) في نطاق يتراوح بين 600℃ و650℃ (تبريد هوائي، بدون تبريد مائي) لمنع تدهور البنية المجهرية. تتوافق تفاوتات الاستقامة بعد عملية التقويم مع ±3 مم، بما يتوافق مع معيار EN 1090-2، فئة التنفيذ 2 (EXC2) ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC).

المعيارEN 1090-2 EXC2 / COSP وفقًا لمعايير AISC
قيمة القياسالتفاوتات المسموح بها ±3 مم
المرحلة 07

التركيب التجريبي ومحاذاة الورشة

يتم تنفيذ بروتوكولات الفحص غير التدميري (NDT) بواسطة موظفين معتمدين وفقًا لمعيار ISO 9712 / ASNT المستوى الثاني. تخضع 100% من اللحامات الحرجة ذات الاختراق الكامل للمفاصل (CJP) للاختبار بالموجات فوق الصوتية (UT وفقًا لمعيار ISO 17640 / ASTM E164) أو الاختبار بالجسيمات المغناطيسية (MT وفقًا لمعيار ISO 17638 / ASTM E709). يُطبق الاختبار الإشعاعي (RT) حسب الطلب على المقاطع الثقيلة. ويتوافق قبول اللحامات بشكل صارم مع معايير مستوى القبول 1 وفقًا لمعيار ISO 11666 أو معايير AWS D1.1.

المعيارISO 11666 المستوى 1 / AWS D1.1
قيمة القياس100% UT
المرحلة 08

تحضير الأسطح والطلاء الوقائي

تخضع الأشكال الهندسية المعقدة، والدعامات ذات الامتداد الطويل، والهياكل الثقيلة لتجربة تجميع مادي بنسبة 1:1 أو تجميع افتراضي باستخدام المسح الليزري ثلاثي الأبعاد عالي الدقة وفقًا لمتطلبات المواصفة القياسية EN 1090-2/AISC. يتم التحقق من محاذاة فتحات البراغي (معدل نجاح ≥ 95% للبراغي عالية القوة)، كما يتم التحقق من الأبعاد الحرجة (الامتداد، الانحناء، المحاذاة المكانية ثلاثية الأبعاد) ضمن حدود تفاوت ضيقة (±2.0 مم) للتخلص من مخاطر التثبيت في موقع العمل.

المعيارAISC / EN 1090-2
قيمة القياسالتفاوت المسموح به ±2.0 مم
المرحلة 09

قياس سماكة طبقة الطلاء

تخضع العناصر الهيكلية لعملية السفع بالخردق الآلية لتحقيق درجة نظافة وفقًا لمعايير SSPC-SP10 / NACE رقم 2 / ISO 8501-1 Sa 2.5، مع مظهر سطحي (عمق التثبيت) يتراوح بين 45 و75 ميكرومتر. يتم تطبيق طلاءات واقية عالية الأداء باستخدام تقنية الرش بدون هواء وفقًا لمعيار ISO 12944 (للبيئات المسببة للتآكل من C3 إلى CX)، وتشمل طبقات أولية من الإيبوكسي الغني بالزنك غير العضوي/العضوي، وطبقات وسيطة من أكسيد الحديد الميكاسي الإيبوكسي، وطبقات نهائية من البولي يوريثان/الفلووروكربون. يتم التحقق من سماكة الطبقة الجافة (DFT) باستخدام مقاييس مغناطيسية معايرة مع الالتزام الصارم بقاعدة 90/10.

المعيارISO 8501-1 Sa 2.5 / ISO 12944
قيمة القياس45 - 75 ميكرومتر
المرحلة العاشرة

الفحص النهائي للجودة وإصدار الشهادات

تقوم وحدة مراقبة الجودة النهائية (FQC) بإجراء تدقيق شامل ومتكامل، يتضمن فحص المظهر الجمالي للطلاء (عدم وجود تسربات أو ثقوب دقيقة أو ترهلات)، والهندسة الحرجة، ومسافات تباعد فتحات البراغي، وإمكانية تتبع علامات المكونات الموضوعة بالليزر أو بالاستنسل. يتم إعداد «تقرير بيانات التصنيع» (MDR) الكامل — الذي يشمل تقارير مراقبة التصنيع (MTRs)، وسجلات الاختبارات غير التدميرية (NDT)، وسجلات فحص الطلاء، وشهادات المطابقة — لدعم علامة CE (DoP بموجب المعيار EN 1090) والقبول النهائي من قبل AISC.

المعيارEN 1090 / AISC
قيمة القياسالإصدار النهائي لـ QA/QC
المرحلة 11

التغليف الخاص بالتصدير والحماية اللوجستية

تم تصميم التغليف الوقائي خصيصًا للشحن البحري في حاويات (40HQ/OT/FR) والشحن العام في ظل ظروف النقل البحري القاسية. يتم تجميع العناصر الهيكلية على منصات فولاذية شديدة التحمل باستخدام أشرطة فولاذية عالية الشد. يتم تغليف الوصلات المصنعة آليًّا وأسطح التلامس بفيلم VCI المضاد للتآكل، وحشوة رغوية من مادة EPE، ووسائد مطاطية ثقيلة. تتوافق جميع مواد التعبئة الخشبية تمامًا مع معايير الصحة النباتية ISPM 15 وقواعد المنظمة البحرية الدولية (IMO) الخاصة بتخزين البضائع وتثبيتها (CSS).

المعيارISPM 15 / نظام التحكم في المخاطر (CSS) التابع للمنظمة البحرية الدولية (IMO)
قيمة القياس40HQ/OT/FR
المرحلة 12

التركيب الميداني وإدارة المواقع على الصعيد العالمي

نقدم خدمات الإشراف الدولي على تركيب المنشآت وخدمات البناء المتكاملة (EPCM) وفقًا لبروتوكولات السلامة OSHA 1926، ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC)، ومعايير التركيب EN 1090-2. تستخدم الفرق الميدانية، بقيادة مهندسي الصحة والسلامة والبيئة (HSE) وضمان الجودة ومراقبة الجودة (QA/QC) متعددي اللغات، محطات قياس شاملة عالية الدقة للحفاظ على استقامة الهيكل ضمن حدود H/1000 (بحد أقصى ≤25 مم). يتم تنفيذ عمليات ربط البراغي الهيكلية عالية القوة باستخدام مفاتيح ربط معايرة أو طرق «تدوير الصامولة» مع توثيق تدقيق عزم الدوران بنسبة 100%.

المعيارOSHA 1926 /EN 1090-2
قيمة القياس≤ H/1000

احصل على قائمة الأعمال المطلوبة وخطة التكاليف على مدار 24 ساعة

اكتشف مقدار ما يمكنك توفيره من حمولة الصلب والشحن البحري قبل بدء عملية التصنيع

8–15%

تخفيض وزن الفولاذ

1:1 تعمل النمذجة ثلاثية الأبعاد باستخدام برنامج Tekla على تحسين نسب العوارض والأعمدة للتخلص من التكاليف الزائدة للمواد.

0.0 ملم

التحقق من الكود الخالي من التضارب

تم التحقق من مطابقتها لمعيار EN 1090 والأحمال المحلية الناتجة عن الرياح والزلازل.

100%

مراجعة من مهندس إلى مهندس

تم التحقق من صحة هذه المعلومات من قِبل كبار مهندسينا — لا مكالمات مبيعاتية مزعجة على الإطلاق، بل بيانات قابلة للتطبيق وأسعار المصنع فقط.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

مكتب الهندسة والاستفسارات

المهندسون الرئيسيون عبر الإنترنت

الرسومات
الرسومات

🔒 خصوصية وأمان بنسبة 100٪، بدون رسائل غير مرغوب فيها










