
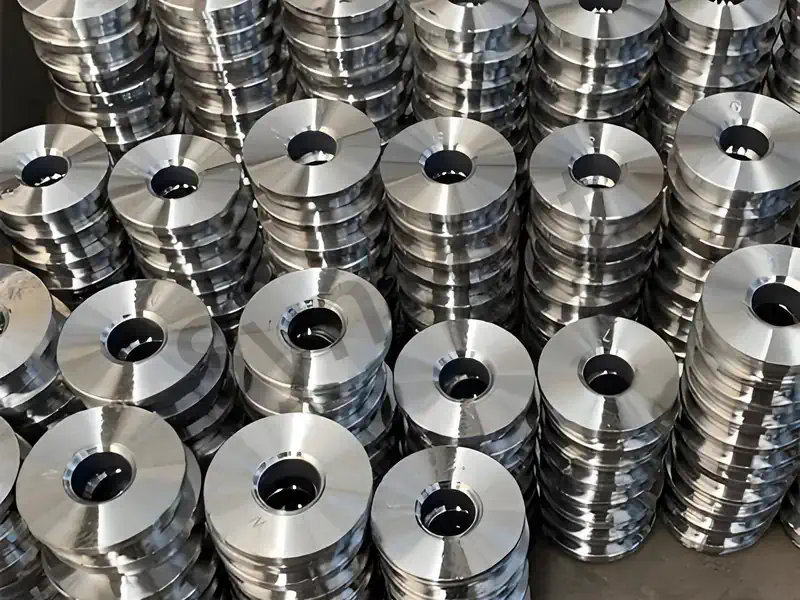
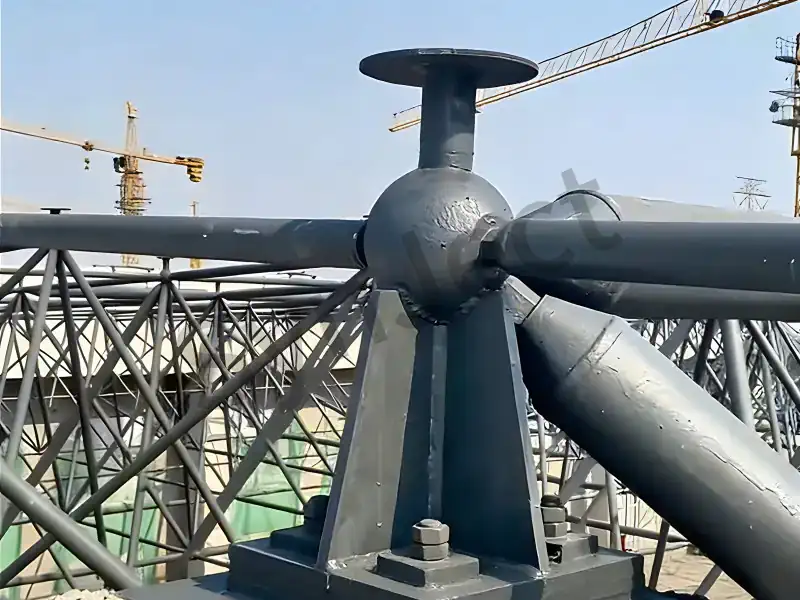
Система крепления

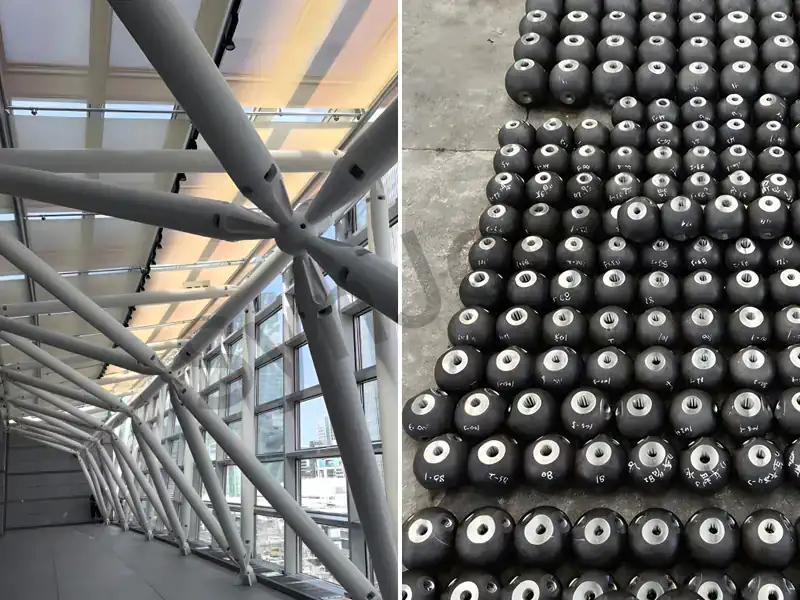
Шар с болтовым креплением, шестигранный стопорный винт и высокопрочные болты, а также сопутствующие компоненты, образующие систему крепления каркасной конструкции

Шар с болтовым креплением · Сварной стальной полый шар · Конус пространственной рамы · Шестигранный стопорный винт · Шестигранная втулка пространственной рамы · Уплотнительная пластина пространственной рамы · Опоры пространственной рамы

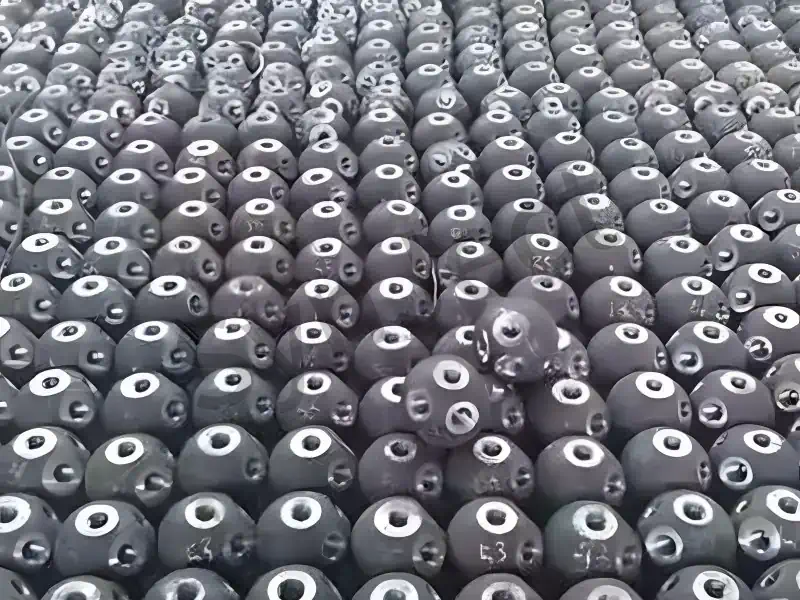
Кованые или сварные стальные полые шаровые узлы с резьбовыми отверстиями, поставляемые для пространственной каркасной конструкции

Шар с болтовым креплением

Шарики с резьбовым соединением являются основными соединительными элементами в пространственных каркасах с шаровыми узлами, соединенными болтами. Это кованые стальные шарики с несколькими резьбовыми отверстиями, соединяемые с конусом пространственного каркаса на концах элементов с помощью болтов hsfg, образуя узлы пространственной сетки. Болтовые шаровые узлы, как правило, коваются из стали марки 45, их диаметр составляет от φ100 до φ400 мм и более. Количество и угол расположения резьбовых отверстий определяются геометрическим расположением в пространстве. Узлы с болтовыми шаровыми соединениями не требуют сварки на месте монтажа, являются разъемными и обладают высокой точностью, что делает их наиболее распространённым типом узлов для малых, средних и крупных пространственных каркасов (угольные склады, стадионы, автозаправочные станции, платформы, навесы).

Технические характеристики

Параметр Технические характеристики
Материал Высококачественная углеродистая сталь марки 45 (кованая)
Диаметр сферы мм ~ φ400 мм и более
Количество резьбовых отверстий Геометрические углы пространственной рамы, как правило, составляют 3–12
Технические характеристики болтов Соответствует членам, как правило, от M20 до M85
Обработка Ковка → Механическая обработка резьбовых отверстий → Антикоррозионная обработка
Аксессуары болты hsfg, конус пространственной рамы, втулки, винты с шестигранной головкой
Антикоррозионная защита Пескоструйная обработка + эпоксидная/алкидная краска
Применимые конструкции Пространственные каркасы из скрепленных болтами сфер, решетчатые оболочки
Подключение Элементы, ввинченные в отверстия сферы с помощью болтов, затянутых с помощью втулок
Стандарт исполнения JGJ 7, JG/T 10

Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Сварка на месте не требуется: Полностью скрепленная болтами конструкция, быстрый монтаж на месте, стабильное качество. Высокая стоимость изготовления: затраты на ковку и механическую обработку превышают затраты на изготовление сварных полых стальных шаров.
Съемный: Облегчает расширение, перестройку и восстановление после сноса зданий. Диаметр сферы, ограниченный болтами: для болтов большего размера требуется соответственно больший диаметр сферы.
Высокая точность: Резьбовые отверстия, обработанные на станке, обеспечивают точное соблюдение углов. Требуется точное соблюдение углов отверстий: отклонения в углах влияют на монтаж элементов.
Высокая адаптивность: Может адаптироваться к различным углам пространственной геометрии. Необходимо контролировать затяжку втулки: ослабленный шестигранный стопорный винт может повлиять на прочностные характеристики узла.
Контролируемое качество: Момент затяжки болтов можно измерить количественно. Высокие требования к коррозионной стойкости: на обработанные поверхности необходимо нанести новое покрытие.

Часто задаваемые вопросы

Что такое сферическая конструкция с болтовыми соединениями?

Кованая стальная сфера с резьбовыми отверстиями в пространственных каркасах, соединяющая различные элементы.

Выкованная из высококачественной углеродистой стали марки 45.

φ100–φ400 мм и более, в зависимости от размера болтов и углов.

Шарики с болтовым креплением являются съемными; сварные стальные полые шарики свариваются на месте монтажа и являются несъемными.

Концы элементов привариваются к конусу пространственной рамы, закрепляются в отверстиях сферы с помощью болтов HSFG и затягиваются с помощью втулок.

Сфера с болтовым соединением, болты HSFG, конус пространственной рамы, уплотнительная пластина пространственной рамы, втулки, шестигранный стопорный винт.

Пескоструйная обработка + эпоксидно-алкидная краска.

Каркасные конструкции от небольших до крупных, сетчатые оболочки, например, угольные склады, стадионы, автозаправочные станции, платформы, навесы.

Проверьте момент затяжки болтов и состояние затяжки втулки.

Нет, резьбовые отверстия должны быть изготовлены на заводе с точным соблюдением геометрических углов.

Поставленные сварные узлы в виде полых сфер для пространственной каркасной конструкции

Сварной стальной полый шарик

Сварные полые стальные шары являются основными соединительными элементами в сварных пространственных каркасах с полыми сферическими узлами, состоящих из полых стальных сфер, изготовленных путем штамповки и сварки двух полусфер. Концы элементов непосредственно соединяются и привариваются к сферической поверхности. Сварные полые стальные шары, как правило, штампуются из стальных листов марки Q235B или Q355B, имеют диаметр от φ140 до φ900 мм и более, а толщина стенок составляет 6–40 мм. Сварные сферические узлы обладают высокой несущей способностью и хорошей жесткостью, что делает их пригодными для пространственных каркасов с большим пролетом и высокой нагрузкой. Однако они требуют значительных объёмов сварочных работ на строительной площадке и являются неразъёмными, поэтому в основном используются в стадионах со сверхбольшим пролетом, терминалах аэропортов и узлах мостов.

Технические характеристики

Параметр Технические характеристики
Материал Стальные листы Q235B, Q355B
Диаметр сферы мм ~ φ900 мм и более
Толщина стенки мм ~ 40 мм
Формирование Два полушария, спрессованные и соединенные встык сваркой
Подключение Сварной элемент, приваренный непосредственно к сферической поверхности
Сварные швы Сварные швы встык с полным проваром, требующие неразрушающего контроля (NDT)
Антикоррозионная защита Пескоструйная обработка + эпоксидная/алкидная краска
Применимые конструкции Прочные пространственные каркасы с большим пролетом, сетчатые оболочки, узлы мостов
Обработка Прессование → Сварка встык → Механическая обработка соединительных поверхностей деталей
Стандарт исполнения JGJ 7, JG/T 11

Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Высокая несущая способность: Сварные полые сферы обладают высокой жесткостью, что делает их подходящими для тяжелых конструкций с большим пролетом. Большой объем сварочных работ на объекте: сварка элементов к сферам требует больших трудозатрат; контроль качества затруднен.
Высокая адаптивность: Позволяет соединять элементы под любым углом. Неразъемная конструкция: после сварки ее невозможно разобрать, что затрудняет внесение изменений.
Высокая жесткость узла: Жесткость сварного узла выше, чем у болтового шара. Сварные швы подлежат неразрушающему контролю (NDT): швы с полным проплавлением подлежат ультразвуковому (UT) или радиографическому (RT) контролю.
Подходит для сверхбольших пролетов: Используется на стадионах, в терминалах, на мостах и других сооружениях с большим пролетом. Деформация при сварке: При сварке сферы и элементов необходимо контролировать деформацию.
Заводская сборка: Сферы изготавливаются методом прессования и сварки на заводе; на месте свариваются только соединительные элементы. Относительно высокая стоимость: штамповка + сварка + неразрушающий контроль (NDT) приводят к высоким затратам.

Часто задаваемые вопросы

Что такое сварной стальной полый шар?

Полая стальная сфера, изготовленная путем прессования и сварки двух полусфер; элементы привариваются непосредственно к её поверхности.

Сварные стальные полые шаровые соединения свариваются на месте монтажа, являются неразъемными и обладают высокой грузоподъемностью; болтовые шаровые соединения крепятся болтами и являются разъемными.

Листовая сталь марки Q235B или Q355B, полученная методом штамповки.

φ140–φ900 мм и более, в зависимости от размеров и углов наклона элементов.

Сварные швы встык с полным проваром подлежат ультразвуковому или радиографическому контролю (NDT).

Пространственные каркасы сверхбольшого пролета для тяжелых нагрузок, решетчатые оболочки, узлы мостов.

Концы профилей привариваются непосредственно к сферической поверхности.

Пескоструйная обработка + эпоксидно-алкидная краска.

Нет, сфера должна оставаться в герметичном состоянии.

Шариковые соединения с болтовым креплением более экономичны для пролетов небольшой и средней длины; сварные шариковые соединения из полых стальных труб более безопасны для сверхбольших пролетов, подверженных высоким нагрузкам.

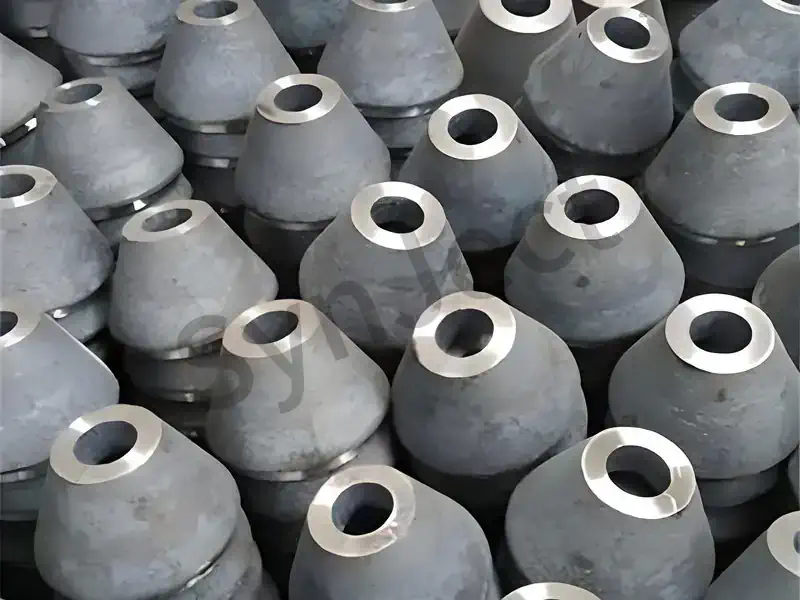
Поставляемые конические конусно-втулочные узлы для пространственной каркасной конструкции

Конус с пространственной рамой

Конусы пространственных каркасов представляют собой переходные соединительные элементы на концах круглых трубных элементов в пространственных каркасах с болтовыми сферическими узлами. Они изготавливаются методом ковки или токарной обработки из круглой стали или стальных листов, при этом один конец приваривается к круглому трубному элементу, а другой — просверливается для прохождения болтов hsfg. Конусы для пространственных каркасов обеспечивают плавный переход от круглого трубного профиля к болту, выступая в качестве критически важных деталей, передающих осевые силы элемента в болтовых сферических узлах. Конусы для пространственных каркасов обычно используются в паре с уплотнительными пластинами для пространственных каркасов, изготовленными из материалов Q235/Q355.

Технические характеристики

Параметр Технические характеристики
Материал Сталь марки 45, Q235B, Q355B
Формы Кованая конусная головка, точеная конусная головка
Соответствующие участники Круглые трубы φ75,5–φ325
Соответствующие болты M20–M85
Обработка Ковка → Токарная обработка
Подключение Обод, приваренный к торцу круглого трубного элемента
Антикоррозионная защита Полное покрытие элемента
Применимые конструкции Пространственные каркасы из сферических элементов, соединенных болтами
Аксессуары Уплотнительная пластина, втулка, высокопрочный болт
Стандарт исполнения JGJ 7, JG/T 10

Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Надежная передача усилия: Коническая головка, кольцевой шов и болт совместно передают осевую силу, действующую на элемент. Сварные швы по окружности подлежат неразрушающему контролю (NDT): сварной шов между конической головкой и круглой трубой требует ультразвукового контроля.
Плавный переход: Естественный переход сечения от трубы к болту снижает концентрацию напряжений. Более высокая стоимость: стоимость ковки и механической обработки превышает стоимость уплотнительной пластины для пространственной рамы.
Заводская сборка: Стандартизированное производство обеспечивает стабильное качество. Невозможно повторно просверлить на месте: размеры резьбы должны идеально соответствовать размерам болтов.
В комплекте с шариком на болтах: Образует полную систему узлов в виде сферы, соединенной болтами. Необходимо уделить внимание защите от коррозии: обработанные резьбы необходимо покрыть антикоррозионной смазкой.
Высокая точность обработки: Внутреннее отверстие соответствует размеру болта, что облегчает монтаж. Отличие от уплотнительной пластины для пространственной рамы: конусы для пространственной рамы предназначены для труб большего диаметра, а уплотнительная пластина — для труб малого диаметра.

Часто задаваемые вопросы

Что такое конусная головка?

Переходная деталь на конце кольцевого трубного элемента, приваренная к трубе с одного конца и имеющая отверстие для болта с другого.

Обычно Q235B или Q355.

Конусы для пространственных каркасов предназначены для труб большего диаметра и обеспечивают плавный переход; уплотнительные пластины для пространственных каркасов представляют собой плоские детали, предназначенные для труб малого диаметра.

Приварено к торцу круглой трубы с помощью кольцевого шва.

В конусообразной головке просверлено отверстие для прохождения болта; втулка плотно прижимается к поверхности сферы, закрепленной болтом.

Сварные швы по окружности требуют ультразвукового контроля для обеспечения полного провара.

В целом согласовано со всеми участниками.

Круглые трубы диаметром более 76 мм в сварных сферических пространственных каркасах.

Нет, для них требуется точная заводская механическая обработка.

Коническая головка является одной из стандартных деталей сферического узла с болтовым соединением.

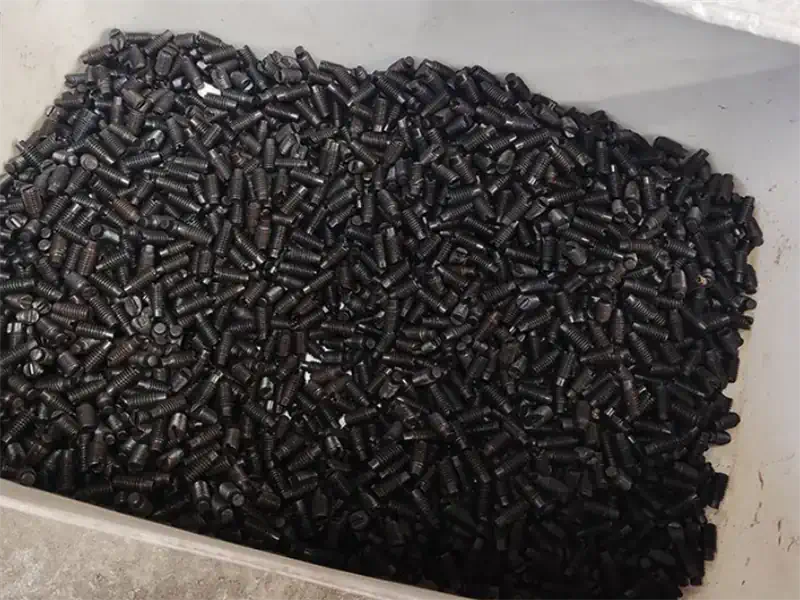
Винты с шестигранной головкой, поставляемые для каркасной конструкции

Шестигранный винт с головкой под шестигранник

Винты с шестигранной головкой (установочные винты) — это винты, используемые в пространственных каркасах с болтовыми сферическими узлами для затяжки втулок. Ввинчиваясь в резьбовые отверстия на боковой стенке втулки, их концы вдавливаются в паз высокопрочного болта, фиксируя втулку на месте и предотвращая ослабление болта. Несмотря на свои небольшие размеры, винты с шестигранной головкой играют важную роль в обеспечении точности сборки сферических узлов с болтовыми соединениями и их долгосрочной стабильности при нагрузках. Винты с шестигранной головкой изготавливаются из стали марки 45, обычно имеют размеры от M6 до M10.

Технические характеристики

Параметр Технические характеристики
Технические характеристики M6, M8, M10
Материал Cr (закаленный)
Форма Винт с шестигранной головкой
Соответствующий рукав Соответствующая втулка узла с шаровым соединением на болтах
Назначение Затягивает втулку, фиксирует положение болта
Количество за рукав
Антикоррозионная защита Обработка методом чернения
Установка После сборки затягивается, а торцевая часть вдавливается в паз болта
Применимые конструкции Пространственные каркасы из сферических элементов, соединенных болтами
Стандарт исполнения JGJ 7, JG/T 10

Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Корректирует положение втулки: Предотвращает скольжение втулки по болту. Ограниченное усилие затяжки: винты с шестигранной головкой служат исключительно для фиксации положения; они не способны передавать значительные внутренние силы.
Простая структура: Стандартный винт с шестигранной головкой, недорогой. Требует регулярной проверки: при длительной вибрации может ослабнуть.
Удобный монтаж: Затягивается с помощью плоской отвертки или шестигранного ключа. Технические характеристики должны совпадать: должны идеально соответствовать резьбовому отверстию в втулке.
Предотвращает ослабление болтов: Обеспечивает стабильное положение болта при длительной вибрации. Требования к коррозионной стойкости: Мелкие винты легко ржавеют, поэтому их необходимо чернить или оцинковывать.
Совместимость с системой узлов: Стандартная деталь узла «сфера с болтовым соединением». Нельзя пропускать: пропуск приводит к скольжению втулки и выходу узла из строя.

Часто задаваемые вопросы

Что такое стопорный винт?

Стопорный винт, ввинченный в боковую стенку втулки для затяжки болта.

Фиксирует положение втулки на болте, предотвращая её ослабление.

Обычно M6–M10, в соответствии с втулками.

Закаленная сталь 40Cr, как правило, винт с плоской головкой или шестигранным гнездом.

Ввинчивается в боковую стенку втулки, при этом его конец входит в паз болта.

Нет, отсутствие этого элемента приводит к скольжению втулки и выходу узла из строя.

Да, как правило, это обработка методом чернения.

Винты с шестигранной головкой не передают значительных внутренних усилий; они служат лишь для фиксации.

Затяните заново или, при необходимости, замените.

Они являются стандартной частью сферических узлов с болтовым соединением.

Шестигранные высокопрочные резьбовые втулки, поставляемые для пространственной каркасной конструкции

Шестигранная втулка каркаса

Шестигранные втулки пространственных каркасов являются ключевыми деталями, передающими усилие, в пространственных каркасах с болтовыми сферическими узлами. Имея форму длинных шестигранных цилиндров, их внутреннее отверстие представляет собой гладкое круглое отверстие (без резьбы, отсюда и название «гайка без резьбы»). Они надеваются на гладкий стержень болтов hsfg. Штифт (крепежный винт/стопорный винт), ввинченный через боковую стенку, входит в паз скольжения на хвостовике болта, соединяя шестигранную втулку пространственной рамы и болт в единое целое. Во время монтажа затягивание внешнего шестигранника шестигранной втулки пространственной рамы с помощью гаечного ключа приводит к тому, что болт через штифт ввинчивается в сферическое соединение. Сборка считается завершённой, когда торцевая поверхность шестигранной втулки пространственной рамы плотно прижимается к сферической поверхности. Шестигранная втулка пространственной рамы воспринимает сжимающую силу от элементов конструкции, передавая её непосредственно на сферическую головку, выполняя двойную функцию: «вращение болта» и «передачу сжимающей силы» в узлах сферической головки.

Технические характеристики

Параметр Технические характеристики
Псевдонимы Втулка для пространственной рамы, гайка для пространственной рамы, гайка без резьбы
Особенности внешнего вида Внешний шестигранный длинный цилиндр, гладкий внутренний канал (без внутренней резьбы)
Материал Поковки из стали Q235/Q355
Соответствующие болты M16~M85 (соответствует болтам hsfg по стандарту GB/T 16939-2016)
Внутренний диаметр отверстия Немного больше диаметра штанги болта (обычно на 1 мм), свободная посадка
Аксессуары Высокопрочный болт, штифт (стопорный винт), головка конусной формы/уплотнительная пластина, сферическая деталь с болтовым соединением
Принцип работы Штифт вставляется в паз болта → гаечным ключом поворачивается шестигранная втулка → болт поворачивается → ввинчивается в отверстие сферы → конец шестигранной втулки пространственной рамы прижимается к сфере
Стресс Осевое сжатие элемента «Медведи», передаваемое через торцевую поверхность, прижимающую закрепленную болтами сферу
Производство Изготовлено методом ковки или токарной обработки из круглой стали; наружная шестигранная поверхность фрезерована, внутреннее отверстие обработано на токарном станке до гладкости
Антикоррозионная защита Полное покрытие элемента
Стандарт исполнения GB/T 16939-2016, JGJ 7, JG/T 10

Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Удобный монтаж: При затягивании шестигранника втулки болт поворачивается, что позволяет избежать прямого вращения головки болта. Нарезанное отверстие быстро изнашивается: длительная многократная сборка приводит к износу отверстия и канавки для штифта; при сильном износе следует заменить.
Четкая передача усилия: Конец втулки непосредственно прижимает закреплённую болтами сферу, передавая сжатие на элемент. Точная посадка штифта требует высокой точности: зазор между штифтом и пазом болта напрямую влияет на процесс затяжки.
Двойное назначение: Обеспечивает вращение болта и воспринимает сжатие детали. Внешняя шестигранная головка легко повреждается: использование неподходящих ключей или чрезмерное усилие приводит к повреждению граней шестигранника.
Стандартизированное сопоставление: Полностью соответствует серии болтов GB/T 16939, обеспечивая хорошую взаимозаменяемость. Должно совпадать с пазом болта: разные болты соответствуют разным положениям шестигранных втулок и штифтов пространственной рамы; не смешивайте их.
Контролируемое качество: Проверка степени затяжки осуществляется по контакту торцевой поверхности втулки со сферической поверхностью. Следует уделить внимание защите от коррозии: во внутреннем отверстии и отверстиях для штифтов легко скапливается ржавчина; перед установкой нанесите антикоррозионную смазку.

Часто задаваемые вопросы

Что такое шестигранная втулка пространственной рамы?

Длинная шестигранная гайка без резьбы, используемая в сферических узлах с болтовым соединением, надеваемая на болты HSFG.

Поскольку его внутренний канал гладкий и не имеет внутренней резьбы.

Внешний шестигранный удлиненный цилиндр; при вращении внешнего шестигранника происходит затягивание болта.

Нет, это гладкое круглое отверстие, в которое болт входит с зазором.

Штифт (стопорный винт), проходящий через боковую стенку, входит в паз на стержне болта; при вращении шестигранной втулки пространственной рамы болт приводится в движение через этот штифт.

Конец втулки идеально прилегает к сферической поверхности без зазоров, а болт затянут плотно, без люфта, что свидетельствует о его полной затяжке.

Выдерживает осевое сжатие, передаваемое непосредственно на скреплённую болтами сферу через торцевую поверхность.

Q235/Q355, определённые на основе расчётов напряжений.

Отверстие шестигранной втулки пространственной рамы надевается на болт, штифт входит в паз болта, а болт вкручивается в отверстие сферы.

Они полностью соответствуют требованиям стандарта GB/T 16939-2016, касающимся высокопрочных болтов.

Уплотнительные пластины с прокладками из EPDM, поставляемые для пространственной каркасной конструкции

Уплотнительная пластина пространственной рамы

Уплотнительные пластины пространственных каркасов представляют собой элементы, закрывающие концы круглых труб малого диаметра в пространственных каркасах с болтовыми сферическими узлами. Это круглые пластины с центральным отверстием, приваренные к концу круглой трубы; центральное резьбовое отверстие соединяется с болтами hsfg. Уплотнительные пластины для пространственных каркасов функционируют точно так же, как конусы для пространственных каркасов, но используются для элементов меньшего диаметра (как правило, менее φ75), что делает их более экономичными, чем конусы для пространственных каркасов. Материал — Q235 или Q355, а центральное отверстие обрабатывается в соответствии с техническими характеристиками болтов.

Технические характеристики

Параметр Технические характеристики
Материал Стальные листы Q235B, Q355B
Толщина листа мм ~ 20 мм
Соответствующие участники Круглые трубы φ48–φ75
Соответствующие болты M16–M36
Обработка Резка стальных листов → Токарная обработка → Обработка центрального отверстия
Подключение Обод, приваренный к концам круглой трубы
Антикоррозионная защита Полное покрытие элемента
Применимые конструкции Элементы малого диаметра в болтовых сферических пространственных каркасах
Отличие от конусообразной головки Для малых диаметров используется уплотнительная пластина пространственной рамы, для больших диаметров — конус пространственной рамы
Стандарт исполнения JGJ 7, JG/T 10

Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Экономичный: Использование уплотнительной пластины для пространственных каркасов малого диаметра позволяет сэкономить материал по сравнению с конусом пространственного каркаса. Сварные швы по окружности подлежат неразрушающему контролю (NDT): сварной шов между уплотнительной пластиной и кольцевой трубой требует ультразвукового контроля.
Простая обработка: Простая резка и токарная обработка стальных листов. Подходит только для малых диаметров: для больших диаметров необходимо использовать конус с пространственной рамой.
Надежная передача усилия: Окружной шов и центральный болт передают осевые силы. Требуется точное центрирование отверстия: резьбовое отверстие должно идеально соответствовать болту.
В комплекте с шариком на болтах: Стандартная деталь, хорошая взаимозаменяемость. Следует уделить внимание вопросам защиты от коррозии: покрытия в области кольцевого шва должны быть целыми.
Удобный монтаж: Используется вместе с втулками и болтами. Не допускается повторное сверление на месте: размеры отверстий должны быть обработаны на заводе.

Часто задаваемые вопросы

Что такое уплотнительная пластина?

Круглая пластина с центральным отверстием, приваренная к концу небольшой круглой трубки, соединяющейся с болтами HSFG.

Уплотнительные пластины для пространственных каркасов предназначены для малых диаметров (менее φ75); конусы для пространственных каркасов — для больших диаметров.

Стальные листы марки Q235B или Q355B.

Приварено к торцу круглой трубы с помощью кольцевого шва.

Выточено в виде круглого отверстия, подходящего для высокопрочного болта.

Сварные швы по окружности подлежат ультразвуковому контролю.

Круглые трубы малого диаметра в пространственных каркасах с болтовыми сферическими узлами.

В целом согласовано со всеми участниками.

Не подходит для больших диаметров, для которых необходимо использовать конус с пространственной рамой.

Да, это стандартные детали сферических узлов с болтовым соединением.

Литые или изготовленные опоры для колонн и кромок, поставляемые для пространственной каркасной конструкции

Опорные элементы пространственной рамы

Опоры пространственных каркасов (опоры) представляют собой переходные элементы в пространственных каркасах (сборных болтовых или сварных сферических каркасах), приваренные к сферическим узлам для опоры кровельных прогонов или кровельных панелей. Один конец кронштейна прикручивается болтами или приваривается к поверхности сферического узла, соединенного болтами или сваркой, а другой конец поддерживает кровельные прогоны сечения C/Z или профилированные стальные листы. Это позволяет передавать нагрузки от кровли через прогоны → кронштейны → сферические узлы → элементы конструкции на всю пространственную раму. Распространенными формами являются кронштейны из коротких стальных труб, угловые стальные кронштейны и кронштейны из стальных листов. Длина и угол наклона кронштейнов определяются уклоном крыши и направлением расположения прогонов. Несмотря на свои небольшие размеры, кронштейны напрямую влияют на качество монтажа крыши и герметизацию узлов, что делает их незаменимыми соединительными элементами в системах крыш с пространственными каркасами.

Технические характеристики

Параметр Технические характеристики
Распространенные формы Короткий кронштейн из стальной трубы, кронштейн из уголка, кронштейн из стального листа
Общие технические характеристики Короткие трубы φ48×3,0–φ89×4,0; Уголок L50×5–L80×6
Материал Q235B
Положение при сварке Привинченный или приваренный к поверхности привинченного/приваренного стального полого шара
Вспомогательный объект Кровельные прогоны C/Z, профилированные стальные листы, световые панели
Длина мм ~ 600 мм (зависит от угла наклона крыши и высоты обрешетины; при значении >600 мм требуется дополнительная раскосная арматура для обеспечения устойчивости)
Способ подключения Концы, привинченные или приваренные к сферическим узлам с помощью угловых/кольцевых сварных швов
Назначение Опирает кровельные прогоны, передает нагрузки от кровли на узлы пространственного каркаса
Антикоррозионная защита Полное покрытие с использованием пространственной рамы
Стандарт исполнения JGJ 7 «Технические условия на пространственные каркасные конструкции»

Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Простое подключение: Короткие трубы или уголки напрямую прикручиваются болтами или привариваются к сферическим узлам; простота в обработке. Сварка может привести к повреждению сферических узлов: необходимо соблюдать осторожность, чтобы во время сварки не прожечь и не повредить сферу.
Прямая передача усилия: Нагрузки на крышу напрямую передаются на сферические узлы через кронштейны, при этом пути передачи напряжений четко прослеживаются. Отклонение углов влияет на монтаж прогонов: неправильные углы приводят к неравномерному расположению прогонов, что требует точного черчения.
Приспосабливается к углу наклона крыши: Длину и угол наклона кронштейнов можно регулировать в соответствии с уклоном водосточной системы крыши. Качество сварных швов подлежит проверке: сварные швы между кронштейном и шаровой частью требуют визуального осмотра; для корпусов, предназначенных для работы в тяжелых условиях, необходимо провести неразрушающий контроль (NDT).
Высокая степень стандартизации: Стандартные технические характеристики и виды сварки хорошо отработаны, их легко выбрать. Требуется дополнительная антикоррозионная обработка: места сварки, выполненные на месте, необходимо дополнительно покрыть антикоррозионной краской.
Сочетается с пространственными каркасами: Изготавливаются на заводе с использованием сферических узлов или свариваются на месте монтажа. Подшипники заменить невозможно: кронштейны служат лишь для поддержки крыши, они не передают общие силы реакции пространственной рамы.

Часто задаваемые вопросы

Что поддерживает пространственный каркас?

Короткий элемент, привинченный или приваренный к привинченному/приваренному полым стальному шару для опоры прогонов крыши.

Короткий кронштейн из стальной трубы, кронштейн из уголка, кронштейн из стального листа; чаще всего используются короткие трубы.

Короткие трубы φ48×3~φ89×4 или уголки L50×5~L80×6.

Крепится болтами или сваривается к поверхности порожнистого стального шара, закреплённого болтами или сваркой, и располагается в соответствии с направлением расположения прогонов.

В зависимости от угла наклона крыши и высоты обрешетки, как правило, 50–600 мм (при высоте более 600 мм для обеспечения устойчивости требуются дополнительные раскосы).

Скобы служат опорой для прогонов крыши; опоры пространственной рамы соединяют пространственную раму с верхушками колонн, передавая общие реакционные силы.

Как правило, достаточно визуального осмотра; при значительных нагрузках или больших пролетах может потребоваться выборочная неразрушающая диагностика (NDT).

Общая пескоструйная обработка + окраска каркаса; косметическая окраска после сварки на месте.

Да, но эту работу должны выполнять квалифицированные сварщики, следя за тем, чтобы не пережечь сферические узлы.

Отклонения от угла приводят к неравномерному расположению прогонов и неравномерным зазорам между кровельными панелями, что требует точного черчения.

Свидетельство о квалификации

Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.


AISCCEOTCМеждународный сварщик
Система управления качеством ISO 9001

У вас уже есть чертежи или ведомость объемов работ (BOQ)?

SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Куньлунь Лу
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect

SynJect: Масштаб. Точность. Надежность.

SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.

От чертежа до стройплощадки. «Zero Friction».

Разработка технологической документации и рабочих чертежейРасположение деталей и оптимизация материаловВходной контроль сырьяРезка с ЧПУ и обработка кромокВыпрямление деформаций после сваркиНеразрушающий контроль (NDT)Пробная сборка и выравнивание в цехеПодготовка поверхности и нанесение защитного покрытияИзмерение толщины лакокрасочного слояЗаключительный контроль качества и сертификацияУпаковка для экспорта и обеспечение безопасности грузов при транспортировкеГлобальный монтаж на месте и управление строительной площадкой
Этап 01

Детальная проработка проекта

С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.

СТАНДАРТAISC 360 / EN 1993
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±0,01 мм
Этап 02

Расположение деталей и оптимизация материалов

Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).

СТАНДАРТEN 10029 / ASTM A6
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКоэффициент использования — 95 %
Этап 03

Входной контроль сырья

Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.

СТАНДАРТEN 10204 3.1 / ASTM A435
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКласс A/B и ASTM A435
Этап 04

Резка с ЧПУ и обработка кромок

Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.

СТАНДАРТEN ISO 9013
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯRa ≤ 12,5 мкм
Этап 05

Выпрямление деформаций после сварки

Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.

СТАНДАРТAWS D1.1 / EN ISO 9606
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯISO 5817, уровень B
Этап 06

Неразрушающий контроль (NDT)

Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.

СТАНДАРТEN 1090-2, EXC2 / AISC, COSP
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуски ±3 мм
Этап 07

Пробная сборка и выравнивание в цехе

Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.

СТАНДАРТISO 11666, уровень 1 / AWS D1.1
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ100% UT
Этап 08

Подготовка поверхности и нанесение защитного покрытия

Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.

СТАНДАРТAISC / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±2,0 мм
Этап 09

Измерение толщины лакокрасочного слоя

Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.

СТАНДАРТISO 8501-1 Sa 2,5 / ISO 12944
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ45–75 мкм
Этап 10

Заключительный контроль качества и сертификация

Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.

СТАНДАРТEN 1090 / AISC
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯОкончательное утверждение отдела контроля качества (QA/QC)
Этап 11

Упаковка для экспорта и обеспечение безопасности грузов при транспортировке

Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).

СТАНДАРТМСФЗ 15 / IMO CSS
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ40HQ/OT/FR
Этап 12

Глобальный монтаж на месте и управление строительной площадкой

Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.

СТАНДАРТOSHA 1926 / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ≤ H/1000

Получите круглосуточный перечень работ и смету

Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления

8–15%

Сокращение веса стальных конструкций

3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.

0,0 мм

Верификация кода с нулевым количеством конфликтов

Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.

100%

Обзор «от инженера к инженеру»

Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Служба технической поддержки и консультаций

Ведущие инженеры онлайн

Чертежи
Чертежи

🔒 100% конфиденциальность и безопасность, без спама










