
Основа и аксессуары

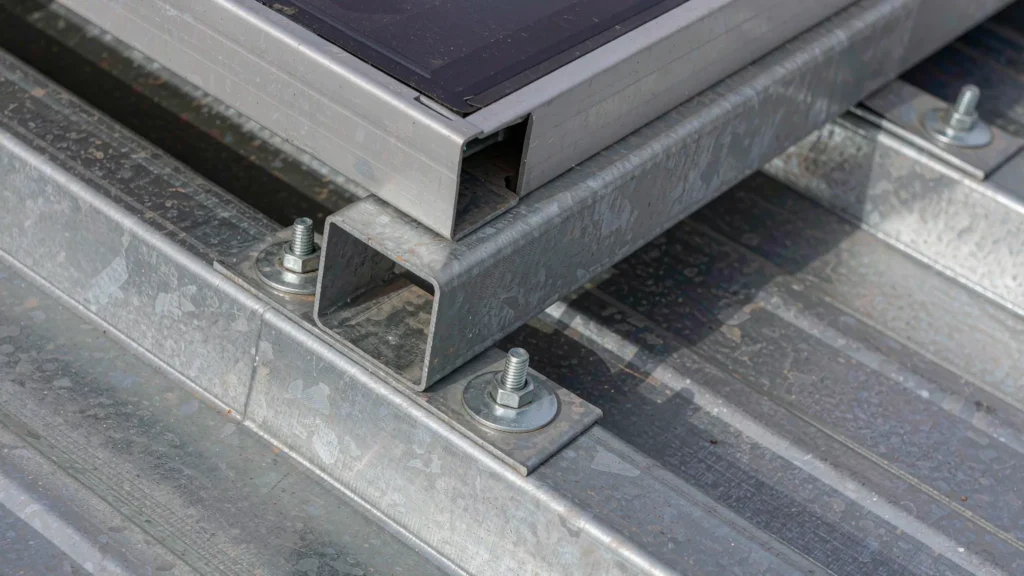
Оцинкованный кронштейн, привинченный через профилированный кровельный лист к стальной обрешетке, на котором закреплена алюминиевая солнечная рейка

На крыше «основанием» служит зажим и крепежная деталь; на земле — винт или балласт. Оба элемента рассчитываются с учетом того же сценария ветровой подъемной силы, который определяет характеристики всей остальной части массива, и именно с них, как правило, начинается большинство проблем, связанных с протечками и вырыванием элементов.

Конструкция фундамента и детали крепления

Анкерные винты, балласт и крепежные элементы

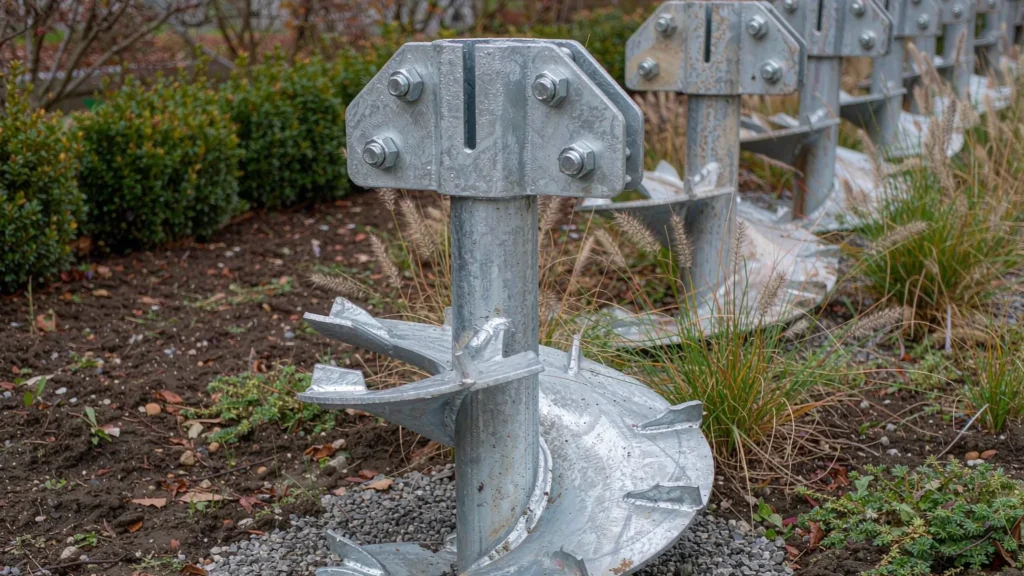
Оцинкованные винтовые анкеры с опорами и верхними пластинами, установленные в ряд на гравийном участке

Свайный фундамент

Свая — это место соединения массива с грунтом, и именно её стоимость чаще всего определяется до того, как станут известны характеристики грунта. Грунтовый винт со спиральным лезвием подходит для большинства сыпучих грунтов и устанавливается за считанные минуты; забивная свая опирается на трение; бетонная опора используется там, где ни один из этих вариантов не подходит. Ошибка в расчётах приводит к оседанию или вырыванию конструкции уже в первый сезон дождей. Используется в тех случаях, когда солнечная батарея устанавливается на земле, а не на крыше; при проектировании обычно учитывается риск вырывания, а не несущая способность.

Технические характеристики

Параметр Технические характеристики
Типы Винтовой фундаментный шнек, забивная стальная свая, бетонная опора
Диаметр винта Обычно 76–114 мм, лезвие 200–350 мм
Встраивание Обычно 1,0–2,5 м, согласно геотехническим данным
Материал Вал из стали Q235B / Q355B, горячеоцинкованный
Покрытие Горячее цинкование толщиной ≥ 80 мкм для подземных участков
Вместимость Проверка сжатия и вытягивания с помощью испытания на крутящий момент или нагрузку
Установка Гидравлический ударник, регистрация крутящего момента для каждой сваи
Руководитель Регулируемая заглушка для выравнивания рельсов
Глубина промерзания Заглубление ниже уровня местного промерзания грунта
Стандартный EN 1997-1 / местные геотехнические требования

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Нет бетона — нет отвердевания В винтовые сваи можно сразу же прикладывать нагрузку, что при строительстве крупных массивов сокращает сроки реализации проекта на несколько дней и устраняет зависимость от погодных условий, характерную для бетона.
Крутящий момент является показателем мощности Момент затяжки при установке зависит от прочности грунта, поэтому для каждой сваи ведется отдельная запись. Это не заменяет испытания на нагрузку, но позволяет выявить участки с низкой прочностью грунта.
Регулируются выдвижными элементами, а не подшипниками Массивы имеют небольшой вес и подвержены воздействию ветровой силы, поэтому в расчетах обычно рассматривается вариант вытаскивания. Свай, размеры которой рассчитаны только на несущую способность, не выдержит первого значимого нагрузочного случая.

Часто задаваемые вопросы

Как убедиться, что анкерный винт будет держаться?

Путем сопоставления геотехнической информации и результатов измерения крутящего момента на месте, подкрепленных испытанием образца на нагрузку в начале работ. Сам по себе крутящий момент является лишь индикатором, а не доказательством.

Скала на небольшой глубине, очень мягкая глина и засыпка, содержащая препятствия. В таких случаях вместо этого используют пробуренный и зацементированный штифт или бетонную опору.

Ниже уровня промерзания и на достаточную глубину для обеспечения необходимого сопротивления вырыву — как правило, 1,0–2,5 м, однако это геотехническое решение, а не стандартная конструкционная деталь.

Да, причём с более толстым слоем покрытия, чем у надземных стальных конструкций, поскольку заглубленную часть невозможно перекрасить. Для заглублённого участка обычно применяется слой толщиной не менее 80 мкм.

Головка обычно имеет ограниченный диапазон регулировки для выравнивания рельсов. Этот диапазон невелик — именно допуск по положению сваи фактически определяет, будут ли рельсы выровнены.

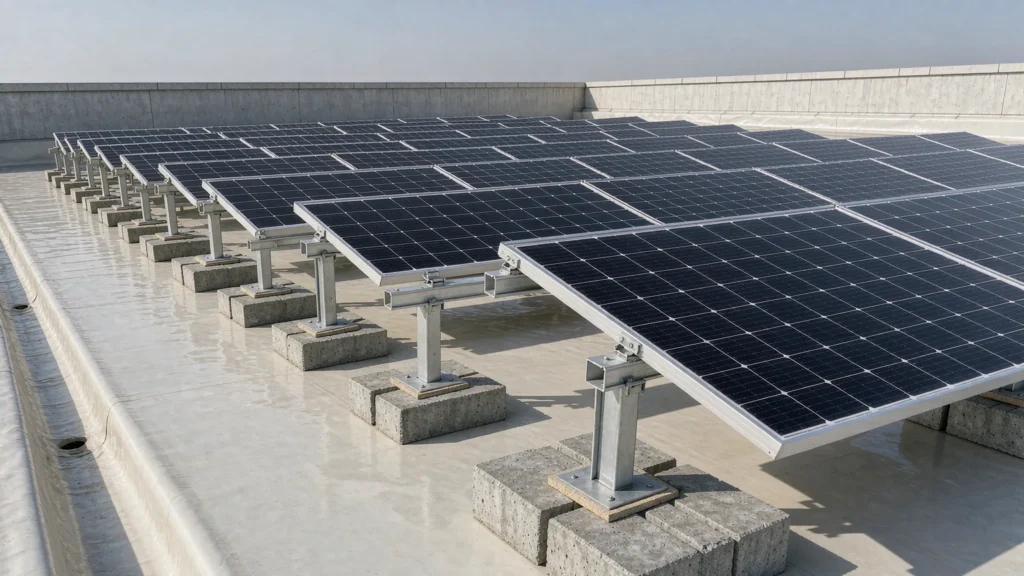
Солнечная батарея с небольшим углом наклона и балластом в виде бетонных блоков на опорах каркаса, установленная на мембранной крыше с парапетом

Балласт

Балластный монтаж удерживает массив с помощью груза вместо крепежных элементов, что является единственным вариантом на многих плоских крышах, где невозможно проделать отверстия в гидроизоляционной мембране. Инженерное проектирование — это целая наука: каждый килограмм балласта представляет собой постоянную нагрузку, которую должна выдерживать крыша, и балласт должен противостоять как скольжению, так и подъемной силе, особенно по углам массива. Используется там, где невозможно проделать отверстия в крыше; вес балласта становится частью нагрузки на крышу и должен быть проверен с точки зрения прочности конструкции.

Технические характеристики

Параметр Технические характеристики
Заявка Плоская крыша и мембранная крыша без проходов
Типы балласта Бетонный блок, брусчатка, лоток, заполненный гравием
Балластный вес Рассчитано для каждого случая подъема, для каждой зоны массива
Материал поддона Полимер из вторичного сырья или оцинкованная сталь
Защита кровли Разделительный коврик под поддоны
Проектирование ветровых установок ASCE 7 / EN 1991-1-4 с коэффициентами для зоны кровли
Проверка нагрузки на крышу Добавленная постоянная нагрузка проверена на соответствие несущей способности крыши
Сопротивление скольжению Проверено наличие трения и ограничения движения по краям
Дренаж На поддонах и в планировке не должно скапливаться вода
Монтаж Без сверления, без открытого огня

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Отсутствие каких-либо проходов через крышу В этом заключается решающее преимущество мембранных кровель, где любое крепление может в будущем стать причиной протечки. Ничто не пробивает гидроизоляцию.
Вес балласта — это нагрузка на крышу Вес, необходимый для подъема, может превышать тот, на который была рассчитана крыша. Конструкцию крыши необходимо проверить до того, как будет утверждена схема расположения, а не после.
В угловых зонах требуется гораздо больше балласта Подъем по периметру и в углах массива может в несколько раз превышать значение в поле, поэтому распределение балласта неравномерно — при плоской компоновке балласт недостаточно именно там, где это важно.

Часто задаваемые вопросы

Сколько балласта требуется?

Она рассчитывается для каждой зоны массива исходя из силы подъемной силы местного ветра, причем больший вес придается краям и углам. Единого значения нет — оно зависит от высоты здания, ориентации и зоны крыши.

Это необходимо сверить с расчетной нагрузкой на крышу. Балласт для противодействия подъемной силе может добавить 30–60 кг/м² в незащищенных местах, на что многие промышленные крыши не рассчитаны.

Трение в сочетании с механическим удержанием по краям. На гладкой мембране одного только трения по периметру массива часто бывает недостаточно, поэтому лотки соединяются между собой или упираются в бордюр.

Это возможно. Лотки и блоки прерывают пути стока, поэтому при проектировании необходимо обеспечить спуск воды с крыши к водосборникам и предотвратить скопление воды на краю массива.

Да, гибридная схема монтажа является распространенной: балласт для большей части массива и небольшое количество механических креплений по углам. Это позволяет снизить общий вес в тех случаях, когда крыша имеет ограничения по нагрузке.

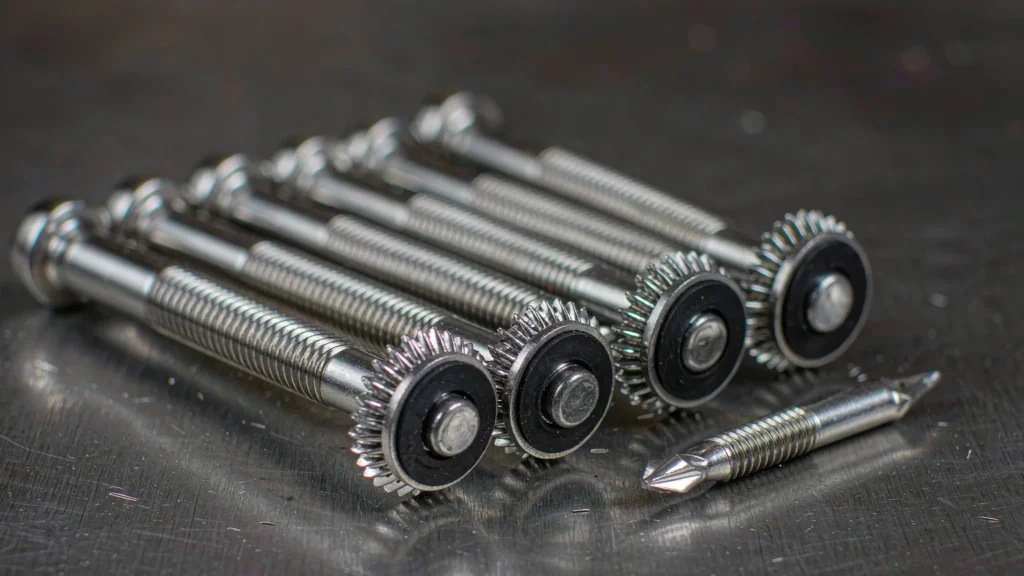
Саморезы из нержавеющей стали с приклеенными уплотнительными шайбами, разложенные на тёмной стальной поверхности

Крепежные элементы

Солнечная батарея удерживается вместе благодаря тысячам мелких деталей из нержавеющей стали, и главным фактором, влияющим на её надежность, является не прочность, а гальваническая коррозия и ослабление креплений. Сочетание болтов из нержавеющей стали с оцинкованными стальными и алюминиевыми зажимами приводит к образованию коррозионной ячейки именно в месте резьбы, на которую приходится нагрузка, поэтому выбор крепежа является частью конструктивного проектирования, а не просто решением при закупке. Крепеж служит местом крепления панели к зданию, поэтому его материал должен соответствовать категории коррозионной активности, характерной для условий эксплуатации крыши.

Технические характеристики

Параметр Технические характеристики
Типы Болты, фланцевые гайки, саморезы, анкерные болты
Материал A2-70 / A4-80 из нержавеющей стали или с горячим цинкованием, класс прочности 8.8
Размеры Стандартные размеры M8–M16
Шайбы Фланец с зубчатым краем, герметизация с помощью клея, изоляция в местах соприкосновения разнородных металлов
Крутящий момент Указывается для каждого соединения и отмечается на чертеже
Класс коррозионной стойкости A4 — для воздействия морской среды и химических веществ
Блокировка Гайка с фланцем, резьбовой фиксатор или зубчатая шайба
Стандартный ISO 3506 для нержавеющей стали, ISO 898-1 для оцинкованной стали
Тестирование Пример проверки момента затяжки за смену
Упаковка Комплектация по типу соединения и участку массива

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Нержавка по умолчанию выбрана не зря Стандарт A2-70 охватывает большинство объектов, расположенных вдали от побережья; стандарт A4-80 применяется для объектов, расположенных на побережье, а также в условиях химического воздействия, когда хлориды вызывают коррозию нижней части резьбы.
Гальваническая развязка при использовании различных металлов Алюминиевый зажим, закреплённый на болте из нержавеющей стали, в свою очередь закреплённом на оцинкованной стали, представляет собой соединение трёх металлов в одном узле. Изолирующие шайбы и правильное сочетание материалов предотвращают коррозию алюминия.
Комплектация наборов позволяет сэкономить время на объекте Крепежные детали, поставляемые в комплектах по типу соединения, а не в виде отдельных деталей в коробке, позволяют сократить количество ошибок при комплектовании заказов, которые и являются основной причиной задержек, связанных с отсутствием деталей.

Часто задаваемые вопросы

Нержавеющая сталь A2 или A4?

A2-70 — для внутренних участков и участков с низким содержанием хлоридов; A4-80 — для прибрежных, морских участков и участков с воздействием химических веществ. Использование материала A2 в прибрежных районах — распространённая мера экономии, которая приводит к разрушению покрытия в течение нескольких лет.

Оцинкованные детали подходят в тех случаях, когда все соединение выполнено из оцинкованной стали. При контакте с алюминиевыми хомутами возникает гальваническая пара, поэтому вместо них используют нержавеющую сталь или изолирующую шайбу.

Значение, указанное для данного соединения, обычно составляет 15–20 Н·м для болтов M8 из нержавеющей стали. Его проверяют с помощью динамометрического ключа на образце в каждой смене, поскольку недостаточный момент затяжки приводит к проскальзыванию при подъемной нагрузке.

С помощью фланцевых гаек, зубчатых шайб или резьбового фиксатора — в зависимости от типа соединения. Ослабление соединений под воздействием вибрации является одной из основных причин выхода из строя навесов для автомобилей и открытых солнечных батарейных массивов.

Да, для массива любого размера. Если крепежные элементы не закреплены надёжно, рабочим приходится сортировать их прямо на крыше, что замедляет работу и приводит к ошибкам, проявляющимся в виде незаполненных рядов в конце рабочего дня.

Свидетельство о квалификации

Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.


AISCCEOTCМеждународный сварщик
Система управления качеством ISO 9001

У вас уже есть чертежи или ведомость объемов работ (BOQ)?

SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Куньлунь Лу
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect

SynJect: Масштаб. Точность. Надежность.

SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.

От чертежа до стройплощадки. «Zero Friction».

Разработка технологической документации и рабочих чертежейРасположение деталей и оптимизация материаловВходной контроль сырьяРезка с ЧПУ и обработка кромокВыпрямление деформаций после сваркиНеразрушающий контроль (NDT)Пробная сборка и выравнивание в цехеПодготовка поверхности и нанесение защитного покрытияИзмерение толщины лакокрасочного слояЗаключительный контроль качества и сертификацияУпаковка для экспорта и обеспечение безопасности грузов при транспортировкеГлобальный монтаж на месте и управление строительной площадкой
Этап 01

Детальная проработка проекта

С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.

СТАНДАРТAISC 360 / EN 1993
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±0,01 мм
Этап 02

Расположение деталей и оптимизация материалов

Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).

СТАНДАРТEN 10029 / ASTM A6
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКоэффициент использования — 95 %
Этап 03

Входной контроль сырья

Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.

СТАНДАРТEN 10204 3.1 / ASTM A435
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКласс A/B и ASTM A435
Этап 04

Резка с ЧПУ и обработка кромок

Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.

СТАНДАРТEN ISO 9013
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯRa ≤ 12,5 мкм
Этап 05

Выпрямление деформаций после сварки

Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.

СТАНДАРТAWS D1.1 / EN ISO 9606
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯISO 5817, уровень B
Этап 06

Неразрушающий контроль (NDT)

Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.

СТАНДАРТEN 1090-2, EXC2 / AISC, COSP
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуски ±3 мм
Этап 07

Пробная сборка и выравнивание в цехе

Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.

СТАНДАРТISO 11666, уровень 1 / AWS D1.1
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ100% UT
Этап 08

Подготовка поверхности и нанесение защитного покрытия

Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.

СТАНДАРТAISC / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±2,0 мм
Этап 09

Измерение толщины лакокрасочного слоя

Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.

СТАНДАРТISO 8501-1 Sa 2,5 / ISO 12944
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ45–75 мкм
Этап 10

Заключительный контроль качества и сертификация

Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.

СТАНДАРТEN 1090 / AISC
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯОкончательное утверждение отдела контроля качества (QA/QC)
Этап 11

Упаковка для экспорта и обеспечение безопасности грузов при транспортировке

Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).

СТАНДАРТМСФЗ 15 / IMO CSS
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ40HQ/OT/FR
Этап 12

Глобальный монтаж на месте и управление строительной площадкой

Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.

СТАНДАРТOSHA 1926 / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ≤ H/1000

Получите круглосуточный перечень работ и смету

Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления

8–15%

Сокращение веса стальных конструкций

3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.

0,0 мм

Верификация кода с нулевым количеством конфликтов

Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.

100%

Обзор «от инженера к инженеру»

Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Служба технической поддержки и консультаций

Ведущие инженеры онлайн

Чертежи
Чертежи

🔒 100% конфиденциальность и безопасность, без спама










