
Base e acessórios

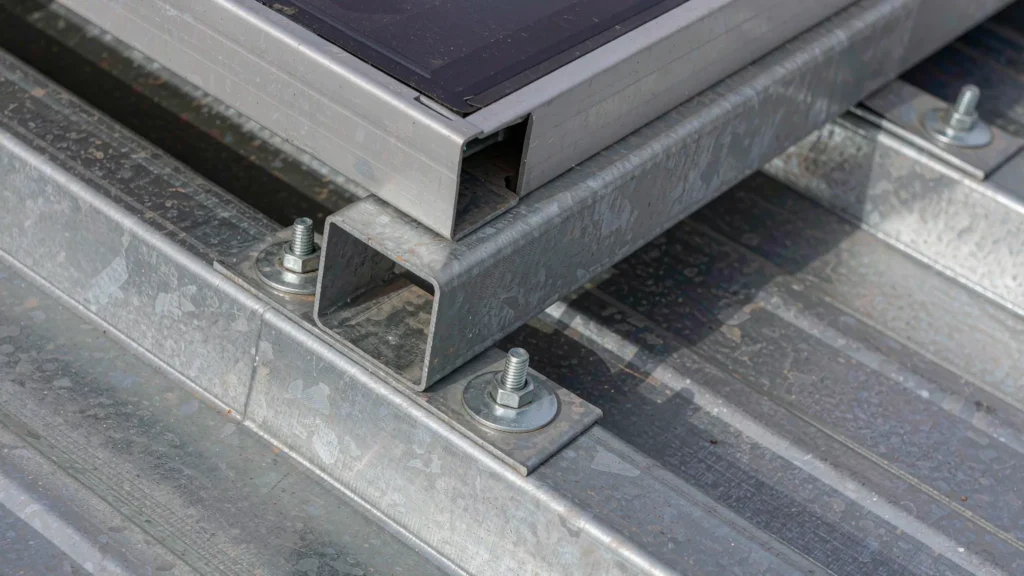
Suporte galvanizado aparafusado através da chapa perfilada do telhado a uma terça de aço, suportando um trilho solar de alumínio

Em um telhado, a “base” é o detalhe da braçadeira e do fixador; no solo, é um parafuso ou lastro. Ambos são projetados para o mesmo caso de levantamento pelo vento que rege o restante do painel, e é neles que, na verdade, a maioria dos problemas de vazamento e arrancamento tem origem.

Detalhes de fundação e fixação

Parafusos de fixação no solo, lastro e elementos de fixação

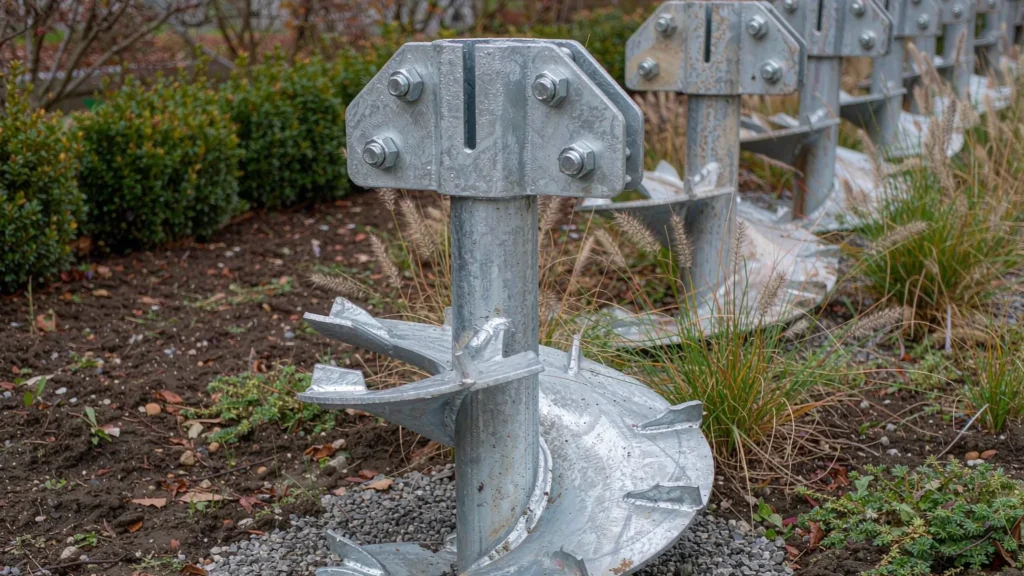
Parafusos helicoidais galvanizados para solo, com postes e placas superiores, instalados em fileira em um terreno com cascalho

Fundação por estacas

A estaca é o ponto onde o painel se encontra com o solo, e é o item cujo preço costuma ser definido antes mesmo de se conhecer as características do solo. Um parafuso de solo com lâmina helicoidal é adequado para a maioria dos solos granulares e pode ser instalado em poucos minutos; uma estaca cravada depende do atrito; um pilar de concreto é utilizado quando nenhuma das duas opções funciona. Um erro nessa escolha se manifesta como assentamento ou arrancamento logo na primeira temporada de chuvas. Utilizado quando o painel solar fica apoiado no solo, em vez de no telhado; o cenário de projeto geralmente envolve arrancamento, e não resistência ao apoio.

Especificações técnicas

Parâmetro Especificações
Tipos Parafuso helicoidal de fundação, estaca de aço cravada, pilar de concreto
Diâmetro do parafuso 76–114 mm (normalmente), lâmina de 200–350 mm
Incorporação 1,0–2,5 m, normalmente, de acordo com os dados geotécnicos
Material Eixo Q235B / Q355B, galvanizado por imersão a quente
Revestimento Galvanização por imersão a quente ≥ 80 μm para seções enterradas
Capacidade Compressão e arrancamento verificados por meio de ensaio de torque ou de carga
Instalação Perfurador hidráulico, torque registrado por estaca
Cabeça Tampa ajustável para alinhamento de trilhos
Profundidade do gelo Enterramento abaixo da linha de congelamento local
Padrão EN 1997-1 / requisitos geotécnicos locais

As dimensões e classes indicadas correspondem à linha de produtos que fabricamos rotineiramente. Os valores finais são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Sem concreto, sem cura Os parafusos de fixação no solo podem ser submetidos a carga imediatamente, o que reduz o cronograma em vários dias no caso de um grande conjunto e elimina a dependência do concreto em relação às condições climáticas.
O torque é um indicador da capacidade O torque de instalação está relacionado à resistência do solo; por isso, cada estaca é registrada. Isso não substitui um teste de carga, mas permite identificar os pontos mais fracos.
O controle é feito pela tração, não pelo rolamento As estruturas são leves e sujeitas à elevação pelo vento; portanto, o caso de projeto geralmente é o de extração. Um pilar dimensionado apenas para suportar cargas não atenderá ao primeiro caso que realmente importa.

Perguntas frequentes

Como posso saber se um parafuso de fixação no solo vai se segurar?

Por meio de uma combinação de informações geotécnicas e medição de torque no local, apoiada por um ensaio de carga em uma amostra no início das obras. O torque, por si só, é um indicador, não uma prova.

Rocha em profundidade rasa, argila muito macia e aterro contendo obstáculos. Nesses casos, utiliza-se, em vez disso, um pino perfurado e injetado com argamassa ou um pilar de concreto.

Abaixo da linha de congelamento e a uma profundidade suficiente para garantir a resistência à arrancada necessária — normalmente entre 1,0 e 2,5 m, mas trata-se de uma solução geotécnica, não de um detalhe padronizado.

Sim, e com um revestimento mais espesso do que o do aço à superfície, pois a seção enterrada não pode ser repintada. É comum que o comprimento enterrado tenha pelo menos 80 μm.

O cabeçote geralmente possui uma faixa de ajuste limitada para o alinhamento dos trilhos. Essa faixa é pequena — a tolerância na posição do pilar é o que, na verdade, determina se os trilhos ficam alinhados.

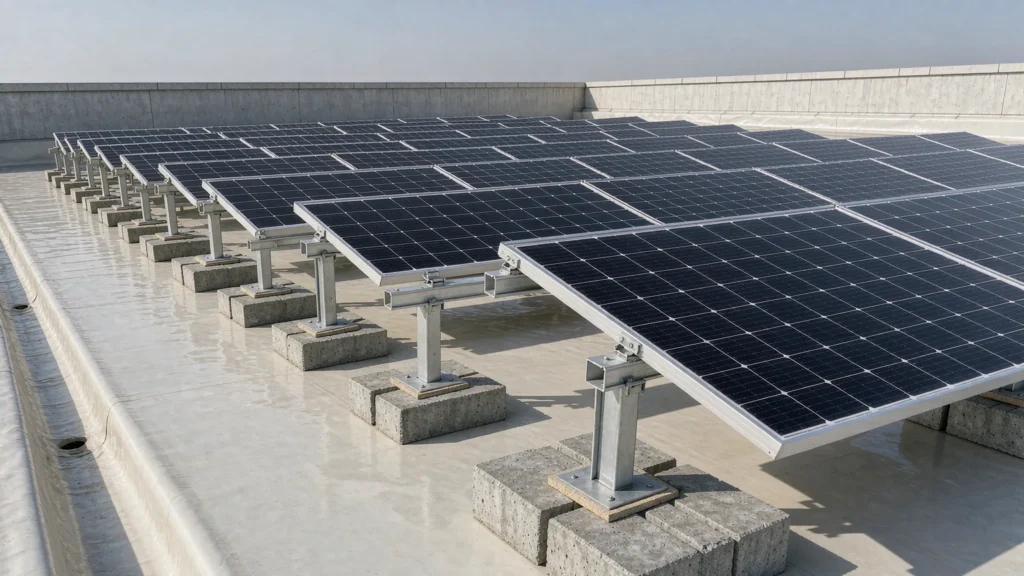
Matriz solar com balastro e baixo ângulo de inclinação, com blocos de concreto nos pés da estrutura, instalada em um telhado de membrana com parapeito

Lastro

A montagem com lastro mantém o painel fixo por meio de peso, em vez de fixações, o que é a única opção em muitos telhados planos onde não é possível perfurar a membrana. A engenharia é uma questão técnica: cada quilograma de lastro é uma carga morta que o telhado precisa suportar, e o lastro deve resistir ao deslizamento e à força de elevação, especialmente nos cantos do painel. Utilizada quando não é possível perfurar o telhado, o peso do lastro passa a fazer parte da carga do telhado e deve ser verificado em relação à estrutura.

Especificações técnicas

Parâmetro Especificações
Inscrição Telhado plano e telhado com membrana, sem penetrações
Tipos de lastro Bloco de concreto, pavers, bandeja preenchida com cascalho
Peso de lastro Calculado por caso de elevação, por zona de matriz
Material da bandeja Polímero reciclado ou aço galvanizado
Proteção do telhado Tapete separador sob as bandejas
Projeto eólico ASCE 7 / EN 1991-1-4 com fatores de zona de telhado
Verificação da carga no telhado Carga morta adicionada, verificada em relação à capacidade do telhado
Resistência ao deslizamento Verificação do atrito e da contenção nas bordas
Drenagem As bandejas e o layout não devem acumular água
Montagem Sem perfuração, sem trabalhos a quente

As dimensões e classes indicadas correspondem à linha de produtos que fabricamos rotineiramente. Os valores finais são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Sem nenhuma penetração no telhado Essa é a vantagem decisiva em telhados de membrana, onde qualquer fixação representa um risco de vazamento no futuro. Nada perfura a impermeabilização.
O peso do lastro é a carga no telhado O peso necessário para a elevação pode exceder a capacidade para a qual o telhado foi projetado. A estrutura do telhado deve ser verificada antes de se definir o layout, e não depois.
As zonas dos cantos precisam de muito mais lastro A elevação no perímetro e nos cantos do painel pode ser várias vezes maior do que o valor do campo; portanto, a distribuição do lastro não é uniforme — um layout plano resulta em lastro insuficiente exatamente onde é mais necessário.

Perguntas frequentes

Quanto lastro é necessário?

É calculado por zona do painel com base na força de elevação do vento local, com maior peso nas bordas e nos cantos. Não há um valor único — isso depende da altura do edifício, da exposição e da zona do telhado.

Isso deve ser verificado em relação à carga de projeto do telhado. O lastro para compensar a força de elevação pode adicionar 30–60 kg/m² em locais expostos, para os quais muitos telhados industriais não foram projetados.

Atrito e retenção mecânica nas bordas. Em uma membrana lisa, o atrito por si só costuma ser insuficiente no perímetro do conjunto; por isso, as bandejas se encaixam entre si ou se apoiam contra um meio-fio.

É possível. As bandejas e os blocos interrompem os caminhos de escoamento; portanto, o layout deve garantir que a água escorra em direção às saídas e evitar o acúmulo de água na borda do painel.

Sim, um layout híbrido é comum: lastro na maior parte do painel e um pequeno número de fixações mecânicas nos cantos. Isso reduz o peso total nos casos em que o telhado tem restrições de carga.

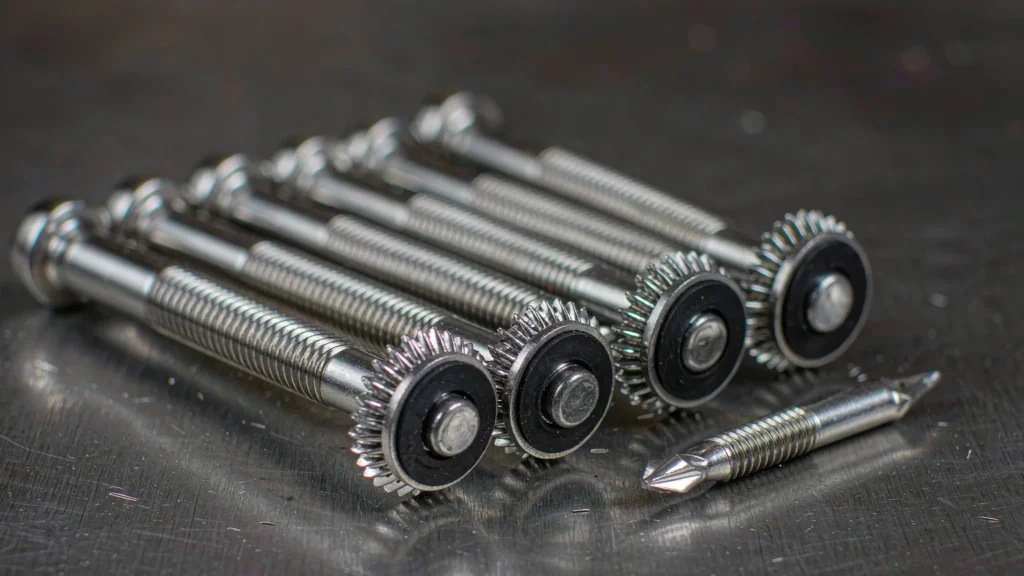
Parafusos autoperfurantes de aço inoxidável com arruelas de vedação coladas, dispostos sobre uma superfície de aço escuro

Elementos de fixação

Um painel solar é mantido unido por milhares de pequenos componentes de aço inoxidável, e o modo de falha que importa não é a resistência — é a corrosão galvânica e o afrouxamento. A combinação de parafusos de aço inoxidável com braçadeiras de aço galvanizado e alumínio cria uma célula de corrosão exatamente na rosca que suporta a carga; é por isso que a especificação dos fixadores faz parte do projeto estrutural, e não de uma decisão de compra. O fixador é o ponto onde o painel é preso ao edifício; portanto, seu material deve seguir a categoria de corrosão do ambiente do telhado.

Especificações técnicas

Parâmetro Especificações
Tipos Parafusos, porcas flangeadas, parafusos autoperfurantes, parafusos de fixação
Material Aço inoxidável A2-70 / A4-80 ou galvanizado por imersão a quente 8.8
Tamanhos M8–M16 típico
Arruelas Flange serrilhada, vedação colada, isolando o ponto de contato entre metais diferentes
Torque Especificado por conexão e indicado no desenho
Classe de corrosão A4 para exposição costeira e química
Bloqueio Porca de flange, composto para travamento de rosca ou arruela dentada
Padrão ISO 3506 para aço inoxidável, ISO 898-1 para aço galvanizado
Testes Verificação de torque de amostragem por turno
Embalagem Agrupados por tipo de conexão e seção da matriz

As dimensões e classes indicadas correspondem à linha de produtos que fabricamos rotineiramente. Os valores finais são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
O aço inoxidável é a opção padrão por um motivo A2-70 abrange a maioria dos locais no interior; A4-80 é utilizado para exposições costeiras e químicas, nas quais os cloretos atacam o material de menor qualidade na rosca.
Isolamento galvânico quando os metais são diferentes Uma braçadeira de alumínio fixada com parafuso de aço inoxidável em aço galvanizado representa três metais em uma única junta. Arruelas isolantes e a combinação correta de materiais evitam que o alumínio seja corroído.
A preparação de kits economiza tempo na obra Os fixadores fornecidos agrupados por tipo de conexão, em vez de soltos em uma caixa, reduzem os erros de separação, que são a principal causa dos atrasos decorrentes da falta de peças.

Perguntas frequentes

Aço inoxidável A2 ou A4?

A2-70 para locais no interior e com baixo teor de cloreto; A4-80 para locais costeiros, marinhos e com exposição a produtos químicos. O uso do A2 próximo à costa é uma medida comum de redução de custos que acaba falhando em poucos anos.

O aço galvanizado é adequado quando toda a conexão é feita de aço galvanizado. Quando utilizado com braçadeiras de alumínio, ele cria um par galvânico; por isso, recomenda-se o uso de aço inoxidável ou de uma arruela isolante.

O valor especificado para a conexão, normalmente entre 15 e 20 N·m para parafusos M8 de aço inoxidável. Ele é verificado com uma chave dinamométrica em uma amostra a cada turno, pois um torque insuficiente permite que a conexão deslize sob ação de força ascendente.

Com porcas de flange, arruelas dentadas ou composto de travamento de rosca, dependendo da conexão. O afrouxamento causado pela vibração é um modo de falha real em garagens abertas e painéis expostos.

Sim, para qualquer matriz de qualquer tamanho. Parafusos soltos fazem com que a equipe tenha que separá-los no telhado, o que é mais demorado e gera erros que se traduzem em fileiras incompletas no final do dia.

Certificado de Qualificação

Seus projetos são protegidos por normas de nível internacional. Da certificação CE (EN 1090) à ISO 9001, nossas certificações não são apenas papel — elas são a realidade rigorosa do nosso dia a dia na fábrica.


AISCCEOTCSoldador Internacional
Sistema de Gestão da Qualidade ISO 9001

Já tem os desenhos ou a lista de quantidades (BOQ) prontos?

SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Kunlun Lu
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect

SynJect: Escala. Precisão. Certeza.

A SYNJECT oferece soluções abrangentes de estruturas metálicas concebidas para a cadeia de valor global. Desde investidores que procuram retorno do investimento até engenheiros que exigem conformidade rigorosa, transformamos projetos complexos em realidades sólidas — dentro do prazo e sem complicações.

Da planta ao canteiro de obras. Fricção zero.

Engenharia detalhada e elaboração de desenhos de oficinaOrganização de peças e otimização de materiaisInspeção de entrada de matérias-primasCorte CNC e preparação de bordasEndireitamento de deformações causadas pela soldagemEnsaios Não Destrutivos (NDT)Montagem de teste e alinhamento na oficinaPreparação da superfície e revestimento protetorMedir a espessura da camada de tintaInspeção Final de Qualidade e CertificaçãoEmbalagem para exportação e proteção logísticaMontagem em campo e gerenciamento de obras em nível global
Etapa 01

Engenharia de detalhe

Utilizando plataformas BIM avançadas, como o Tekla Structures, a modelagem 3D detalhada e os desenhos de oficina são executados em estrita conformidade com a norma AISC 360 ou o Eurocódigo 3 (EN 1993). Os projetos de conexões são rigorosamente verificados, com desenhos de fabricação gerados de acordo com as normas de tolerância da ISO 2768-m. É realizada uma detecção de conflitos de 100% com os principais sistemas arquitetônicos e de MEP para garantir a ausência total de conflitos estruturais durante a montagem em campo.

NORMAAISC 360 / EN 1993
VALOR DA MÉTRICATolerância ±0,01 mm
Etapa 02

Organização de peças e otimização de materiais

Os layouts de encaixe inteligente são realizados com o uso de softwares avançados, como o FastCAM/SigmaNEST, em conformidade com as normas dimensionais EN 10029 / ASTM A6. Levando em conta a largura do corte (2 mm a 5 mm, dependendo da espessura da chapa) e as margens para contração térmica, a aproveitamento da matéria-prima ultrapassa 92%. As sobras são rastreadas digitalmente por meio de códigos de barras para garantir 100% de rastreabilidade do relatório de ensaio da usinagem (MTR).

NORMAEN 10029 / ASTM A6
VALOR DA MÉTRICATaxa de utilização: 95%
Etapa 03

Inspeção de entrada de matérias-primas

Todo o aço estrutural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) deve ser acompanhado de Relatórios de Ensaio de Fábrica (MTR) conforme a norma EN 10204 3.1. O controle de qualidade na recepção realiza inspeções dimensionais e visuais a 100% de acordo com a norma ASTM A6 / EN 10029, verificando as tolerâncias de espessura (Classe A/B) e a integridade da laminação interna por meio de ensaios ultrassônicos (UT) conforme a norma ASTM A435. A composição química e as propriedades mecânicas são verificadas pontualmente por laboratórios terceirizados credenciados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DA MÉTRICAClasse A/B e ASTM A435
Etapa 04

Corte CNC e preparação de bordas

O perfilamento de chapas e o corte de componentes são realizados por meio de equipamentos CNC de oxicorte, plasma de alta definição e laser de fibra de vários kW. A qualidade da superfície de corte está em estrita conformidade com a norma EN ISO 9013 quanto à perpendicularidade e à rugosidade superficial de ±2,5°, com tolerância de 3/4. Máquinas de chanfradura CNC multieixos realizam ângulos de chanfradura para preparação de solda dentro de ±2,5° e dimensões da face da raiz dentro de ±1,0 mm.

NORMAEN ISO 9013
VALOR DA MÉTRICARa ≤ 12,5 μm
Etapa 05

Endireitamento de deformações causadas pela soldagem

A soldagem é realizada exclusivamente por soldadores certificados pela AWS D1.1 ou pela EN ISO 9606, utilizando Especificações de Procedimentos de Soldagem (WPS) qualificadas, respaldadas por Registros de Qualificação de Procedimentos (PQR) de acordo com a AWS D1.1 / ISO 15614. A soldagem por arco submerso (SAW) e a soldagem por arco com eletrodo com núcleo fundente (FCAW) predominam nas soldas de penetração completa (CJP) e nas soldas em ângulo. A entrada de calor é rigorosamente controlada, alcançando níveis de qualidade de solda em conformidade com o Nível de Qualidade B da ISO 5817 ou com as normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DA MÉTRICAISO 5817 Nível B
Etapa 06

Ensaios Não Destrutivos (NDT)

A distorção angular pós-soldagem, a curvatura e a inclinação são corrigidas por meio de endireitadores hidráulicos automatizados de flanges e endireitamento térmico controlado por chama. As temperaturas de aquecimento para aços de alta resistência e baixa liga (HSLA) são rigorosamente mantidas entre 600 ℃ e 650 ℃ (resfriamento a ar, sem têmpera com água) para evitar a degradação da microestrutura. As tolerâncias de retidão pós-endireitamento atendem a ±3 mm, em conformidade com a Norma EN 1090-2, Classe de Execução 2 (EXC2), e as normas COSP da AISC.

NORMAEN 1090-2 EXC2 / COSP da AISC
VALOR DA MÉTRICATolerâncias de ±3 mm
Etapa 07

Montagem de teste e alinhamento na oficina

Os protocolos de NDT são executados por pessoal de NDT certificado pela ISO 9712 / ASNT Nível II. 100% das soldas críticas de penetração completa da junta (CJP) são submetidas a ensaios ultrassônicos (UT, conforme ISO 17640 / ASTM E164) ou a ensaios por partículas magnéticas (MT, conforme ISO 17638 / ASTM E709). O Ensaio Radiográfico (RT) é aplicado conforme solicitado para seções pesadas. A aceitação das soldas está em estrita conformidade com o Nível de Aceitação 1 da ISO 11666 ou com os critérios da AWS D1.1.

NORMAISO 11666 Nível 1 / AWS D1.1
VALOR DA MÉTRICA100% UT
Etapa 08

Preparação da superfície e revestimento protetor

Geometrias complexas, treliças de grande vão e estruturas pesadas passam por uma montagem experimental física em escala 1:1 ou por uma montagem virtual por digitalização a laser 3D de alta precisão, de acordo com os requisitos da norma EN 1090-2/AISC. O alinhamento dos furos dos parafusos é verificado (taxa de aprovação ≥ 95% para parafusos de alta resistência), e as dimensões críticas (vão, curvatura, alinhamento espacial 3D) são verificadas dentro de limites de tolerância rigorosos (±2,0 mm) para eliminar riscos de ajuste no canteiro de obras.

NORMAAISC / EN 1090-2
VALOR DA MÉTRICATolerância ±2,0 mm
Etapa 09

Medir a espessura da camada de tinta

Os elementos estruturais são submetidos a jateamento automatizado para atingir o grau de limpeza SSPC-SP10 / NACE nº 2 / ISO 8501-1 Sa 2,5, com um perfil de superfície (profundidade de ancoragem) de 45–75 μm. Revestimentos protetores de alto desempenho são aplicados por meio da tecnologia de pulverização sem ar, em conformidade com a norma ISO 12944 (ambientes corrosivos C3 a CX), incluindo primers epóxi inorgânicos/orgânicos ricos em zinco, camadas intermediárias de óxido de ferro micáceo epóxi e camadas finais de poliuretano/fluorocarbono. A espessura da película seca (DFT) é verificada por meio de medidores magnéticos calibrados, seguindo rigorosamente a regra 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DA MÉTRICA45 a 75 μm
Etapa 10

Inspeção Final de Qualidade e Certificação

O Controle de Qualidade Final (FQC) realiza uma auditoria abrangente e holística, inspecionando a estética da pintura (ausência de escorridos, poros e flacidez), a geometria crítica, os espaçamentos dos furos de parafusos e a rastreabilidade das marcações dos componentes feitas a laser ou com estêncil. Um Relatório Completo de Dados de Fabricação (MDR) — compreendendo MTRs, registros de ensaios não destrutivos (NDT), registros de inspeção de revestimento e Certificados de Conformidade — é compilado para dar suporte à Marcação CE (Declaração de Conformidade, DoP, conforme a norma EN 1090) e à aceitação final da AISC.

NORMAEN 1090 / AISC
VALOR DA MÉTRICALiberação Final de QA/QC
Etapa 11

Embalagem para exportação e proteção logística

A embalagem de proteção é projetada para o transporte marítimo em contêineres (40HQ/OT/FR) e de carga fracionada, sob condições adversas de transporte marítimo. Os elementos estruturais são agrupados em paletes de aço de alta resistência, presos com cintas de aço de alta resistência à tração. As conexões usinadas e as superfícies de contato são envoltas em filme anticorrosivo VCI, acolchoamento de espuma EPE e almofadas de borracha reforçadas. Todo o material de embalagem de madeira está em total conformidade com as normas fitossanitárias da ISPM 15 e com as regras de Estiva e Fixação de Carga (CSS) da IMO.

NORMAISPM 15 / CSS da OMI
VALOR DA MÉTRICA40HQ/OT/FR
Etapa 12

Montagem em campo e gerenciamento de obras em nível global

Oferecemos supervisão internacional de montagem em obra e serviços de construção EPCM “chave na mão”, em conformidade com os protocolos de segurança da OSHA 1926, o COSP da AISC e as normas de montagem EN 1090-2. As equipes de campo, lideradas por engenheiros multilíngues de HSE e QA/QC, utilizam estações totais de alta precisão para manter a verticalidade estrutural dentro de H/1000 (≤25 mm no máximo). O aparafusamento estrutural de alta resistência é executado por meio de chaves calibradas ou pelo método de “giro da porca”, com documentação de auditoria de torque de 100%.

NORMAOSHA 1926 /EN 1090-2
VALOR DA MÉTRICA≤ H/1000

Obtenha o seu BOQ e plano de custos em 24 horas

Veja quanto pode poupar em tonelagem de aço e frete marítimo antes do início da fabricação

8–15%

Redução do peso do aço

A modelação 3D 1:1 no Tekla otimiza as relações viga-coluna para eliminar custos com material redundante.

0,0 mm

Verificação de código sem conflitos

Verificado em conformidade com a norma EN 1090 e com as cargas eólicas e sísmicas locais.

100%

Revisão de Engenheiro para Engenheiro

Verificado pelos nossos engenheiros principais — Sem chamadas de vendas insistentes, apenas dados úteis e preço de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Balcão de Engenharia e Informações

Engenheiros-chefe online

Desenhos
Desenhos

🔒 100% privado e seguro, sem spam










