
الصفحة الرئيسية / المنتجات / الهياكل الفولاذية التي تعمل بالطاقة الشمسية / مستحضرات الأساس والإكسسوارات
مستحضرات الأساس والإكسسوارات
على السطح، يُقصد بـ«الأساس» تفاصيل المشابك والمثبتات؛ أما على الأرض، فهو المسمار أو الثقل. ويتم تحديد مواصفات كليهما وفقًا لنفس حالة الرفع بفعل الرياح التي تحكم بقية المصفوفة، وكلاهما يمثلان المكان الذي تبدأ فيه فعليًّا معظم مشاكل التسرب والانزلاق.
تفاصيل الأساس والتثبيت
مسامير التثبيت الأرضية، ومواد التثبيت، ومثبتات التثبيت
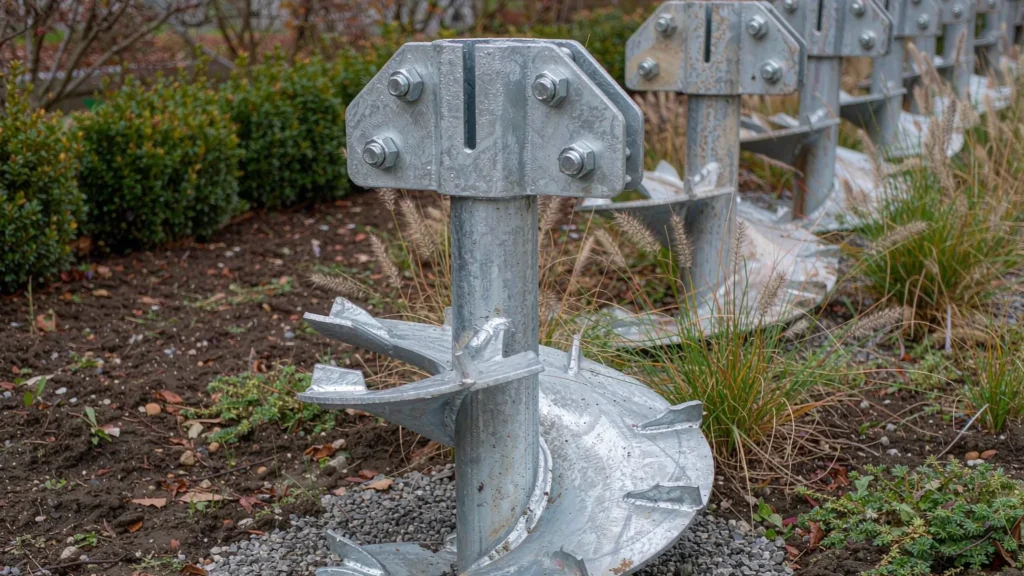
الأساسات الخوازيقية
الوتد هو النقطة التي يلتقي فيها المصفوف بالأرض، وهو العنصر الذي غالبًا ما يتم تحديد سعره قبل معرفة خصائص التربة. يناسب المسمار الأرضي ذو الشفرة الحلزونية معظم أنواع التربة الحبيبية ويمكن تركيبه في غضون دقائق؛ أما الوتد المدفوع فيعتمد على الاحتكاك؛ ويُستخدم الرصيف الخرساني في الحالات التي لا ينجح فيها أي منهما. يؤدي الخطأ في هذا الأمر إلى حدوث هبوط أو انسحاب في موسم العواصف الأول. تُستخدم هذه الأساسات عندما تكون المصفوفة مثبتة على الأرض بدلاً من السطح؛ وعادةً ما يكون سيناريو التصميم هو الانسحاب بدلاً من التحمل.
المواصفات الفنية
| المعلمة | المواصفات |
|---|---|
| الأنواع | برغي أرضي حلزوني، عمود فولاذي مدفوع، ركيزة خرسانية |
| قطر المسمار | 76–114 ملم عادةً، طول الشفرة 200–350 ملم |
| التضمين | 1.0–2.5 م عادةً، وفقًا للبيانات الجيوتقنية |
| المواد | عمود من نوع Q235B / Q355B، مجلفن بالغمس الساخن |
| الطلاء | جلفنة بالغمس الساخن بسمك ≥ 80 ميكرومتر للأجزاء المدفونة |
| السعة | تم التحقق من الضغط والانزلاق من خلال اختبار عزم الدوران أو اختبار الحمل |
| التركيب | محرك هيدروليكي، مع تسجيل عزم الدوران لكل عمود |
| الرئيس | غطاء قابل للتعديل لمحاذاة القضبان |
| عمق الصقيع | التعميق تحت خط التجمد المحلي |
| قياسي | EN 1997-1 / المتطلبات الجيوتقنية المحلية |
الأبعاد والدرجات الموضحة تمثل النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد القيم النهائية في الرسومات التنفيذية المعتمدة قبل إحالتها إلى مرحلة الإنتاج.
المزايا والاعتبارات الهندسية
| المزايا | الاعتبارات الهندسية |
|---|---|
| لا خرسانة، لا معالجة | يمكن تحميل المسامير الأرضية على الفور، مما يقلل من مدة تنفيذ المشروع بعدة أيام في حالة المصفوفات الكبيرة، ويقلل من تأثر عملية صب الخرسانة بالظروف الجوية. |
| العزم هو مؤشر على السعة | يرتبط عزم الدوران أثناء التركيب بقوة التربة، لذا يتم تسجيل القيم الخاصة بكل عمود. ولا يُعد هذا بديلاً عن اختبار التحميل، لكنه يكشف عن المناطق الضعيفة. |
| القواعد القابلة للسحب هي التي تحكم، وليس المحامل | تتميز المصفوفات بخفة وزنها وتأثرها بالرياح، لذا فإن حالة التصميم التي يتم أخذها في الاعتبار عادةً هي حالة الاستخراج. أما الوتد الذي تم تحديد أبعاده بحيث يتحمل الحمل فقط، فسوف يفشل في أول حالة مهمة. |
الأسئلة الشائعة
كيف أعرف أن المسمار الأرضي سيصمد؟
من خلال الجمع بين المعلومات الجيوتقنية وقياس عزم الدوران في الموقع، مدعومًا باختبار تحميل على عينة في بداية الأعمال. ويُعد عزم الدوران بحد ذاته مؤشرًا، وليس دليلاً.
ما هي ظروف التربة التي تستبعد استخدام البراغي الأرضية؟
الصخور الموجودة على عمق ضحل، والطين شديد النعومة، والردم الذي يحتوي على عوائق. وفي هذه الحالات، يُستخدم بدلاً من ذلك دبوس محفور ومحشو بالجص أو ركيزة خرسانية.
ما هو العمق الذي يجب أن تصل إليه الأساسات؟
تحت خط التجمد وعلى عمق كافٍ لتوفير مقاومة الانسحاب المطلوبة — عادةً ما يتراوح بين 1.0 و2.5 متر، لكن هذا حل جيوتقني وليس تفصيلًا قياسيًّا.
هل الأعمدة مجلفنة؟
نعم، ويجب أن تكون الطبقة الطلاء أكثر سمكًا من تلك الموجودة على الفولاذ الموجود فوق سطح الأرض، لأن الجزء المدفون لا يمكن إعادة طلاؤه. ومن الشائع أن يبلغ سمك الطبقة 80 ميكرومترًا على الأقل بالنسبة للجزء المدفون.
هل يمكن تعديل الدعامات بعد تركيبها؟
عادةً ما يكون نطاق ضبط رأس الجهاز محدودًا فيما يتعلق بمحاذاة القضبان. وهذا النطاق ضيق — فتفاوت موضع الوتد هو ما يحدد فعليًّا ما إذا كانت القضبان ستتوافق أم لا.
الثقل
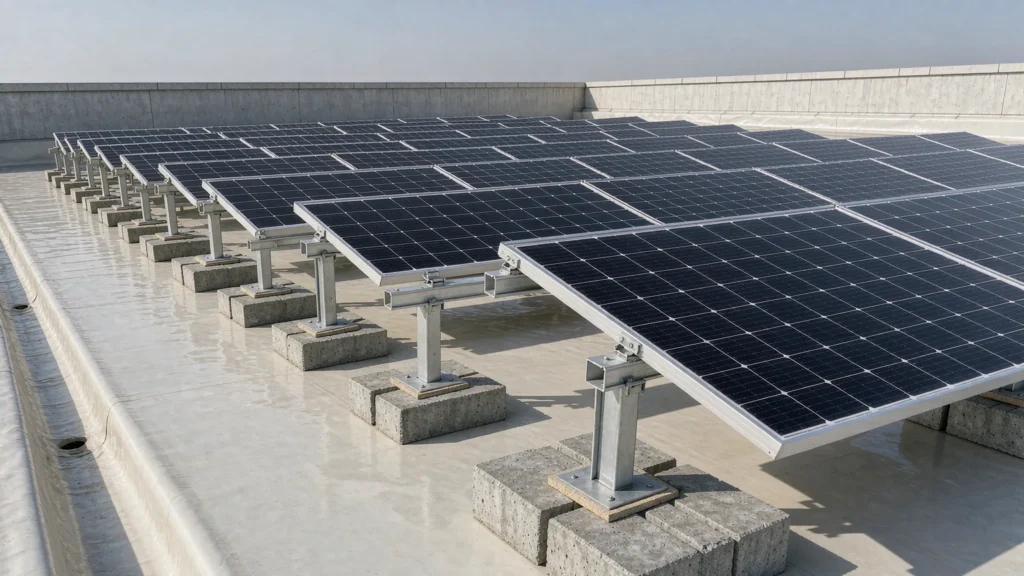
يتم في نظام التثبيت بالثقل تثبيت المصفوفة بالوزن بدلاً من استخدام أدوات التثبيت، وهو الخيار الوحيد المتاح في العديد من الأسطح المستوية التي يتعذر اختراق غشائها. تعد الهندسة في هذا المجال مهنة متخصصة: فكل كيلوغرام من الثقل يمثل حمولة ثابتة يتعين على السقف تحملها، ويجب أن يقاوم الثقل الانزلاق وكذلك قوة الرفع، خاصة عند زوايا المصفوفة. ويُستخدم هذا النظام في الأماكن التي يتعذر فيها اختراق السقف؛ حيث يصبح وزن الثقل جزءًا من حمولة السقف ويجب التحقق من تحمله من الناحية الهيكلية.
المواصفات الفنية
| المعلمة | المواصفات |
|---|---|
| التطبيق | سقف مسطح وسقف مغطى بغشاء، بدون ثقوب |
| أنواع الصابورة | كتلة خرسانية، حجر رصف، صينية مملوءة بالحصى |
| وزن الثقل | يُحسب لكل حالة رفع، ولكل منطقة مصفوفة |
| مادة الصينية | بوليمر معاد تدويره أو فولاذ مجلفن |
| حماية السقف | حصيرة فاصلة توضع تحت الصواني |
| تصميم الرياح | ASCE 7 / EN 1991-1-4 مع معاملات منطقة السقف |
| فحص أحمال السقف | تم التحقق من الحمل الثابت المضاف مقارنةً بسعة السقف |
| مقاومة الانزلاق | تم التحقق من الاحتكاك وتثبيت الحواف |
| الصرف | يجب ألا تتجمع المياه في الصواني والتصميمات |
| التركيب | لا حفر، ولا أعمال حرارية |
الأبعاد والدرجات الموضحة تمثل النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد القيم النهائية في الرسومات التنفيذية المعتمدة قبل إحالتها إلى مرحلة الإنتاج.
المزايا والاعتبارات الهندسية
| المزايا | الاعتبارات الهندسية |
|---|---|
| لا توجد أي فتحات في السقف على الإطلاق | هذه هي الميزة الحاسمة في الأسطح المغطاة بالغشاء، حيث يُشكل أي تثبيت مصدرًا محتملًا للتسرب في المستقبل. فلا شيء يخترق طبقة العزل المائي. |
| وزن الثقل هو الحمل على السقف | قد يتجاوز الوزن المطلوب للرفع الحمولة التي صُمم السقف لتحملها. لذا، يجب فحص هيكل السقف قبل تحديد التصميم، وليس بعده. |
| تحتاج المناطق الزاوية إلى كمية أكبر بكثير من الثقل | قد يصل الارتفاع عند محيط المصفوفة وزواياها إلى عدة أضعاف قيمة المجال، لذا فإن توزيع الثقل ليس متجانسًا — فالتصميم المسطح يؤدي إلى نقص في الثقل في الأماكن التي تحتاج إليه بالضبط. |
الأسئلة الشائعة
ما هي كمية الصابورة المطلوبة؟
يتم حسابها لكل منطقة من المصفوفة استنادًا إلى قوة الرفع الناتجة عن الرياح المحلية، مع إعطاء وزن أكبر للحواف والزوايا. ولا يوجد رقم محدد — فالأمر يعتمد على ارتفاع المبنى واتجاه تعرضه للرياح ومنطقة السقف.
هل سيتحمل السقف هذا الوزن؟
ويجب التحقق من ذلك مقارنةً بالحمل التصميمي للسقف. فقد يضيف الثقل المضاد لقوة الرفع ما بين 30 و60 كجم/م² في الأماكن المكشوفة، وهو ما لم تُصمم العديد من الأسقف الصناعية لتحمله.
ما الذي يمنع المصفوفة من الانزلاق؟
الاحتكاك بالإضافة إلى تثبيت الحواف ميكانيكيًا. على الغشاء الأملس، غالبًا ما يكون الاحتكاك وحده غير كافٍ عند محيط المصفوفة، لذا تتشابك الصواني أو تستند إلى حافة.
هل يؤثر الحشو على الصرف؟
نعم، هذا ممكن. فالصواني والكتل تعيق مسارات التدفق، لذا يجب أن يضمن التصميم انحدار السطح نحو المنافذ وتجنب تجمع المياه عند حافة المصفوفة.
هل يمكن تركيب الكابلات مع عدد قليل من أدوات التثبيت؟
نعم، التصميم الهجين شائع: حيث يتم استخدام حشوات التثبيت في معظم أجزاء المصفوفة، مع عدد قليل من أدوات التثبيت الميكانيكية في الزوايا. وهذا يقلل من الوزن الإجمالي في الحالات التي تكون فيها سعة تحمل السقف محدودة.
المثبتات
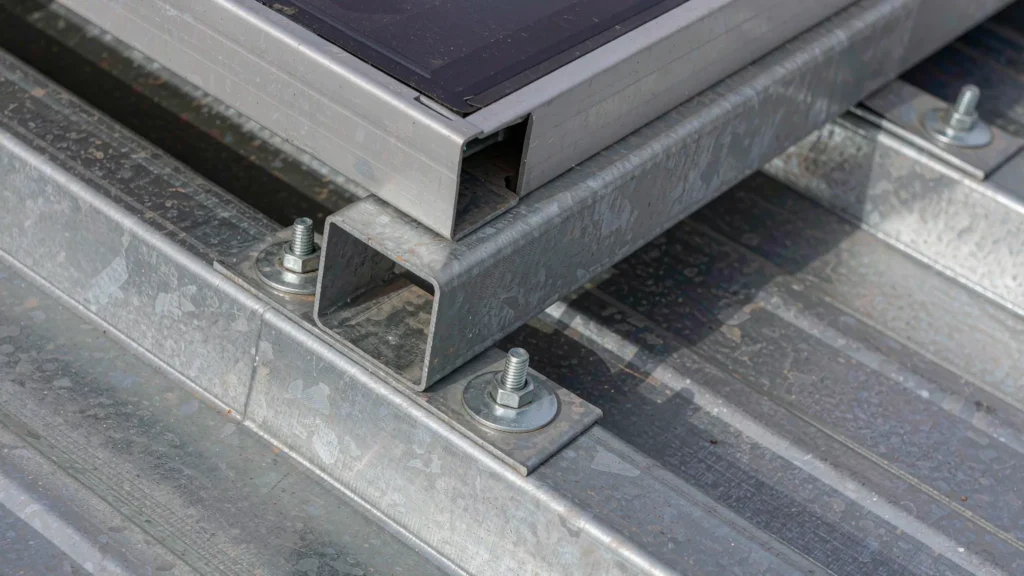
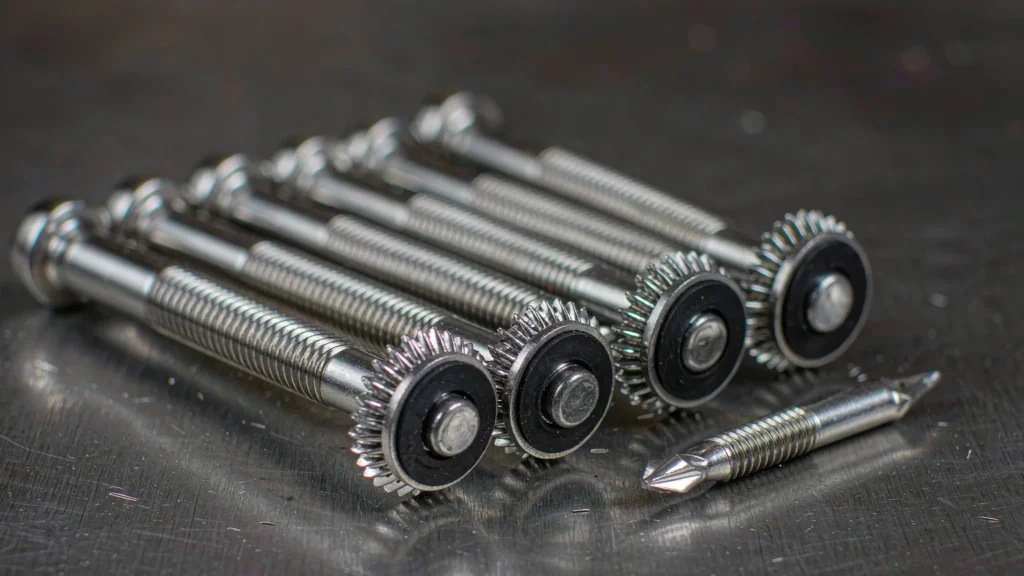
تتكون المصفوفة الشمسية من آلاف المكونات الصغيرة المصنوعة من الفولاذ المقاوم للصدأ، ونمط الفشل الذي يهم هنا ليس القوة — بل التآكل الجلفاني والتراخي. يؤدي خلط البراغي المصنوعة من الفولاذ المقاوم للصدأ مع المشابك المصنوعة من الفولاذ المجلفن والألومنيوم إلى تكوين خلية تآكل عند الخيط الذي يتحمل الحمل بالضبط، ولهذا السبب تُعتبر مواصفات أدوات التثبيت جزءًا من التصميم الهيكلي وليس مجرد قرار شراء. تُعد أدوات التثبيت هي النقطة التي ترتبط عندها المصفوفة بالمبنى، لذا فإن مادتها تتبع فئة التآكل الخاصة ببيئة السقف.
المواصفات الفنية
| المعلمة | المواصفات |
|---|---|
| الأنواع | مسامير، صواميل ذات حواف، براغي ذاتية الحفر، مسامير تثبيت |
| المواد | A2-70 / A4-80 من الفولاذ المقاوم للصدأ، أو مجلفن بالغمس الساخن 8.8 |
| المقاسات | M8–M16 النموذجية |
| الغسالات | حافة مسننة، مانع تسرب ملتصق، عازل عند التقاء المعادن المختلفة |
| عزم الدوران | يتم تحديدها لكل وصلة وتُشار إليها في الرسم |
| فئة التآكل | A4 للتعرض الساحلي والكيميائي |
| القفل | صامولة ذات حافة، أو مركب تثبيت الخيوط، أو حلقة مسننة |
| قياسي | المعيار ISO 3506 للفولاذ المقاوم للصدأ، والمعيار ISO 898-1 للفولاذ المجلفن |
| الاختبار | نموذج لفحص عزم الدوران في كل نوبة عمل |
| التعبئة | مصنفة حسب نوع التوصيل وقسم المصفوفة |
الأبعاد والدرجات الموضحة تمثل النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد القيم النهائية في الرسومات التنفيذية المعتمدة قبل إحالتها إلى مرحلة الإنتاج.
المزايا والاعتبارات الهندسية
| المزايا | الاعتبارات الهندسية |
|---|---|
| الخيار الافتراضي هو «غير قابل للصدأ» لسبب وجيه | يغطي النوع A2-70 معظم المواقع الداخلية؛ أما النوع A4-80 فيُستخدم في المناطق الساحلية وحالات التعرض للمواد الكيميائية حيث تؤثر الكلوريدات سلبًا على الدرجة الأدنى عند الخيط. |
| العزل الجلفاني في الحالات التي تختلف فيها المعادن | يُعد المشبك المصنوع من الألومنيوم والمثبت على مسمار من الفولاذ المقاوم للصدأ والمثبت بدوره على فولاذ مجلفن مزيجًا من ثلاثة معادن في وصلة واحدة. وتساعد الحلقات العازلة والاقتران الصحيح بين المواد على منع تآكل الألومنيوم. |
| تجهيز المعدات يوفر الوقت في موقع العمل | تقلل أدوات التثبيت التي يتم توريدها مصنفة حسب نوع التوصيل، بدلاً من توريدها سائبة في صندوق، من أخطاء التجميع، وهي السبب الرئيسي وراء معظم حالات التأخير الناجمة عن فقدان القطع. |
الأسئلة الشائعة
الفولاذ المقاوم للصدأ A2 أم A4؟
A2-70 للمواقع الداخلية وتلك ذات المستويات المنخفضة من الكلوريد؛ A4-80 للمواقع الساحلية والبحرية وحالات التعرض للمواد الكيميائية. ويُعد استخدام النوع A2 بالقرب من الساحل إجراءً شائعًا لتوفير التكاليف، إلا أنه يفشل في أداء وظيفته في غضون بضع سنوات.
لماذا لا نستخدم البراغي المجلفنة في كل مكان؟
لا بأس باستخدام الفولاذ المجلفن عندما يكون الوصلة بأكملها مصنوعة من الفولاذ المجلفن. أما عند استخدامه مع المشابك المصنوعة من الألومنيوم، فإنه يؤدي إلى تكوين زوج كهروكيميائي، لذا يُستخدم الفولاذ المقاوم للصدأ أو حلقة عازلة بدلاً من ذلك.
ما هو عزم الدوران الذي يجب تطبيقه؟
القيمة المحددة للربط، والتي تتراوح عادةً بين 15 و20 نيوتن·متر بالنسبة للبراغي المقاومة للصدأ مقاس M8. ويتم فحصها باستخدام مفتاح عزم الدوران على عينة في كل نوبة عمل، لأن انخفاض عزم الدوران يؤدي إلى انزلاق البراغي عند التعرض لقوة رفع.
كيف يمكن منع حدوث التراخي؟
باستخدام صواميل ذات حواف، أو غسالات مسننة، أو مركب تثبيت الخيوط، حسب نوع الوصلة. ويُعد ارتخاء المسامير بسبب الاهتزاز أحد أسباب الفشل الفعلية في مواقف السيارات المفتوحة والمصفوفات المكشوفة.
هل يجب توريد أدوات التثبيت في شكل مجموعات؟
نعم، لأي مصفوفة مهما كان حجمها. فوجود أدوات تثبيت غير محكمة يعني أن الطاقم سيضطر إلى فرزها على السطح، وهو ما يستغرق وقتًا أطول ويؤدي إلى أخطاء تظهر في شكل صفوف غير مكتملة في نهاية اليوم.
شهادة التأهيل
تتمتع مشاريعكم بالحماية وفقًا لمعايير عالمية المستوى. بدءًا من شهادة CE (EN 1090) وصولاً إلى شهادة ISO 9001، فإن مؤهلاتنا ليست مجرد أوراق على الورق — بل هي واقع يومي صارم يُطبق فعليًّا في ورشة العمل لدينا.




هل لديك رسومات أو قائمة كميات (BOQ) جاهزة؟
مشاريع ذات صلة
المشاريع التي تم فيها تصميم هذا النظام الفرعي وتصنيعه وشحنه كجزء من حزمة الأعمال الإنشائية.
SynJect: الدقة. الدقة. اليقين.
تقدم شركة SYNJECT حلولاً شاملة للهياكل الفولاذية المصممة خصيصاً لسلسلة القيمة العالمية. بدءاً من المستثمرين الباحثين عن عائد على الاستثمار وصولاً إلى المهندسين الذين يطلبون الامتثال الدقيق للمعايير، فإننا نحول المخططات المعقدة إلى واقع ملموس ومتين — في الموعد المحدد ودون أي عقبات.
من المخطط إلى موقع البناء. بدون احتكاك.



الهندسة التفصيلية
باستخدام منصات BIM المتطورة مثل Tekla Structures، يتم تنفيذ النمذجة ثلاثية الأبعاد التفصيلية ورسومات الورشة بالتوافق التام مع معيار AISC 360 أو Eurocode 3 (EN 1993). يتم التحقق من تصاميم الوصلات بدقة، مع إنتاج رسومات التصنيع وفقًا لمعايير التفاوت المسموح بها في ISO 2768-m. كما يتم إجراء فحص شامل بنسبة 100% للكشف عن التضارب مع الأنظمة المعمارية الأساسية وأنظمة الهندسة الميكانيكية والكهربائية والصحية (MEP) لضمان عدم وجود أي تضارب هيكلي أثناء عملية التركيب الميداني.
التجميع وتحسين استخدام المواد
يتم تنفيذ تخطيطات التداخل الذكية باستخدام برامج متطورة مثل FastCAM/SigmaNEST وفقًا لمعايير الأبعاد EN 10029 / ASTM A6. ومع أخذ شق القطع (2 مم – 5 مم حسب سماكة الصفيحة) وهامش الانكماش الحراري في الاعتبار، يتجاوز معدل استغلال المواد الخام 92%. ويتم تتبع قصاصات القطع رقميًّا باستخدام الباركود لضمان إمكانية التتبع بنسبة 100% لتقرير اختبار المصنع (MTR).
فحص المواد الخام عند الاستلام
يجب أن تكون جميع أنواع الفولاذ الإنشائي (Q355B/C/D، ASTM A572 Gr.50، S355JR/J2) مصحوبة بتقارير اختبار المصنع (MTR) وفقًا للمعيار EN 10204 3.1. تقوم وحدة مراقبة الجودة عند الاستلام بإجراء فحوصات بصرية وفحوصات الأبعاد بنسبة 100% وفقًا لمعيار ASTM A6 / EN 10029، للتحقق من تفاوتات السماكة (الفئة A/B) وسلامة التصفيح الداخلي عن طريق الاختبار بالموجات فوق الصوتية (UT) وفقًا لمعيار ASTM A435. يتم التحقق العشوائي من التركيب الكيميائي والخصائص الميكانيكية من قبل مختبرات خارجية معتمدة.
القطع باستخدام الحاسب الآلي (CNC) وتجهيز الحواف
يتم تنفيذ تشكيل الألواح وقطع المكونات باستخدام معدات القطع بالأكسجين والوقود (CNC)، والبلازما عالية الدقة، والليزر الليفي بقدرة عدة كيلوواط. وتتوافق جودة سطح القطع بشكل صارم مع معيار EN ISO 9013 فيما يتعلق بالعموديّة وخشونة السطح بمقدار ±2.5°، مع تفاوت في النطاق 3/4. تقوم آلات الشطف متعددة المحاور التي تعمل بنظام التحكم الرقمي (CNC) بتنفيذ زوايا الشطف التحضيرية للحام ضمن نطاق ±2.5° وأبعاد سطح الجذر ضمن نطاق ±1.0 مم.
تصويب تشوهات اللحام
يتم تنفيذ أعمال اللحام حصريًّا بواسطة عمال لحام معتمدين وفقًا لمعيار AWS D1.1 أو EN ISO 9606، باستخدام «مواصفات إجراءات اللحام» (WPS) المؤهلة والمدعومة بـ«سجلات تأهيل الإجراءات» (PQR) وفقًا لمعيار AWS D1.1 / ISO 15614. ويُستخدم اللحام بالقوس المغمور (SAW) واللحام بالقوس ذي القلب المنصهر (FCAW) بشكل رئيسي في اللحامات ذات الاختراق الكامل للمفصل (CJP) واللحامات الزاوية. ويتم التحكم في مدخلات الحرارة بشكل صارم، مما يضمن تحقيق مستويات جودة اللحام التي تتوافق مع مستوى الجودة B وفقًا لمعيار ISO 5817 أو معايير AWS D1.1.
الاختبارات غير المتلفة (NDT)
يتم تصحيح الانحراف الزاوي والانحناء والانحراف الجانبي بعد اللحام باستخدام آلات تقويم الحواف الهيدروليكية الآلية وعملية التقويم الحراري باللهب الخاضعة للتحكم. يتم الحفاظ بدقة على درجات حرارة التسخين للفولاذ عالي القوة منخفض السبائك (HSLA) في نطاق يتراوح بين 600℃ و650℃ (تبريد هوائي، بدون تبريد مائي) لمنع تدهور البنية المجهرية. تتوافق تفاوتات الاستقامة بعد عملية التقويم مع ±3 مم، بما يتوافق مع معيار EN 1090-2، فئة التنفيذ 2 (EXC2) ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC).
التركيب التجريبي ومحاذاة الورشة
يتم تنفيذ بروتوكولات الفحص غير التدميري (NDT) بواسطة موظفين معتمدين وفقًا لمعيار ISO 9712 / ASNT المستوى الثاني. تخضع 100% من اللحامات الحرجة ذات الاختراق الكامل للمفاصل (CJP) للاختبار بالموجات فوق الصوتية (UT وفقًا لمعيار ISO 17640 / ASTM E164) أو الاختبار بالجسيمات المغناطيسية (MT وفقًا لمعيار ISO 17638 / ASTM E709). يُطبق الاختبار الإشعاعي (RT) حسب الطلب على المقاطع الثقيلة. ويتوافق قبول اللحامات بشكل صارم مع معايير مستوى القبول 1 وفقًا لمعيار ISO 11666 أو معايير AWS D1.1.
تحضير الأسطح والطلاء الوقائي
تخضع الأشكال الهندسية المعقدة، والدعامات ذات الامتداد الطويل، والهياكل الثقيلة لتجربة تجميع مادي بنسبة 1:1 أو تجميع افتراضي باستخدام المسح الليزري ثلاثي الأبعاد عالي الدقة وفقًا لمتطلبات المواصفة القياسية EN 1090-2/AISC. يتم التحقق من محاذاة فتحات البراغي (معدل نجاح ≥ 95% للبراغي عالية القوة)، كما يتم التحقق من الأبعاد الحرجة (الامتداد، الانحناء، المحاذاة المكانية ثلاثية الأبعاد) ضمن حدود تفاوت ضيقة (±2.0 مم) للتخلص من مخاطر التثبيت في موقع العمل.
قياس سماكة طبقة الطلاء
تخضع العناصر الهيكلية لعملية السفع بالخردق الآلية لتحقيق درجة نظافة وفقًا لمعايير SSPC-SP10 / NACE رقم 2 / ISO 8501-1 Sa 2.5، مع مظهر سطحي (عمق التثبيت) يتراوح بين 45 و75 ميكرومتر. يتم تطبيق طلاءات واقية عالية الأداء باستخدام تقنية الرش بدون هواء وفقًا لمعيار ISO 12944 (للبيئات المسببة للتآكل من C3 إلى CX)، وتشمل طبقات أولية من الإيبوكسي الغني بالزنك غير العضوي/العضوي، وطبقات وسيطة من أكسيد الحديد الميكاسي الإيبوكسي، وطبقات نهائية من البولي يوريثان/الفلووروكربون. يتم التحقق من سماكة الطبقة الجافة (DFT) باستخدام مقاييس مغناطيسية معايرة مع الالتزام الصارم بقاعدة 90/10.
الفحص النهائي للجودة وإصدار الشهادات
تقوم وحدة مراقبة الجودة النهائية (FQC) بإجراء تدقيق شامل ومتكامل، يتضمن فحص المظهر الجمالي للطلاء (عدم وجود تسربات أو ثقوب دقيقة أو ترهلات)، والهندسة الحرجة، ومسافات تباعد فتحات البراغي، وإمكانية تتبع علامات المكونات الموضوعة بالليزر أو بالاستنسل. يتم إعداد «تقرير بيانات التصنيع» (MDR) الكامل — الذي يشمل تقارير مراقبة التصنيع (MTRs)، وسجلات الاختبارات غير التدميرية (NDT)، وسجلات فحص الطلاء، وشهادات المطابقة — لدعم علامة CE (DoP بموجب المعيار EN 1090) والقبول النهائي من قبل AISC.
التغليف الخاص بالتصدير والحماية اللوجستية
تم تصميم التغليف الوقائي خصيصًا للشحن البحري في حاويات (40HQ/OT/FR) والشحن العام في ظل ظروف النقل البحري القاسية. يتم تجميع العناصر الهيكلية على منصات فولاذية شديدة التحمل باستخدام أشرطة فولاذية عالية الشد. يتم تغليف الوصلات المصنعة آليًّا وأسطح التلامس بفيلم VCI المضاد للتآكل، وحشوة رغوية من مادة EPE، ووسائد مطاطية ثقيلة. تتوافق جميع مواد التعبئة الخشبية تمامًا مع معايير الصحة النباتية ISPM 15 وقواعد المنظمة البحرية الدولية (IMO) الخاصة بتخزين البضائع وتثبيتها (CSS).
التركيب الميداني وإدارة المواقع على الصعيد العالمي
نقدم خدمات الإشراف الدولي على تركيب المنشآت وخدمات البناء المتكاملة (EPCM) وفقًا لبروتوكولات السلامة OSHA 1926، ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC)، ومعايير التركيب EN 1090-2. تستخدم الفرق الميدانية، بقيادة مهندسي الصحة والسلامة والبيئة (HSE) وضمان الجودة ومراقبة الجودة (QA/QC) متعددي اللغات، محطات قياس شاملة عالية الدقة للحفاظ على استقامة الهيكل ضمن حدود H/1000 (بحد أقصى ≤25 مم). يتم تنفيذ عمليات ربط البراغي الهيكلية عالية القوة باستخدام مفاتيح ربط معايرة أو طرق «تدوير الصامولة» مع توثيق تدقيق عزم الدوران بنسبة 100%.
احصل على قائمة الأعمال المطلوبة وخطة التكاليف على مدار 24 ساعة
اكتشف مقدار ما يمكنك توفيره من حمولة الصلب والشحن البحري قبل بدء عملية التصنيع
تخفيض وزن الفولاذ
1:1 تعمل النمذجة ثلاثية الأبعاد باستخدام برنامج Tekla على تحسين نسب العوارض والأعمدة للتخلص من التكاليف الزائدة للمواد.
التحقق من الكود الخالي من التضارب
تم التحقق من مطابقتها لمعيار EN 1090 والأحمال المحلية الناتجة عن الرياح والزلازل.
مراجعة من مهندس إلى مهندس
تم التحقق من صحة هذه المعلومات من قِبل كبار مهندسينا — لا مكالمات مبيعاتية مزعجة على الإطلاق، بل بيانات قابلة للتطبيق وأسعار المصنع فقط.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
المهندسون الرئيسيون عبر الإنترنت
🔒 خصوصية وأمان بنسبة 100٪، بدون رسائل غير مرغوب فيها









