
Главная / Продукция / Многоэтажное стальное здание / Системы напольного покрытия и транспортные системы
Системы напольного покрытия и транспортные системы
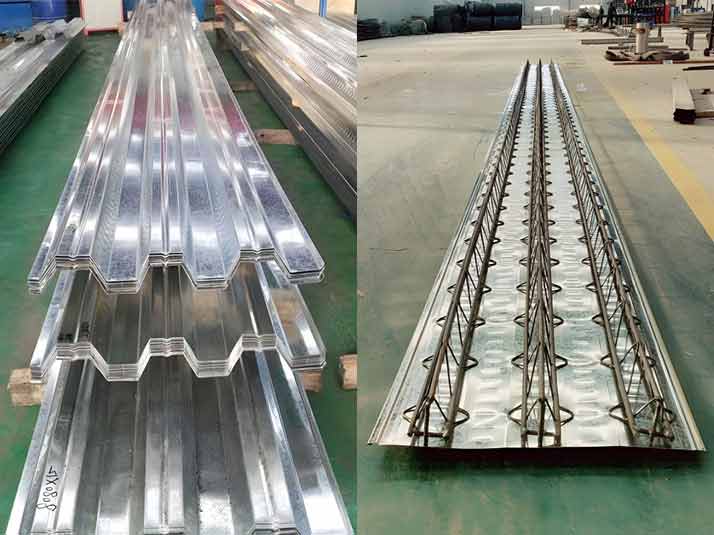
Ребристая обшивка
Технические характеристики
| Параметр | Технические характеристики |
|---|---|
| Формы профилированного стального листа | Открытый тип (серия YX), закрытый тип (серия TD), ферменное настиловое покрытие |
| Толщина профилированного стального листа | 0,8 мм ~ 1,5 мм |
| Толщина оцинкованного слоя | ≥120 г/м² (обычно ≥180 г/м²) |
| Модели настилов с ребрами жесткости | TD3-80, TD3-90, TD4-70, TD4-120, TD6-180 и т. д. |
| Высота фермы | 70 мм ~ 180 мм (общая толщина с учетом крышки — 100–200 мм) |
| Арматура для ферм | Верхняя/нижняя хорда HRB400, стержни перемычки HPB300 или HRB400 |
| Форма нижней части | Форма с дном из оцинкованной стали (0,5–0,8 мм) или форма, остающаяся на месте |
| Толщина бетона | Профилированный листовой композитный материал толщиной 80–150 мм; общая толщина ферменного ребристого настила — 100–200 мм |
| Материал | Оцинкованный стальной лист Q235, арматура HRB400 |
| Подключение | Профилированные листы, приваренные к балкам с помощью шпилек с головкой; опоры нижней части ферменного настила, приваренные или прикрепленные точечной сваркой к стальным балкам |
| Условия поддержки | Опирается на стальные балки с обоих концов, длина внахлест ≥50 мм |
| Стандарт исполнения | GB/T 12755, JGJ/T 21, JGJ/T 425 «Стальные фермы и ребристые настилы» |
Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.
Преимущества и инженерные аспекты
| Преимущества | Технические аспекты |
|---|---|
| Высокая скорость строительства: Изготовлено на заводе и смонтировано на месте, не требуется установка опор, короткие сроки выполнения работ. | Требуется огнезащитная и антикоррозионная обработка: дно необходимо покрыть огнезащитным слоем; оцинкованный слой на профилированных листах, как правило, не требует дополнительной антикоррозионной защиты. |
| Собственный вес: Вес уменьшается более чем на 30 % по сравнению с традиционными монолитными плитами. | В конструкциях с профилированным листом используется больше бетона: по сравнению с ферменными настилами в композитных перекрытиях с профилированным листом используется больше бетона. |
| Значительное совокупное действие: Шпильки с головкой обеспечивают взаимодействие бетонных и стальных балок, повышая их несущую способность. | Профилированные листы с большим пролетом требуют установки временных опор: при пролетах свыше 3 м необходимы временные опоры; при использовании ферменной ребристой обшивки можно обойтись без опор. |
| Настилы с ребрами жесткости обладают высокой жесткостью: Жесткость стальных ферм значительно превосходит жесткость профилированных листов, что позволяет создавать конструкции с большими пролетами и небольшим прогибом. | Высокая стоимость транспортировки ферменных настилов: большая высота ферм занимает много места, что приводит к увеличению транспортных расходов. |
| Несъемная нижняя форма для ферменных настилов: Оцинкованные или постоянные формы остаются в конструкции, что позволяет исключить этапы демонтажа опалубки. | Арматурные стержни ферменной конструкции требуют связывания распределительных стержней на строительной площадке: связывание на месте верхних распределительных стержней и отрицательных арматурных стержней незначительно увеличивает трудозатраты. |
Часто задаваемые вопросы
Какие бывают типы реберных настилов?
Две основные категории: композитные настилы из профилированного стального листа (с открытыми/закрытыми ребрами) и стальные ферменные настилы.
В чём заключается разница между профилированными стальными листами и ребристыми настилами для ферм?
Профилированные листы опираются на стальные ребра, входящие в зацепление с бетоном; ферменные настилы представляют собой сборные стальные фермы с нижними формами, по своим характеристикам они ближе к монолитным плитам, обладая большей жесткостью и позволяя создавать большие пролеты.
Как читать схемы ферменных перекрытий?
Цифра после обозначения «TD» указывает на высоту фермы. Например, «TD3-80» означает, что высота фермы составляет 80 мм, а общая толщина плиты — примерно 100–130 мм.
Из каких элементов состоит ферменное перекрытие?
Арматура верхней хорды, арматура нижней хорды, арматура перемычки (приваренная к ферме), нижняя опалубка (из оцинкованной стали или оставляемая на месте), опорная арматура.
Какие нижние формы доступны для ферменных настилов?
Формы из оцинкованной стали (остаются в конструкции) и формы, остающиеся в конструкции (съемные или остающиеся в конструкции).
Требуются ли временные опоры для ферменных ребер настила?
Как правило, нет; стальная ферма обладает высокой жесткостью и может непосредственно выдерживать нагрузку при заливке бетона.
Какова толщина бетонного слоя для ферменного настила Rib Decking?
Общая толщина = высота фермы + покрытие (обычно 20–40 мм), как правило, 100–200 мм.
Как ребристые настилы соединяются со стальными балками?
Арматурные стержни нижней опоры приварены к верхнему фланцу стальной балки; профилированные листы привариваются с помощью шпилек с головкой.
Какие материалы используются для изготовления ребристых настилов?
Для изготовления профнастила используется оцинкованная сталь марки Q235; для арматуры ферм — сталь марки HRB400; для нижних форм — оцинкованная сталь.
Как обеспечить противопожарную защиту ребристых настилов?
Нанесите на дно огнестойкое покрытие; толщина покрытия зависит от класса огнестойкости.
Стальные решетки
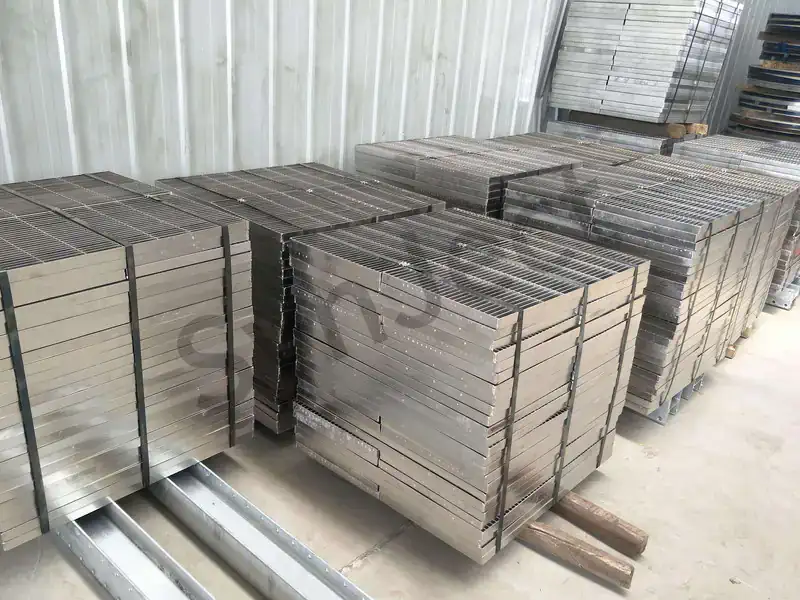
Стальные решетки (решетчатые плиты) представляют собой стальные решетчатые плиты, изготовленные путем ортогонального расположения и сварки плоского проката и скрученного квадратного профиля с определённым шагом. Они широко используются в промышленных платформах, проходах, ступенях лестниц, крышках траншей, ограждениях оборудования и в коммунальном строительстве. Стальные решетки отличаются вентиляцией и светопроницаемостью, небольшим собственным весом, высокой несущей способностью, водоотводом, противоскользящими свойствами и не требуют технического обслуживания. Они подходят для влажных и загрязнённых маслом промышленных сред, где требуется освещение и водоотвод. Поверхность может быть оцинкована горячим способом, окрашена или изготовлена из нержавеющей стали. По несущей способности решетки подразделяются на легкие, средние, тяжелые, а также изготавливаются по индивидуальному заказу нестандартных форм.
Технические характеристики
| Параметр | Технические характеристики |
|---|---|
| Технические характеристики плоского проката | 30×3, 40×3, 50×3, 60×5 и т. д. |
| Стальной профиль «Twisted Square» (поперечина) | φ6, φ8 — стальная проволока с квадратным сечением и скрученной структурой |
| Расстояние между плоскими стальными элементами | 30 мм, 40 мм, 50 мм (обычно 30/40) |
| Расстояние между поперечинами | 50 мм, 100 мм |
| Материал | Нержавеющая сталь Q235, Q304 |
| Обработка поверхности | Горячее цинкование, окраска, полировка |
| Способ крепления | Сварка или монтажные зажимы |
| Класс подшипников | Выбираются в зависимости от пролета и нагрузки; подразделяются на легкие, средние и тяжелые |
| Общие технические характеристики | G303/30/100, G403/30/100, G505/30/100 |
| Стандарт исполнения | YB/T 4001, GB/T 12755 |
Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.
Преимущества и инженерные аспекты
| Преимущества | Технические аспекты |
|---|---|
| Небольшой вес, высокая несущая способность: Вес на 60 % меньше, чем у цельных стальных пластин, при этом обеспечивается высокая несущая способность. | Открытое дно: не предотвращает падение предметов; в условиях, где требуется соблюдение чистоты, необходимо использовать крышки. |
| Вентиляция и пропускание света: Решетчатая конструкция способствует освещению, вентиляции и водоотводу. | Довольно шумно: шаги и падающие предметы создают больше шума, чем на твердых плитах. |
| Нескользящая поверхность, не требующая ухода: Не требует ухода после горячего цинкования; поверхность может иметь противоскользящие насечки. | Жесткость, зависящая от пролета: для больших пролетов требуются конструкции повышенной прочности или более плотное расположение плоской стали. |
| Быстрая установка: Сваривается или крепится с помощью зажимов, быстрый монтаж. | Сварка повреждает оцинкованный слой: для сварных швов, выполненных на месте, требуется краска с высоким содержанием цинка для ретуширования. |
| Широкая сфера применения: Подходит для площадок, пешеходных дорожек, ступеней, крышек траншей и ограждений. | Отверстия требуют индивидуальной настройки: отверстия для оборудования и нестандартные формы должны быть изготовлены на заводе с учетом индивидуальных требований. |
Часто задаваемые вопросы
Что такое стальные решетки?
Решетчатая плита, сваренная из плоского стального профиля и скрученного квадратного стального профиля, расположенных через равные промежутки, используемая для изготовления платформ, проходов и ступеней.
Каковы типовые технические характеристики стальных решеток?
G303/30/100, G403/30/100, G505/30/100 и т. д.
Как крепится стальная решетка?
Привариваются к стальным балкам или крепятся с помощью специальных монтажных зажимов.
В чём заключается разница между решеткой и ребристым настилом?
Решетчатое покрытие имеет сетчатую структуру и не требует бетона; ребристое покрытие представляет собой композитные плиты из профилированных листов и бетона.
Какие виды обработки поверхности применяются для стальных решеток?
Наиболее распространенным способом является горячее цинкование; также возможны окраска или изготовление из нержавеющей стали.
Как обеспечивается противоскользящие свойства стальных решеток?
Плоская сталь может иметь зубчатую кромку, либо на её поверхность могут быть приварены противоскользящие полоски.
Какова оптимальная пролетная длина стальных решеток?
Выбор зависит от нагрузки: решетки для небольших нагрузок обычно имеют длину ≤1 м, а решетки для больших нагрузок могут достигать более 2 м.
Могут ли вилочные погрузчики передвигаться по стальным решеткам?
Сверхпрочные стальные решетки необходимо подбирать с учетом нагрузки, создаваемой вилочным погрузчиком.
Как обрабатываются отверстия в решетке?
Проем, изготовленный по индивидуальному заказу на заводе, с усиленными краевыми ребрами.
Как ухаживать за стальными решетками?
После горячего цинкования практически не требует обслуживания; требуется лишь локальная подкраска сварных швов и поврежденных участков.
Металлическая лестница из стали
Стальная лестница — это элемент вертикального доступа, предназначенный для многоэтажных зданий со стальным каркасом. Она состоит из основных косоуров, ступеней, лестничных площадок, ограждений и опорных оснований. Лестница может использоваться в качестве лестницы для повседневного доступа, эвакуационной лестницы и лестницы для технического обслуживания. Все компоненты изготавливаются на заводе с использованием резки с ЧПУ и роботизированной сварки. Доступны различные типы конструкций: прямые лестницы, U-образные лестницы, L-образные поворотные лестницы и двухпролетные лестницы. Конструкция подходит для сухих помещений, промышленных зон под открытым небом и прибрежных химических объектов с высоким риском коррозии. Мы выполняем расчёты конструкций и детальное проектирование в соответствии с чертежами заказчика и местными строительными нормами (EN, OSHA, GB и т. д.). Лестница может быть изготовлена и отгружена вместе с основным стальным каркасом для комплексной поставки проекта. Широко применяется в промышленных цехах, складах, энергетических объектах и многоэтажных стальных комплексных зданиях.
Технические характеристики
| Параметр | Технические характеристики |
|---|---|
| Основной материал | Q235B / Q355B / S235JR, S355JR, SS304 / SS316 |
| Тип лестницы | Прямая / L-образная / U-образная / с промежуточной площадкой |
| Рифлёная пластина | Рифлёная пластина / решетчатая пластина толщиной 3–6 мм |
| Секция струнных | Двутавр / швелер / двутавр / коробчатая балка |
| Обработка поверхности | Дробеструйная обработка + грунтовка / горячее цинкование / фторкарбоновое покрытие |
| Чистая ширина | 800/1000/1200 мм или по индивидуальному заказу |
| Ступенька и проступь | Регулируется в соответствии с нормами, типовые значения: высота подъема 150–180 мм, длина прохода 220–280 мм |
| Высота перил | ≥1100 мм для промышленного применения, расстояние между балясинами ≤100 мм |
| Расчетная нагрузка | 3,5–5,0 кН/м², модернизация для обеспечения эвакуации в чрезвычайных ситуациях |
| Подключение | Сборка на болтах, частичная сварка |
| Высота пола | Максимум 6 м на один пролет, дополнительная посадка при большей высоте |
| Стандарт соответствия | GB 50017, EN 1090, OSHA; имеются сертификаты CE и заводской сертификат |
Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.
Преимущества и инженерные аспекты
| Преимущества | Технические аспекты |
|---|---|
| Небольшой вес, что значительно снижает нагрузку на основную конструкцию и фундамент по сравнению с бетонными лестницами. | При интенсивном и частом движении требуется конструкция с относительно более низкой жесткостью, но усиленная. |
| Быстрая установка. Все компоненты изготавливаются в заводских условиях и в основном собираются на месте с помощью болтов. | Высокие требования к точности размеров при механической обработке, строгий контроль в процессе производства. |
| Разнообразные варианты защиты от коррозии: горячее цинкование, покрытие, подходит для использования на открытом воздухе и в прибрежных районах. | При длительном нахождении под открытым небом покрытие требует регулярного осмотра и технического обслуживания. |
| Хорошая сейсмостойкость и ветроустойчивость, соответствие нормам пожарной безопасности. | Для длительных полётов требуются промежуточные посадочные площадки, которые занимают дополнительную площадь. |
| Гибкая конструкция, которую можно проектировать и изготавливать одновременно со стальными каркасами и пространственными каркасами. | Проектирование лестниц с нестандартным углом наклона или особой шириной требует больше времени. |
| Конструкция разборная и многоразовая; её можно разобрать и переместить в случае будущего ремонта здания. | Более высокая первоначальная стоимость по сравнению с лестницами из монолитного бетона. |
Часто задаваемые вопросы
Можно ли использовать стальную лестницу в качестве эвакуационной лестницы?
Да. Мы разрабатываем размеры несущих элементов, перил и ступеней в строгом соответствии с местными нормами по эвакуации, чтобы пройти пожарную инспекцию, поскольку эти конструкции служат в качестве аварийного выхода для многоэтажных каркасных зданий.
Подходит ли он для использования на открытом воздухе или в прибрежных зонах с повышенной химической нагрузкой?
Да. Горячее цинкование рекомендуется для условий солевого тумана и коррозионно-агрессивных сред, таких как нефтебазы и химические заводы. Окрашенный вариант лучше подходит для использования в помещениях.
Нужно ли мне предоставлять чертежи для составления коммерческого предложения?
Желательно предоставить чертежи в формате CAD, а также указать высоту этажа, ширину и местоположение объекта. Если чертежи отсутствуют, сообщите нам высоту, тип лестницы, нагрузку и условия эксплуатации — наш инженер подготовит предложение.
Требуется ли при монтаже выполнять сварку на месте?
В стандартной конструкции предусмотрено болтовое соединение, сварка на месте монтажа не требуется. Незначительные сварочные работы могут потребоваться лишь в месте соединения опоры с основной рамой, если это необходимо.
Будут ли стальные лестницы скрипеть при ходьбе?
Правильная конструкция, антивибрационные прокладки и прочное соединение позволяют значительно снизить уровень шума. Мы усилим продольные балки и ребра жесткости в зонах с интенсивным движением.
Можете ли вы предоставить сертификат CE для экспорта?
Да, имеется сертификат CE по стандарту EN1090. Для проектов в странах ЕС, на Ближнем Востоке и в Юго-Восточной Азии могут быть предоставлены сертификат заводских испытаний, спецификация материала и сертификат сварки.
Какова максимальная высота одного полета?
Как правило, максимальная высота лестницы составляет 6 м. При большей высоте в соответствии с нормами безопасности обязательно должна быть предусмотрена промежуточная площадка для посадки.
Существуют ли другие варианты протектора, помимо рифлёной пластины?
Решетчатая плита (противоскользящая и дренажная для наружного применения), из стеклопластика, композитная плита, деревянные или стеклянные ступени для декоративных проектов.
Вы проектируете лестницу отдельно или вместе с основным стальным каркасом?
Рекомендуется использовать интегрированное проектирование. Расчеты фасадов, встроенных элементов и передачи нагрузок выполняются одновременно, чтобы избежать конфликтов в соединениях.
Каков срок гарантии?
12-месячная гарантия на стальную конструкцию. При нормальных условиях эксплуатации и простом регулярном техническом обслуживании горячеоцинкованное покрытие может прослужить более 20 лет.
Свидетельство о квалификации
Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.




У вас уже есть чертежи или ведомость объемов работ (BOQ)?
Похожие проекты
Проекты, в рамках которых данная подсистема была спроектирована, изготовлена и отгружена в составе комплекта конструкций.
SynJect: Масштаб. Точность. Надежность.
SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.
От чертежа до стройплощадки. «Zero Friction».



Детальная проработка проекта
С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.
Расположение деталей и оптимизация материалов
Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).
Входной контроль сырья
Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.
Резка с ЧПУ и обработка кромок
Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.
Выпрямление деформаций после сварки
Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.
Неразрушающий контроль (NDT)
Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.
Пробная сборка и выравнивание в цехе
Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.
Подготовка поверхности и нанесение защитного покрытия
Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.
Измерение толщины лакокрасочного слоя
Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.
Заключительный контроль качества и сертификация
Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.
Упаковка для экспорта и обеспечение безопасности грузов при транспортировке
Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).
Глобальный монтаж на месте и управление строительной площадкой
Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.
Получите круглосуточный перечень работ и смету
Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления
Сокращение веса стальных конструкций
3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.
Верификация кода с нулевым количеством конфликтов
Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.
Обзор «от инженера к инженеру»
Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
Ведущие инженеры онлайн
🔒 100% конфиденциальность и безопасность, без спама









