
Inicio / Productos / Edificio de acero de varias plantas / Sistemas de suelos y circulación

Sistemas de suelos y circulación

Escalera metálica de acero, entarimado de vigas abiertas y rejilla de acero, además de los componentes relacionados que conforman los sistemas de suelo y circulación de un edificio de acero de varias plantas
Revestimiento de costillas

Revestimiento de costillas

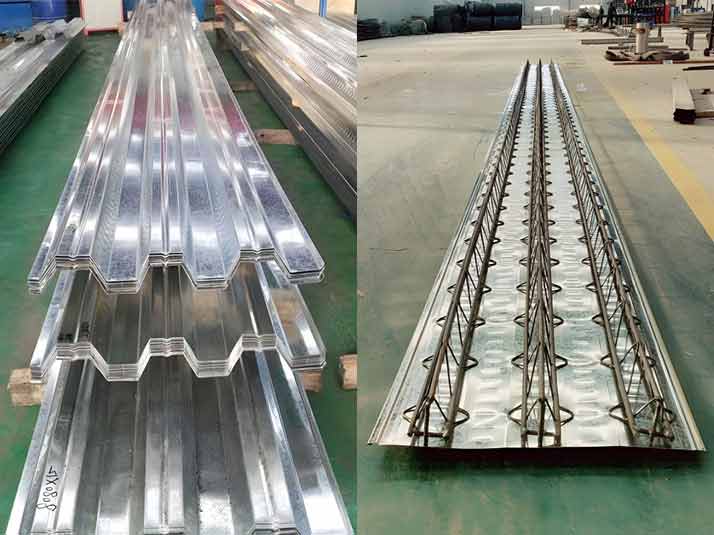
El entablado con nervaduras es el tipo de forjado más habitual en estructuras de acero de varios pisos o rascacielos y en pasarelas. Se divide principalmente en dos categorías: ① Rib Decking compuesto de chapa de acero perfilada (tipo abierto, tipo cerrado): chapas de acero galvanizado conformadas en frío colocadas sobre las alas superiores de las vigas de acero, que actúan como encofrado permanente y forman una viga compuesta mediante pernos de corte con cabeza; ② Forjado con vigas de cercha de acero: compuesto por barras de refuerzo del cordón superior, del cordón inferior y del alma, soldadas para formar una cercha de acero, prefabricadas en fábrica con un molde inferior (de acero galvanizado o encofrado permanente) y colocadas directamente en obra para el vertido de hormigón sin necesidad de apuntalamiento. Las cubiertas de vigas en celosía se caracterizan por su elevada rigidez, bajo consumo de hormigón, gran luz de construcción y encofrado permanente. Su comportamiento frente a las tensiones es similar al de las losas de hormigón armado moldeadas in situ, y se utilizan ampliamente en estructuras de acero de varios pisos o de gran altura, aparcamientos subterráneos y plataformas industriales.

Especificaciones técnicas

Parámetro Especificaciones
Perfiles de chapa de acero Tipo abierto (serie YX), tipo cerrado (serie TD), tablero de vigas en celosía
Espesor de la chapa de acero perfilada 0,8 mm ~ 1,5 mm
Espesor de la capa galvanizada ≥120 g/m² (normalmente ≥180 g/m²)
Modelos de entablado con vigas en celosía TD3-80, TD3-90, TD4-70, TD4-120, TD6-180, etc.
Altura de la viga 70 mm ~ 180 mm (espesor total, incluida la cubierta: 100 ~ 200 mm)
Barra de refuerzo para vigas Cordones superior e inferior HRB400, elementos transversales HPB300 o HRB400
Molde inferior Molde inferior de acero galvanizado (0,5-0,8 mm) o molde permanente
Espesor del hormigón Chapa perfilada compuesta de 80 a 150 mm; espesor total de la cubierta con vigas en celosía de 100 a 200 mm
Material Chapa de acero galvanizado Q235, barras de armadura HRB400
Conexión Chapas perfiladas soldadas a las vigas mediante pernos de corte con cabeza; soportes inferiores de la cubierta de vigas en celosía soldados o soldados por puntos a las vigas de acero
Condiciones de asistencia Sujeto por vigas de acero en ambos extremos, longitud de solapamiento ≥50 mm
Norma de ejecución GB/T 12755, JGJ/T 21, JGJ/T 425 «Entresuelos de vigas de acero con nervaduras»

Los valores corresponden a la gama que fabricamos habitualmente. Las dimensiones, calidades y sistemas de recubrimiento específicos de cada proyecto se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Rapidez en la construcción: Prefabricado en fábrica e instalado in situ, sin necesidad de apuntalamiento, plazos de ejecución reducidos. Requiere tratamiento ignífugo y anticorrosivo: la parte inferior necesita un recubrimiento ignífugo; la capa galvanizada de las chapas perfiladas no suele necesitar ningún tratamiento anticorrosivo adicional.
Peso propio ligero: Reduce el peso en más de un 30 % en comparación con las losas tradicionales moldeadas in situ. Las chapas perfiladas requieren más hormigón: en comparación con las cubiertas de vigas en celosía, los forjados compuestos con chapas perfiladas requieren más hormigón.
Acción compuesta significativa: Los pernos de corte con cabeza permiten que las vigas de hormigón y acero actúen conjuntamente, mejorando la capacidad portante. Las chapas perfiladas de gran luz necesitan apoyos provisionales: las luces superiores a 3 m requieren apoyos provisionales; las cubiertas de vigas en celosía permiten prescindir de los apoyos.
Las cubiertas con vigas en celosía presentan una elevada rigidez: La rigidez de las vigas de acero es mucho mayor que la de las chapas perfiladas, lo que permite grandes luces de construcción y una deflexión reducida. Elevados costes de transporte de las cubiertas de vigas en celosía: la gran altura de las vigas ocupa mucho espacio, lo que se traduce en mayores gastos de transporte.
Molde inferior fijo para cubiertas de vigas en celosía: Los encofrados galvanizados o fijos permanecen en la estructura, lo que permite ahorrarse los pasos de desencofrado. Las barras de armadura en celosía requieren el atado in situ de las barras de distribución: el atado in situ de las barras de distribución superiores y de las barras de armadura negativas aumenta ligeramente la mano de obra.

Preguntas frecuentes

¿Cuáles son los tipos de entarimado de costillas?

Dos categorías principales: cubiertas compuestas de chapa de acero perfilada (abiertas/cerradas) y cubiertas de vigas de acero.

Las chapas perfiladas se basan en nervaduras de acero que se entrelazan con el hormigón; las losas de vigas en celosía son vigas de acero prefabricadas más moldes inferiores, y su comportamiento se asemeja más al de las losas moldeadas in situ, con mayor rigidez y luces más amplias.

El número que aparece después de «TD» indica la altura de la viga. Por ejemplo, «TD3-80» significa que la altura de la viga es de 80 mm y que el espesor total de la losa es de aproximadamente 100-130 mm.

Barra de refuerzo del cordón superior, barra de refuerzo del cordón inferior, barra de refuerzo del alma (soldada a la armadura), encofrado inferior (de acero galvanizado o permanente), barra de refuerzo de apoyo.

Moldes de acero galvanizado (que permanecen en la estructura) y moldes que permanecen en su sitio (desmontables o que permanecen en la estructura).

Por lo general, no; la estructura de vigas de acero tiene una gran rigidez y puede soportar directamente el vertido de hormigón.

Espesor total = altura de la viga + recubrimiento (normalmente entre 20 y 40 mm), por lo general entre 100 y 200 mm.

Las barras de refuerzo inferiores están soldadas a la ala superior de la viga de acero; las chapas perfiladas se sueldan mediante pernos de corte con cabeza.

Las chapas perfiladas son de acero galvanizado Q235; las barras de refuerzo de las vigas son de HRB400; los moldes inferiores son de acero galvanizado.

Aplica un recubrimiento ignífugo en la parte inferior; el espesor vendrá determinado por el grado de resistencia al fuego.

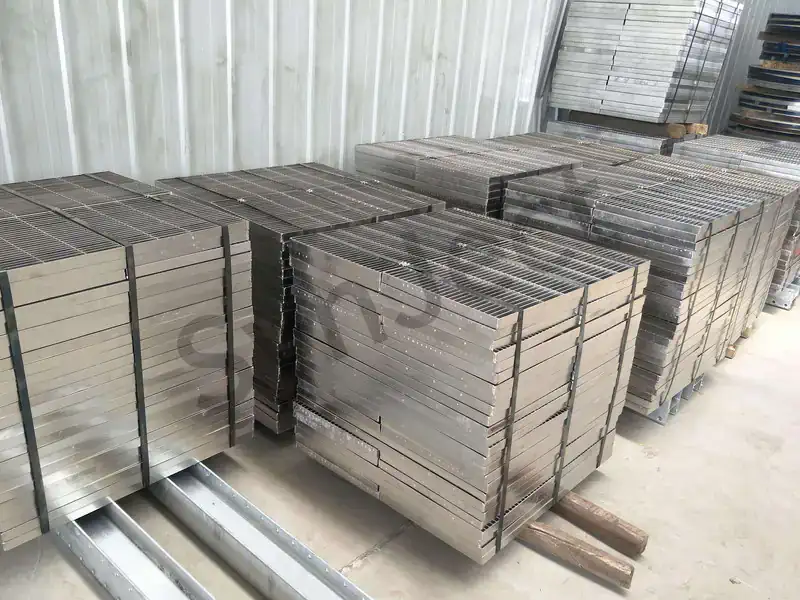
Rejilla de acero galvanizado en caliente suministrada para un edificio de acero de varias plantas

Rejilla de acero

La rejilla de acero (placa de rejilla) es una placa de rejilla de acero fabricada mediante la disposición ortogonal y la soldadura de perfiles de acero planos y perfiles cuadrados retorcidos a una distancia determinada. Se utiliza ampliamente en plataformas industriales, pasarelas, peldaños de escaleras, tapas de zanjas, vallas para equipos y obras de ingeniería municipal. La rejilla de acero se caracteriza por su ventilación y transmisión de la luz, su peso propio reducido, su elevada capacidad de carga, su capacidad de drenaje, su resistencia al deslizamiento y por no requerir mantenimiento. Es adecuada para entornos industriales húmedos y grasientos que requieran iluminación y drenaje. La superficie puede estar galvanizada por inmersión en caliente, pintada o fabricada en acero inoxidable. Según su capacidad de carga, se clasifican en ligeras, medias, pesadas y formas irregulares a medida.

Especificaciones técnicas

Parámetro Especificaciones
Especificaciones del acero plano 30×3, 40×3, 50×3, 60×5, etc.
Acero de sección cuadrada retorcida (barra transversal) Acero cuadrado retorcido de φ6 y φ8
Distancia entre perfiles de acero planos 30 mm, 40 mm, 50 mm (normalmente 30/40)
Distancia entre travesaños 50 mm, 100 mm
Material Acero inoxidable Q235, Q304
Tratamiento de superficies Galvanizado en caliente, pintura, pulido
Método de fijación Clips de soldadura o de instalación
Calidad de los rodamientos Seleccionadas según la luz y la carga; clasificadas en ligeras, medias y pesadas
Especificaciones comunes G303/30/100, G403/30/100, G505/30/100
Norma de ejecución YB/T 4001, GB/T 12755

Los valores corresponden a la gama que fabricamos habitualmente. Las dimensiones, calidades y sistemas de recubrimiento específicos de cada proyecto se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Ligero y con gran capacidad de carga: Reduce el peso en más de un 60 % en comparación con las placas de acero macizo, y ofrece una gran capacidad de carga. Fondo abierto: no impide la caída de objetos; en entornos en los que se requiere limpieza, es necesario utilizar placas de cobertura.
Ventilación y transmisión de la luz: La estructura en rejilla facilita la iluminación, la ventilación y el drenaje. Bastante ruidoso: los pasos y la caída de objetos producen más ruido que sobre placas sólidas.
Antideslizante y sin necesidad de mantenimiento: No requiere mantenimiento tras el galvanizado en caliente; la superficie puede presentar estrías antideslizantes. Rigidez sensible a la luz: Las luces grandes requieren perfiles de alta resistencia o una disposición más densa de las barras planas de acero.
Instalación rápida: Soldado o fijado con clips; montaje rápido. La soldadura daña la capa galvanizada: las soldaduras realizadas in situ requieren pintura de retoque con alto contenido en zinc.
Amplio ámbito de aplicación: Apto para plataformas, pasarelas, peldaños, tapas de zanjas y vallas. Las aberturas requieren personalización: las aberturas de los equipos y las formas irregulares deben personalizarse en fábrica.

Preguntas frecuentes

¿Qué es una rejilla de acero?

Una rejilla soldada con acero plano y acero cuadrado retorcido a intervalos regulares, que se utiliza para plataformas, pasarelas y peldaños.

G303/30/100, G403/30/100, G505/30/100, etc.

Se sueldan a vigas de acero o se fijan con abrazaderas de instalación específicas.

Las rejillas tienen forma de cuadrícula y no requieren hormigón; las cubiertas con nervaduras son losas compuestas formadas por chapas perfiladas y hormigón.

El galvanizado en caliente es el más habitual; también se puede pintar o fabricar en acero inoxidable.

El acero plano puede ser dentado, o bien se pueden soldar tiras antideslizantes a su superficie.

Se eligen en función de la carga; las rejillas ligeras suelen tener una altura ≤1 m, mientras que las de alta resistencia pueden superar los 2 m.

Las rejillas de acero de alta resistencia deben seleccionarse en función de los requisitos de carga de las carretillas elevadoras.

Aberturas personalizadas de fábrica con nervaduras de refuerzo en los bordes.

Prácticamente no requiere mantenimiento tras el galvanizado en caliente; solo es necesario retocar con pintura las zonas soldadas o dañadas.

Se han suministrado tramos de escalera y rellanos prefabricados de acero para un edificio de varias plantas construido en acero

Escalera de acero

La escalera de acero es un elemento de acceso vertical diseñado para edificios de estructura de acero de varias plantas. Se compone de largueros principales, peldaños, plataformas de descanso, barandillas de seguridad y bases de apoyo. Puede utilizarse como escalera de acceso diario, escalera de evacuación en caso de incendio y escalera de mantenimiento. Todos los componentes se prefabrican en fábrica mediante corte CNC y soldadura robotizada. Hay varios estilos disponibles: escaleras rectas, escaleras en forma de U, escaleras giratorias en forma de L y escaleras de doble tramo. Se adapta a condiciones interiores secas, zonas industriales al aire libre e instalaciones químicas costeras con alto riesgo de corrosión. Realizamos los cálculos estructurales y el diseño detallado de acuerdo con los planos del cliente y la normativa de construcción local (EN, OSHA, GB, etc.). Se puede fabricar y enviar junto con la estructura principal de acero para una entrega integrada del proyecto. Se utiliza ampliamente en naves industriales, almacenes, instalaciones energéticas y complejos de edificios de acero de varios pisos.

Especificaciones técnicas

Parámetro Especificaciones
Material principal Q235B / Q355B / S235JR, S355JR, SS304 / SS316
Tipo de escalera Recta / en forma de L / en forma de U / con rellano intermedio
Chapa antideslizante Chapa estriada / rejilla de 3–6 mm
Sección de largueros Viga en I / viga en U / viga en H / viga cajón
Tratamiento de superficies Granallado + imprimación / galvanizado por inmersión en caliente / recubrimiento de fluorocarbono
Ancho libre 800/1000/1200 mm o a medida
Peldaño y escalón Ajustable según la normativa; valores típicos: 150-180 mm de altura de escalón, 220-280 mm de profundidad de escalón
Altura de la barandilla ≥1100 mm para uso industrial; distancia entre balaustres ≤100 mm
Carga de diseño 3,5–5,0 kN/m², mejora para la evacuación de emergencia
Conexión Montaje atornillado, soldadura parcial
Altura del suelo Máximo 6 m por tramo; se requiere un rellano adicional para alturas superiores.
Norma de cumplimiento GB 50017, EN 1090, OSHA; se dispone de certificado CE y certificado de fábrica

Los valores corresponden a la gama que fabricamos habitualmente. Las dimensiones, calidades y sistemas de recubrimiento específicos de cada proyecto se confirman en el plano de taller aprobado antes de dar luz verde a la producción.

Ventajas y consideraciones de ingeniería

Ventajas Consideraciones técnicas
Es ligera, lo que reduce considerablemente la carga sobre la estructura principal y los cimientos en comparación con las escaleras de hormigón. Se requiere una rigidez relativamente menor y un diseño reforzado para un tráfico intenso y de alta frecuencia.
Instalación rápida. Todos los componentes están prefabricados y se montan in situ, principalmente mediante tornillos. Elevados requisitos de precisión dimensional en el mecanizado y un control riguroso durante la producción.
Varias opciones anticorrosión: galvanizado en caliente, recubrimiento, apto para exteriores y zonas costeras. El revestimiento requiere una inspección y un mantenimiento periódicos cuando está expuesto al aire libre durante largos periodos de tiempo.
Buena resistencia sísmica y al viento; cumple con la normativa sobre vías de evacuación en caso de incendio. En los vuelos largos se necesitan plataformas de aterrizaje intermedias, que ocupan espacio adicional en la cubierta.
Diseño flexible; se puede diseñar y fabricar junto con estructuras de acero y estructuras espaciales. Las escaleras con ángulos personalizados o de anchura especial requieren más tiempo de diseño.
Desmontable y reutilizable; se puede desmontar y reubicar de cara a futuras reformas del edificio. Su coste inicial es superior al de las escaleras de hormigón moldeadas in situ.

Preguntas frecuentes

¿Se pueden utilizar las escaleras de acero como escaleras de evacuación en caso de incendio?

Sí. Diseñamos las dimensiones de carga, barandillas y peldaños siguiendo estrictamente la normativa local en materia de evacuación para superar la inspección contra incendios, ya que sirven como salida de emergencia para estructuras de varios pisos.

Sí. Se recomienda el galvanizado en caliente para entornos con niebla salina y corrosivos, como depósitos de petróleo y plantas químicas. La versión pintada es más adecuada para uso en interiores.

Se recomienda facilitar planos CAD, la altura del suelo, la anchura y la ubicación del proyecto. Si no se dispone de planos, envíenos la altura, el tipo de escalera, la carga y las condiciones ambientales; nuestro ingeniero elaborará una propuesta.

El diseño estándar utiliza uniones atornilladas, sin necesidad de soldaduras in situ. Solo se requiere una soldadura menor en la unión entre el soporte y el bastidor principal, si fuera necesario.

Un diseño adecuado, las almohadillas antivibraciones y unas uniones bien ajustadas reducen considerablemente el ruido. Reforzaremos los largueros y los refuerzos en las zonas de mucho tráfico.

Sí, disponemos de la norma EN 1090 con marcado CE. Podemos facilitar el certificado de ensayo de fábrica, la ficha técnica del material y el certificado de soldadura para proyectos en la UE, Oriente Medio y el Sudeste Asiático.

Normalmente, un máximo de 6 m por tramo. Es obligatorio instalar una plataforma de aterrizaje intermedia en alturas superiores para cumplir con la normativa de seguridad.

Rejilla (antideslizante y con drenaje para exteriores), FRP, placa compuesta, peldaños de madera o cristal para proyectos decorativos.

Se recomienda un diseño integrado. La elevación, las piezas empotradas y la transferencia de cargas se calculan conjuntamente para evitar conflictos en las uniones.

Garantía de 12 meses para la estructura de acero. El recubrimiento galvanizado por inmersión en caliente puede durar más de 20 años en condiciones ambientales normales con un mantenimiento rutinario sencillo.

Certificado de cualificación

Tus proyectos están protegidos por normas de primer nivel. Desde la certificación CE (EN 1090) hasta la ISO 9001, nuestras certificaciones no son solo papel: son la rigurosa realidad cotidiana en nuestro taller.


AISCCEOTCSoldador internacional
Sistema de gestión de la calidad ISO 9001

¿Tienes los planos o la lista de cantidades (BOQ) preparados?

SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Kunlun Lu
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect
Fábrica de SynJect

SynJect: Escala. Precisión. Certeza.

SYNJECT ofrece soluciones integrales de estructuras de acero diseñadas para la cadena de valor global. Desde inversionistas que buscan un retorno de inversión hasta ingenieros que exigen un cumplimiento exacto de las normas, transformamos planos complejos en realidades sólidas, a tiempo y sin contratiempos.

Del plano a la obra. Cero fricción.

Ingeniería de detalle y elaboración de planos de tallerOptimización de la disposición y de los materialesInspección de entrada de materias primasCorte CNC y preparación de cantosEnderezado de deformaciones por soldaduraEnsayos no destructivos (NDT)Montaje de prueba y alineación en tallerPreparación de superficies y recubrimientos protectoresMedir el espesor de la capa de pinturaInspección final de calidad y certificaciónEmbalaje para exportación y protección logísticaMontaje sobre el terreno y gestión de obras a nivel mundial
Etapa 01

Ingeniería de detalle

Mediante el uso de plataformas BIM avanzadas, como Tekla Structures, se realizan modelos 3D detallados y planos de taller que cumplen estrictamente con la norma AISC 360 o el Eurocódigo 3 (EN 1993). Los diseños de las uniones se verifican rigurosamente y los planos de fabricación se generan según las normas de tolerancia de la norma ISO 2768-m. Se lleva a cabo una detección de colisiones al 100 % con los principales sistemas arquitectónicos y de instalaciones (MEP) para garantizar que no se produzcan conflictos estructurales durante el montaje in situ.

NORMAAISC 360 / EN 1993
VALOR DE LA MÉTRICATolerancia: ±0,01 mm
Etapa 02

Optimización de la disposición y de los materiales

Los diseños de anidamiento inteligente se realizan mediante software avanzado como FastCAM/SigmaNEST, de conformidad con las normas dimensionales EN 10029 y ASTM A6. Teniendo en cuenta el ancho de corte (entre 2 mm y 5 mm, dependiendo del espesor de la chapa) y los márgenes de contracción térmica, el aprovechamiento de la materia prima supera el 92 %. Los recortes se controlan digitalmente mediante códigos de barras para garantizar una trazabilidad del 100 % del informe de ensayo de fábrica (MTR).

NORMAEN 10029 / ASTM A6
VALOR DE LA MÉTRICATasa de utilización: 95 %
Etapa 03

Inspección de entrada de materias primas

Todo el acero estructural (Q355B/C/D, ASTM A572 Gr. 50, S355JR/J2) debe ir acompañado de informes de ensayo de fábrica (MTR) conforme a la norma EN 10204 3.1. El control de calidad de entrada lleva a cabo inspecciones dimensionales y visuales al 100 % conforme a las normas ASTM A6 y EN 10029, verificando las tolerancias de espesor (Clase A/B) y la integridad de la laminación interna mediante ensayos por ultrasonidos (UT) según la norma ASTM A435. La composición química y las propiedades mecánicas se verifican por muestreo en laboratorios externos acreditados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DE LA MÉTRICAClase A/B y ASTM A435
Etapa 04

Corte CNC y preparación de cantos

El perfilado de chapas y el corte de componentes se realizan mediante equipos CNC de oxicorte, plasma de alta definición y láser de fibra de varios kW. La calidad de la superficie de corte cumple estrictamente con la norma EN ISO 9013 en cuanto a perpendicularidad y rugosidad superficial de ±2,5°, con una tolerancia de rango 3/4. Las máquinas de biselado CNC multieje realizan ángulos de biselado para la preparación de la soldadura con una tolerancia de ±2,5° y dimensiones de la cara de la raíz con una tolerancia de ±1,0 mm.

NORMAEN ISO 9013
VALOR DE LA MÉTRICARa ≤ 12,5 μm
Etapa 05

Enderezado de deformaciones por soldadura

La soldadura la realizan exclusivamente soldadores certificados según la norma AWS D1.1 o EN ISO 9606, utilizando especificaciones de procedimientos de soldadura (WPS) homologadas y respaldadas por registros de cualificación de procedimientos (PQR) conforme a las normas AWS D1.1 e ISO 15614. La soldadura por arco sumergido (SAW) y la soldadura por arco con alambre tubular con fundente (FCAW) son las técnicas predominantes en las uniones de penetración completa (CJP) y en las soldaduras en ángulo. El aporte de calor se controla estrictamente, lo que permite alcanzar niveles de calidad de soldadura conformes con el nivel de calidad B de la norma ISO 5817 o con las normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DE LA MÉTRICAISO 5817, nivel B
Etapa 06

Ensayos no destructivos (NDT)

La distorsión angular, la curvatura y el barrido posteriores a la soldadura se corrigen mediante enderezadoras hidráulicas automáticas de bridas y un proceso controlado de enderezado térmico con llama. Las temperaturas de calentamiento para los aceros de alta resistencia y baja aleación (HSLA) se mantienen estrictamente entre 600 ℃ y 650 ℃ (enfriamiento al aire, sin temple con agua) para evitar la degradación microestructural. Las tolerancias de rectitud tras el enderezado cumplen con ±3 mm, de conformidad con la norma EN 1090-2, Clase de Ejecución 2 (EXC2), y las normas COSP de la AISC.

NORMAEN 1090-2, EXC2 / COSP de la AISC
VALOR DE LA MÉTRICATolerancias: ±3 mm
Etapa 07

Montaje de prueba y alineación en taller

Los protocolos de NDT son aplicados por personal de NDT certificado según la norma ISO 9712 y el nivel II de la ASNT. El 100 % de las soldaduras críticas de penetración completa de la junta (CJP) se someten a ensayos por ultrasonidos (UT según la norma ISO 17640 / ASTM E164) o a ensayos por partículas magnéticas (MT según la norma ISO 17638 / ASTM E709). Se aplican ensayos radiográficos (RT) según se solicite para secciones de gran espesor. La aceptación de las soldaduras se ajusta estrictamente al Nivel de Aceptación 1 de la norma ISO 11666 o a los criterios de la norma AWS D1.1.

NORMAISO 11666 Nivel 1 / AWS D1.1
VALOR DE LA MÉTRICA100% UT
Etapa 08

Preparación de superficies y recubrimientos protectores

Las geometrías complejas, las vigas de gran luz y las estructuras pesadas se someten a un montaje de prueba físico a escala 1:1 o a un montaje virtual mediante escaneo láser 3D de alta precisión, de acuerdo con los requisitos de las normas EN 1090-2 y AISC. Se verifica la alineación de los orificios de los pernos (índice de aceptación ≥ 95 % para pernos de alta resistencia) y se comprueban las dimensiones críticas (luz, curvatura y alineación espacial en 3D) dentro de estrictos límites de tolerancia (±2,0 mm) para eliminar los riesgos de ajuste in situ.

NORMAAISC / EN 1090-2
VALOR DE LA MÉTRICATolerancia: ±2,0 mm
Etapa 09

Medir el espesor de la capa de pintura

Los elementos estructurales se someten a un granallado automatizado para alcanzar el grado de limpieza SSPC-SP10 / NACE n.º 2 / ISO 8501-1 Sa 2,5, con un perfil superficial (profundidad de anclaje) de 45-75 μm. Se aplican recubrimientos protectores de alto rendimiento mediante tecnología de pulverización sin aire, de conformidad con la norma ISO 12944 (entornos corrosivos de C3 a CX), que incluyen imprimaciones epoxi inorgánicas/orgánicas ricas en zinc, capas intermedias de epoxi con óxido de hierro micáceo y capas de acabado de poliuretano o fluorocarbono. El espesor de la película seca (DFT) se verifica mediante medidores magnéticos calibrados, respetando estrictamente la regla del 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DE LA MÉTRICA45 - 75 μm
Etapa 10

Inspección final de calidad y certificación

El Control de Calidad Final (FQC) lleva a cabo una auditoría integral y holística, en la que se inspecciona el aspecto estético de la pintura (ausencia de chorreos, poros o descuelgues), la geometría crítica, el paso de los orificios de los pernos y la trazabilidad de las marcas de los componentes, ya sean realizadas con láser o con plantilla. Se elabora un informe completo de datos de fabricación (MDR) —que incluye los informes de seguimiento de la fabricación (MTR), los registros de ensayos no destructivos (NDT), los registros de inspección de recubrimientos y los certificados de conformidad— para respaldar el marcado CE (Declaración de Prestaciones, DoP, según la norma EN 1090) y la aceptación final de la AISC.

NORMAEN 1090 / AISC
VALOR DE LA MÉTRICAControl de calidad y garantía de calidad: lanzamiento definitivo
Etapa 11

Embalaje para exportación y protección logística

El embalaje de protección está diseñado para el transporte marítimo en contenedores (40HQ/OT/FR) y de carga a granel en condiciones de tránsito marítimo exigentes. Los elementos estructurales se agrupan sobre plataformas de acero de alta resistencia y se sujetan con flejes de acero de alta resistencia a la tracción. Las uniones mecanizadas y las superficies de contacto se recubren con película anticorrosiva VCI, relleno de espuma EPE y cojines de goma de gran resistencia. Todo el embalaje de madera cumple íntegramente con las normas fitosanitarias de la NIMF 15 y con las normas de la OMI sobre estiba y sujeción de la carga (CSS).

NORMANIMF 15 / CSS de la OMI
VALOR DE LA MÉTRICA40HQ/OT/FR
Etapa 12

Montaje sobre el terreno y gestión de obras a nivel mundial

Ofrecemos servicios internacionales de supervisión del montaje in situ y de construcción EPCM «llave en mano», cumpliendo con los protocolos de seguridad de la norma OSHA 1926, el COSP de la AISC y las normas de montaje EN 1090-2. Los equipos de obra, dirigidos por ingenieros multilingües especializados en HSE y QA/QC, utilizan estaciones totales de alta precisión para mantener la verticalidad estructural dentro de un margen de H/1000 (≤25 mm como máximo). El apriete de pernos estructurales de alta resistencia se lleva a cabo mediante llaves calibradas o el método de «giro de tuerca», con documentación que acredita el 100 % de la verificación del par de apriete.

NORMAOSHA 1926 / EN 1090-2
VALOR DE LA MÉTRICA≤ H/1000

Obtén tu presupuesto y plan de costos en 24 horas

Descubre cuánto puedes ahorrar en tonelaje de acero y en flete marítimo antes de que comience la fabricación

8–15%

Reducción del peso del acero

El modelado 3D 1:1 de Tekla optimiza las relaciones viga-columna para eliminar los costos de material redundante.

0,0 mm

Verificación de código sin conflictos

Se ha verificado de acuerdo con la norma EN 1090 y las cargas eólicas y sísmicas locales.

100%

Revisión de ingeniero a ingeniero

Verificado por nuestros ingenieros principales: sin llamadas de ventas agresivas, solo datos útiles y precio de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Mostrador de Ingeniería e Investigación

Ingenieros principales en línea

Dibujos
Dibujos

🔒 100 % privado y seguro, sin spam










