
Página inicial / Produtos / Edifício de aço de vários andares / Sistemas de piso e circulação

Sistemas de piso e circulação

Escada de aço, piso com vigas abertas e grade de aço, além dos componentes relacionados que compõem os sistemas de piso e circulação de um edifício de aço de vários andares
Revestimento de nervuras

Revestimento de nervuras

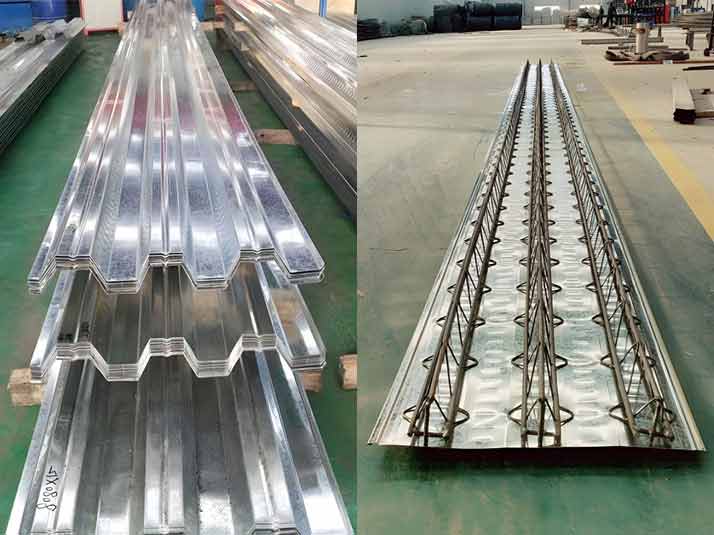
A laje com nervuras é o tipo mais comum de laje de piso em estruturas de aço de vários andares/arranha-céus e passarelas de plataforma. Divide-se principalmente em duas categorias: ① Rib Decking composto por chapas de aço perfiladas (tipo aberto, tipo fechado) — chapas de aço galvanizado moldadas a frio, assentadas nas flanges superiores das vigas de aço, atuando como cofragem permanente e formando uma viga composta por meio de pinos de cisalhamento com cabeça; ② Rib Decking com treliça de aço — composto por vergalhões da corda superior, vergalhões da corda inferior e vergalhões da alma soldados em uma treliça de aço, pré-fabricado com um molde inferior (aço galvanizado ou cofragem permanente) na fábrica, assentado diretamente no canteiro de obras para o lançamento de concreto sem necessidade de escoramento. As lajes com treliça apresentam alta rigidez, baixo consumo de concreto, grande vão de construção e cofragem permanente. Seu comportamento sob tensão é semelhante ao das lajes de concreto armado moldadas no local, amplamente utilizadas em estruturas de aço de múltiplos andares/arranha-céus, garagens subterrâneas e plataformas industriais.

Especificações técnicas

Parâmetro Especificações
Perfis de chapa de aço Tipo aberto (série YX), tipo fechado (série TD), tabuleiro em treliça
Espessura da chapa de aço perfilada 0,8 mm ~ 1,5 mm
Espessura da camada galvanizada ≥120 g/m² (geralmente ≥180 g/m²)
Modelos de decks com vigas em treliça TD3-80, TD3-90, TD4-70, TD4-120, TD6-180, etc.
Altura da treliça 70 mm ~ 180 mm (espessura total, incluindo a tampa: 100 ~ 200 mm)
Vara de reforço para treliça Cordas superior/inferior HRB400, elementos transversais HPB300 ou HRB400
Molde inferior Molde inferior de aço galvanizado (0,5 a 0,8 mm) ou molde permanente
Espessura do concreto Chapa perfilada composta de 80 a 150 mm; Espessura total da cobertura com vigas em treliça de 100 a 200 mm
Material Chapa de aço galvanizado Q235, vergalhões HRB400
Conexão Chapas perfiladas soldadas às vigas por meio de pinos de cisalhamento com cabeça; suportes inferiores da plataforma de treliça soldados ou soldados por pontos às vigas de aço
Condições de suporte Apoiado em vigas de aço em ambas as extremidades, comprimento de sobreposição ≥ 50 mm
Padrão de Execução GB/T 12755, JGJ/T 21, JGJ/T 425 “Piso com vigas em treliça de aço”

Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Alta velocidade de construção: Pré-fabricado em fábrica e instalado no local, sem necessidade de escoramento, prazo de execução curto. Requer tratamento contra incêndio e anticorrosão: a parte inferior precisa de revestimento à prova de fogo; a camada galvanizada nas chapas perfiladas geralmente não requer tratamento anticorrosão adicional.
Peso próprio leve: Reduz o peso em mais de 30% em comparação com as lajes tradicionais moldadas no local. As chapas perfiladas utilizam mais concreto: em comparação com as lajes com treliça, as lajes compostas com chapas perfiladas utilizam mais concreto.
Ação composta significativa: Os pinos de cisalhamento com cabeça fazem com que as vigas de concreto e de aço atuem em conjunto, aumentando a capacidade de suporte. Chapas perfiladas de grande vão necessitam de apoios temporários: vãos superiores a 3 m exigem apoios temporários; o sistema de laje com treliça (Rib Decking) permite evitar esses apoios.
As placas de cobertura com vigas em treliça apresentam alta rigidez: A rigidez das treliças de aço é muito maior do que a das chapas perfiladas, permitindo grandes vãos de construção e pequena deflexão. Alto custo de transporte para tabuleiros em treliça: a grande altura da treliça ocupa espaço, o que resulta em taxas de transporte mais elevadas.
Molde inferior fixo para lajes em treliça: As formas galvanizadas ou permanentes permanecem na estrutura, poupando as etapas de remoção da cofragem. As barras de reforço em treliça exigem a amarração no local das barras de distribuição: a amarração no local das barras de distribuição superiores e das barras de reforço negativas aumenta ligeiramente a mão de obra.

Perguntas frequentes

Quais são os tipos de deck com nervuras?

Duas categorias principais: deck composto de chapas de aço perfiladas (aberto/fechado) e deck com treliça de aço.

As chapas perfiladas contam com nervuras de aço que se encaixam no concreto; as lajes em treliça são compostas por treliças de aço pré-moldadas + formas inferiores, apresentando desempenho semelhante ao das lajes moldadas no local, com maior rigidez e vãos mais longos.

O número após “TD” indica a altura da treliça. Por exemplo, “TD3-80” significa que a altura da treliça é de 80 mm, com espessura total da laje de aproximadamente 100 a 130 mm.

Vara de reforço da corda superior, vara de reforço da corda inferior, vara de reforço da alma (soldada à treliça), forma inferior (de aço galvanizado ou permanente), vara de reforço de apoio.

Moldes de aço galvanizado (que permanecem na estrutura) e moldes permanentes (removíveis ou que permanecem na estrutura).

Geralmente, não; a treliça de aço possui alta rigidez e pode suportar diretamente o lançamento do concreto.

Espessura total = altura da treliça + cobertura (normalmente 20 a 40 mm), geralmente 100 a 200 mm.

As barras de reforço inferiores são soldadas à flange superior da viga de aço; as chapas perfiladas são soldadas por meio de pinos de cisalhamento com cabeça.

As chapas perfiladas são feitas de aço galvanizado Q235; as barras de reforço das treliças são de HRB400; e as formas inferiores são de aço galvanizado.

Aplique um revestimento à prova de fogo na parte inferior, cuja espessura seja determinada pela classificação de resistência ao fogo.

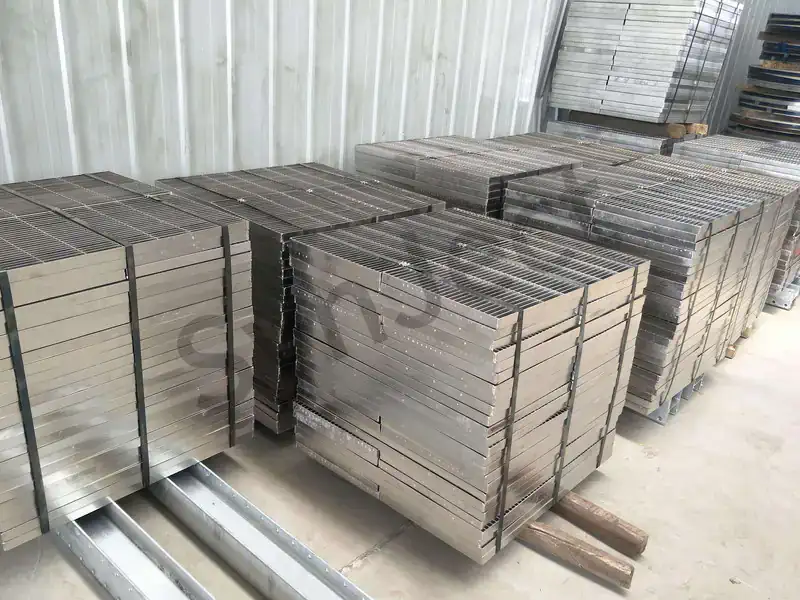
Grelha de aço galvanizado por imersão a quente fornecida para um edifício de aço de vários andares

Grade de aço

A grade de aço (placa de grade) é uma placa em forma de grade fabricada por meio do arranjo ortogonal e da soldagem de aço plano e aço quadrado torcido, dispostos a uma determinada distância entre si. É amplamente utilizada em plataformas industriais, passarelas, degraus de escadas, tampas de valas, cercas de equipamentos e obras de engenharia municipal. A grade de aço apresenta ventilação e transmissão de luz, baixo peso próprio, alta capacidade de carga, drenagem, resistência ao deslizamento e não requer manutenção. É adequada para ambientes industriais úmidos e oleosos que exigem iluminação e drenagem. A superfície pode ser galvanizada por imersão a quente, pintada ou fabricada em aço inoxidável. De acordo com a capacidade de carga, é dividida em tipos leve, médio, para serviços pesados e formas irregulares personalizadas.

Especificações técnicas

Parâmetro Especificações
Especificações do aço plano 30×3, 40×3, 50×3, 60×5, etc.
Aço em forma de quadrado torcido (barra transversal) Aço quadrado trançado φ6, φ8
Espaçamento entre perfis de aço planos 30 mm, 40 mm, 50 mm (geralmente 30/40)
Espaçamento entre as travessas 50 mm, 100 mm
Material Aço inoxidável Q235, Q304
Tratamento de superfícies Galvanização por imersão a quente, pintura, polimento
Método de fixação Clipes para soldagem ou instalação
Grau do rolamento Selecionados por vão e carga; divididos em leve, médio e pesado
Especificações comuns G303/30/100, G403/30/100, G505/30/100
Padrão de Execução YB/T 4001, GB/T 12755

Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Leve, com alta capacidade de carga: Reduz o peso em mais de 60% em comparação com placas de aço maciço, com elevada capacidade de carga. Fundo aberto: Não impede a queda de objetos; ambientes que exigem limpeza requerem placas de cobertura.
Ventilação e passagem de luz: A estrutura em grade facilita a iluminação, a ventilação e a drenagem. Relativamente barulhento: os passos e a queda de objetos geram mais ruído do que em placas sólidas.
Antiderrapante e não requer manutenção: Não requer manutenção após a galvanização por imersão a quente; a superfície pode apresentar ranhuras antiderrapantes. Rigidez sensível ao vão: Vãos grandes exigem tipos para serviços pesados ou um espaçamento mais denso entre as placas de aço.
Instalação rápida: Soldado ou fixado com clipes, montagem rápida. A soldagem danifica a camada galvanizada: as soldas feitas no local exigem o uso de tinta de retoque rica em zinco.
Amplo escopo de aplicação: Adequado para plataformas, passarelas, degraus, tampas de valas e cercas. As aberturas exigem personalização: as aberturas dos equipamentos e as formas irregulares devem ser personalizadas na fábrica.

Perguntas frequentes

O que é uma grade de aço?

Uma placa de grade soldada com aço plano e aço quadrado torcido em intervalos regulares, utilizada para plataformas, passarelas e degraus.

G303/30/100, G403/30/100, G505/30/100, etc.

Soldado a vigas de aço ou fixado com grampos de instalação específicos.

A grade tem formato de grade e não requer concreto; as lajes com nervuras são chapas perfiladas combinadas com lajes compostas de concreto.

A galvanização por imersão a quente é a mais comum; também pode ser pintada ou fabricada em aço inoxidável.

O aço plano pode ser serrilhado, ou podem ser soldadas tiras antiderrapantes à superfície.

Selecionado com base na carga; grades leves, normalmente ≤1 m; as de alta resistência podem chegar a mais de 2 m.

As grades de aço para serviços pesados devem ser selecionadas com base nos requisitos de carga das empilhadeiras.

Aberturas personalizadas de fábrica com nervuras de reforço nas bordas.

Praticamente não requer manutenção após a galvanização por imersão a quente; é necessário apenas um retoque de tinta nas áreas soldadas ou danificadas.

Escadas e patamares pré-fabricados em aço fornecidos para um edifício de vários andares em aço

Escada de aço

A escada de aço é um componente de acesso vertical adequado para edifícios com estrutura de aço de vários andares. É composta por longarinas principais, degraus, plataformas de descanso, corrimãos de segurança e bases de apoio. Pode servir como escada de acesso diário, escada de incêndio e escada de manutenção. Todos os componentes são pré-fabricados em fábrica com corte CNC e soldagem robotizada. Estão disponíveis diversos estilos: escadas retas, em forma de U, em L com curva e de dois lances. Ela se adapta a ambientes internos secos, zonas industriais ao ar livre e instalações químicas costeiras com alto risco de corrosão. Realizamos cálculos estruturais e projeto detalhado de acordo com os desenhos do cliente e os códigos de construção locais (EN, OSHA, GB etc.). Pode ser fabricada e enviada juntamente com a estrutura principal de aço para entrega integrada do projeto. Amplamente utilizada em oficinas industriais, armazéns, instalações de energia e edifícios complexos de aço de vários andares.

Especificações técnicas

Parâmetro Especificações
Material principal Q235B / Q355B / S235JR, S355JR, SS304/SS316
Tipo de escada Reta / em forma de L / em forma de U / com patamar intermediário
Chapa antiderrapante Chapa xadrez / chapa perfurada de 3–6 mm
Seção de Stringer Viga em I / viga em U / viga em H / viga em caixa
Tratamento de superfícies Jateamento + pintura com primer / galvanização por imersão a quente / revestimento de fluorocarbono
Largura útil 800/1000/1200 mm ou sob medida
Altura do degrau e profundidade do degrau Ajustável de acordo com a norma, valores típicos: 150–180 mm de altura, 220–280 mm de comprimento
Altura do corrimão ≥1.100 mm para uso industrial, distância entre balaústres ≤100 mm
Carga de projeto 3,5–5,0 kN/m², reforço para saída de emergência
Conexão Montagem aparafusada, soldagem parcial
Altura do piso No máximo 6 m por voo; é necessária uma aterrissagem adicional para alturas maiores
Padrão de Conformidade GB 50017, EN 1090, OSHA; certificação CE e certificado de fábrica disponíveis

Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
É leve, o que reduz significativamente a carga sobre a estrutura principal e a fundação em comparação com escadas de concreto. É necessário um projeto reforçado, com rigidez relativamente menor, para tráfego intenso e de alta frequência.
Instalação rápida. Todos os componentes são pré-fabricados e, em sua maioria, montados com parafusos no local. Elevados requisitos de precisão dimensional na usinagem e controle rigoroso durante a produção.
Várias opções anticorrosão: galvanização por imersão a quente, revestimento, adequado para áreas externas e litorâneas. O revestimento requer inspeção e manutenção regulares quando exposto ao ar livre por longos períodos.
Boa resistência sísmica e ao vento, em conformidade com as normas de segurança contra incêndio. Para voos longos, são necessárias plataformas de pouso intermediárias, que ocupam espaço adicional no piso.
Layout flexível, que pode ser projetado e fabricado em conjunto com estruturas de aço e estruturas espaciais. Escadas com ângulos personalizados ou larguras especiais exigem mais tempo de projeto.
Desmontável e reutilizável, pode ser desmontado e realocado para futuras reformas do prédio. Custo inicial mais elevado do que o das escadas de concreto moldadas no local.

Perguntas frequentes

Uma escada de aço pode ser usada como escada de emergência em caso de incêndio?

Sim. Projetamos as dimensões de carga, corrimãos e degraus seguindo rigorosamente os códigos locais de evacuação para que sejam aprovados na inspeção de incêndio, servindo como saída de emergência para estruturas de vários andares.

Sim. A galvanização por imersão a quente é recomendada para ambientes com névoa salina e corrosivos, como depósitos de petróleo e fábricas de produtos químicos. A versão pintada é mais indicada para uso interno.

É preferível que sejam fornecidos desenhos em CAD, altura do piso, largura e localização do projeto. Caso não haja desenhos disponíveis, envie-nos a altura, o tipo de escada, a carga e as condições ambientais; nosso engenheiro elaborará uma proposta.

O projeto padrão utiliza conexões aparafusadas, sem necessidade de soldagem no local. Apenas são necessárias pequenas soldagens na conexão entre o suporte e a estrutura principal, se for o caso.

Um projeto adequado, almofadas antivibração e conexões bem apertadas reduzem significativamente o ruído. Vamos reforçar as longarinas e os reforços nas áreas de tráfego intenso.

Sim, disponível com certificação CE conforme a norma EN 1090. É possível fornecer certificado de ensaio de fábrica, ficha técnica do material e certificado de soldagem para projetos na União Europeia, no Oriente Médio e no Sudeste Asiático.

Normalmente, no máximo 6 m por trecho. É obrigatória uma plataforma de pouso intermediária para alturas maiores, a fim de cumprir as normas de segurança.

Placa de grade (antiderrapante e com drenagem para uso externo), FRP, placa composta, degrau de madeira ou vidro para projetos decorativos.

Recomenda-se o projeto integrado. A elevação, as peças embutidas e a transferência de carga são calculadas em conjunto para evitar conflitos nas conexões.

Garantia de 12 meses para a estrutura de aço. O revestimento galvanizado por imersão a quente pode durar mais de 20 anos em condições ambientais normais, com uma manutenção de rotina simples.

Certificado de Qualificação

Seus projetos são protegidos por normas de nível internacional. Da certificação CE (EN 1090) à ISO 9001, nossas certificações não são apenas papel — elas são a realidade rigorosa do nosso dia a dia na fábrica.


AISCCEOTCSoldador Internacional
Sistema de Gestão da Qualidade ISO 9001

Já tem os desenhos ou a lista de quantidades (BOQ) prontos?

SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Kunlun Lu
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect

SynJect: Escala. Precisão. Certeza.

A SYNJECT oferece soluções abrangentes de estruturas metálicas concebidas para a cadeia de valor global. Desde investidores que procuram retorno do investimento até engenheiros que exigem conformidade rigorosa, transformamos projetos complexos em realidades sólidas — dentro do prazo e sem complicações.

Da planta ao canteiro de obras. Fricção zero.

Engenharia detalhada e elaboração de desenhos de oficinaOrganização de peças e otimização de materiaisInspeção de entrada de matérias-primasCorte CNC e preparação de bordasEndireitamento de deformações causadas pela soldagemEnsaios Não Destrutivos (NDT)Montagem de teste e alinhamento na oficinaPreparação da superfície e revestimento protetorMedir a espessura da camada de tintaInspeção Final de Qualidade e CertificaçãoEmbalagem para exportação e proteção logísticaMontagem em campo e gerenciamento de obras em nível global
Etapa 01

Engenharia de detalhe

Utilizando plataformas BIM avançadas, como o Tekla Structures, a modelagem 3D detalhada e os desenhos de oficina são executados em estrita conformidade com a norma AISC 360 ou o Eurocódigo 3 (EN 1993). Os projetos de conexões são rigorosamente verificados, com desenhos de fabricação gerados de acordo com as normas de tolerância da ISO 2768-m. É realizada uma detecção de conflitos de 100% com os principais sistemas arquitetônicos e de MEP para garantir a ausência total de conflitos estruturais durante a montagem em campo.

NORMAAISC 360 / EN 1993
VALOR DA MÉTRICATolerância ±0,01 mm
Etapa 02

Organização de peças e otimização de materiais

Os layouts de encaixe inteligente são realizados com o uso de softwares avançados, como o FastCAM/SigmaNEST, em conformidade com as normas dimensionais EN 10029 / ASTM A6. Levando em conta a largura do corte (2 mm a 5 mm, dependendo da espessura da chapa) e as margens para contração térmica, a aproveitamento da matéria-prima ultrapassa 92%. As sobras são rastreadas digitalmente por meio de códigos de barras para garantir 100% de rastreabilidade do relatório de ensaio da usinagem (MTR).

NORMAEN 10029 / ASTM A6
VALOR DA MÉTRICATaxa de utilização: 95%
Etapa 03

Inspeção de entrada de matérias-primas

Todo o aço estrutural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) deve ser acompanhado de Relatórios de Ensaio de Fábrica (MTR) conforme a norma EN 10204 3.1. O controle de qualidade na recepção realiza inspeções dimensionais e visuais a 100% de acordo com a norma ASTM A6 / EN 10029, verificando as tolerâncias de espessura (Classe A/B) e a integridade da laminação interna por meio de ensaios ultrassônicos (UT) conforme a norma ASTM A435. A composição química e as propriedades mecânicas são verificadas pontualmente por laboratórios terceirizados credenciados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DA MÉTRICAClasse A/B e ASTM A435
Etapa 04

Corte CNC e preparação de bordas

O perfilamento de chapas e o corte de componentes são realizados por meio de equipamentos CNC de oxicorte, plasma de alta definição e laser de fibra de vários kW. A qualidade da superfície de corte está em estrita conformidade com a norma EN ISO 9013 quanto à perpendicularidade e à rugosidade superficial de ±2,5°, com tolerância de 3/4. Máquinas de chanfradura CNC multieixos realizam ângulos de chanfradura para preparação de solda dentro de ±2,5° e dimensões da face da raiz dentro de ±1,0 mm.

NORMAEN ISO 9013
VALOR DA MÉTRICARa ≤ 12,5 μm
Etapa 05

Endireitamento de deformações causadas pela soldagem

A soldagem é realizada exclusivamente por soldadores certificados pela AWS D1.1 ou pela EN ISO 9606, utilizando Especificações de Procedimentos de Soldagem (WPS) qualificadas, respaldadas por Registros de Qualificação de Procedimentos (PQR) de acordo com a AWS D1.1 / ISO 15614. A soldagem por arco submerso (SAW) e a soldagem por arco com eletrodo com núcleo fundente (FCAW) predominam nas soldas de penetração completa (CJP) e nas soldas em ângulo. A entrada de calor é rigorosamente controlada, alcançando níveis de qualidade de solda em conformidade com o Nível de Qualidade B da ISO 5817 ou com as normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DA MÉTRICAISO 5817 Nível B
Etapa 06

Ensaios Não Destrutivos (NDT)

A distorção angular pós-soldagem, a curvatura e a inclinação são corrigidas por meio de endireitadores hidráulicos automatizados de flanges e endireitamento térmico controlado por chama. As temperaturas de aquecimento para aços de alta resistência e baixa liga (HSLA) são rigorosamente mantidas entre 600 ℃ e 650 ℃ (resfriamento a ar, sem têmpera com água) para evitar a degradação da microestrutura. As tolerâncias de retidão pós-endireitamento atendem a ±3 mm, em conformidade com a Norma EN 1090-2, Classe de Execução 2 (EXC2), e as normas COSP da AISC.

NORMAEN 1090-2 EXC2 / COSP da AISC
VALOR DA MÉTRICATolerâncias de ±3 mm
Etapa 07

Montagem de teste e alinhamento na oficina

Os protocolos de NDT são executados por pessoal de NDT certificado pela ISO 9712 / ASNT Nível II. 100% das soldas críticas de penetração completa da junta (CJP) são submetidas a ensaios ultrassônicos (UT, conforme ISO 17640 / ASTM E164) ou a ensaios por partículas magnéticas (MT, conforme ISO 17638 / ASTM E709). O Ensaio Radiográfico (RT) é aplicado conforme solicitado para seções pesadas. A aceitação das soldas está em estrita conformidade com o Nível de Aceitação 1 da ISO 11666 ou com os critérios da AWS D1.1.

NORMAISO 11666 Nível 1 / AWS D1.1
VALOR DA MÉTRICA100% UT
Etapa 08

Preparação da superfície e revestimento protetor

Geometrias complexas, treliças de grande vão e estruturas pesadas passam por uma montagem experimental física em escala 1:1 ou por uma montagem virtual por digitalização a laser 3D de alta precisão, de acordo com os requisitos da norma EN 1090-2/AISC. O alinhamento dos furos dos parafusos é verificado (taxa de aprovação ≥ 95% para parafusos de alta resistência), e as dimensões críticas (vão, curvatura, alinhamento espacial 3D) são verificadas dentro de limites de tolerância rigorosos (±2,0 mm) para eliminar riscos de ajuste no canteiro de obras.

NORMAAISC / EN 1090-2
VALOR DA MÉTRICATolerância ±2,0 mm
Etapa 09

Medir a espessura da camada de tinta

Os elementos estruturais são submetidos a jateamento automatizado para atingir o grau de limpeza SSPC-SP10 / NACE nº 2 / ISO 8501-1 Sa 2,5, com um perfil de superfície (profundidade de ancoragem) de 45–75 μm. Revestimentos protetores de alto desempenho são aplicados por meio da tecnologia de pulverização sem ar, em conformidade com a norma ISO 12944 (ambientes corrosivos C3 a CX), incluindo primers epóxi inorgânicos/orgânicos ricos em zinco, camadas intermediárias de óxido de ferro micáceo epóxi e camadas finais de poliuretano/fluorocarbono. A espessura da película seca (DFT) é verificada por meio de medidores magnéticos calibrados, seguindo rigorosamente a regra 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DA MÉTRICA45 a 75 μm
Etapa 10

Inspeção Final de Qualidade e Certificação

O Controle de Qualidade Final (FQC) realiza uma auditoria abrangente e holística, inspecionando a estética da pintura (ausência de escorridos, poros e flacidez), a geometria crítica, os espaçamentos dos furos de parafusos e a rastreabilidade das marcações dos componentes feitas a laser ou com estêncil. Um Relatório Completo de Dados de Fabricação (MDR) — compreendendo MTRs, registros de ensaios não destrutivos (NDT), registros de inspeção de revestimento e Certificados de Conformidade — é compilado para dar suporte à Marcação CE (Declaração de Conformidade, DoP, conforme a norma EN 1090) e à aceitação final da AISC.

NORMAEN 1090 / AISC
VALOR DA MÉTRICALiberação Final de QA/QC
Etapa 11

Embalagem para exportação e proteção logística

A embalagem de proteção é projetada para o transporte marítimo em contêineres (40HQ/OT/FR) e de carga fracionada, sob condições adversas de transporte marítimo. Os elementos estruturais são agrupados em paletes de aço de alta resistência, presos com cintas de aço de alta resistência à tração. As conexões usinadas e as superfícies de contato são envoltas em filme anticorrosivo VCI, acolchoamento de espuma EPE e almofadas de borracha reforçadas. Todo o material de embalagem de madeira está em total conformidade com as normas fitossanitárias da ISPM 15 e com as regras de Estiva e Fixação de Carga (CSS) da IMO.

NORMAISPM 15 / CSS da OMI
VALOR DA MÉTRICA40HQ/OT/FR
Etapa 12

Montagem em campo e gerenciamento de obras em nível global

Oferecemos supervisão internacional de montagem em obra e serviços de construção EPCM “chave na mão”, em conformidade com os protocolos de segurança da OSHA 1926, o COSP da AISC e as normas de montagem EN 1090-2. As equipes de campo, lideradas por engenheiros multilíngues de HSE e QA/QC, utilizam estações totais de alta precisão para manter a verticalidade estrutural dentro de H/1000 (≤25 mm no máximo). O aparafusamento estrutural de alta resistência é executado por meio de chaves calibradas ou pelo método de “giro da porca”, com documentação de auditoria de torque de 100%.

NORMAOSHA 1926 /EN 1090-2
VALOR DA MÉTRICA≤ H/1000

Obtenha o seu BOQ e plano de custos em 24 horas

Veja quanto pode poupar em tonelagem de aço e frete marítimo antes do início da fabricação

8–15%

Redução do peso do aço

A modelação 3D 1:1 no Tekla otimiza as relações viga-coluna para eliminar custos com material redundante.

0,0 mm

Verificação de código sem conflitos

Verificado em conformidade com a norma EN 1090 e com as cargas eólicas e sísmicas locais.

100%

Revisão de Engenheiro para Engenheiro

Verificado pelos nossos engenheiros principais — Sem chamadas de vendas insistentes, apenas dados úteis e preço de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Balcão de Engenharia e Informações

Engenheiros-chefe online

Desenhos
Desenhos

🔒 100% privado e seguro, sem spam










