
Главная / Продукция / Многоэтажное стальное здание / Основная несущая конструкция
Основная несущая конструкция
Что мы производим в этой подсистеме
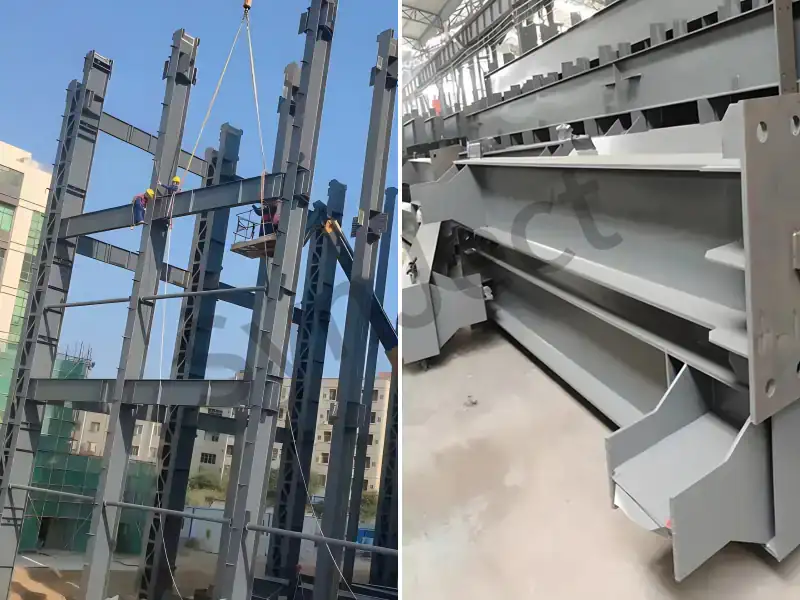
Многоярусные стальные колонны типа H
Стальные колонны являются основными вертикальными несущими элементами в цехах со стальными конструкциями, складах, сверхвысотных зданиях и сооружениях с большими пролетами. Они воспринимают осевую силу, изгибающий момент и сдвигающую силу, передаваемые от стальных балок, кровельных панелей, перекрытий и крановых балок, надежно передавая нагрузку на фундамент. По форме сечения их можно разделить на колонны с H-образным сечением, сварные коробчатые (из прямоугольных труб) колонны, колонны из круглых труб, крестообразные колонны и решетчатые колонны; по характеристикам нагрузки они подразделяются на колонны с осевой нагрузкой, каркасные колонны и изгибаемые колонны. Изготовленные на заводе и монтируемые на месте с помощью болтов или сварки, стальные колонны отличаются небольшим собственным весом, высокой прочностью и высокой скоростью возведения. Являясь вертикальным несущим каркасом стальных зданий, они широко используются на промышленных предприятиях, в складской логистике, общественных зданиях, сверхвысотных зданиях и мостовом строительстве.
Технические характеристики
| Параметр | Технические характеристики |
|---|---|
| Типовые формы раздела | двутавр, сварной коробчатый профиль, круглая труба, крестообразный профиль, решетчатый профиль |
| Распространенные материалы | Q235B, Q355B, Q390B, Q420B |
| Диапазон высоты секции | 200 мм ~ 1500 мм (возможна индивидуальная настройка для более крупных профилей) |
| Диапазон толщины листов | 6 мм ~ 50 мм |
| Длина одного сегмента | 6 м ~ 15 м (сегментированная конструкция в связи с ограничениями при транспортировке) |
| Способ подключения | Высокопрочное болтовое соединение, сварка с полным проваром, смешанное болтово-сварное соединение |
| Форма основания колонны | На шарнирах (с плоской опорной пластиной), жесткие (открытые/встроенные/в коробке) |
| Антикоррозионная обработка | Пескоструйная обработка Sa2.5 + эпоксидно-алкидная краска или горячее цинкование |
| Пожарная безопасность | Огнестойкое покрытие, огнестойкая плита, бетонная оболочка |
| Стандарт исполнения | GB 50017 «Стандарт по проектированию стальных конструкций», GB 50205 «Стандарт по приему качества строительства стальных конструкций» |
Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.
Преимущества и инженерные аспекты
| Преимущества | Технические аспекты |
|---|---|
| Легкий, с высокой несущей способностью: При одинаковой нагрузке их вес составляет всего 1/3–1/2 от веса бетонных колонн, что позволяет значительно сократить расходы на фундамент и увеличить полезную высоту помещения. | Требуется антикоррозионная обработка: сталь подвержена ржавчине; в зависимости от условий эксплуатации необходимо провести удаление ржавчины + окраску или горячее цинкование. В прибрежных и химически агрессивных зонах требуются более толстые покрытия. |
| Сборная конструкция заводского изготовления, эффективное строительство: Стандартизированное производство и сборка болтовых соединений на строительной площадке сокращают сроки строительства примерно на 1/3 по сравнению с бетонными конструкциями. | Требуется противопожарная защита: механические свойства стали быстро ухудшаются при высоких температурах; в соответствии с классами огнестойкости обязательно нанесение огнестойких покрытий или облицовки. |
| Превосходные сейсмостойкие характеристики: Хорошая пластичность и вязкость стали позволяют поглощать и рассеивать энергию во время землетрясений, обеспечивая высокую дуктильность конструкции. | Требуется высокая точность монтажа: необходимо строго контролировать высоту и вертикальность основания колонны, что можно обеспечить с помощью отработанных строительных технологий. |
| Гибкий выбор участков: H-образные, коробчатые, круглые трубчатые и решетчатые колонны могут изготавливаться по индивидуальному заказу с учетом различных нагрузок и архитектурных решений. | Необходимо контролировать коэффициент удлинения: колонны с высоким коэффициентом удлинения требуют профессионального расчета и систем раскосов, что должно быть подтверждено проверкой проектного института. |
| Подлежит вторичной переработке: Высокий уровень утилизации материалов после сноса здания, что соответствует принципам экологичного строительства и циркулярной экономики. | На стоимость влияют колебания на рынке стали: затраты на материалы можно контролировать за счет фиксации цен заранее и сравнения предложений нескольких металлургических предприятий. |
Часто задаваемые вопросы
Какие бывают типы стальных колонн?
По сечению: двутавровые, коробчатые, круглые трубчатые, крестообразные, решетчатые колонны; по нагрузке: колонны с осевой нагрузкой, каркасные и изгибаемые колонны.
Что легче: стальная колонна или бетонная?
При одинаковой несущей способности вес стальной колонны составляет примерно 1/3–1/2 от веса бетонной, что позволяет значительно уменьшить размеры фундамента и глубину заглубления.
Какие материалы обычно используются для изготовления стальных колонн?
Q235B и Q355B — для промышленных объектов; Q390B и Q420B — для высотных зданий и конструкций, подвергающихся значительным нагрузкам.
Какие бывают формы оснований стальных колонн?
Опорная основа на шарнирах (с плоской опорной плитой) и жесткая опорная основа (открытая, заглубленная, в коробке), определяемые по результатам конструктивных расчетов.
Как стальные колонны соединяются с фундаментом?
Закрепив опорную плиту с помощью встроенных анкерных болтов, а затем выполнив вторичное заполнение неусадочным раствором для выравнивания, в зависимости от конструкции может потребоваться установка срезных шпонок.
Как соединяются стальные колонны на строительной площадке?
Сварка фланца с полным проваром по канавке + высокопрочное болтовое соединение стенки, либо полностью болтовое соединение, либо полностью сварное соединение.
Как обеспечить антикоррозионную защиту стальных колонн?
Пескоструйная обработка до степени чистоты Sa2.5, нанесение эпоксидно-алкидной краски (общая толщина сухой пленки рассчитывается в соответствии с классом среды эксплуатации) или полное горячее цинкование.
Как обеспечить противопожарную защиту стальных колонн?
Нанесите тонкий или толстый слой огнезащитного/огнеупорного покрытия в соответствии с классами огнестойкости либо облицуйте огнеупорными плитами или бетоном.
Где применяются решетчатые колонны?
Подходит для колонн с большой нагрузкой, большим пролетом и большим коэффициентом стройности, таких как опоры эстакад, трубные опоры и колонны промышленного оборудования, рассчитанные на высокие нагрузки.
Каково допустимое отклонение от вертикальности колонны?
В соответствии со стандартом GB 50205 отклонение от вертикальности одноярусных колонн составляет H/1000 и ≤25 мм; для многоярусных колонн контроль осуществляется по каждому ярусу.
Многопролетные стальные балки типа H
Стальные балки — это горизонтальные элементы стальных конструкций, подвергающиеся в основном вертикальным нагрузкам и изгибу. Они принимают нагрузки, передаваемые от кровельных панелей, перекрытий, крановых балок и межкомнатных перегородок, и передают их на стальные колонны. По сечению их можно классифицировать на горячекатаные двутавровые балки, сварные двутавровые балки, коробчатые балки, ячеистые балки, сборные коробчатые балки и ферменные балки; по типу опоры они делятся на балки с простыми опорами, непрерывные балки и каркасные балки. Стальные балки широко используются в конструкциях крыш промышленных предприятий, напольных платформ, пешеходных мостов, эстакад, мостов и сооружений с большими пролетами, отличаясь небольшими сечениями, небольшим собственным весом, большими пролетами и быстрым монтажом.
Технические характеристики
| Параметр | Технические характеристики |
|---|---|
| Типовые формы раздела | Горячекатаные двутавровые балки, сварные двутавровые балки, коробчатые балки, балки с ячеистой структурой, балки с переменным поперечным сечением (конические балки) |
| Распространенные материалы | Q235B, Q355B, Q390B |
| Диапазон растяжения | 6 м ~ 36 м (с простой опорой); для больших пролетов можно использовать непрерывные балки или фермы |
| Диапазон высоты луча | 200 мм ~ 2000 мм |
| Ширина фланца | 150 мм ~ 600 мм |
| Диапазон толщины листов | 6 мм ~ 40 мм |
| Управление прогибом | L/250 ~ L/400 (определяется в зависимости от функционального назначения и норм) |
| Способ подключения | Высокопрочное болтовое соединение, сварка, комбинированное болтово-сварное соединение |
| Антикоррозионная и противопожарная защита | Так же, как и стальные колонны, рассчитанные с учетом условий эксплуатации и класса огнестойкости |
| Стандарт исполнения | GB 50017 «Стандарт по проектированию стальных конструкций», GB 50205 |
Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.
Преимущества и инженерные аспекты
| Преимущества | Технические аспекты |
|---|---|
| Большой пролет, небольшой вес: Стальные балки позволяют создавать просторные помещения с большим пролетом и без колонн при небольшой высоте сечения, что позволяет значительно увеличить высоту потолков в здании. | Необходимо проверить устойчивость на изгиб: для обеспечения общей устойчивости балки требуется поперечное раскосовое крепление (прогоны, раскосы по фланцам, карнизные раскосы), что подтверждается расчетами при проектировании. |
| Изготовлено на заводе, быстрый монтаж: Стальные балки изготавливаются на заводе в виде сегментов, а затем поднимаются и соединяются болтами на строительной площадке, что сокращает сроки строительства. | Прогиб необходимо контролировать: балки с большим пролетом и значительным прогибом требуют предварительного выгиба, чтобы компенсировать прогиб вниз под действием длительных нагрузок. |
| Формы гибких участков: Балки H-образного сечения, коробчатые, ячеистые и с переменным поперечным сечением можно оптимизировать в соответствии с потребностями для экономии стали. | Антикоррозионная и противопожарная защита такая же, как у колонн: требуется нанесение соответствующих антикоррозионных и огнезащитных покрытий, что незначительно увеличивает затраты. |
| Хорошая сейсмическая пластичность: Высокая способность стальных балок к деформации под действием пластических сил способствует рассеиванию энергии в конструкции. | Деформации при сварке необходимо контролировать: при изготовлении сварных балок следует соблюдать рациональную последовательность сварки, прибегая при необходимости к предварительной деформации. |
| Удобство при прокладке трубопроводов и электропроводки: Сетки могут изготавливаться с отверстиями, облегчающими прокладку трубопроводов инженерных систем (механических, электрических и сантехнических). | Стоимость зависит от толщины листа: сварка толстых листов требует строгой аттестации технологического процесса; затраты можно контролировать за счет заводского производства. |
Часто задаваемые вопросы
Какие бывают типы стальных балок?
По сечению: двутавровые балки, сварные двутавровые балки, коробчатые балки, балки с ячеистой структурой, балки с переменным сечением; по нагрузке: балки с простыми опорами, непрерывные балки, каркасные балки.
Что имеет больший пролет: стальная или железобетонная балка?
Благодаря небольшому весу и высокой прочности стальные балки позволяют создавать пролеты значительно большей длины, чем бетонные балки того же сечения, что делает их идеальным решением для заводов и объектов с большими помещениями.
Почему стальные балки нуждаются в предварительном изгибе?
Для компенсации прогиба под действием постоянных и переменных нагрузок обычно применяется предварительный изгиб в пределах L/500–L/1000.
В чём заключаются преимущества сотовых лучей?
Прорези в стенке позволяют уменьшить собственный вес и обеспечить пересечение трубопроводов, что позволяет сэкономить около 20–30 % стали по сравнению с балками с сплошной стенкой.
Как стальные балки соединяются с колоннами?
Как правило, используется смешанное соединение с использованием болтов и сварки: стержень с болтами HSFG, фланец — сварка с полным проваром; либо полностью болтовое соединение.
Какова роль поперечных раскосов в стальных балках?
Для предотвращения общей поперечно-крутильной потери устойчивости балки используются прогоны, карнизные раскосы, раскосы фланцев и т. п.
Каково допустимое прогибание стальных балок?
Продольные балки портальной рамы, как правило, L/180, балки перекрытия — L/250, балки кровли — L/400, балки платформы — в зависимости от эксплуатационных требований.
Где применяются балки с переменным сечением (конические)?
Подходит для балок крановых конструкций и балок скатных крыш; для экономии стали размеры профилей на концах, где изгибающие моменты меньше, можно уменьшить.
Как обеспечить антикоррозионную защиту стальных балок?
Так же, как и стальные колонны, покрыты эпоксидно-алкидными красками.
Как определить толщину огнезащитного покрытия на стальных балках?
Рассчитано с учетом класса огнестойкости (1,0 ч/1,5 ч/2,0 ч) и типа покрытия.
Свидетельство о квалификации
Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.




У вас уже есть чертежи или ведомость объемов работ (BOQ)?
Похожие проекты
Проекты, в рамках которых данная подсистема была спроектирована, изготовлена и отгружена в составе комплекта конструкций.
SynJect: Масштаб. Точность. Надежность.
SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.
От чертежа до стройплощадки. «Zero Friction».



Детальная проработка проекта
С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.
Расположение деталей и оптимизация материалов
Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).
Входной контроль сырья
Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.
Резка с ЧПУ и обработка кромок
Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.
Выпрямление деформаций после сварки
Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.
Неразрушающий контроль (NDT)
Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.
Пробная сборка и выравнивание в цехе
Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.
Подготовка поверхности и нанесение защитного покрытия
Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.
Измерение толщины лакокрасочного слоя
Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.
Заключительный контроль качества и сертификация
Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.
Упаковка для экспорта и обеспечение безопасности грузов при транспортировке
Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).
Глобальный монтаж на месте и управление строительной площадкой
Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.
Получите круглосуточный перечень работ и смету
Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления
Сокращение веса стальных конструкций
3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.
Верификация кода с нулевым количеством конфликтов
Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.
Обзор «от инженера к инженеру»
Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
Ведущие инженеры онлайн
🔒 100% конфиденциальность и безопасность, без спама









