
Accueil / Produits / Structures métalliques solaires / Systèmes de fixation

Systèmes de fixation

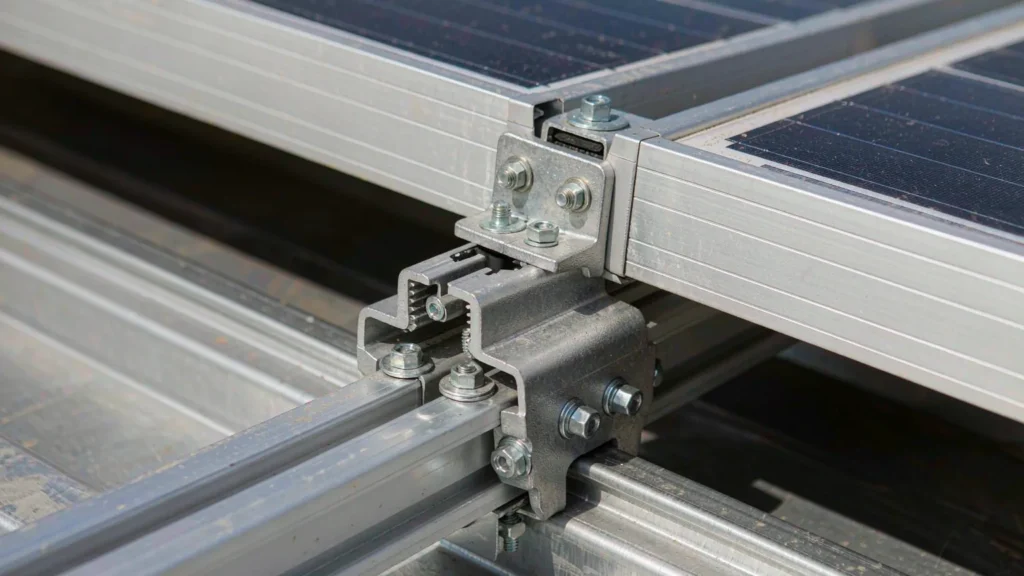
Pince solaire non pénétrante fixée à un rebord de joint debout, avec un rail et un cadre de module au-dessus

L'installation sur toiture constitue le cœur de cette gamme de produits : le champ photovoltaïque est agencé en fonction de la toiture en acier sur laquelle il est installé, avec des rails s'étendant entre les pannes et des pinces adaptées au profil des tôles. Les installations au sol et les abris pour voitures utilisent les mêmes détails structurels lorsque le site l'exige.

Ce que nous fabriquons pour ce système

Installation sur toiture, au sol et sous abri — la toiture en premier

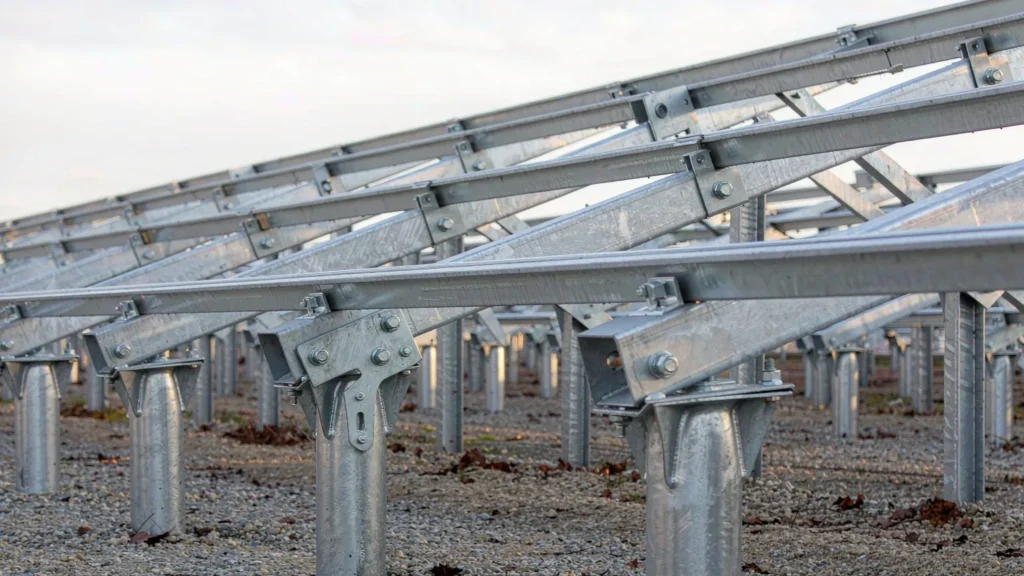
Parc solaire au sol, composé de poteaux et de rails en acier galvanisé, vu à travers les rangées lorsque le soleil est bas

Installation au sol

Une structure au sol supporte le parc photovoltaïque sur des poteaux en acier enfoncés, vissés ou coulés dans le sol, avec des rails réglés selon l’inclinaison prévue. La question structurelle ne porte pas sur l’inclinaison, mais sur les fondations et la résistance au vent. La portance ascensionnelle exercée sur un parc photovoltaïque à profil bas, situé en terrain dégagé, peut dépasser la charge morte ; c’est donc la profondeur d’enfoncement des poteaux et la qualité de leur fixation qui déterminent si le parc restera en place en cas de tempête. Sur un bâtiment en acier, l’agencement suit l’espacement des pannes, de sorte que les rails enjambent la charpente du toit plutôt que de reposer sur une grille générique.

Spécifications techniques

Paramètre Caractéristiques techniques
Configuration Inclinaison fixe, une ou deux rangées, portrait ou paysage
Angle d'inclinaison 0 à 35° (valeur typique)
Section des publications Césarienne, section H ou CHS
Matériaux ferroviaires Acier galvanisé Q355B ou aluminium AL6005-T5
Conception éolienne ASCE 7 / EN 1991-1-4, spécifique au projet
Motif neige ASCE 7 / EN 1991-1-3
Corrosion Galvanisation à chaud ≥ 65 μm, ou ISO 12944 C4–C5-M
Fondation Vis de fondation, pieu battu ou pieu en béton
Espacement entre les rangées Réglage permettant d'éviter l'ombrage entre les rangées au solstice d'hiver
Montage Assemblage par boulonnage, sans soudure sur site

Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
L'inclinaison fixe permet de réduire les coûts et l'entretien Pas d'entraînements, pas de moteurs, pas de système de commande. Le rendement énergétique est inférieur à celui du suivi solaire, mais le coût sur toute la durée de vie l'est également : pour la plupart des sites à grande échelle, l'inclinaison fixe s'avère plus avantageuse en termes de coût actualisé.
L'espacement entre les poteaux influe à la fois sur le coût et sur l'ombrage Des rangées plus espacées permettent d'économiser de l'acier, mais augmentent la superficie nécessaire et la longueur des câbles. Le choix optimal dépend du prix du terrain et de la latitude, et non d'un plan type.
« Foundation » est la variable Les vis de fondation conviennent à la plupart des types de sols et s'installent rapidement ; la présence de roche ou d'argile molle modifie les conditions de fondation et, par conséquent, le calendrier des travaux. L'analyse des données pédologiques avant l'établissement du devis permet d'éviter les mauvaises surprises.

Questions fréquentes

Comment l'angle d'inclinaison est-il déterminé ?

En fonction de la latitude, en privilégiant la saison où la production est la plus importante. Les inclinaisons plus faibles favorisent la production estivale et réduisent la charge due au vent ; les inclinaisons plus prononcées favorisent la production hivernale. La conception structurelle s'adapte ensuite à l'angle choisi.

Ce calcul est effectué pour chaque projet conformément à la norme ASCE 7 ou à la norme EN 1991-1-4, en tenant compte de la vitesse de vent de base du site, de la catégorie de terrain et de la hauteur du parc éolien. Nous ne fournissons pas de valeur indicative générique, car ce chiffre n'a aucun sens sans ces hypothèses.

Des vis de fondation adaptées à la plupart des sols et permettant une installation plus rapide ; des pieux en béton lorsque le sol ne permet pas la fixation d'une vis ou lorsque le cahier des charges l'exige. La roche nécessite quant à elle une approche différente : un goujon foré et scellé au coulis.

En fonction de la longueur de l'ombre lorsque l'angle du soleil est le plus bas pendant la saison critique, en ajoutant une marge. Si la distance est trop courte, les rangées arrière sont à l'ombre ; si elle est trop grande, le coût du terrain augmente.

Oui, à condition que les rangées soient disposées sur un module qui le permette et que la conception de la fondation dispose d'une marge de capacité suffisante. L'ajout de rangées à une configuration existante compromet généralement l'étude d'ombrage.

Rail solaire en aluminium fixé à l'aide de pinces pour joints debout, avec un cadre de module maintenu par des pinces intermédiaires sur une toiture métallique

Montage sur toit

Les systèmes de fixation sur toiture permettent de fixer le générateur photovoltaïque à une toiture existante sans l'endommager. Sur une toiture métallique à joints debout, cela implique l'utilisation d'une pince qui serre mécaniquement le joint — sans perçage ni détail nécessitant l'utilisation de mastic. Sur d’autres profils, cela implique des supports fixés aux pannes, l’étanchéité étant assurée au niveau de la fixation plutôt que par un cordon de mastic. Il s’agit du produit phare de la gamme : la configuration du rail et de la pince est adaptée à la configuration réelle des tôles de toiture et des pannes du bâtiment concerné.

Spécifications techniques

Paramètre Caractéristiques techniques
Types de toitures Toiture à joints debout, trapézoïdale, ondulée, plate
Type de pince Pince de fixation sans perçage, ou support fixé à la panne
Chemin de fer Aluminium AL6005-T5 ou acier galvanisé
Fixation des modules Pinces intermédiaires et d'extrémité, avec ou sans cadre
Contrôle de la charge sur la toiture Vérification de la charge statique, de la charge due au vent et de la charge ponctuelle par rapport à la capacité porteuse de la toiture
Conception éolienne ASCE 7 / EN 1991-1-4 avec coefficients de zone de toiture
Corrosion Aluminium anodisé, fixations en acier inoxydable
Étanchéité Pince de jonction : non requise ; support : fixation avec joint en EPDM
Inclinaison Cadres inclinables affleurants ou à lest sur toits plats
Montage Pas de travaux à chaud sur le toit

Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Aucune perforation au niveau du joint debout Une pince de jonction transfère la charge vers la jonction et la panne située en dessous, sans perçage. C'est le seul élément qui ne repose pas sur un produit d'étanchéité d'une durée de vie de 25 ans.
Les facteurs liés à la surface de toiture ont plus d'importance que la taille du parc photovoltaïque La portance aux angles et sur les bords peut atteindre plusieurs fois la valeur de base ; c'est pourquoi l'espacement des pinces est plus serré sur le périmètre. Une disposition uniforme ne tient pas compte de ce cas déterminant.
Le lest évite la fixation mais ajoute une charge Sur les toits plats, les structures lestées ne nécessitent aucune percée, mais le toit doit supporter le poids du lest — ce pour quoi de nombreux toits industriels n’ont pas été conçus.

Questions fréquentes

Est-il possible de procéder à une installation sur un toit à joints debout sans percer ?

Oui, grâce à une pince de fixation qui serre mécaniquement le joint et transfère la charge vers la panne. Nous adaptons la pince au profil réel du joint et vérifions sa résistance à l'arrachement par rapport à la force de soulèvement prévue pour le projet avant de la prescrire.

Envoyez-nous le plan d'ensemble ou un petit échantillon. Nous vérifierons si une pince standard convient ou s'il faut une mâchoire sur mesure ; dans ce dernier cas, le délai de la première livraison sera prolongé d'environ deux semaines.

En comparant la charge permanente supplémentaire et les charges ponctuelles au niveau de chaque point de fixation à la capacité de charge nominale de la toiture, y compris les pannes et la tôle. Lorsque la toiture est ancienne ou que ses caractéristiques sont inconnues, il convient tout d'abord de procéder à une vérification structurelle de la structure existante.

Les colliers de joint n'en nécessitent pas. Lorsqu'un support doit traverser un élément, la fixation s'effectue à l'aide d'une vis dotée d'un joint en EPDM, le trou étant obturé au niveau de la fixation ; le détail est indiqué sur le plan de montage et n'est pas laissé à l'appréciation des intervenants sur le chantier.

Oui. Tous les raccords sont boulonnés ou serrés à l'aide de colliers de serrage, ce qui est important sur les toitures dotées d'une isolation inflammable ou lorsque l'obtention d'un permis de travail à chaud entraînerait l'interruption des travaux.

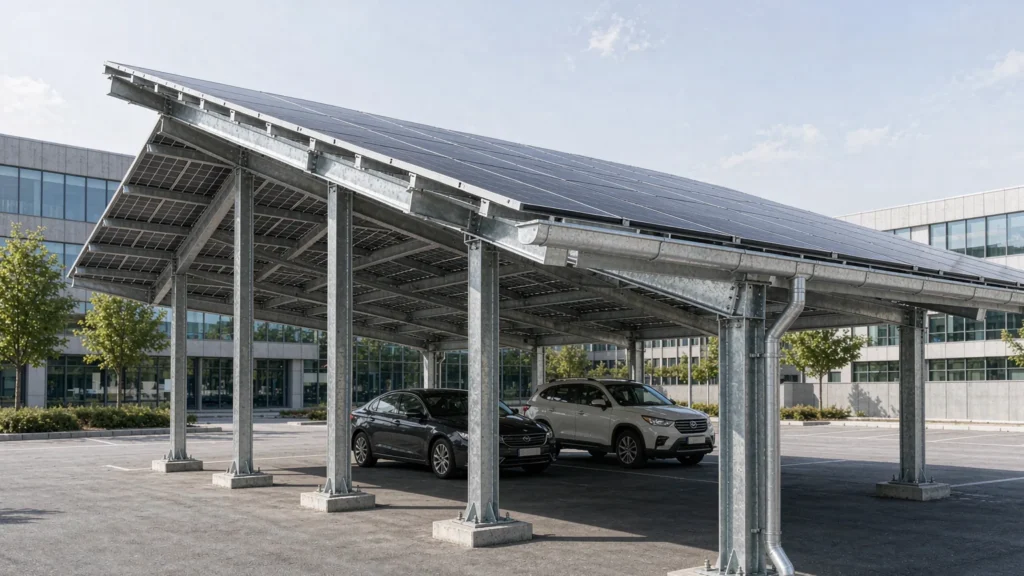
Abri pour voiture solaire en acier à un seul niveau, avec des poteaux galvanisés, des poutres en porte-à-faux, des pannes de toiture et une gouttière périphérique

Abri pour voiture photovoltaïque

Un abri solaire pour voitures est un bâtiment, pas un simple support. Il doit résister à la portance éolienne sur une grande surface de couverture, aux chocs des véhicules au niveau des poteaux et à l'écoulement des eaux de pluie provenant de toute la surface du toit, tout en présentant un aspect acceptable devant un immeuble de bureaux. C’est pourquoi la conception structurelle et le système de revêtement s’apparentent davantage à nos bâtiments en acier qu’à une installation au sol. Il est conçu comme un bâtiment en acier à part entière, avec le même type de revêtement et le même système de drainage que la structure principale.

Spécifications techniques

Paramètre Caractéristiques techniques
Configuration À une ou deux travées, en porte-à-faux ou à portique
Hauteur libre 2,4 à 3,0 m en général
Rubrique « Chroniques » Profilé en H ou RHS, avec plaque de base
Armature de la verrière Pannes et chevrons conçus pour la disposition des modules
Conception éolienne ASCE 7 / EN 1991-1-4, y compris les coefficients de portance des auvents
Motif neige EN 1991-1-3 / ASCE 7
Drainage Gouttière et tuyau de descente intégrés dans la ligne des colonnes
Corrosion Galvanisation à chaud ou norme ISO 12944 C4–C5-M
Fondation Semelle ou pieu, plaque de base ancrée
Suppléments Installation de goulottes d'éclairage et de bornes de recharge pour véhicules électriques sur demande

Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.

Avantages et considérations techniques

Avantages Considérations techniques
Structure et drainage en une seule solution La structure de l'auvent, la gouttière et le tuyau de descente sont conçus de manière intégrée, afin que l'eau ne s'écoule pas par-dessus le bord et ne tombe pas sur les voitures — ce qui constitue la plainte la plus fréquente concernant les abris de voiture bon marché.
Coût par kWc plus élevé, justifié par la fonctionnalité Un abri pour voiture ne sert pas seulement à accueillir des modules : il protège les véhicules du soleil, permet d'installer un éclairage et définit souvent l'entrée. Se baser uniquement sur le coût au kWc pour l'évaluer, c'est passer à côté de l'essentiel.
La résistance aux chocs des véhicules doit être conçue pour Les colonnes se trouvent à la hauteur des pare-chocs et sont donc exposées aux chocs. Les socles et les sections des colonnes sont dimensionnés en conséquence, et des bornes de protection font généralement partie de l'ensemble.

Questions fréquentes

Pourquoi un abri pour voiture coûte-t-il plus cher par kWc qu'une installation au sol ?

Parce qu’il s’agit d’un bâtiment. Il doit résister à la portance due au vent sur l’auvent, aux chocs de véhicules, assurer le drainage et, souvent, l’éclairage, et son revêtement et ses finitions doivent répondre à des normes visibles depuis la fenêtre du bureau. La structure par kWc est tout simplement plus imposante.

Grâce à une gouttière intégrée le long du bord inférieur, l'eau s'écoule dans un tuyau de descente dissimulé dans ou à côté d'un pilier, puis vers le système de drainage du site. La gouttière est dimensionnée en fonction de la surface du toit, et non d'un débit de pluie nominal.

Oui, à condition que les gaines et les branchements aient été prévus dès le départ. C'est l'installation a posteriori des chemins de câbles dans un abri de voiture déjà aménagé qui coûte cher, pas le chargeur lui-même.

Généralement entre 2,4 et 3,0 m jusqu’au dessous de la voûte, en fonction des véhicules et de la réglementation locale. Des hauteurs libres plus importantes augmentent le moment de flexion de la colonne et, par conséquent, les dimensions de la section.

Sur la plupart des marchés, un abri pour voiture de cette taille est une construction soumise à autorisation, et son aspect est un critère important. Nous pouvons vous fournir des plans d'ensemble ainsi qu'un dossier de calculs structurels pour votre demande de permis.

Certificat de qualification

Vos projets bénéficient d'une protection conforme aux normes internationales les plus strictes. De la norme CE (EN 1090) à la norme ISO 9001, nos certifications ne sont pas que des simples certificats sur papier : elles reflètent la rigueur qui caractérise notre travail au quotidien dans nos ateliers.


AISCCEOTCSoudeur international
Système de gestion de la qualité ISO 9001

Avez-vous des plans ou un BOQ ?

SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Kunlun Lu
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect
Usine SynJect

SynJect : Échelle. Précision. Certitude.

SYNJECT propose des solutions complètes en matière de structures métalliques, conçues pour la chaîne de valeur mondiale. Qu'il s'agisse d'investisseurs à la recherche d'un retour sur investissement ou d'ingénieurs exigeant une conformité parfaite, nous transformons des plans complexes en réalisations solides, dans le respect des délais et sans heurts.

Du plan au chantier. Zéro frottement.

Étude technique détaillée et élaboration des plans d'atelierImbrication et optimisation des matériauxContrôle à la réception des matières premièresDécoupe CNC et préparation des arêtesRedressage des déformations dues au soudageContrôles non destructifs (NDT)Montage d'essai et alignement en atelierPréparation des surfaces et revêtement protecteurMesurer l'épaisseur du film de peintureContrôle qualité final et certificationEmballage pour l'exportation et protection logistiqueMontage sur site et gestion de chantier à l'échelle mondiale
Étape 01

Ingénierie détaillée

Grâce à l'utilisation de plateformes BIM de pointe telles que Tekla Structures, la modélisation 3D détaillée et les plans d'atelier sont réalisés dans le strict respect de la norme AISC-360 ou de l'Eurocode 3 (EN 1993). Les conceptions des assemblages sont rigoureusement vérifiées, et les plans de fabrication sont générés selon les normes de tolérance de la norme ISO 2768-m. Une détection à 100 % des interférences avec les principaux systèmes architecturaux et de génie civil (MEP) est effectuée afin de garantir l'absence totale de conflits structurels lors du montage sur chantier.

NORMEAISC 360 / EN 1993
VALEUR MESURÉETolérance : ±0,01 mm
Étape 02

Imbrication et optimisation des matériaux

Les plans d'imbrication intelligents sont réalisés à l'aide de logiciels avancés tels que FastCAM/SigmaNEST, conformément aux normes dimensionnelles EN 10029 / ASTM A6. En tenant compte du trait de coupe (2 mm à 5 mm selon l'épaisseur de la tôle) et des marges de contraction thermique, le taux d'utilisation de la matière première dépasse 92 %. Les chutes sont suivies numériquement à l'aide de codes-barres afin de garantir une traçabilité à 100 % des rapports d'essai d'usine (MTR).

NORMEEN 10029 / ASTM A6
VALEUR MESURÉETaux d'utilisation : 95 %
Étape 03

Contrôle à la réception des matières premières

Tout l'acier de construction (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) doit être accompagné de rapports d'essais en usine (MTR) conformes à la norme EN 10204 3.1. Le contrôle qualité à la réception effectue des contrôles dimensionnels et visuels à 100 % conformément aux normes ASTM A6 / EN 10029, en vérifiant les tolérances d'épaisseur (classe A/B) et l'intégrité interne de la lamination par contrôle par ultrasons (UT) selon la norme ASTM A435. La composition chimique et les propriétés mécaniques sont vérifiées par échantillonnage par des laboratoires tiers accrédités.

NORMEEN 10204 3.1 / ASTM A435
VALEUR MESURÉEClasses A/B et ASTM A435
Étape 04

Découpe CNC et préparation des arêtes

Le profilage des tôles et la découpe des composants sont réalisés à l'aide d'équipements CNC : oxycoupage, plasma haute définition et laser à fibre de plusieurs kW. La qualité de la surface de coupe est strictement conforme à la norme EN ISO 9013 en matière de perpendicularité et de rugosité de surface ±2,5°, avec une tolérance de 3/4. Des machines de chanfreinage CNC multiaxiales réalisent des angles de chanfrein pour la préparation des soudures avec une tolérance de ±2,5° et des dimensions de la face de racine avec une tolérance de ±1,0 mm.

NORMEEN ISO 9013
VALEUR MESURÉERa ≤ 12,5 μm
Étape 05

Redressage des déformations dues au soudage

Le soudage est exclusivement réalisé par des soudeurs certifiés AWS D1.1 ou EN ISO 9606, selon des spécifications de procédure de soudage (WPS) qualifiées et étayées par des dossiers de qualification de procédure (PQR) conformément aux normes AWS D1.1 / ISO 15614. Le soudage à l'arc submergé (SAW) et le soudage à l'arc avec fil fourré (FCAW) sont les techniques principalement utilisées pour les soudures à pénétration complète (CJP) et les soudures d'angle. L'apport thermique est strictement contrôlé, ce qui permet d'atteindre des niveaux de qualité de soudure conformes à la norme ISO 5817, niveau de qualité B, ou aux normes AWS D1.1.

NORMEAWS D1.1 / EN ISO 9606
VALEUR MESURÉEISO 5817, niveau B
Étape 06

Contrôles non destructifs (NDT)

La déformation angulaire, le cambrage et l'inclinaison post-soudage sont corrigés à l'aide de redresseurs de brides hydrauliques automatisés et d'un redressage thermique contrôlé à la flamme. Les températures de chauffage des aciers à haute résistance et faiblement alliés (HSLA) sont strictement maintenues entre 600 °C et 650 °C (refroidissement à l’air, sans trempe à l’eau) afin d’éviter toute dégradation microstructurale. Les tolérances de rectitude après redressage sont de ± 3 mm, conformément à la norme EN 1090-2, classe d’exécution 2 (EXC2), et aux normes COSP de l’AISC.

NORMEEN 1090-2 EXC2 / COSP de l'AISC
VALEUR MESURÉETolérances : ±3 mm
Étape 07

Montage d'essai et alignement en atelier

Les protocoles de NDT sont mis en œuvre par du personnel certifié ISO 9712 / ASNT niveau II. 100 % des soudures critiques à pénétration complète (CJP) sont soumises à un contrôle par ultrasons (UT selon les normes ISO 17640 / ASTM E164) ou à un contrôle par particules magnétiques (MT selon les normes ISO 17638 / ASTM E709). Des essais radiographiques (RT) sont effectués sur demande pour les sections de forte épaisseur. L'acceptation des soudures est strictement conforme au niveau d'acceptation 1 de la norme ISO 11666 ou aux critères de la norme AWS D1.1.

NORMEISO 11666 niveau 1 / AWS D1.1
VALEUR MESURÉE100% UT
Étape 08

Préparation des surfaces et revêtement protecteur

Les géométries complexes, les fermes à grande portée et les charpentes lourdes font l'objet d'un montage d'essai physique à l'échelle 1:1 ou d'un montage virtuel par numérisation laser 3D de haute précision, conformément aux exigences des normes EN 1090-2 et AISC. L'alignement des trous de boulons est vérifié (taux de conformité ≥ 95 % pour les boulons à haute résistance), et les cotes critiques (portée, cambrure, alignement spatial en 3D) sont contrôlées dans des limites de tolérance strictes (±2,0 mm) afin d'éliminer les risques liés à l'ajustement sur chantier.

NORMEAISC / EN 1090-2
VALEUR MESURÉETolérance : ±2,0 mm
Étape 09

Mesurer l'épaisseur du film de peinture

Les éléments structurels sont soumis à un grenaillage automatisé afin d'atteindre un niveau de propreté conforme aux normes SSPC-SP10 / NACE n° 2 / ISO 8501-1 Sa 2,5, avec un profil de surface (profondeur d'ancrage) compris entre 45 et 75 μm. Des revêtements protecteurs haute performance sont appliqués à l’aide d’une technologie de projection sans air, conformément à la norme ISO 12944 (environnements corrosifs de classe C3 à CX), comprenant des apprêts époxy inorganiques/organiques riches en zinc, des couches intermédiaires époxy à base d’oxyde de fer micacé et des couches de finition en polyuréthane ou en fluorocarbone. L’épaisseur du film sec (DFT) est vérifiée à l’aide de jauges magnétiques étalonnées, dans le strict respect de la règle des 90/10.

NORMEISO 8501-1 Sa 2,5 / ISO 12944
VALEUR MESURÉE45 à 75 μm
Étape 10

Contrôle qualité final et certification

Le contrôle qualité final (FQC) consiste en un audit complet et global, portant sur l'aspect esthétique de la peinture (absence totale de coulures, de piqûres ou d'affaissements), la géométrie critique, l'espacement des trous de boulons et la traçabilité des marquages des composants, qu'ils soient réalisés au laser ou au pochoir. Un rapport complet sur les données de fabrication (MDR) — comprenant les rapports de contrôle de fabrication (MTR), les rapports de contrôles non destructifs (NDT), les registres d’inspection des revêtements et les certificats de conformité — est établi afin de justifier le marquage CE (déclaration de performance (DoP) selon la norme EN 1090) et la réception finale selon les normes AISC.

NORMEEN 1090 / AISC
VALEUR MESURÉEContrôle qualité/Assurance qualité – Validation finale
Étape 11

Emballage pour l'exportation et protection logistique

Les emballages de protection sont conçus pour le fret maritime en conteneurs (40HQ/OT/FR) et en vrac, dans des conditions de transport maritime difficiles. Les éléments structurels sont regroupés sur des patins en acier très résistants et cerclés à l’aide de sangles en acier à haute résistance. Les raccords usinés et les surfaces de contact sont enveloppés d’un film anticorrosion VCI, d’un rembourrage en mousse EPE et de coussins en caoutchouc épais. L’ensemble du matériel d’emballage en bois est entièrement conforme aux normes phytosanitaires NIMP 15 et aux règles de l’OMI relatives à l’arrimage et à l’arrimage des cargaisons (CSS).

NORMENIP 15 / CSS de l'OMI
VALEUR MESURÉE40HQ/OT/FR
Étape 12

Montage sur site et gestion de chantier à l'échelle mondiale

Nous proposons des services internationaux de supervision du montage sur site et de construction EPCM « clé en main », dans le respect des protocoles de sécurité OSHA 1926, du COSP de l’AISC et des normes de montage EN 1090-2. Les équipes de chantier, dirigées par des ingénieurs HSE et QA/QC multilingues, utilisent des stations totales de haute précision pour maintenir l'aplomb des structures dans une tolérance de H/1000 (≤ 25 mm max.). Le serrage des boulons structurels à haute résistance est réalisé à l’aide de clés calibrées ou selon la méthode du « tour de clé », avec une documentation complète de contrôle du couple d’application à 100 %.

NORMEOSHA 1926 /EN 1090-2
VALEUR MESURÉE≤ H/1 000

Obtenez votre devis et votre plan de coûts en 24 heures

Découvrez combien vous pouvez économiser en tonnage d'acier et en frais de transport maritime avant le début de la fabrication

8–15%

Réduction du poids de l'acier

La modélisation 3D 1:1 dans Tekla optimise les rapports poutre-poteau afin d'éliminer les coûts liés aux matériaux superflus.

0,0 mm

Vérification de code sans conflit

Vérifié conformément à la norme EN 1090 et aux charges locales dues au vent et aux séismes.

100%

Revue d'ingénieur à ingénieur

Vérifié par nos ingénieurs en chef — Aucun appel commercial insistant, uniquement des données exploitables et des prix d'usine.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Guichet « Ingénierie et recherche »

Ingénieurs en chef en ligne

Dessins
Dessins

🔒 100 % confidentiel et sécurisé, sans spam










