
Системы крепления

Непроникающий солнечный зажим, закрепляющий вертикальный выступ фальцевой крыши, с направляющей и рамой модуля, расположенными выше

Крепление к крыше является основной особенностью данной линейки продукции: массив солнечных панелей располагается с учетом особенностей стальной крыши, на которой он устанавливается, при этом направляющие проходят между обрешетинками, а зажимы подбираются в соответствии с профилем листа. При необходимости на объекте используются те же конструктивные решения для наземных установок и навесов для автомобилей.

Что мы изготавливаем для этой системы

Монтаж на крыше, на земле и на навесе — сначала на крыше

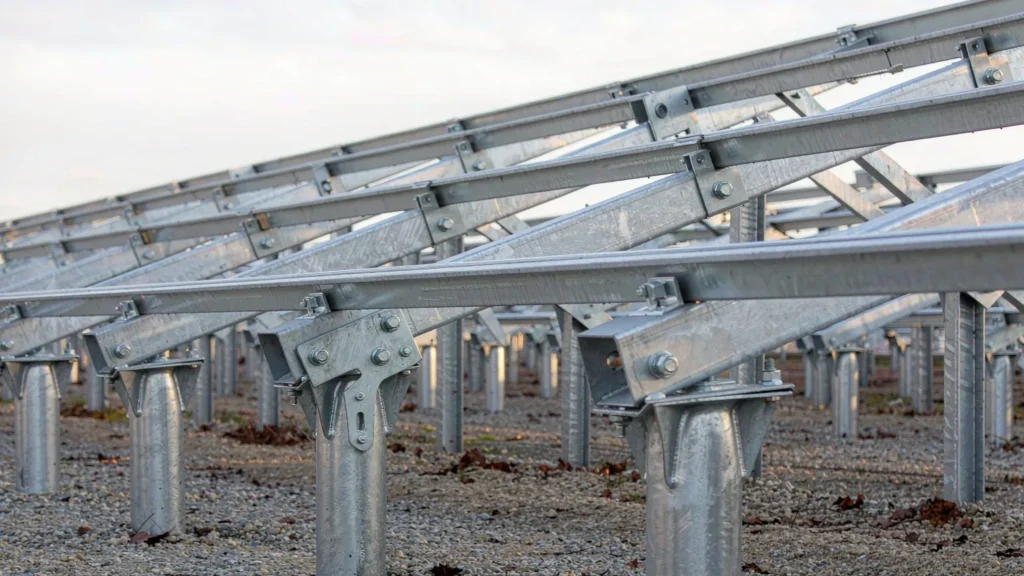
Наземная солнечная батарея, установленная на оцинкованных стальных столбах и рейках; вид через ряды при низком солнце

Наземная установка

Наземная опорная конструкция удерживает массив на стальных столбах, вбитых, ввинченных или залитых в грунт, с направляющими, установленными под расчетным углом наклона. Структурная проблема заключается не в угле наклона, а в фундаменте и ветровой нагрузке. Подъемная сила, действующая на низкопрофильную солнечную батарею на открытой местности, может превышать собственный вес, поэтому глубина заглубления опор и качество их крепления определяют, останется ли батарея на месте во время шторма. На стальном здании массив располагается в соответствии с расстоянием между обрешетинками, поэтому рельсы перекрывают конструкцию крыши, а не устанавливаются на стандартную решетку.

Технические характеристики

Параметр Технические характеристики
Настройка С фиксированным углом наклона, одно- или двухрядные, в вертикальной или горизонтальной ориентации
Угол наклона 0–35° (типичное значение)
Раздел публикаций Кесарево сечение, H-секция или CHS
Материал рельсов оцинкованная сталь Q355B или алюминий AL6005-T5
Проектирование ветровых установок ASCE 7 / EN 1991-1-4, с учетом особенностей конкретного проекта
Снежный дизайн ASCE 7 / EN 1991-1-3
Коррозия Горячее цинкование ≥ 65 мкм или ISO 12944 C4–C5-M
Фонд Грунтовой винт, забивная свая или бетонная опора
Междурядье Настройка для предотвращения затенения между рядами в день зимнего солнцестояния
Монтаж Скреплено болтами, без сварки на месте монтажа

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Фиксированный угол наклона позволяет снизить затраты и упростить техническое обслуживание Ни приводов, ни двигателей, ни системы управления. Энергетическая отдача ниже, чем у систем с слежением за солнцем, но и затраты на весь срок эксплуатации ниже — для большинства промышленных объектов солнечные панели с фиксированным углом наклона выигрывают по показателю усредненной стоимости.
Расстояние между столбами влияет как на стоимость, так и на степень затенения Более широкие междурядья позволяют сэкономить сталь, но при этом увеличивают площадь земельного участка и длину кабеля. Оптимальный вариант зависит от стоимости земли и широты, а не от стандартного чертежа.
Переменная «Foundation» Анкерные шнеки подходят для большинства типов грунтов и устанавливаются быстро; наличие скальных пород или мягкой глины вносит изменения в конструкцию фундамента и, следовательно, в график работ. Получение данных о грунте до расчета стоимости позволяет избежать неожиданностей.

Часто задаваемые вопросы

Как определяется угол наклона?

В зависимости от широты, с учетом сезона, когда выработка электроэнергии имеет наибольшее значение. Меньший угол наклона способствует увеличению выработки летом и снижению ветровой нагрузки; более крутой угол — зимой. Конструкция установок затем разрабатывается с учетом выбранного угла наклона.

Расчет производится для каждого проекта в соответствии со стандартами ASCE 7 или EN 1991-1-4 с учетом базовой скорости ветра на участке, категории рельефа и высоты массива. Мы не указываем в предложении общие номинальные значения, поскольку без этих допущений эти цифры не имеют смысла.

Анкерные шнеки для большинства типов грунтов, обеспечивающие более быструю установку; бетонные опоры — в тех случаях, когда грунт не удерживает шнек или когда это предусмотрено техническими требованиями. В скальных породах требуется иной подход — установка штифта, ввинченного в просверленное отверстие и закрепленного цементным раствором.

По длине тени при минимальном угле наклона солнца в критический сезон плюс запас. Если посадить слишком близко, задние ряды окажутся в тени; если слишком далеко — стоимость земли возрастёт.

Да, если ряды размещены на модуле, который это позволяет, и проект фундамента предусматривает запас прочности. Добавление рядов в существующую схему размещения, как правило, приводит к снижению точности расчётов затенения.

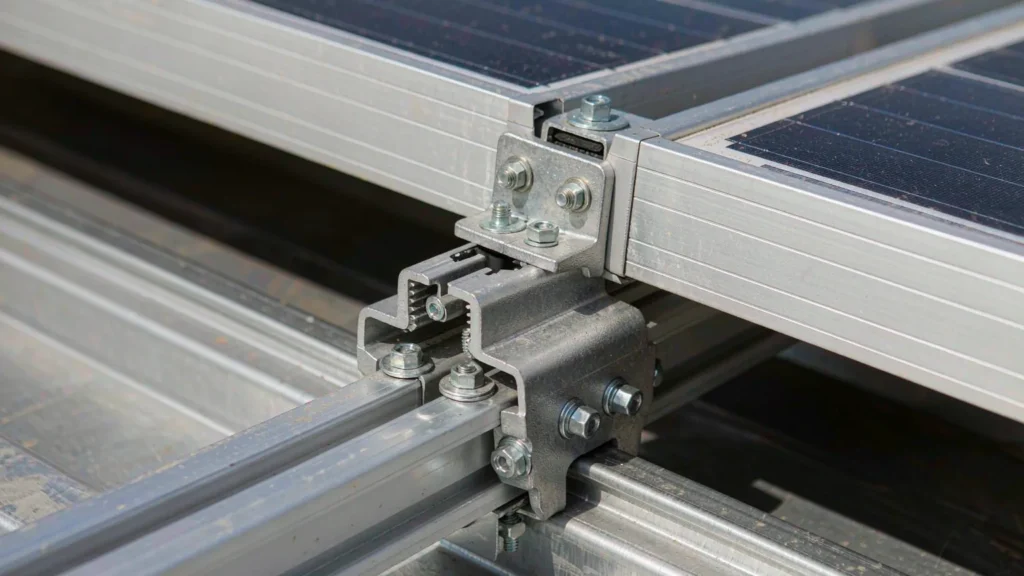
Алюминиевая солнечная рейка, закреплённая на зажимах для фальцевой кровли, с рамой модуля, удерживаемой промежуточными зажимами на металлической крыше

Крепление на крышу

Системы крепления к крыше позволяют закрепить солнечную батарею на существующей крыше без ущерба для её целостности. На металлической крыше с фальцевым соединением это означает использование зажима, механически фиксирующего фальц — без пробивания крыши и без элементов, зависящих от герметика. На других типах кровель это означает кронштейны, закреплённые на обрешетине, причём герметизация обеспечивается непосредственно в месте крепления, а не с помощью полоски мастики. Это основной продукт линейки: комбинация направляющей и зажима подбирается с учётом конкретного типа кровельного листа и расположения обрешетины здания, на котором она будет установлена.

Технические характеристики

Параметр Технические характеристики
Типы крыш Крыша с фальцевым соединением, трапециевидная, гофрированная, плоская
Тип зажима Непроникающий зажим для шва или кронштейн, крепящийся к обрешетине
Железная дорога Алюминий AL6005-T5 или оцинкованная сталь
Крепление модуля Средние и концевые зажимы, каркасные или бескаркасные
Проверка нагрузки на крышу Проверка нагрузок от обрушения, подъема ветром и точечной нагрузки на соответствие несущей способности крыши
Проектирование ветровых установок ASCE 7 / EN 1991-1-4 с коэффициентами для зоны кровли
Коррозия Анодированный алюминий, крепеж из нержавеющей стали
Гидроизоляция Зажим шва: не требуется; кронштейн: крепление с прокладкой из EPDM
Наклон Равноуровневые или балластные наклонные каркасы на плоских крышах
Монтаж На крыше запрещены работы с открытым огнём

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Отсутствие проходов в фальце Зажим для шва передает нагрузку на шов и расположенную ниже обрешетину без сверления. Это единственный элемент, который не зависит от герметика со сроком службы 25 лет.
Коэффициенты зоны крыши имеют большее значение, чем размер массива Подъем на углах и краях может в несколько раз превышать значение в центральной части, поэтому шаг фиксаторов по периметру меньше. При равномерном расположении этот определяющий случай не учитывается.
Балласт позволяет избежать фиксации, но увеличивает нагрузку На плоских крышах балластные каркасы не требуют проходов, однако крыша должна выдерживать вес балласта — а многие промышленные крыши не рассчитаны на такую нагрузку.

Часто задаваемые вопросы

Можно ли установить систему на крышу с фальцевым соединением без сверления?

Да, с помощью зажима для шва, который механически фиксирует шов и передает нагрузку на обрешетину. Перед тем как выбрать зажим, мы подбираем его с учетом фактического профиля шва и проверяем его выдерживаемую нагрузку на вырывание с учетом подъемной силы, характерной для данного проекта.

Пришлите чертеж профиля или небольшой образец. Мы подтвердим, подойдет ли стандартный зажим или потребуется изготовление зажима на заказ; изготовление зажима на заказ увеличивает срок первой поставки примерно на две недели.

Для этого необходимо сопоставить суммарную постоянную нагрузку и точечные нагрузки в каждой точке крепления с расчетной несущей способностью кровли, включая обрешетку и листы. Если кровля старая или ее состояние неизвестно, сначала необходимо провести проверку несущей способности существующей конструкции.

Зажимы для швов не требуют ничего. В тех местах, где кронштейн должен проходить сквозь конструкцию, для крепления используется крепеж с прокладкой из EPDM, при этом отверстие в месте крепления герметизируется; детализация этого момента указана на монтажном чертеже, а не оставляется на усмотрение строителей на объекте.

Да. Все соединения закреплены болтами или хомутами, что имеет важное значение на крышах с горючим утеплителем или в случаях, когда для проведения таких работ требуется разрешение на проведение горячих работ, что может привести к приостановке работ.

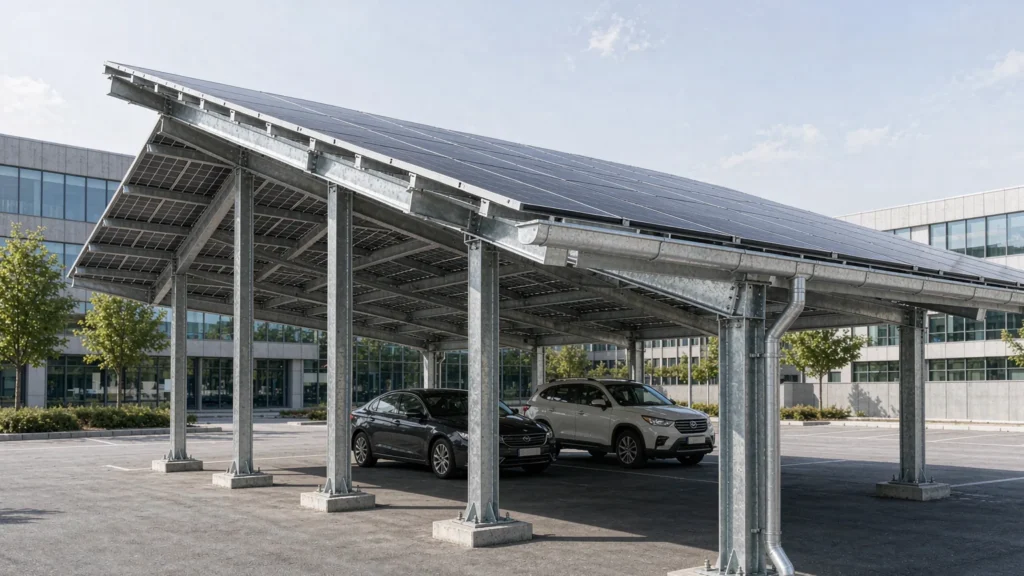
Одноуровневый стальной навес для автомобиля с солнечными панелями, оснащенный оцинкованными колоннами, консольными балками, прогонами козырька и краевым водосточным желобом

Солнечный навес для автомобилей

Солнечный навес для автомобилей — это здание, а не просто стойка. Он выдерживает подъемную силу ветра, действующую на обширный навес, удар автомобиля на уровне колонн и сток дождевой воды со всей площади крыши, при этом он должен выглядеть достойно перед офисным зданием. Именно поэтому конструкция и система покрытия больше напоминают наши стальные здания, чем наземные опоры. Он спроектирован как самостоятельное стальное здание с тем же подходом к покрытию и водоотводу, что и основная конструкция.

Технические характеристики

Параметр Технические характеристики
Настройка Одно- или двухпролетная, консольная или портальная рама
Свободная высота Обычно 2,4–3,0 м
Раздел «Колонка» H-образный профиль или RHS, с опорной пластиной
Каркас навеса Прогоны и стропила, рассчитанные на расположение модулей
Проектирование ветровых установок ASCE 7 / EN 1991-1-4, включая коэффициенты подъемной силы навеса
Снежный дизайн EN 1991-1-3 / ASCE 7
Дренаж Встроенный водосточный желоб и водосточная труба, встроенные в линию колонн
Коррозия Горячее цинкование или ISO 12944 C4–C5-M
Фонд Фундамент на подушке или сваях, с закрепленной опорной плитой
Дополнительные материалы Установка кабелепровода для освещения и зарядного устройства для электромобилей по запросу

Указанные размеры и марки представляют собой ассортимент, который мы изготавливаем на регулярной основе. Окончательные значения подтверждаются в утвержденном рабочем чертеже перед передачей в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Конструкция и дренаж в одном комплекте Каркас навеса, водосточный желоб и сливная труба спроектированы как единое целое, благодаря чему вода не стекает с края на автомобили — ведь именно это является самой распространенной жалобой на дешевые навесы для автомобилей.
Более высокая стоимость за кВт·п, обусловленная функциональными особенностями Навес для автомобилей — это не просто место для размещения модулей: он обеспечивает тень для транспортных средств, служит опорой для освещения и зачастую определяет облик входа. Оценивать его исключительно по стоимости за кВт·п — значит упускать суть.
Конструкция автомобиля должна быть рассчитана на Столбы расположены на уровне бампера и подвергаются ударам. Опорные плиты и секции столбов рассчитаны на такие нагрузки, а защитные столбики, как правило, входят в комплект поставки.

Часто задаваемые вопросы

Почему стоимость навеса для автомобиля в расчете на 1 кВтп выше, чем у наземной установки?

Потому что это здание. Оно выдерживает подъемную силу ветра, действующую на навес, удары транспортных средств, обеспечивает водоотвод и зачастую освещение, а также имеет покрытие и отделку, соответствующие стандартам, видимым из окна офиса. Конструкция на каждый кВт-пик просто более массивная.

С помощью встроенного водосточного желоба, проходящего по нижнему краю крыши и сливающего воду в водосточную трубу, скрытую внутри или рядом с колонной, а затем в систему дренажа участка. Размеры водосточного желоба рассчитываются исходя из площади крыши, а не из номинального показателя количества осадков.

Да, если кабелепроводы и необходимые коммуникации были предусмотрены на начальном этапе. Установка кабельных трасс в уже готовом навесе для автомобилей — вот что обходится дорого, а не само зарядное устройство.

Как правило, 2,4–3,0 м до нижней границы кроны деревьев; этот показатель определяется размерами транспортных средств и местными нормами. Увеличение высоты просвета приводит к увеличению изгибающего момента в колонне и, следовательно, к увеличению размеров сечения.

На большинстве рынков навес для автомобиля такого размера является сооружением, требующим получения разрешения, и его внешний вид имеет значение. Мы можем предоставить чертежи в общих чертах и пакет расчетов конструкции для подачи заявки.

Свидетельство о квалификации

Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.


AISCCEOTCМеждународный сварщик
Система управления качеством ISO 9001

У вас уже есть чертежи или ведомость объемов работ (BOQ)?

SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Куньлунь Лу
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect

SynJect: Масштаб. Точность. Надежность.

SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.

От чертежа до стройплощадки. «Zero Friction».

Разработка технологической документации и рабочих чертежейРасположение деталей и оптимизация материаловВходной контроль сырьяРезка с ЧПУ и обработка кромокВыпрямление деформаций после сваркиНеразрушающий контроль (NDT)Пробная сборка и выравнивание в цехеПодготовка поверхности и нанесение защитного покрытияИзмерение толщины лакокрасочного слояЗаключительный контроль качества и сертификацияУпаковка для экспорта и обеспечение безопасности грузов при транспортировкеГлобальный монтаж на месте и управление строительной площадкой
Этап 01

Детальная проработка проекта

С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.

СТАНДАРТAISC 360 / EN 1993
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±0,01 мм
Этап 02

Расположение деталей и оптимизация материалов

Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).

СТАНДАРТEN 10029 / ASTM A6
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКоэффициент использования — 95 %
Этап 03

Входной контроль сырья

Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.

СТАНДАРТEN 10204 3.1 / ASTM A435
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКласс A/B и ASTM A435
Этап 04

Резка с ЧПУ и обработка кромок

Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.

СТАНДАРТEN ISO 9013
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯRa ≤ 12,5 мкм
Этап 05

Выпрямление деформаций после сварки

Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.

СТАНДАРТAWS D1.1 / EN ISO 9606
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯISO 5817, уровень B
Этап 06

Неразрушающий контроль (NDT)

Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.

СТАНДАРТEN 1090-2, EXC2 / AISC, COSP
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуски ±3 мм
Этап 07

Пробная сборка и выравнивание в цехе

Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.

СТАНДАРТISO 11666, уровень 1 / AWS D1.1
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ100% UT
Этап 08

Подготовка поверхности и нанесение защитного покрытия

Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.

СТАНДАРТAISC / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±2,0 мм
Этап 09

Измерение толщины лакокрасочного слоя

Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.

СТАНДАРТISO 8501-1 Sa 2,5 / ISO 12944
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ45–75 мкм
Этап 10

Заключительный контроль качества и сертификация

Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.

СТАНДАРТEN 1090 / AISC
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯОкончательное утверждение отдела контроля качества (QA/QC)
Этап 11

Упаковка для экспорта и обеспечение безопасности грузов при транспортировке

Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).

СТАНДАРТМСФЗ 15 / IMO CSS
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ40HQ/OT/FR
Этап 12

Глобальный монтаж на месте и управление строительной площадкой

Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.

СТАНДАРТOSHA 1926 / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ≤ H/1000

Получите круглосуточный перечень работ и смету

Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления

8–15%

Сокращение веса стальных конструкций

3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.

0,0 мм

Верификация кода с нулевым количеством конфликтов

Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.

100%

Обзор «от инженера к инженеру»

Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Служба технической поддержки и консультаций

Ведущие инженеры онлайн

Чертежи
Чертежи

🔒 100% конфиденциальность и безопасность, без спама










