
Accueil / Produits / Maison LGS / Connexion et fondations
Connexion et fondations
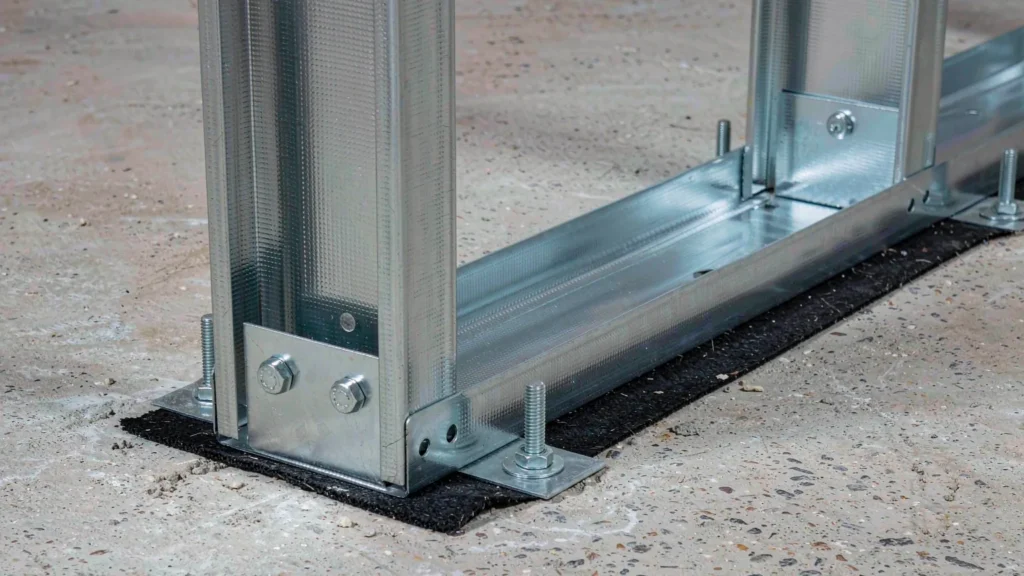
Les raccords et les ancrages permettent de transférer les efforts verticaux de l'ossature vers les fondations. Nous fournissons le plan de disposition des ancrages et les charges de réaction afin que l'ingénieur local puisse concevoir la semelle.
Ce que nous fabriquons dans ce sous-système
- Supports et fixations
- Système de fondations
Supports et fixations
Dans une ossature LGS, les fixations sont toutes de petite taille : vis, sangles, fixations et étriers de solives. Prises individuellement, elles sont insignifiantes ; mais ensemble, elles déterminent si la maison résiste à la force de soulèvement. Le risque de défaillance ne réside pas dans une vis cassée, mais dans une vis manquante ou mal choisie ; c'est pourquoi la liste des éléments est plus importante que le matériel lui-même.
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Types | Vis autoperceuses, entretoises, étriers de fixation, supports de solives |
| Matériau de la vis | Galvanisé ou inox, classe en fonction de l'exposition |
| Taille de la vis | M4,8–M6,3 (valeurs typiques), longueur par raccordement |
| Dispositifs de fixation | Supports en acier galvanisé aux points de levage |
| Sangles | Sangles de serrage galvanisées au niveau des joints entre les panneaux |
| Corrosion | Classe 3 au minimum en eaux intérieures, classe 4 en eaux côtières |
| Couple | Conformément aux indications du constructeur, vérifié avec un réglage d'embrayage |
| Calendrier | Respecter le schéma de raccordement indiqué sur le plan, et non par habitude |
| Tests | Essai d'arrachement sur un échantillon, lorsque cela est spécifié |
| Standard | AS/NZS 4600, AS 3566 pour les vis |
Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Chaque connexion dispose d'une capacité nominale | Ce barème existe car une vis plus longue ne garantit pas nécessairement une fixation plus solide : la résistance à l'arrachement dépend de l'engagement du filetage dans l'acier fin, pour lequel il existe une valeur optimale. |
| C'est la classe de revêtement qui détermine la durée de vie | Dans une maison en bord de mer, les vis de classe 3 finiront par céder au niveau de la tête en l'espace de quelques années. La classe est déterminée en fonction de l'exposition, et non en fonction de ce qu'il y a dans la camionnette. |
| Le véritable risque, ce sont les connecteurs manquants | Une maison équipée de toutes les fixations nécessaires est conforme ; une maison à laquelle il manque deux fixations de renfort à un angle ne l'est pas. La liste de colisage et le plan constituent les documents de référence. |
Questions fréquentes
Quel type de revêtement doit-on appliquer sur les vis en zone côtière ?
Classe 4 ou inox. La classe 3 galvanisée est destinée aux sites à l'intérieur des terres et à l'abri ; en bord de mer, la tête se corrode en premier et la fixation se détache avant même que le cadre ne soit affecté.
Comment déterminer la bonne longueur de vis ?
D'après le tableau des assemblages : cela dépend du nombre de couches d'acier à assembler. Une vis trop longue dépassera ; si elle est trop courte, elle n'assurera pas la résistance à l'arrachement.
Les supports de fixation sont-ils toujours nécessaires ?
Lorsque la conception exige une résistance au soulèvement, oui — généralement aux angles, aux extrémités des murs et sur les ossatures à plusieurs étages. L'emplacement et la capacité sont déterminés par le calcul de résistance au vent.
Comment le couple de serrage est-il contrôlé ?
En serrant l'embrayage côté conducteur et en vérifiant sur un échantillon. Un serrage excessif abîme le filetage de l'acier fin, et l'assemblage semble correct alors qu'il ne l'est pas.
Peut-on utiliser du matériel standard à la place ?
Uniquement si la capacité et la classe de revêtement ont été testées et sont équivalentes. Le remplacement d'un support par un autre d'aspect similaire transforme une connexion conçue pour un usage précis en une connexion non testée.
Système de fondations
Les fondations constituent le point de contact entre une maison LGS et le sol, et c’est souvent l’élément que l’on confie à un tiers. Nous ne concevons pas les semelles : nous fournissons le plan de disposition des ancrages et les charges de réaction afin que l’ingénieur local puisse s’en charger. Ce qui importe, c’est que les ancrages soient alignés avec le rail inférieur dans les limites de tolérance, car une ossature en acier ne présente aucune élasticité.
Spécifications techniques
| Paramètre | Caractéristiques techniques |
|---|---|
| Types | Dalle de béton sur sol, semelle filante, semelle isolée, plancher suspendu |
| Type d'ancre | Boulons d'ancrage coulés dans le béton ou ancrages mécaniques posés a posteriori |
| Espacement des ancrages | Conformément à la conception, généralement au niveau des montants et des angles |
| Détails de la base | Rail inférieur fixé à travers une couche d'étanchéité |
| Charges de réaction | Effets de poussée verticale et de cisaillement que nous avons déterminés pour la conception des semelles |
| Tolérances | Position de l'ancrage : ± 5 mm ; niveau : ± 3 mm sur 3 m |
| Termites et humidité | Barrière physique et couche d'étanchéité sous la voie |
| Niveau d'inondation | Niveau du sol fixé au-dessus du seuil d'inondation local |
| Standard | EN 1992 / norme locale relative à la semelle elle-même |
Les dimensions et les nuances indiquées correspondent à la gamme que nous fabriquons habituellement. Les valeurs définitives sont confirmées sur le plan d'atelier approuvé avant le lancement de la production.
Avantages et considérations techniques
| Avantages | Considérations techniques |
|---|---|
| Tout repose sur la tolérance de l'ancrage | Un rail inférieur en acier n'offre aucune souplesse. Si les ancrages présentent un décalage de 10 mm, le cadre ne s'abaissera pas — c'est pourquoi nous fournissons un plan d'implantation, et pas seulement un tableau des charges. |
| Nous fournissons les réactions, vous concevez l'assise | Les ingénieurs locaux conçoivent leurs projets en fonction des conditions de sol et de la réglementation locales. Notre rôle consiste à fournir les valeurs de poussée verticale et de cisaillement, ainsi qu'à définir les emplacements des ancrages. |
| Un plancher sur dalle ou suspendu change tout | Une dalle est moins coûteuse ; un plancher surélevé convient aux sites exposés aux inondations ou en pente. Ce choix a une incidence sur les détails de la base de l'ossature ; il doit donc être arrêté avant la fabrication. |
Questions fréquentes
Est-ce vous qui concevez les fondations ?
Non. Nous fournissons le plan d'ancrage, les détails de la base et les charges de réaction ; la semelle elle-même est conçue par l'ingénieur local en fonction des conditions du sol et de la réglementation en vigueur sur place. C'est cette organisation qui permet de faire coïncider la responsabilité de la conception avec celle de la responsabilité civile.
Quelle tolérance faut-il respecter pour les ancrages ?
Environ ± 5 mm en alignement et ± 3 mm en niveau sur 3 m. L'acier ne s'adapte pas aux erreurs comme le fait le bois ; il est donc impératif de respecter le plan d'implantation.
Peut-on poser des ancrages a posteriori ?
Oui, à condition d'utiliser des ancrages mécaniques ou chimiques dans le béton durci, à condition que la capacité de charge soit vérifiée. Il est préférable de les couler dans le béton, car une fixation a posteriori près du bord de la dalle risque d'endommager l'armature.
Comment empêche-t-on l'humidité de s'infiltrer au niveau de la base ?
Avec une barrière anti-humidité sous le rail inférieur et une barrière physique anti-termites là où cela s'avère nécessaire. Le rail n'est pas en contact direct avec la surface de la dalle.
Et si le site était inondé ?
Prévoyez un plancher surélevé dont l'ossature soit placée au-dessus du niveau d'inondation, et définissez les détails de la ventilation sous le plancher. Le surélèvement du plancher modifie les détails de fixation ; il convient donc de prendre cette décision dès le début du projet.
Certificat de qualification
Vos projets bénéficient d'une protection conforme aux normes internationales les plus strictes. De la norme CE (EN 1090) à la norme ISO 9001, nos certifications ne sont pas que des simples certificats sur papier : elles reflètent la rigueur qui caractérise notre travail au quotidien dans nos ateliers.




Avez-vous des plans ou un BOQ ?
Projets associés
Projets dans le cadre desquels ce sous-système a été conçu en détail, fabriqué et livré dans le cadre du lot de travaux de structure.
SynJect : Échelle. Précision. Certitude.
SYNJECT propose des solutions complètes en matière de structures métalliques, conçues pour la chaîne de valeur mondiale. Qu'il s'agisse d'investisseurs à la recherche d'un retour sur investissement ou d'ingénieurs exigeant une conformité parfaite, nous transformons des plans complexes en réalisations solides, dans le respect des délais et sans heurts.
Du plan au chantier. Zéro frottement.



Ingénierie détaillée
Grâce à l'utilisation de plateformes BIM de pointe telles que Tekla Structures, la modélisation 3D détaillée et les plans d'atelier sont réalisés dans le strict respect de la norme AISC-360 ou de l'Eurocode 3 (EN 1993). Les conceptions des assemblages sont rigoureusement vérifiées, et les plans de fabrication sont générés selon les normes de tolérance de la norme ISO 2768-m. Une détection à 100 % des interférences avec les principaux systèmes architecturaux et de génie civil (MEP) est effectuée afin de garantir l'absence totale de conflits structurels lors du montage sur chantier.
Imbrication et optimisation des matériaux
Les plans d'imbrication intelligents sont réalisés à l'aide de logiciels avancés tels que FastCAM/SigmaNEST, conformément aux normes dimensionnelles EN 10029 / ASTM A6. En tenant compte du trait de coupe (2 mm à 5 mm selon l'épaisseur de la tôle) et des marges de contraction thermique, le taux d'utilisation de la matière première dépasse 92 %. Les chutes sont suivies numériquement à l'aide de codes-barres afin de garantir une traçabilité à 100 % des rapports d'essai d'usine (MTR).
Contrôle à la réception des matières premières
Tout l'acier de construction (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) doit être accompagné de rapports d'essais en usine (MTR) conformes à la norme EN 10204 3.1. Le contrôle qualité à la réception effectue des contrôles dimensionnels et visuels à 100 % conformément aux normes ASTM A6 / EN 10029, en vérifiant les tolérances d'épaisseur (classe A/B) et l'intégrité interne de la lamination par contrôle par ultrasons (UT) selon la norme ASTM A435. La composition chimique et les propriétés mécaniques sont vérifiées par échantillonnage par des laboratoires tiers accrédités.
Découpe CNC et préparation des arêtes
Le profilage des tôles et la découpe des composants sont réalisés à l'aide d'équipements CNC : oxycoupage, plasma haute définition et laser à fibre de plusieurs kW. La qualité de la surface de coupe est strictement conforme à la norme EN ISO 9013 en matière de perpendicularité et de rugosité de surface ±2,5°, avec une tolérance de 3/4. Des machines de chanfreinage CNC multiaxiales réalisent des angles de chanfrein pour la préparation des soudures avec une tolérance de ±2,5° et des dimensions de la face de racine avec une tolérance de ±1,0 mm.
Redressage des déformations dues au soudage
Le soudage est exclusivement réalisé par des soudeurs certifiés AWS D1.1 ou EN ISO 9606, selon des spécifications de procédure de soudage (WPS) qualifiées et étayées par des dossiers de qualification de procédure (PQR) conformément aux normes AWS D1.1 / ISO 15614. Le soudage à l'arc submergé (SAW) et le soudage à l'arc avec fil fourré (FCAW) sont les techniques principalement utilisées pour les soudures à pénétration complète (CJP) et les soudures d'angle. L'apport thermique est strictement contrôlé, ce qui permet d'atteindre des niveaux de qualité de soudure conformes à la norme ISO 5817, niveau de qualité B, ou aux normes AWS D1.1.
Contrôles non destructifs (NDT)
La déformation angulaire, le cambrage et l'inclinaison post-soudage sont corrigés à l'aide de redresseurs de brides hydrauliques automatisés et d'un redressage thermique contrôlé à la flamme. Les températures de chauffage des aciers à haute résistance et faiblement alliés (HSLA) sont strictement maintenues entre 600 °C et 650 °C (refroidissement à l’air, sans trempe à l’eau) afin d’éviter toute dégradation microstructurale. Les tolérances de rectitude après redressage sont de ± 3 mm, conformément à la norme EN 1090-2, classe d’exécution 2 (EXC2), et aux normes COSP de l’AISC.
Montage d'essai et alignement en atelier
Les protocoles de NDT sont mis en œuvre par du personnel certifié ISO 9712 / ASNT niveau II. 100 % des soudures critiques à pénétration complète (CJP) sont soumises à un contrôle par ultrasons (UT selon les normes ISO 17640 / ASTM E164) ou à un contrôle par particules magnétiques (MT selon les normes ISO 17638 / ASTM E709). Des essais radiographiques (RT) sont effectués sur demande pour les sections de forte épaisseur. L'acceptation des soudures est strictement conforme au niveau d'acceptation 1 de la norme ISO 11666 ou aux critères de la norme AWS D1.1.
Préparation des surfaces et revêtement protecteur
Les géométries complexes, les fermes à grande portée et les charpentes lourdes font l'objet d'un montage d'essai physique à l'échelle 1:1 ou d'un montage virtuel par numérisation laser 3D de haute précision, conformément aux exigences des normes EN 1090-2 et AISC. L'alignement des trous de boulons est vérifié (taux de conformité ≥ 95 % pour les boulons à haute résistance), et les cotes critiques (portée, cambrure, alignement spatial en 3D) sont contrôlées dans des limites de tolérance strictes (±2,0 mm) afin d'éliminer les risques liés à l'ajustement sur chantier.
Mesurer l'épaisseur du film de peinture
Les éléments structurels sont soumis à un grenaillage automatisé afin d'atteindre un niveau de propreté conforme aux normes SSPC-SP10 / NACE n° 2 / ISO 8501-1 Sa 2,5, avec un profil de surface (profondeur d'ancrage) compris entre 45 et 75 μm. Des revêtements protecteurs haute performance sont appliqués à l’aide d’une technologie de projection sans air, conformément à la norme ISO 12944 (environnements corrosifs de classe C3 à CX), comprenant des apprêts époxy inorganiques/organiques riches en zinc, des couches intermédiaires époxy à base d’oxyde de fer micacé et des couches de finition en polyuréthane ou en fluorocarbone. L’épaisseur du film sec (DFT) est vérifiée à l’aide de jauges magnétiques étalonnées, dans le strict respect de la règle des 90/10.
Contrôle qualité final et certification
Le contrôle qualité final (FQC) consiste en un audit complet et global, portant sur l'aspect esthétique de la peinture (absence totale de coulures, de piqûres ou d'affaissements), la géométrie critique, l'espacement des trous de boulons et la traçabilité des marquages des composants, qu'ils soient réalisés au laser ou au pochoir. Un rapport complet sur les données de fabrication (MDR) — comprenant les rapports de contrôle de fabrication (MTR), les rapports de contrôles non destructifs (NDT), les registres d’inspection des revêtements et les certificats de conformité — est établi afin de justifier le marquage CE (déclaration de performance (DoP) selon la norme EN 1090) et la réception finale selon les normes AISC.
Emballage pour l'exportation et protection logistique
Les emballages de protection sont conçus pour le fret maritime en conteneurs (40HQ/OT/FR) et en vrac, dans des conditions de transport maritime difficiles. Les éléments structurels sont regroupés sur des patins en acier très résistants et cerclés à l’aide de sangles en acier à haute résistance. Les raccords usinés et les surfaces de contact sont enveloppés d’un film anticorrosion VCI, d’un rembourrage en mousse EPE et de coussins en caoutchouc épais. L’ensemble du matériel d’emballage en bois est entièrement conforme aux normes phytosanitaires NIMP 15 et aux règles de l’OMI relatives à l’arrimage et à l’arrimage des cargaisons (CSS).
Montage sur site et gestion de chantier à l'échelle mondiale
Nous proposons des services internationaux de supervision du montage sur site et de construction EPCM « clé en main », dans le respect des protocoles de sécurité OSHA 1926, du COSP de l’AISC et des normes de montage EN 1090-2. Les équipes de chantier, dirigées par des ingénieurs HSE et QA/QC multilingues, utilisent des stations totales de haute précision pour maintenir l'aplomb des structures dans une tolérance de H/1000 (≤ 25 mm max.). Le serrage des boulons structurels à haute résistance est réalisé à l’aide de clés calibrées ou selon la méthode du « tour de clé », avec une documentation complète de contrôle du couple d’application à 100 %.
Obtenez votre devis et votre plan de coûts en 24 heures
Découvrez combien vous pouvez économiser en tonnage d'acier et en frais de transport maritime avant le début de la fabrication
Réduction du poids de l'acier
La modélisation 3D 1:1 dans Tekla optimise les rapports poutre-poteau afin d'éliminer les coûts liés aux matériaux superflus.
Vérification de code sans conflit
Vérifié conformément à la norme EN 1090 et aux charges locales dues au vent et aux séismes.
Revue d'ingénieur à ingénieur
Vérifié par nos ingénieurs en chef — Aucun appel commercial insistant, uniquement des données exploitables et des prix d'usine.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
Ingénieurs en chef en ligne
🔒 100 % confidentiel et sécurisé, sans spam









