
Главная / Продукция / Каркасная конструкция / Анкерные болты фундамента

Анкерные болты фундамента

Анкерные болты и высокопрочные болты, образующие анкерные крепления фундамента каркасной конструкции
Комплекты анкерных болтов с горячим цинковым покрытием и установочными шаблонами, поставляемые для пространственной каркасной конструкции

Крепежные болты для пространственных каркасов

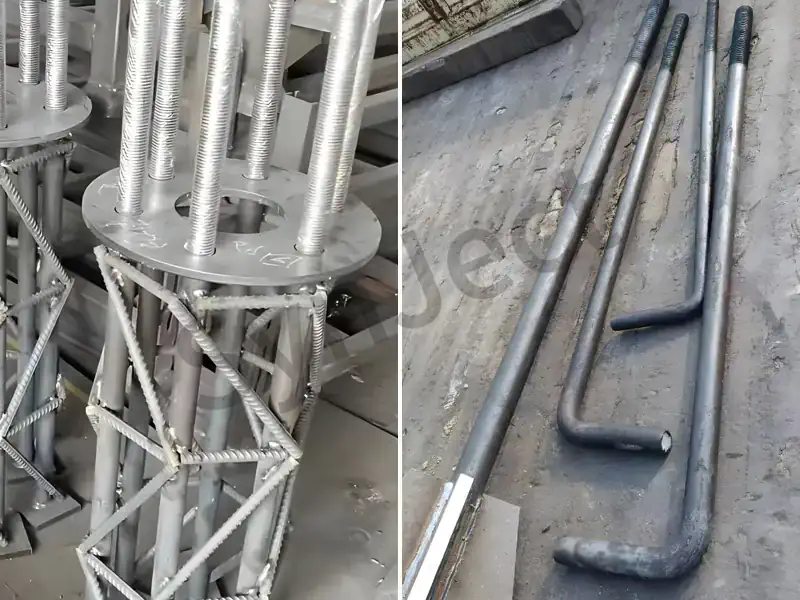
Анкерные болты (фундаментные болты) являются ключевыми соединительными элементами между основаниями стальных колонн и бетонными фундаментами. Они выдерживают вертикальное растяжение, сдвигающие силы и изгибающие моменты, передаваемые от основания колонны, обеспечивая прочное закрепление верхней конструкции на фундаменте. По форме они бывают J-образные, L-образные, U-образные, в виде анкерных пластин и в виде прямых стержней; к распространённым материалам относятся высококачественная углеродистая сталь марок Q235B, Q355B, Q390B и Grade 45. По способу закрепления они подразделяются на анкеры, заливаемые в бетон на месте, и анкеры, устанавливаемые после монолита (химические анкера, растяжимые анкера). Диаметры анкерных болтов обычно составляют M24–M64, а их количество и расположение определяются расчетами внутренних сил в основании колонны. Точность позиционирования при предварительной закладке напрямую влияет на качество монтажа стальных колонн.

Технические характеристики

Параметр Технические характеристики
Распространенные формы Тип J, тип L, тип U, тип с анкерной пластиной, тип с прямым стержнем
Общие технические характеристики M24, M27, M30, M33, M36, M42, M45, M48, M52, M56, M60, M64
Материал Q235B, Q355B, Q390B, сталь марки 45 (класс свойств 4.6/5.6/8.8)
Глубина заделки Определяется по результатам расчета напряжений; как правило, составляет 20–40 диаметров
Соответствующие гайки Две гайки (с защитой от самоотвинчивания) или одна гайка + шайба
Метод позиционирования Использование крепежных шаблонов для общей предварительной установки с целью обеспечения расстояния между группами болтов и их высоты
Толщина покрытия Толщина бетонного покрытия внутри фундамента ≥50 мм
Заделка швов Вторичное заполнение усадочно-неусадочным раствором пространства под опорной плитой колонны
Антикоррозионная обработка Встроенная в бетон часть не подвергается обработке; открытая часть окрашена
Стандарт исполнения GB 50017, GB 50010, JGJ 145 «Технические условия на анкерные крепления, устанавливаемые после возведения бетонных конструкций»

Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Надежное крепление: Передает силы, действующие на основание колонны, за счет механической фиксации и силы сцепления с цементным раствором, что обеспечивает безопасность и надежность. Требуется высокая точность предварительной установки: значительные отклонения при предварительной установке могут серьезно повлиять на монтаж стальных колонн; обязательно следует использовать опалубку.
Стандартизированные технические условия: Полная линейка зрелых серий от M24 до M64, удобный выбор. Необходимая глубина заглубления для восприятия растягивающих нагрузок: недостаточная глубина приводит к вырыву; закрепление должно выполняться в соответствии с расчетами.
Отлаженная технология позиционирования: С помощью закрепительных шаблонов точность сборки группы болтов можно контролировать в пределах ±2 мм. Открытые детали, подверженные ржавчине: требуют окраски или оцинковки для защиты от коррозии, а также регулярного технического обслуживания.
Удобная регулировка при установке: Высоту и горизонтальное положение основания можно точно отрегулировать с помощью гаек и опорных пластин. Шпонки, необходимые для восприятия сдвиговых усилий: простые анкерные болты обладают ограниченной сдвиговой прочностью; для больших сдвиговых оснований требуются шпонки.
Анкеры с подрезкой, устанавливаемые при модернизации, подходят для работ по модернизации: При добавлении стальных колонн к существующим конструкциям можно использовать химические или растяжимые анкеры. Качество цементного раствора имеет решающее значение: недостаточно уплотнённый вторичный цементный раствор ухудшает передачу усилий; необходимо использовать неусадочный цементный раствор.

Часто задаваемые вопросы

Какие бывают типы анкерных болтов?

Типы «J», «L», «U», с анкерной пластиной и с прямым стержнем. Наиболее распространены типы «J» и с анкерной пластиной.

Определяется на основе расчётов внутренних сил в основании колонны; обычно используются диаметры M24–M48. В колоннах повышенной прочности могут применяться диаметры M56 и выше.

Глубина заделки натяжного анкера, как правило, составляет 20–40 диаметров, что соответствует требованиям к анкерованию в бетоне.

Как правило, это сталь марок Q235B, Q355B, Q390B или Grade 45 с классами прочности 4.6/5.6/8.8.

Использование шаблонов из профильного стального профиля для выравнивания всей группы болтов, закреплённых на арматурном каркасе перед заливкой бетона.

Незначительные отклонения можно скорректировать путем увеличения отверстий и использования подкладочных пластин; значительные отклонения требуют разработки плана корректировки конструкции.

Зазор между опорной плитой и верхней поверхностью фундамента заполняется неусадочным раствором для обеспечения равномерной передачи усилия.

Обычно используют две гайки для предотвращения самоотвинчивания или одну гайку + пружинную шайбу.

Химические анкера или установленные впоследствии механические анкера с подрезкой, проверенные в соответствии с JGJ 145.

Встроенные бетонные детали не требуют дополнительной обработки; открытые детали покрываются антикоррозионной краской или оцинковываются.

Комплекты конструкционных болтов, соответствующие стандартам EN 14399 и ASTM A325 / A490, поставленные для пространственной каркасной конструкции

Болты для пространственной рамы HSFG

Соединение с помощью болтов HSFG является одним из основных способов соединения стальных конструкций на месте монтажа. При создании предварительного натяжения болтов между соединяемыми пластинами возникает сила трения сжатия, обеспечивающая передачу внутренних сил. По механизму действия силы соединения делятся на соединения трения и соединения опоры; по классу прочности — на класс 8.8 и класс 10.9; по форме — на болты HSFG с большой шестигранной головкой и болты HSFG с контролем натяжения (TC) (болты с отламываемой головкой). Болты с большой шестигранной головкой устанавливаются методом затяжки с контролем момента, а болты TC — путем отрезания шлица (головки в форме сливового цветка). Соединения с высокопрочными болтами отличаются быстротой монтажа, контролируемым качеством и возможностью разъединения, что делает их наиболее распространённым видом соединений при монтаже стальных конструкций на строительной площадке.

Технические характеристики

Параметр Технические характеристики
Класс объекта Класс 8.8, класс 10.9
Общие технические характеристики M16, M20, M22, M24, M27, M30
Тип Большая шестигранная головка, тип Tension Control (TC) (головка со шлицами)
Тип подключения Тормозного типа, подшипникового типа
Применение предварительного натяжения Стандартные значения предварительного напряжения, указанные в стандарте GB 50017
Обработка поверхностей, подверженных трению Пескоструйная обработка, пескоструйная обработка, затем поверхность с красной ржавчиной
Коэффициент скольжения Q235: 0,45; Q355: 0,50 (в зависимости от метода обработки)
Строительные инструменты Динамометрический ключ, электрический отрезающий ключ
Открытые нити выступающие резьбы после затяжки
Стандарт исполнения GB/T 1228, GB/T 3632, GB 50205

Указанные значения относятся к ассортименту, который мы изготавливаем в стандартном порядке. Размеры, марки и системы покрытий, специфичные для конкретного проекта, утверждаются в утвержденном рабочем чертеже перед запуском в производство.

Преимущества и инженерные аспекты

Преимущества Технические аспекты
Высокая скорость строительства: Монтаж на месте с помощью болтовых соединений без сварки сокращает сроки реализации проекта. Высокие требования к поверхностям трения: соединительные пластины должны быть обработаны пескоструйной очисткой и содержаться в чистоте, без следов масла или краски.
Контролируемое качество: Предварительное натяжение и крутящий момент можно подвергнуть количественному контролю, что обеспечивает стабильное качество. Потеря предварительного натяжения требует компенсации: при длительном эксплуатационном сроке предварительное натяжение ослабевает; в ходе строительства необходимо проводить чрезмерную затяжку и повторную затяжку.
Съемный: Облегчает проведение работ по изменению конструкции, расширению и ликвидации последствий сноса. Требуется высокая точность отверстий: необходимо строго контролировать смещение отверстий под болты; запрещается использовать газовую резку для увеличения диаметра отверстий.
Надежность при нагрузках: Соединения трения передают усилие за счет трения, не допускают проскальзывания и обладают хорошей усталостной прочностью. Маркировка, необходимая после окончательной затяжки: чтобы исключить пропуск затяжки, после окончательной затяжки наносится маркировка краской.
Низкая трудоемкость: По сравнению со сваркой на месте это позволяет улучшить условия труда. Динамометрические ключи требуют регулярной калибровки: значения крутящего момента напрямую влияют на предварительное натяжение; ключи необходимо регулярно калибровать.

Часто задаваемые вопросы

Какие существуют классификации болтов HSFG?

По характеристикам: класс 8.8 и класс 10.9; по форме: с большой шестигранной головкой и с системой контроля натяжения (TC).

Трансмиссия фрикционного типа передаёт усилие за счёт трения без проскальзывания; трансмиссия подшипникового типа допускает проскальзывание, передавая усилие через стержень болта и опору на стенке отверстия.

Обычно используются M20, M22, M24; в конструкциях с большим пролетом могут применяться M27, M30.

Электрический гайковерт срезает головку шлица, мгновенно обеспечивая заданное предварительное натяжение; конструкция проста.

Для повышения коэффициента скольжения соединительных пластин и обеспечения передачи силы трения.

Диаметр отверстия, как правило, на 1,5–2,0 мм больше, чем диаметр хвостовика; при значительном несоосном смещении требуется развертывание отверстия или его замена.

Как правило, открыты 2–3 темы.

Согласно нормам, болты hsfg не подлежат повторному использованию; после демонтажа они утилизируются.

Необходимо регулярно проводить калибровку, а также проверку до и после смены для обеспечения точности измерения крутящего момента.

Газовая резка строго запрещена; если отклонение превышает допустимые пределы, необходимо использовать развертку после получения одобрения проекта.

Свидетельство о квалификации

Ваши проекты защищены стандартами мирового уровня. От CE (EN 1090) до ISO 9001 — наши сертификаты не просто бумаги, а строгая повседневная реальность на нашем производстве.


AISCCEOTCМеждународный сварщик
Система управления качеством ISO 9001

У вас уже есть чертежи или ведомость объемов работ (BOQ)?

SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Куньлунь Лу
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect
Завод SynJect

SynJect: Масштаб. Точность. Надежность.

SYNJECT предлагает комплексные решения в области стальных конструкций, разработанные с учетом потребностей глобальной цепочки создания стоимости. От инвесторов, стремящихся к окупаемости вложений, до инженеров, требующих точного соблюдения технических норм — мы воплощаем сложные проекты в надежные конструкции — в срок и без затруднений.

От чертежа до стройплощадки. «Zero Friction».

Разработка технологической документации и рабочих чертежейРасположение деталей и оптимизация материаловВходной контроль сырьяРезка с ЧПУ и обработка кромокВыпрямление деформаций после сваркиНеразрушающий контроль (NDT)Пробная сборка и выравнивание в цехеПодготовка поверхности и нанесение защитного покрытияИзмерение толщины лакокрасочного слояЗаключительный контроль качества и сертификацияУпаковка для экспорта и обеспечение безопасности грузов при транспортировкеГлобальный монтаж на месте и управление строительной площадкой
Этап 01

Детальная проработка проекта

С использованием передовых BIM-платформ, таких как Tekla Structures, детальное 3D-моделирование и изготовление рабочих чертежей осуществляются в строгом соответствии со стандартом AISC 360 или Еврокодом 3 (EN 1993). Проекты соединений подвергаются тщательной проверке, а производственные чертежи формируются с соблюдением допусков, предусмотренных стандартом ISO 2768-m. Проводится 100%-ное обнаружение коллизий с основными архитектурными и инженерными системами для обеспечения полного отсутствия конструктивных конфликтов при монтаже на объекте.

СТАНДАРТAISC 360 / EN 1993
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±0,01 мм
Этап 02

Расположение деталей и оптимизация материалов

Интеллектуальная раскладка заготовок осуществляется с помощью современного программного обеспечения, такого как FastCAM/SigmaNEST, в соответствии с нормами на размеры EN 10029 / ASTM A6. С учётом зазора при резке (2–5 мм в зависимости от толщины листа) и припусков на тепловую усадку коэффициент использования сырья превышает 92 %. Обрезки отслеживаются с помощью цифровых штрих-кодов, что обеспечивает 100-процентную прослеживаемость протоколов испытаний завода-изготовителя (MTR).

СТАНДАРТEN 10029 / ASTM A6
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКоэффициент использования — 95 %
Этап 03

Входной контроль сырья

Вся конструкционная сталь (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) должна сопровождаться протоколами заводских испытаний (MTR) в соответствии с EN 10204 3.1. В рамках входного контроля качества проводится 100%-ный контроль размеров и визуальный осмотр в соответствии со стандартами ASTM A6 / EN 10029, в ходе которого проверяются допуски по толщине (класс A/B) и целостность внутренней структуры с помощью ультразвукового контроля (UT) в соответствии со стандартом ASTM A435. Химический состав и механические свойства выборочно проверяются аккредитованными независимыми лабораториями.

СТАНДАРТEN 10204 3.1 / ASTM A435
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯКласс A/B и ASTM A435
Этап 04

Резка с ЧПУ и обработка кромок

Профилирование листов и резка деталей осуществляются с помощью оборудования с ЧПУ: газорезательного, плазменного с высокой точностью и волоконно-лазерного мощностью в несколько кВт. Качество поверхности реза строго соответствует требованиям стандарта EN ISO 9013 по перпендикулярности и шероховатости поверхности ±2,5°, допуск 3/4. Многоосевые машины для снятия фасок с ЧПУ обеспечивают углы снятия фасок для подготовки к сварке в пределах ±2,5° и размеры корневой поверхности в пределах ±1,0 мм.

СТАНДАРТEN ISO 9013
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯRa ≤ 12,5 мкм
Этап 05

Выпрямление деформаций после сварки

Сварка выполняется исключительно сварщиками, сертифицированными по стандартам AWS D1.1 или EN ISO 9606, с использованием утвержденных спецификаций сварки (WPS), подкрепленных протоколами квалификации процедур (PQR) в соответствии со стандартами AWS D1.1 / ISO 15614. При сварке с полным провалом (CJP) и угловых швов преобладают сварка под флюсом (SAW) и сварка дугой с флюсонаполненным электродом (FCAW). Подача тепла строго контролируется, что позволяет достичь уровня качества сварного шва, соответствующего стандартам ISO 5817 (уровень качества B) или AWS D1.1.

СТАНДАРТAWS D1.1 / EN ISO 9606
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯISO 5817, уровень B
Этап 06

Неразрушающий контроль (NDT)

Угловые искажения, выпуклость и изгиб, возникающие после сварки, устраняются с помощью автоматических гидравлических выпрямителей фланцев и контролируемого термического выпрямления пламенем. Температура нагрева высокопрочных низколегированных (HSLA) сталей строго поддерживается в диапазоне 600–650 °C (с воздушным охлаждением, без водяной закалки) для предотвращения ухудшения микроструктуры. Допуски на прямолинейность после выпрямления составляют ±3 мм, что соответствует требованиям стандарта EN 1090-2, класс исполнения 2 (EXC2), а также стандартам AISC COSP.

СТАНДАРТEN 1090-2, EXC2 / AISC, COSP
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуски ±3 мм
Этап 07

Пробная сборка и выравнивание в цехе

Протоколы неразрушающего контроля (NDT) выполняются персоналом, сертифицированным по стандарту ISO 9712 / ASNT уровня II. 100 % критических сварных швов с полным проваром (CJP) подвергаются ультразвуковому контролю (УЗК в соответствии с ISO 17640 / ASTM E164) или магнитопорошковому контролю (МПК в соответствии с ISO 17638 / ASTM E709). Рентгенографический контроль (RT) применяется по запросу для толстостенных секций. Приемка сварных швов строго соответствует критериям ISO 11666 (уровень приемки 1) или AWS D1.1.

СТАНДАРТISO 11666, уровень 1 / AWS D1.1
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ100% UT
Этап 08

Подготовка поверхности и нанесение защитного покрытия

Сложные геометрические формы, фермы с большим пролетом и тяжелые каркасы проходят физическую пробную сборку в масштабе 1:1 или виртуальную сборку с помощью высокоточного 3D-лазерного сканирования в соответствии с требованиями стандартов EN 1090-2 и AISC. Проверяется совмещение отверстий под болты (коэффициент безошибочного прохождения ≥ 95 % для высокопрочных болтов), а критические размеры (пролет, прогиб, пространственное 3D-совмещение) проверяются в рамках жестких допусков (±2,0 мм) для устранения рисков, связанных с подгонкой на строительной площадке.

СТАНДАРТAISC / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯДопуск ±2,0 мм
Этап 09

Измерение толщины лакокрасочного слоя

Конструктивные элементы подвергаются автоматической дробеструйной обработке для достижения степени чистоты Sa 2,5 в соответствии со стандартами SSPC-SP10 / NACE № 2 / ISO 8501-1, с профилем поверхности (глубиной зацепления) 45–75 мкм. Высокоэффективные защитные покрытия наносятся с помощью технологии безвоздушного распыления в соответствии с ISO 12944 (коррозионные среды от C3 до CX) и включают неорганические/органические эпоксидные грунтовки с высоким содержанием цинка, промежуточные слои на основе эпоксидной смолы с оксидом железа-слюды и полиуретановые/фторкарбоновые финишные покрытия. Толщина сухой пленки (DFT) проверяется с помощью откалиброванных магнитных измерителей в строгом соответствии с правилом 90/10.

СТАНДАРТISO 8501-1 Sa 2,5 / ISO 12944
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ45–75 мкм
Этап 10

Заключительный контроль качества и сертификация

Отдел окончательного контроля качества (FQC) проводит комплексную проверку, в ходе которой оцениваются эстетические характеристики лакокрасочного покрытия (отсутствие потеков, микроотверстий и провисаний), критические геометрические параметры, шаг отверстий под болты, а также отслеживаемость маркировки деталей, нанесенной лазером или трафаретом. Составляется полный отчет о производственных данных (MDR), включающий отчеты о производственном контроле (MTR), протоколы неразрушающего контроля (NDT), журналы проверки покрытий и сертификаты соответствия, для обеспечения маркировки CE (Декларация соответствия (DoP) в соответствии со стандартом EN 1090) и окончательного приемки по стандарту AISC.

СТАНДАРТEN 1090 / AISC
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯОкончательное утверждение отдела контроля качества (QA/QC)
Этап 11

Упаковка для экспорта и обеспечение безопасности грузов при транспортировке

Защитная упаковка разработана для контейнерных (40HQ/OT/FR) и навалочных морских перевозок в тяжелых условиях морского транспорта. Конструктивные элементы укладываются на сверхпрочные стальные поддоны и скрепляются высокопрочной стальной лентой. Обработанные на станках соединения и контактные поверхности обернуты антикоррозионной пленкой VCI, проложены пенополиэтиленовой прокладкой EPE и укреплены толстыми резиновыми прокладками. Вся деревянная упаковка полностью соответствует фитосанитарным стандартам ISPM 15 и правилам IMO по укладке и креплению грузов (CSS).

СТАНДАРТМСФЗ 15 / IMO CSS
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ40HQ/OT/FR
Этап 12

Глобальный монтаж на месте и управление строительной площадкой

Мы предоставляем услуги по международному надзору за монтажными работами на объектах и строительству по схеме «под ключ» (EPCM) в соответствии с протоколами безопасности OSHA 1926, COSP Американского института стальных конструкций (AISC) и стандартами монтажа EN 1090-2. Выездные бригады под руководством многоязычных инженеров по охране труда, технике безопасности и охране окружающей среды (HSE), а также по обеспечению качества и контролю качества (QA/QC) используют высокоточные тахеометры для поддержания вертикальности конструкций с погрешностью не более H/1000 (максимум ≤25 мм). Затяжка высокопрочных конструкционных болтов выполняется с помощью откалиброванных гаечных ключей или методом «оборота гайки» с 100%-ной документацией по проверке момента затяжки.

СТАНДАРТOSHA 1926 / EN 1090-2
ЗНАЧЕНИЕ ПОКАЗАТЕЛЯ≤ H/1000

Получите круглосуточный перечень работ и смету

Узнайте, на каком объеме стального проката и морских перевозок вы сможете сэкономить до начала изготовления

8–15%

Сокращение веса стальных конструкций

3D-моделирование в Tekla в масштабе 1:1 позволяет оптимизировать соотношение балок и колонн, что позволяет избежать излишних затрат на материалы.

0,0 мм

Верификация кода с нулевым количеством конфликтов

Проверено на соответствие стандарту EN 1090 и местным ветровым и сейсмическим нагрузкам.

100%

Обзор «от инженера к инженеру»

Проверено нашими ведущими инженерами — никаких назойливых коммерческих звонков, только полезные данные и цены от производителя.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Служба технической поддержки и консультаций

Ведущие инженеры онлайн

Чертежи
Чертежи

🔒 100% конфиденциальность и безопасность, без спама










