
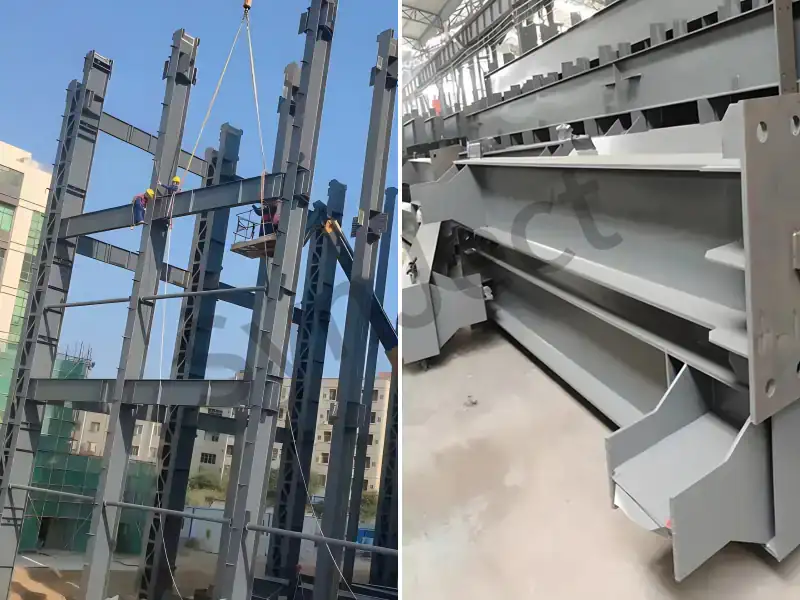
Sistema estrutural principal

Vigas e colunas de aço que formam o sistema estrutural principal de um edifício de aço de vários andares

O que fabricamos neste subsistema

Colunas de seção em H soldadas, com placas de base soldadas em oficina e consolas para guindastes, fornecidas para um edifício de aço de vários andares

Colunas de aço tipo H para edifícios de vários andares

As colunas de aço são os principais componentes verticais de suporte de carga em oficinas com estrutura de aço, armazéns, arranha-céus e edifícios de grande vão. Elas suportam a força axial, o momento fletor e a força de cisalhamento transmitidos pelas vigas de aço, painéis de telhado, lajes de piso e vigas de guindaste, transferindo de forma confiável a carga para a fundação. De acordo com a forma da seção, podem ser divididas em colunas tipo H, colunas de caixa soldada (tubo retangular), colunas de tubo circular, colunas cruciformes e colunas treliçadas; quanto às características de tensão, são divididas em colunas submetidas a carga axial, colunas de estrutura e colunas curvadas. Pré-fabricadas na fábrica e montadas no local por meio de parafusos ou soldagem, as colunas de aço apresentam peso próprio reduzido, alta resistência e rápida velocidade de construção. Como esqueleto vertical de suporte de força dos edifícios de aço, são amplamente utilizadas em instalações industriais, logística de armazenagem, locais públicos, arranha-céus e engenharia de pontes.

Especificações técnicas

Parâmetro Especificações
Formulários comuns da seção Viga em H, perfil caixão soldado, tubo circular, em cruz, treliçado
Materiais comuns Q235B, Q355B, Q390B, Q420B
Intervalo de altura da seção 200 mm ~ 1.500 mm (personalizável para seções maiores)
Faixa de espessura da chapa 6 mm ~ 50 mm
Comprimento de um único segmento 6 m ~ 15 m (segmentado devido a restrições de transporte)
Método de conexão Ligação com parafusos de alta resistência, soldagem de penetração total, ligação mista de parafusos e soldagem
Formulário de base de coluna Articulado (rolamento de placa plana), Rígido (exposto/embutido/encapsulado)
Tratamento anticorrosivo Jateamento de areia Sa2.5 + tinta epóxi/alquídica ou galvanização por imersão a quente
Proteção contra incêndios Revestimento à prova de fogo, placa à prova de fogo, revestimento de concreto
Padrão de Execução GB 50017 “Norma para o projeto de estruturas de aço”, GB 50205 “Norma para a aceitação da qualidade da construção de estruturas de aço”

Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Leve e com alta capacidade de carga: Sob a mesma carga, o peso é de apenas 1/3 a 1/2 do das colunas de concreto, reduzindo significativamente o custo da fundação e aumentando a altura livre útil. Requer tratamento anticorrosivo: o aço é propenso à ferrugem; deve passar por um processo de remoção de ferrugem + pintura ou galvanização por imersão a quente, dependendo do ambiente. Áreas costeiras ou expostas a produtos químicos exigem revestimentos mais espessos.
Pré-fabricado em fábrica, construção eficiente: A produção padronizada e a montagem dos parafusos no local reduzem o prazo de construção em cerca de 1/3, em comparação com as estruturas de concreto. Exige proteção contra incêndio: as propriedades mecânicas do aço se deterioram rapidamente em altas temperaturas; revestimentos ou revestimentos externos à prova de fogo são obrigatórios, de acordo com os índices de resistência ao fogo.
Excelente desempenho sísmico: A boa plasticidade e tenacidade do aço permitem absorver e dissipar energia durante terremotos, proporcionando alta ductilidade estrutural. É necessária alta precisão na instalação: a elevação e a verticalidade da base da coluna devem ser rigorosamente controladas, o que pode ser alcançado por meio de técnicas de construção comprovadas.
Seleção flexível de seções: As colunas em forma de H, em caixa, de tubo circular e treliçadas podem ser personalizadas para se adaptarem a diversas cargas e projetos arquitetônicos. O índice de esbelteza deve ser controlado: colunas com alto índice de esbelteza exigem cálculos profissionais e sistemas de contraventamento, garantidos pela verificação de um instituto de projeto.
Reciclável: Alta taxa de recuperação de materiais após a demolição, em consonância com as tendências da construção sustentável e da economia circular. Custo afetado pelas flutuações do mercado de aço: os custos com materiais podem ser controlados por meio da fixação antecipada de preços e da comparação entre várias siderúrgicas.

Perguntas frequentes

Quais são os tipos de colunas de aço?

Por tipo de seção: vigas em H, vigas em caixa, tubos circulares, vigas cruciformes e colunas treliçadas; por tipo de força: colunas com carga axial, colunas de estrutura e colunas curvadas.

Com a mesma capacidade de suporte, o peso de uma coluna de aço é de cerca de 1/3 a 1/2 do peso de uma coluna de concreto, reduzindo significativamente o tamanho da fundação e a profundidade de enterramento.

Q235B e Q355B para instalações industriais; Q390B e Q420B para arranha-céus e estruturas de alta resistência.

Base articulada (apoio em placa plana) e base rígida (exposta, embutida, encapsulada), determinadas por cálculos estruturais.

Ao fixar a placa de base com parafusos de ancoragem embutidos, seguido de injeção de argamassa não retrátil para nivelamento, pode ser necessário o uso de chaves de cisalhamento, dependendo da estrutura.

Soldagem em ranhura com penetração total na flange + conexão da alma por parafusos de alta resistência, ou totalmente aparafusada, ou totalmente soldada.

Jateamento de areia até o nível Sa2.5, aplicação de tinta epóxi/alcídica (espessura total da película seca projetada de acordo com a classe ambiental) ou galvanização por imersão a quente em toda a superfície.

Aplique revestimentos intumescentes/à prova de fogo, finos ou espessos, de acordo com os índices de resistência ao fogo, ou revestir com placas à prova de fogo ou concreto.

Adequado para colunas com grandes cargas, grandes vãos e grande relação de esbelteza, como cavaletes, suportes para tubos e colunas industriais para serviços pesados.

De acordo com a norma GB 50205, o desvio de verticalidade das colunas de um único nível é de H/1000 e ≤25 mm; nas colunas de vários níveis, o desvio é controlado por nível.

Vigas em H cônicas ou de seção constante, com placas terminais, fornecidas para um edifício de aço de vários andares

Vigas em H de aço para edifícios de vários andares

As vigas de aço são elementos horizontais em estruturas de aço, sujeitas principalmente a cargas verticais e flexão. Elas suportam cargas transmitidas por painéis de telhado, lajes de piso, vigas de guindaste e paredes divisórias, transferindo-as para as colunas de aço. Por seção transversal, podem ser classificadas em vigas H laminadas a quente, vigas H soldadas, vigas em caixa, vigas celulares, vigas em caixa compostas e vigas treliçadas; por tipo de suporte de carga, são divididas em vigas simplesmente apoiadas, vigas contínuas e vigas de estrutura. As vigas de aço são amplamente utilizadas em telhados de instalações industriais, plataformas de piso, passarelas, cavaletes, pontes e instalações de grande vão, caracterizando-se por seções transversais pequenas, peso próprio leve, grandes vãos e construção rápida.

Especificações técnicas

Parâmetro Especificações
Formulários comuns da seção Viga em H laminada a quente, viga em H soldada, viga em caixa, viga celular, viga de seção transversal variável (viga cônica)
Materiais comuns Q235B, Q355B, Q390B
Intervalo de extensão 6 m ~ 36 m (em apoios simples); para vãos maiores, podem ser utilizadas vigas contínuas ou treliças
Faixa de altura do feixe 200 mm ~ 2.000 mm
Largura da flange 150 mm ~ 600 mm
Faixa de espessura da chapa 6 mm ~ 40 mm
Controle de deflexão L/250 ~ L/400 (determinado pela finalidade de uso e pelos códigos)
Método de conexão Ligação por parafusos de alta resistência, soldagem, ligação mista de parafusos e soldagem
Proteção anticorrosiva e contra incêndios Da mesma forma que as colunas de aço, projetadas de acordo com o ambiente e a classificação de resistência ao fogo
Padrão de Execução GB 50017 “Norma para o projeto de estruturas de aço”, GB 50205

Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.

Vantagens e considerações de engenharia

Vantagens Considerações de engenharia
Grande vão, peso leve: As vigas de aço permitem criar espaços sem pilares e de grande vão com alturas de seção reduzidas, aumentando efetivamente a altura livre do edifício. A estabilidade à flexão requer verificação: a estabilidade geral da viga requer contraventamento lateral (terças, contraventamentos de flange, terças de sustentação de beiral), garantida por cálculos de projeto.
Pré-fabricado em fábrica, instalação rápida: As vigas de aço são fabricadas em segmentos na fábrica, içadas e aparafusadas no local da obra, reduzindo o prazo de construção. A deflexão deve ser controlada: vigas de grande vão com deflexão significativa precisam de pré-curvatura para compensar a deflexão para baixo sob cargas de longo prazo.
Formulários de seção flexíveis: As vigas em forma de H, em caixa, alveolares e de seção transversal variável podem ser otimizadas conforme necessário para economizar aço. Proteção anticorrosiva e contra incêndio idêntica à das colunas: requer revestimentos anticorrosivos e ignífugos adequados, o que aumenta ligeiramente os custos.
Boa ductilidade sísmica: A elevada capacidade de deformação plástica das vigas de aço é benéfica para a dissipação de energia estrutural. É preciso controlar a deformação causada pela soldagem: as vigas soldadas exigem sequências de soldagem adequadas, recorrendo à pré-deformação quando necessário.
Fácil para instalação de tubulação e fiação: As redes podem ser projetadas com aberturas, facilitando a passagem de tubulações de MEP (mecânica, elétrica e hidráulica). O custo varia de acordo com a espessura da chapa: a soldagem de chapas grossas exige uma qualificação rigorosa dos procedimentos; os custos podem ser controlados por meio da produção em fábrica.

Perguntas frequentes

Quais são os tipos de vigas de aço?

Por tipo de seção: viga em H, viga em H soldada, viga em caixa, viga celular, viga de seção transversal variável; por tipo de apoio: vigas simplesmente apoiadas, contínuas e em treliça.

Por serem leves e de alta resistência, as vigas de aço têm um vão muito maior do que as vigas de concreto com a mesma seção transversal, sendo ideais para instalações e locais com grandes espaços.

Para compensar a deflexão sob cargas permanentes e variáveis, normalmente é aplicada uma pré-curvatura na relação L/500 a L/1000.

As aberturas na alma reduzem o peso morto e permitem a passagem de dutos, economizando cerca de 20% a 30% de aço em comparação com vigas de alma maciça.

Geralmente por meio de conexão mista aparafusada e soldada: alma com parafusos HSFG, flange com soldagem de penetração total; ou totalmente aparafusada.

Para evitar a flambagem lateral-torsional geral da viga, são utilizados terças, terças de beirado, contraventamentos de flange, etc.

Vigas da estrutura em portal geralmente com L/180, vigas de piso com L/250, vigas de telhado com L/400; vigas de plataforma determinadas de acordo com os requisitos de uso.

Adequado para vigas de guindaste e vigas de telhado inclinado; as seções podem ser reduzidas nas extremidades com menores momentos fletores, a fim de economizar aço.

Da mesma forma que as colunas de aço, revestidas com tintas epóxi/alquídicas.

Calculado com base na classificação de resistência ao fogo (1,0 h/1,5 h/2,0 h) e no tipo de revestimento.

Certificado de Qualificação

Seus projetos são protegidos por normas de nível internacional. Da certificação CE (EN 1090) à ISO 9001, nossas certificações não são apenas papel — elas são a realidade rigorosa do nosso dia a dia na fábrica.


AISCCEOTCSoldador Internacional
Sistema de Gestão da Qualidade ISO 9001

Já tem os desenhos ou a lista de quantidades (BOQ) prontos?

SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Kunlun Lu
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect
Fábrica da SynJect

SynJect: Escala. Precisão. Certeza.

A SYNJECT oferece soluções abrangentes de estruturas metálicas concebidas para a cadeia de valor global. Desde investidores que procuram retorno do investimento até engenheiros que exigem conformidade rigorosa, transformamos projetos complexos em realidades sólidas — dentro do prazo e sem complicações.

Da planta ao canteiro de obras. Fricção zero.

Engenharia detalhada e elaboração de desenhos de oficinaOrganização de peças e otimização de materiaisInspeção de entrada de matérias-primasCorte CNC e preparação de bordasEndireitamento de deformações causadas pela soldagemEnsaios Não Destrutivos (NDT)Montagem de teste e alinhamento na oficinaPreparação da superfície e revestimento protetorMedir a espessura da camada de tintaInspeção Final de Qualidade e CertificaçãoEmbalagem para exportação e proteção logísticaMontagem em campo e gerenciamento de obras em nível global
Etapa 01

Engenharia de detalhe

Utilizando plataformas BIM avançadas, como o Tekla Structures, a modelagem 3D detalhada e os desenhos de oficina são executados em estrita conformidade com a norma AISC 360 ou o Eurocódigo 3 (EN 1993). Os projetos de conexões são rigorosamente verificados, com desenhos de fabricação gerados de acordo com as normas de tolerância da ISO 2768-m. É realizada uma detecção de conflitos de 100% com os principais sistemas arquitetônicos e de MEP para garantir a ausência total de conflitos estruturais durante a montagem em campo.

NORMAAISC 360 / EN 1993
VALOR DA MÉTRICATolerância ±0,01 mm
Etapa 02

Organização de peças e otimização de materiais

Os layouts de encaixe inteligente são realizados com o uso de softwares avançados, como o FastCAM/SigmaNEST, em conformidade com as normas dimensionais EN 10029 / ASTM A6. Levando em conta a largura do corte (2 mm a 5 mm, dependendo da espessura da chapa) e as margens para contração térmica, a aproveitamento da matéria-prima ultrapassa 92%. As sobras são rastreadas digitalmente por meio de códigos de barras para garantir 100% de rastreabilidade do relatório de ensaio da usinagem (MTR).

NORMAEN 10029 / ASTM A6
VALOR DA MÉTRICATaxa de utilização: 95%
Etapa 03

Inspeção de entrada de matérias-primas

Todo o aço estrutural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) deve ser acompanhado de Relatórios de Ensaio de Fábrica (MTR) conforme a norma EN 10204 3.1. O controle de qualidade na recepção realiza inspeções dimensionais e visuais a 100% de acordo com a norma ASTM A6 / EN 10029, verificando as tolerâncias de espessura (Classe A/B) e a integridade da laminação interna por meio de ensaios ultrassônicos (UT) conforme a norma ASTM A435. A composição química e as propriedades mecânicas são verificadas pontualmente por laboratórios terceirizados credenciados.

NORMAEN 10204 3.1 / ASTM A435
VALOR DA MÉTRICAClasse A/B e ASTM A435
Etapa 04

Corte CNC e preparação de bordas

O perfilamento de chapas e o corte de componentes são realizados por meio de equipamentos CNC de oxicorte, plasma de alta definição e laser de fibra de vários kW. A qualidade da superfície de corte está em estrita conformidade com a norma EN ISO 9013 quanto à perpendicularidade e à rugosidade superficial de ±2,5°, com tolerância de 3/4. Máquinas de chanfradura CNC multieixos realizam ângulos de chanfradura para preparação de solda dentro de ±2,5° e dimensões da face da raiz dentro de ±1,0 mm.

NORMAEN ISO 9013
VALOR DA MÉTRICARa ≤ 12,5 μm
Etapa 05

Endireitamento de deformações causadas pela soldagem

A soldagem é realizada exclusivamente por soldadores certificados pela AWS D1.1 ou pela EN ISO 9606, utilizando Especificações de Procedimentos de Soldagem (WPS) qualificadas, respaldadas por Registros de Qualificação de Procedimentos (PQR) de acordo com a AWS D1.1 / ISO 15614. A soldagem por arco submerso (SAW) e a soldagem por arco com eletrodo com núcleo fundente (FCAW) predominam nas soldas de penetração completa (CJP) e nas soldas em ângulo. A entrada de calor é rigorosamente controlada, alcançando níveis de qualidade de solda em conformidade com o Nível de Qualidade B da ISO 5817 ou com as normas AWS D1.1.

NORMAAWS D1.1 / EN ISO 9606
VALOR DA MÉTRICAISO 5817 Nível B
Etapa 06

Ensaios Não Destrutivos (NDT)

A distorção angular pós-soldagem, a curvatura e a inclinação são corrigidas por meio de endireitadores hidráulicos automatizados de flanges e endireitamento térmico controlado por chama. As temperaturas de aquecimento para aços de alta resistência e baixa liga (HSLA) são rigorosamente mantidas entre 600 ℃ e 650 ℃ (resfriamento a ar, sem têmpera com água) para evitar a degradação da microestrutura. As tolerâncias de retidão pós-endireitamento atendem a ±3 mm, em conformidade com a Norma EN 1090-2, Classe de Execução 2 (EXC2), e as normas COSP da AISC.

NORMAEN 1090-2 EXC2 / COSP da AISC
VALOR DA MÉTRICATolerâncias de ±3 mm
Etapa 07

Montagem de teste e alinhamento na oficina

Os protocolos de NDT são executados por pessoal de NDT certificado pela ISO 9712 / ASNT Nível II. 100% das soldas críticas de penetração completa da junta (CJP) são submetidas a ensaios ultrassônicos (UT, conforme ISO 17640 / ASTM E164) ou a ensaios por partículas magnéticas (MT, conforme ISO 17638 / ASTM E709). O Ensaio Radiográfico (RT) é aplicado conforme solicitado para seções pesadas. A aceitação das soldas está em estrita conformidade com o Nível de Aceitação 1 da ISO 11666 ou com os critérios da AWS D1.1.

NORMAISO 11666 Nível 1 / AWS D1.1
VALOR DA MÉTRICA100% UT
Etapa 08

Preparação da superfície e revestimento protetor

Geometrias complexas, treliças de grande vão e estruturas pesadas passam por uma montagem experimental física em escala 1:1 ou por uma montagem virtual por digitalização a laser 3D de alta precisão, de acordo com os requisitos da norma EN 1090-2/AISC. O alinhamento dos furos dos parafusos é verificado (taxa de aprovação ≥ 95% para parafusos de alta resistência), e as dimensões críticas (vão, curvatura, alinhamento espacial 3D) são verificadas dentro de limites de tolerância rigorosos (±2,0 mm) para eliminar riscos de ajuste no canteiro de obras.

NORMAAISC / EN 1090-2
VALOR DA MÉTRICATolerância ±2,0 mm
Etapa 09

Medir a espessura da camada de tinta

Os elementos estruturais são submetidos a jateamento automatizado para atingir o grau de limpeza SSPC-SP10 / NACE nº 2 / ISO 8501-1 Sa 2,5, com um perfil de superfície (profundidade de ancoragem) de 45–75 μm. Revestimentos protetores de alto desempenho são aplicados por meio da tecnologia de pulverização sem ar, em conformidade com a norma ISO 12944 (ambientes corrosivos C3 a CX), incluindo primers epóxi inorgânicos/orgânicos ricos em zinco, camadas intermediárias de óxido de ferro micáceo epóxi e camadas finais de poliuretano/fluorocarbono. A espessura da película seca (DFT) é verificada por meio de medidores magnéticos calibrados, seguindo rigorosamente a regra 90/10.

NORMAISO 8501-1 Sa 2,5 / ISO 12944
VALOR DA MÉTRICA45 a 75 μm
Etapa 10

Inspeção Final de Qualidade e Certificação

O Controle de Qualidade Final (FQC) realiza uma auditoria abrangente e holística, inspecionando a estética da pintura (ausência de escorridos, poros e flacidez), a geometria crítica, os espaçamentos dos furos de parafusos e a rastreabilidade das marcações dos componentes feitas a laser ou com estêncil. Um Relatório Completo de Dados de Fabricação (MDR) — compreendendo MTRs, registros de ensaios não destrutivos (NDT), registros de inspeção de revestimento e Certificados de Conformidade — é compilado para dar suporte à Marcação CE (Declaração de Conformidade, DoP, conforme a norma EN 1090) e à aceitação final da AISC.

NORMAEN 1090 / AISC
VALOR DA MÉTRICALiberação Final de QA/QC
Etapa 11

Embalagem para exportação e proteção logística

A embalagem de proteção é projetada para o transporte marítimo em contêineres (40HQ/OT/FR) e de carga fracionada, sob condições adversas de transporte marítimo. Os elementos estruturais são agrupados em paletes de aço de alta resistência, presos com cintas de aço de alta resistência à tração. As conexões usinadas e as superfícies de contato são envoltas em filme anticorrosivo VCI, acolchoamento de espuma EPE e almofadas de borracha reforçadas. Todo o material de embalagem de madeira está em total conformidade com as normas fitossanitárias da ISPM 15 e com as regras de Estiva e Fixação de Carga (CSS) da IMO.

NORMAISPM 15 / CSS da OMI
VALOR DA MÉTRICA40HQ/OT/FR
Etapa 12

Montagem em campo e gerenciamento de obras em nível global

Oferecemos supervisão internacional de montagem em obra e serviços de construção EPCM “chave na mão”, em conformidade com os protocolos de segurança da OSHA 1926, o COSP da AISC e as normas de montagem EN 1090-2. As equipes de campo, lideradas por engenheiros multilíngues de HSE e QA/QC, utilizam estações totais de alta precisão para manter a verticalidade estrutural dentro de H/1000 (≤25 mm no máximo). O aparafusamento estrutural de alta resistência é executado por meio de chaves calibradas ou pelo método de “giro da porca”, com documentação de auditoria de torque de 100%.

NORMAOSHA 1926 /EN 1090-2
VALOR DA MÉTRICA≤ H/1000

Obtenha o seu BOQ e plano de custos em 24 horas

Veja quanto pode poupar em tonelagem de aço e frete marítimo antes do início da fabricação

8–15%

Redução do peso do aço

A modelação 3D 1:1 no Tekla otimiza as relações viga-coluna para eliminar custos com material redundante.

0,0 mm

Verificação de código sem conflitos

Verificado em conformidade com a norma EN 1090 e com as cargas eólicas e sísmicas locais.

100%

Revisão de Engenheiro para Engenheiro

Verificado pelos nossos engenheiros principais — Sem chamadas de vendas insistentes, apenas dados úteis e preço de fábrica.

CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001

Balcão de Engenharia e Informações

Engenheiros-chefe online

Desenhos
Desenhos

🔒 100% privado e seguro, sem spam










