
Página inicial / Produtos / Treliça de aço / Parafusos de fixação para fundações
Parafusos de fixação para fundações
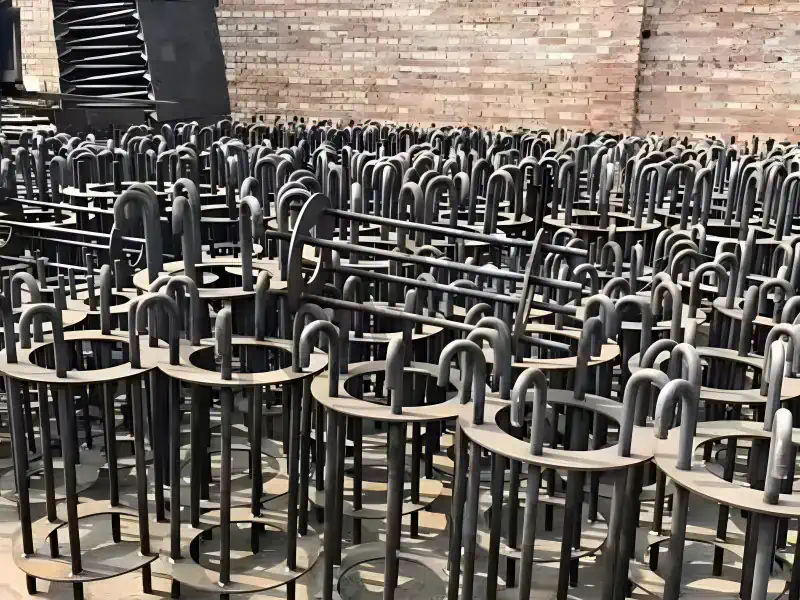
Os parafusos de ancoragem (parafusos de fundação) são componentes essenciais de conexão entre as bases das colunas de aço e as fundações de concreto. Eles suportam a tração vertical, a força de cisalhamento e os momentos fletores transmitidos pela base da coluna, garantindo que a estrutura superior fique firmemente ancorada à fundação. Quanto à forma, incluem os tipos J, L, U, com placa de fixação e com haste reta; os materiais comuns incluem Q235B, Q355B, Q390B e aço carbono de alta qualidade Grau 45. Quanto ao método de fixação, dividem-se em parafusos de ancoragem moldados no local e âncoras pós-instaladas (âncoras químicas, âncoras de expansão). Os diâmetros dos parafusos de ancoragem variam normalmente entre M24 e M64, sendo a quantidade e o layout determinados pelos cálculos das forças internas da base da coluna. A precisão do posicionamento durante a pré-instalação afeta diretamente a qualidade da instalação das colunas de aço.
O que fabricamos neste subsistema
- Parafusos de fixação
- Parafusos HSFG
Parafusos de fixação para treliças de aço
Os parafusos de ancoragem (parafusos de fundação) são componentes essenciais de conexão entre as bases das colunas de aço e as fundações de concreto. Eles suportam a tração vertical, a força de cisalhamento e os momentos fletores transmitidos pela base da coluna, garantindo que a estrutura superior fique firmemente ancorada à fundação. Quanto à forma, incluem os tipos J, L, U, com placa de fixação e com haste reta; os materiais comuns incluem Q235B, Q355B, Q390B e aço carbono de alta qualidade Grau 45. Quanto ao método de fixação, dividem-se em parafusos de ancoragem moldados no local e âncoras pós-instaladas (âncoras químicas, âncoras de expansão). Os diâmetros dos parafusos de ancoragem variam normalmente entre M24 e M64, sendo a quantidade e o layout determinados pelos cálculos das forças internas da base da coluna. A precisão do posicionamento durante a pré-instalação afeta diretamente a qualidade da instalação das colunas de aço.
Especificações técnicas
| Parâmetro | Especificações |
|---|---|
| Formulários comuns | Tipo J, tipo L, tipo U, tipo com placa de fixação, tipo com haste reta |
| Especificações comuns | M24, M27, M30, M33, M36, M42, M45, M48, M52, M56, M60, M64 |
| Material | Aço Q235B, Q355B, Q390B, grau 45 (classe de propriedades 4,6/5,6/8,8) |
| Profundidade de encaixe | Determinado pelo cálculo da tensão; geralmente, 20 a 40 vezes o diâmetro |
| Porcas de encaixe | Porcas duplas (antidesapertamento) ou porca simples + arruela |
| Método de posicionamento | Utilização de gabaritos de fixação para o pré-encaixe geral, a fim de garantir o espaçamento e a elevação do conjunto de parafusos |
| Espessura da cobertura | Espessura da camada de concreto de cobertura interna da fundação ≥50 mm |
| Injeção de argamassa | Injeção secundária com argamassa sem retração sob a placa de base da coluna |
| Tratamento anticorrosivo | A parte embutida no concreto não é tratada; a parte exposta é pintada |
| Padrão de Execução | GB 50017, GB 50010, JGJ 145 “Especificação técnica para fixações instaladas posteriormente em estruturas de concreto” |
Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.
Vantagens e considerações de engenharia
| Vantagens | Considerações de engenharia |
|---|---|
| Fixação confiável: Transfere as forças da base do pilar por meio do encaixe mecânico e da força de aderência da argamassa, de forma segura e confiável. | É necessária alta precisão na pré-instalação: grandes desvios na pré-instalação afetarão gravemente a instalação das colunas de aço; o uso de gabaritos é obrigatório. |
| Especificações padronizadas: Série completa de amostras maduras, de M24 a M64, com fácil seleção. | Profundidade de fixação necessária para resistência à tração: uma profundidade insuficiente causa falha por arrancamento; a fixação deve ser feita de acordo com o cálculo. |
| Tecnologia de posicionamento avançada: Com o uso de gabaritos de fixação, é possível controlar a precisão do conjunto de parafusos dentro de uma tolerância de ±2 mm. | Peças expostas propensas à ferrugem: exigem pintura ou galvanização para proteção anticorrosiva, além de manutenção regular. |
| Ajuste prático da instalação: A altura e a posição horizontal da base podem ser ajustadas com precisão por meio de porcas e placas de apoio. | Chaves de cisalhamento necessárias para a força de cisalhamento: os parafusos de ancoragem simples têm resistência limitada ao cisalhamento; bases de cisalhamento grandes requerem chaves de cisalhamento. |
| Âncoras com ranhura instaladas posteriormente são adequadas para reformas: Para adicionar colunas de aço a estruturas existentes, podem ser utilizadas âncoras químicas ou de expansão. | A qualidade da injeção de argamassa é fundamental: uma injeção secundária mal compactada prejudica a transmissão de força; deve-se utilizar argamassa sem retração. |
Perguntas frequentes
Quais são os tipos de parafusos de fixação?
Tipos J, L, U, placa de fixação e haste reta. Os tipos J e placa de fixação são os mais comuns.
Como escolher o diâmetro do parafuso de fixação?
Determinado por cálculos de força interna da base da coluna, geralmente M24 a M48. Colunas para serviços pesados podem utilizar M56 ou superior.
Qual é a profundidade adequada de fixação para parafusos de ancoragem?
A profundidade de embutimento da âncora de tensão é geralmente de 20 a 40 vezes o diâmetro, atendendo aos requisitos de fixação no concreto.
Quais materiais são utilizados na fabricação de parafusos de fixação?
Normalmente, aço Q235B, Q355B, Q390B ou Grau 45, com classes de propriedades 4.6/5.6/8.8.
Como os parafusos de fixação são posicionados?
Utilização de gabaritos de perfil de aço para posicionar o conjunto de parafusos como um todo, fixado à gaiola de vergalhões antes do lançamento do concreto.
E se os parafusos de fixação estiverem desalinhados?
Pequenos desvios podem ser corrigidos ampliando-se os orifícios e utilizando placas de apoio; desvios maiores exigem um plano de tratamento do projeto.
Por que as bases das colunas precisam de injeção secundária?
O espaço entre a placa de base e o topo da fundação é preenchido com argamassa sem retração para garantir uma transmissão uniforme da força.
Quantas porcas são necessárias para um parafuso de fixação?
Normalmente, duas porcas para evitar que se soltem, ou uma porca + arruela de pressão.
Que tipos de âncoras são utilizadas em pilares reforçados?
Âncoras químicas ou âncoras mecânicas com entalhe instaladas posteriormente, verificadas de acordo com a norma JGJ 145.
Como fazer o tratamento anticorrosivo dos parafusos de fixação?
As peças de concreto embutidas não requerem nenhum tratamento; as peças expostas são revestidas com tinta antiferrugem ou galvanizadas.
Parafusos HSFG para treliças de aço
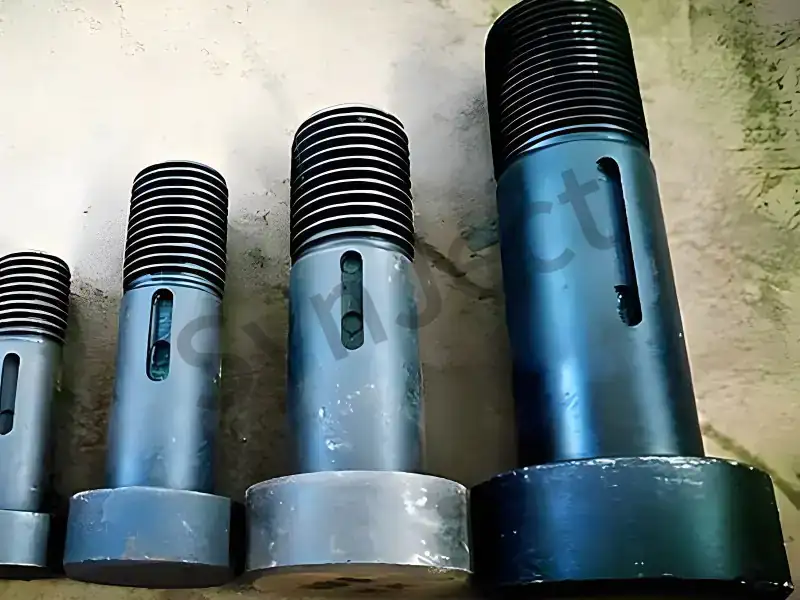
A conexão com parafusos HSFG é um dos principais métodos de conexão para emendas no local de obras de estruturas de aço. Ao aplicar pré-tensão aos parafusos, gera-se uma força de atrito compressiva entre as placas conectadas para transmitir as forças internas. Por mecanismo de força, elas são divididas em conexões do tipo atrito e do tipo apoio; por classe de propriedade, em Grau 8.8 e Grau 10.9; por forma, em parafusos HSFG de cabeça hexagonal grande e parafusos HSFG de controle de tensão (TC) (parafusos de torção). Os parafusos de cabeça hexagonal grande são instalados pelo método de torque, enquanto os parafusos TC são instalados por cisalhamento da ranhura (cabeça em forma de flor de ameixa). As conexões com parafusos de alta resistência apresentam rápida construção, qualidade controlável e capacidade de desmontagem, tornando-as a forma de conexão mais comum para a instalação de estruturas de aço no local da obra.
Especificações técnicas
| Parâmetro | Especificações |
|---|---|
| Classe de propriedade | Grau 8,8; Grau 10,9 |
| Especificações comuns | M16, M20, M22, M24, M27, M30 |
| Tipo | Cabeça hexagonal grande, tipo Controle de Tensão (TC) (cabeça estriada) |
| Tipo de conexão | Do tipo fricção, do tipo rolamento |
| Aplicação de pré-tensão | Valores padrão de pré-tensão especificados na norma GB 50017 |
| Tratamento de superfícies de atrito | Jateamento com areia, jateamento com areia e, em seguida, superfície com ferrugem vermelha |
| Coeficiente de deslizamento | Q235: 0,45; Q355: 0,50 (dependendo do método de tratamento) |
| Ferramentas de construção | Chave dinamométrica, chave de cisalhamento elétrica |
| Roscas expostas | roscas expostas após o aperto |
| Padrão de Execução | GB/T 1228, GB/T 3632, GB 50205 |
Os valores correspondem à linha de produtos que fabricamos rotineiramente. As dimensões, classes e sistemas de revestimento específicos para cada projeto são confirmados no desenho de oficina aprovado antes do envio para produção.
Vantagens e considerações de engenharia
| Vantagens | Considerações de engenharia |
|---|---|
| Alta velocidade de construção: A montagem aparafusada no local, sem soldagem, reduz a duração do projeto. | Requisitos rigorosos para superfícies de atrito: as placas de conexão devem ser tratadas com jato de areia e mantidas limpas, sem óleo nem tinta. |
| Qualidade controlável: A pré-tensão e o torque podem ser testados quantitativamente, garantindo uma qualidade estável. | A perda de pré-tensão precisa ser compensada: a pré-tensão se relaxa com o uso prolongado; é necessário apertar em excesso e reapertar durante a construção. |
| Removível: Facilita a modificação estrutural, a ampliação e a recuperação após a demolição. | É necessária alta precisão nos furos: o desalinhamento dos furos dos parafusos deve ser rigorosamente controlado; é proibido o corte a gás para ampliar os furos. |
| Desempenho confiável sob tensão: As conexões do tipo atrito transmitem força por meio do atrito, sem deslizamento e com boa resistência à fadiga. | Marcação necessária após o aperto final: Para evitar que algum parafuso não seja apertado, é feita uma marcação com tinta após o aperto final. |
| Baixa intensidade de mão de obra: Em comparação com a soldagem no local, melhora o ambiente de trabalho. | As chaves dinamométricas precisam de calibração regular: os valores de torque afetam diretamente a pré-tensão; as chaves devem ser calibradas regularmente. |
Perguntas frequentes
Quais são as classificações dos parafusos HSFG?
Por classe de resistência: Classe 8.8 e Classe 10.9; por formato: cabeça hexagonal grande e tipo com controle de tensão (TC).
Qual é a diferença entre o tipo de atrito e o tipo de rolamento?
O tipo por atrito transmite a força por meio do atrito, sem deslizamento; o tipo com apoio permite o deslizamento, transmitindo a força por meio do apoio entre a haste do parafuso e a parede do orifício.
Quais são as especificações utilizadas para os parafusos HSFG?
Normalmente M20, M22, M24; estruturas de grande vão podem utilizar M27, M30.
Como os parafusos TC são instalados?
Uma chave elétrica corta a cabeça estriada, alcançando imediatamente a pré-tensão especificada; a construção é simples.
Por que as superfícies de atrito precisam ser tratadas com jato de areia?
Para melhorar o coeficiente de deslizamento das placas de conexão e garantir a transmissão da força de atrito.
Qual é o desvio permitido para furos de parafusos de alta resistência?
O diâmetro do furo é geralmente 1,5 a 2,0 mm maior do que o da haste; um desalinhamento excessivo exige o alargamento do furo ou a troca dos furos.
Quantas roscas devem ficar expostas após o aperto final?
Geralmente, ficam expostas de 2 a 3 roscas.
Os parafusos HSFG podem ser reutilizados?
Os códigos determinam que os parafusos HSFG não devem ser reutilizados; eles são descartados após a remoção.
As chaves dinamométricas precisam de calibração?
Deve ser calibrado regularmente e verificado antes e depois dos turnos para garantir a precisão do torque.
É possível utilizar o corte a gás para ampliar orifícios de parafusos de alta resistência?
O corte a gás é estritamente proibido; caso o desvio exceda os limites, deve-se utilizar um alargador após obter a aprovação do projeto.
Certificado de Qualificação
Seus projetos são protegidos por normas de nível internacional. Da certificação CE (EN 1090) à ISO 9001, nossas certificações não são apenas papel — elas são a realidade rigorosa do nosso dia a dia na fábrica.




Já tem os desenhos ou a lista de quantidades (BOQ) prontos?
Projetos relacionados
Projetos nos quais esse subsistema foi projetado em detalhes, fabricado e enviado como parte do pacote estrutural.
SynJect: Escala. Precisão. Certeza.
A SYNJECT oferece soluções abrangentes de estruturas metálicas concebidas para a cadeia de valor global. Desde investidores que procuram retorno do investimento até engenheiros que exigem conformidade rigorosa, transformamos projetos complexos em realidades sólidas — dentro do prazo e sem complicações.
Da planta ao canteiro de obras. Fricção zero.



Engenharia de detalhe
Utilizando plataformas BIM avançadas, como o Tekla Structures, a modelagem 3D detalhada e os desenhos de oficina são executados em estrita conformidade com a norma AISC 360 ou o Eurocódigo 3 (EN 1993). Os projetos de conexões são rigorosamente verificados, com desenhos de fabricação gerados de acordo com as normas de tolerância da ISO 2768-m. É realizada uma detecção de conflitos de 100% com os principais sistemas arquitetônicos e de MEP para garantir a ausência total de conflitos estruturais durante a montagem em campo.
Organização de peças e otimização de materiais
Os layouts de encaixe inteligente são realizados com o uso de softwares avançados, como o FastCAM/SigmaNEST, em conformidade com as normas dimensionais EN 10029 / ASTM A6. Levando em conta a largura do corte (2 mm a 5 mm, dependendo da espessura da chapa) e as margens para contração térmica, a aproveitamento da matéria-prima ultrapassa 92%. As sobras são rastreadas digitalmente por meio de códigos de barras para garantir 100% de rastreabilidade do relatório de ensaio da usinagem (MTR).
Inspeção de entrada de matérias-primas
Todo o aço estrutural (Q355B/C/D, ASTM A572 Gr.50, S355JR/J2) deve ser acompanhado de Relatórios de Ensaio de Fábrica (MTR) conforme a norma EN 10204 3.1. O controle de qualidade na recepção realiza inspeções dimensionais e visuais a 100% de acordo com a norma ASTM A6 / EN 10029, verificando as tolerâncias de espessura (Classe A/B) e a integridade da laminação interna por meio de ensaios ultrassônicos (UT) conforme a norma ASTM A435. A composição química e as propriedades mecânicas são verificadas pontualmente por laboratórios terceirizados credenciados.
Corte CNC e preparação de bordas
O perfilamento de chapas e o corte de componentes são realizados por meio de equipamentos CNC de oxicorte, plasma de alta definição e laser de fibra de vários kW. A qualidade da superfície de corte está em estrita conformidade com a norma EN ISO 9013 quanto à perpendicularidade e à rugosidade superficial de ±2,5°, com tolerância de 3/4. Máquinas de chanfradura CNC multieixos realizam ângulos de chanfradura para preparação de solda dentro de ±2,5° e dimensões da face da raiz dentro de ±1,0 mm.
Endireitamento de deformações causadas pela soldagem
A soldagem é realizada exclusivamente por soldadores certificados pela AWS D1.1 ou pela EN ISO 9606, utilizando Especificações de Procedimentos de Soldagem (WPS) qualificadas, respaldadas por Registros de Qualificação de Procedimentos (PQR) de acordo com a AWS D1.1 / ISO 15614. A soldagem por arco submerso (SAW) e a soldagem por arco com eletrodo com núcleo fundente (FCAW) predominam nas soldas de penetração completa (CJP) e nas soldas em ângulo. A entrada de calor é rigorosamente controlada, alcançando níveis de qualidade de solda em conformidade com o Nível de Qualidade B da ISO 5817 ou com as normas AWS D1.1.
Ensaios Não Destrutivos (NDT)
A distorção angular pós-soldagem, a curvatura e a inclinação são corrigidas por meio de endireitadores hidráulicos automatizados de flanges e endireitamento térmico controlado por chama. As temperaturas de aquecimento para aços de alta resistência e baixa liga (HSLA) são rigorosamente mantidas entre 600 ℃ e 650 ℃ (resfriamento a ar, sem têmpera com água) para evitar a degradação da microestrutura. As tolerâncias de retidão pós-endireitamento atendem a ±3 mm, em conformidade com a Norma EN 1090-2, Classe de Execução 2 (EXC2), e as normas COSP da AISC.
Montagem de teste e alinhamento na oficina
Os protocolos de NDT são executados por pessoal de NDT certificado pela ISO 9712 / ASNT Nível II. 100% das soldas críticas de penetração completa da junta (CJP) são submetidas a ensaios ultrassônicos (UT, conforme ISO 17640 / ASTM E164) ou a ensaios por partículas magnéticas (MT, conforme ISO 17638 / ASTM E709). O Ensaio Radiográfico (RT) é aplicado conforme solicitado para seções pesadas. A aceitação das soldas está em estrita conformidade com o Nível de Aceitação 1 da ISO 11666 ou com os critérios da AWS D1.1.
Preparação da superfície e revestimento protetor
Geometrias complexas, treliças de grande vão e estruturas pesadas passam por uma montagem experimental física em escala 1:1 ou por uma montagem virtual por digitalização a laser 3D de alta precisão, de acordo com os requisitos da norma EN 1090-2/AISC. O alinhamento dos furos dos parafusos é verificado (taxa de aprovação ≥ 95% para parafusos de alta resistência), e as dimensões críticas (vão, curvatura, alinhamento espacial 3D) são verificadas dentro de limites de tolerância rigorosos (±2,0 mm) para eliminar riscos de ajuste no canteiro de obras.
Medir a espessura da camada de tinta
Os elementos estruturais são submetidos a jateamento automatizado para atingir o grau de limpeza SSPC-SP10 / NACE nº 2 / ISO 8501-1 Sa 2,5, com um perfil de superfície (profundidade de ancoragem) de 45–75 μm. Revestimentos protetores de alto desempenho são aplicados por meio da tecnologia de pulverização sem ar, em conformidade com a norma ISO 12944 (ambientes corrosivos C3 a CX), incluindo primers epóxi inorgânicos/orgânicos ricos em zinco, camadas intermediárias de óxido de ferro micáceo epóxi e camadas finais de poliuretano/fluorocarbono. A espessura da película seca (DFT) é verificada por meio de medidores magnéticos calibrados, seguindo rigorosamente a regra 90/10.
Inspeção Final de Qualidade e Certificação
O Controle de Qualidade Final (FQC) realiza uma auditoria abrangente e holística, inspecionando a estética da pintura (ausência de escorridos, poros e flacidez), a geometria crítica, os espaçamentos dos furos de parafusos e a rastreabilidade das marcações dos componentes feitas a laser ou com estêncil. Um Relatório Completo de Dados de Fabricação (MDR) — compreendendo MTRs, registros de ensaios não destrutivos (NDT), registros de inspeção de revestimento e Certificados de Conformidade — é compilado para dar suporte à Marcação CE (Declaração de Conformidade, DoP, conforme a norma EN 1090) e à aceitação final da AISC.
Embalagem para exportação e proteção logística
A embalagem de proteção é projetada para o transporte marítimo em contêineres (40HQ/OT/FR) e de carga fracionada, sob condições adversas de transporte marítimo. Os elementos estruturais são agrupados em paletes de aço de alta resistência, presos com cintas de aço de alta resistência à tração. As conexões usinadas e as superfícies de contato são envoltas em filme anticorrosivo VCI, acolchoamento de espuma EPE e almofadas de borracha reforçadas. Todo o material de embalagem de madeira está em total conformidade com as normas fitossanitárias da ISPM 15 e com as regras de Estiva e Fixação de Carga (CSS) da IMO.
Montagem em campo e gerenciamento de obras em nível global
Oferecemos supervisão internacional de montagem em obra e serviços de construção EPCM “chave na mão”, em conformidade com os protocolos de segurança da OSHA 1926, o COSP da AISC e as normas de montagem EN 1090-2. As equipes de campo, lideradas por engenheiros multilíngues de HSE e QA/QC, utilizam estações totais de alta precisão para manter a verticalidade estrutural dentro de H/1000 (≤25 mm no máximo). O aparafusamento estrutural de alta resistência é executado por meio de chaves calibradas ou pelo método de “giro da porca”, com documentação de auditoria de torque de 100%.
Obtenha o seu BOQ e plano de custos em 24 horas
Veja quanto pode poupar em tonelagem de aço e frete marítimo antes do início da fabricação
Redução do peso do aço
A modelação 3D 1:1 no Tekla otimiza as relações viga-coluna para eliminar custos com material redundante.
Verificação de código sem conflitos
Verificado em conformidade com a norma EN 1090 e com as cargas eólicas e sísmicas locais.
Revisão de Engenheiro para Engenheiro
Verificado pelos nossos engenheiros principais — Sem chamadas de vendas insistentes, apenas dados úteis e preço de fábrica.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
Engenheiros-chefe online
🔒 100% privado e seguro, sem spam









