
الصفحة الرئيسية / المنتجات / دعامة فولاذية / مسامير تثبيت الأساسات
مسامير تثبيت الأساسات
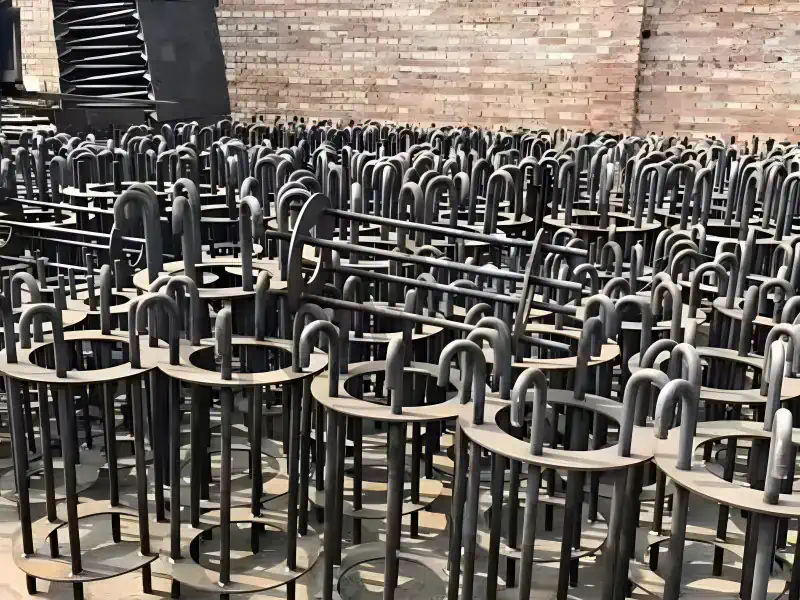
تُعد مسامير التثبيت (مسامير الأساس) مكونات ربط أساسية بين قواعد الأعمدة الفولاذية والأساسات الخرسانية. فهي تتحمل الشد الرأسي وقوة القص وعزم الانحناء المنقولة من قاعدة العمود، مما يضمن تثبيت الهيكل العلوي بإحكام في الأساس. من حيث الشكل، تشمل أنواعًا مثل النوع J والنوع L والنوع U ونوع لوحة التثبيت ونوع القضيب المستقيم؛ وتشمل المواد الشائعة الفولاذ الكربوني عالي الجودة من النوع Q235B وQ355B وQ390B والدرجة 45. وحسب طريقة التثبيت، تنقسم إلى مسامير تثبيت مصبوبة في الموقع ومثبتات مُركَّبة لاحقًا (مثبتات كيميائية، ومثبتات تمدد). تتراوح أقطار مسامير التثبيت عادةً بين M24 وM64، ويتم تحديد الكمية والتوزيع بناءً على حسابات القوى الداخلية لقاعدة العمود. تؤثر دقة تحديد الموضع قبل التثبيت بشكل مباشر على جودة تركيب الأعمدة الفولاذية.
ما نقوم بتصنيعه في هذا النظام الفرعي
- مسامير التثبيت
- مسامير HSFG
مسامير تثبيت الدعامات الفولاذية
تُعد مسامير التثبيت (مسامير الأساس) مكونات ربط أساسية بين قواعد الأعمدة الفولاذية والأساسات الخرسانية. فهي تتحمل الشد الرأسي وقوة القص وعزم الانحناء المنقولة من قاعدة العمود، مما يضمن تثبيت الهيكل العلوي بإحكام في الأساس. من حيث الشكل، تشمل أنواعًا مثل النوع J والنوع L والنوع U ونوع لوحة التثبيت ونوع القضيب المستقيم؛ وتشمل المواد الشائعة الفولاذ الكربوني عالي الجودة من النوع Q235B وQ355B وQ390B والدرجة 45. وحسب طريقة التثبيت، تنقسم إلى مسامير تثبيت مصبوبة في الموقع ومثبتات مُركَّبة لاحقًا (مثبتات كيميائية، ومثبتات تمدد). تتراوح أقطار مسامير التثبيت عادةً بين M24 وM64، ويتم تحديد الكمية والتوزيع بناءً على حسابات القوى الداخلية لقاعدة العمود. تؤثر دقة تحديد الموضع قبل التثبيت بشكل مباشر على جودة تركيب الأعمدة الفولاذية.
المواصفات الفنية
| المعلمة | المواصفات |
|---|---|
| النماذج الشائعة | النوع J، النوع L، النوع U، النوع ذو لوحة التثبيت، النوع ذو القضيب المستقيم |
| المواصفات العامة | M24, M27, M30, M33, M36, M42, M45, M48, M52, M56, M60, M64 |
| المواد | Q235B، Q355B، Q390B، الفولاذ من الدرجة 45 (فئة الخصائص 4.6/5.6/8.8) |
| عمق التثبيت | يُحدد بناءً على حساب الشد، ويبلغ عادةً ما بين 20 و40 ضعف القطر |
| الصواميل المطابقة | صامولات مزدوجة (مضادة للانفكاك) أو صامولة مفردة + حلقة تثبيت |
| طريقة تحديد الموقع | استخدام قوالب التثبيت في مرحلة التثبيت الأولي الشامل لضمان التباعد بين مجموعات البراغي وارتفاعها |
| سماكة الغلاف | سمك الغطاء الخرساني داخل الأساس ≥50 مم |
| الحشو | الحشو الثانوي بملاط غير قابل للانكماش أسفل لوح قاعدة العمود |
| المعالجة المضادة للتآكل | الجزء الخرساني المدمج لم يخضع لأي معالجة؛ أما الجزء المكشوف فقد تم طلاؤه |
| معيار التنفيذ | GB 50017، GB 50010، JGJ 145 «المواصفات الفنية لمثبتات التثبيت اللاحق في الهياكل الخرسانية» |
القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.
المزايا والاعتبارات الهندسية
| المزايا | الاعتبارات الهندسية |
|---|---|
| تثبيت موثوق: ينقل القوى المؤثرة على قاعدة الأعمدة من خلال التداخل الميكانيكي وقوة الترابط الناتجة عن الجص، وهو نظام آمن وموثوق. | يلزم توفير دقة عالية في مرحلة ما قبل التثبيت: فالتباينات الكبيرة في مرحلة ما قبل التثبيت ستؤثر بشكل خطير على تركيب الأعمدة الفولاذية؛ ولذلك فإن استخدام القوالب أمر ضروري للغاية. |
| المواصفات الموحدة: سلسلة كاملة من النضج من M24 إلى M64، سهلة الاختيار. | عمق التثبيت الكافي المطلوب لتحمل الشد: يؤدي العمق غير الكافي إلى حدوث فشل بسبب الانسحاب؛ ويجب التثبيت وفقًا للحسابات. |
| تقنية تحديد المواقع المتطورة: باستخدام قوالب التثبيت، يمكن التحكم في دقة مجموعة البراغي في نطاق ±2 مم. | الأجزاء المكشوفة المعرضة للصدأ: تتطلب الطلاء أو الجلفنة للحماية من التآكل، بالإضافة إلى صيانة دورية. |
| سهولة ضبط التركيب: يمكن ضبط ارتفاع القاعدة وموضعها الأفقي بدقة باستخدام الصواميل وألواح الدعم. | مفاتيح القص اللازمة لمقاومة قوة القص: تتمتع مسامير التثبيت البسيطة بمقاومة محدودة لقوة القص؛ أما قواعد القص الكبيرة فتحتاج إلى مفاتيح القص. |
| المثبتات ذات القطع السفلي التي يتم تركيبها لاحقًا مناسبة لأعمال التحديث: يمكن استخدام المراسي الكيميائية أو المراسي التمددية عند إضافة أعمدة فولاذية إلى الهياكل القائمة. | تعد جودة الحشو أمرًا بالغ الأهمية: فالحشو الثانوي غير المضغوط يؤثر على نقل القوة؛ لذا يجب استخدام مادة حشو غير قابلة للانكماش. |
الأسئلة الشائعة
ما هي أنواع مسامير التثبيت؟
النوع J، والنوع L، والنوع U، ولوحة التثبيت، وأنواع القضبان المستقيمة. ويُعد النوع J ونوع لوحة التثبيت الأكثر شيوعًا.
كيف يتم اختيار قطر مسمار التثبيت؟
يتم تحديدها بناءً على حسابات القوى الداخلية لقاعدة العمود، وعادةً ما تتراوح بين M24 وM48. وقد تستخدم الأعمدة المخصصة للأحمال الثقيلة مقاس M56 أو أعلى.
ما هو عمق التثبيت المناسب لمسامير التثبيت؟
يبلغ عمق غرس مرساة الشد عمومًا ما بين 20 و40 ضعف القطر، مما يفي بمتطلبات التثبيت في الخرسانة.
ما هي المواد المستخدمة في صناعة مسامير التثبيت؟
عادةً ما يكون من نوع Q235B أو Q355B أو Q390B أو الفئة 45 من الفولاذ، مع فئات الخصائص 4.6/5.6/8.8.
كيف يتم تثبيت مسامير التثبيت؟
استخدام قوالب فولاذية مقطعية لتحديد موضع مجموعة البراغي ككل، مع ربطها بقفص حديد التسليح قبل صب الخرسانة.
ماذا لو كانت مسامير التثبيت غير متوازنة؟
يمكن تعديل الانحرافات الصغيرة عن طريق توسيع الثقوب واستخدام ألواح التثبيت؛ أما الانحرافات الكبيرة فتتطلب خطة معالجة تصميمية.
لماذا تحتاج قواعد الأعمدة إلى حشو ثانوي؟
يتم ملء الفجوة بين اللوح القاعدي وأعلى الأساس بملاط غير قابل للانكماش لضمان انتقال القوة بشكل متساوٍ.
كم عدد الصواميل التي يحتاجها مسمار التثبيت؟
عادةً ما تُستخدم صواميل مزدوجة لمنع الانفكاك، أو صامولة واحدة مع حلقة زنبركية.
ما هي المثبتات المستخدمة في الأعمدة التي تم تعديلها؟
المثبتات الكيميائية أو المثبتات الميكانيكية المُركَّبة لاحقًا ذات القاعدة المُقوسة، والتي تم التحقق من مطابقتها لمعيار JGJ 145.
كيفية توفير الحماية من التآكل لمسامير التثبيت؟
لا تتطلب الأجزاء الخرسانية المدمجة أي معالجة؛ أما الأجزاء المكشوفة فهي مطلية بطلاء مقاوم للصدأ أو مجلفنة.
مسامير HSFG للهيكل الفولاذي
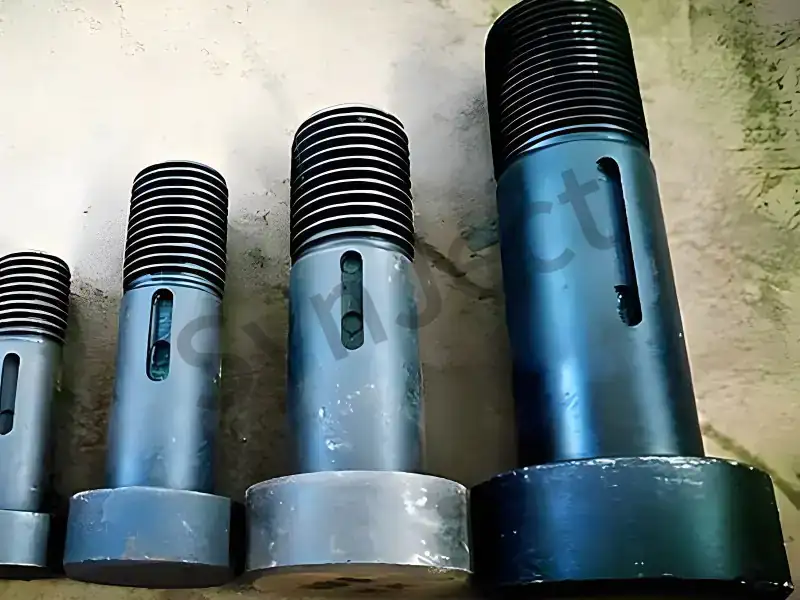
يُعد التوصيل بمسامير HSFG إحدى الطرق الأساسية لتوصيل الهياكل الفولاذية في الموقع. ومن خلال تطبيق الشد المسبق على المسامير، تتولد قوة احتكاك ضاغطة بين الألواح المتصلة لنقل القوى الداخلية. وتنقسم هذه الوصلات، حسب آلية القوة، إلى وصلات من نوع الاحتكاك ووصلات من نوع المحمل؛ وحسب فئة الخصائص، إلى الدرجة 8.8 والدرجة 10.9؛ وحسب الشكل، إلى مسامير HSFG ذات الرأس السداسي الكبير ومسامير HSFG للتحكم في الشد (TC) (مسامير قابلة للفك باللف). يتم تركيب البراغي السداسية الكبيرة باستخدام طريقة عزم الدوران، بينما يتم تركيب البراغي TC عن طريق قص الشريحة (رأس زهرة البرقوق). تتميز وصلات البراغي عالية القوة بالسرعة في البناء، والجودة القابلة للتحكم، وقابلية الفك، مما يجعلها الشكل الأكثر شيوعًا للوصلات في تركيب الهياكل الفولاذية في الموقع.
المواصفات الفنية
| المعلمة | المواصفات |
|---|---|
| فئة العقار | الدرجة 8.8، الدرجة 10.9 |
| المواصفات العامة | M16, M20, M22, M24, M27, M30 |
| النوع | رأس سداسي كبير، من نوع التحكم في الشد (TC) (رأس مسنن) |
| نوع الاتصال | من النوع الاحتكاكي، من النوع المحمل |
| تطبيق الشد المسبق | قيم الشد المسبق القياسية المحددة في المعيار GB 50017 |
| معالجة أسطح الاحتكاك | التنظيف بالرمل، ثم التنظيف بالرمل مرة أخرى، ثم ظهور الصدأ الأحمر على السطح |
| معامل الانزلاق | Q235: 0.45، Q355: 0.50 (حسب طريقة المعالجة) |
| أدوات البناء | مفتاح عزم الدوران، مفتاح القص الكهربائي |
| الخيوط المكشوفة | الخيوط المكشوفة بعد الشد |
| معيار التنفيذ | GB/T 1228, GB/T 3632, GB 50205 |
القيم المذكورة هي النطاق الذي نقوم بتصنيعه بشكل روتيني. ويتم تأكيد الأبعاد والدرجات وأنظمة الطلاء الخاصة بكل مشروع على الرسومات التنفيذية المعتمدة قبل بدء الإنتاج.
المزايا والاعتبارات الهندسية
| المزايا | الاعتبارات الهندسية |
|---|---|
| سرعة البناء العالية: التجميع في الموقع باستخدام البراغي دون اللجوء إلى اللحام، مما يقلل من مدة المشروع. | متطلبات صارمة لأسطح الاحتكاك: يجب معالجة ألواح التوصيل بالرمل والحفاظ عليها نظيفة وخالية من الزيت أو الطلاء. |
| جودة قابلة للتحكم: يمكن إجراء اختبارات كمية لشد التمهيدي وعزم الدوران، مما يضمن جودة ثابتة. | يجب تعويض فقدان الشد المسبق: حيث يتراجع الشد المسبق مع الاستخدام على المدى الطويل؛ لذا يلزم الشد المفرط وإعادة الشد أثناء البناء. |
| قابل للفصل: يسهل إجراء التعديلات الهيكلية، والتوسعات، وإعادة التأهيل بعد الهدم. | يلزم توفير دقة عالية في الثقوب: يجب التحكم بدقة في عدم محاذاة ثقوب البراغي؛ ويُحظر استخدام القطع بالغاز لتوسيع الثقوب. |
| أداء موثوق في ظروف الإجهاد: تعمل الوصلات من النوع الاحتكاكي على نقل القوة عن طريق الاحتكاك، دون حدوث انزلاق مع مقاومة جيدة للتعب. | وضع العلامات مطلوب بعد الشد النهائي: لمنع إغفال الشد، يتم وضع العلامات بالطلاء بعد الشد النهائي. |
| كثافة عمالية منخفضة: مقارنةً باللحام في الموقع، فإنه يحسّن بيئة العمل. | تحتاج مفاتيح عزم الدوران إلى معايرة منتظمة: تؤثر قيم عزم الدوران بشكل مباشر على الشد المسبق؛ لذا يجب معايرة المفاتيح بانتظام. |
الأسئلة الشائعة
ما هي تصنيفات مسامير HSFG؟
حسب النوع: الدرجة 8.8 والدرجة 10.9؛ حسب الشكل: رأس سداسي كبير ونوع التحكم في الشد (TC).
ما الفرق بين النوع الاحتكاكي والنوع الذي يعتمد على المحامل؟
ينقل النوع الاحتكاكي القوة عن طريق الاحتكاك دون انزلاق؛ أما النوع الذي يعتمد على المحمل فيسمح بالانزلاق، وينقل القوة عبر ساق البرغي ومحمل جدار الثقب.
ما هي المواصفات المستخدمة في صناعة مسامير HSFG؟
عادةً ما تكون M20، M22، M24؛ أما الهياكل ذات المسافات الكبيرة بين الدعامات فقد تستخدم M27، M30.
كيف يتم تركيب مسامير TC؟
يقوم مفتاح ربط كهربائي بقطع رأس الشريحة، مما يؤدي على الفور إلى تحقيق الشد المسبق المحدد؛ وتتميز طريقة التركيب بالبساطة.
لماذا يجب معالجة أسطح الاحتكاك بالرمل؟
لتحسين معامل الانزلاق لألواح التوصيل وضمان نقل قوة الاحتكاك.
ما هو الانحراف المسموح به لثقوب البراغي عالية القوة؟
يكون قطر الثقب عادةً أكبر من قطر الساق بمقدار 1.5~2.0 مم؛ وفي حالة وجود انحراف كبير عن المحاذاة، يتعين توسيع الثقب أو تغييره.
كم عدد الخيوط التي يجب أن تظهر بعد الشد النهائي؟
عادةً ما يكون هناك 2 إلى 3 خيوط مكشوفة.
هل يمكن إعادة استخدام مسامير HSFG؟
تنص اللوائح على أنه لا يجوز إعادة استخدام مسامير HSFG؛ بل يتم التخلص منها بعد إزالتها.
هل تحتاج مفاتيح عزم الدوران إلى معايرة؟
يجب معايرتها بانتظام، والتحقق منها قبل وبعد كل نوبة عمل لضمان دقة عزم الدوران.
هل يمكن استخدام القطع بالغاز لتوسيع فتحات البراغي عالية القوة؟
يُحظر تمامًا القطع بالغاز؛ وإذا تجاوز الانحراف الحدود المسموح بها، يجب استخدام مخرطة بعد الحصول على موافقة التصميم.
شهادة التأهيل
تتمتع مشاريعكم بالحماية وفقًا لمعايير عالمية المستوى. بدءًا من شهادة CE (EN 1090) وصولاً إلى شهادة ISO 9001، فإن مؤهلاتنا ليست مجرد أوراق على الورق — بل هي واقع يومي صارم يُطبق فعليًّا في ورشة العمل لدينا.




هل لديك رسومات أو قائمة كميات (BOQ) جاهزة؟
مشاريع ذات صلة
المشاريع التي تم فيها تصميم هذا النظام الفرعي وتصنيعه وشحنه كجزء من حزمة الأعمال الإنشائية.
SynJect: الدقة. الدقة. اليقين.
تقدم شركة SYNJECT حلولاً شاملة للهياكل الفولاذية المصممة خصيصاً لسلسلة القيمة العالمية. بدءاً من المستثمرين الباحثين عن عائد على الاستثمار وصولاً إلى المهندسين الذين يطلبون الامتثال الدقيق للمعايير، فإننا نحول المخططات المعقدة إلى واقع ملموس ومتين — في الموعد المحدد ودون أي عقبات.
من المخطط إلى موقع البناء. بدون احتكاك.



الهندسة التفصيلية
باستخدام منصات BIM المتطورة مثل Tekla Structures، يتم تنفيذ النمذجة ثلاثية الأبعاد التفصيلية ورسومات الورشة بالتوافق التام مع معيار AISC 360 أو Eurocode 3 (EN 1993). يتم التحقق من تصاميم الوصلات بدقة، مع إنتاج رسومات التصنيع وفقًا لمعايير التفاوت المسموح بها في ISO 2768-m. كما يتم إجراء فحص شامل بنسبة 100% للكشف عن التضارب مع الأنظمة المعمارية الأساسية وأنظمة الهندسة الميكانيكية والكهربائية والصحية (MEP) لضمان عدم وجود أي تضارب هيكلي أثناء عملية التركيب الميداني.
التجميع وتحسين استخدام المواد
يتم تنفيذ تخطيطات التداخل الذكية باستخدام برامج متطورة مثل FastCAM/SigmaNEST وفقًا لمعايير الأبعاد EN 10029 / ASTM A6. ومع أخذ شق القطع (2 مم – 5 مم حسب سماكة الصفيحة) وهامش الانكماش الحراري في الاعتبار، يتجاوز معدل استغلال المواد الخام 92%. ويتم تتبع قصاصات القطع رقميًّا باستخدام الباركود لضمان إمكانية التتبع بنسبة 100% لتقرير اختبار المصنع (MTR).
فحص المواد الخام عند الاستلام
يجب أن تكون جميع أنواع الفولاذ الإنشائي (Q355B/C/D، ASTM A572 Gr.50، S355JR/J2) مصحوبة بتقارير اختبار المصنع (MTR) وفقًا للمعيار EN 10204 3.1. تقوم وحدة مراقبة الجودة عند الاستلام بإجراء فحوصات بصرية وفحوصات الأبعاد بنسبة 100% وفقًا لمعيار ASTM A6 / EN 10029، للتحقق من تفاوتات السماكة (الفئة A/B) وسلامة التصفيح الداخلي عن طريق الاختبار بالموجات فوق الصوتية (UT) وفقًا لمعيار ASTM A435. يتم التحقق العشوائي من التركيب الكيميائي والخصائص الميكانيكية من قبل مختبرات خارجية معتمدة.
القطع باستخدام الحاسب الآلي (CNC) وتجهيز الحواف
يتم تنفيذ تشكيل الألواح وقطع المكونات باستخدام معدات القطع بالأكسجين والوقود (CNC)، والبلازما عالية الدقة، والليزر الليفي بقدرة عدة كيلوواط. وتتوافق جودة سطح القطع بشكل صارم مع معيار EN ISO 9013 فيما يتعلق بالعموديّة وخشونة السطح بمقدار ±2.5°، مع تفاوت في النطاق 3/4. تقوم آلات الشطف متعددة المحاور التي تعمل بنظام التحكم الرقمي (CNC) بتنفيذ زوايا الشطف التحضيرية للحام ضمن نطاق ±2.5° وأبعاد سطح الجذر ضمن نطاق ±1.0 مم.
تصويب تشوهات اللحام
يتم تنفيذ أعمال اللحام حصريًّا بواسطة عمال لحام معتمدين وفقًا لمعيار AWS D1.1 أو EN ISO 9606، باستخدام «مواصفات إجراءات اللحام» (WPS) المؤهلة والمدعومة بـ«سجلات تأهيل الإجراءات» (PQR) وفقًا لمعيار AWS D1.1 / ISO 15614. ويُستخدم اللحام بالقوس المغمور (SAW) واللحام بالقوس ذي القلب المنصهر (FCAW) بشكل رئيسي في اللحامات ذات الاختراق الكامل للمفصل (CJP) واللحامات الزاوية. ويتم التحكم في مدخلات الحرارة بشكل صارم، مما يضمن تحقيق مستويات جودة اللحام التي تتوافق مع مستوى الجودة B وفقًا لمعيار ISO 5817 أو معايير AWS D1.1.
الاختبارات غير المتلفة (NDT)
يتم تصحيح الانحراف الزاوي والانحناء والانحراف الجانبي بعد اللحام باستخدام آلات تقويم الحواف الهيدروليكية الآلية وعملية التقويم الحراري باللهب الخاضعة للتحكم. يتم الحفاظ بدقة على درجات حرارة التسخين للفولاذ عالي القوة منخفض السبائك (HSLA) في نطاق يتراوح بين 600℃ و650℃ (تبريد هوائي، بدون تبريد مائي) لمنع تدهور البنية المجهرية. تتوافق تفاوتات الاستقامة بعد عملية التقويم مع ±3 مم، بما يتوافق مع معيار EN 1090-2، فئة التنفيذ 2 (EXC2) ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC).
التركيب التجريبي ومحاذاة الورشة
يتم تنفيذ بروتوكولات الفحص غير التدميري (NDT) بواسطة موظفين معتمدين وفقًا لمعيار ISO 9712 / ASNT المستوى الثاني. تخضع 100% من اللحامات الحرجة ذات الاختراق الكامل للمفاصل (CJP) للاختبار بالموجات فوق الصوتية (UT وفقًا لمعيار ISO 17640 / ASTM E164) أو الاختبار بالجسيمات المغناطيسية (MT وفقًا لمعيار ISO 17638 / ASTM E709). يُطبق الاختبار الإشعاعي (RT) حسب الطلب على المقاطع الثقيلة. ويتوافق قبول اللحامات بشكل صارم مع معايير مستوى القبول 1 وفقًا لمعيار ISO 11666 أو معايير AWS D1.1.
تحضير الأسطح والطلاء الوقائي
تخضع الأشكال الهندسية المعقدة، والدعامات ذات الامتداد الطويل، والهياكل الثقيلة لتجربة تجميع مادي بنسبة 1:1 أو تجميع افتراضي باستخدام المسح الليزري ثلاثي الأبعاد عالي الدقة وفقًا لمتطلبات المواصفة القياسية EN 1090-2/AISC. يتم التحقق من محاذاة فتحات البراغي (معدل نجاح ≥ 95% للبراغي عالية القوة)، كما يتم التحقق من الأبعاد الحرجة (الامتداد، الانحناء، المحاذاة المكانية ثلاثية الأبعاد) ضمن حدود تفاوت ضيقة (±2.0 مم) للتخلص من مخاطر التثبيت في موقع العمل.
قياس سماكة طبقة الطلاء
تخضع العناصر الهيكلية لعملية السفع بالخردق الآلية لتحقيق درجة نظافة وفقًا لمعايير SSPC-SP10 / NACE رقم 2 / ISO 8501-1 Sa 2.5، مع مظهر سطحي (عمق التثبيت) يتراوح بين 45 و75 ميكرومتر. يتم تطبيق طلاءات واقية عالية الأداء باستخدام تقنية الرش بدون هواء وفقًا لمعيار ISO 12944 (للبيئات المسببة للتآكل من C3 إلى CX)، وتشمل طبقات أولية من الإيبوكسي الغني بالزنك غير العضوي/العضوي، وطبقات وسيطة من أكسيد الحديد الميكاسي الإيبوكسي، وطبقات نهائية من البولي يوريثان/الفلووروكربون. يتم التحقق من سماكة الطبقة الجافة (DFT) باستخدام مقاييس مغناطيسية معايرة مع الالتزام الصارم بقاعدة 90/10.
الفحص النهائي للجودة وإصدار الشهادات
تقوم وحدة مراقبة الجودة النهائية (FQC) بإجراء تدقيق شامل ومتكامل، يتضمن فحص المظهر الجمالي للطلاء (عدم وجود تسربات أو ثقوب دقيقة أو ترهلات)، والهندسة الحرجة، ومسافات تباعد فتحات البراغي، وإمكانية تتبع علامات المكونات الموضوعة بالليزر أو بالاستنسل. يتم إعداد «تقرير بيانات التصنيع» (MDR) الكامل — الذي يشمل تقارير مراقبة التصنيع (MTRs)، وسجلات الاختبارات غير التدميرية (NDT)، وسجلات فحص الطلاء، وشهادات المطابقة — لدعم علامة CE (DoP بموجب المعيار EN 1090) والقبول النهائي من قبل AISC.
التغليف الخاص بالتصدير والحماية اللوجستية
تم تصميم التغليف الوقائي خصيصًا للشحن البحري في حاويات (40HQ/OT/FR) والشحن العام في ظل ظروف النقل البحري القاسية. يتم تجميع العناصر الهيكلية على منصات فولاذية شديدة التحمل باستخدام أشرطة فولاذية عالية الشد. يتم تغليف الوصلات المصنعة آليًّا وأسطح التلامس بفيلم VCI المضاد للتآكل، وحشوة رغوية من مادة EPE، ووسائد مطاطية ثقيلة. تتوافق جميع مواد التعبئة الخشبية تمامًا مع معايير الصحة النباتية ISPM 15 وقواعد المنظمة البحرية الدولية (IMO) الخاصة بتخزين البضائع وتثبيتها (CSS).
التركيب الميداني وإدارة المواقع على الصعيد العالمي
نقدم خدمات الإشراف الدولي على تركيب المنشآت وخدمات البناء المتكاملة (EPCM) وفقًا لبروتوكولات السلامة OSHA 1926، ومعايير COSP الصادرة عن الجمعية الأمريكية للهندسة الإنشائية (AISC)، ومعايير التركيب EN 1090-2. تستخدم الفرق الميدانية، بقيادة مهندسي الصحة والسلامة والبيئة (HSE) وضمان الجودة ومراقبة الجودة (QA/QC) متعددي اللغات، محطات قياس شاملة عالية الدقة للحفاظ على استقامة الهيكل ضمن حدود H/1000 (بحد أقصى ≤25 مم). يتم تنفيذ عمليات ربط البراغي الهيكلية عالية القوة باستخدام مفاتيح ربط معايرة أو طرق «تدوير الصامولة» مع توثيق تدقيق عزم الدوران بنسبة 100%.
احصل على قائمة الأعمال المطلوبة وخطة التكاليف على مدار 24 ساعة
اكتشف مقدار ما يمكنك توفيره من حمولة الصلب والشحن البحري قبل بدء عملية التصنيع
تخفيض وزن الفولاذ
1:1 تعمل النمذجة ثلاثية الأبعاد باستخدام برنامج Tekla على تحسين نسب العوارض والأعمدة للتخلص من التكاليف الزائدة للمواد.
التحقق من الكود الخالي من التضارب
تم التحقق من مطابقتها لمعيار EN 1090 والأحمال المحلية الناتجة عن الرياح والزلازل.
مراجعة من مهندس إلى مهندس
تم التحقق من صحة هذه المعلومات من قِبل كبار مهندسينا — لا مكالمات مبيعاتية مزعجة على الإطلاق، بل بيانات قابلة للتطبيق وأسعار المصنع فقط.
CE EN 1090-1•ISO 9001•ISO 14001•ISO 45001
المهندسون الرئيسيون عبر الإنترنت
🔒 خصوصية وأمان بنسبة 100٪، بدون رسائل غير مرغوب فيها









